O polímero na sua lista de materiais diz "silicone". Não diz como ele é curado — e essa única escolha, platina ou peróxido, determina o odor, a conformidade, a transparência e o custo mais do que o material base. As equipes que deixam a escolha a cargo da fábrica geralmente descobrem qual foi o problema depois da primeira reclamação.
“"Depende" não é a resposta certa aqui, porque a decisão é praticamente binária e irreversível depois que as ferramentas e o material são definidos. Aqui está a versão mais complexa.
Resposta curta
- Se a parte entra em contato com alimentos, pele ou o corpo, ou precisa de alta transparência, é cura de platina. Sem trocas a discutir.
- Se for uma peça industrial ou de uso geral, onde o custo é determinante e o odor/clareza não importam, a cura com peróxido ganha em termos de preço.
- O erro mais caro é usar peróxido em uma peça sensível para economizar material, e depois pagar o preço com reclamações de odor, tempo de cura prolongado e testes de migração reprovados.
Como escolher em uma única pergunta
Comece por aqui antes de qualquer tabela de compensação:
- Contato com alimentos/pele/corpo ou alta transparência necessária → Platina.
- Industrial, sem contato, com foco em custo, tolerante a odores → Peróxido.
A maioria das partes se resolve apenas com base nessa linha. As compensações abaixo só importam quando uma parte está próxima da borda.
Platina vs. Peróxido: Comparação lado a lado
| Fator | Platina (adição) | Peróxido |
|---|---|---|
| Odor / subprodutos | Nenhum, inodoro | Resíduos residuais; necessita de pós-cura para remoção. |
| Clareza / amarelamento | Alta transparência, baixo amarelamento. | Clareza média, maior amarelamento. |
| Ajuste de conformidade | FDA 21 CFR 177.2600, LFGB, USP Classe VI / ISO 10993 | Indústria em geral; imigração rigorosa para áreas relacionadas a alimentos e saúde, com dificuldades de aprovação. |
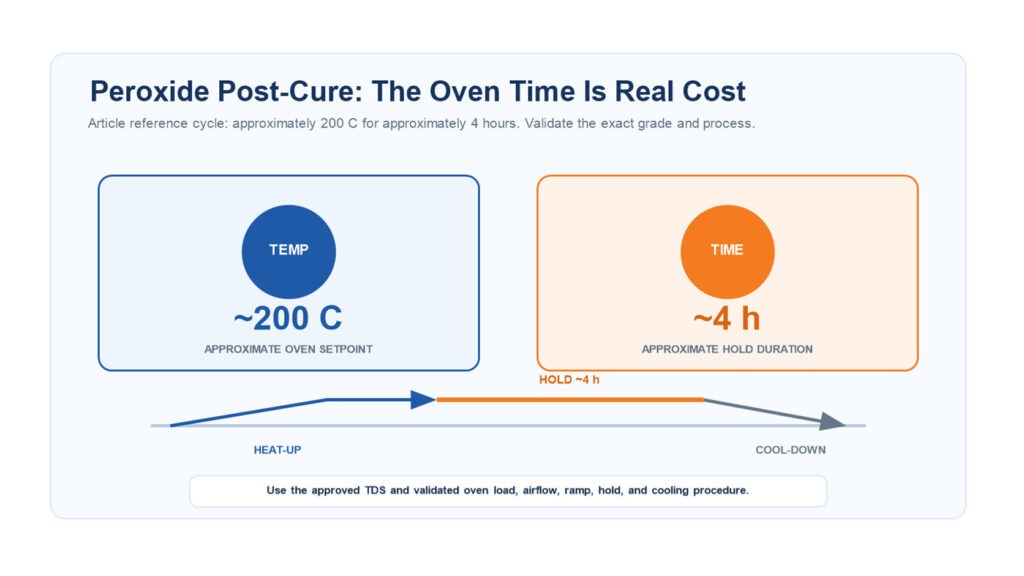
| Pós-cura | Frequentemente mínimo | Efetivamente obrigatório (~200°C, ~4h) |
| Custo do material/catalisador | Superior (catalisador de platina) | Mais baixo |
| Custo real de desembarque | Menos etapas subsequentes | Adicione o tempo de forno e o risco de desperdício. |

Leia as duas últimas linhas juntas: a economia de matéria-prima do peróxido diminui quando se adiciona o tempo de cura no forno e o desperdício devido ao odor residual. Em peças sensíveis, o peróxido muitas vezes não é mais barato — apenas mais barato no papel.
O que determina a diferença de custo?
A economia de materiais proporcionada pelo peróxido é real, mas três custos influenciam a decisão:
- O silicone de grau LFGB custa cerca de 20 a 301 TP3T a mais do que o silicone de grau FDA padrão. É necessário um polímero base melhor e um período de pós-cura mais longo, e não apenas um catalisador diferente.
- O material de grau médico (USP Classe VI / ISO 10993) deve ser moldado em uma sala limpa Classe 100.000. Isso representa custos fixos que uma peça industrial de peróxido nunca possui.
- A pós-cura com peróxido aumenta o tempo de forno (aproximadamente 200 °C, cerca de 4 horas), o consumo de energia e o manuseio. Ver Produtos de silicone pós-cura.
Calcule o preço final, não o custo do material: material + pós-cura + sucata ou retrabalho devido a rejeições por odor e migração + risco de nova cotação caso a peça não esteja em conformidade.

Como o processo de moldagem e o volume afetam a escolha da cura
O sistema de cura raramente funciona isoladamente — ele segue o processo:
- A LSR (injeção líquida) é quase sempre uma cura por adição de platina. Alta precisão (tolerância de ±0,02 mm), alto grau de limpeza, sem rebarbas, porém com alto custo de ferramental e maior quantidade mínima de encomenda.
- O HTV (compressão sólida) utiliza platina ou peróxido. Ferramentas mais baratas, tolerâncias mais flexíveis, melhor para volumes de produção baixos a médios. Veja Silicone HTV.
Portanto, a escolha de um sistema de cura também define seu processo e pedido mínimo. Uma peça de platina de baixo volume geralmente significa HTV, não LSR.

Inibição da cura por platina: verifique se há contaminação.
A cura por adição (platina) apresenta uma falha que o peróxido não possui: a inibição. O contato com enxofre, aminas, estanho (resíduo do catalisador de cura por condensação) ou alguns plastificantes pode interromper a cura. O resultado é uma cura incompleta e uma superfície pegajosa.
Isso é importante quando:
- A peça é sobremoldada em outro substrato ou adesivo.
- As ferramentas ou a linha de produção são compartilhadas com o silicone de estanho (cura por condensação).
Se essa contaminação não puder ser controlada, reforce o isolamento do processo ou passe para... Vulcanização com peróxido onde a peça o permitir.
Sistema de cura por tipo de produto
A maioria das categorias se resolve sem problemas:
| Tipo de produto | Sistema de cura |
|---|---|
| Chupetas, mordedores, conjuntos de alimentação (babador / tigela / colher / prato) | Platina |
| Tubos médicos, copos menstruais, peças ópticas | Platina |
| Vedantes e juntas industriais, folhas e tiras de silicone. | Peróxido |
| Peças diárias gerais sem contato | Peróxido |
Se uma peça abranger ambas as aplicações — uma vedação industrial que posteriormente entra em contato com alimentos —, utilize platina como padrão e confirme a conformidade com a norma antes da fabricação das ferramentas.
Erros comuns na escolha
O erro comum é tratar isso apenas como uma questão de custo. Um comprador escolhe o peróxido para reduzir o custo do material em uma peça que ficará em contato com alimentos ou pele. A moldagem funciona bem. Então:
- As reclamações sobre odor surgem depois que as peças ficam armazenadas em embalagens lacradas por um tempo.
- Os testes de extraíveis/migração (migração geral do LFGB, Classe VI da USP) falharam.
- A versão "mais barata" acaba sendo recalculada em platina de qualquer forma — agora com tempo perdido.
O segundo erro de julgamento é a especificação excessiva: pagar por platina em uma junta industrial oculta que nunca precisou dela. A platina é a opção padrão segura para peças em contato com o produto, não uma melhoria universal.
Quando o tipo de cura não importa
Para peças industriais opacas, sem contato e com especificações básicas, e sem sensibilidade a odores, ambos os sistemas funcionam, sendo o peróxido mais vantajoso em termos de custo. Não perca tempo da equipe de engenharia debatendo a química de cura de uma peça sem requisitos de conformidade ou sensibilidade a odores.
O que confirmar antes de fazer um orçamento
O sistema de cura depende de três especificações, portanto, defina-as primeiro: contexto de contato (alimento/pele/corpo/nenhum), padrão de conformidade exigido (FDA 21 CFR 177.2600/LFGB/USP Classe VI) e tolerância à transparência/odor. Com esses pontos definidos, a escolha geralmente já está feita — assim como o custo.
Para obter detalhes em nível de sistema, consulte Vulcanização de platina e Vulcanização com peróxido; Para detalhes específicos sobre o pós-tratamento, consulte Produtos de silicone pós-cura; Para a definição e visão geral do método, consulte [referência]. O que é vulcanização de silicone?.