Выбор между HCR против LSR Это не просто решение, касающееся материалов. Оно определяет процесс формования, архитектуру инструмента, трудозатраты, метод контроля облоя и экономические показатели будущих объемов производства.
Общие рекомендации обычно сводятся к утверждениям типа “HCR дешевле” и “LSR точнее”. Это слишком поверхностно для принятия решения о производстве. Недорогой инструмент HCR может стать дорогим, если каждую деталь нужно будет обрезать. Инструмент LSR может оказаться избыточным для простого изделия, объем производства которого никогда не достигнет достаточного уровня для внедрения автоматизации.
Для более простой геометрии, малых или переменных объемов, экструзии и проектов, где важны меньшие инвестиции в оснастку, выбирайте HCR. Для тонкостенных изделий, мелких элементов, автоматизированного многогнездного производства, повторяемой дозировки и интегрированного литья под давлением выбирайте LSR. Окончательный выбор все равно необходимо проверить на соответствие точному сорту, допускам, системе отверждения и годовому спросу.
Управляющее резюме
- Технология HCR обычно обеспечивает большую гибкость процесса и более низкие затраты на оснастку, но детали, изготовленные методом компрессионного формования, часто требуют больше трудозатрат, образования облоя и вторичной обработки.
- Для производства LSR требуется специализированное дозирующее оборудование и более компактная конструкция пресс-формы, но его закрытая двухкомпонентная система лучше подходит для повторяемого автоматизированного производства.
- Не выбирайте, ориентируясь только на цену материала. Сравните общую стоимость, включая оснастку, полости, время цикла, обрезку, отходы, контроль качества, последующую полимеризацию и ожидаемый годовой объем производства.
Сравнение HCR и LSR
| Фактор принятия решения | HCR | ЛСР |
|---|---|---|
| Форма неотвержденного материала | Твердое или смолистое соединение | Перекачиваемая двухкомпонентная жидкость |
| Общие системы лечения | Перекись водорода или платина | Обычно применяется метод присоединения платины. |
| Общие процессы | Сжатие, перенос, впрыскивание смолы, экструзия, каландрирование | Жидкостное литье под давлением (LIM), нанесение покрытий, литье с наложением слоев. |
| Обработка материалов | Нарезанные, взвешенные, измельченные или предварительно сформованные; более открытая обработка. | Перекачивается, дозируется, смешивается и впрыскивается через замкнутую систему. |
| затраты на оснастку | Обычно ниже для компрессионного инструмента. | Обычно более высокая производительность обусловлена требованиями к точности, литниковой системе, вентиляции и холодному каналу. |
| Потенциал автоматизации | Низкая или средняя степень сжатия; более высокая при введении HCR. | Высокий |
| Геометрия | Подходит для простых или крупных формованных деталей и непрерывных профилей. | Подходит для тонких стенок, мелких деталей, небольших элементов и сложных потоков жидкости. |
| Вспышка и обрезка | Более вероятно при компрессионном формовании. | При использовании качественного инструмента и стабильного процесса результат может быть очень низким. |
| Объемная посадка | Прототип, малый или средний объем производства, или переменный спрос | Средний и высокий объем продаж при стабильном спросе. |
| Формование | Возможно, но реже встречается в полностью автоматизированных ячейках. | Распространено для пластиковых, металлических и многокомпонентных узлов. |
| После заживления | Зависит от марки и области применения; характерно для некоторых систем, отверждаемых перекисью водорода. | Зависит от сорта и области применения; слово “платина” не исключает этого.” |
| Основной риск затрат | Трудозатраты, изменение стоимости, обрезка и вторичные операции. | Инструменты, оборудование, настройка технологического процесса и недоиспользованные мощности |
В этой таблице описаны типичные производственные маршруты, а не универсальный рейтинг свойств. HCR можно изготавливать методом литья под давлением. LSR можно использовать вне литья под давлением. Целесообразность применения этих альтернатив определяется чертежом детали и производственной системой.
В чём основное различие между HCR и LSR?
Главное различие заключается в их консистенции до затвердевания и в оборудовании, необходимом для их обработки.
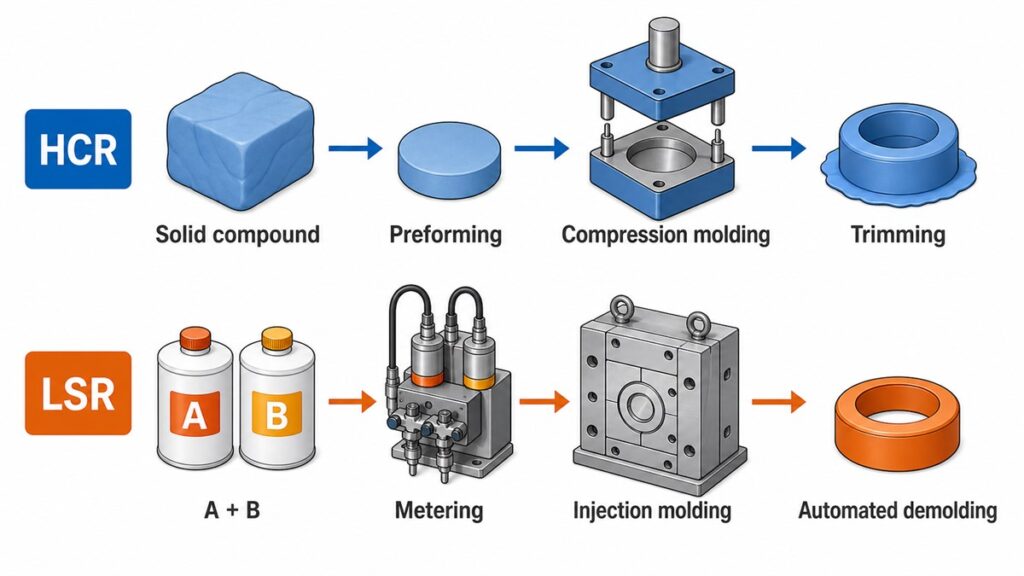
Высококонсистентная резина — это твердое, тестообразное силиконовое соединение. На заводе могут добавлять пигмент или другие добавки, отмерять необходимое количество материала, помещать его в нагретую пресс-форму или подавать через оборудование для переноса, впрыска, экструзии или каландрирования.
Жидкая силиконовая резина (LSR) Обычно поставляется в виде двух компонентов. Компоненты А и В перекачиваются в контролируемом соотношении, смешиваются и впрыскиваются в нагретую форму. Прокачиваемость и контролируемая дозировка компонентов А/В отличают LSR от смолоподобного HCR, используемого в производстве.
После застывания оба являются силиконовые эластомеры. Их конечная прочность на разрыв, сопротивление разрыву, удлинение, твердость, остаточная деформация при сжатии, оптические свойства и нормативный статус зависят от конкретного состава. “LSR” не означает автоматически, что материал мягче, безопаснее или обладает лучшими механическими характеристиками. “HCR” не означает автоматически, что материал прочнее. Сравните значения TDS поставщиков для рассматриваемых марок при использовании одних и тех же методов испытаний.
В каких случаях следует отдать предпочтение HCR, а не LSR?
Выбирайте HCR, когда для конкретной детали и с учетом экономической целесообразности больше важна гибкость процесса, чем максимальная автоматизация.
Сниженный или неопределенный объем производства
Инструменты для компрессионного формования, как правило, проще, чем многогнездные инструменты из LSR с системой холодного литья. Более низкая начальная стоимость имеет значение, когда спрос неопределен, конструкция все еще меняется или программа требует лишь периодического производства партий.
Распространенная ошибка заключается в сравнении цен на инструменты без учета ожидаемого количества деталей. Более дешевый инструмент может все равно привести к более высокой общей стоимости, если ручная загрузка, извлечение из формы, обрезка и контроль качества остаются в каждом цикле. HCR сохраняет свое ценовое преимущество только тогда, когда требования к геометрии и качеству не создают чрезмерных дополнительных работ.
Простая или крупная формованная геометрия
HCR компрессионное формование Хорошо подходит для деталей, которые допускают видимую линию разъема, простую вентиляцию и частичное удаление облоя. Крупные детали. промышленные силиконовые детали, В том числе и прокладки и клавиатуры, часто подходят для этой конструкции.
При компрессионном формовании открытая форма заполняется из предварительно отмеренной шихты. Поэтому правильная посадка шихты имеет важное значение. Если шихта имеет неправильный размер или положение, расстояние потока по полости изменяется. При многократных циклах это может проявляться в виде неравномерного облоя, неполного заполнения, стыков или попадания воздуха.
Экструдированные профили, трубы, шнуры и листы
HCR — это практический способ непрерывной экструзии и каландрирования. Трубы, шланги, шнуры, уплотнения для печей, профили, изоляция проводов и силиконовые листы не являются естественными проектами для литья под давлением LSR. Компания Elkem относит экструзию и каландрирование к стандартным процессам преобразования HCR.Элкем).
Этот критерий часто упускается из виду, поскольку покупатели сравнивают только “силиконовые материалы”. В требуемой форме продукта процесс производства может быть выбран еще до обсуждения твердости, цвета или химического состава отверждения.
Гибкость рецептуры и системы отверждения
HCR доступен с системами отверждения на основе пероксида и платины. Это дает инженерам больше возможностей для разработки рецептур и технологических процессов, но также увеличивает объем работы по составлению спецификаций.
В зависимости от марки и требований к конечному применению, для HCR, отверждаемого перекисью, может потребоваться дополнительная обработка для уменьшения количества летучих побочных продуктов, запаха или экстрагируемых веществ. HCR, отверждаемый платиной, позволяет избежать образования некоторых побочных продуктов перекиси, но требует контроля загрязнения, поскольку сера, амины, оловоорганические соединения, а также некоторые клеи или пигменты могут препятствовать отверждению.
Не следует писать на чертеже “отверждено платиной” и считать, что вопрос соответствия требованиям решен. Химический состав отверждения — это лишь одна часть определения материала и процесса.

В каких случаях следует отдать предпочтение LSR перед HCR?
Выбирайте LSR, когда геометрия, повторяемость и масштабы производства оправдывают необходимость в специализированных решениях. литье силикона под давлением.
Тонкие стены и изысканные детали.
LSR легче протекает через узкие участки и небольшие затворы, чем похожий на смолу HCR. Это позволяет использовать тонкие мембраны, небольшие герметизирующие элементы, детализированные текстуры, микрокомпоненты и сложные конфигурации полостей.
Такая текучесть также создает дополнительные сложности при изготовлении оснастки. LSR образует небольшие зазоры в местах разъема, вставках, интерфейсах выталкивателя и перекрытиях. Поэтому контроль за образованием облоя зависит от точности пресс-формы, поведения зажима, глубины вентиляционного отверстия, вязкости материала и технологического давления. Сложной CAD-модели недостаточно; оснастка должна контролировать направление потока жидкости.
Стабильный средний и высокий объем
Закрытая система дозирования и смешивания снижает вариативность ручного процесса загрузки. Многогнездные пресс-формы, автоматическое извлечение из форм, роботы и встроенный контроль качества могут снизить трудозатраты на изготовление одной детали при достаточно больших объемах производства.
В производстве типичное преимущество LSR заключается в повторяемости дозирования, автоматизации, меньшем количестве вторичных операций и масштабируемом заполнении полостей. Компромиссом является более высокая стоимость оборудования и оснастки на начальном этапе.
Распространенное заблуждение заключается в предположении, что автоматизация обеспечивает экономию при любом объеме производства. Это не так. Если программа выполняет всего несколько коротких партий в год, затраты на проверку оборудования, настройку, очистку, профилактическое обслуживание и простаивающие мощности могут преобладать над удельной ценой.
Литье под давлением и интеграция деталей
LSR часто оказывается более прочным материалом, когда силикон необходимо формовать поверх термопластичной или металлической вставки. Он также позволяет использовать двухкомпонентные конструкции, исключающие отдельные этапы сборки.
Процесс не обеспечивает автоматического склеивания. Команда должна определить, обеспечивается ли фиксация за счет химической адгезии, грунтовки, самоклеящегося LSR или механического сцепления. На результат влияют материал вставки, загрязнение поверхности, температура пресс-формы, термическое расширение и геометрия поднутрения.
Команды часто недооценивают это, потому что успешно изготовленный вручную образец может выглядеть полностью склеенным. Многократное изгибание, стерилизация, термическое старение или воздействие жидкости могут выявить слабые места соединения позже. Испытания на прочность соединения должны отражать реальное направление нагрузки и условия эксплуатации.
Более экологичная обработка материалов
LSR перекачивается из герметичных контейнеров через закрытую систему смешивания. Это снижает необходимость в открытых манипуляциях и способствует более экологичному производству.
Это не делает готовую деталь изначально чистой или соответствующей требованиям. Меры по разделению пресс-форм, обслуживание инструмента, извлечение из формы, последующая обработка, мойка, контроль качества и упаковка по-прежнему влияют на загрязнение. Для медицинских изделий или изделий, контактирующих с пищевыми продуктами, контроль технологического процесса и подтверждение соответствия готовой детали имеют большее значение, чем аббревиатура материала.
Всегда ли LSR точнее, чем HCR?
Нет. LSR обычно обеспечивает лучшую повторяемость для мелких, сложных деталей, изготавливаемых методом литья в больших объемах, но достижимая точность зависит от точных размеров и технологического процесса.
Силикон — это эластомер. Размеры изменяются в зависимости от усадки при отверждении, последующего отверждения, температуры, силы измерения, времени хранения и того, пересекает ли деталь линию разъема. Допуск, реалистичный для контакта со стальной вставкой, может быть нереалистичным для отдельно стоящей мягкой стенки.
Использовать ISO 3302-1 В качестве основы для определения допусков на размеры изделий из формованной резины, затем следует проверить каждый критически важный размер отдельно на этапе проектирования с учетом технологичности производства (DFM). На чертеже должны быть указаны:
- Какие параметры влияют на герметизацию, сборку или функционирование?
- Метод измерения и время кондиционирования
- Измерения размеров проводятся до или после полимеризации.
- Стратегия базовых точек для гибкой детали
- Допустимые вспышки, несоответствия, остатки ворот и расположение линии разъема.
Распространенная ошибка заключается в применении допусков, характерных для пластиковых деталей, ко всем размерам силиконовых изделий. Это приводит к ненужным корректировкам оснастки и браку при контроле качества без улучшения функциональности.
Как HCR и LSR влияют на оснастку и себестоимость единицы продукции?
HCR обычно снижает первоначальные затраты на оснастку. LSR может снизить текущие затраты на рабочую силу и вторичные операции. Ни одно из этих утверждений само по себе недостаточно.
| Элемент затрат | поведение затрат HCR | поведение затрат LSR |
|---|---|---|
| Изготовление пресс-форм | Упрощенный подход для базовых инструментов сжатия. | Повышенная точность; регулировка направляющих, затворов, вентиляции и терморегулирование имеют решающее значение. |
| Подготовка материала | Взвешивание, резка, фрезерование или формовка могут увеличить трудозатраты. | Автоматизированная перекачка и смешивание A/B |
| Велотруд | Ручная загрузка и извлечение из форм являются распространенными явлениями. | Автоматизированные циклы практичны. |
| Удаление вспышки | Часто это повторяющаяся операция. | Более низкий уровень достигается при стабильном состоянии инструмента и параметров. |
| Риск брака | размещение заряда, загрязнение, застрявший воздух и повреждения при обрезке | Потери на соотношение компонентов, подавление процесса отверждения, вспышки, неполное заполнение и пусковые потери. |
| Инспекция | Возможно, следует уделить больше внимания вариациям, зависящим от оператора. | Повторяемость результатов позволяет проводить автоматизированный или полостной контроль. |
| Обслуживание | Более простой инструмент, но износ по линии разъема все равно приводит к образованию заусенцев. | Системы холодного литья, уплотнения, клапаны, вентиляционные отверстия и система дозирования требуют тщательного технического обслуживания. |
| Риск недостаточной мощности | Увеличение численности персонала может происходить постепенно. | При низкой загрузке специализированное оборудование становится дорогостоящим. |
Запрашивайте коммерческие предложения, исходя из реалистичных годовых объемов, а не только из одного конкретного заказа. В предложении следует разделять затраты на оснастку, материалы, литье, последующую термообработку, обрезку, контроль качества, упаковку и любые операции по загрузке закладных элементов. Это позволит выявить, как изменяются затраты при изменении объема.

Определяют ли HCR или LSR соответствие требованиям безопасности пищевых продуктов или медицинским стандартам?
Ни HCR, ни LSR не соответствуют требованиям по названию. Соответствие требованиям относится к определенному сорту материала, рецептуре, производственному процессу, объему испытаний и предполагаемому применению.
В отношении резиновых изделий многократного использования, контактирующих с пищевыми продуктами, в разделе 21 CFR 177.2600 рассматриваются разрешенные вещества и условия использования экстрактивных компонентов. Он включает в себя основные полимеры силикона, но это не означает, что каждая силиконовая деталь автоматически соответствует требованиям.eCFR 21 CFR 177.2600).
Для проекта, связанного с контактом с пищевыми продуктами, необходимо проверить следующее:
- Точный сорт и цветовая формула от поставщика.
- Применимый рынок: FDA 21 CFR 177.2600, LFGB/BfR или другая юрисдикция.
- Область применения испытаний готовых деталей и имитаторы пищевых продуктов
- Условия отверждения и послеотверждения
- Прослеживаемость от партии сырья до готовой партии
- Включаются ли в доказательства пигменты, добавки, грунтовки и материалы для вставок.
Для медицинских изделий:“медицинский силикон”Этот текст также неполный». Оценка биосовместимости, Совместимость со стерилизацией, наличие экстрагируемых и выщелачиваемых веществ, чистота, упаковка и валидация процесса зависят от типа контакта устройства и классификации риска.
HCR против LSR: практическая матрица выбора
| Состояние проекта | Предпочтительный начальный маршрут | Причина |
|---|---|---|
| Прототип или неопределенный спрос | HCR компрессионное формование | Меньшие затраты на оснастку и упрощенные изменения в конструкции. |
| Простая формованная деталь с приемлемым внешним видом. | HCR компрессионное формование | Автоматизация может не окупить свои затраты. |
| Трубка, шнур, профиль или лист | Экструзия или каландрирование HCR | Непрерывный процесс соответствует форме продукта. |
| Крупный, простой формованный компонент | HCR компрессионное формование | Практичная процедура заполнения полостей и упрощение конструкции инструмента. |
| Небольшие уплотнения или тонкие мембраны | Литье под давлением LSR | Текучесть материала способствует созданию тонких деталей и тонких срезов. |
| Стабильно высокий годовой объем | Литье под давлением LSR | Автоматизация многогнездных производственных процессов позволяет сократить трудозатраты на изготовление одной детали. |
| Пластиковая или металлическая литьевая форма | Литье под давлением LSR | Более подходит для автоматизированных стратегий установки и склеивания. |
| Очень низкие требования к вспышке. | LSR после анализа целесообразности инструмента. | Использование прецизионного инструмента позволяет сократить объем вторичной обрезки. |
| Специальная формула, отверждаемая перекисью водорода. | HCR | Более широкая гибкость в выборе системы отверждения и состава. |
| Регулируемое использование в пищевых продуктах или медицинских целях. | Либо после проверки качества и процесса | Соответствие требованиям определяется не только на основании HCR или LSR. |
Какая информация необходима перед запросом коммерческого предложения?
Поставщик не может однозначно выбрать HCR или LSR по фотографии товара. Отправьте следующую информацию:
- Двумерный чертеж с указанием критических размеров, классов допусков и зон эстетической привлекательности.
- 3D-модель в формате STEP
- Годовой объем, количество заказов и ожидаемый срок действия программы.
- Целевые показатели твердости, цвета, прозрачности и механических свойств.
- Рабочая температура, воздействие жидкости, степень сжатия и ожидаемые циклы эксплуатации.
- Требования к материалам, контактирующим с пищевыми продуктами, медицинским изделиям, а также требования RoHS, REACH и другие требования соответствия.
- Ограничения по постполимеризации, запаху, экстрагируемым веществам и чистоте.
- Укажите требования к материалу и клею для деталей, изготовленных методом литья под давлением.
- Требования к упаковке, проверке и отслеживаемости
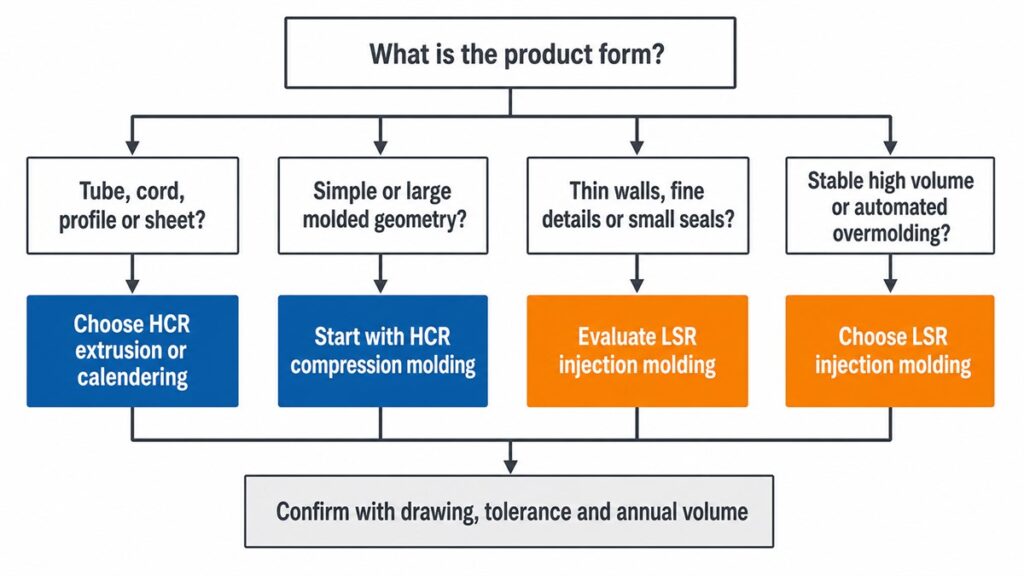
Границы принятия решения просты. Используйте HCR, когда проект требует меньших затрат на оснастку, имеет простую геометрию, предполагает непрерывный процесс или гибкость в работе с различными материалами. Используйте LSR, когда проект требует тонкой геометрии, закрытой обработки, автоматизированной повторяемости и экономичности при больших объемах производства.
Окончательный выбор следует делать на основе реальных чертежей и прогноза объемов производства. Без этих двух факторов сравнение “HCR против LSR” остается лишь поверхностным, когда речь идет о выборе производственной системы.