Мы еженедельно предлагаем цены как на силикон, так и на ТПЭ, и большинство покупателей приходят с неправильным вопросом. Они спрашивают, какой материал “лучше”. На это сравнение нет ответа. Настоящий вопрос заключается в следующем... силикон против ТПЭ Вопрос в том, какой из них выдержит температуру, податливость и объем вашей детали — и ответ на этот вопрос обычно определяется еще до того, как вы отправите чертеж.
Ловушка в том, что общие советы типа “все зависит от обстоятельств” откладывают принятие решения на более поздний этап, где оно становится дорогостоящим. Выбираешь термоэластопласт для детали, которая нагревается до 160°C, и это становится ясно уже после того, как инструмент обработан. Выбираешь силикон для низкорентабельного потребительского аксессуара, и себестоимость единицы продукции губит весь проект. Ни одна из этих ошибок не проявляется в первый день.
Вот как мы на самом деле принимаем решения в зале заседаний.
Управляющее резюме
- Температура и эластичность определяют свойства силикона; стоимость и объем производства определяют свойства термопластичных эластомеров (ТПЭ). Если непрерывная эксплуатация превышает ~150°C или деталь соответствует стандартам LFGB / USP Class VI / ISO 10993, то материалом является силикон, и вопрос стоимости еще не поднимался.
- TPE выигрывает по показателям экономической эффективности на единицу продукции и времени производственного цикла. Он работает по стандартной технологии литья под давлением термопластов, отходы можно повторно измельчать, а циклы занимают секунды, а не минуты.
- Необратимые издержки связаны с приобретением оснастки. Силикон LSR Для этого необходима нагреваемая, часто холоднолитая форма; смена материалов позже почти всегда означает изготовление новой оснастки.
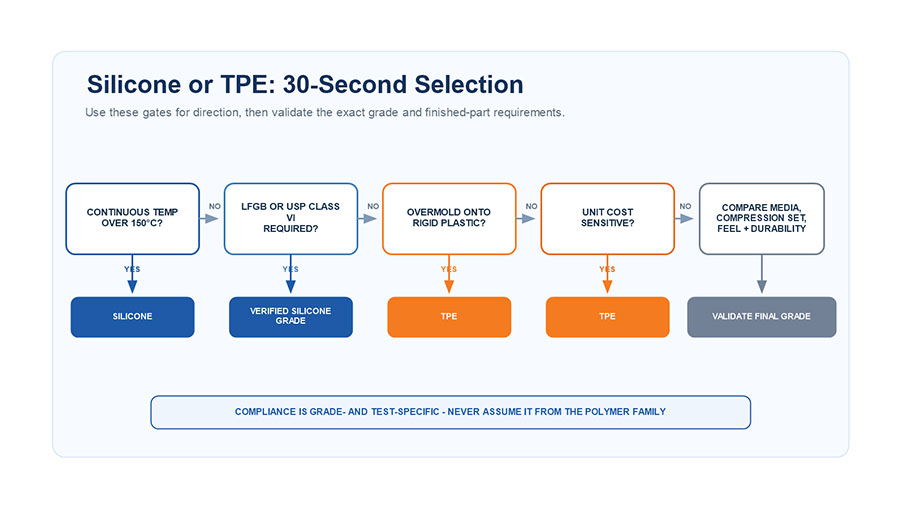
Что выбрать: силикон или термоэластопласт? Ответ за 30 секунд.
Выбирать силикон Когда деталь должна выдерживать высокие температуры, многократную стерилизацию или соответствовать строгим требованиям пищевой/медицинской безопасности. Выберите этот вариант. ТПЭ когда себестоимость единицы продукции, возможность вторичной переработки и быстрое формование имеют большее значение, чем температурные ограничения.
| Фактор принятия решения | Указывает на силикон | Указывает на TPE |
|---|---|---|
| Постоянная температура > 150°C | Да | Нет |
| Контакт с пищевыми продуктами на уровне LFGB | Да | Зависит от класса |
| Медицинский / USP Класс VI / имплантат | Да | Нет |
| Чувствительность к себестоимости единицы продукции (>50 тыс./год) | Нет | Да |
| Требуется переработка/вторичное измельчение. | Нет | Да |
| Формование методом наплавки на полипропилен (PP) / поликарбонат (PC) / АБС-пластик. | Сильнее | Да |
| Прибор потребительского назначения с мягким на ощупь и низким энергопотреблением. | Работы | Да (дешевле) |
Силикон против термопластичного эластомера: термореактивный или термопластичный материал — вот действительно ли стоит принимать решение.
Все сводится к одному структурному факту: силикон — это термореактивный материал, а термопластичный эластомер (ТПЭ) — термопластичный. Силикон необратимо затвердевает за счет сшивания — после вулканизации он не плавится повторно. ТПЭ размягчается при каждом нагревании, именно поэтому его можно повторно измельчать и впрыскивать.
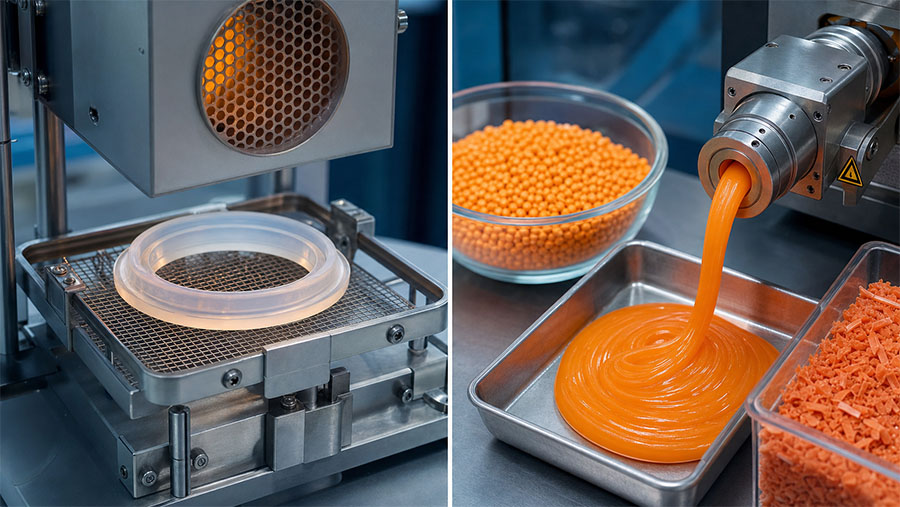
Это единственное свойство определяет термостойкость, возможность вторичной переработки, время цикла и стоимость. Команды недооценивают его, потому что оба материала на ощупь похожи — мягкие, эластичные, гибкие. Различия в поведении проявляются только при нагревании и многократном использовании, спустя долгое время после утверждения образца.
Насколько сильно может нагреваться каждый материал?
Диапазон рабочих температур силикона составляет примерно от -40°C до 230°C, при этом высокотемпературные марки выдерживают кратковременные колебания до 250–300°C. Стандартный термопластичный эластомер (TPE) достигает рабочей температуры около 90–120°C при непрерывном использовании; более твердые термопластичные ванадии (TPV) достигают примерно 135°C.
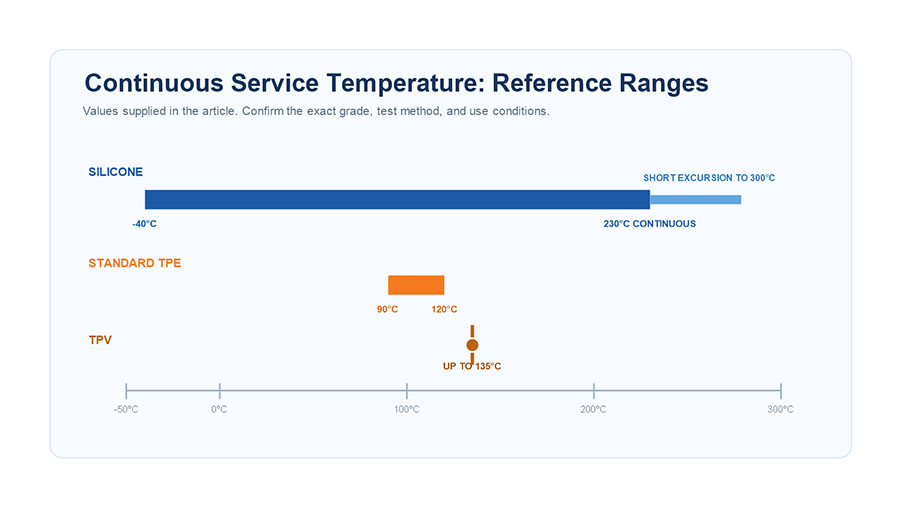
Это самая четкая разделительная линия, которую мы можем выделить. Все, что находится рядом с моторным отсеком, паровым стерилизатором или духовкой, по умолчанию изготовлено из силикона. Проблема для покупателей заключается в кратковременном воздействии тепла: деталь, рассчитанная на температуру окружающей среды 100°C, может деформироваться при многократных циклах мойки при 130°C, поскольку термоэластопласт (TPE) деформируется под нагрузкой при температурах значительно ниже точки плавления.
Какой материал соответствует вашим требованиям?
В пищевой и медицинской промышленности силикон легче преодолевает более высокие планки. Силикон, отвержденный платиной встречи FDA 21 CFR 177.2600 и более строгие европейские ЛФГБ, включая общее тестирование миграции. В медицинской сфере силикон достигает определенных показателей. Класс VI по Фармакопее США и ИСО 10993 биосовместимость — вот почему имплантаты, менструальные чаши, Компоненты для внутривенных инъекций изготовлены из силикона, а не из термоэластопласта (ТЭЭ). ТЭЭ также бывает пищевого и медицинского назначения, но квалификация зависит от марки, а выщелачивание пластификатора является часто задаваемым вопросом при проверках.
Разрыв в суждениях: покупатели предполагают, что“пищевой”Проверка на соответствие требованиям“ — это единый проходной балл. Это не так. Силикон, соответствующий стандарту LFGB, обычно имеет на 20–30% более высокую прочность, чем базовый силикон, одобренный FDA, поскольку для него требуется более чистый базовый полимер и более длительное последующее отверждение (часто при 200°C в течение 4 часов). Если в вашей спецификации просто указано ”безопасен для пищевых продуктов», значит, вы указали недостаточно информации, чтобы мы могли рассчитать стоимость.
В каких случаях TPE выигрывает по стоимости и срокам поставки?
Термопластичные эластомеры (ТПЭ) выигрывают всякий раз, когда температурные и нормативные ограничения не являются обязательными — и тогда они выигрывают с большим отрывом. Они формуются на стандартных термопластичных литьевых машинах, отходы производства возвращаются в процесс, и у них нет тех недостатков, связанных с циклом отверждения, которые присущи силикону.
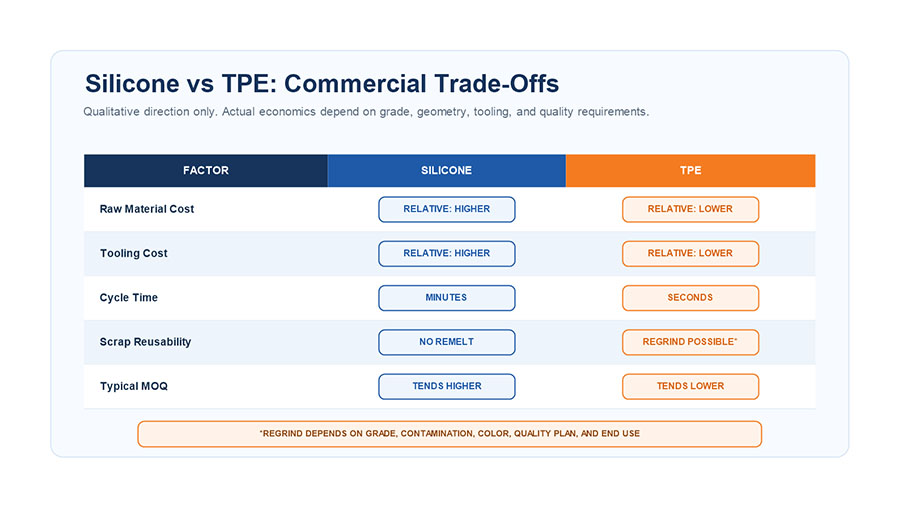
| фактор стоимости | Силикон (LSR / HTV) | ТПЭ |
|---|---|---|
| Сырье | Более высокие цены; платиновые сорта — самые дорогие. | Низкий уровень, товарное сырье |
| Инструменты | Нагретая форма, часто с использованием холодного литья. | Стандартный термопластичный инструмент |
| Время цикла | От 30 секунд до нескольких минут (заживление) | ~15–40 секунд |
| Лом / переработка | Не подлежит переплавке; лом — отходы. | Переработанный материал многоразового использования |
| Типичный минимальный объем заказа | Выше, чтобы оправдать использование инструментов. | Более низкий, более гибкий |
Для деталей массового производства, не имеющих ограничений по термической обработке или медицинских показаниям, программа использования термоэластопласта (TPE) обычно обходится дешевле по всем параметрам, за исключением прочности на разрыв и температурной стойкости.
Изготовление силиконовых оснасток и минимальный объем заказа: необратимая часть.
Выбор силиконовой оснастки — это тот момент, когда решение становится окончательным. Для LSR-полимеров необходима нагреваемая оснастка и часто система холодного литья, чтобы избежать потерь отвержденного материала в литнике; Инструмент для сжатия HTV Он проще, но медленнее и трудоемче, с более широкими допусками и необходимостью обрезки облоя. LSR обеспечивает жесткие допуски (до ±0,02 мм) и практически нулевой облой, но форма дорогая и предназначена для одного материала.
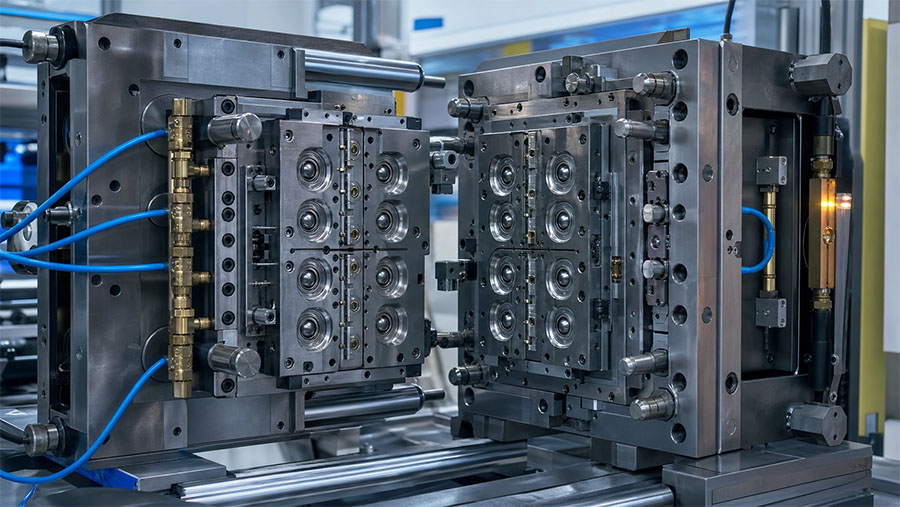
Именно поэтому мы настаиваем на том, чтобы покупатели сначала согласовали температурные параметры и соответствие стандартам. Инструмент, используемый для резки LSR, не подходит для программы резки TPE, и наоборот. “Мы переключимся, если это будет слишком дорого” — это нереально, когда сталь уже обработана.
В каких случаях использование термоэластопласта является оптимальным инженерным решением?
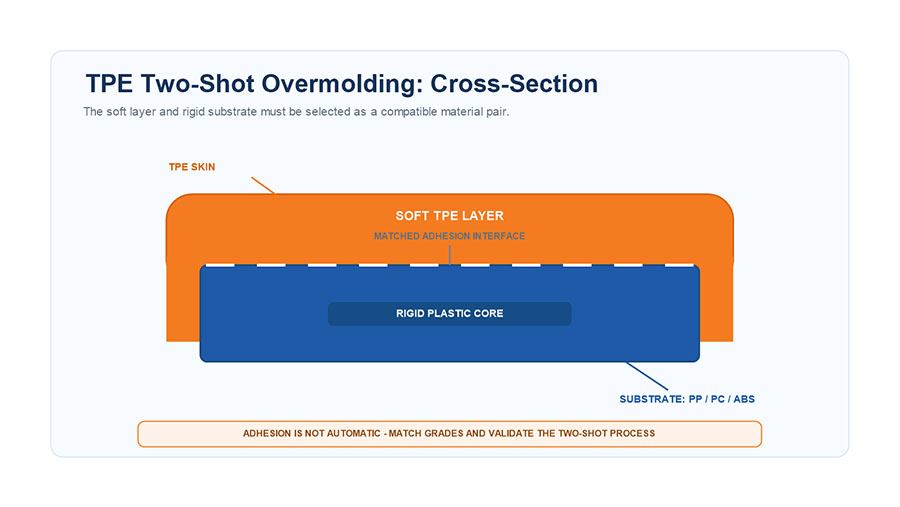
TPE — это правильный выбор, а не компромисс, когда конструкция представляет собой мягкий слой поверх жесткого термопластика. TPE соединяется с PP, PC и ABS с помощью стандартного двухкомпонентного литья под давлением: мягкие рукоятки инструментов, ручки зубных щеток, чехлы для телефонов, оболочки кабелей. Склеивание силикона с пластиком Для этого требуются самоклеящиеся марки LSR или грунтовка в сочетании с совместимой подложкой, что является более строгим требованием и обходится дороже.
Таким образом, если ваша деталь отливается поверх корпуса и никогда не подвергается воздействию высоких температур или медицинским стандартам, использование силикона обычно увеличивает стоимость и риски, связанные с изготовлением оснастки, без каких-либо функциональных преимуществ.
Распространенные ошибки в оценке, которые мы исправляем на этапе составления коммерческого предложения.
- “ТПЭ — это, по сути, дешевый силикон”. Другой химический состав, другие пределы — это не ухудшение качества.
- “Класс пищевой безопасности — это один из стандартов”. FDA 21 CFR 177.2600 и LFGB — это разные плитки с разной стоимостью.
- “Мы заменим материалы, если стоимость окажется высокой”. Инструменты редко переносятся на новые материалы; принимайте решение до начала изготовления пресс-формы.
- “Силикон подлежит переработке”. Это термореактивный материал, который не плавится повторно; Переработка отходов — это нишевая и дорогостоящая отрасль., в отличие от измельченного термопластичного эластомера.
Что нам нужно, чтобы рассчитать стоимость вашей детали?
Мы не можем окончательно определиться с материалом (силикон или ТПЭ) только по форме. Чтобы закрепить выбор материала и предложить точную цену, пришлите нам: информацию о рабочей температуре (непрерывной и пиковой), необходимые сертификаты (FDA / LFGB / USP Class VI /). RoHS), цель Твердость по Шору А (наш рабочий диапазон составляет 10–80 А), годовой объем производства и то, наносится ли деталь методом литья под давлением на жесткую подложку.
Два параметра, отсутствие которых приводит к необходимости пересмотра сметы, — это температура и соответствие стандартам. Если предоставить эти данные, выбор материала обычно принимается за один раз.