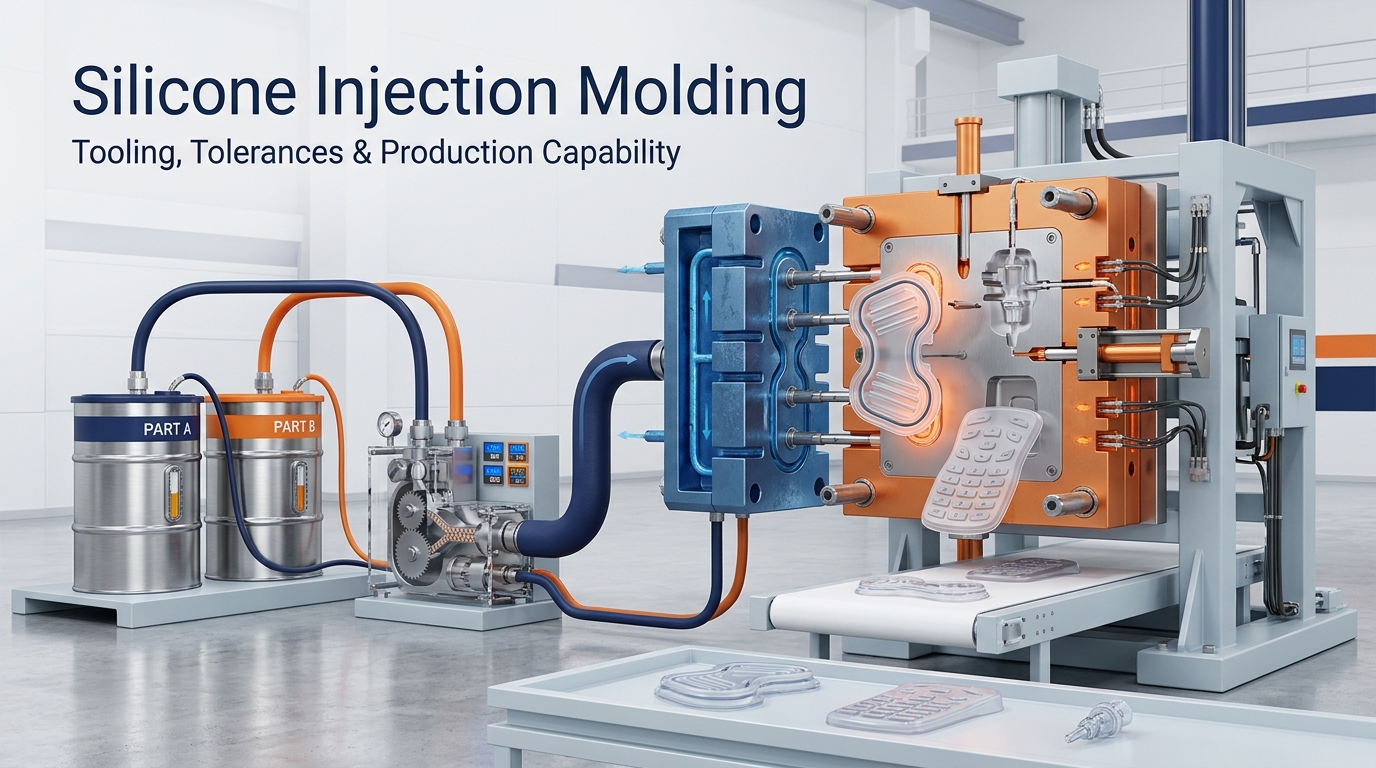
Большинство силиконовых деталей, требующих повторяемой геометрии в больших объемах, изготавливаются в нагретой стальной оснастке с холодным литником. Мы производим литье под давлением силиконовых деталей из LSR собственными силами, от потребительских товаров до уплотнительных элементов и компонентов клавиатур, и рассчитываем стоимость оснастки, литья с образованием кавитационных полостей и времени цикла, исходя из 3D-файла, а не из прайс-листа каталога.
Что мы используем для литья силиконов под давлением
Для первоначальной проверки поставщиков используйте четыре группы, указанные ниже. Подтверждено наличие у компании подтвержденных возможностей; зависит от проекта, окончательная стоимость определяется только после проверки чертежей, материалов, годового объема и требований к валидации.
Оборудование и технологический процесс
| Вопрос о закупках | Возможности силиконовой резины RY | Статус подтверждения |
|---|---|---|
| Каковы доступные производственные мощности пресса? | Прессы для литья под давлением LSR мощностью от 50 до 200 тонн; до 300 тонн для крупногабаритных многогнездных пресс-форм. | Проверен диапазон оборудования; пресс выбран после проверки проектной площади. |
| Способна ли данная линия выдерживать нагрузку от вставок или автоматизированных работ с высокой кавитацией? | Горизонтальные прессы для кавитации; вертикальные прессы для загрузки вставок. | Проверенные конфигурации; объем автоматизации зависит от проекта. |
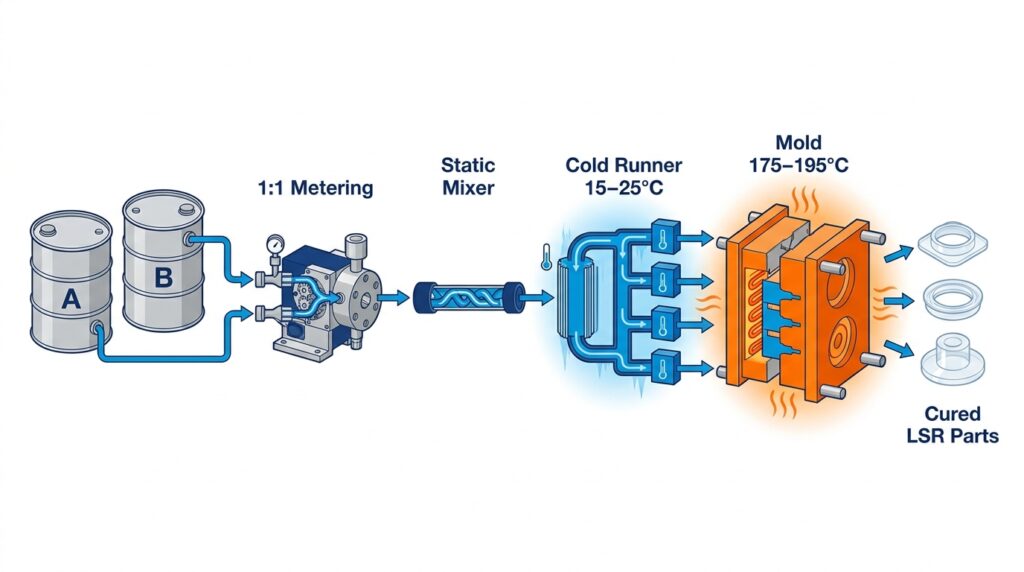
| Как производится дозировка двух компонентов LSR и пигмента? | Насос A/B в соотношении 1:1, статический смеситель и пигмент через контролируемый третий поток. | Проверенная стандартная настройка |
| Какие системы инструментов и подачи поддерживаются? | Сталь P20, H13 или S136; открытый литник, холодный канал и холодная дека с клапанным затвором. | Инструментальная сталь и система подачи были выбраны после анализа количества выстрелов и стоимости. |
Размеры деталей и оснастки
| Вопрос о закупках | Рабочие возможности | Статус подтверждения |
|---|---|---|
| Какие размеры и вес деталей можно указать в прайс-листе? | 0,5–300 г на деталь в стандартной ячейке | Зависит от проекта; геометрия и объем впрыска определяют особенности пресса. |
| Какой диапазон твердости поддерживается? | Ширина берега А 5–80; ширина берега А 30–70 подходит для большинства видов обычной добычи. | Точный сорт и система отверждения уточняются перед составлением коммерческого предложения. |
| Сколько полостей является целесообразным? | 1–32 полости; 2–8 охватывает большинство производственных деталей. | Расчеты произведены после анализа расхода, баланса, годового объема и технического обслуживания. |
| Какое окно обработки используется? | Температура пресс-формы 160–210 °C, обычно 175–195 °C; давление впрыска 200–1200 psi. | Только начальный диапазон значений; подтверждено маркой материала и геометрией детали. |
| Какой цикл закупок следует предполагать? | 15–60 с для стенок толщиной менее 3 мм; более толстые участки масштабируются нелинейно. | Оценку следует проводить только до момента подтверждения процесса T1. |
| Доступна ли технология литья под давлением LSR-пластика? | Конфигурации с двухкомпонентным литьем под давлением с загрузкой вставок и двухкомпонентным литьем с использованием индексирующей плиты | Для подтверждения соответствия необходимы следующие параметры: сорт основания, система сцепления и план испытаний на отслаивание. |
Качество и документация
| Вопрос о закупках | Возможности силиконовой резины RY | Статус подтверждения |
|---|---|---|
| Какая система допусков на размеры используется? | Стандарт ISO 3302-1 M2 / M3 определяет общие размеры; более жесткие критерии качества рассматриваются отдельно. | Особые требования чертежа; метод измерения и приспособление должны быть согласованы. |
| Доступно ли производство в контролируемой среде? | Класс ISO 7 / Класс 8 для определенных медицинских программ и программ, связанных с контактом с пищевыми продуктами. | Объем работ по созданию чистых помещений подтвержден в смете и плане контроля качества. |
| Какие системы управления качеством могут поддержать проект? | Стандарт ISO 9001 для базовых требований; ISO 13485 для медицинских программ; IATF 16949 для автомобильных программ. | Соответствующий сертификат и объем работ на объекте предоставляются в ходе квалификации. |
| Какой протокол проверки предоставляется в точке Т1? | Отчет о размерах, содержащий чертежные размеры по 3–5 образцам на каждую полость. | Уровень выборки и критически важные параметры качества (CTQ) согласованы до выпуска инструмента. |
| Можно ли отследить материалы и документы, подтверждающие соответствие требованиям? | Декларация материалов, отслеживание партий продукции поставщиком и соответствующие отчеты сторонних организаций. | Точный объем отчета зависит от материала, цвета, готового изделия и рынка. |
Коммерческий показ
| Вопрос о закупках | Типичный термин | Статус подтверждения |
|---|---|---|
| Каков минимальный объем заказа для производства? | После создания инструмента объем заказа составит 3000–5000 штук в год. | Размер детали, изменение цвета, упаковка и годовой спрос могут повлиять на минимальный объем заказа (MOQ). |
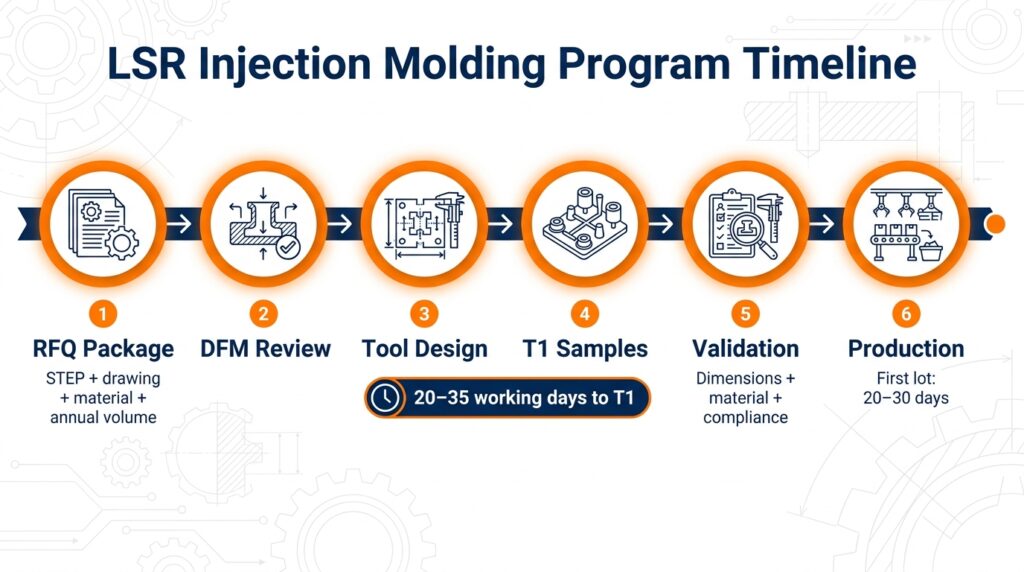
| Сколько времени занимает изготовление оснастки? | 20–35 рабочих дней (4–6 недель) с момента утверждения DFM до T1 | Окончательный график будет утвержден после проверки конструкции инструмента и наличия материалов. |
| Сколько времени занимает повторная операция по поводу рака щитовидной железы (РЩЖ)? | 7–10 рабочих дней на каждый раунд доработки | Зависит от времени, необходимого для внесения изменений в сталь, проведения испытаний и получения обратной связи от клиента. |
| Сколько времени занимает производство первой партии продукции? | 20–30 дней после утверждения образца | Объем заказа, вторичные операции и документация могут повлиять на график. |
Какие марки LSR и системы отверждения мы используем?
В качестве основного материала для литья под давлением мы используем LSR, отвержденный платиной. HCR, отвержденный пероксидом, не используется в литьевой ячейке без другой системы подачи, поэтому он остается на линиях прессования и переноса.
Классификация продукции в рамках серийного производства:
- Универсальный клей LSR, твердость по Шору А 30–70, для кухонных принадлежностей, зоотоваров и сувенирной продукции.
- LSR, контактирующий с пищевыми продуктами отобраны и протестированы на соответствие применимым требованиям к добыче полезных ископаемых. FDA 21 CFR 177.2600 для изделий из резины, предназначенных для многократного использования, и в соответствии с соответствующими требованиями LFGB и Рекомендацией XV BfR, если таковые указаны.
- Медицинский LSR с испытаниями на уровне материала для ISO 10993-5 / -10 или классом VI Фармакопеи США, если это требуется; окончательная биологическая оценка остается специфичной для готового изделия, производственного процесса, типа контакта и продолжительности контакта.
- Самосмазывающиеся, маслоотделительные и низкофрикционные марки для уплотнений и затворов.
- Самоклеящийся LSR для склеивания с подложками из PC, PA, PBT и PEEK.
- Электропроводящие и огнестойкие марки по запросу.
Пигмент добавляется в смесителе в качестве третьего потока, а не предварительно смешивается вручную. Изменение цвета между партиями происходит из-за дозировки пигмента, а не из-за базового полимера, поэтому мы храним подписанный образец цвета для каждой позиции. Пакеты добавок также изменяют текучесть и свойства отверждения, а не только показатели, указанные в технической документации — см. жидкие силиконовые добавки к каучуку.
Инструментальная оснастка: холодный литник, холодная дека и отходы
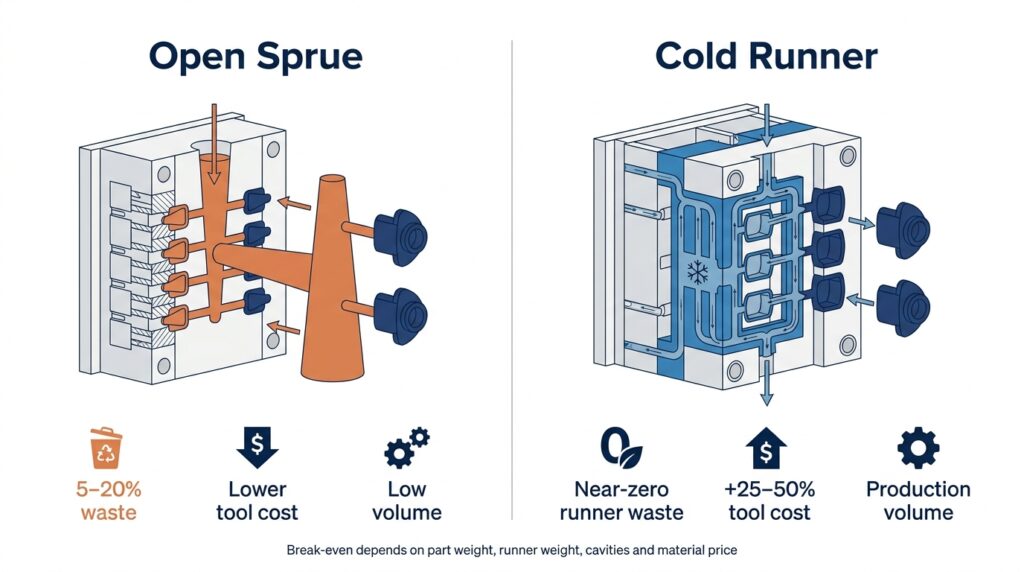
В наших инструментах охлажденная заготовка подается при температуре 15–25 °C, а полость пресс-формы – при температуре 175–195 °C. Такое разделение температур предотвращает затвердевание литникового канала, что и делает возможным беслитниковое формование.
| Система подачи | Расход материала на один выстрел | стоимость оснастки | Где мы его используем |
|---|---|---|---|
| Открытый литник / холодный литник | 5–20% | Самый низкий | Инструменты для прототипирования и мелкосерийного производства |
| Блок холодного литника | Близко к нулю | +25–50% над открытым литником | Производство инструментов составляет примерно 50 000 штук в год. |
| Холодная дека с клапанным управлением | Практически нулевой уровень контроля над остатками ворот. | Высший | Декоративные детали, многогнездная балансировка |
Холоднолитая система окупается за счет одних только материалов, когда годовой объем производства превышает примерно 50 000 изделий при текущей цене LSR 8–20 долларов США/кг и 5–201 тонне отходов литников. При меньшем объеме отходы литников обходятся дешевле, чем сам блок. Мы приводим оба показателя в коммерческом предложении, вместо того чтобы предлагать более дорогую оснастку. Сравнение холоднолитой системы и системы с открытым литником. сравнение затрат сидит здесь.
Выбор инструментальной стали определяется ожидаемым количеством циклов впрыска: P20 — примерно до 250 000 циклов, H13 или S136 — от 500 000 циклов и выше, а также для марок стали с агрессивными присадочными материалами. Уклон, переходы между стенками, вентиляция и припуск на усадку устанавливаются на этапе проектирования с учетом технологичности производства (DFM), а не после первого этапа обработки (T1) — рабочие правила описаны в нашем документе. руководство по проектированию силиконовых форм.
Допуски и контроль вспышки
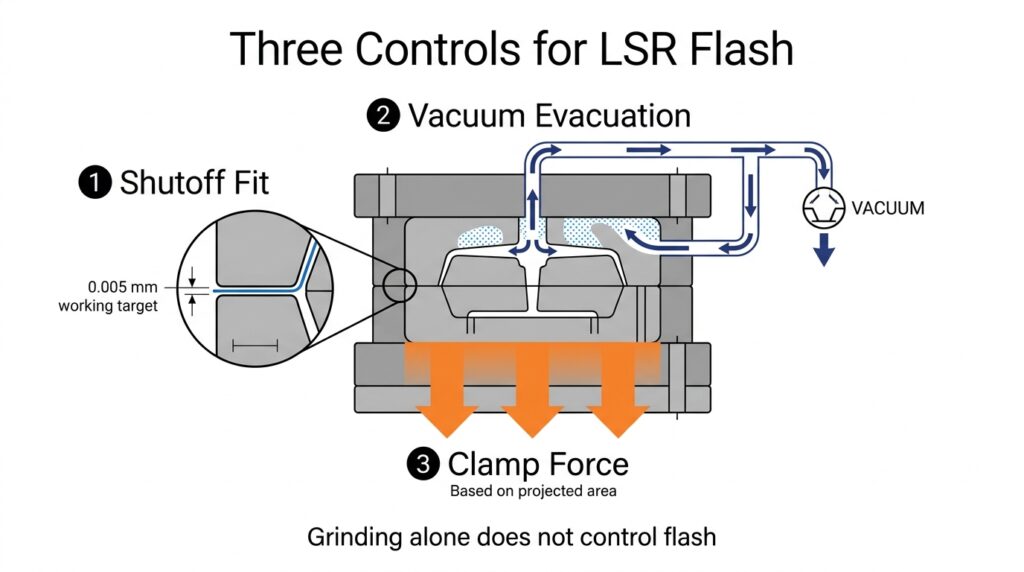
Под производственным давлением LSR может образовывать чрезвычайно малые зазоры в линии разъема; 0,002 мм — это пороговое значение риска при работе, которое мы используем при проверке инструмента, а не универсальная спецификация по заусенцам. Ни одна линия разъема не сохраняет один номинальный зазор на протяжении каждого цикла, поэтому контроль заусенцев никогда не сводится к одному числу на чертеже. Для этого необходимы условия отключения, вакуум и усилие зажима, работающие вместе, и одной шлифовки недостаточно для контроля заусенцев.
Что мы можем контролировать:
- Перед установкой T1 был установлен ограничитель линии разъема, установленный на рабочей мишени толщиной 0,005 мм, затем проверен на соответствие согласованному на чертеже предельному значению облоя и повторно проверен на износ стали после первой производственной партии.
- Вакуумная откачка полости перед инъекцией, которая удаляет захваченный воздух, обратное давление которого в противном случае выталкивает силикон в зону разъема, а не через вентиляционные отверстия.
- Усилие зажима рассчитывается исходя из площади проекции, а не из размеров станка; инструмент, зажимаемый под давлением, раскрывается под действием давления впрыска и образует заусенцы даже при идеально ровной линии разъема.
- Допустимая усадка составляет 1,5–3,51 TP3T в зависимости от марки стали, твердости по дюрометру и толщины сечения, подтверждено на основании отчета КИМ Т1.
После этого производится приемка размеров. ISO 3302-1. M2 достижим для большинства геометрических форм; M1 — это вопрос, рассматриваемый в каждом конкретном случае и зависящий от положения литника и количества полостей. Более жесткие требования обычно означают, что чертеж требует от мягкого материала вести себя как обработанная деталь. Механика образования облоя описана в [ссылка на документ]. достижение нулевого облоя при литье LSR, а также подрезанная геометрия, которую LSR переносит гораздо лучше, чем термопласты, в правила проектирования с учетом подрезки деталей из LSR.
Последующая обработка, тестирование и документирование
Детали, выходящие из пресса, отверждаются, но все еще содержат летучие вещества и остаточные силоксаны. Стандартная доотверждение в наших печах составляет 200°C в течение 4 часов, температура регулируется в зависимости от марки стали и толщины стенок. Детали, контактирующие с пищевыми продуктами и медицинские изделия, проходят доотверждение в качестве фиксированного этапа; для промышленных уплотнений оно может не потребоваться. Подробности в силиконовые изделия после полимеризации.
Документация, которую мы можем выдать вместе с грузом:
- Декларирование материалов и отслеживание партии до поставщика LSR.
- Протоколы независимых испытательных лабораторий, охватывающие конкретный материал, цвет, готовое изделие и целевой рынок: FDA 21 CFR 177.2600, соответствующие требования LFGB / BfR XV, RoHS и REACH SVHC.
- Составление габаритного отчета с указанием всех размеров чертежа, 3–5 образцов на каждую полость.
- Твердость, прочность на растяжение, прочность на разрыв и остаточная деформация при сжатии согласно ASTM D2240 / D412 / D624 / D395
Область применения метода тестирования, а также то, что каждый отчет охватывает и не охватывает, изложено в методы тестирования силикона.
Возможность двухкомпонентного литья и литья под давлением.
LSR склеивается с конструкционными термопластами либо за счет самоклеящегося слоя, либо за счет механического сцепления. Выбор подложки и марки материала определяют, какой именно способ склеивания будет использоваться. Некоторые марки ПК, ПА66, ПБТ и ПЭЭК могут склеиваться с помощью совместимой самоклеящейся системы LSR, но адгезия должна быть подтверждена на конкретной смоле. Для ПП и ПЭ обычно требуется плазменная обработка, обработка грунтовкой или механическое сцепление.
Мы используем метод литья под давлением либо путем загрузки отформованного термопластика в качестве вставки, либо в двухкомпонентном режиме на направляющей пластине. Прочность сцепления проверяется с помощью разработанного для проекта испытания на отслаивание под углом 180° на образцах T1. Для соответствующих требованиям самоклеящихся комбинаций LSR и PC или PA66 рабочим эталоном является прочность 3–8 Н/мм с когезионным разрушением; окончательное значение приемки устанавливается чертежом и планом проверки. Чистое межфазное отделение инициирует проверку марки подложки, подготовки поверхности и условий формования перед снятием оснастки.
Частные семьи, которым мы оказываем поддержку
Эти четыре семейства иллюстрируют требования к продукции и документации, которые мы поддерживаем в рамках программ литья силиконовых матриц. Выбранный производственный процесс — впрыск LSR, компрессия, перенос или другой способ — подтверждается фактической геометрией, материалом и объемом, а не определяется исходя из категории продукта.
| Часть семьи | Что движет этим инструментом? | Опыт использования аналогичных продуктов |
|---|---|---|
| Уплотнения, прокладки, соединители | Набор компрессий на единицу ASTM D395 и пробор без бликов; косметика второстепенна. | Уплотнительные кольца, резиновый лист, угловые соединители и шланговые фитинги |
| Клавиатуры и панели управления | Усилие срабатывания поддерживается в пределах ±20 гс по всей панели, а стабильность усилия сохраняется после 1 миллиона циклов. | водонепроницаемые клавиатуры, высокотактильные клавиатуры |
| Товары, контактирующие с пищевыми продуктами, и детские товары | Соответствует требованиям FDA 21 CFR 177.2600 и документации LFGB, постполимеризация является фиксированным этапом, отсутствие остаточного запаха. | кормовые комплекты, прорезыватели для зубов, детские тарелки |
| Медицинский и личный уход | Файл материалов класса VI по стандарту ISO 10993 / USP, литье в чистых помещениях, отслеживаемость партий. | менструальные чаши |
Небольшие детали с высокой степенью кавитации притягивают инструмент к холодной поверхности деки; крупные отдельные детали остаются однокавитационными с открытым литником независимо от годового объема производства.
Объём, минимальный объём заказа и сроки поставки.
Литье под давлением — это процесс, в первую очередь, изготовление оснастки. Цена за единицу продукции снижается с увеличением количества полостей, поэтому решение, определяющее стоимость, принимается на начальном этапе производства, а не путем переговоров на этапе заказа на поставку.
Здесь путают два разных числа. Минимальный объем заказа (MOQ) — это размер разового заказа после того, как сталь уже готова. В таблице ниже указан годовой объем, от которого зависит целесообразность резки стали.
| Годовой объем (а не размер заказа) | Типичный инструмент | Комментарий |
|---|---|---|
| Менее 10 000 шт. | Одногнездная конструкция с открытым литником | Метод компрессионного формования часто оказывается дешевле. |
| 10 000 – 100 000 шт. | 2–8-камерный, холодный канал | Стандартное окно впрыска |
| Более 100 000 шт. | 8+ полостей, клапанный затвор | Цикличность и автоматизация доминируют в снижении затрат. |
Минимальный объем заказа для литья под давлением LSR составляет 3000–5000 штук. Это не тот же вопрос, что и о целесообразности приобретения пресс-формы для литья под давлением: при объеме производства менее 10 000 штук в год компрессионное литье обычно оказывается дешевле в целом, несмотря на более высокую себестоимость единицы продукции, поскольку стоимость пресс-формы значительно ниже, и она позволяет вносить изменения в конструкцию. Изготовление пресс-формы занимает 20–35 рабочих дней до T1, с 7–10 рабочими днями на каждый этап доработки. Серийное производство после утверждения образца занимает 20–30 дней для первой партии. Структура затрат по всем процессам представлена в таблице. Какова стоимость формования силикона?.
Когда мы не рекомендуем использовать силиконовое литье под давлением
Мы указываем технологию, подходящую для данной детали, а не технологию с наивысшей стоимостью оснастки.
- Годовой объем производства ниже точки безубыточности: силиконовое компрессионное формование использует более дешевые инструменты и позволяет вносить изменения в конструкцию без использования нового стального блока.
- Толстые сплошные участки толщиной примерно 10–12 мм: время отверждения пропорционально квадрату толщины, и цикл перестает быть экономически выгодным.
- Детали с металлическими вставками, выпускаемые в небольших объемах: трансферное формование обычно лучше подходит
- Непрерывные профили, шнуры и трубки: экструзия, а не литье под давлением.
- Разработка проекта продолжается: каждое изменение геометрии после резки стали влечет за собой переделку инструмента, поэтому мы приостанавливаем проект на этапе 3D-печати или изготовления прототипа методом компрессионного прессования до окончательного утверждения чертежа.
Более подробная карта альтернатив представлена в нашем документе. руководство по процессу производства силиконовых изделий.
Что отправлять вместе с запросом коммерческого предложения (RFQ)
Мы можем рассчитать стоимость по фотографии, но в указанную сумму будет включена погрешность. Для получения окончательной цены:
- 3D-файл (STEP или IGES) плюс 2D-чертеж с указанием критических размеров и класса допуска.
- Целевая твердость по дюрометру и цвет, эталонный цвет Pantone, если требуется соответствие — см. Как подготовить чертежи САПР для вашего производителя
- Целевой уровень соответствия: контакт с пищевыми продуктами, медицинское применение, соответствие директиве RoHS или отсутствие соответствия.
- Годовой объем и частота заказов, а не только первый заказ.
- Экологические требования: приемлемая линия разъема, расположение следов литника, качество обработки поверхности (SPI или VDI).
Если ваша деталь относится к одной из четырех вышеупомянутых групп, мы можем повторно использовать соответствующие материалы, оснастку и опыт планирования качества; окончательный технологический процесс и конструкция пресс-формы по-прежнему подтверждаются на этапе проектирования с учетом технологичности производства (DFM).
Часто задаваемые вопросы
Засчитываются ли затраты на оснастку в счет производства?
Стоимость оснастки рассчитывается отдельно и выставляется в счете до начала резки стали. Вопрос о том, будет ли какая-либо часть стоимости возвращена, и в каком объеме, должен быть указан в письменном предложении. Запросите этот перечень в письменной форме до оформления заказа на поставку, у нас или у любого поставщика.
Какую степень терпимости вы можете выдержать?
Стандарт ISO 3302-1 M2 или M3 подходит для большинства геометрических форм. Стандарт M1 зависит от положения литникового канала, количества полостей и однородности стенок и подтверждается в отчете T1.
У вас есть минимальный объем заказа?
Да — 3000–5000 штук за заказ после изготовления оснастки. Годовой объем — это отдельный критерий: при объеме менее 10 000 штук в год мы предложим вариант компрессионного формования.
Можете ли вы предоставить документацию FDA и LFGB?
Да. В коммерческом предложении указана применимая область испытаний согласно FDA 21 CFR 177.2600 и немецким стандартам LFGB / BfR XV для конкретного материала, цвета и предполагаемого применения. Сертификаты на материалы и доступные отчеты сторонних организаций привязаны к соответствующей производственной партии; стоимость новых испытаний готовой продукции указывается по мере необходимости для проекта.
Перед блокировкой инструмента
Два решения, отмена которых обходится дорого, — это количество полостей и расположение литникового канала. Количество полостей определяет себестоимость единицы продукции на протяжении всего срока службы инструмента; расположение литникового канала определяет, где будет располагаться декоративный элемент и какая сторона детали может быть обработана. Оба изменения дешевы в CAD-модели, но дорогостоящи при изготовлении из стали.
Отправьте 3D-файл, класс допуска, целевой показатель соответствия и реалистичный годовой объем, и мы предоставим вам информацию о стоимости оснастки, вариантах литья под давлением и точке безубыточности по сравнению с компрессионным формованием. Если объем не оправдывает использование литьевой формы, мы укажем это в коммерческом предложении. Примеры критериев оценки перед запуском серийного производства приведены в Как оценить качество образцов перед массовым производством?.
Запросить ценовое предложение
Отправьте свой 3D-файл и годовой объем через Форма запроса коммерческого предложения.
В первом письме укажите: STEP-файл, класс допуска, целевую твердость по дюрометру, требования к соответствию, годовой объем производства. Мы предоставим вам информацию о стоимости оснастки, вариантах кавитации, цене за единицу продукции при двух объемах производства и точке безубыточности по сравнению с компрессионным формованием.
Рекомендации
- LFGB § 31, Перенос веществ в продукты питания — Bundesministerium der Justiz, текущий сводный текст: gesetze-im-internet.de/lfgb/__31.html
- Общая глава USP 〈 88 〉 Тесты на биологическую реактивность in vivo (основа классификации пластмасс классов I–VI) — Фармакопея США: doi.usp.org/USPNF/USPNF_M98834_01_01.html