Поставщик может продемонстрировать чистоту цеха, действующий сертификат и утвержденный образец. Ничто из перечисленного не доказывает, что те же самые меры контроля сохранятся при массовом производстве. Реальный риск проявляется позже: смешанные партии материалов, неконтролируемое отверждение, вариации от полости к полости, незадокументированные доработки или этапы, выполняемые сторонними организациями.
А Инспекция завода по производству силикона в Китае Поэтому необходимо отслеживать всю производственную партию от поступления сырья до упаковки готовой продукции. Цель состоит не в том, чтобы оценить профессиональный внешний вид завода, а в том, чтобы проверить, способен ли его производственный процесс многократно обеспечивать соответствие вашим чертежам, спецификациям и требованиям.
Управляющее резюме
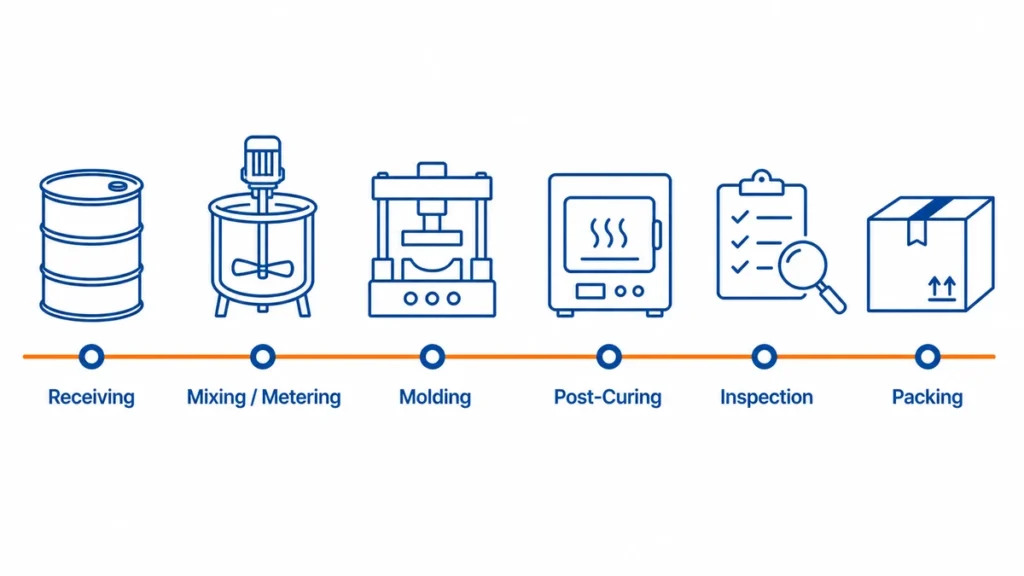
- Проверяйте процесс, а не выставочный зал. Проследите за одной реальной партией продукции на всех этапах: приемка материала, смешивание или дозирование, формование, последующая термообработка, контроль качества и упаковка.
- Сопоставьте аудит с процессом производства силикона. Методы компрессионного формования HCR, литья под давлением LSR, экструзии и силиконового литья с покрытием различаются оборудованием, контрольными точками и видами отказов.
- Рассматривайте сертификаты и образцы как подтверждающие документы. Выпускать продукцию в производство следует только после того, как документация, оборудование, операторы и отслеживаемость партий будут соответствовать утвержденной спецификации.
Что должна проверять инспекция завода по производству силикона в Китае?
Проверка на заводе должна ответить на шесть вопросов: Имеет ли поставщик законные основания для идентификации? Владеет ли он необходимым технологическим процессом или контролирует его? Может ли он отслеживать материалы? Регистрируются ли критические параметры? Может ли он выявлять несоответствующие детали? Контролирует ли он работу, выполняемую сторонними организациями?
| Область аудита | Доказательства для запроса | Что должны доказать доказательства |
|---|---|---|
| Идентификация бизнеса и роли в транзакциях | Лицензия на ведение бизнеса, адрес объекта и схема юридического лица. | В документе указаны продавец по контракту, получатель платежа, экспортер и фактический производитель, а также раскрыты их взаимоотношения. |
| Ответственность за процесс | Список оборудования, осмотр мастерской, записи о техническом обслуживании. | Указанный процесс выполняется на проверенном объекте или, как сообщается, передается на субподряд. |
| Контроль материалов | Список поставщиков, паспорта безопасности материалов (TDS/SDS), акт приемки, этикетка партии, карта партии. | Используемое в производстве соединение может быть отслежено до утвержденного материала и партии. |
| Управление процессом | Рабочая инструкция, лист параметров, протокол осмотра первой партии, осмотр патрульной службой. | Операторы работают в рамках заданного технологического окна, а не по памяти. |
| Проверка продукции | Чертеж, план контроля, перечень измерительных приборов, протокол проверки, стандарт дефектов. | Методы контроля соответствуют требованиям к продукции и уровню риска, связанного с измерениями. |
| Корректирующие действия | Отчет о несоответствии, анализ первопричин, доказательства завершения корректирующих и предупредительных действий. | На заводе обнаруживаются дефекты, и вместо простой сортировки деталей вносятся изменения в производственный процесс. |
Не начинайте с общего контрольного списка для аудита. Начните с чертежа изделия, области применения, годового объема производства, целевого рынка и известных рисков отказов. силиконовая детская ложка и ан промышленная силиконовая клавиатура не должны получать одинаковый план аудита.
Как проверить юридическую идентичность китайского завода?
Начните с китайского юридического названия поставщика и 18-значного Единого кода социального кредита. Найдите оба параметра в официальном реестре Китая. Национальная система распространения информации о кредитоспособности предприятий, Затем сравните результат с лицензией на ведение бизнеса и коммерческими документами, предоставленными вам.
Цель состоит не в том, чтобы доказать наличие производственных возможностей на основании регистрационных данных. Она заключается в установлении того, какое юридическое лицо несет ответственность за заключение контракта, оплату, производство, ведение учета качества и декларирование экспорта.
| Проверять | Доказательства для сравнения | Что требует уточнения? |
|---|---|---|
| Юридическое лицо | Название китайской компании и Единый код социального кредита | Английское торговое наименование не может быть связано с зарегистрированным китайским юридическим лицом. |
| Статус регистрации | Текущий статус в официальной публичной системе | Компания исключена из реестра, ее регистрация аннулирована, деятельность приостановлена или она находится в списке компаний с ненормальным распределением акций. |
| Зарегистрированный адрес | Лицензия на ведение бизнеса, публичный реестр, коммерческое предложение и договор. | Зарегистрированный адрес отличается от адреса, указанного в качестве адреса завода. |
| Сфера деятельности компании | Публичная регистрационная запись | В описании указаны только торговые или консультационные услуги, в то время как поставщик заявляет, что является производителем. |
| Ответственные стороны | Эмитент котировки, продавец по контракту, бенефициар банка, экспортер и оператор завода. | В этом деле участвует несколько организаций, но их роли не разглашаются. |
| Владелец сертификата | ISO и протоколы испытаний продукции | Название или наименование в сертификате не соответствуют производственному предприятию или проверенному местоположению. |
| Печать компании | Китайское официальное наименование в договоре и на печати компании | Название печати отличается от названия организации, с которой заключен договор, или используется только персональная печать. |
| Публичная кредитная история | Ежегодные отчеты, уведомления о нештатной ситуации и списки серьезных нарушений. | Отсутствие документов, неустраненные несоответствия или правовой статус, не соответствующий объяснениям поставщика. |
Сопоставьте лицензию на ведение бизнеса с местом расположения.
Попросите предъявить оригинал лицензии на ведение бизнеса или подтверждаемую электронную лицензию. Сравните название китайской компании, Единый код социального кредита, законного представителя, статус регистрации, юридический адрес и сферу деятельности с официальными данными.
Зарегистрированный адрес может законно отличаться от адреса производства. Поставщик может работать из арендованных помещений или использовать отдельное экспортное подразделение. Не следует отклонять поставщика только из-за различий в адресах или подразделениях. Требуйте раскрытия информации о взаимоотношениях и их подтверждения договором аренды, документами группы компаний, субподрядным соглашением или другим проверяемым документом.
Затем подтвердите, что фактическое место производства совпадает с местом, охваченным проверкой. Наличие действующей лицензии на ведение бизнеса не доказывает, что формовка, последующая термообработка, печать или контроль качества осуществляются в месте, указанном во время визита.
Составьте карту всех объектов в транзакции.
Укажите юридическое лицо, ответственное за каждый этап:
- Выдача коммерческого предложения.
- Подписание договора купли-продажи или договора на поставку инструментов.
- Получение платежа.
- Владение или управление заводом.
- Приобретение силиконового материала.
- Обладает сертификатом ISO.
- Выдача документов, подтверждающих качество, и деклараций соответствия.
- Экспорт груза.
Эти функции не обязательно должны выполняться одной компанией. Торговая компания, аффилированный завод и экспортное подразделение могут сформировать законную схему поставок. Риск возникает, когда схема скрыта, производителя невозможно идентифицировать или договор не предусматривает контроля над материалами, процессом, субподрядом и корректирующими действиями.
Рассматривайте данные регистрации как инструмент проверки.
Сфера деятельности, связанная с производством, не доказывает, что завод владеет необходимым оборудованием. Отсутствие негативной информации в официальных документах не доказывает качество продукции. И наоборот, наличие в прошлом уведомлений о нештатных ситуациях не является автоматическим основанием для дисквалификации поставщика, если проблема была решена и объяснение задокументировано.
Используйте проверку юридического лица для установления подотчетности. Затем проверьте производственные возможности с помощью оборудования, реального производства, отслеживаемости материалов, технологических записей и испытаний продукции.
Является ли заводской аудит тем же самым, что и проверка продукции?
Нет. Аудит завода оценивает работоспособность производственной системы. Проверка продукции проверяет соответствие конкретной партии стандартам. Покупатели часто объединяют эти два метода и получают в итоге слабую версию обоих.
| Активность | Главный вопрос | Самое подходящее время | Типичный результат |
|---|---|---|---|
| аудит квалификации поставщиков | Может ли этот завод выполнить необходимый технологический процесс? | Перед изготовлением оснастки или выдвижением кандидатуры | Недостатки в возможностях и решение об утверждении |
| Аудит процессов | Работают ли критически важные системы контроля на производственной линии? | Пробный запуск или начало массового производства | Результаты по этапам процесса |
| Предварительная проверка перед отгрузкой | Соответствует ли данная производственная партия выпущенным техническим характеристикам? | После производства и перед отгрузкой | Принятие или отклонение партии |
| Социальный или экологический аудит | Соответствует ли объект требованиям по охране труда, технике безопасности и охране окружающей среды? | Исходя из политики покупателя и рисков в цепочке поставок. | Отдельный отчет о соответствии требованиям |
Успешная предотгрузочная инспекция не может исправить недостатки процесса литья. Она лишь отбирает образцы того, что уже было произведено. И наоборот, сертификат ISO 9001 не доказывает, что отгруженная продукция соответствует чертежам.
Какие документы следует проверить перед визитом?
Запросите документы до бронирования поездки или назначения стороннего инспектора. Отсутствие или несоответствие документов является ранним предупреждением о том, что те же самые средства контроля могут работать ненадежно в цеху.
Запросить:
- Пакет документов для юридического лица: лицензия на ведение бизнеса, адрес производства, а также взаимоотношения между продавцом, получателем платежа, экспортером и заводом по договору.
- Выпущенный пакет продукта: Пересмотр чертежей, критически важные для качества характеристики, спецификация материалов и утвержденный сорт силикона.
- Комплект материалов: Технический паспорт продукта (TDS), паспорт безопасности материала (SDS), сертификат анализа, информация об утвержденном поставщике и формат идентификации партии.
- Пакет управления технологическим процессом: Схема технологического процесса, план контроля, рабочие инструкции, стандарт проверки, перечень измерительных приборов и состояние калибровки.
- Пакет внешних технологических процессов и систем менеджмента качества: раскрыты данные о субподрядчиках, соответствующие сертификаты, а также недавние примеры несоответствий и корректирующих и предупредительных действий.
- Пакет ёмкостей: оборудование, активные полости, подтвержденное время цикла, смены, время безотказной работы, выход годной продукции с первого раза и данные о узких местах на последующих этапах производства.
Внимательно изучите область применения. Сертификат на “торговлю и продажу силиконовых изделий” не эквивалентен сертификации производства силиконовых изделий методом литья под давлением на проверяемом предприятии. ISO 9001 Определяет систему управления качеством; она не утверждает конкретный материал, процесс или готовый продукт.
Действительно ли завод способен выполнить ваш технологический процесс по производству силикона?
Аудит должен соответствовать процессу, указанному в коммерческом предложении. Термин “литье из силикона” слишком общий, чтобы быть полезным.
| Процесс | Оборудование и средства контроля для проверки | Соответствующие доказательства | Общий пробел в аудите |
|---|---|---|---|
| компрессионное формование HCR/HTV | Двухвалковый прокатный стан или зона контролируемого компаундирования, взвешивание материала, гидравлические прессы, контроль температуры пресс-формы. | Карточка партии, запись о сведении, рецепт прессования, утверждение первого образца | Состав или добавки отверждающего агента зависят от памяти оператора. |
| Литье под давлением LSR | Насосы для бочек типа А/В, система дозирования, смеситель, система холодного литья, нагреваемая форма, регулируемая подача материала. | Запись о партии материала, история сигналов тревоги дозатора, рецептура оборудования, отчет о состоянии полости. | Завод располагает инжекционными машинами, но не имеет проверенной системы дозирования LSR. |
| Экструзия силикона | Экструдер, управление матрицей, линия непрерывного отверждения, вытягивающее устройство и контроль размеров. | Запись скорости линии, параметры отверждения, журнал размеров в процессе производства. | Размеры проверяются только после завершения намотки длинной катушки. |
| Силиконовое литье под давлением | Подготовка основания, установка крепежных элементов, контроль адгезии, предотвращение загрязнения. | Утвержденная партия подложки, протокол предварительной обработки, тест на адгезию. | Обработка плазмой или плазмой либо передается на аутсорсинг, либо не контролируется по времени. |
| Вторичные операции | Обрезка, печать, нанесение покрытия, склеивание, сборка, последующая полимеризация. | Рабочая инструкция, предельный размер выборки, протокол партии | Основной процесс формования контролируется, но дефекты внешнего вида возникают на последующих этапах. |
Пройдите по маршруту в порядке производства. Не позволяйте организатору выбирать только самый чистый станок. Сравните номер станка, номер пресс-формы, идентификацию ячейки и номер партии материала на линии с записями, представленными в конференц-зале.
Как проверить производственные мощности и выявить узкие места?
Не принимайте на веру ежемесячную оценку производительности без ее расчета. Пересчитайте оценку, исходя из запланированного времени работы, подтвержденного времени цикла, количества активных полостей, доступности оборудования, выхода годной продукции с первого раза и производительности каждого последующего этапа производства.
Используйте два основных вычисления:
Общий объем литья = запланированное время работы ÷ подтвержденное время цикла × количество активных ячеек
Товарная продукция = валовая производительность литья × подтвержденный коэффициент бесперебойной работы × выход годной продукции с первого прохода
Результатом является не конечная производственная мощность завода. Эффективная мощность системы — это наименьшая товарная мощность из следующих этапов: формование, последующая термообработка, обрезка, вторичная обработка, контроль качества и упаковка.
Пример расчета мощности
Следующий пример иллюстрирует метод; он не является эталоном для производства силикона.
| Вход | Пример значения |
|---|---|
| Запланированное время формования | 8 часов, или 28 800 секунд |
| Подтвержденное время цикла | 60 секунд |
| Активные полости | 2 |
| Валовой объем производства | 960 деталей за смену |
| Доказанный коэффициент бесперебойной работы | 85% |
| Выход при первом проходе | 95% |
| Предполагаемый товарный объем производства | Примерно 775 деталей за смену |
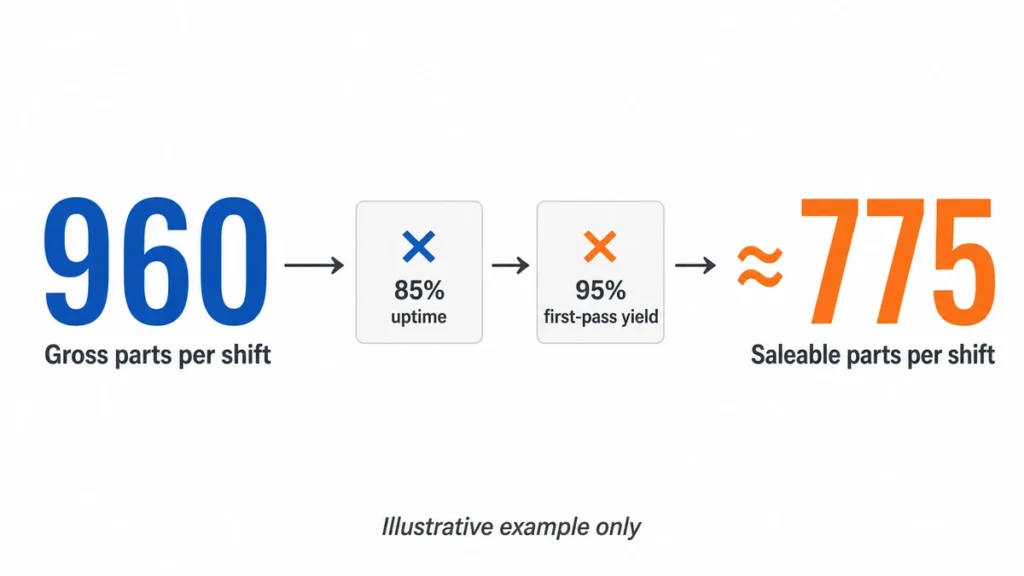
Расчет, основанный только на 960 деталях за смену, не учитывает простои и бракованные детали. Оценка в 775 деталей все еще неполна, пока завод не докажет, что последующая обработка, обрезка, контроль качества и упаковка позволяют обрабатывать как минимум такой же объем.
Не следует копировать приведенные примеры факторов при оценке поставщика. Используйте данные завода о сопоставимых продуктах, пресс-формах, оборудовании и условиях производства.
Проверяйте каждый ввод данных непосредственно в цехе.
| Входная мощность | Доказательства для проверки | Распространенное преувеличение |
|---|---|---|
| Запланированное время работы | График смен, штатное расписание, расписание работы оборудования, график технического обслуживания. | Все календарные часы учитываются как производственное время. |
| Время цикла | Опубликованы технологическая схема станка и результаты хронометража в ходе стабильного производства. | Вместо повторяемого производственного цикла используется наилучший наблюдаемый цикл. |
| Активные полости | Чертеж формы, внутренние диаметры полостей, запись о заблокированных полостях, выход годной продукции на уровне полостей. | Номинальное количество полостей используется даже в том случае, если одна полость отключена. |
| Наличие оборудования | Журнал простоев, записи о техническом обслуживании, история переналадок. | Расчеты предполагают время безотказной работы 100%. |
| Выход при первом проходе | Отчет о партии, показывающий исправные детали до доработки или сортировки. | Окончательное количество упакованного продукта представлено как выход после первой обработки. |
| Наличие рабочей силы | Матрица компетенций, план комплектования штата, фактическая посещаемость по сменам. | Предполагается, что трудозатраты на ручную обрезку или осмотр не ограничены. |
| Общие ресурсы | График производства для прессов, печей, контрольно-измерительного оборудования и операторов. | Одинаковая вместимость машины или печи обещается для нескольких программ. |
| Субподрядные операции | Производственная мощность поставщика, время ожидания в очереди, время транспортировки, входной контроль. | Время выполнения внешней обработки не учитывается при расчете. |
Проведите наблюдение за циклом после того, как процесс достигнет стабильного производства. Один быстрый цикл во время аудита не является достоверным показателем производственной мощности. Сравните полученные данные с несколькими недавними партиями и выясните, есть ли существенные различия.
Найдите ограничение вне формовочной машины.
Зачастую кажется, что у предприятий, занимающихся производством силикона, достаточно производственных мощностей, в то время как фактическое производство контролируется последующим производственным процессом.
| Этап процесса | Единица измерения емкости для расчета | доказательства «узкого места» |
|---|---|---|
| Подготовка материала | килограммы или партии за смену | Ограниченное время работы смесителя, весовой станции, время выдержки материала или время смены цвета. |
| Молдинг | Качественные детали на станке и пресс-форме за смену | Длительный цикл, поврежденные полости, очистка от плесени, быстрая обработка или незапланированный простой |
| Пост-отверждение | Количество качественных деталей на одну загрузку печи и количество загрузок в день | Полезный объем печи, схема загрузки, время нагрева и охлаждения, вентиляция или разделение партий. |
| Обрезка или удаление заусенцев | Количество принятых деталей на одного оператора или станок за смену | Ручной труд, сложные линии разъема, вторичные дефекты или очередь на переработку. |
| Печать, нанесение покрытия или склеивание | Количество принятых деталей на линию или от субподрядчика в день | Количество приспособлений, время сушки или отверждения, количество брака при склеивании или время ожидания в очереди. |
| Инспекция | Выпуск деталей или партий за смену | Длительные функциональные испытания, ограниченное количество калиброванных приспособлений, проверка по стандарту 100% или время выдержки в лаборатории. |
| Упаковка | Количество готовых единиц продукции на производственной линии за смену | Многокомпонентная сборка, маркировка, проверка количества или индивидуальная упаковка. |
Рассчитайте каждый этап в одном и том же единице измерения и временном периоде. Если литье может производить 10 000 пригодных деталей в неделю, но подтвержденный процесс постобработки и обрезки позволяет выпустить только 7 000, то подтвержденная недельная производительность составляет 7 000, а не 10 000.
Проверка производственных мощностей в сравнении с фактическим планом заказов.
Разрешение на использование производственных мощностей должно быть привязано к определенному артикулу, пресс-форме, количеству, срокам поставки и загрузке конкурирующих станков. Запросите у завода следующую информацию:
- Спрос на проверенную продукцию по неделям или месяцам.
- Распределение оборудования и пресс-форм.
- Текущая зарезервированная нагрузка от других клиентов.
- Планируемые смены, операторы и предположения относительно сверхурочной работы.
- Время переналадки и профилактического обслуживания.
- Ожидаемый процент выхода годной продукции с первого раза и уровень доработки.
- Возможности постполимеризации и всех вторичных процессов.
- Ограничения, связанные с праздниками, рабочей силой, субподрядчиками и материалами.
- Резервное оборудование, ремонт пресс-форм и план действий на случай сбоя.
Используйте таблицу зависимости спроса от производственных мощностей, а не единый процент. Зарезервированный заказ должен соответствовать подтвержденным реализуемым мощностям после согласованного резерва на случай отклонений и простоев. Резерв должен отражать риски, связанные с продукцией, зрелость процесса и допустимые отклонения при доставке; его нельзя заменять универсальным процентом.
Тревожные сигналы, указывающие на нехватку мощности
- Указанная производственная мощность представлена лишь в виде прогноза ежемесячных продаж.
- Расчеты предполагают, что каждая машина работает каждый запланированный час.
- Номинальное количество кариозных полостей учитывается без проверки заблокированных или нестабильных полостей.
- Отходы, сортировка и переделка не учитываются.
- Один и тот же пресс, печь, приспособление или оператор назначаются для выполнения нескольких заказов.
- Производственные мощности, затрачиваемые на последующую обработку, обрезку, печать, контроль качества или упаковку, не учитываются.
- Сверхурочная работа учитывается как постоянная базовая производительность.
- Новой пресс-форме присваиваются параметры выхода годной продукции и времени цикла, аналогичные параметрам совершенно другого продукта.
- Поставщик может продемонстрировать оборудование, но не предоставить данные о недавнем производстве.
- Проблема заключается в неназванном субподрядчике.
Наличие дефицита производственных мощностей не всегда означает отказ от поставщика. Для этого необходим план восстановления с указанием сроков, идентифицированного оборудования и рабочей силы, подтвержденное испытание, а также доказательства того, что увеличение мощностей не ослабляет контроль над технологическим процессом.
Контрольные точки процесса литья силиконовых изделий, начиная от приемки материала и заканчивая упаковкой партии.
Как проверить прослеживаемость силиконовых материалов?
Выберите одну упакованную коробку или контейнер с незавершенной продукцией и проследите ее цепочку в обратном порядке. Цепочка должна вести от готовой партии к формовочной партии, станку, пресс-форме, полости (если применимо), оператору, партии сырья, партии пигмента или мастербатча и системе отверждения.
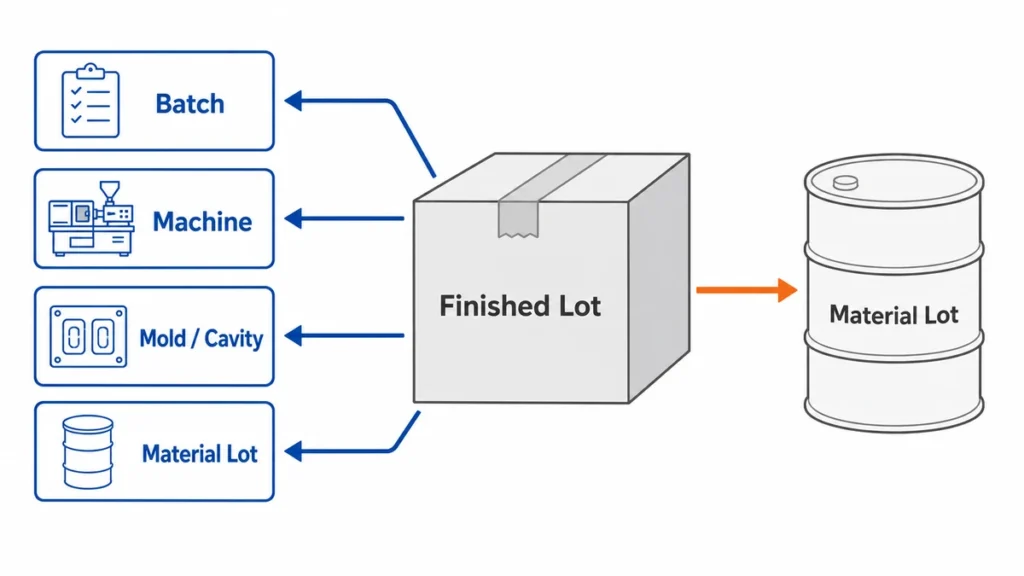
Затем проведите обратный тест. Выберите партию сырья со склада и спросите, где она была использована. Система отслеживания, работающая только в одном направлении, является неполной.
Проверьте следующие элементы управления:
- Поступающие этикетки остаются прикрепленными или переносятся на контролируемые внутренние этикетки.
- Выпущенные, помещенные на карантин и забракованные материалы физически разделяются.
- Срок годности и условия хранения соответствуют инструкциям поставщика материала.
- Весовое оборудование идентифицировано и откалибровано.
- Смешанное соединение HCR имеет идентификационный номер партии и контролируемое время хранения.
- Компоненты LSR A/B остаются парными и защищены от загрязнения.
- В протокол партии включаются пигменты, добавки и связующие вещества.
- Отходы затвердевшего силикона обрабатываются не так, как переработанные термопластичные отходы. Силикон является термореактивным материалом и не может быть просто переплавлен в том же процессе.
В регулируемых областях применения отслеживаемость материалов является лишь одним из уровней утверждения. Границы соответствия для конкретного продукта определены ниже.
На каком этапе заканчивается проверка завода на соответствие нормативным требованиям в отношении регулируемой продукции?
Данная проверка может определить, контролирует ли поставщик свой процесс производства силикона. Сама по себе она не может установить, соответствует ли медицинское изделие, изделие, контактирующее с пищевыми продуктами, детская продукция, автомобильный компонент или другой регулируемый продукт законодательным требованиям.
Применимые требования зависят от готового продукта, предполагаемого использования, условий контакта, группы пользователей, классификации рисков, целевого рынка и роли поставщика в регулируемой цепочке поставок. Маркировка материалов, такая как “медицинский класс”, “пищевой класс” или “одобрено FDA”, не определяет эту область применения.
| Категория товара | Что включает в себя эта заводская проверка | Дополнительный слой, специфичный для продукта. |
|---|---|---|
| Силиконовые изделия общего назначения для потребителей | Юридическое лицо, идентификация материала, контроль производственных процессов, отслеживаемость, инспекция, упаковка и управление изменениями. | Ограничения на использование химических веществ на целевом рынке, маркировка, механическая безопасность и стандарты для конкретных продуктов. |
| Изделия, контактирующие с пищевыми продуктами | Контроль рецептуры, предотвращение загрязнений, постполимеризация (при необходимости), отслеживаемость партий и сопоставление отчетов с материалами. | Предполагаемый тип пищевого продукта, время и температура контакта, миграция или извлекаемые вещества в готовом изделии, требования к декларированию и правила контакта с пищевыми продуктами, специфичные для конкретного рынка. |
| Товары для младенцев и детей | Контроль материалов, стабильность формования, контроль мелких деталей или сборок, чистота и отслеживаемость. | Требования основаны на фактическом назначении продукта, возрастной группе, предполагаемом использовании, механических опасностях, предельных значениях содержания химических веществ, миграции, маркировке и рынке. |
| Медицинские изделия или компоненты медицинских изделий | Контролируемые материалы, проверенный производственный маршрут, отслеживаемость, контроль чистоты, несоответствия, корректирующие и предупредительные действия (CAPA) и уведомления об изменениях. | Классификация устройств, нормативная система управления качеством, управление рисками, биологическая оценка, валидация процессов, контроль чистоты помещений или микробной нагрузки, валидация стерилизации и техническая документация (где применимо). |
| Автомобильные компоненты | Технологические возможности, контроль полостей, измерения, отслеживаемость, производительность, техническое обслуживание и контроль изменений в проектировании. | Требования заказчика, IATF 16949 (где применимо), APQP/PPAP, особые характеристики, MSA, SPC и утверждение производственных деталей. |
| Фармацевтические или биотехнологические компоненты | Контроль материалов и партий, чистота, постобработка, инспекция, упаковка и управление изменениями. | Стратегия по извлечению и выщелачиванию веществ, тестирование в соответствии с фармакопейными стандартами или с учетом специфики применения, валидация очистки, валидация процессов и квалификация заказчика. |
| Электрические или электронные компоненты | Идентификация материала, размеры, стабильность при литье, контроль загрязнения и контроль смены поставщика. | Требования к электробезопасности, воспламеняемости, запрещенным веществам, воздействию окружающей среды и сертификации конкретного продукта. |
Назначение определяет сферу соответствия.
Перед составлением плана аудита необходимо задокументировать следующее:
- Будь то силиконовое изделие в виде сырья, формованного компонента, аксессуара или готового продукта.
- Функциональность продукта и разумно предвидимое его использование.
- Страны или регионы назначения.
- Учет возрастных групп пользователей и особенностей уязвимых групп пользователей.
- Контакт с пищевыми продуктами, кожей, тканями, жидкостями, лекарственными препаратами или технологическими средами.
- Продолжительность контакта, температура, давление и условия многократного использования.
- Указывается, поставляется ли продукт в стерильном виде или будет стерилизован позже.
- Требуемый срок годности и количество циклов повторного использования.
- Законный производитель, владелец спецификации и сторона, ответственная за выпуск продукции в регулирующие органы.
Поставщик не должен выбирать программу тестирования, основываясь только на названии продукта. Силиконовая трубка, используемая в диспенсере для напитков, в лабораторной линии перекачки и в тракте для медицинских жидкостей, может выглядеть похоже, но иметь разные требования к доказательствам и валидации.
Граница контакта с пищевыми продуктами
В отношении изделий из резины многоразового использования в США:, 21 CFR 177.2600 может являться частью применимой оценки. Для продукции, размещаемой на рынке ЕС, данная система может включать в себя следующее: Регламент (ЕС) № 1935/2004 и соблюдение надлежащей производственной практики (GMP) при контакте с пищевыми продуктами. Регламент (ЕС) № 2023/2006, а также любые применимые требования, касающиеся конкретных материалов или национальные требования.
Аудит на заводе должен подтвердить, что протестированная рецептура соответствует существующим технологиям нанесения силикона, пигмента, добавок, печати, покрытия и последующей полимеризации. Он не заменяет оценку готового изделия на соответствие предполагаемым условиям использования (например, для пищевых продуктов, при определенной температуре, продолжительности воздействия и многократного применения).
Граница между медицинскими устройствами
Данный контрольный список не является аудитом сертификации медицинских изделий. В зависимости от роли поставщика и целевого рынка, для квалификации может потребоваться система управления качеством медицинских изделий, например, такая как... ISO 13485, управление рисками в рамках ISO 14971, биологическая оценка, проверенные специальные процессы, контролируемая среда, записи об устройствах или партиях, обработка жалоб и нормативный контроль, специфичный для конкретного рынка.
Сертификат на смолу или ИСО 10993 Протокол испытаний не гарантирует автоматическое присвоение готовому изделию статуса “медицинского изделия”. В протоколе должны быть указаны окончательный состав, красители, добавки, технология обработки, очистка, стерилизация, тип контакта, продолжительность контакта и оценка риска для изделия.
Если поставщик силикона производит только компонент, юридический производитель все равно должен определить критически важные требования и включить меры контроля поставщика в систему управления качеством и рисками устройства.
Автомобильная и другие проверенные области применения
Для автомобильных программ общего аудита по стандарту ISO 9001 может быть недостаточно. Заказчик может потребовать... IATF 16949, подтверждение соответствия стандартам APQP/PPAP, контроль особых характеристик, анализ измерительной системы, статистический контроль процессов, утвержденная мощность и официальное уведомление об изменениях.
Для фармацевтической, биотехнологической, аэрокосмической, электротехнической и других областей применения, требующих сертификации, необходим собственный план квалификации. Не следует распространять разрешение с одного применения на другое только потому, что базовый сорт силикона или процесс формования кажутся похожими.
Принимайте три решения отдельно.
Запишите три независимых вывода:
- Возможности завода: Может ли предприятие многократно запускать указанный процесс обработки силикона?
- Проверка качества продукта: Соответствует ли заявленный продукт чертежам, функциональным характеристикам и утвержденному плану испытаний?
- Пресс-релиз: Достаточно ли имеющихся доказательств для определения предполагаемого использования и целевого рынка?
Завод может соответствовать требованиям, даже если нормативная документация неполная. Проверенный образец может соответствовать требованиям, даже если производственный процесс не контролируется. Ни один из результатов не должен автоматически подтверждать другой.
Что следует проверить во время смешивания, формования и последующей полимеризации?
Ключевой вопрос не в том, есть ли у завода таблица параметров. Важно в том, видны ли выпущенные значения, зафиксированы ли они, защищены ли от случайных изменений и связаны ли с производственной партией.
Компаундирование HCR и HTV
Для получения резины высокой консистенции проверьте взвешивание, последовательность смешивания, состояние валков, дисперсию пигментов, контроль вулканизирующего агента и идентификацию партии. Уточните, как завод предотвращает перекрестное загрязнение между цветами, составами и системами вулканизации с использованием пероксида или платины.
Команды часто недооценивают этот этап, потому что смешанный состав выглядит однородным. Различия могут проявиться позже в виде изменения цвета, запаха, неравномерности отверждения, дефектов поверхности или нестабильных физических свойств в разных партиях.
Дозирование и впрыск LSR
Для жидкого силиконового каучука проверьте систему подачи материала A/B, насосную и дозирующую систему, смеситель, инжекционный блок, систему холодного литья, нагреваемую пресс-форму и историю аварийных сигналов. Убедитесь, что в технологической схеме машины указаны давление впрыска, скорость, температура пресс-формы, время отверждения и другие параметры, относящиеся к валидированному процессу.
Не принимайте скриншот одного рецепта в качестве доказательства контроля. Сравните текущие настройки оборудования с утвержденным рецептом и производственной документацией. Уточните, кто может изменять параметры и как рассматриваются отклонения.
Пост-отверждение
Процесс последующей полимеризации должен зависеть от состава материала, области применения изделия, геометрии детали, а также требований к валидации или испытаниям. Он не является обязательным для каждой силиконовой детали, и единый универсальный температурно-временной режим не является надежным.
Проверьте идентификационные данные печи, равномерность температуры или записи о проверке, расположение загрузки, размер партии, управление таймером, вентиляцию и записи о партии после отверждения. Перегрузка печи может изменить поток воздуха и характер нагрева, даже если заданная температура остается неизменной.
Как следует проводить аудит на наличие плесени и дефектов, приводящих к образованию полостей?
Утвержденный образец может скрывать отклонения в размерах полости пресс-формы. Многогнездная пресс-форма может производить качественные детали из одной полости, но при этом из другой могут образовываться повторяющиеся облой, неполные заливы или отклонения в размерах.
Проверять:
- Уникальная идентификация пресс-форм и инструментов.
- По возможности, идентификация полостей осуществляется по деталям или протоколам осмотра.
- Частота проведения профилактического обслуживания определяется циклами или состоянием оборудования.
- История технического обслуживания вентиляционных отверстий, линий разъема, направляющих, эжекторов и текстурированных поверхностей.
- Первичное одобрение изделия после настройки, ремонта или изменения параметров.
- Данные о размерах или дефектах, специфичные для каждой полости, по критически важным параметрам.
- Контролируемое хранение и учет прав собственности на инструменты, приобретенные за счет средств заказчика.
Запросите информацию о последнем ремонте плесени, а затем осмотрите поврежденный участок на инструменте или детали. Это позволит связать документацию с вещественными доказательствами. Журнал технического обслуживания с повторяющимися записями о “очистке плесени”, но без указания дефекта, предпринятых действий или подтверждения, является административным доказательством, а не доказательством процесса.
При проведении каких испытаний продукции следует присутствовать?
Методы испытаний должны быть определены на чертеже, в рамках оценки рисков, в соответствии с действующими нормативными актами или согласованным планом контроля. Большее количество испытаний не означает автоматически лучшего контроля.
| Требование | Возможный метод или оборудование | Фокус аудита |
|---|---|---|
| Размеры | Штангенциркуль, микрометр, калибровочный инструмент, профильный проектор, координатно-измерительная машина, нестандартное приспособление. | Коррекция базовой точки, крепления, контактной силы, подготовки образца и разрешения измерительного прибора. |
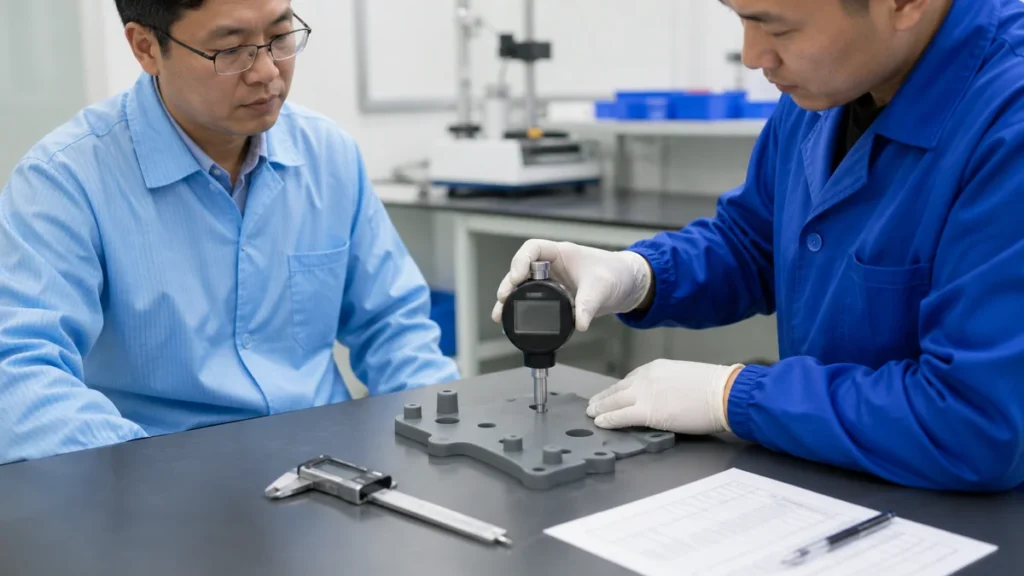
| твердость по Шору | ASTM D2240 или ISO 48-4 метод с использованием подходящего дюрометра | Толщина образца, опорная поверхность, время выдержки, место проведения испытания и калибровка. |
| прочность на растяжение и удлинение | ASTM D412 или ISO 37 | Подготовка образцов для испытаний, измерение толщины, скорость и координация партий. |
| Сжатие | ASTM D395 или ISO 815-1 | Сжатие, температура, продолжительность, время восстановления и геометрия образца. |
| Цвет | Утвержденный предельный образец или спектрофотометр | Условия освещения, настройки прибора, критерий ΔE (если указан) и история образцов. |
| Появление | Дефектная доска и визуальный стандарт | Расстояние до объекта, освещение, зоны дефектов и классификация критических/значительных/незначительных дефектов. |
| Вещества, контактирующие с пищевыми продуктами или находящиеся под ограничениями к употреблению. | Квалифицированная внешняя лаборатория, использующая методику, специфичную для данного рынка. | Идентификатор образца, объем отчета, соответствие рецептуры, дата и подлинность отчета. |
| Функциональные характеристики | Испытание приспособления или узла, специфичное для данного изделия. | Нагрузка, количество циклов, утечка, усилие натяжения, состояние герметизации или рабочая температура (в зависимости от ситуации). |
Детали из мягкого силикона легко неправильно измерить. Чрезмерное усилие штангенциркуля может сжать деталь и привести к ложному результату. Для тонкостенных деталей может потребоваться приспособление, оптический метод или четко определенная сила измерения. Если инспекторы не могут воспроизвести то же показание, допустимый предел не работает.
Проконтролируйте как минимум один тест, от установки до записи результата. Затем самостоятельно выберите второй образец. Предварительно подготовленные образцы показывают, что оборудование может выдать определенное числовое значение; они не показывают, что рутинная проверка контролируется.
Как следует использовать метод отбора проб AQL?
Использовать выборочный контроль партий только после согласования определений дефектов, уровня контроля, плана выборочного контроля и критериев приемки. ISO 2859-1:2026 Предоставляет схемы выборочного контроля по атрибутам, индексированные в соответствии с AQL. Не определяет, какими должны быть критические, основные и второстепенные пределы.
Не допускайте, чтобы AQL заменял контроль технологического процесса. Отбор проб может не выявить редко встречающиеся дефекты, смешанные партии и проблемы, специфичные для отдельных полостей. Для критически важных с точки зрения безопасности, регулирования или функциональности характеристик может потребоваться более жесткий контроль, валидация процесса, предотвращение ошибок или проверка 100% с использованием валидированного метода.
В ходе аудита проверьте, соответствует ли завод следующим требованиям:
- Определяет состав партии перед отбором проб.
- Отбирает образцы случайным образом по картонным коробкам, времени производства и, при необходимости, по размерам ячеек.
- Разделяет критические, основные и незначительные дефекты.
- Регистрирует фактическое количество дефектов, а не только отметку “Пройдено”.”
- Применяет согласованное количество принятых/отклоненных решений.
- Имеет план действий в случае отбраковки партий.
Завод, который сортирует бракованную партию, не выясняя причину, связанную с литьем или обработкой, локализует партию, а не исправляет производственный процесс.
Как выявить скрытое субподрядное производство?
Сравните заявленные возможности с оборудованием, штатом сотрудников, незавершенным производством, подключением к инженерным сетям и производственной документацией. Если поставщик утверждает, что выполняет печать, нанесение покрытий, изготовление оснастки, лабораторные испытания и упаковку собственными силами, каждый этап должен сопровождаться физическими и документальными подтверждениями.
Задайте эти вопросы напрямую:
- Какие операции завершаются на этом объекте?
- Кто утверждает субподрядчиков?
- Как осуществляется идентификация материалов и партий при передаче?
- Какие технические характеристики и образцы отправляются субподрядчику?
- Как осуществляется проверка поступающих от субподрядчиков деталей?
- Может ли субподрядчик изменять материалы, чернила, грунтовку, клей или параметры процесса?
- Уведомляется ли покупатель до внесения изменений в процесс или на сайте?
Аутсорсинг не означает автоматический отказ. Риск заключается в нераскрытом или неконтролируемом аутсорсинге. Вторичные процессы часто приводят к появлению дефектов после того, как приемлемая формованная деталь уже прошла проверку в основном цехе.
Как следует контролировать внесение изменений в конструкцию?
Перед началом массового производства необходимо утвердить производственную конфигурацию. Базовая конфигурация должна содержать информацию о законном месте производства, изменениях в чертежах, составе силикона, поставщике материалов, цветовой системе, пресс-форме и полостях, типе оборудования или процесса, ключевом технологическом окне, постполимеризации, вторичных операциях, методе контроля качества, упаковке и утвержденных субподрядчиках.
Изменение недопустимо лишь потому, что готовая деталь по-прежнему выглядит как утвержденный образец. Поставщик должен оценить, задокументировать, подтвердить и получить необходимое одобрение, прежде чем вносить какие-либо изменения, которые могут повлиять на форму, посадку, функциональность, соответствие стандартам, отслеживаемость, производительность или долговечность.
Определите, какие изменения требуют уведомления.
| Предлагаемые изменения | Минимальная оценка воздействия | Типичные доказательства, предоставляемые перед освобождением |
|---|---|---|
| марка силикона, поставщик, состав или система отверждения. | Физические свойства, податливость, цвет, запах, поведение при отверждении, адгезия и долговременные эксплуатационные характеристики. | Обновленные паспорта безопасности материалов (TDS/SDS/CoA), сравнительные данные испытаний, новые результаты испытаний на соответствие требованиям (где это применимо) и утвержденные образцы. |
| Пигмент, мастербатч, добавка, чернила, грунтовка, клей или покрытие | Цвет, миграция или ограниченное содержание веществ, адгезия, замедление отверждения, внешний вид и старение. | Идентификация материала, протокол испытаний, результаты испытаний на адгезию или долговечность, а также обновленная спецификация материалов. |
| Ремонт пресс-формы, создание новой полости, замена вставки или перенос оснастки. | Размеры, облой, вентиляция, текстура, балансировка полости и взаимозаменяемость. | Документация по ремонту, отчет о размерах поврежденной полости, образцы первого образца и подтверждение работоспособности, где это требуется. |
| Машина, линия, технологический маршрут или производственная площадка | Технологический диапазон, эквивалентность оборудования, производительность, риск загрязнения и прослеживаемость. | Протоколы испытаний, сравнение параметров, проверка первого образца и повторная квалификация площадки или процесса. |
| Цикл отверждения или условия после отверждения | Физические свойства, запах или летучие вещества, размеры, внешний вид и соответствие требованиям. | Утвержденное исследование параметров, протокол испытаний печи или оборудования, повторные физические или нормативные испытания, если применимо. |
| Вторичный процесс или субподрядчик | Идентификация материалов, контроль технологического процесса, логистика, входной контроль и подотчетность. | Квалификация субподрядчиков, технологическое испытание, утвержденный образец, план контроля и поток отслеживаемости. |
| Метод контроля, приспособление, программное обеспечение или допустимый предел. | Корреляция измерений, воспроизводимость, ложное срабатывание и историческая сопоставимость. | Сопоставление методов, исследование измерительных приборов (где это необходимо), пересмотренная инструкция по проверке и утверждение новых предельных значений. |
| Упаковочный материал или способ упаковки | Деформация, загрязнение, маркировка, точность подсчета, повреждения при транспортировке и хранение на полках. | Необходимые документы: подтверждение испытаний упаковки, транспортировки или прессования, утвержденная этикетка и обновленная спецификация упаковки. |
Требование об уведомлении должно быть прописано в соглашении о качестве, условиях закупки, примечаниях к чертежам или руководстве поставщика. Устное одобрение покупателя или инженера не должно заменять документально оформленное разрешение.
Используйте рабочий процесс контролируемых изменений.
- Отправьте запрос на изменение. Зафиксируйте текущее состояние, предлагаемое состояние, причину, затронутые продукты, объекты, инструменты, материалы и целевую дату внедрения.
- Оцените риск. Проанализируйте форму, соответствие размерам, функциональность, соответствие стандартам, отслеживаемость материалов, стабильность процесса, производственную мощность, стоимость, сроки поставки, запасные части и имеющиеся запасы.
- Определите план проверки. Укажите, какие образцы, полости, объем производства, испытания, документы и критерии приемки необходимы.
- Проведите пробное тестирование в условиях, приближенных к производственным. Используйте предполагаемый материал, оборудование, пресс-форму, операторов, вторичные процессы и метод контроля, а не ограничивайтесь только лабораторным отбором проб.
- Проанализируйте объективные доказательства. В зависимости от уровня риска это может включать в себя первичную проверку образца, определение размеров, проверку физических свойств, функциональное тестирование, проверку на соответствие стандартам, сбор данных о возможностях или производственные испытания у заказчика.
- Получите письменное разрешение. Не следует давать разрешение на внесение изменений, основываясь только на внешнем виде образца или на сжатых сроках.
- Обновите контролируемые документы. Внесите необходимые изменения в чертеж, спецификацию материалов, технологическую схему, план контроля, рабочие инструкции, стандарты контроля качества, спецификацию упаковки и записи утвержденных поставщиков.
- Установите эффективную точку. Определите первую затронутую партию материала, производственную партию, дату, станок, пресс-форму, полость и отгрузку. Разделите старые и новые конфигурации.
- Проведите мониторинг первых производственных партий. Применяйте усиленный контроль или определенные последующие проверки до тех пор, пока изменения не продемонстрируют стабильную работу.
Разделяйте постоянные изменения и временные отклонения.
Временное отклонение должно содержать следующее:
- Точное требование, от которого отказываются.
- Техническое обоснование и оценка рисков.
- Затронутое количество, партия, заказ на покупку и отгрузка.
- Необходимы меры по локализации и дополнительная проверка.
- Орган, выдающий разрешение.
- Дата начала и дата окончания.
- План состоит в том, чтобы вернуться к процессу выпуска.
Не допускайте, чтобы устаревшее отклонение стало новым производственным стандартом. Повторные отклонения по одной и той же проблеме указывают на необходимость официальной корректировки базового процесса или спецификации.
Проверка контроля изменений в ходе аудита.
Не ограничивайтесь проверкой только процедуры управления изменениями. Выберите недавний ремонт пресс-формы, замену материала, корректировку процесса или смену субподрядчика и проследите весь рабочий процесс.
Сравнивать:
- Текущие этикетки с указанием материалов и утвержденной спецификацией.
- Рецепты работы станка с выпущенными записями параметров.
- История проведения профилактического обслуживания по удалению плесени с данными осмотра полостей.
- Документация по закупкам с утвержденными списками сырья и субподрядчиков.
- Текущие чертежи и рабочие инструкции на линии с основной редакцией.
- Отчеты о соответствии фактическому материалу, цвету, покрытию и месту производства.
- Данные об отгрузках до и после даты вступления изменений в силу.
Отсутствие подписи свидетельствует о наличии пробела в документации. Изменение материала, площадки, инструментария или процесса, допущенное в производство без анализа рисков и отслеживаемого утверждения, является сбоем в системе управления.
Какие основные тревожные сигналы?
Наиболее тревожными сигналами являются противоречия между записями и реальностью производства.
- Название или адрес компании, выдавшей сертификат, не совпадают с адресом проверяемого объекта.
- Утвержденный сорт силикона отсутствует на складе.
- На мешках или бочках отсутствуют, повреждены или заменены этикетки с номером партии.
- Операторы не могут определить текущую версию чертежа или рабочую инструкцию.
- Настройки оборудования могут отличаться от утвержденного рецепта без согласования отклонений.
- В протоколах проверки содержатся повторяющиеся одинаковые значения или только отметки «пройдено/не пройдено».
- Срок действия калибровочных этикеток истек, или же у измерительных приборов отсутствует уникальный идентификатор.
- Отбракованный материал хранится рядом с выпущенным материалом без физического контроля.
- Многогнездная форма не имеет данных о дефектах на уровне полостей или данных измерений.
- В записях после отверждения указывается заданное значение, но не фактическая партия, загрузка, продолжительность или тип печи.
- Объём производства превышает возможности оборудования, время цикла, количество полостей, смены и выход годной продукции.
- Поставщик отказывает в доступе к производственной зоне, имеющей отношение к заявленному технологическому процессу.
Один тревожный сигнал может иметь разумное объяснение. Несколько связанных между собой тревожных сигналов должны инициировать более глубокое системное расследование, а не отдельные корректирующие действия. Например, отсутствие идентификаторов полостей, идентичные записи измерений и повторяющиеся жалобы на вспышки указывают на слабый контроль полостей, а не на единичную ошибку при проверке.
Практический план аудита на один день
| Время | Активность | Требуемый результат |
|---|---|---|
| 09:00–09:20 | Вступительное собрание и проверка юридического лица | Подтверждены китайское юридическое название, Единый кодекс социального кредита, сайт и роли транзакций. |
| 09:20–10:10 | Проверка документа | Выявлены недостатки в чертежах, материалах, плане контроля, сертификатах и нерешенных вопросах. |
| 10:10–11:20 | Отслеживание материалов и производства | Отслеживание одной партии продукции на всех этапах: хранение, смешивание или дозирование, формование и незавершенная работа. |
| 11:20–12:00 | Проверка пропускной способности и узких мест | Товарная продукция была восстановлена с учетом времени цикла, количества активных полостей, выхода годной продукции и ограничений на последующих этапах производства. |
| 13:00–13:40 | Обзор инструментов и технического обслуживания | Проверены идентификационный номер пресс-формы, контроль за размером полости, история ремонтов и техническое обслуживание оборудования. |
| 13:40–14:10 | выборочный отбор образцов для внесения инженерных изменений | Одно из недавних изменений в материалах, пресс-формах, технологических процессах или действиях субподрядчика связано с утверждением и первой затронутой партией. |
| 14:10–14:55 | Лабораторный и инспекционный наблюдатель | Избранные тесты были повторены на образцах, выбранных аудитором. |
| 14:55–15:30 | Отслеживание упаковки, складирования и отгрузки | Проверены идентификация готовой партии, контроль состояния и соответствие спецификациям упаковки. |
| 15:30–16:15 | Анализ несоответствий и корректирующих и предупредительных действий (CAPA). | Выявлен один реальный дефект, от момента обнаружения до подтверждения корректирующих действий. |
| 16:15–17:00 | Заключительное собрание | Результаты классифицированы по риску, владельцу, доказательствам и сроку выполнения. |
Этот график является отправной точкой. Медицинская, автомобильная, крупносерийная многогнездная продукция или продукция, подлежащая строгому регулированию, требуют более глубокого аудита, учитывающего специфику продукта и процесса.
Инспектор отслеживает партию формованного силикона от этикетки на коробке до партии сырья.
Инспектор отслеживает партию формованного силикона от этикетки на коробке до партии сырья.
Что должно произойти после аудита?
Выносите решения, исходя из рисков, а не из того, насколько легко их устранить.
Полезное открытие состоит из четырех частей:
- Требование: чертеж, спецификация, процедура, нормативный документ или согласованный критерий аудита.
- Объективные доказательства: регистрационный номер, номер станка, номер партии, номер полости, образец или наблюдаемое состояние.
- Риск: последствия для продукта, соответствия требованиям, отслеживаемости, доставки или управления изменениями.
- Требуемый ответ: локализация, первопричина, корректирующие действия, ответственный, срок выполнения и метод проверки.
Не закрывайте уведомление о выявленной проблеме только потому, что завод загрузил новую процедуру. Убедитесь, что действие дошло до производственного цеха. Проверьте более позднюю партию, исправленную запись, действия оператора или повторите тест.
При утверждении поставщика следует использовать четко определенные этапы одобрения. Не допускайте, чтобы высокий общий балл аудита отменял один критический сбой.
Какую категорию следует присвоить поставщику после аудита?
Классифицируйте поставщика как Не заходить, Условное одобрение, или Одобренный. Принимайте решение, основываясь на оценке риска и объективных доказательствах, а не на количестве незначительных выявленных нарушений. Используйте те же доказательства позже, когда будете... выберите производителя силикона для изготовления оснастки или массового производства.
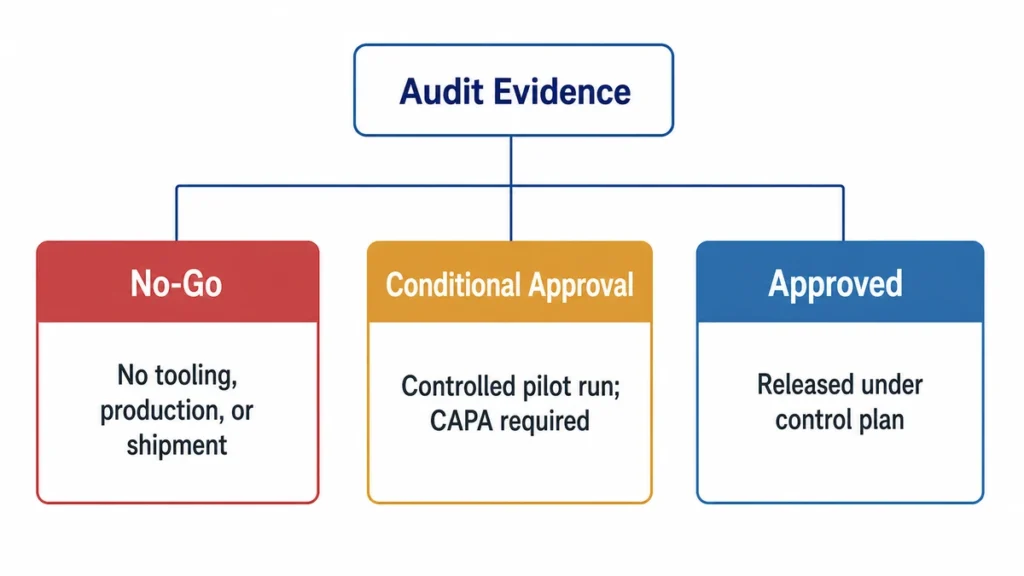
| Решение | Типичные условия | Разрешен следующий шаг | Требуются доказательства |
|---|---|---|---|
| Не заходить | Невозможно установить законного производителя или производственную площадку; требуемый технологический процесс недоступен; материал невозможно отследить; записи или отчеты, по-видимому, сфальсифицированы; критически важный процесс скрыт или не контролируется; не соблюдены нормативные или критически важные для безопасности требования. | Не допускать выпуска оснастки, начала серийного производства или отгрузки. Перед заключением коммерческих соглашений требуется повторная квалификация. | Проверка юридической и производственной документации, исправление отслеживаемости, контроль производства, повторное тестирование или последующий аудит в зависимости от причины неисправности. |
| Условное одобрение | Основные процессы доступны, но остаются устранимые пробелы в документации, калибровке, стандартах дефектов, обучении, подтверждении возможностей, техническом обслуживании или завершении корректирующих и предупредительных действий. | Изготовление оснастки или контролируемый опытный запуск могут быть начаты только в том случае, если существующие риски покрыты письменными механизмами контроля. Неограниченное массовое производство не допускается. | Перед соответствующим этапом выпуска проверяются данные о владельце, мерах по локализации, первопричине, корректирующих действиях, сроке выполнения и доказательствах закрытия проблемы. |
| Одобренный | Информация о юридических лицах и производственных площадках раскрывается; осуществляется отслеживание происхождения материалов до готовой партии; параметры процесса, оснастка, контроль качества, субподряд, управление изменениями и производственные мощности подтверждаются текущими данными. | Переходите к утвержденному этапу в соответствии с согласованным планом контроля и периодичностью мониторинга. | Подписанный аудиторский отчет, утвержденная спецификация, выпущенный план контроля, актуальная подтверждающая документация и задокументированные требования к уведомлению об изменениях. |
Запретительные условия имеют приоритет над оценкой аудита.
Поставщика следует отчислять, если хотя бы одно критическое условие может повлиять на безопасность продукции, соответствие нормативным требованиям, идентичность материалов, право собственности на технологический процесс или ответственность. Оценка по контрольному списку 95% не компенсирует неотслеживаемую партию силикона, фальсифицированный лабораторный отчет или нераскрытую площадку литья.
Отказ не всегда означает окончательный отказ. Это означает, что покупатель не может перейти к следующему этапу коммерциализации или производства, пока критическая проблема не будет устранена и независимо подтверждена.
Условное одобрение должно быть привязано к конкретному этапу.
Не используйте статус “условно одобрено” как неопределенный. Укажите точно, что разрешено:
- Разрешено только для предоставления ценовых предложений.
- Имеет разрешение на изготовление оснастки.
- Одобрено для ограниченного пилотного запуска.
- Одобрено для массового производства с расширенным контролем качества.
- Разрешена отгрузка определенной партии.
Для каждого условия необходимо указать владельца, срок выполнения, меры по локализации и метод закрытия. Если срок выполнения истек или поставщик изменил материал, процесс, место проведения или субподрядчика, утверждение следует пересмотреть.
Одобрено не означает неконтролируемый релиз.
Разрешение распространяется на определенную комбинацию юридического лица, производственной площадки, материала, изменений чертежей, оснастки, процесса, субподрядчиков и целевого применения. Изменение любого критически важного элемента может потребовать уведомления, проверки, новых образцов, повторного тестирования или повторного аудита.
Необходимо разделять утверждение поставщика и выпуск отгрузки. Утвержденный завод все еще может производить бракованную партию, и наличие соответствующего образца само по себе не является достаточным основанием для подтверждения соответствия требованиям неконтролируемого завода.
Границы финального релиза
Перед следующим производственным циклом объедините все аудиторские доказательства в один контролируемый файл утверждения. В нем должны быть указаны следующие данные:
- Утвержденное юридическое лицо и производственная площадка.
- Опубликованный чертеж, спецификация материалов, марка силикона, цвет и система отверждения.
- Утвержденные инструменты, активные полости, технологический маршрут, ключевые средства контроля и методы проверки.
- Подтвержденные производственные мощности, раскрытые данные о субподрядчиках, упаковка и отслеживаемость продукции.
- Применимые основания для соблюдения требований, утвержденные образцы, открытые корректирующие и предупредительные действия (CAPA) и требования к уведомлению об изменениях.
Не следует отпускать продукцию в производство, если эти элементы существуют только в виде отдельных коммерческих предложений, образцов, сертификатов и протоколов цеха, которые невозможно связать с одной и той же конфигурацией продукта. Заводские, продуктовые и регулирующие разрешения должны оставаться отдельными решениями, но все три должны относиться к одной и той же контролируемой версии.