Her hafta hem silikon hem de TPE için fiyat teklifi veriyoruz ve çoğu alıcı yanlış soruyla geliyor. Hangi malzemenin "daha iyi" olduğunu soruyorlar. Bu karşılaştırmanın bir cevabı yok. Asıl soru şu: silikon ve TPE karşılaştırması Hangisinin parçanızın sıcaklığına, uyumluluğuna ve hacmine dayanabileceği sorusunun cevabı genellikle çizimi göndermeden önce kesinleşir.
Buradaki tuzak, genel geçer "duruma bağlı" tavsiyelerin kararı sonraya, yani maliyetin yükseldiği aşamaya ertelemesidir. 160°C'ye kadar ısıya maruz kalan bir parça için TPE seçerseniz, bunu alet kesildikten sonra anlarsınız. Düşük kar marjlı bir tüketici aksesuarı için silikon seçerseniz, birim maliyeti programı batırır. Bu hataların hiçbiri ilk gün ortaya çıkmaz.
İşte toplantı salonunda karar verme sürecimiz şu şekilde ilerliyor.
Yönetici Özeti
- Silikonun seçimi sıcaklık ve uyumlulukla; TPE'nin seçimi ise maliyet ve hacimle belirlenir. Sürekli kullanımda sıcaklık ~150°C'nin üzerine çıkarsa veya parçanın LFGB / USP Sınıf VI / ISO 10993 standartlarına uygun olması gerekiyorsa, maliyet dikkate alınmadan önce malzeme silikondur.
- TPE, birim ekonomisi ve döngü süresi açısından avantajlıdır. Standart termoplastik enjeksiyon yöntemiyle çalışır, hurda malzeme yeniden öğütülebilir ve işlem süreleri dakikalar değil saniyelerdir.
- Geri döndürülemez maliyet, alet maliyetidir. LSR silikon Isıtmalı, genellikle soğuk yolluklu bir kalıba ihtiyaç duyar; daha sonra malzeme değiştirildiğinde neredeyse her zaman yeni bir kalıp kesilmesi gerekir.
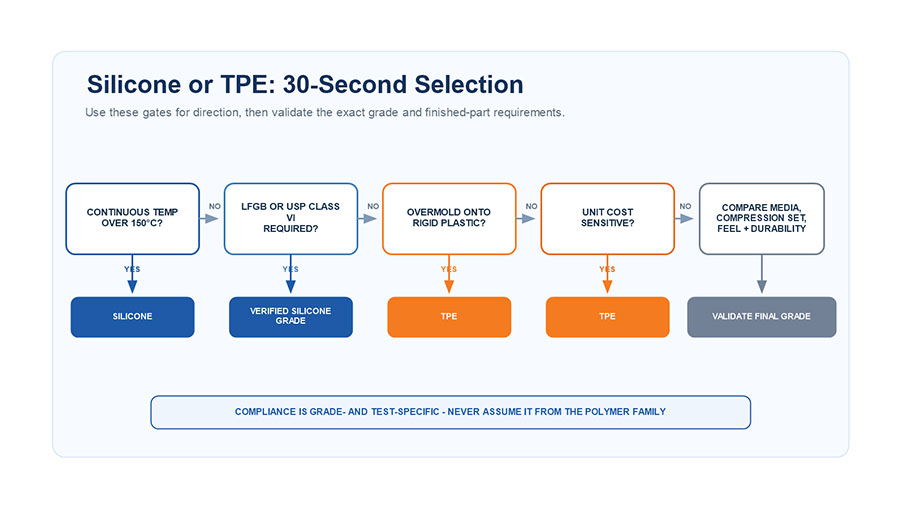
Silikon mu Yoksa TPE mi Seçmelisiniz? 30 Saniyelik Cevap
Seçmek silikon Parçanın ısıya, tekrarlanan sterilizasyona veya katı gıda/tıbbi standartlara uygun olması gerektiğinde. Seçin TPE Birim maliyet, geri dönüştürülebilirlik ve hızlı kalıplama, termal sınırlardan daha önemli olduğunda.
| Karar yönlendirici | Silikona işaret ediyor | TPE'ye işaret ediyor |
|---|---|---|
| Sürekli sıcaklık > 150°C | Evet | HAYIR |
| LFGB düzeyinde gıda teması | Evet | Sınıf düzeyine bağlı |
| Tıbbi / USP Sınıf VI / implant | Evet | HAYIR |
| Birim maliyetine duyarlı (>50.000/yıl) | HAYIR | Evet |
| Geri dönüştürülebilir / öğütülmesi gerekiyor | HAYIR | Evet |
| PP / PC / ABS üzerine kalıplama | Daha güçlü | Evet |
| Yumuşak dokunuşlu, düşük sıcaklıkta çalışan tüketici parçası | Eserler | Evet (daha ucuz) |
Silikon mu, TPE mi: Termoset mi, Termoplastik mi Asıl Karar Bu
Her şey tek bir yapısal gerçeğe dayanıyor: silikon termoset bir malzeme, TPE ise termoplastik bir malzeme. Silikon, çapraz bağlama yoluyla geri dönüşümsüz olarak sertleşir; bir kez vulkanize edildikten sonra tekrar erimez. TPE ise her ısıtıldığında yumuşar; bu da tam olarak yeniden öğütülüp tekrar enjekte edilebilmesinin nedenidir.
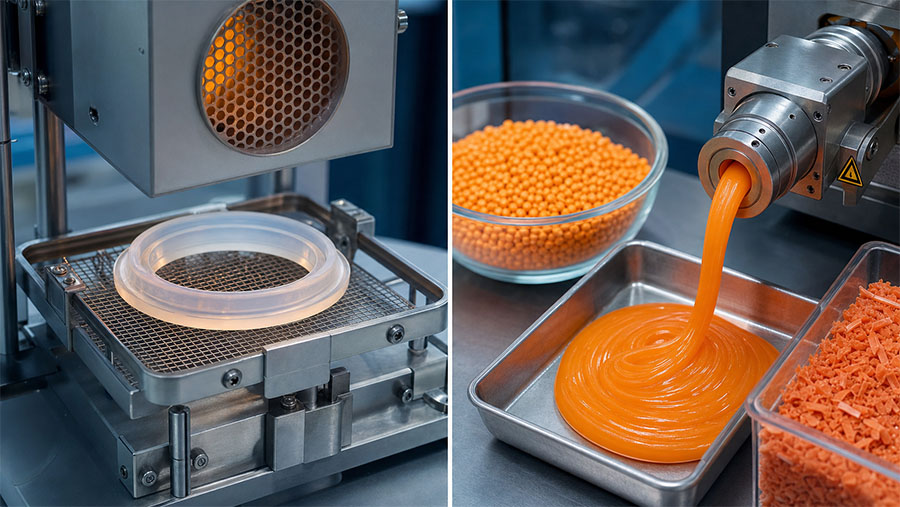
Bu tek özellik, ısı direncini, geri dönüştürülebilirliği, döngü süresini ve maliyeti belirler. Ekipler bunu hafife alıyor çünkü her iki malzeme de ele benzer geliyor - yumuşak, kauçuksu, esnek. Davranış ancak ısı ve tekrarlama altında, numune onaylandıktan çok sonra farklılaşıyor.
Her bir malzeme ne kadar yüksek sıcaklıklara dayanabilir?
Silikonun çalışma aralığı yaklaşık -40°C ile 230°C arasındadır; yüksek sıcaklık sınıfları ise kısa süreliğine 250-300°C'ye kadar çıkabilir. Standart TPE, sürekli kullanımda yaklaşık 90-120°C'ye kadar dayanır; daha sert TPV sınıfları ise yaklaşık 135°C'ye ulaşır.
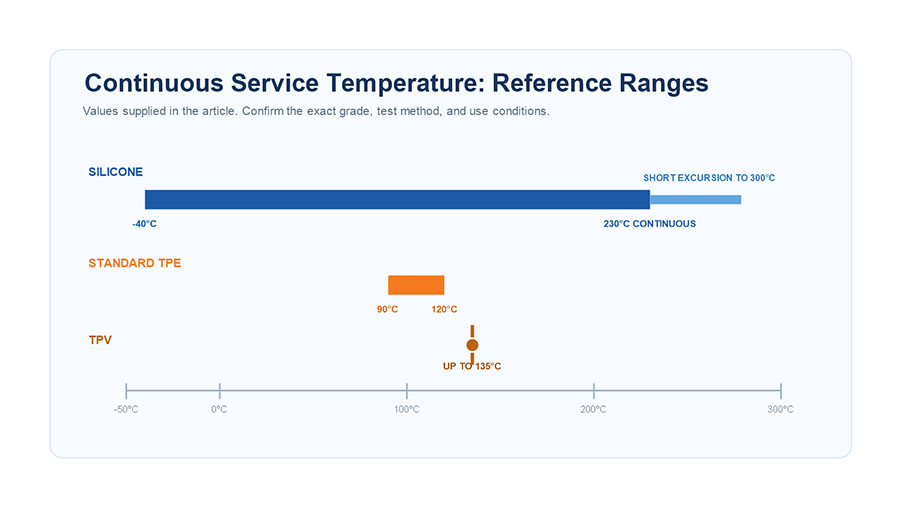
Bu, sahip olduğumuz en net ayrım çizgisi. Motor bölmesine, buhar sterilizatörüne veya fırına yakın herhangi bir şey varsayılan olarak silikondur. Alıcıların zarar gördüğü nokta ise aralıklı ısıdır: 100°C ortam sıcaklığına dayanıklı olarak derecelendirilen bir parça, tekrarlanan 130°C yıkama döngülerine maruz kalırsa yine de deforme olabilir, çünkü TPE, erime noktasının çok altındaki sıcaklıklarda yük altında deformasyona uğrar.
Hangi malzeme uyumluluk gereksinimlerinizi karşılıyor?
Gıda ve tıbbi alanlarda silikon, daha yüksek standartlara daha kolay uyum sağlar. Platin kürlenmiş silikon buluşuyor FDA 21 CFR 177.2600 ve daha katı Avrupa LFGB, Genel göç testleri de dahil olmak üzere. Tıbbi alanda silikon şu seviyelere ulaşır: USP Sınıf VI Ve ISO 10993 Biyouyumluluk — bu nedenle implantlar, adet bardak, Ayrıca, intravenöz (IV) bileşenler silikondan yapılmıştır, TPE'den değil. TPE'nin gıda ve tıbbi sınıfları da vardır, ancak yeterlilik sınıfa özgüdür ve plastikleştirici sızıntısı denetimlerde tekrar eden bir sorudur.
Yargı farkı: Alıcılar şu varsayımlarda bulunur: “gıda sınıfı”"Gıda güvenliği" ifadesi tek bir geçme/kalma değerlendirmesi anlamına gelmez. LFGB uyumlu silikon, genellikle temel FDA sınıfı silikondan 20-30% daha pahalıdır, çünkü daha temiz bir baz polimere ve daha uzun süreli kürleme işlemine (genellikle 4 saat boyunca 200°C) ihtiyaç duyar. Eğer spesifikasyonunuzda sadece "gıda güvenliği" yazıyorsa, fiyat teklifi verebilmemiz için yeterli bilgi vermemişsiniz demektir.
TPE, maliyet ve teslim süresi açısından ne zaman avantajlıdır?
TPE, termal ve uyumluluk sınırları bağlayıcı olmadığında kazanır ve bu durumda da kesin bir zafer elde eder. Standart termoplastik enjeksiyon makinelerinde kalıplanır, hurda malzeme tekrar işleme geri dönüştürülür ve silikonun aksine kürleme kaynaklı döngü dezavantajını taşımaz.
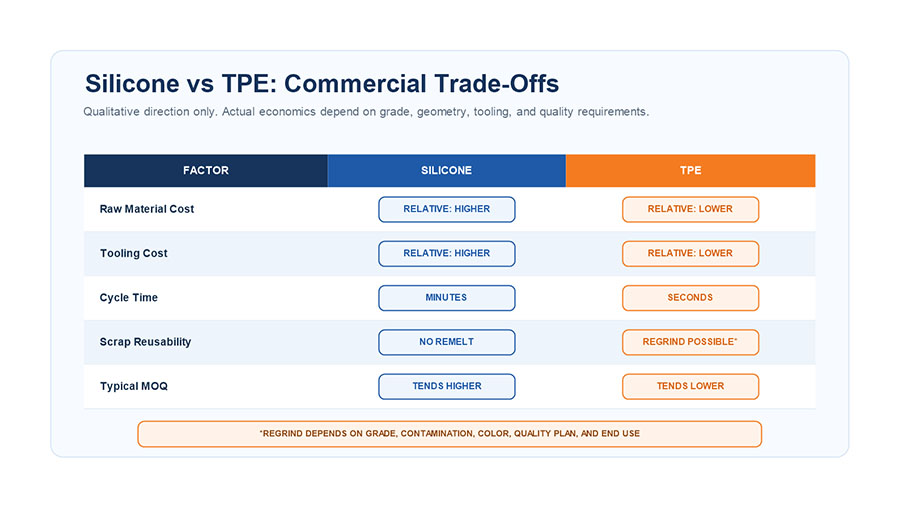
| Maliyet faktörü | Silikon (LSR / HTV) | TPE |
|---|---|---|
| Hammadde | Daha yüksek; platin kaliteleri en pahalı olanlardır. | Daha düşük, emtia hammaddesi |
| Takımlama | Isıtılan kalıp, genellikle soğuk akışlı | Standart termoplastik alet |
| Döngü süresi | 30 saniyeden birkaç dakikaya kadar (tedavi) | ~15–40 yaş arası |
| Hurda / öğütülmüş | Tekrar eritilemez; hurda atıktır. | Öğütülmüş, tekrar kullanılabilir |
| Tipik Minimum Sipariş Miktarı | Daha yüksek, aletleri haklı çıkarmak için | Daha alçak, daha esnek |
Isı veya tıbbi kısıtlama olmaksızın yüksek hacimli tüketici parçaları için TPE programı, yırtılma dayanımı ve sıcaklık hariç her alanda genellikle daha ucuzdur.
Silikon Kalıplama ve Minimum Sipariş Miktarı: Geri Dönüşü Olmayan Kısım
Silikon kalıplama, kararın kesinleştiği noktadır. LSR, kürlenmiş malzemenin döküm kanalında israf edilmesini önlemek için ısıtmalı kalıplama ve sıklıkla soğuk yolluk sistemi gerektirir; HTV sıkıştırma aletleri Daha basit ama daha yavaş ve daha fazla iş gücü gerektiriyor, ayrıca daha geniş toleranslara ve kesilmesi gereken çapaklara sahip. LSR, dar toleranslar (yaklaşık ±0,02 mm'ye kadar) ve sıfıra yakın çapak sunuyor, ancak kalıp pahalı ve tek bir malzeme için üretiliyor.
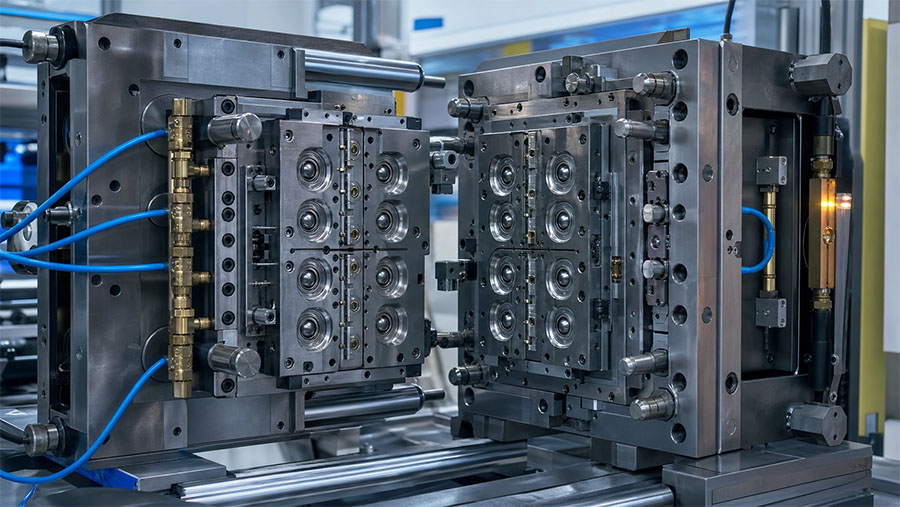
Bu nedenle alıcıları öncelikle sıcaklık ve uyumluluk konularını kararlaştırmaya teşvik ediyoruz. LSR için kesilmiş bir alet, TPE programına aktarılamaz ve bunun tersi de geçerlidir. Çelik kesildikten sonra "Çok pahalıysa değiştiririz" gerçekçi bir seçenek değildir.
TPE Ne Zaman Doğru Mühendislik Seçimidir?
Tasarımda sert bir termoplastik üzerine yumuşak bir katman söz konusu olduğunda, TPE doğru seçimdir, bir uzlaşma değil. TPE, standart iki aşamalı kalıplama yöntemiyle PP, PC ve ABS'ye yapışır: aletlerdeki yumuşak tutacaklar, diş fırçası sapları, telefon kılıfları, kablo kılıfları. Silikon-plastik yapıştırma Kendinden yapışkanlı LSR kaliteleri veya astar artı uyumlu bir alt tabaka gerektirir ki bu daha kısıtlayıcı ve daha pahalıdır.
Dolayısıyla, eğer parçanız bir gövdeye kalıplanarak takılıyorsa ve asla yüksek ısıya veya tıbbi uyumluluk gereksinimlerine maruz kalmıyorsa, silikon kullanımı genellikle işlevsel bir kazanç sağlamadan maliyeti ve kalıplama riskini artırır.
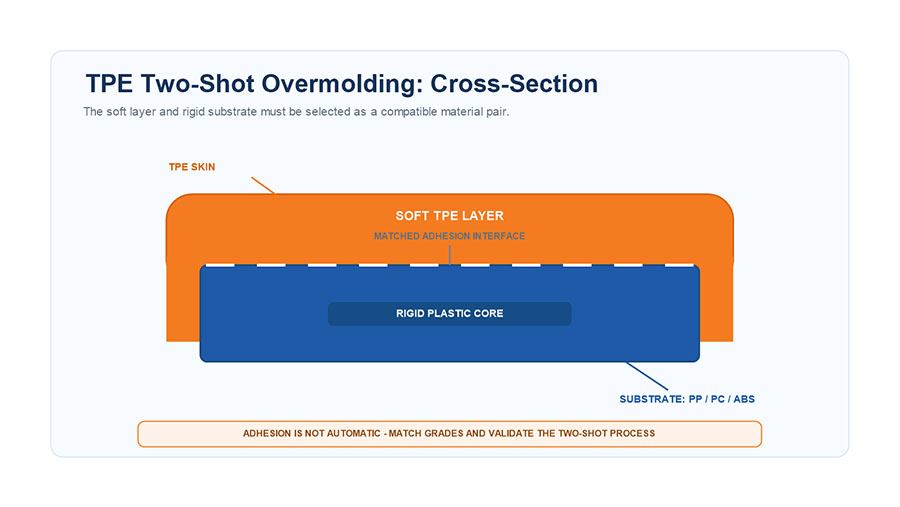
Teklif aşamasında düzelttiğimiz yaygın yanlış değerlendirmeler
- “TPE aslında ucuz silikondur.” Farklı kimya, farklı sınırlamalar – aynı şeyin daha düşük bir versiyonu değil.
- “Gıda sınıfı bir standarttır.” FDA 21 CFR 177.2600 ve LFGB farklı maliyetlere sahip farklı standartlardır.
- “Maliyetler yükselirse malzemeleri değiştireceğiz.” Kalıplar nadiren aktarılır; kalıbı kesmeden önce karar verin.
- “Silikon geri dönüştürülebilir.” Isıl işlem gören bir malzemedir ve tekrar erimez; Geri dönüşüm niş bir alan ve maliyetli., TPE geri dönüşüm malzemesinden farklı olarak.
Parçanız için fiyat teklifi verebilmemiz için nelere ihtiyacımız var?
Sadece şekle bakarak silikon mu yoksa TPE mi daha iyi olduğuna karar veremeyiz. Malzemeyi kesinleştirmek ve net fiyat vermek için lütfen bize şunları gönderin: sürekli ve en yüksek çalışma sıcaklığı, gerekli sertifikalar (FDA / LFGB / USP Sınıf VI / ). RoHS), hedef Shore A sertliği (Kullanılabilir aralığımız 10A–80A'dır), yıllık hacim ve parçanın sert bir alt tabaka üzerine kalıplanıp kalıplanmadığı.
Eksik olduklarında yeniden fiyat teklifi verilmesini gerektiren iki girdi sıcaklık ve uyumluluktur. Bunları bize verin, malzeme seçimi genellikle tek seferde kararlaştırılır.