Çoğu alıcı bize bir STEP dosyası gönderiyor ve fiyat bekliyor. Aslında bilmek istedikleri şey, parçanın üretilip üretilemeyeceği, hangi toleransla ve ne kadar hızlı üretileceği. Bu üç cevap geometride değil, genellikle eksik olan notlarda yer alıyor.
Biz alıntı yapıyoruz özel silikon parçalar Her hafta aynı durum yaşanıyor ve durum tutarlı: Özel silikon parçalar için eksik tasarım dosyaları fiyat teklifi aşamasında başarısız olmuyor. Başarısızlık, çelik kesildikten sonra, ilk numune aşamasında gerçekleşiyor. O zamana kadar karar artık sizin elinizde değil. Ya bir kalıp modifikasyonu, ya yeniden fiyat teklifi ya da yeni bir parça gerekiyor.
Bu, talep ettiğimiz dosya paketi ve her dosyanın kapatması beklenen kararlar. Parça ister bebek besleme kaşığı, ister mutfak paspası, ister endüstriyel conta veya kalıplanmış bir parça olsun, paket aynıdır. Değişen şey, hangi dosyanın en fazla riski taşıdığıdır.
Bu makalede verilen sayılar (büzülme bantları, başlangıç toleransları, kürleme sonrası programlar, ekleme kayma limitleri) yayınlanmış bir tablodan değil, 2012'den beri kendi bünyemizde yürüttüğümüz özel silikon kalıplama programlarımızdaki kendi kalıplama ve ilk ürün kayıtlarımızdan elde edilmiştir. Atıfta bulunduğumuz standartlar ve yönetmelikler, makalenin sonundaki Kaynaklar bölümünde listelenmiştir.
Yönetici Özeti
- Geometri, paketin en ucuz parçasıdır. STEP dosyası, şeklin mevcut olup olmadığını belirler. Sertlik, kürleme sistemi, renk referansı ve uygunluk, fiyatı, işlem süresini ve evrak işlerini belirleyen faktörlerdir.
- Çeliği kesen kişiye büzülme tazminatı ödenir. CAD programında uygulandığında, 1%–4% kodu ilk çekimlerden sonra kalan tek kaldıraç etkisini ortadan kaldırır ve parça iki kez küçük boyutlu çıkar.
- Çok dar toleranslı bir genel tasarım, bir çizimdeki en pahalı kalemdir. Maliyet, boşlukta değil, muayene ve hurda maliyetinde yatmaktadır. Bir genel sınıf artı kısa bir kritik liste, M2'yi neredeyse her zaman, her yerde geride bırakır.
- Risk, ürün ailesiyle birlikte hareket eder; dosya listesi ise hareket etmez. Bebek ve mutfak programları uyumluluk ve renk onayı açısından başarısız oluyor. Endüstriyel programlar ise tolerans sınıfı ve veri ekleme açısından başarısız oluyor.
- Yukarıda belirtilenlerin hiçbirini istemek olağan dışı değildir. Bu, tek bir çizim revizyonu işidir ve tek bir alet modifikasyonundan daha ucuzdur.
Eksik bir dosya paketi bir projeyi durdurmaz. Projenin varsayımlar üzerinden devam etmesini sağlar. Alet, bize en olası görünen değer etrafında tasarlanır, ilk parça her iki tarafın da üzerinde anlaştığı şeye göre ölçülür ve düzeltme çelik kesildikten sonra yapılır. Dosyaları göndermeden önce bir öğleden sonrayı bunlara ayırmanın tüm gerekçesi budur. Bir çizim revizyonu size bir öğleden sonraya mal olur. Bir boşluğun yeniden kesilmesi, yeni bir parça veya tekrarlanan bir uygunluk testi, proje bütçesinde hiç olmayan paraya mal olur ve genellikle haftalarca da sürer.
Özel silikon parçalar için tasarım dosyaları neleri içermelidir?
Altı madde. Daha azı, birilerinin sizin adınıza tahmin yürütmesine yol açar ve bu tahmin sonuçta çeliğe saplanır.
| Dosya | Tercih edilen format | Karar, kapanışı işaret ediyor. | Kesin fiyat teklifi mi gerekiyor? |
|---|---|---|---|
| 3 boyutlu model | STEP (AP242 tercih edilir, AP214 kabul edilir) veya yerel SolidWorks / Fusion | Boşluk geometrisi, boşluk sayısı, DFM uygulanabilirliği | Evet |
| 2 boyutlu çizim | PDF artı DWG veya DXF | Muayenede neler kabul edilecek? | Evet |
| Malzeme ve işlem notu | Çizim başlık bloğu veya teklif talebi formu | Bileşik, sertlik, kürleme sistemi, son kürleme | Evet |
| Renk referansı | Pantone veya RAL kodu artı fiziksel çip | Ana karışım ve renk onayı esasları | Evet, renkli parçalar için. |
| Sanat eserini işaretlemek | AI, EPS veya vektör PDF, yazı tipleri ana hatlarıyla belirtilmiş | Baskı yöntemi, mürekkep sistemi, elek veya ped boyutu | Evet, eğer basılı veya kazınmışsa. |
| Ekleme veya eşleşen parça verileri | STEP plus çizimi, belirtilen malzeme | Üst kalıp uyumu, yapışma yolu, izler | Evet, kalıplanmış parçalar için geçerli. |
Tek başına bir STL dosyası size fizibilite görüşü ve kabaca bir kalıp aralığı verir. Başka bir şey değil. Bir ağın kesin yarıçapları ve net ince duvar tanımı yoktur ve her ikisi de kalıptan çıkarma sırasında dudağın yırtılıp yırtılmayacağına karar veren özelliklerdir.
Ürün ailesine göre hangi dosya türü genellikle başarısız olur?
Yukarıdaki altı madde sabittir. Eksik olan madde ise tahmin edilebilir ve ne yaptığınıza bağlıdır.
| Ürün ailesi | Dosya en sık eksik veya yetersiz | Eksik olduğunda maliyeti nedir? | Tipik tolerans sınıfı |
|---|---|---|---|
| Bebek ve beslenme ürünleri (önlükler, kaşıklar, tabaklar, diş kaşıyıcılar) | Uyumluluk beyanı ve fiziksel renk çipi | Yanlış bileşik ailesi, yeniden test, kalıplama sonrası renk onayının yeniden alınması | M3, emme dudakları ve sızdırmazlık özelliklerinde M2 ile birlikte. |
| Mutfak ve fırın gereçleri (matlar, spatulalar, kaplar, kapaklar) | Servis koşulları ve toleranslı sertlik | Fırın sıcaklığında başarısız olan veya elde tutulduğunda garip bir his bırakan bileşik | M3'ten M4'e |
| Endüstriyel parçalar (sızdırmazlık elemanları, contalar, tuş takımları, borular, rondelalar) | Belirtilen tolerans sınıfına sahip 2 boyutlu çizim ve veri ekleme | İlk üründen sonra takımda yapılacak değişiklikler; kullanım sırasında sızıntı veya uyum sorunu. | M2, M1 yalnızca sızdırmazlık çaplarında |
| Promosyon ve markalı ürünler (bileklikler, etiketler, kılıflar) | Konturlu yazı tipleri ve her öğe için Pantone renk kodu içeren vektör çizim. | Baskı tekrarı, mürekkep soyulması, partiler arasında gözle görülür renk kayması | M3'ten M4'e |
| Kalıplar ve zorlu kalıptan çıkarma geometrisi | Son boyutlarında 3 boyutlu model ve kalıptan çıkarma notu. | Yırtık dudaklar, sıkışmış çürükler, çürük ayrımı yeniden tasarımı | M3, yalnızca fonksiyonel boşluk boyutlarında sıkıdır. |
Bunun pratik sonucu, aynı eksik hattın aileye göre farklı bir fiyata sahip olmasıdır. silikon bebek ürünleri, Genellikle gevşek bir genel tolerans kabul edilebilirken, uyumluluk çizgisi müzakere edilemez niteliktedir. silikon mutfak ürünleri, Servis sıcaklığı notu, geometrinin öneminden önce bileşimi seçer. Endüstriyel bir contada ise bu sıra tersine döner.
STEP, STL veya yerel CAD dosyası mı göndermelisiniz?
Çalışma dosyası olarak STEP, yedek olarak yerel CAD, görsel referans olarak ise yalnızca STL gönderin. CAD programınız AP242 formatını destekliyorsa, bu formatta dışa aktarın; bu güncel protokoldür ve yalnızca şekil verilerini değil, tolerans ve açıklama verilerini de taşıyabilir. AP214 formatı mükemmel şekilde kullanılabilir; AP203 formatı ise renk kaybına uğrar.
| Biçim | İhracattan geriye ne kalır? | Şunun için kullanın: |
|---|---|---|
| ADIM AP242 (veya AP214) | Katı cisimler, kesin yarıçaplar, montaj yapısı, renk; AP242 ayrıca anlamsal PMI ve toleransları da içerir. | Takım tasarımı, boşluk işleme, DFM incelemesi |
| Yerel CAD (SLDPRT, F3D) | Özellik geçmişi, düzenlenebilir parametreler | DFM sırasında ortak tasarım değişiklikleri |
| IGES | Yüzeyler, bazen aralarında boşluklar bulunan. | Yalnızca eski dosyalar; onarım süresi bekleyin. |
| DWG / DXF | 2B profiller ve boyutlar | Kalıp kesme, ekstrüzyon profilleri, conta hatları |
| STL / 3MF | Sadece üçgenleştirilmiş kabuk | Görsel doğrulama, basılı prototipler |
Mühendislerin unuttuğu bir detay: milimetre cinsinden dışa aktarma, parça başına su geçirmez katı gövde, referans yüzey veya simetri ekseni üzerinde orijin. Dışa aktarma sırasında gizlenen özellikler ve artakalan yapı gövdeleri, DFM başlamadan önce bile bir günlük temizleme işlemine mal oluyor.
Kalıplanmış silikon ve baskılı silikon arasında henüz karar vermediyseniz, geometri sınırları farklılık gösterir; bu nedenle dosyayı her ikisi için değil, kullanmayı düşündüğünüz rota için hazırlayın. Silikon 3D baskı Kalıplama yönteminin izin vermediği geometrilere tolerans gösterir ve bunun tersi de doğrudur.
2 boyutlu çizim neyi göstermeyi amaçlıyor?
Model, parçanın ne olduğunu gösterir. Çizim ise neyin kabul edileceğini gösterir. Bunlar farklı belgelerdir ve kalite kontrolü yalnızca birini kullanır.
Silikon kalıp, malzeme çizgisi değiştirilmiş plastik kalıp değildir. Parça ölçüm sırasında deforme olur, bazı boyutları sıkıştırma basıncıyla değişir ve en önemli özellikleri genellikle en yumuşak olanlardır. Bu da levhada neyin yer alması gerektiğini değiştirir.
- Her bir fonksiyonel özelliğin kesitleri. Her bir sızdırmazlık dudağı, duvar geçişi, alt kesim ve ek parça cebinden birer kesit görünümü. Sadece modelde mevcut olan duvar kalınlığı, DFM (Üretilebilirlik için Tasarım) sorularının en yaygın nedenidir.
- Yumuşak bir parçanın konumunun belirlenebileceği referans noktaları. Sert bir yüzey veya kalıplanmış bir çıkıntı seçin. Referans noktası A olarak kullanılan ince bir flanş, fikstür içinde hareket edecek ve ona referans verilen her boyut bu hareketi devralacaktır.
- Ölçüler her şeyde değil, işlevsel olan şeylerde olmalı. Belirttiğiniz her boyut, birileri tarafından ölçülüp reddedilebilecek bir boyuttur. Yüzey uyumu, sızdırmazlık geometrisi, delik konumları ve genel boyut: bunlar sayılarla ifade edilmelidir. Kozmetik yarıçaplar ise ifade edilmemelidir.
- Serbest halde mi yoksa sabit mi olduğu açıkça belirtilmiştir. Borular, contalar, membranlar ve kapaklar için, ölçünün serbest mi yoksa belirli bir bağlantı parçası içinde mi geçerli olduğunu belirtin. Aksi takdirde, iç çap bir özellik sayılmaz.
- Dağınık toleranslar değil, bir tolerans bloğu. Bloktaki genel sınıf, görünümlerdeki kritik boyutların kısa bir listesi ve kapanış bandına göre okunacak şekilde işaretlenmiş kapanış boyutları.
- Süreci içeren bir başlık bloğu. Bileşim ve işlem, toleranslı sertlik, kürleme sistemi, son kürleme, renk referansı ve uygunluk. Çizim departmanlar arasında dolaşır; teklif talebi e-postası ise dolaşmaz.
- Referans noktasına göre konumlandırılmış sanat eserinin işaretlenmesi. Logo konumu, boyutu ve yönü, grafik çalışması ayrı bir vektör dosyası olarak gönderilse bile çizimde yer almalıdır.
- Birimler, ölçek, revizyon harfi ve tarih. Aksi belirtilmedikçe milimetre cinsindendir ve model ve çizimle birlikte bir revizyon harfi paylaşılır.
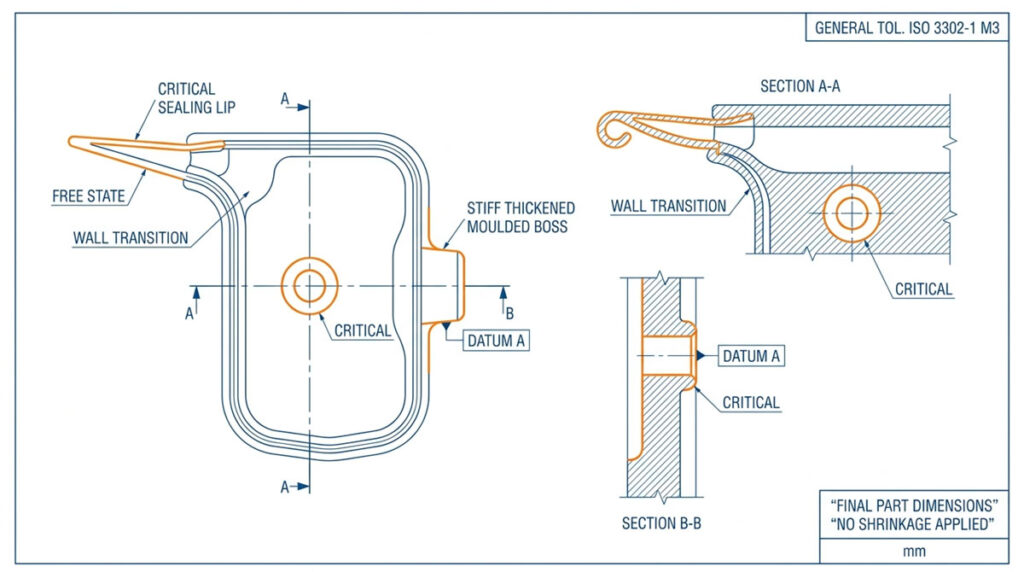
Neyi dışarıda bırakacağınız da neredeyse aynı derecede önemlidir. Elastomer bir parçada tam geometrik toleranslama, titizlik olarak algılanır ve maliyet olarak da işlev görür, çünkü işlenmiş metal için yazılan düzlük ve paralellik gereksinimleri, kalıptan çıkarıldıktan sonra saatlerce gevşeyen bir malzemede sağlanamaz. Kozmetik yüzeylerdeki sıkı profil toleransları da aynı etkiye sahiptir. Bir özellik bir şeyi sızdırmaz hale getirmiyorsa, konumlandırmıyorsa veya bir şeyle eşleşmiyorsa, genel sınıftan daha sıkı bir toleransa ihtiyaç duymaz.
Eğer bir modeliniz varsa ama çiziminiz yoksa, modeli gönderin ve belirtin. Biz de ondan bir çizim oluşturacağız ve bu çizimi onayladığınızda, tüm proje için denetim esasını oluşturacaktır. Hiçbir çizim olmadan ilerlemek işe yaramaz, çünkü o zaman ilk ürün, her iki tarafın da üzerinde anlaştığı şeylere göre değerlendirilir.
Modelin nihai parça boyutlarında kalması neden önemlidir?
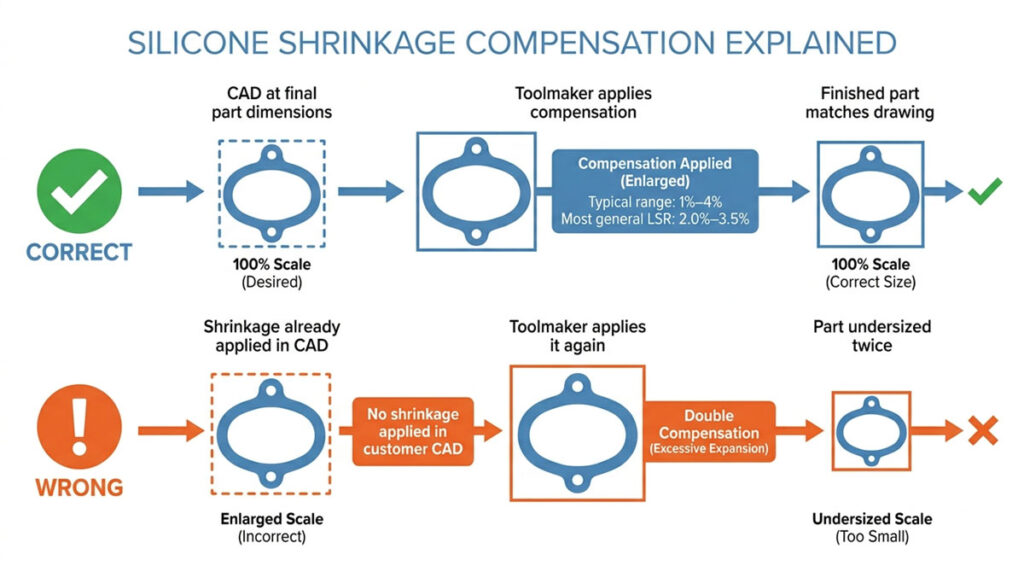
Çeliğe büzülme telafisi uyguladığımız için ve eğer siz zaten uygulamışsanız, parça iki kat daha küçük boyutlarda çıkar.
Silikon, kürleşme sırasında ve kürleşme sonrası tekrar büzülür. Gerçekçi aralık yaklaşık 1%–4%'dir ve çoğu genel LSR sınıfı 2.0%–3.5% civarındadır; gerçek rakam, genel bir kuraldan değil, bileşik veri sayfasından ve deneme çekimlerinden elde edilir. Ayrıca homojen de değildir. Akış yönü, yerel duvar kalınlığı, giriş pozisyonu, kalıp sıcaklığı ve sınırlayıcı bir parça, onu farklı yönlere çeker.
Bu, ekiplerin en sık hafife aldığı unsurdur. Ağırlıklı olarak termoplastiklerle çalışan bir tasarımcı, büzülmenin CAD aşamasında uygulanan tek bir ölçeksel değer olduğunu varsayar, çünkü birçok plastik iş akışında bu gerçekten de böyledir. Silikonda, bunu üretim aşamasının başlarında uygulamak, daha sonra ayarlama yeteneğimizi ortadan kaldırır. 40 Shore A sertliğindeki bir parçada 0,4 mm'lik bir sızdırmazlık dudağı, 60 Shore A sertliğindeki aynı dudağa göre çok farklı davranır ve telafi, çizime değil, bileşiğe göre yapılır.
Çizimde belirtilmesi gereken şey, örneğin uçucu maddelerin önemli olduğu durumlarda 200°C'de 4 saatlik kürleme işleminden sonra, bitmiş parçada ölçmek istediğiniz boyuttur. Gerisini biz hallederiz. kalıp tasarımı.
Hangi tolerans sınıfını belirtmelisiniz: M1, M2 veya M3?
Kullanmak ISO 3302-1 Genel sınıf olarak kabul edilir ve sınırlı sayıda işlevsel özellik için sıkı toleranslar tanınır.
| Sınıf | Maliyetini karşıladığı yer | Bizden ne talep ediyor? |
|---|---|---|
| M1 | Hassas sızdırmazlık çapları, sıkıca oturan arayüzler | Hassas takım üretimi, dar işlem aralığı, daha yüksek hurda ve denetim yükü. |
| M2 | Teknik contalar, tuş takımları, geçmeli parçalar | Fonksiyonel özel parçalar için pratik hedef |
| M3 | Mutfak, bebek ve tüketici geometrisi | Kritik olmayan boyutlar için verimli varsayılan değer |
| M4 | Uyumu boyut odaklı olmayan büyük kalıplanmış parçalar | En gevşek kalıplanmış sınıf; yine de boş bırakmaktan daha iyidir. |
Yukarıdaki tabloda iki sınır değeri var ve her ikisi de bize gelen çizimlerde yanlış belirtiliyor.
Öncelikle, M sınıfları yalnızca kalıplanmış ürünler için geçerlidir. Ekstrüde profiller ve kesilmiş uzunluklar ISO 3302-1'de ayrı olarak sınıflandırılır. E sınıfları (E1–E3), Bu nedenle, ekstrüzyon çiziminde E sınıfı belirtilmeli ve kesim uzunluğuna göre kesim uzunluğu toleransı ifade edilmelidir. Özel ekstrüzyon tasarımı Kendi boyutsal mantığını taşır ve kalıplamadan doğrudan okunamaz. Ekstrüzyon çizimine "M3" yazmak, alıntı yaptığınız standardı okumadığınızı gösterir.
İkinci olarak, standart her sınıfı ikiye ayırır. sabit Ve kapanış Boyutlar. Sabit boyutlar yalnızca işlenmiş boşluk tarafından kontrol edilir. Kapatma boyutları ayırma düzlemini geçer ve ayrıca sıkıştırma basıncı, bileşik hacim ve çapakdan etkilenir, bu nedenle aynı sınıftaki tolerans aralığı daha geniştir. Kritik boyutlarınızdan biri ayırma çizgisini geçiyorsa, ya kapatma bandını kabul edin ya da takım tasarlanmadan önce ayrımı taşımamızı isteyin. Bu, bir parçanın aslında uyduğu bir sınıfa göre "tolerans dışı" ölçülmesinin en yaygın nedenidir.

Sınıf belirtilmediği durumlarda, genel boyutlarda ±0,3 mm, duvar kalınlığı ve iç çaplarda ±0,2 mm ve sızdırmazlık yüzeylerinde ±0,1 mm toleranslarla görüşmeye başlıyoruz, ardından fiyat teklifi vermeden önce parça boyutu, sertlik ve geometriye göre teyit ediyoruz. Bu rakamları bir şartname değil, bir görüşme başlangıcı olarak değerlendirin.
Bebek, mutfak ve promosyon amaçlı geometrilerin çoğu için M3 doğru varsayılan değerdir, bir uzlaşma değil; büyük parçalar ve ekstrüde profiller için ise M4 doğru seçimdir. Bu çizimlerde M2 belirtmek, denetim maliyetini artırır ve son kullanıcının hissedebileceği bir şey değildir.
Buradaki yanlış değerlendirme, küçülme hatasının tam tersidir. CNC alışkanlıklarından gelen alıcılar, kendilerini güvende hissettikleri için her boyuta sıkı bir tolerans uygularlar. Bu güvenli değildir; pahalıdır ve bu maliyetin nereye yansıdığı açıkça görülmektedir. silikon kalıp maliyetleri. Her ekstra dar boyut, işlevle hiçbir ilgisi olmayan bir denetim aşaması ve bir ret nedeni ekler. Vakumlu bir tabanda veya önlük cebinde, ±0,5 mm kullanıcının hissedebileceği hiçbir şeyi değiştirmez. Bir yüksek hassasiyetli kalıplanmış parça, 0,05 mm'lik bir fark sızıntı olup olmadığını belirler.
Ölçüm aleti altında deformasyona uğrayan bir parçanın boyutunu nasıl tanımlarsınız?
Çizim üzerinde sadece sayıyı değil, ölçüm yönteminin adını da belirtin.
El kumpasıyla ölçülen 40 Shore A sertliğindeki bir dudak, optik yöntemle ölçülen aynı dudaktan daha küçük çıkar, çünkü operatör onu sıkıştırır. Sonuç olarak, iki laboratuvar aynı kaliteli parça için iki farklı rapor üretir ve tartışma kaliteyle ilgili olmaktan çıkıp ölçümle ilgili bir tartışmaya dönüşür.
Bu dört maddeyi denetim notuna ekleyin:
- Yumuşak veya ince yüzeylerin ölçüm yöntemi: temassız, optik veya görüntüleme sistemi.
- Sabitlenmiş veya serbest haldeki durum, özellikle borular, contalar ve ince membranlar için geçerlidir.
- Kondisyonlama: Üretim sonrası kürleme işleminden ve belirtilen dinlenme süresinden sonra ölçün, doğrudan presten çıkar çıkmaz değil.
- İlk ürün ve üretim partileri için örneklem büyüklüğü ve AQL (Kalite Ölçüm Sınırı), parçaların gerçekte nasıl olacağına göre ayarlanmıştır. denetlendi.
Bu tek not, ilk makale tartışmalarının çoğunu başlamadan çözüyor ve sadece bir satır metin gerektiriyor.

Hangi notalar alıntının geometrisinden daha fazla değişiklik yaratır?
Malzeme, sertlik, kürleme sistemi, renk ve uyumluluk. Geometri, kalıplama ekipmanını belirler; bunlar da bileşimi, döngüyü ve evrak işlerini belirler.
| Not | Bunu nasıl ifade edebilirim? | Neyi yönlendiriyor? |
|---|---|---|
| İşlem ve bileşik | LSR enjeksiyonu, HCR sıkıştırması veya ekstrüzyon bileşiği | Kalıp tipi, kalıp boşluğu sayısı, üretim hacminize göre birim maliyet |
| Sertlik | “ASTM D2240 standardına göre ”Shore A 50 ±5” | Dokunma hissi, kalıptan çıkma davranışı, ince yüzeylerde yırtılma riski |
| Tedavi sistemi | Platin (ilave) veya peroksit, son kürleme gerekip gerekmediği | Koku, uçucu maddeler, uyumluluk yolu, uyumluluk ekleme |
| Renk | Pantone veya RAL kodu artı parlaklık seviyesi, yonga onaylı | Masterbatch, saydamlık, onay esasları |
| Uyumluluk | FDA 21 CFR 177.2600, LFGB, AB 10/2011; ISO 10993-1 (sadece parça tıbbi cihaz ise) | Hammadde seçimi, test maliyeti, teslim süresi |
| Hizmet koşulları | Sıcaklık aralığı, kimyasal temas, sterilizasyon yöntemi | Bileşik ailesi, dolgu sistemi, duvar kalınlığı |
Tuzaklardan biri kimyasaldır. Platin kürleşmesi kükürt, aminler, kalay katalizörleri ve bazı kaplama kimyasalları tarafından engellenir; bu nedenle tamamen kozmetik görünen bir kaplama aslında bir kürleşme kararıdır. Diğer tuzak ise uyumluluk satırının ifadesindedir. FDA 21 CFR 177.2600 kauçuk ürünleri kapsar, özellikle şu amaçlarla tasarlanmıştır: tekrarlanan kullanım, Ve bu, nihai ürününüzün kullanım amacından ziyade, malzemeyi ve ondan elde edilebilen maddeleri yönetir; tek kullanımlık ürünler farklı maddeler altında yer alır, bu nedenle çizimde parçanın hangisine ait olduğu belirtilmelidir. Daha geniş bir ayrımın açıklanmasına ihtiyacınız varsa, gıda sınıfı ile tıbbi sınıf arasındaki fark Çizimde önemli olan ayrım noktasıdır. AB için gıda ile temas eden ürünlerle ilgili düzenleme şöyledir: (AB) 10/2011 sayılı Yönetmelik. ISO 10993-1 Tıbbi cihazlar için ayrı bir kategori bulunmaktadır. Kateter bileşenleri bu kategoriye göre değerlendirilir. Bileklik, emzik veya mutfak aleti ise bu kategoriye girmez ve gıda teması veya oyuncak güvenliği kuralları kapsamında değerlendirilir. Tüketici ürünü bir parça için 10993 testi talep etmek maliyet tasarrufu sağlar ancak ek bir hak talebinde bulunmanızı gerektirmez.
Renk ayrı bir satırda ele alınmayı hak ediyor. Ekran görüntüsü bir renk spesifikasyonu değildir. Belirli bir ışık kaynağı altında fiziksel bir çiple eşleştirme yapıyoruz ve yarı saydam veya dolgulu bileşenler eşleştirmeyi değiştiriyor; bunun nasıl olduğu... üretimde kontrol ediliyor Seçtiğiniz bileşiğe bağlıdır; bu da malzeme ve rengin birlikte hareket etmesinin bir başka nedenidir.
Kesim hattı, kapı ve havalandırma işaretlerini nerede kabul etmeye hazırsınız?
Parçanın bir yerinde, bir ayırma çizgisi, bir kapı işareti ve bir havalandırma izi olacaktır. Çizimde bunların kabul edilemez olduğu yerler belirtilmeli ve orada durulmalıdır.
Hatalar zıt yönlerden geliyor. Hiçbir şey söylemeyen alıcılar, aletin yapımının en kolay olduğu yerlere puan veriyor, sonra da ilk üründe reddediyorlar. Kalıp ayırma çizgisi ve giriş düzenini tamamen dikte eden alıcılar ise dolum ve havalandırmayı kısıtlıyor ve sonuç olarak daha çok önemsedikleri bir yüzeyde çapak veya sıkışmış hava oluşuyor.
Faydalı talimat bir tasarım değil, bir kısıtlamadır:
- Kozmetik ve sızdırma bölgelerini işaretleme yapılmayacak alanlar olarak işaretleyin.
- Kabul edilebilir flaş sınırını belirtin — düzeltilmiş yüzey veya milimetre cinsinden belirtilen maksimum değer.
- Logonun hangi yüzeyde kullanıcıya dönük olduğunu veya logonun hangi yüzeyde yer aldığını belirtin.
- Bayrak şeklindeki oyuklar, çıtçıtlı özellikler ve kapalı boşluklar; alt kesim geometrisi Kalıptan çıkarma yöntemini değiştirir ve bazen kalıp çatlamasına neden olur.
- Mümkünse referans bir örnekle birlikte, beklediğiniz yüzey dokusunu veya bitişini belirtin; seçenekler aşağıda açıklanmıştır. yüzey desenleri.
Çapak toleransı, maliyetin sessizce yoğunlaştığı noktadır. Sıfır çapak gereksinimine doğru ilerlemek, işi daha sıkı kalıp toleransına ve vakum desteğine doğru kaydırır; bu da farklı bir fiyat noktasında gerçek bir yetenektir. Daha fazla bilgi için okumaya devam edin. tolerans ve vakum mantığı arasındaki denge Bir çizime “flaşsız” yazmadan önce.
Kalıplanmış bir parçada ekleme dosyası bize ne anlatıyor?
Şeklinden daha fazlası. 0,2 mm kayan bir parça, düzensiz silikon kalınlığına, açıkta kalan alt tabakaya veya kullanım sırasında soyulan bir yapışmaya neden olur.
| Bilgileri girin | Bu alet onsuz neden tasarlanamaz? |
|---|---|
| Toleranslı 3 boyutlu model ve çizim | Boşluktaki özelliklerin ve açıklığın belirlenmesi |
| Alt tabaka malzemesi ve yüzey işlemi | Yapışma yolu: astar, mekanik kilit veya kendinden yapışkanlı bileşik |
| Ekleme üzerindeki minimum silikon kalınlığı | Akıcılık, kapsam ve tekrar tekrar okumaktan kaçınma |
| Gerekli yapışma veya soyulma mukavemeti | Yapışmanın bir şartname mi yoksa bir varsayım mı olduğu |
| Yer tespit pimi izlerinin kabul edilebilir konumu | Pinler bir yere düşmeli; nereye düşeceğini siz seçersiniz. |
| Sıcaklık sınırını girin | Kürleme sıcaklığı ve çevrim süresi |
Üst kalıplama işleminde de "sonra karar vereceğiz" yaklaşımı en çok maliyete neden olur. Yapışma stratejisi, sonradan eklenmez, kalıbın içine tasarlanır. Astar, mekanik kilit veya kendinden yapışkanlı bileşik: kalıplama yapışma yolu Bu durum, alt tabaka ve kaplamasından kaynaklanır; bu nedenle ek dosyanın her ikisini de adlandırması gerekir.
Baskı öncesi ve sonrası aşamalarda hangi sanat eseri dosyaları kullanılmaya devam eder?
Konturlu yazı tipleri, Pantone referanslı renkler ve kesim aleti kullanılmadan önce seçilen bir işaretleme yöntemi içeren vektör dosyaları.
Raster logolar kalıcı olmaz. Yumuşak, kavisli bir yüzey üzerindeki ince çizgiler ve küçük ters yazılar da öyle: mürekkep akıp gider veya baskı pedi kayar. Kalıcı olan yönteme bağlıdır ve yöntem de geometrinin kendisine bağlıdır.
| İşaretleme yöntemi | Uygun | Sanat eseri kısıtlaması |
|---|---|---|
| Tampon baskı | Küçük kavisli veya girintili alanlar | Her geçişte sınırlı sayıda renk kullanılır; ince negatif metinden kaçınılır. |
| Ekran görüntüsü | Düz veya hafifçe kavisli paneller | Nokta renkler, düz şekiller, fotoğrafik gradyan yok |
| Transfer baskı | Dokulu veya kavisli kısımlarda çok renkli detay. | Tüm sanat eseri eksiksiz olmalı, ancak kayıt ve film yapım şekli belirtilmelidir. |
| Lazer gravür | Mürekkepsiz kalıcılık, ton üzerine ton izler | Renk seçeneği yok; kontrast pigment ve derinliğe bağlıdır. |
| Kalıplanmış metin | Üründen daha uzun süre varlığını sürdürmesi gereken işaretler | 3 boyutlu modelde taslak, yarıçaplar ve minimum çizgi kalınlığı gereklidir. |
İşlem detayları yöntem sayfalarında yer almaktadır: silikon üzerine tampon baskı, serigrafi baskı, transfer baskı Ve Lazer işleme.
Eserin konumunu bir referans noktasından boyutlandırın, her bir öğe için bir renk belirleyin, koyu bir kısımda beyaz bir alt tabaka gerekip gerekmediğini belirtin ve beklediğiniz dayanıklılığı sayılarla ifade edin: bulaşık makinesi yıkama döngüleri, alkollü mendiller veya aşınma. Mürekkep sistemleri bu sayılara göre seçilir ve "soyulmamalı" bir sayı değildir.
Makale düzeltmelerindeki uyumsuzluklar neden bu kadar çok ilk makale reddine yol açıyor?
Çünkü alet, denetim raporu ve fiyat teklifi farklı bir revizyona atıfta bulunabilir ve her üç taraf da kendi haklı olduğuna inanır.
Biz çeliği B revizyonuna göre kestik, müşteri gelen ürün muayenesi ise C revizyonuna göre yapıldı. Hiçbir şeyde kusur yoktu. Sorun evraklardaydı.
- Dosyaları şu şekilde adlandırın:
ParçaNumarası_Açıklama_RevB_YYYYMMDD.adım. - Model, çizim ve sanat eserleri için tek bir revizyon mektubu kullanın.
- Tek satırlık bir değişiklik günlüğü gönderin: “Rev C: dudak 1,2 → 1,5 mm, logo tabana doğru 3 mm hareket ettirildi.”
- Kalıp üretimine geçmeden önce tasarımı dondurun; sonrasında değişiklikleri maliyet ve teslim süresi etkisi olan resmi ECR'ler (Ekstra Değişiklik Talepleri) olarak ele alın.
- Alıntının, aracın ve ilk makalenin hangi revizyona atıfta bulunduğunu yazılı olarak teyit edin.
Revizyon disiplini, ilk araç değişikliğine kadar yönetimsel bir süreç gibi görünür. Sonrasında ise projedeki en ucuz kontrol yöntemidir.
Çiziminize Kopyalayabileceğiniz Üç Not
Bize gönderilen dosyalarda eksik olan şeylerin çoğu geometri değil. Üç kısa metin bloğu. Bunları kopyalayın, değerleri değiştirin ve çizim, bu makalede açıklanan kararları tamamlayacaktır.
1. Başlık bloğu için malzeme ve işlem notu:
MALZEME: Sıvı silikon kauçuk (LSR), platin (ilave) kürleme SERTLİK: ASTM D2240'a göre Shore A 50 +/-5 RENK: Pantone 7686 C, mat; kalıplamadan önce fiziksel numunenin onaylanması gerekmektedir SON KÜRLEME: 200 °C / 4 saat (gerekli) UYUMLULUK: FDA 21 CFR 177.2600 (tekrarlanan kullanım) + LFGB GENEL TOLERANS: ISO 3302-1 sınıf M3 (kalıplanmış); çizime göre kritik boyutlar MODEL DURUMU: Boyutlar SON PARÇA boyutlarıdır. Büzülme uygulanmamıştır.
2. Boyut tablosunun yanında yer alan inceleme notu:
Ölçüler, kürleme sonrası ve 23°C / 50% RH'de en az 24 saat dinlenme sonrasında alınmıştır. Yumuşak ve ince yüzeyler temassız (optik/görsel), serbest halde, fikstürsüz, operatör baskısı olmadan ölçülmüştür. (C) ile işaretlenmiş ölçüler, ayırma düzlemini keser ve kapanma ölçüleridir; ISO 3302-1 kapanma toleransı geçerlidir. İlk ürün: 5 adet, tüm ölçüler. Üretim: AQL 1.0, normal, seviye II.
3. Kozmetik ve işaretleme notu, ilgili görünümün yanında:
İŞARET BIRAKILMAYACAK ALANLAR: Yüzey A (kullanıcıya bakan) ve sızdırmazlık dudağı B. Ayırma çizgisi, giriş ve havalandırma işaretleri yalnızca yüzey C'de izin verilir. TAŞMA: Düz kesilmiş, maksimum 0,15 mm kalmış, keskin kenar yok. SANAT ESERİ: Vektör, yazı tipleri ana hatlarıyla belirtilmiş, konum referans noktası D'den boyutlandırılmış. DAYANIKLILIK: 500 bulaşık makinesi döngüsüne / 70% IPA silme işlemine kayıp olmadan dayanır.
Başka hiçbir şey göndermeseniz bile, STEP dosyanızla birlikte bu üç bloğu gönderin. Bunlar, aksi takdirde bir hafta sonra size geri dönecek olan soruların çoğunu ortadan kaldırır.
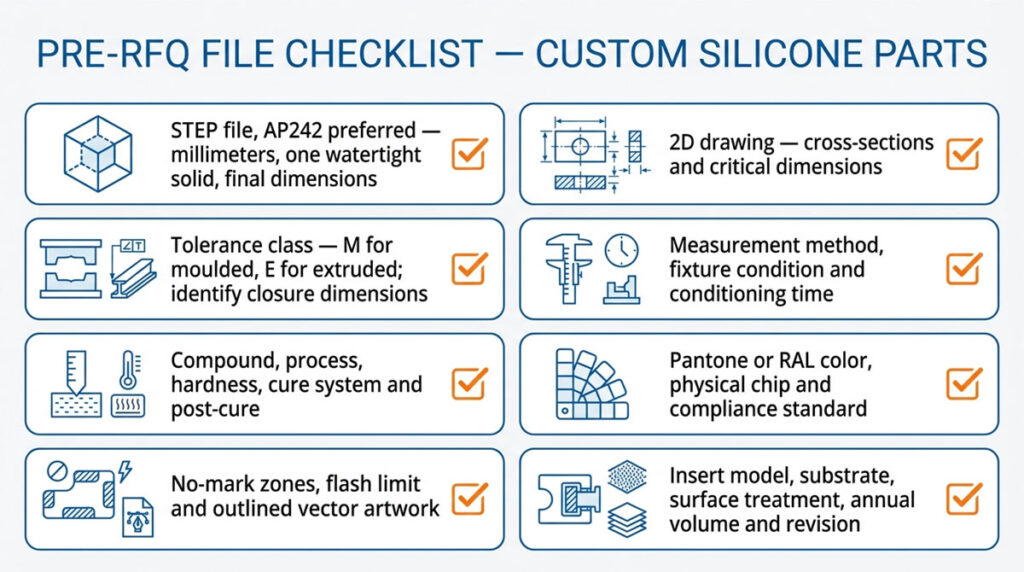
Teklif Talebi Öncesi Dosya Kontrol Listesi
Aldığımız neredeyse tüm eksik teklif taleplerini sekiz maddede ele alıyoruz. Bu makaledeki diğer her şey bu sekiz maddeye ilişkin detaylardır.
Bu paket sadece bir teklif talebi formalitesi değil. Aynı dosyalar prototip incelemesinde, kalıp onayında, ilk numunede ve aylar sonraki her tekrar siparişinde yeniden açılıyor. Bunları tek bir revizyon mektubu altında bir araya getirmek, bu aşamaların her birinde eksiklikleri ayrı ayrı gidermekten daha ucuzdur.
- [ ] STEP dosyası (AP242 tercih edilir), milimetre, parça başına bir adet su geçirmez katı cisim, son boyutlarda
- [ ] Her fonksiyonel alandan kesitler içeren 2 boyutlu çizim, kritik boyutlar işaretlenmiş.
- [ ] Tolerans sınıfı belirtilmiştir: Kalıplanmış için M sınıfı, ekstrüde edilmiş için E sınıfı; kapatma boyutları tanımlanmıştır.
- [ ] Ölçüm yöntemi, fikstür durumu ve şartlandırma süresi
- [ ] Bileşim ve işlem, toleranslı sertlik, kürleme sistemi, kürleme sonrası gereksinimler
- [ ] Pantone veya RAL rengi artı fiziksel bir renk örneği; uygunluk sıfatla değil, standartla belirtilmiştir.
- [ ] İşaretsiz alanlar, flaş sınırı ve ana hatlı yazı tiplerine sahip vektör çizimler
- [ ] Alt tabaka malzemesi ve yüzey işlemi ile model ekleyin; yıllık hacim ve tek revizyon mektubu
Dosyalarınızı gönderdikten sonra onlara ne olur?
Bu, alıcıların en son sorduğu ve ilk endişelendiği sorudur, bu nedenle talep öncesinde burada yer almaktadır.
- Herhangi bir şey göndermeden önce gizlilik sözleşmenizi imzalayacağız. Eğer sizde yoksa, bizden isteyin, aynı iş günü içinde size geri göndereceğiz.
- CAD dosyalarınız, çizimleriniz ve grafik çalışmalarınız, fiyat teklifi verme, kalıp tasarımı ve parça üretimi için kullanılır. Bunlar diğer müşterilere gösterilmez, kendi ürün yelpazemizde kullanılmaz ve yazılı onayınız olmadan referans materyali olarak yayınlanmaz.
- Fabrika içine giriş, projenizde görev alan mühendislik, kalıp ve kalite kontrol personeliyle sınırlıdır.
- Dosyalarınıza göre üretilen ve sizin tarafınızdan ödenen aletler size aittir; bunu teklifte belirtebiliriz.
- Devam etmeme kararı alırsanız, bize bildirin, dosyaları silelim ve bunu yazılı olarak teyit edelim.
Hukuk ekibinizin saklama süreleri, alt tedarikçi bilgilendirmesi veya ihracat kontrolü konusunda özel bir ifadeye ihtiyacı varsa, ilgili maddeyi bize gönderin, biz de dolaylı yollardan konuşmak yerine yanıtlayalım.
Bundan sonra sizden ne bekliyoruz?
Sadece geometriye bakarak bir fikir edinebilirsiniz. Ancak tolerans sınıfı, sertlik, kürleme sistemi, renk örneği ve hacim gibi faktörler size kesin bir fiyat teklifi ve ilk atışlardan sonra modifikasyon gerektirmeyen bir alet sağlar.
Herhangi bir şey göndermeden önce iki şeyi açıkça belirtmekte fayda var. Parçanın tamamında ISO 3302-1 M2'den daha dar bir tolerans söz konusuysa, fiyat teklifi vermeden önce bunu görüşmeliyiz, çünkü maliyet, parçanın kendisinden ziyade muayene ve hurda maliyetinden kaynaklanmaktadır. takım tezgahları. Ve hâlâ değişme ihtimali olan herhangi bir tasarım da bu süreçten geçmelidir. prototip doğrulama Üretim öncesi çelik, çünkü sonradan yapılacak bir revizyon genellikle prototip aletin maliyetinden daha fazla tutar.
STEP dosyasını, çizimi, sertlik, renk referansını, uyumluluk gereksinimlerini ve beklenen yıllık hacmi gönderin; 2-3 iş günü içinde geometrinizde gördüğümüz riskleri belirten bir DFM incelemesi ve tolerans sınıfınıza göre bir takım ve birim fiyatı ile size geri döneceğiz. DFM incelemesi size hiçbir maliyet getirmez ve sizi takıma bağlamaz. Bu şekilde incelediğimiz dosyaların çoğu, kalıplanmış contalar, silikon tuş takımı, veya endüstriyel bileşenler.
Kaynaklar
- ISO 3302-1:2014, Kauçuk — Ürünler için toleranslar, Bölüm 1: Boyutsal toleranslar — ISO, 2. Baskı (2014), 2024'te onaylandı
- ASTM D2240-15(2021), Kauçuk Özelliği için Standart Test Yöntemi — Durometre Sertliği — ASTM International, Temmuz 2021'de güncellendi
- 21 CFR 177.2600, Tekrarlanan kullanım için tasarlanmış kauçuk ürünler — ABD eCFR, güncel sürüm
- Gıda ile temas etmesi amaçlanan plastik malzemeler ve ürünlere ilişkin Komisyon Yönetmeliği (AB) No 10/2011 — EUR-Lex, OJ L 12, 15.1.2011, konsolide
- Uluslararası ISO 10993-1 Standardının Kullanımı, Tıbbi Cihazların Biyolojik Değerlendirilmesi — ABD Gıda ve İlaç İdaresi (FDA) kılavuzu, Eylül 2023
- ISO 10303-242:2025, Uygulama protokolü: Yönetilen model tabanlı 3 boyutlu mühendislik (STEP AP242) — ISO, 4. Baskı (Ağustos 2025), mevcut protokol
- ISO 10303-214:2010, Uygulama protokolü: Otomotiv mekanik tasarım süreçleri için temel veriler (STEP AP214) — ISO, 3. Baskı (2010), hala yaygın olarak ihraç ediliyor
- Element sınıfına göre platin katalizli silikon inhibitörleri — Dow Teknik SSS
- Lebensmittel- und Futtermittelgesetzbuch (LFGB) — Almanya Federal Adalet Bakanlığı, resmi birleştirilmiş metin