Şunlar arasında seçim yapmak HCR ve LSR karşılaştırması Bu, basit bir malzeme kararı değil. Kalıplama sürecini, kalıp mimarisini, işçilik maliyetini, çapak kontrol yöntemini ve gelecekteki üretim hacminin ekonomisini belirliyor.
Genellikle verilen genel tavsiyeler "HCR daha ucuz" ve "LSR daha hassas" şeklinde son bulur. Bu, üretim kararı için çok yüzeysel bir yaklaşımdır. Düşük maliyetli bir HCR aleti, her parçanın kesilmesi gerektiğinde pahalı hale gelebilir. Bir LSR aleti ise, otomasyonunu kullanacak kadar yüksek hacme asla ulaşmayacak basit bir ürün için gereğinden fazla sağlam yapılmış olabilir.
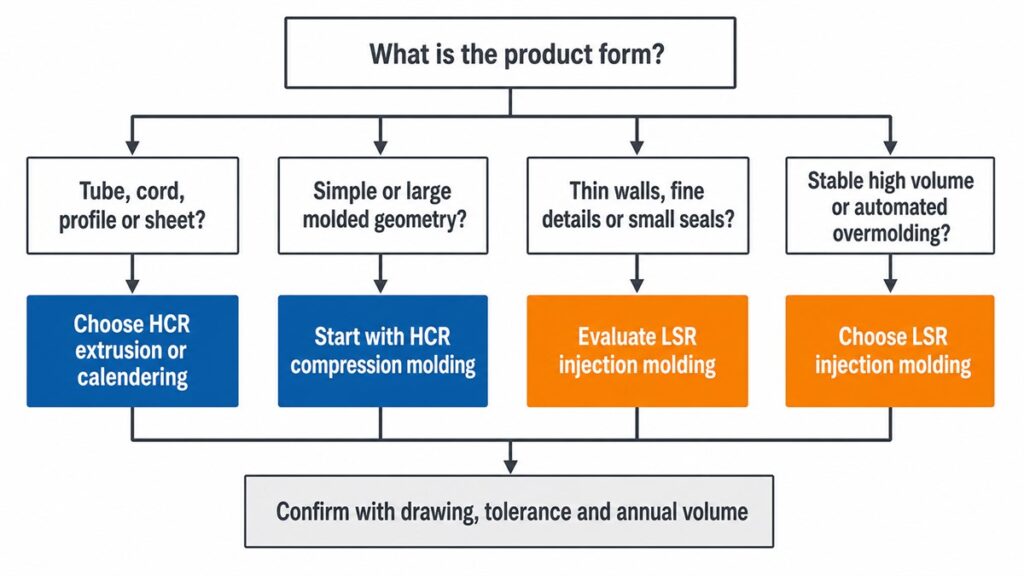
Daha basit geometri, düşük veya değişken hacimler, ekstrüzyon ve düşük kalıp yatırımı gerektiren projeler için HCR'yi tercih edin. İnce duvarlar, küçük özellikler, otomatik çoklu kalıp üretimi, tekrarlanabilir dozajlama ve entegre üst kalıplama için LSR'yi tercih edin. Nihai seçim, tam kalite, tolerans, kürleme sistemi ve yıllık talebe göre kontrol edilmelidir.
Yönetici Özeti
- Yüksek hızlı kalıplama (HCR) genellikle daha fazla işlem esnekliği ve daha düşük kalıp giriş noktası sağlar, ancak sıkıştırma kalıplama yöntemiyle üretilen parçalar genellikle daha fazla işçilik, çapak ve ikincil son işlem gerektirir.
- LSR, özel ölçüm ekipmanı ve daha sıkı kalıp yapısı gerektirir, ancak kapalı iki bileşenli sistemi tekrarlanabilir, otomatik üretime daha uygundur.
- Sadece malzeme fiyatına göre seçim yapmayın. Kalıp, kalıp boşlukları, çevrim süresi, kesme, hurda, muayene, son işlem ve beklenen yıllık hacim dahil olmak üzere toplam maliyeti karşılaştırın.
HCR ve LSR Karşılaştırması
| Karar faktörü | HCR | LSR |
|---|---|---|
| İşlenmemiş malzeme formu | Katı veya sakız benzeri bileşik | Pompalanabilir iki bileşenli sıvı |
| Ortak tedavi sistemleri | Peroksit veya platin | Genellikle platin ilavesiyle yapılan kür |
| Ortak süreçler | Sıkıştırma, transfer, sakız enjeksiyonu, ekstrüzyon, kalenderleme | Sıvı enjeksiyon kalıplama (LIM), kaplama, üst kalıplama |
| Malzeme taşıma | Kesilmiş, tartılmış, frezelenmiş veya önceden şekillendirilmiş; daha açık işleme | Kapalı bir sistem aracılığıyla pompalanır, ölçülür, karıştırılır ve enjekte edilir. |
| Takım giriş maliyeti | Sıkıştırma aletleri için genellikle daha düşüktür. | Genellikle hassasiyet, kalıplama, havalandırma ve soğuk yolluk gereksinimleri nedeniyle daha yüksektir. |
| Otomasyon potansiyeli | Sıkıştırma için düşük ila orta seviye; HCR enjeksiyonu ile daha yüksek seviye. | Yüksek |
| Geometri | Basit veya büyük kalıplanmış parçalar ve sürekli profiller için uygundur. | İnce duvarlar, hassas detaylar, küçük parçalar ve karmaşık akış yolları için idealdir. |
| Flaş ve kırpma | Sıkıştırma kalıplama ile daha olası | İyi tasarlanmış bir alet ve istikrarlı bir süreçle maliyet çok düşük olabilir. |
| Hacim uyumu | Prototip, düşük-orta hacimli veya değişken talep | Orta ila yüksek hacimli ve istikrarlı talep |
| Aşırı kalıplama | Mümkün, ancak tam otomatik hücrelerde daha az yaygın. | Plastik, metal ve çok bileşenli montajlar için yaygındır. |
| Tedavi sonrası | Kaliteye ve uygulamaya bağlı; bazı peroksit kürlemeli sistemler için yaygın. | Sınıflandırmaya ve uygulamaya bağlıdır; "platin" kelimesiyle ortadan kaldırılmaz.“ |
| Ana maliyet riski | İşçilik, ücret varyasyonu, kırpma ve ikincil işlemler | Aletler, ekipman, süreç kurulumu ve kullanılmayan kapasite |
Bu tablo, evrensel bir özellik sıralaması değil, tipik üretim yollarını açıklamaktadır. HCR enjeksiyon kalıplama yöntemiyle üretilebilir. LSR ise enjeksiyon kalıplama dışında da kullanılabilir. Parça çizimi ve üretim sistemi, bu alternatiflerin uygulanabilir olup olmadığına karar verir.
HCR ve LSR Arasındaki Temel Fark Nedir?
Başlıca fark, kürleme öncesindeki kıvamları ve işleme için gereken ekipmandır.
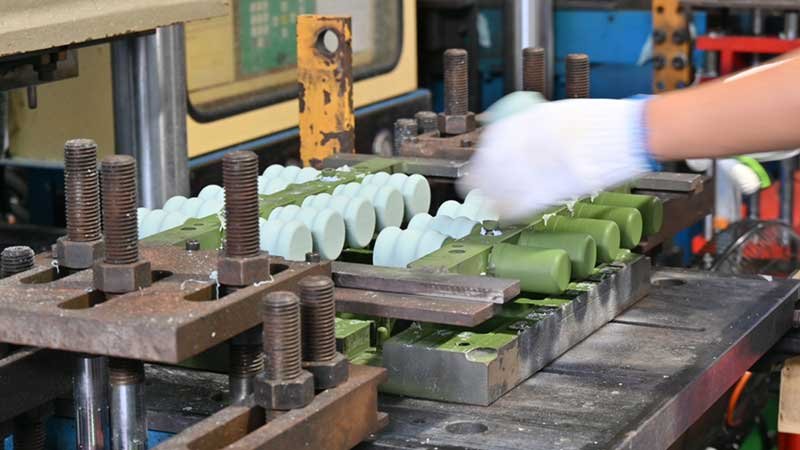
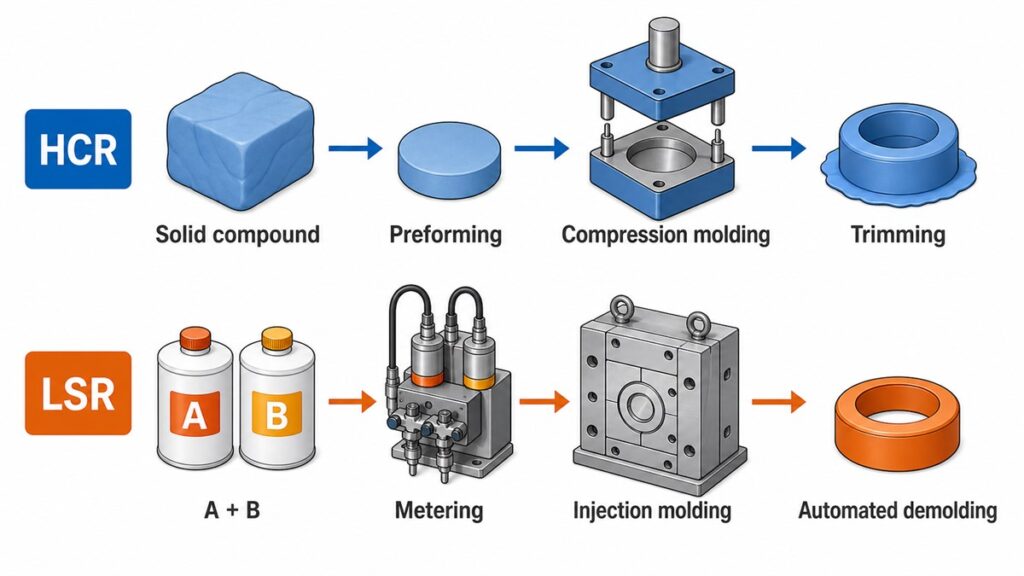
Yüksek kıvamlı kauçuk, katı, hamur kıvamında bir silikon bileşiğidir. Bir fabrika, pigment veya katkı maddeleri ekleyerek öğütebilir, ölçülü bir miktar kesebilir, ısıtılmış bir sıkıştırma kalıbına yerleştirebilir veya transfer, enjeksiyon, ekstrüzyon veya kalenderleme ekipmanlarından geçirebilir.
Sıvı Silikon Kauçuk (LSR) Normalde iki bileşen halinde tedarik edilir. A ve B kontrollü bir oranda pompalanır, karıştırılır ve ısıtılmış bir kalıba enjekte edilir. Pompalanabilirliği ve kontrollü A/B dozajı, LSR'yi üretim sahasında sakız kıvamındaki HCR'den ayıran özelliklerdir.
İyileştikten sonra, her ikisi de silikon elastomerler. Son çekme dayanımı, yırtılma direnci, uzama, sertlik, sıkıştırma kalıcı deformasyonu, optik özellikleri ve düzenleyici statüsü, spesifik formülasyona bağlıdır. "LSR" otomatik olarak daha yumuşak, daha güvenli veya mekanik olarak daha üstün anlamına gelmez. "HCR" otomatik olarak daha güçlü anlamına gelmez. Aynı test yöntemleri altında aday kalitelerden tedarikçi TDS değerlerini karşılaştırın.
HCR'yi LSR'ye tercih etmeniz gereken durumlar nelerdir?
HCR'yi, parça ve iş senaryosunun maksimum otomasyondan ziyade süreç esnekliğinden daha fazla fayda sağladığı durumlarda tercih edin.
Düşük veya Belirsiz Üretim Hacmi
Sıkıştırma kalıplama, soğuk yolluk sistemli çok boşluklu LSR kalıplamaya göre genellikle daha basittir. Bu düşük giriş maliyeti, talebin belirsiz olduğu, tasarımın sürekli değiştiği veya programın yalnızca periyodik partiler gerektirdiği durumlarda önem taşır.
Sık yapılan hata, beklenen parça sayısını hesaba katmadan takım fiyat tekliflerini karşılaştırmaktır. Manuel yükleme, kalıptan çıkarma, kesme ve inceleme her döngüde yer alıyorsa, daha ucuz bir takım bile daha yüksek toplam maliyete yol açabilir. HCR, ancak geometri ve kalite gereksinimleri aşırı ikincil iş yükü oluşturmadığında maliyet avantajını korur.
Basit veya Büyük Kalıplanmış Geometri
HCR sıkıştırma kalıplama Görünür bir ayırma çizgisine, kolay havalandırmaya ve bir miktar çapak alma işlemine izin veren parçalar için iyi sonuç verir. Büyük endüstriyel silikon parçalar, Contalar ve tuş takımları da dahil olmak üzere birçok parça genellikle bu yolu izler.
Sıkıştırmalı kalıplama, önceden ölçülmüş bir miktardan açık bir kalıbı doldurur. Bu nedenle, malzeme yerleşimi önemlidir. Malzemenin boyutu veya konumu yanlışsa, kalıp boşluğu boyunca akış mesafesi değişir. Tekrarlanan döngülerde bu, tutarsız çapak, kısa dolum, birleşme çizgileri veya sıkışmış hava olarak ortaya çıkabilir.
Ekstrüde Profiller, Borular, İpler ve Levhalar
HCR, sürekli ekstrüzyon ve kalenderleme için pratik bir yöntemdir. Boru, hortum, kablo, fırın contaları, profiller, tel izolasyonu ve silikon levha, doğal LSR enjeksiyon kalıplama projeleri değildir. Elkem, ekstrüzyon ve kalenderlemeyi standart HCR dönüşüm süreçleri arasında listelemektedir.Elkem).
Bu sınır genellikle gözden kaçırılır çünkü alıcılar yalnızca "silikon malzemeleri" karşılaştırır. İstenen ürün formu, sertlik, renk veya kürleme kimyası tartışılmadan önce işlem aşamasını zaten belirlemiş olabilir.
Formülasyon ve Kürleme Sistemi Esnekliği
HCR, peroksit ve platin kürleme sistemleriyle birlikte sunulmaktadır. Bu, mühendislere daha fazla formülasyon ve işleme seçeneği sunar, ancak aynı zamanda daha fazla spesifikasyon çalışması da yaratır.
Peroksit ile kürlenen HCR, kalitesine ve son kullanım gereksinimine bağlı olarak, uçucu yan ürünleri, kokuyu veya ekstrakte edilebilir maddeleri azaltmak için sonradan kürleme gerektirebilir. Platin ile kürlenen HCR, bazı peroksit yan ürünlerini önler, ancak kükürt, aminler, organotin bileşikleri ve bazı yapıştırıcılar veya pigmentler kürlenmeyi engelleyebileceğinden kontaminasyon kontrolü gerektirir.
Çizime "platin kürleme" yazıp uygunluk sorununun çözüldüğünü varsaymayın. Kürleme kimyası, malzeme ve süreç tanımının yalnızca bir parçasıdır.

LSR'yi HCR'ye Tercih Etmeniz Gereken Durumlar Nelerdir?
Geometri, tekrarlanabilirlik ve üretim ölçeği özel bir hizmet gerektiriyorsa LSR'yi tercih edin. silikon enjeksiyon kalıplama.
İnce Duvarlar ve Zarif Özellikler
LSR, sakız kıvamındaki HCR'ye göre dar bölümlerden ve küçük geçitlerden daha kolay akar. Bu durum, ince membranları, küçük sızdırmazlık özelliklerini, detaylı dokuları, mikro bileşenleri ve karmaşık boşluk düzenlerini destekler.
Bu akışkanlık aynı zamanda takım üretiminde de bir dezavantaj yaratır. LSR, ayırma hatlarında, ek parçalarda, ejektör arayüzlerinde ve kapatma noktalarında küçük boşluklar bulacaktır. Bu nedenle, çapak kontrolü kalıp hassasiyetine, sıkıştırma davranışına, havalandırma derinliğine, malzeme viskozitesine ve proses basıncına bağlıdır. Karmaşık bir CAD modeli yeterli değildir; takım, sıvının nereye akmasına izin verildiğini kontrol etmelidir.
İstikrarlı Orta-Yüksek Hacim
Kapalı bir ölçüm ve karıştırma sistemi, manuel yükleme varyasyonunu azaltır. Çoklu boşluklu aletler, otomatik kalıptan çıkarma, robotlar ve hat içi denetim, hacim yeterince yüksek olduğunda parça başına işçilik maliyetini azaltabilir.
Üretimde, LSR'nin tipik avantajı tekrarlanabilir dozajlama, otomasyon, daha düşük ikincil işlemler ve ölçeklenebilir kalıp içi dolum imkanından kaynaklanmaktadır. Dezavantajı ise daha yüksek ekipman ve kalıp giriş maliyetidir.
Sık yapılan yanılgı, otomasyonun her hacimde tasarruf sağladığını varsaymaktır. Oysa durum böyle değildir. Bir program yılda sadece birkaç kısa parti çalıştırıyorsa, araç doğrulama, kurulum, temizleme, önleyici bakım ve atıl kapasite maliyetleri birim fiyatının üzerinde olabilir.
Üst Kalıplama ve Parça Entegrasyonu
Silikonun termoplastik veya metal bir parça üzerine kalıplanması gerektiğinde LSR genellikle daha güçlü bir yöntemdir. Ayrıca, ayrı montaj adımlarını ortadan kaldıran iki aşamalı tasarımları da destekler.
Bu işlem otomatik olarak bağlanmaz. Ekip, tutunmanın kimyasal yapışmadan, astar malzemesinden, kendiliğinden yapışan LSR'den veya mekanik kilitlenmeden kaynaklanıp kaynaklanmadığını belirlemelidir. Ek malzeme, yüzey kirliliği, kalıp sıcaklığı, termal genleşme ve alt kesim geometrisi sonucu etkiler.
Ekipler bunu sıklıkla hafife alırlar çünkü başarılı bir şekilde elle çekilen bir numune tamamen yapışmış gibi görünebilir. Tekrarlanan esnetme, sterilizasyon, ısıya maruz kalma veya sıvıya maruz kalma daha sonra zayıf arayüzleri ortaya çıkarabilir. Yapışma testi, gerçek yük yönünü ve kullanım ortamını yansıtmalıdır.
Daha Temiz Malzeme Taşıma
LSR, kapalı kaplardan kapalı bir karıştırma sistemi aracılığıyla pompalanır. Bu, açık elleçlemeyi azaltır ve daha temiz bir üretime katkıda bulunur.
Bu, üretilen parçayı kendiliğinden temiz veya standartlara uygun hale getirmez. Kalıp ayırıcı, alet bakımı, kalıptan çıkarma, son işlem, yıkama, muayene ve paketleme yine de kontaminasyonu etkiler. Tıbbi veya gıda ile temas eden ürünler için, proses kontrolleri ve üretilen parçaya ilişkin kanıtlar, malzeme kısaltmasından daha önemlidir.
LSR her zaman HCR'den daha mı hassastır?
Hayır. LSR normalde küçük, karmaşık ve yüksek hacimli kalıplanmış parçalar için daha iyi tekrarlanabilirlik sunar, ancak elde edilebilir tolerans, tam boyut ve işleme bağlıdır.
Silikon bir elastomerdir. Boyutlar, kürleme büzülmesi, son kürleme, sıcaklık, ölçüm kuvveti, depolama süresi ve özelliğin bir ayırma çizgisini geçip geçmemesine bağlı olarak değişir. Çelik bir insert arayüzünde gerçekçi olan bir tolerans, serbest duran yumuşak bir duvarda gerçekçi olmayabilir.
Kullanmak ISO 3302-1 Kalıplanmış kauçuk boyut toleransları için bir çerçeve olarak, daha sonra DFM sırasında kritik boyutları ayrı ayrı inceleyin. Çizimde şunlar belirtilmelidir:
- Sızdırmazlığı, montajı veya işlevi hangi boyutlar etkiler?
- Ölçüm yöntemi ve şartlandırma süresi
- Ölçülerin kürleme işleminden önce mi yoksa sonra mı ölçüldüğü
- Esnek parça için referans noktası stratejisi
- Flaşa, uyumsuzluğa, kapı kalıntısına ve ayrım çizgisi konumuna izin verilir.
Sık yapılan hata, plastik parçalar için geçerli olan toleransları her silikon boyutuna uygulamaktır. Bu durum, işlevselliği iyileştirmeden gereksiz takım düzeltmelerine ve denetim reddine yol açar.
HCR ve LSR, Kalıp ve Birim Maliyetini Nasıl Etkiler?
HCR genellikle ilk takım maliyetini düşürür. LSR ise tekrarlayan işçilik ve ikincil işlem maliyetlerini düşürebilir. Ancak bu ifadelerin hiçbiri tek başına yeterli değildir.
| Maliyet unsuru | HCR maliyet davranışı | LSR maliyet davranışı |
|---|---|---|
| Kalıp yapımı | Temel sıkıştırma araçları için daha basit | Daha yüksek hassasiyet; yolluk, kapı, havalandırma ve termal kontrol kritik öneme sahiptir. |
| Malzeme hazırlığı | Tartma, kesme, frezeleme veya ön şekillendirme işçilik maliyetini artırabilir. | Otomatik A/B pompalama ve karıştırma |
| Döngüsel işçilik | Elle yükleme ve kalıptan çıkarma yaygındır. | Otomatik döngüler pratiktir. |
| Flaş kaldırma | Genellikle tekrarlayan bir operasyon | Takım ve parametreler sabit olduğunda daha düşük değer elde edilir. |
| Hurda riski | Şarj yerleşimi, kirlenme, sıkışmış hava ve kesme hasarı | Oran hatası, kürleme inhibisyonu, flaş, kısa dolum ve başlangıç kayıpları |
| Denetleme | Operatöre bağlı varyasyonlara daha fazla dikkat edilmesi gerekebilir. | Tekrarlanabilirlik, otomatik veya boşluk tabanlı muayeneyi destekler. |
| Bakım | Daha basit bir alet, ancak ayırma çizgisi aşınması yine de çapakları değiştiriyor. | Soğuk yolluk, contalar, vanalar, havalandırma delikleri ve ölçüm sistemi düzenli bakım gerektirir. |
| Kapasite riski | İş gücü kademeli olarak artırılabilir. | Kullanım oranı düşük olduğunda özel ekipmanlar pahalı hale gelir. |
Sadece tek bir sipariş miktarı değil, gerçekçi yıllık hacimler üzerinden fiyat teklifi isteyin. Teklifte kalıp, malzeme, kalıplama, son işlem, kesme, muayene, paketleme ve herhangi bir ek parça yükleme işlemi ayrı ayrı belirtilmelidir. Bu, hacim değiştiğinde maliyetin nereye kaydığını ortaya koyar.

HCR veya LSR, gıda teması veya tıbbi uyumluluğu belirler mi?
Ne HCR ne de LSR isim olarak uyumluluk sağlamaz. Uyumluluk, tanımlanmış bir malzeme sınıfına, formülasyona, üretim sürecine, test kapsamına ve kullanım amacına bağlıdır.
Gıda ile temas eden tekrar kullanılabilir kauçuk ürünler için, 21 CFR 177.2600, izin verilen maddeleri ve ekstraktif koşullarını ele almaktadır. Silikon bazik polimerleri içerir, ancak bu her silikon parçanın otomatik olarak uyumlu olduğu anlamına gelmez.eCFR 21 CFR 177.2600).
Gıda ile temas eden bir proje için şunları doğrulayın:
- Tedarikçi tarafından tam olarak belirtilen kalite ve renk formülasyonu.
- Uygulanabilir pazar: FDA 21 CFR 177.2600, LFGB/BfR veya başka bir yetki alanı
- Bitmiş ürün test kapsamı ve gıda simülatörleri
- Tedavi ve tedavi sonrası durumlar
- Ham madde partisinden nihai ürün partisine kadar izlenebilirlik.
- Pigmentlerin, katkı maddelerinin, astarların ve ek malzemelerin kanıtlara dahil edilip edilmediği
Tıbbi cihazlar için, “tıbbi sınıf silikon”" ifadesi de eksiktir.". Biyouyumluluk değerlendirmesi, Sterilizasyon uyumluluğu, çözünebilir ve sızabilir maddeler, temizlik, ambalajlama ve proses validasyonu, cihazın temas türüne ve risk sınıflandırmasına bağlıdır.
HCR ve LSR Karşılaştırması: Pratik Bir Seçim Matrisi
| Proje koşulu | Tercih edilen başlangıç rotası | Sebep |
|---|---|---|
| Prototip veya belirsiz talep | HCR sıkıştırma kalıplama | Daha düşük kalıp gereksinimi ve daha kolay tasarım değişiklikleri |
| Toleranslı kozmetik özelliklere sahip basit kalıplanmış parça | HCR sıkıştırma kalıplama | Otomasyon maliyetini karşılamayabilir. |
| Boru, kordon, profil veya levha | HCR ekstrüzyonu veya kalenderleme | Sürekli işlem, ürün formuna uygundur. |
| Büyük, basit kalıplanmış bileşen | HCR sıkıştırma kalıplama | Pratik dolgu ve daha düşük alet karmaşıklığı |
| Küçük contalar veya ince zarlar | LSR enjeksiyon kalıplama | Akış davranışı, ince özellikleri ve ince kesitleri destekler. |
| İstikrarlı yüksek yıllık hacim | LSR enjeksiyon kalıplama | Çoklu kalıp otomasyonu, parça başına işçilik maliyetini azaltabilir. |
| Plastik veya metal kalıp | LSR enjeksiyon kalıplama | Otomatik yerleştirme ve yapıştırma stratejileri için daha uygun |
| Çok düşük flaş gereksinimi | LSR, araç uygulanabilirlik incelemesinin ardından | Hassas takımlar, ikincil kesme işlemlerini azaltabilir. |
| Özel peroksit kürlemeli formülasyon | HCR | Daha geniş kürleme sistemi ve bileşik esnekliği |
| Düzenlenmiş gıda veya tıbbi kullanım | Ya da, not ve süreç doğrulamasından sonra | Uyumluluk yalnızca HCR veya LSR ile belirlenmez. |
Fiyat teklifi istemeden önce hangi bilgilere ihtiyaç duyulmaktadır?
Tedarikçi, ürün fotoğrafından HCR veya LSR'yi güvenilir bir şekilde seçemiyor. Lütfen aşağıdaki bilgileri gönderin:
- Kritik boyutlar, tolerans sınıfları ve estetik bölgeler içeren 2 boyutlu çizim.
- STEP formatında 3 boyutlu model
- Yıllık hacim, sipariş miktarı ve beklenen program ömrü
- Sertlik, renk, şeffaflık ve mekanik özellik hedefleri
- Çalışma sıcaklığı, sıvıya maruz kalma, sıkıştırma ve beklenen hizmet döngüleri
- Gıda ile temas, tıbbi, RoHS, REACH veya diğer uyumluluk gereksinimleri
- Kür sonrası, koku, ekstraksiyonlar ve temizlik sınırları
- Kalıplama yöntemiyle üretilen parçalar için malzeme ve yapıştırma gereksinimlerini ekleyin.
- Ambalajlama, denetim ve izlenebilirlik gereksinimleri
Karar sınırı basittir. Düşük takım gereksinimi, basit geometri, sürekli işleme veya bileşik esneklik projenin belirleyici olduğu durumlarda HCR kullanın. İnce geometri, kapalı taşıma, otomatik tekrarlanabilirlik ve yüksek hacimli ekonomik avantajlar projenin belirleyici olduğu durumlarda ise LSR kullanın.
Son seçim, gerçek bir çizim ve hacim tahmini doğrultusunda yapılmalıdır. Bu iki girdi olmadan, asıl karar bir üretim sistemi olduğunda "HCR ve LSR karşılaştırması" yalnızca önemli bir karşılaştırma olarak kalır.