Baskılı silikon üzerindeki yapışma hatalarının çoğu mürekkep kaynaklı olarak değerlendirilir. Ancak bizim deneyimimize göre, değişen değişken nadiren mürekkeptir. Silikon yüzey ön işlemi, genellikle tüm süreçteki en az belgelenmiş adımdır: çizimde hiçbir parametre yok, takip fişinde hiçbir kayıt yok, üretim hattında hiçbir ölçüm yok.
Parça ilk numune testini geçiyor, sevk ediliyor ve üç ay sonra kenarlarında kabartmalar oluşmuş halde geri geliyor. Satın alma siparişinde bir mürekkep sistemi ve bir kürleme döngüsü belirtilmişti. Mürekkebin yüzeye temas ettiği andaki yüzeyin durumu hakkında hiçbir şey söylenmemişti.
Bu sayfa, üretimde fiilen kullanılan üç işlemi (atmosferik plazma, kimyasal astar ve korona deşarjı) hangi işlemin hattınızda yer alması gerektiğine karar veren dört faktör açısından karşılaştırır: ekledikleri yüzey enerjisi miktarı, bu etkinin ne kadar sürdüğü, parça başına maliyetleri ve bir vardiya boyunca tekrarlanabilirlikleri.
Yönetici Özeti
- Temizlik isteğe bağlı bir işlem veya tedavi değildir. Kalıp ayırıcı ve silikon yağı lekelenmesi her üç yöntemi de etkisiz hale getirir; yüzey kirlenmişse, plazma ve korona sadece kirleticiyi aktive eder.
- Plazma, 3 boyutlu parçalar için en uygun yöntemdir, ancak aynı zamanda en çabuk bozulan yöntemdir. İşlem görmüş silikon bir saat içinde yüzey enerjisini kaybetmeye başlar, bu nedenle baskı istasyonunun işlem cihazının yanında bulunması gerekir.
- Primer zaman kazandırır, koronavirüs ise üretim hızını artırır. Primer, seri üretim ve depolamaya uygundur; corona ise ucuz ve hızlıdır ancak etkili bir şekilde düz veya düze yakın geometrilerle sınırlıdır.
İşlenmemiş Silikona Neden Hiçbir Şey Yapışmaz?
Silikonun ana iskeleti, dışa doğru bakan metil gruplarına sahip bir siloksan zinciridir. Bu metil grupları kimyasal olarak inert ve polar olmayan yapıdadır; bu da silikonun ısıya, UV ışınlarına ve kimyasallara dayanmasının ve mürekkebin üzerinde damlacıklar halinde kalmasının tam olarak nedenidir. Yüzey enerjisi yaklaşık olarak bu kadardır. 20–24 mN/m, Çoğu mürekkep ve yapıştırıcının yüzey geriliminin oldukça altında.
Islanma kuralı basittir: eğer yüzeyin yüzey enerjisi, üzerine uygulanan sıvının yüzey gerilimini açıkça aşmıyorsa, sıvı yayılmaz ve bağ en iyi ihtimalle mekanik olur.
Ön işlemin suçlandığı ancak çözemediği ikinci bir sorun daha var. Kalıplanmış silikon, yüzeyinde kalıp ayırıcı madde taşır ve tam olarak kürlenmemiş silikon, günlerce düşük molekül ağırlıklı siloksanı yüzeye çıkarmaya devam eder. Kirlenmiş bir parçayı işlemek, alt tabakayı değil, kirletici tabakayı aktive eder. İlk başta yapışma kabul edilebilir görünür, ancak bu tabaka göç ettiğinde başarısız olur.
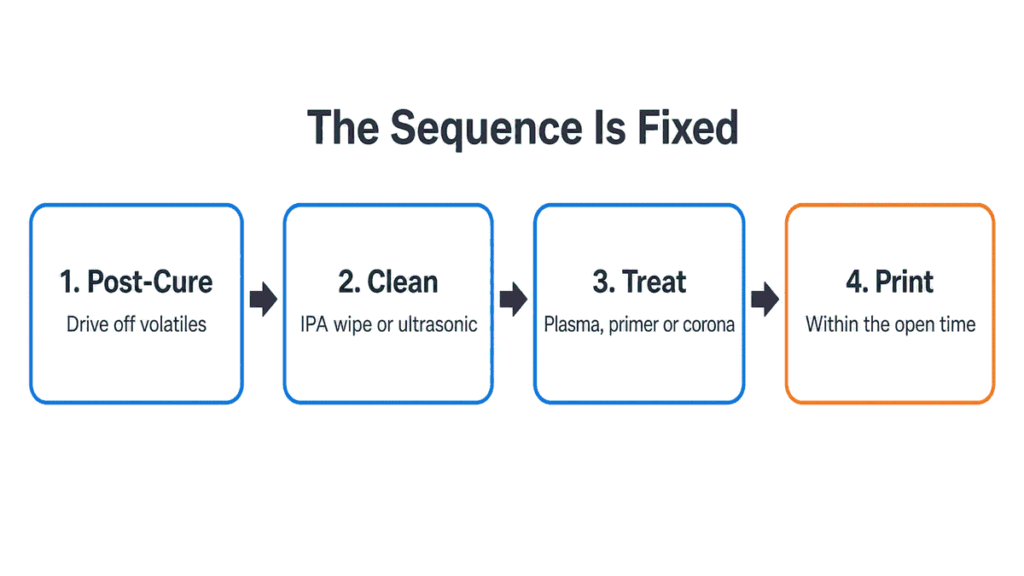
Dolayısıyla sıra sabittir ve yöntemden ziyade sıra daha önemlidir:
- Tedavi sonrası Uçucu maddeleri uzaklaştırmak için gereken kısım — bkz. Silikon Ürünleri Son Kürleme Akıl yürütme ve tipik döngüler için.
- Temiz — Bir sonraki adıma geçmeden önce tanımlanmış maksimum bekleme süresiyle IPA silme veya ultrasonik temizleme.
- Davranmak — plazma, primer veya korona.
- Tedavinin açık olduğu süre içinde yazdırın.
1. veya 2. adımı atlayın, 3. ve 4. adımlar boşa harcanan paradır.
Yüzeyin işlenmiş olup olmadığını nasıl ölçersiniz?
Ya ölçersiniz ya da bilemezsiniz. Üretim hatlarında iki yöntem kullanılır.
Dyne test kalemleri ve mürekkepleri Bu, hızlı yöntemdir. Bilinen yüzey gerilimine sahip bir test sıvısı yüzey boyunca çekilir; eğer film yaklaşık iki ila üç saniye boyunca damlacıklara ayrılmadan kalırsa, yüzey enerjisi bu değere eşit veya daha yüksektir. Yöntem şu şekilde tanımlanmıştır: ASTM D2578 ve eşdeğeri ISO 8296. Hassasiyet, şunlarla ilgilidir: ±2 dyne/cm Standart 2 dyne/cm artışlarla ve düzenli tekrarlı kullanımda yaklaşık ±1 dyne/cm sapmayla.
Silikon söz konusu olduğunda filmden daha önemli olan iki uyarı:
- Kalem uçları kirlenir. Marker tipi kalemler makine yağı ve siloksanı emer ve ardından hiçbir uyarı vermeden düşük veya yüksek değerler gösterir. Kayda girecek her şey için, yeni bir pamuklu çubukla şişelenmiş test sıvıları kullanın.
- Küçük, dokulu veya derin girintili alanlarda Dyne testi güvenilir değildir. Kubbeli bir tuş takımında, genellikle düz olmayan bir parçanın en düz kısmını test edersiniz.
Temas açısı ölçümü Bu, referans yöntemidir. Daha yavaştır, bir cihaza ihtiyaç duyar ve süreç yeterliliği ve müşterilerle olan görüşmeler için faydalıdır; ancak parti bazında üretim kontrolü sağlamaz.
Pratik kurulumda, kalifikasyon aşamasında temas açısı temel değeri belirlenir, ardından hat üzerinde belirli aralıklarla dinamik sıvılar kullanılır ve okumalar partiye göre kaydedilir.
Atmosferik Plazma: En Yetenekli, En Çabuk Bozulan
Plazma işlemi, mikroskobik ölçekte temizlik yapar ve yüzeyi tek bir kuru, temassız geçişte kimyasal olarak aktive eder. Atmosferik basınçlı sistemler, bir konveyör üzerine veya bir robot koluna monte edilir ve üç boyutlu geometriyi, girintileri ve çoklu yüzeyleri işler; bu nedenle parça düz olmadığında varsayılan tercihtir.
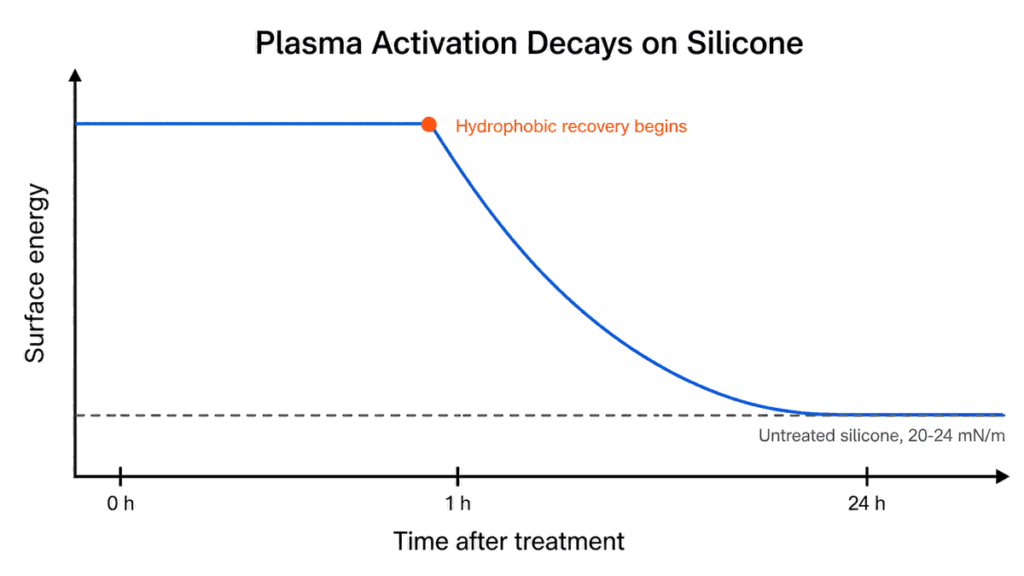
Operasyonel açıdan önemli olan yüzey enerji zirvesi değil, bozunmadır.
Özellikle silikon konusunda, Atmosferik plazmanın hidrofilik modifikasyonu üzerine yayınlanmış çalışma etkiyi buldu yaklaşık bir saat boyunca stabil, Bundan sonra hidrofobik iyileşme başladı ve yüzey eski haline döndü. yaklaşık 24 saat sonraki orijinal değerler Yaşlanmanın bir sonucu olarak, ekipman üreticileri aynı davranışı daha genel bir şekilde tanımlarlar: dyne seviyesindeki azalma malzeme ve ortama göre değişir ve işlem ömrü, alt tabakaya bağlı olarak saatlerden aylara kadar sürebilir. Silikon, kısa ve hareketli zincirlerinin hızla yeniden yönlenmesi ve metil gruplarını yüzeye geri getirmesi nedeniyle bu aralığın hızlı ucunda yer alır.
Yazdırma satırı için sonuçları:
- İşlemci, yazıcıyla aynı hizada olmalıdır., Ayrı bir odada değil. İşlemden sonra depolama, silikon için bir plazma iş akışı değildir.
- İşlem ve baskı arasındaki tampon stok, hurda riski taşır. Eğer hat bir saat durursa, tampondaki parçaların geri çekilmesi gerekir.
- Geri çekilme işe yarıyor. Kullanım ömrünü tamamlamış parçalar, genellikle yeniden çalıştırılarak aktif hale getirilebilir; bu, parçaları hurdaya çıkarmaktan daha ucuzdur ancak operatör kararı değil, yazılı bir kural olması gerekir.
- Aşırı tedavi gerçek bir sorundur. Aşırı plazma oksidasyonu, yüzeye yakın katmanı zayıflatabilir ve sonraki aşamaları etkileyebilir; daha fazla güç, daha fazla yapışma anlamına gelmez.
İşletmenin maliyeti. Atmosferik plazma kimyasal madde tüketmez; yayınlanan sistem gereksinimleri yalnızca elektrik ve temiz basınçlı havadır, bu da astar karşıtı tüm ekonomik argümanı oluşturur. Tedarikçi spesifikasyonları verimlilik aralığını verir: tek bir nozul yaklaşık 8-12 mm'lik bir şeridi işler; döner başlıklar yaklaşık 10 m/dak'lık yayınlanan kapasitede 40-150 mm'ye ulaşır; profil sistemleri 40 m/dak'ya kadar hat hızlarında 360° işlem yapar; geniş formatlı DBD nozulları 100 mm'ye kadar alanı kapsar. Döner başlıklı bir sistem için tipik yayınlanan güç tüketimi, 5-6 bar'da yaklaşık 66 l/dak basınçlı hava ile 1000 W'lık bir jeneratördür. 10 m/dak'da 60 mm uzunluğunda bir tuş takımı yaklaşık 0,4 saniye boyunca başlığın altında bulunur, bu nedenle normal bir dekorasyon hattında darboğaz plazma değil, baskı istasyonudur.
Maliyet açısından bakıldığında, enerji neredeyse önemsizdir. Saatte binlerce parça için toplamda yaklaşık 1,5 kW'lık bir güç tüketimi, parça başına 0,001 ABD dolarının altında bir maliyete denk gelir. Teklifinizde asıl görünen şey sermaye amortismanıdır: Ayda 30.000 parça üreten bir programda üç yıl içinde amorti edilen tek nozullu hat içi bir sistem, parça başına yaklaşık 0,02 ila 0,03 ABD dolarına denk gelir. Her partide sarf malzemesi maliyeti, flaş süresi, fırın süresi ve solvent kullanımı gibi unsurları içeren bir astar hattına kıyasla, plazma genellikle yüksek hacimlere ulaşmadan çok önce daha ucuz bir çözümdür.
Nem ve depolama sıcaklığı bozulma hızını değiştirir. Sıcak ve nemli depolama iyileşmeyi hızlandırır; kuru depolama ise yavaşlatır. Eğer atölyenizde iklimlendirme yoksa, dezavantajlı tarafta olduğunuzu varsayın.
Kimyasal Astar: Daha Yavaş, Daha Kirli ve Depolamaya Dayanan Tek Astar
Silikon için astarlar, reaktif silanlar ve siloksanların çözücü bazlı karışımlarıdır. Fiziksel olarak değil, kimyasal olarak çalışırlar: silan ucu alt tabakaya bağlanır, diğer uç ise mürekkebin veya elastomerin reaksiyona girebileceği bir grup sunar. Bu, aynı kimya sınıfına ait olup, silikon kalıplama yapışması, Yapıştırma sorununa değil, dekorasyon sorununa uygulandı.
Kazanacaklarınız:
- Gerçekten açık bir zaman. Hazırlanmış ve önceden işlenmiş bir yüzey, yalnızca fiziksel olarak aktive edilmekle kalmaz, aynı zamanda kimyasal olarak da değiştirilir; bu nedenle plazmanın aksine, toplu iş akışına, bekleme kuyruğuna ve gece boyunca bekletmeye dayanıklıdır.
- Geometri bağımsızlığı. Daldırma, fırçalama, püskürtme ve tampon uygulama yöntemlerinin tümü, plazma nozulunun birden fazla geçiş gerektireceği şekillere ulaşır.
- Düşük ekipman maliyeti. Jeneratör yok, gaz tedariki yok, konveyör entegrasyonu yok.
Bunun için ne kadar ödersiniz:
- Film kalınlığı disiplini. Su emici olmayan yüzeylerde astar filmi neredeyse görünmez olmalıdır. Çok fazla astar, zayıf bir sınır tabakası oluşturur ve baskı, astar hala yapışık haldeyken soyulur. Bu, en sık karşılaştığımız astar hatasıdır.
- Flaş süresi gerçek bir parametredir. Bir sonraki adıma geçmeden önce, astarın ürün bilgi sayfasında belirtildiği gibi kurumasına veya hidrolize olmasına izin verilmelidir; bu süre sisteme bağlı olarak genellikle oda sıcaklığında 20 ila 45 dakika arasındadır. Islak baskı, astarsız baskıya göre daha kötüdür.
- VOC, havalandırma ve depolama. Çözücü kullanımı, atık bertarafı ve operatörün takdirine değil, tarihe göre ölçülen raf ömrü.
- Pişirme sonrası ek bir işlem gerekebilir. Bazı astar sistemleri ancak yüksek sıcaklıkta fırınlandıktan sonra tam performanslarına ulaşır; silikon parçalar için tipik yayınlanmış koşullar şunlardır: 150–200 °C'de 2–4 saat.
Son nokta, astar seçmeden önce fiyatlandırmayı dikkate almakta fayda var. Eğer astarın dört saatlik bir fırınlama işlemine ihtiyacı varsa, işlem artık ucuz olmaktan çıkar; maliyet sadece sermaye ekipmanından fırın kullanımına ve yarı mamul stokuna kayar.
Korona Deşarjı: Ucuz ve Hızlı, Ancak Geometriyle Sınırlı
Korona işlemi, yüzeyi hava boşluğu boyunca yüksek frekanslı, yüksek voltajlı bir deşarja maruz bırakarak gerçekleştirilir. Ucuz, hızlı ve sürekli bir hatta entegre edilmesi kolay olduğu için rulo film ve şerit için standart bir tercihtir. Silikon levha, silikon film ve yapışkanlı conta stoğu İstenen şeyi aynen yapıyor.
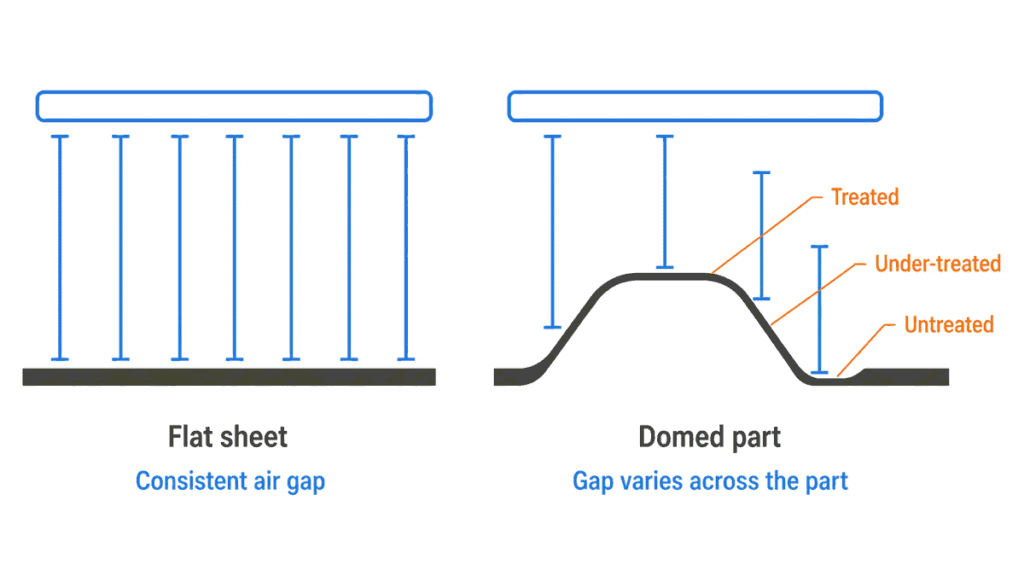
Sınır, geometridir. Korona, elektrot ve yüzey arasındaki kontrollü hava boşluğuna bağlıdır. kubbeli tuş takımı, A bileklik, Veya bir rondela tutarlı bir boşluk sunmadığı için, işlem yoğunluğu parça boyunca değişir; kubbenin üst kısmı işlenir, yan tarafı yetersiz işlenir ve girinti işlenmez. Satıcılar, özel başlıklar ve daha büyük alanlarla korona uygulamasını 3 boyutlu parçalara doğru genişlettiler, ancak çalışma alanı hala keyfi bir geometriyle değil, parçanın yüksekliğinin inç cinsinden ölçülmesiyle belirleniyor.
Kabul edilip edilmeyeceğini belirleyecek iki kısıtlama daha:
- İletken armatürler ve kayışlar ark yapabilir. Klasik korona deşarjı altında, bu durum metal taşıyıcılar üzerindeki parçaların otomatik olarak taşınması için önemlidir.
- Ozon üretilir. ve bu, bir tesis sorunu olup, süreç sorunu değildir; bu nedenle çıkarılması gerekir.
Koronanın bozunma davranışı, plazmanınkiyle aynı problem sınıfındadır: aktivasyon fizikseldir, bu nedenle etkisi azalır. Korona, plazma nozuluna göre yüzeye daha az enerji verdiği için etkisi daha hızlı azalır. Silikon üzerinde yaklaşık 30 dakika stabil aktivasyon bekleyin, faydanın çoğu yaklaşık 8 saat içinde kaybolur. Ölçeklendirme için, korona ile işlem görmüş bir poliolefin film, 30 günden kısa bir sürede 48 dyne/cm'den 38 dyne/cm'ye düşebilir; silikonun zincir hareketliliği, bu düşüşü çok daha hızlı hale getirir. Baskı istasyonuna yakın bir yerde işlem yapın ve film endüstrisi rakamlarına göre plan yapmayın.
Hangi ön işlemi belirtmelisiniz?
| Kriter | Atmosferik plazma | Kimyasal astar | Korona |
|---|---|---|---|
| Mekanizma | Fiziksel aktivasyon + mikro temizleme | Kimyasal bağlama katmanı | Fiziksel aktivasyon |
| Yüzey enerjisi kazanımı | Silikon kauçuk üzerinde, 100 W'lık oksijen plazmasına 30 saniye süreyle işlem uygulandıktan sonra su temas açısı 117°'den 5°'nin altına düştü. | Tasarım gereği uygulanamaz — astar, birleştirici bir katman ekler, alt tabakanın yüzey enerjisini artırmaz. | Yaklaşık 20-24 mN/m ile 34-38 mN/m arasında değişmektedir. |
| 3 boyutlu ve girintili geometri | Evet, en güçlü seçenek. | Evet, daldırma/fırçalama/püskürtme yöntemiyle. | Sınırlı; sürekli bir hava boşluğuna ihtiyaç duyar |
| Yazdırmadan önce açık kalma süresi | Silikon üzerinde yaklaşık 1 saat stabil kalır; yaklaşık 24 saat sonra işlem görmemiş değerlere geri döner. | Oda sıcaklığında 20-45 dakika boyunca flaş ışığı verir, ardından sabit tutar; maksimum süre astarın veri sayfasında belirtilmiştir. | Yaklaşık 30 dakika boyunca stabil kalır; 8 saat içinde tamamen kaybolur. |
| Sarf Malzemeleri | Sadece gaz ve elektrik | Solvent bazlı astar, VOC işleme | Sadece güç |
| Ekipman maliyeti | Yüksek | Düşük | Düşük ila orta |
| Eklenen çevrim süresi | Saniyeler, satır içi | Uygulama artı flaş, bazen de fırınlama | Saniyeler, satır içi |
| Ana arıza modu | Açık kalma süresi dolduktan sonra yazdırılan parçalar | Astar filmi çok kalın veya çok kısa süre uygulandı. | Eğri yüzeylerde düzensiz işlem |
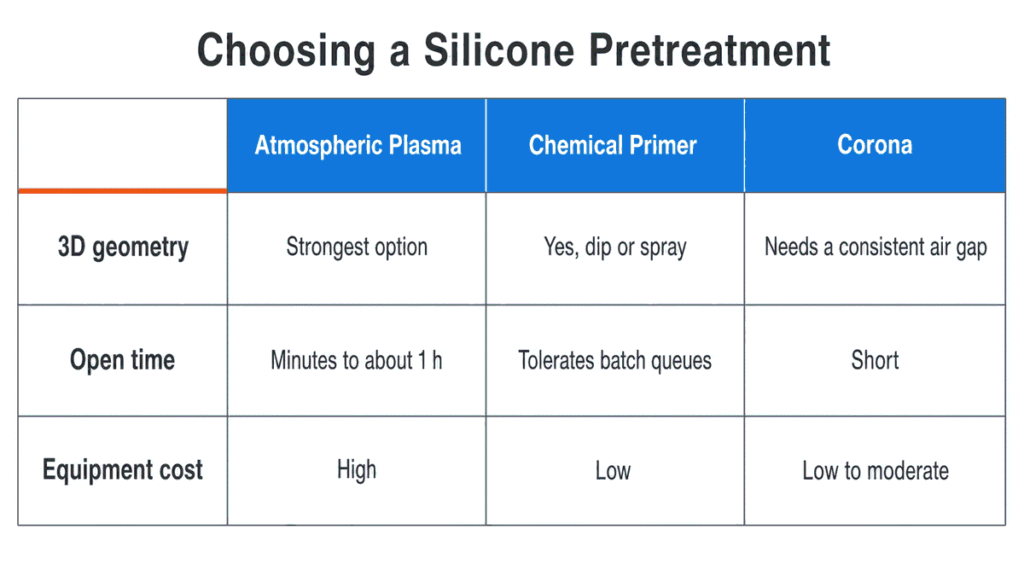
Dekorasyon sürecinde varsayılan olarak şu ayarlarla çalışıyoruz:
- Kavisli veya düzensiz yüzeylere tampon baskı — Hacim sermayeyi haklı çıkarıyorsa hat içi atmosferik plazma, iş akışı seri üretim olduğunda veya geometri derinlemesine girintili olduğunda ise primer kullanılır. Bu, en yüksek riskli kombinasyondur çünkü kavisli bir parçanın dyne testi de en zordur.
- **Serigrafi baskı** düz bir levha üzerinde ve paspaslar** — Korona genellikle yeterlidir ve parça başına en ucuzudur; bileşik yoğun miktarda ise plazma kullanılır.
- **Transfer baskı** ve sarılmış grafikler** — astar, çünkü iş akışında tutma noktaları var ve işlemin bunlara dayanması gerekiyor.
Üç satırın tamamını geçersiz kılan bir uyarı: ön işlem seçimi mürekkep kimyasıyla etkileşim halindedir. Temiz ve iyi kürlenmiş bir parça üzerinde uygun şekilde eşleştirilmiş iki bileşenli silikon mürekkep bazen hiç ön işleme ihtiyaç duymaz. Silikon Bazlı Baskı Mürekkebi Formülasyonları ve Yenilikleri Bir tedavi adımının zorunlu olduğunu varsaymadan önce, temel kılavuza bakın. Silikon Üzerine Baskı Nasıl Yapılır Ön işlemin daha geniş süreçteki yeri için.
Üretim hattında nelere dikkat edilmelidir?
Ön arıtma işlemi sessizce başarısız olur. Seyahat planına yazılması gereken kontrol noktaları şunlardır:
| Kontrol noktası | Ne kaydedilecek? | Neden sürükleniyor? |
|---|---|---|
| Temizlik | Temizleme ve işlem arasındaki yöntem, çözücü ve süre | Temiz bir yüzeye dokunmak, birkaç dakika içinde yüzeyi yeniden kirletir. |
| Tedavi parametreleri | Güç, hız veya bekleme süresi, meme-parça mesafesi | Armatür aşınması ve meme ucu kirlenmesi etkili dozu değiştirir. |
| Yüzey enerjisi kontrolü | ASTM D2578'e göre Dyne değeri, parti başına örneklenmiştir. | Elektrot aşınması, kirlenmiş kalemler, ortam nemi |
| Açılış saati | Tedaviden yazdırmaya kadar geçen dakika sayısı | Üretim hatlarındaki duruşlar, eski stokların oluşmasına neden olur. |
| Yapışma sonucu | Çapraz tarama sınıflandırması, geçme/kalma şeklinde değil. | Kaydedilen bir ders sapmayı gösterir; "geçme" notu ise bunu gizler. |
Yapışma kontrolü döngüyü tamamlar. Çapraz bant testi ASTM D3359 Veya ISO 2409 artı bir solvent ovma testi, işlemin gerçekten işe yarayıp yaramadığını gösterir; yüzey enerjisi önde gelen bir göstergedir, yapışma sınıfı ise sonuçtur. Sınıflandırmayı dyne okumasıyla karşılaştırın ve sapma, parçaların sahada arızalanmasından haftalar önce görünür hale gelir.
Ön İşlemin Çözüm Olmaktan Çıktığı Nokta
Ön işlem yüzey enerjisini artırır. Baskı için uygun olmayan bir bileşiği, hiç kürleme işlemine tabi tutulmamış bir parçayı veya silikon için tasarlanmamış bir mürekkebi düzeltmez. Doğru bir temizlik, doğrulanmış bir dyne okuması ve tam bir kürleme döngüsünden sonra yapışma başarısız olursa, sorun genellikle dekorasyonun öncesinde, bileşikte, ayırıcı sistemde veya kalıplama döngüsündedir. Bkz. Platin ile Kürlenmiş Silikon Karşılaştırması Kürleme sisteminin kendisinin yüzey davranışını nasıl değiştirdiğiyle ilgili.
Bir işlem belirlemeden önce dört şeyin karara bağlanması gerekir: parçanın geometrisi ve herhangi bir baskı yüzeyinin girintili veya kavisli olup olmadığı, bileşik ve dolgu maddesi yüklemesi, İş akışının hat içi mi yoksa toplu işlem mi olduğu ve baskının dayanması gereken dayanıklılık standardı gibi faktörler önemlidir. Sonuncusu olmadan, en ucuz yöntemin yeterli olup olmadığını değerlendirmenin bir yolu yoktur.
Eğer süslemenin ilk üründe bant testinden geçmek yerine yıllarca aşınmaya dayanması gerekiyorsa, dürüst cevap şudur ki, hiçbir ön işlem tek başına bu açığı kapatmaz; soru şu hale gelir: yazı basılmalı ve kaplanmalı mı, yoksa başka bir yöntem mi kullanılmalı? kalıplanmış ve oyulmuş Bunun yerine. Bakınız. Silikon Tuş Takımı Yüzey Kaplamaları ve Bitirme İşlemleri Mürekkebin üzerine sürülecek şey için.
Referanslar
- Polidimetilsiloksan için yüzey enerjisi verileri — Harvard SEAS, PDMS için yüzey enerjisi değerlerini derledi.
- ASTM D2578-23, Polietilen ve Polipropilen Filmlerin Islanma Gerilimi — ASTM International, Mart 2023'te güncellendi
- ISO 8296:2003, Plastikler — Film ve levha — Islatma geriliminin belirlenmesi — ISO, güncel baskı
- ACCU DYNE test işaretleme kalemleri kullanılarak alt tabaka yüzey enerjisinin ölçülmesi — Accudyne, yöntem ve ±2 dyne/cm hassasiyet
- Atmosferik Basınç Plazması ile Silikon Yüzeyin Hidrofilik Modifikasyonu — hakemli çalışma, işlenmiş silikonun hidrofobik özelliğinin geri kazanılması
- Polimerlerin Plazma İşlemi ile Yüzey Modifikasyonu — NIH PMC, 2024 aktivasyon ve yaşlanma incelemesi
- Silikon Kauçuk İçin Astar — Wacker Chemie AG, reaktif silan ve siloksan temel kimyası
- LORD IMB Sıvı Silikon Kauçuk Astarları, Uygulama Kılavuzu — Parker Hannifin, pişirme sonrası koşullar
- Plazma Yüzey Ön İşlemi — Sabreen Grubu, geometri sınırları, ark oluşumu ve aşırı işlem
- Plastiklerin Yüzey İşleminde Korona, Plazma ve Alev Ön İşlemi — Enercon Industries, teknik makale
- ASTM D3359-23, Bant Testi ile Yapışma Derecelendirmesi — ASTM International, Mart 2023'te güncellendi
- ISO 2409:2020, Boyalar ve vernikler — Çapraz kesim testi — ISO, güncel baskı
- Silikon kauçuğun yüzey modifikasyonu için plazma aracılı yaklaşımlar — Belfast Kraliçe Üniversitesi, oksijen plazmasından sonra temas açısı 117°'den 5°'nin altına düştü.
- Plazma ve korona tedavisinin tedavi ömrü ne kadardır? — Tantec, polimer ailesine göre raf ömrü
- Koronavirüs tedavisinin zamanla etkisinin neden azaldığı — film üzerindeki dyne bozunma oranları
- SpinTEC atmosferik plazma arıtma cihazı, teknik özellikler — Tantec, uygulama genişliği, hat hızı, güç ve hava tüketimi
- Plazma ile aktivasyon — Plazma.com, yayınlanan nozul tedavi genişlikleri
- Atmosferik basınç plazması — Fraunhofer IFAM, tek girdi olarak elektrik ve basınçlı hava kullanıyor.