Hầu hết các yêu cầu báo giá (RFQ) coi việc in tampon trên silicon là một hạng mục riêng biệt — “in logo của chúng tôi lên bàn phím” — giống như cách bạn đặt hàng in trên nhựa ABS. Silicon không có đặc tính giống như ABS. năng lượng bề mặt Độ bền kéo của nó vào khoảng 20–24 mN/m, không có chất kết dính tiêu chuẩn nào bám dính được vào nó, và bộ phận này bị uốn cong mỗi khi sử dụng.
Vấn đề hiếm khi xuất hiện ngay từ sản phẩm đầu tiên. Nó thường chỉ xuất hiện vào tháng thứ ba: các ký hiệu bị mờ đi khi tiếp xúc với ngón tay cái, các cạnh bị nhòe trên bề mặt cong của phím, một lô sản phẩm bóng hơn lô trước. Đến lúc đó, khuôn mẫu đã được cắt, bản khắc đã được tạo ra, và chi phí sửa chữa còn cao hơn cả chi phí trang trí.
Đây là cách quy trình thực sự hoạt động trên dây chuyền sản xuất của chúng tôi — độ sâu, miếng đệm, tỷ lệ mực, khoảng thời gian sấy — và những điểm cụ thể mà tại đó in tampon không còn là giải pháp phù hợp nữa.
Tóm tắt
- In tampon, kỹ thuật này có ưu thế về độ cong, chứ không phải về diện tích. Với kích thước xấp xỉ 80 × 80 mm mỗi lần chà nhám, và trên các bán kính mà miếng đệm có độ cứng Shore A từ 40–60 có thể bao phủ, nó vượt trội hơn. in lụa; Ngoài ra, nó không có tác dụng gì khác.
- Sự bám dính là do phản ứng hóa học, không phải do áp lực. Mực silicone hai thành phần với tỷ lệ chất xúc tác 10:1 và chu trình đóng rắn hoàn toàn là chất kết dính đáng tin cậy duy nhất; lớp sơn lót và plasma chỉ cố định bề mặt, chứ không bao giờ cố định mực.
- Lỗi xảy ra là do mực quá ít, chứ không phải là không có mực. Hình khắc mờ nhạt, nông hơn ~25 µm, thoạt nhìn có vẻ ổn nhưng sẽ bị mờ đi trong quá trình sử dụng thực tế.
Cách thức in tampon đưa mực lên bề mặt silicon
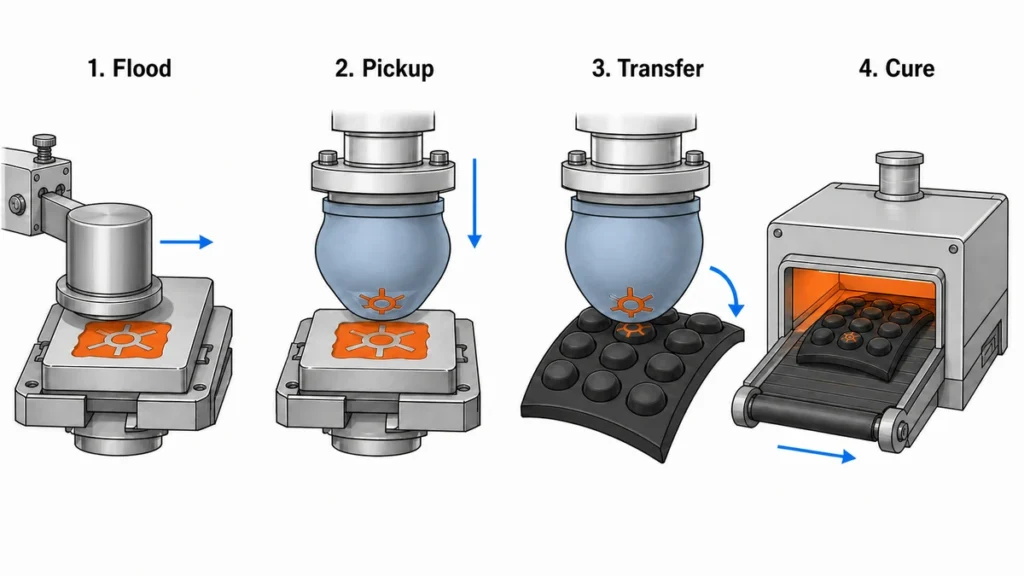
In tampon là một dạng in ống đồng gián tiếp. Hình ảnh nằm trên một tấm thép hoặc polymer được khắc (bản in), một miếng đệm silicon sẽ lấy mực ra khỏi bản khắc, và chính miếng đệm – chứ không phải tấm in – tiếp xúc với chi tiết cần in. Chính sự gián tiếp duy nhất đó giúp nó có thể in được các bề mặt lồi như đầu chìa khóa, đường cong của vòng đeo tay và các chi tiết công nghiệp không đều mà in bằng máy in phẳng không thể tiếp cận.
Bốn giai đoạn, mỗi giai đoạn có hướng trôi riêng:
1. Đổ mực vào cốc mực và sửa lỗi
Cốc mực kín sẽ bơm mực vào dung dịch khắc và làm sạch bề mặt chỉ trong một lần. Nếu vòng gạt mực bị mòn, mực sẽ đọng lại trên bề mặt bản in và tạo ra vết mờ xung quanh hình ảnh. Đối với các bản in trên silicon, chúng tôi kiểm tra độ kín của vòng gạt mực sau mỗi lần thay đổi màu mực, vì mực silicon có độ nhớt cao và làm mực bám vào vòng gạt nhanh hơn so với mực dung môi dùng cho nhựa.
2. Cơ chế lấy mực
Miếng đệm ép lên vùng khắc đã được phủ mực. Dung môi bắn ra từ lớp mực lộ ra trong vùng khắc trong vài trăm mili giây trước khi được lấy đi — chính sự bắn ra đó làm cho mực đủ dính để rời khỏi bản in và bám vào miếng đệm.
3. Chuyển giao
Miếng đệm lăn lên chi tiết cần in. Vì bề mặt miếng đệm cũng là silicon, năng lượng giải phóng của nó thấp hơn so với chi tiết sau khi xử lý sơ bộ — mực sẽ bám vào chi tiết tốt hơn. Sự cân bằng này rất dễ bị phá vỡ. Một miếng đệm đã hấp thụ dầu silicon từ chi tiết được xử lý sơ bộ kém sẽ bắt đầu không thấm mực chỉ sau khoảng 500 lần in.
4. Chữa trị
Bản in chưa hoàn thiện khi trông có vẻ đã hoàn thiện. Mực silicone hai thành phần vẫn chưa liên kết chéo ở giai đoạn này và sẽ bị lem dưới móng tay trong nhiều giờ.
Tại sao độ sâu của hình ảnh rập khuôn lại quyết định độ mờ và độ sắc nét của cạnh?
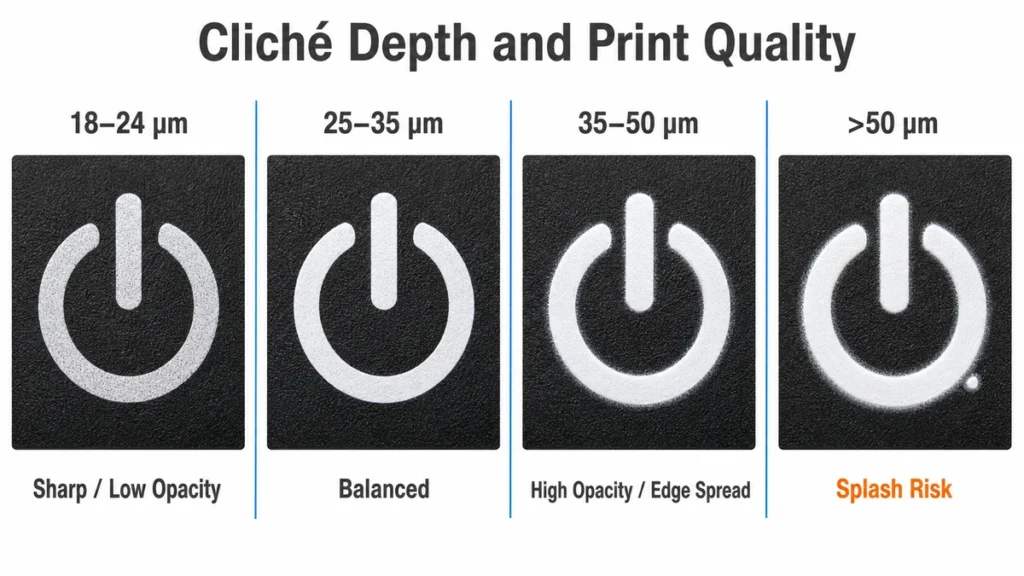
Vì quá trình khắc là yếu tố duy nhất điều chỉnh lượng mực. Mực silicone có độ đục nhưng mềm; trên một chi tiết silicone màu, chữ trắng cần độ dày lớp mực, và độ dày lớp mực phụ thuộc vào độ sâu.
| Độ sâu khắc | Hành vi trên silicon | Trường hợp sử dụng |
|---|---|---|
| 18–24 µm | Các cạnh sắc nét, độ mờ đục yếu ở các phần tối, bị lem sớm. | Chữ nhỏ chỉ xuất hiện trên các phần có màu sáng. |
| 25–35 µm | Cân bằng — cài đặt mặc định của chúng tôi cho ký hiệu bàn phím | Hầu hết các công việc liên quan đến lời nói/chú thích |
| 35–50 µm | Độ mờ cao, độ lan nhẹ ở các cạnh và nguy cơ bắn tóe. | Mực trắng hoặc mực nhạt trên silicon đen |
| >50 µm | Vệt mực bắn tung tóe, quầng sáng, ánh sáng lóe lên chậm | Hiếm khi được biện minh. |
Các tấm thép khắc laser giữ độ sâu tốt hơn so với chất liệu photopolymer trong thời gian dài; chất liệu photopolymer bị ăn mòn và bản in mỏng dần theo thời gian mà không cần ai thay đổi cài đặt. Sự hao mòn chậm này là nguyên nhân phổ biến nhất dẫn đến hiện tượng "2.000 sản phẩm đầu tiên thì ổn, 3.000 sản phẩm cuối cùng bị mờ".
Đây là nơi các nhóm đánh giá sai quy trình. Độ sâu được coi là thông số nội bộ của máy in, vì vậy nó không bao giờ xuất hiện trong bản vẽ hoặc đơn đặt hàng. Sau đó, một nhà cung cấp thứ hai báo giá cùng một bản thiết kế ở mức 20 µm, thắng thầu về giá cả, và phần chú thích lại không vượt qua được bài kiểm tra độ bền ma sát mà bộ phận ban đầu đã vượt qua trong hai năm.
Lựa chọn miếng đệm: Độ cứng, hình dạng và giới hạn độ cong
Miếng đệm là một vật tư tiêu hao có thông số kỹ thuật cụ thể, chứ không phải là một khối cao su thông thường.
| Độ cứng của miếng đệm | Hành vi | Chúng tôi sử dụng nó ở đâu? |
|---|---|---|
| 20–40 Shore A | Độ phù hợp cao, hiện tượng méo hình tăng lên. | Đường cong sâu, bề mặt có vân, vòm phím mềm mại |
| 40–60 Shore A | Thùng rác cân bằng, đa dụng | Hầu hết các bàn phím, tấm lót và các bộ phận phẳng bằng silicon đều như vậy. |
| 60–80 Shore A | Độ biến dạng tối thiểu, cần bề mặt gần như phẳng. | Chữ nhỏ, đường kẻ 0,2 mm, căn chỉnh nhiều màu |
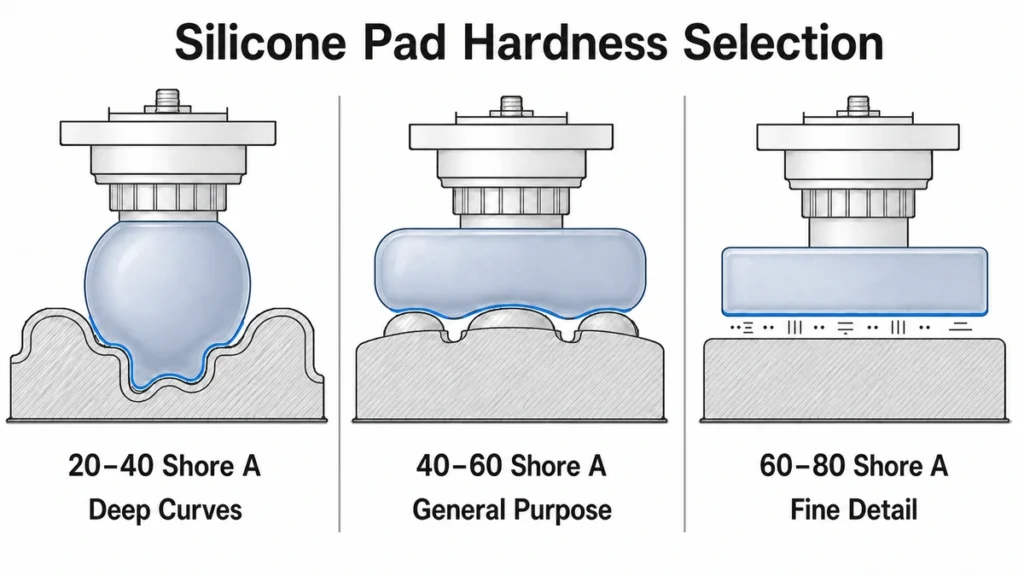
Hình dạng cũng quan trọng như độ cứng. Miếng đệm tròn giúp mực chảy đều từ một điểm ra ngoài và dễ sử dụng nhất; miếng đệm hình thanh hoặc hình chữ nhật che phủ các hình vẽ dài với độ méo ít hơn nhưng lại không dễ bị ảnh hưởng bởi độ nghiêng. Miếng đệm có góc nghiêng lớn giúp thoát khí bị kẹt; miếng đệm phẳng giữ khí lại và tạo ra các lỗ nhỏ li ti khi in.
Miếng đệm in cũng cần thời gian để "làm quen". Một miếng đệm mới sẽ in hơi khác một chút trong khoảng 200 đến 300 lần in đầu tiên trong khi bề mặt được làm quen. Đối với các công việc yêu cầu độ chính xác cao, chúng tôi tiến hành "làm quen" trên mảnh vụn trước khi in sản phẩm đầu tiên — nếu không, mẫu được duyệt sẽ không khớp với sản phẩm được duyệt.
Độ cong là giới hạn thực sự. Theo nguyên tắc chung, một đường cong phức hợp với bán kính nhỏ hơn khoảng 8 mm bắt đầu làm biến dạng hình ảnh một cách rõ rệt, và văn bản bị kéo giãn theo hướng cuộn. Có thể làm biến dạng trước hình ảnh trong bản khắc để bù lại, nhưng sự biến dạng trước đó bị khóa vào hình dạng của một phần cụ thể. Thay đổi bán kính đỉnh chính và bản khắc sẽ bị hỏng.
Mực silicone hai thành phần khác biệt như thế nào so với mực in tampon thông thường?
Các loại mực dung môi thông thường — hệ thống epoxy hoặc acrylic được sử dụng trên ABS, PC hoặc kim loại phủ — không bám dính vào silicone. Chúng chỉ nằm trên bề mặt và có thể bóc ra bằng móng tay. In trên silicone yêu cầu hệ thống mực gốc silicone: chất mang nhựa silicone, chất tạo màu và chất xúc tác liên kết chéo mực thành một mạng lưới tương thích với chất nền.
Hậu quả về mặt vận hành:
- Tỷ lệ pha trộn được cố định, thông thường là 10:1 theo trọng lượng. (Mực : chất xúc tác) cho các dòng mực silicone hai thành phần thông dụng. Mực thiếu chất xúc tác sẽ khô mềm và dễ trôi; mực thừa chất xúc tác sẽ đông đặc trong cốc.
- Tuổi thọ của cần sa rất ngắn. Sau khi được xúc tác, thời gian sử dụng hiệu quả khoảng 4-8 giờ tùy thuộc vào nhiệt độ trong xưởng. Tuyệt đối không được đổ mực đã được xúc tác trở lại vào mực chưa được xúc tác – điều này sẽ làm ô nhiễm toàn bộ thùng chứa.
- Chất làm loãng là một phần của công thức., Thường có nồng độ 10–15% theo trọng lượng, và nó kiểm soát hiện tượng bay hơi nhanh, chứ không chỉ độ nhớt. Nếu quá loãng, mực sẽ không bong ra khỏi bản in một cách sạch sẽ.
- Việc phối màu diễn ra sau khi quá trình đông cứng hoàn tất, chứ không phải trong cốc. Mực silicone thay đổi màu sắc khi khô; việc phê duyệt màu Pantone dựa trên mực ướt là vô nghĩa.
Thông tin chi tiết hơn về các yếu tố cân nhắc giữa hóa học và công thức pha chế sẽ được trình bày trong bài viết này. Công thức và những cải tiến trong mực in silicon.
Silicone có cần được xử lý sơ bộ trước khi in tampon không?
Đôi khi — và câu trả lời thành thật là nó phụ thuộc vào việc chi tiết đó được tạo ra như thế nào sau khi ra khỏi khuôn, chứ không phải vào bảng thông số kỹ thuật mực in.
Một chi tiết được in bằng mực silicone phù hợp, không chứa dầu và vừa được xử lý nhiệt xong, có thể in mà không cần xử lý sơ bộ; một số nhà cung cấp mực đã chứng minh điều đó trên các bàn phím silicone sạch. Tuy nhiên, các chi tiết sản xuất hiếm khi sạch đến vậy. Chất tách khuôn, hiện tượng kết tinh dầu silicone do quá trình xử lý nhiệt không hoàn toàn và ô nhiễm trong quá trình thao tác đều bám trên bề mặt và là nguyên nhân thực sự của hầu hết các khiếu nại "mực không bám dính".
Những gì chúng ta kiểm soát trước khi miếng đệm tiếp xúc với chi tiết:
- Xử lý sau đóng rắn (thường ở 200 °C trong 2–4 giờ tùy thuộc vào hợp chất) để loại bỏ các chất dễ bay hơi, nếu không chúng sẽ di chuyển lên bề mặt sau này.
- Lau bằng cồn IPA hoặc làm sạch bằng sóng siêu âm, và có thời gian giữ tối đa xác định giữa quá trình làm sạch và in ấn.
- Chỉ sử dụng lớp sơn lót hoặc lớp phủ plasma khi thành phần, hàm lượng sắc tố hoặc loại vật liệu có chất độn yêu cầu.
Xử lý bằng plasma làm tăng năng lượng bề mặt nhưng hiệu quả của nó giảm dần — các bộ phận được xử lý để qua đêm sẽ mất đi phần lớn hiệu quả này. Sơn lót dễ sử dụng hơn trong quy trình sản xuất hàng loạt nhưng lại thêm một bước và thời gian sấy khô. Cả hai đều không khắc phục được hiện tượng dầu loang; chúng chỉ làm hỏng chậm hơn. Trình tự làm sạch, xử lý sau, kích hoạt và sơn lót được trình bày chi tiết trong tài liệu này. xử lý bề mặt silicon.
Khoảng nhiệt độ lý tưởng để đóng rắn: Nhiệt độ, thời gian và dấu hiệu của việc đóng rắn chưa hoàn toàn.
Nhiệt độ là yếu tố biến màng in thành màng liên kết. Các loại mực silicone hai thành phần thông thường sẽ đông cứng trong khoảng nhiệt độ nhất định. 120–150 °C trong 3–10 phút trong lò nung dạng đường hầm, hoặc sấy khô ở nhiệt độ phòng trong khoảng 24 giờ, với quá trình liên kết ngang hoàn toàn tiếp tục trong tối đa 72 giờ.
Khối lượng riêng của chi tiết sẽ ảnh hưởng đến kết quả. Một màng bàn phím dày 1 mm đạt đến nhiệt độ cần thiết trong vài giây; còn một vòng đệm công nghiệp dày 6 mm thì không. Việc thiết lập thời gian làm nóng bằng tốc độ băng tải thay vì nhiệt độ lõi của chi tiết là cách mà một xưởng sản xuất tạo ra sản phẩm mẫu đạt yêu cầu nhưng cả lô hàng lại không đạt.
Chúng tôi thực hiện hai bước kiểm tra thay vì chỉ tin tưởng vào bộ đếm thời gian:
- Kiểm tra độ giãn — Uốn cong và kéo dài mạnh vùng in. Bản in đã được xử lý hoàn toàn sẽ giãn ra cùng với chi tiết; bản in chưa được xử lý hoàn toàn sẽ bị nứt hoặc bong tróc ở các cạnh.
- Kiểm tra băng dính kẻ ô chéo theo Tiêu chuẩn ASTM D3359 / ISO 2409, cộng thêm việc chà xát bằng dung môi IPA. Chúng tôi ghi lại kết quả phân loại, chứ không phải ý kiến đạt/không đạt.
Việc xử lý quá mức cũng có cái giá của nó: giữ các màu sáng ở nhiệt độ trên ~180 °C sẽ làm chúng ngả vàng và có thể làm cho màng phim trở nên giòn đến mức bị nứt khi uốn cong mạnh lần đầu tiên.
Những hạn chế của kỹ thuật in tampon trên silicon.
Đây là phần đáng để sao chép vào báo cáo đánh giá thiết kế của bạn.
| Tham số | Giới hạn thực tế | Ghi chú |
|---|---|---|
| Chiều rộng đường kẻ tối thiểu | Độ chính xác 0,20 mm đáng tin cậy; 0,15 mm tùy từng trường hợp. | Bên dưới lớp mực này, mực sẽ bị đứt đoạn hoặc chảy thành nhiều vệt tùy thuộc vào độ cứng của miếng đệm. |
| Chiều cao văn bản tối thiểu | ~1,0 mm | Khả năng đọc hiểu, chứ không phải khả năng in ấn, mới là yếu tố thất bại đầu tiên. |
| Vùng in trên mỗi nét | ~80 × 80 mm | Các vùng lớn hơn sẽ mất đi độ đồng đều của lớp mực ở trung tâm. |
| Màu sắc | 1–4 thực hành | Mỗi màu sắc tượng trưng cho một trạm, biển số và rủi ro đăng ký riêng biệt. |
| Đăng ký, phần căn hộ | ±0,10–0,15 mm | Với một bộ phận cố định chắc chắn |
| Đăng ký, phần cong / mềm | ±0,25 mm hoặc tệ hơn | Bản thân chi tiết đó bị biến dạng dưới áp lực của miếng đệm. |
| Bán kính làm việc | ≥8 mm đối với hình ảnh không bị méo mó | Các bán kính nhỏ hơn cần có hình ảnh được xử lý trước. |
| Độ dày màng mực | ~5–15 µm sau khi đóng rắn | Được xác định bởi độ sâu khắc, không phải bởi áp suất. |
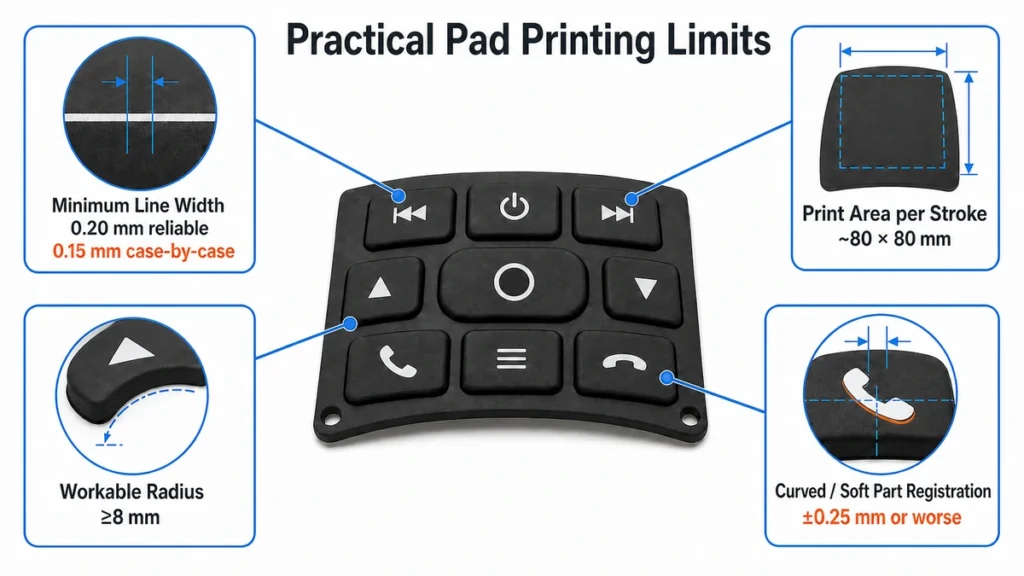
In nhiều màu là lĩnh vực mà việc ước tính thường xuyên bị sai lệch nhất. Trên một chi tiết nhựa cứng, in tampon bốn màu là quy trình thông thường. Trên silicon, chi tiết bị nén khác nhau dưới mỗi lần nhấn của tampon, và một lớp màng in 3D có độ cứng 40 Shore A sẽ không trở lại chính xác vị trí ban đầu ở vị trí thứ tư như ở vị trí thứ nhất. In chồng màu cũng có đặc điểm khác biệt: mực silicon giữ được độ ẩm lâu hơn, vì vậy nếu in màu thứ hai quá sớm sẽ làm bong lớp mực đầu tiên.
Nếu tác phẩm nghệ thuật cần độ chính xác màu sắc tuyệt đối trên chất liệu mềm, lời khuyên chân thành là nên thiết kế lại tác phẩm để tạo sự tách bạch — tạo ra những khoảng trống có chủ ý giữa các màu — thay vì mua một chiếc máy đắt tiền hơn.
Khi nào nên chọn in tampon thay vì in lụa hoặc in chuyển nhiệt?
Tóm lại: hãy chọn theo hình dạng hình học, không phải theo giá thành đơn vị. In tampon là phương pháp duy nhất trong ba phương pháp có thể in hình ảnh mục tiêu lên bề mặt cong phức tạp.
| In pad | In lụa | In chuyển nhiệt | |
|---|---|---|---|
| Bề mặt | Cong, hình vòm, không đều, lõm | Đường cong phẳng hoặc một trục | Cong, bao quanh |
| Diện tích và màu sắc | ≤~80 mm mỗi nét vẽ, 1–4 màu | Lớn và liên tục, 1–6 màu | Khăn quấn khổ lớn, in màu toàn bộ. |
Việc so sánh chi tiết từng phương pháp — chi phí dụng cụ, hành vi đăng ký, độ bền khi sử dụng — cần được trình bày trên một trang riêng và không được nhắc lại ở đây.
Khắc laser Phương án thứ tư và cũng là phương án duy nhất không có mực in bị hỏng là phương án này, nhưng nó loại bỏ lớp phủ thay vì thêm một lớp mới, vì vậy kết quả hiển thị sẽ khác, chứ không phải là phương án thay thế.
Để có cái nhìn toàn diện về quy trình ra quyết định áp dụng cho cả bốn phương pháp, hãy xem hướng dẫn theo từng trụ cột. Cách in trên silicone.
Điều gì quyết định giá thành của một đơn hàng in tampon?
Ba điều, theo thứ tự tác động:
- Số lượng vi khuẩn trong đĩa. Một khuôn mẫu cho mỗi màu, cho mỗi lần chỉnh sửa tác phẩm. Một tấm thép khắc laser có giá khoảng 40 đến 80 USD mỗi chiếc và giữ được độ sâu cho số lượng lớn; chất liệu photopolymer rẻ hơn nhưng hoạt động như một vật liệu tiêu hao, không phải như dụng cụ. Việc thay đổi tác phẩm sau khi khắc tấm không được miễn phí; chúng là những tấm mới.
- Sự thay đổi màu sắc. Việc làm sạch mực silicone chậm hơn so với mực dung môi, và mực xúc tác còn sót lại trong cốc sẽ bị loại bỏ. Hãy dự trù từ 20 đến 40 phút cho mỗi lần thay đổi màu, vì vậy một công việc in bốn màu với số lượng ít sẽ tốn nhiều thời gian làm sạch hơn là thời gian in.
- Chu kỳ và khả năng điều trị bệnh. Chu trình in mất khoảng một giây, và một trạm in một màu được nạp thủ công có thể duy trì năng suất khoảng 900 đến 1.500 chi tiết mỗi giờ. Đường hầm sấy là yếu tố hạn chế, và các chi tiết dày sẽ giữ cho dây chuyền sản xuất hoạt động trơn tru.
Số lượng đặt hàng tối thiểu (MOQ) phụ thuộc vào khâu thiết lập, không phải vật liệu. Việc in chú thích một màu trên một chi tiết hiện có có thể thực hiện được với số lượng vài trăm chiếc; việc in bốn màu trên một hình dạng cong mới hiếm khi có hiệu quả kinh tế khi số lượng dưới 3.000 đến 5.000 chiếc, bởi vì bản thiết kế đã được xử lý trước phải được kiểm tra kỹ lưỡng trên các mẫu vật lý trước khi có thể sản xuất lặp lại.
Các ứng dụng điển hình trên sàn nhà của chúng tôi
- Các ký hiệu trên bàn phím silicon — Cách sử dụng chủ đạo. Thường chỉ có một hoặc hai màu, sau đó được phủ một lớp bảo vệ. Xem thêm Kỹ thuật in và dán nhãn bàn phím silicon Và Các lớp phủ và hoàn thiện bề mặt bàn phím silicon Dùng cho những gì được viết lên trên mực in.
- Vòng đeo tay và dây đeo — Các logo nhỏ trên bề mặt liên tục uốn cong; độ đàn hồi của mực quan trọng hơn độ mờ đục.
- Các bộ phận công nghiệp không đều — các vòng đệm, gioăng, vỏ bọc nơi mà lưới lọc không thể tiếp cận được bề mặt.
- Đồ dùng cho trẻ sơ sinh và đồ dùng tiếp xúc với thực phẩm — có thể in được, nhưng tuân thủ mực in Nó trở thành yếu tố hạn chế chi phối, chứ không phải chất lượng in ấn.
Điều này có nghĩa gì trước khi bạn công bố bức vẽ?
Trong hầu hết các dự án, in tampon trên silicon không phải là yếu tố hạn chế — mà chính là điều kiện bề mặt của chi tiết được đúc. Một chi tiết còn sót lại chất tách khuôn hoặc quá trình xử lý sau in chưa hoàn tất sẽ không đạt yêu cầu kiểm tra độ bám dính bất kể loại mực, miếng đệm hay độ sâu bản in nào được sử dụng, và xưởng in sẽ bị đổ lỗi cho quyết định đúc khuôn được đưa ra từ nhiều tuần trước.
Trước khi báo giá, chúng tôi cần bốn thông tin: hình dạng chi tiết với bán kính bề mặt in, bản vẽ với độ rộng đường nét nhỏ nhất và số lượng màu, thành phần và độ cứng của chất nền, và tiêu chuẩn độ bền mà bản in phải chịu được — số chu kỳ chà xát, dung môi, hoặc yêu cầu tuân thủ. Nếu thiếu tiêu chuẩn độ bền, báo giá chỉ là phỏng đoán, và phạm vi quy trình đằng sau đó cũng vậy.
Nếu bản in phải chịu được sự tiếp xúc hàng ngày của ngón tay cái trong nhiều năm, thì vấn đề không thực sự nằm ở việc in tampon mà là liệu phần chú thích nên được in, phủ lớp hay khắc.
Người giới thiệu
- In tampon (in offset gián tiếp) — Wikipedia, được cập nhật liên tục
- ASTM D2240-15(2021), Tính chất của cao su — Độ cứng Durometer — ASTM International, ấn bản hiện hành
- ASTM D3359-23, Đánh giá độ bám dính bằng thử nghiệm băng dính — ASTM International, cập nhật tháng 3 năm 2023
- ISO 2409:2020, Sơn và vecni — Thử nghiệm cắt ngang — ISO, phiên bản hiện hành
- 21 CFR 177.2600, Các sản phẩm cao su dùng cho mục đích sử dụng nhiều lần — Cục Quản lý Thực phẩm và Dược phẩm Hoa Kỳ (FDA) / eCFR, văn bản hiện hành
- Biến đổi bề mặt polyme bằng phương pháp xử lý plasma — NIH PMC, 2024 (về sự lão hóa năng lượng bề mặt sau điều trị)
- Dữ liệu năng lượng bề mặt của PDMS — Giá trị tham khảo từ các tài liệu đã được tổng hợp: 20–24 mJ/m²