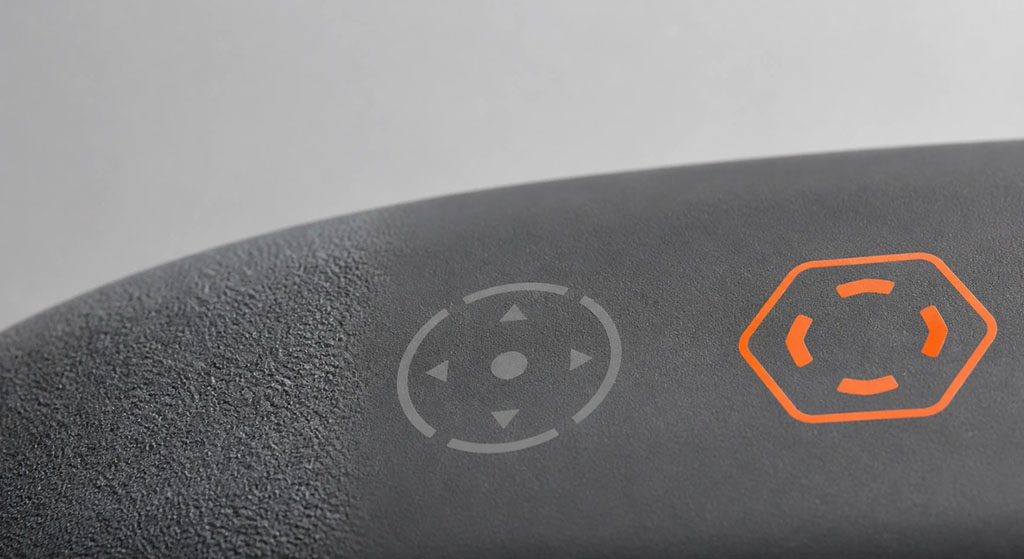
Hoa văn bề mặt của sản phẩm silicone có thể được đúc trực tiếp vào chi tiết, đánh dấu sau khi đúc hoặc được thêm vào dưới dạng lớp phủ. lớp in. Các phương pháp này có thể trông tương tự nhau trên một mẫu mới, nhưng chúng không lão hóa theo cùng một cách. Sự lựa chọn thực tế phụ thuộc vào việc bề mặt cần phải đảm bảo độ bám, in logo, chịu được việc vệ sinh, đáp ứng các yêu cầu tiếp xúc với thực phẩm, hay duy trì tiêu chuẩn thẩm mỹ được kiểm soát xuyên suốt các lô sản xuất.
Các họa tiết bền nhất thường được tạo sẵn trong khuôn. Các lớp phủ in và tráng phủ mang lại nhiều màu sắc và sự tự do về mặt thị giác hơn, nhưng tuổi thọ của chúng phụ thuộc vào quá trình chuẩn bị bề mặt, quá trình đóng rắn và sự mài mòn, tác động hóa chất, nhiệt độ và tia UV thực tế.
Tóm tắt
- Sử dụng kết cấu đúc khuôn, dập nổi hoặc dập chìm khi khả năng chống mài mòn và tính nhất quán của lô sản phẩm quan trọng hơn chi tiết màu sắc. Hoa văn là một phần của hình dạng silicon chứ không phải là một lớp bề mặt riêng biệt.
- Sử dụng phương pháp khắc laser, in tampon hoặc in lụa cho các hình ảnh tinh xảo và thiết kế đa dạng, nhưng cần kiểm tra độ tương phản, độ bám dính và độ bền trên sản phẩm silicon thực tế—chứ không chỉ trên một tấm thử phẳng.
- Hãy xem quá trình xử lý bằng plasma hoặc kích hoạt hóa học như một bước chuẩn bị cho sự bám dính, chứ không phải là một lớp hoàn thiện trang trí vĩnh viễn. Tác dụng của nó có thể giảm dần trước khi in hoặc phủ, vì vậy cần kiểm soát thời gian giữa lần xử lý và thao tác tiếp theo.
Hoa văn trên bề mặt sản phẩm silicon được tạo ra như thế nào?
Có ba phương pháp cơ bản: tạo hoa văn trong khuôn, chỉnh sửa bề mặt silicon đã đông cứng, hoặc thêm vật liệu lên bề mặt.
| Tuyến đường | Các quy trình thông thường | Điều gì tạo ra hiệu ứng thị giác hoặc xúc giác? | Giới hạn độ bền chính |
|---|---|---|---|
| Hoa văn đúc sẵn | Đánh bóng khuôn, phun cát, tạo vân bề mặt bằng tia lửa điện, khắc CNC, tạo hình nổi hoặc chìm. | Bề mặt khuôn truyền hình dạng hình học sang silicon. | Sự hao mòn dụng cụ, ô nhiễm, hư hỏng do tháo khuôn và sao chép kết cấu |
| Biến đổi bề mặt trực tiếp | Khắc laser hoặc khắc có kiểm soát | Bề mặt đã được xử lý được biến đổi cục bộ. | Độ tương phản, hiệu ứng nhiệt, độ sâu vết mực nông và độ nhạy cảm với công thức |
| Lớp bề mặt được thêm vào | In tampon, in lụa, phủ phun, phủ mềm | Mực hoặc lớp phủ liên kết với silicon | Độ bám dính, quá trình đóng rắn, sự mài mòn, dung môi, nhiệt độ, độ ẩm và tia UV |
| Xử lý trước khi dính | Xử lý bằng plasma, phóng điện corona, lớp sơn lót hoặc hóa chất đạt tiêu chuẩn. | Tăng năng lượng bề mặt trước khi in, dán hoặc phủ. | Sự xuống cấp do xử lý, ô nhiễm, thao tác và sự chậm trễ trước khi tiến hành quy trình tiếp theo. |
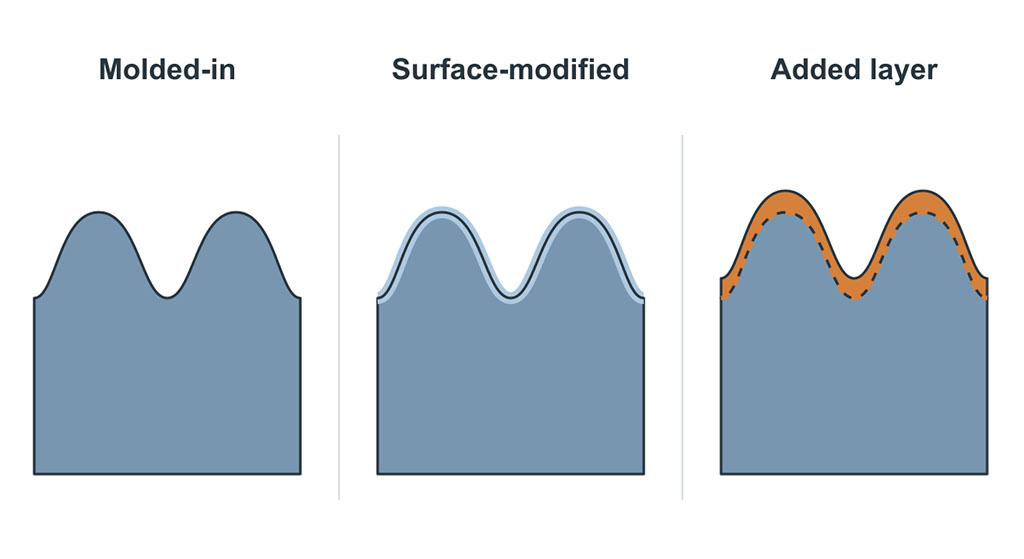
Việc phân loại này rất quan trọng vì "mẫu bề mặt" thường được sử dụng như một tiêu chí kỹ thuật duy nhất, mặc dù nó bao gồm nhiều cơ chế hư hỏng khác nhau. Bề mặt mờ được đúc khuôn không thể bong tróc. Lớp phủ mềm mại thì có thể. Logo in có thể mất độ tương phản mà không làm thay đổi kết cấu bề mặt. Những trường hợp này không nên cùng chung một tiêu chí chấp nhận.
Nên tạo hoa văn trên khuôn khi nào?
Kết cấu đúc khuôn là lựa chọn mặc định cho độ bám chắc chắn, bề mặt mờ, các khu vực chống trơn trượt và logo dập nổi hoặc dập chìm vĩnh viễn. Lớp hoàn thiện này được sao chép trong quá trình sản xuất. tạo hình bằng khuôn ép hoặc ép phun cao su silicon lỏng, do đó không cần lớp trang trí thứ cấp.
Khắc khuôn và tạo vân bề mặt
Gia công CNC, EDM, tạo vân bằng laser, đánh bóng và phun cát có kiểm soát đều có thể được sử dụng trên bề mặt khuôn. Phương pháp phù hợp phụ thuộc vào kích thước chi tiết, hình dạng vân, loại thép làm khuôn, hướng thoát nước và cấp độ thẩm mỹ yêu cầu.
Kết cấu sâu không tự động tốt hơn. Khi độ sâu của kết cấu tăng lên, silicone phải lấp đầy các chỗ lõm nhỏ hơn và dễ dàng tách ra khỏi các chi tiết gồ ghề hơn. Điều này có thể làm thay đổi khả năng thoát hơi, lực tách khuôn, độ bóng và nguy cơ rách xung quanh các thành mỏng.
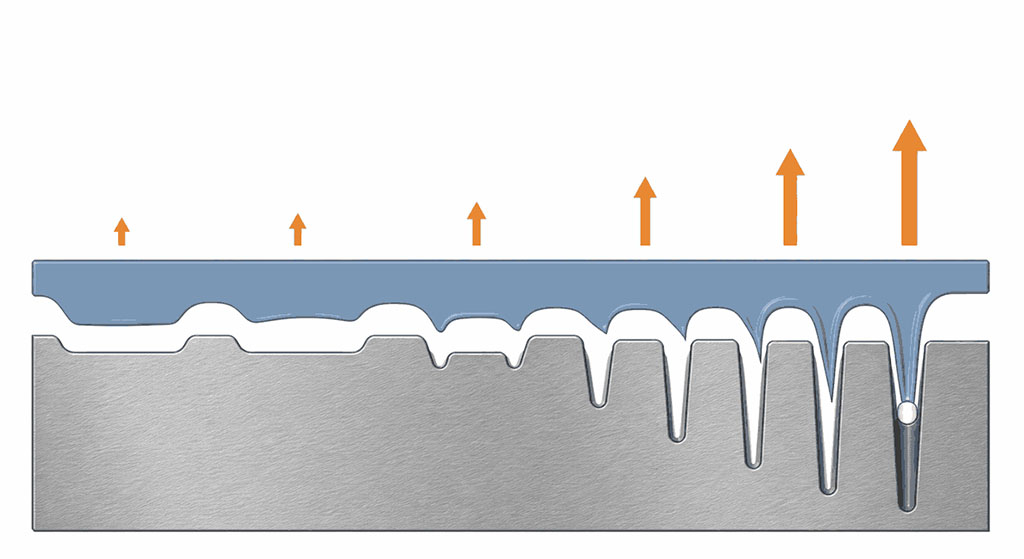
Đặc điểm dập nổi và dập chìm
Một chi tiết dập nổi sẽ nhô lên khỏi bề mặt silicon xung quanh. Một chi tiết dập chìm sẽ lõm xuống. Cả hai đều bền vì dấu ấn là một phần của hình dạng được đúc khuôn.
Đối với văn bản và logo nhỏ, quá trình xem xét công cụ cần kiểm tra những điều sau:
- Độ rộng và khoảng cách tối thiểu của các dòng;
- độ sâu chi tiết và bán kính góc;
- Soạn thảo và ban hành hướng dẫn;
- khoảng cách từ các đường phân làn và cổng;
- Nguy cơ không khí bị kẹt trong các khe hở nhỏ;
- Dễ dàng vệ sinh các bộ phận tiếp xúc với thực phẩm hoặc sử dụng trong y tế.
Các nhóm thường phê duyệt logo từ bản vẽ 2D mà không xem xét kỹ kết quả sau khi gia công. Hình dạng có thể đáp ứng yêu cầu gia công nhưng vẫn có thể dẫn đến hiện tượng tô màu không hoàn chỉnh, bọt khí bị kẹt hoặc các cạnh bị biến dạng trong quá trình sản xuất.
Kết cấu khuôn và độ cứng của silicone ảnh hưởng đến cảm giác khi chạm vào như thế nào?
Cảm giác khi chạm vào đến từ sự kết hợp giữa hình dạng bề mặt và đặc tính vật liệu tổng thể. Cùng một kết cấu khuôn có thể cho cảm giác khác nhau trên silicon mềm và silicon cứng vì bề mặt biến dạng khác nhau dưới áp lực của ngón tay.
| Lựa chọn bề mặt | Cảm giác điển hình | Sử dụng phù hợp | Công ty sản xuất |
|---|---|---|---|
| Bề mặt khuôn được đánh bóng | Mịn và bóng hơn | Niêm phong các khu vực, làm sạch bề mặt mỹ phẩm. | Các vết loang, dấu vân tay và các khuyết điểm nhỏ có thể dễ nhận thấy hơn. |
| Kết cấu mờ mịn | Cảm giác khô ráo, độ bóng thấp | Vỏ thiết bị tiêu dùng, sản phẩm dành cho trẻ em, tay cầm | Độ bóng phải được kiểm soát trên toàn bộ các khoang khuôn và trong suốt chu kỳ bảo dưỡng khuôn. |
| Kết cấu thô | Khả năng cầm nắm và che chắn thị giác tốt hơn | Tay cầm, thảm, các bộ phận bảo vệ | Lực tách khuôn cao hơn và việc vệ sinh khó khăn hơn. |
| Mẫu vi mô | Tín hiệu xúc giác cục bộ hoặc tiếp xúc chức năng | Bàn phím, nút bấm, vùng giao diện | Các chi tiết hình học nhỏ có thể không được tái tạo một cách nhất quán ở áp suất nạp thấp. |
| Lớp phủ mềm mại | Hiệu ứng xúc giác ma sát thấp hoặc cao cấp | Các bề mặt tiêu dùng được lựa chọn | Khả năng chống mài mòn, nhiễm bẩn, đóng rắn và kháng hóa chất của lớp phủ |
Do đó, kết cấu bề mặt cần được phê duyệt dựa trên vật liệu và độ cứng dự định sử dụng trong sản xuất. Tấm kết cấu được đúc từ vật liệu khác. Độ cứng Shore A Nó hữu ích cho việc sàng lọc trực quan, nhưng không phải là mẫu đáng tin cậy để phê duyệt cuối cùng.
Khi nào thì khắc laser tốt hơn so với tạo hình bằng khuôn đúc?
Khắc laser Phương pháp này hữu ích khi thiết kế đã tinh xảo, dấu hiệu cần được thêm vào sau khi đúc khuôn, hoặc việc thay đổi khuôn mẫu sẽ quá chậm hoặc tốn kém. Nó có thể hỗ trợ thông tin số sê-ri, dấu hiệu căn chỉnh, biểu tượng và các chi tiết thương hiệu được chọn.
Hạn chế nằm ở độ nhạy của công thức. Màu sắc silicone, chất độn, chất tạo màu và phụ gia ảnh hưởng đến độ tương phản đạt được và bề mặt bị ảnh hưởng bởi nhiệt. Cài đặt laser hoạt động trên silicone đen có thể không tạo ra kết quả rõ nét hoặc đạt yêu cầu về mặt thẩm mỹ trên vật liệu trong suốt hoặc có màu sáng.
Các thử nghiệm laser cần xác minh
- độ tương phản dưới điều kiện chiếu sáng đã xác định
- xác định cạnh trên bề mặt cong
- đánh dấu tính nhất quán giữa các lô sắc tố
- cặn bám trên bề mặt hoặc thay đổi độ bám dính
- Khả năng đọc sau khi chà xát, làm sạch và tiếp xúc với tia UV
- Cho dù vùng được đánh dấu tiếp xúc với thực phẩm, da hay bề mặt tiếp xúc để niêm phong.
Khắc laser là phương pháp không tiếp xúc, nhưng điều đó không có nghĩa là nó không có rủi ro. Năng lượng dư thừa có thể làm thay đổi độ bóng, tạo cặn hoặc làm hỏng một phần mỏng. Phạm vi hoạt động an toàn phải được thiết lập dựa trên hình dạng hình học của chi tiết thành phẩm.
Khi nào nên sử dụng phương pháp in tampon hoặc in lụa?
Sử dụng phương pháp in ấn khi thiết kế cần màu sắc, đồ họa tinh xảo hoặc tác phẩm nghệ thuật không thể sao chép bằng khuôn mẫu. In pad Nó thường phù hợp hơn với các bề mặt cong, lõm hoặc không đều. In lụa Nó hoạt động hiệu quả trên các bề mặt phẳng và có thể áp dụng các vùng đồ họa lớn hơn.
| Quá trình | Trường hợp sử dụng mạnh nhất | Ưu điểm chính | Hạn chế chính |
|---|---|---|---|
| In pad | Các hình ảnh nhỏ trên các phần cong hoặc không đều. | Chuyển các tác phẩm nghệ thuật tinh xảo lên các bề mặt không phẳng. | Độ dày và vị trí mực in có thể thay đổi tùy thuộc vào tình trạng của miếng đệm và cách cố định chi tiết. |
| In lụa | Hình ảnh lớn trên bề mặt phẳng hoặc hơi cong. | Độ che phủ màu tốt và khả năng lặp lại màu sắc ở số lượng lớn. | Việc điều chỉnh biến dạng và căn chỉnh trở nên khó khăn hơn đối với hình học phức tạp. |
| Hoàn thiện bằng phương pháp phun hoặc phủ | Màu sắc phủ toàn bề mặt, độ bóng, độ ma sát thấp hoặc hiệu ứng xúc giác. | Thay đổi diện mạo và cảm giác tổng thể của bề mặt. | Tạo thêm một lớp có thể bị trầy xước, bong tróc, phồng rộp hoặc thay đổi sau nhiều lần vệ sinh. |
Silicone có năng lượng bề mặt thấp, do đó không thể chắc chắn mực sẽ bám dính. Việc in ấn thường cần đến plasma, corona, lớp sơn lót hoặc quy trình kích hoạt đạt tiêu chuẩn khác. Vệ sinh cũng quan trọng không kém. Cặn bám khuôn, bụi bẩn, dầu từ tay và hiện tượng kết tinh silicone có thể làm giảm độ bám dính ngay cả khi mực in và lịch trình sấy không thay đổi.
Sai lầm thường gặp trong việc đánh giá là chấp nhận hình thức bên ngoài ngay sau khi in. Lớp bám dính ban đầu có thể trông chấp nhận được, nhưng việc uốn cong nhiều lần, lau bằng cồn isopropyl, rửa chén, tiếp xúc với dầu trên da hoặc tia cực tím sẽ làm lộ ra lớp giao diện yếu sau này.
Liệu pháp điều trị bằng huyết tương thực chất có tác dụng gì?
Điều trị bằng huyết tương Nó kích hoạt bề mặt silicon để cải thiện khả năng thấm ướt và liên kết. Nó thường được sử dụng trước khi in, phủ hoặc lắp ráp bằng chất kết dính. Bản thân nó thường không tạo ra kết cấu bề mặt có thể nhìn thấy rõ ràng.
Hiệu quả phụ thuộc vào thời gian. Sau khi điều trị, bề mặt được kích hoạt dần dần... phục hồi về phía năng lượng bề mặt thấp hơn. Sự nhiễm bẩn và thao tác xử lý có thể đẩy nhanh quá trình suy giảm hiệu suất bám dính hữu ích. Đối với sản xuất, thông số kỹ thuật cần kiểm soát thời gian trì hoãn tối đa giữa quá trình xử lý plasma và in ấn hoặc phủ lớp, cùng với các điều kiện bảo quản và xử lý sản phẩm.
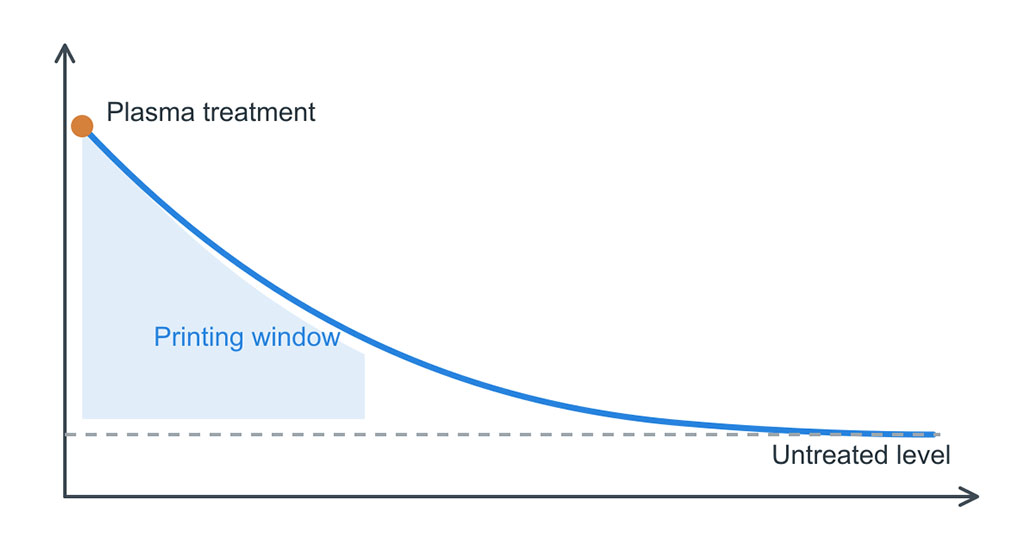
Các thiết lập plasma cũng cần được kiểm soát. Công suất, thời gian chiếu xạ, khoảng cách vòi phun, tốc độ dây chuyền và hướng đặt thiết bị đều ảnh hưởng đến độ đồng đều của quá trình xử lý. Một tuyên bố đạt/không đạt như "đã xử lý bằng plasma" là không đủ để đảm bảo sản xuất lặp lại.
Nên kiểm tra độ bền của họa tiết bề mặt silicon như thế nào?
Các Bài kiểm tra phải phù hợp với cấu trúc bề mặt. và việc sử dụng thực tế. Kết cấu đúc khuôn, hình ảnh in và lớp phủ cần các tiêu chí chấp nhận khác nhau.
| Bài kiểm tra | Phù hợp nhất với | Những gì nó có thể tiết lộ | Ranh giới quan trọng |
|---|---|---|---|
| So sánh trực quan và độ bóng | Kết cấu khuôn, dấu khắc laser, lớp phủ | Sai lệch lô hàng, sự lệch hướng khi đánh bóng, xử lý không đồng đều | Ánh sáng, góc nhìn và tiêu chuẩn tham chiếu phải được cố định. |
| Độ bám dính chéo, chẳng hạn như Tiêu chuẩn ASTM D3359 nếu có thể áp dụng | Lớp phủ và một số lớp in | Mất độ bám dính tại giao diện | Tính phù hợp phụ thuộc vào độ dày lớp phủ, độ dẻo và hình dạng hình học của chất nền. |
| Thử nghiệm ma sát hoặc mài mòn có kiểm soát | In ấn, lớp phủ, độ tương phản laser | Mòn, phai màu, đánh bóng hoặc gãy cạnh | Tải trọng, vật liệu mài, hành trình và số chu kỳ phải phản ánh đúng mục đích sử dụng. |
| Lau dung môi | Mực in và lớp phủ | Mềm đi, lem màu, sưng tấy hoặc mất độ bám dính | Loại dung môi, nồng độ, áp suất và thời gian lưu phải được chỉ định. |
| Chu kỳ nhiệt độ và độ ẩm | Lớp phủ, in ấn, trang trí liên kết | Chữa trị tình trạng yếu cơ, phồng rộp, bong tróc mô. | Việc hiển thị thông tin phải phản ánh điều kiện bảo quản và sử dụng. |
| Chu trình rửa bằng máy rửa chén hoặc đun sôi | Đồ dùng nhà bếp và đồ dùng cho em bé | Sự kết hợp giữa nhiệt độ cao, độ ẩm, chất tẩy rửa và sự mài mòn cơ học. | Ngâm nước nóng một lần không tương đương với việc giặt nhiều lần. |
| Tiếp xúc với tia cực tím | Các bộ phận sử dụng ngoài trời hoặc trong điều kiện ánh sáng mạnh | Thay đổi màu sắc, hiện tượng phấn hóa, mất độ bóng hoặc giòn. | Loại đèn, cường độ chiếu sáng, nhiệt độ và thời gian chiếu sáng đều ảnh hưởng đến khả năng so sánh. |
| Chu kỳ uốn cong và nén | Bàn phím, tay cầm, vỏ linh hoạt | Nứt hoặc tách lớp trên các vùng biến dạng | Hãy kiểm tra vị trí chịu lực thực tế, chứ không chỉ dựa vào phiếu giảm giá. |
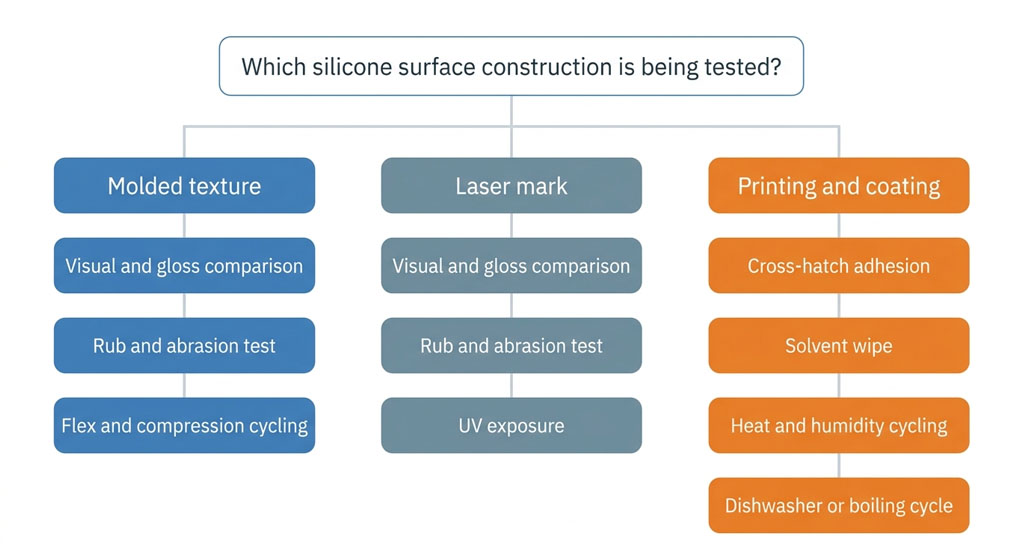
Không nên sao chép mục tiêu chu kỳ thử nghiệm từ sản phẩm khác và coi đó là tiêu chuẩn chung cho tất cả các sản phẩm. Thìa nhà bếp, vòng đeo tay thông minh, bàn phím công nghiệp và thìa ăn dặm cho trẻ em đều chịu tác động khác nhau từ sự mài mòn, chất tẩy rửa, nhiệt độ, dầu trên da, độ uốn cong và tia UV. Kế hoạch thử nghiệm cần phải gắn liền với hồ sơ sử dụng và được thống nhất trước khi phê duyệt bề mặt cuối cùng.
Lớp phủ có bị bong tróc khi rửa bằng máy rửa chén ở nhiệt độ cao không?
Điều đó hoàn toàn có thể xảy ra. Các rủi ro chính bao gồm việc chuẩn bị bề mặt kém, quá trình đóng rắn không hoàn toàn, thành phần hóa học của lớp phủ không tương thích, các cạnh bị hở, uốn cong lặp đi lặp lại và tác động tổng hợp của nhiệt, chất tẩy rửa kiềm, độ ẩm và tiếp xúc cơ học.
Lớp phủ vượt qua thử nghiệm mài mòn khô vẫn có thể bị hỏng khi cho vào máy rửa chén vì nước và chất tẩy rửa tiếp xúc với bề mặt lớp phủ. Sự hỏng hóc thường bắt đầu ở các cạnh, điểm mỏng, các đường nối, vùng bị vỡ vụn ở đường phân tách hoặc các vùng bị uốn cong nhiều lần. Các nhóm thường kiểm tra phần giữa của một tấm kim loại phẳng được phủ lớp và bỏ sót những điểm chịu lực quan trọng này trong quá trình sản xuất.
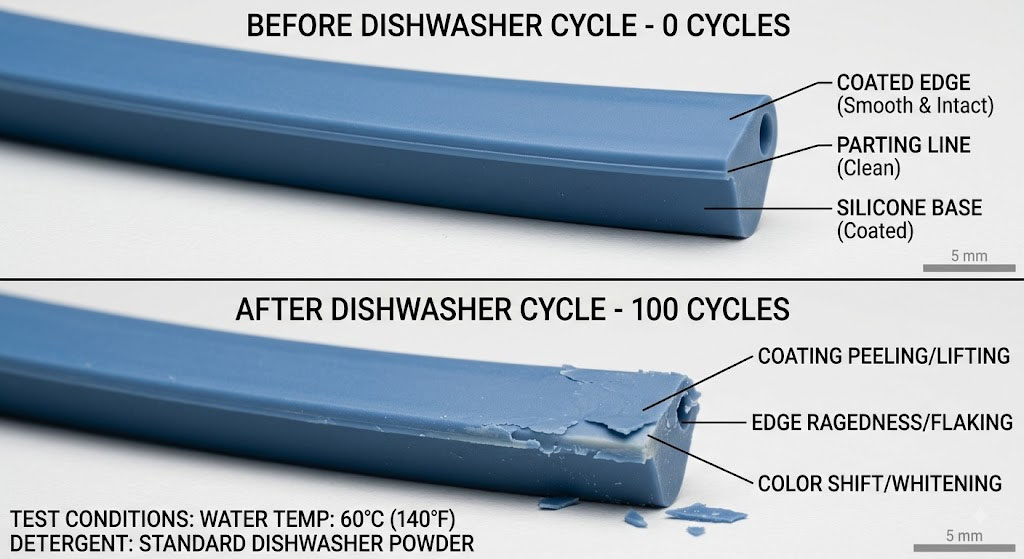
Đối với các bộ phận tiếp xúc với máy rửa chén, việc kiểm định nên sử dụng các thành phần hoàn thiện từ quy trình dự định. Kiểm tra độ bám dính, sự chuyển màu, sự thay đổi độ bóng, độ dính, hiện tượng phồng rộp và bong tróc cạnh ở các khoảng thời gian xác định chứ không chỉ ở chu kỳ cuối cùng.
Những thay đổi nào áp dụng cho các sản phẩm silicon tiếp xúc với thực phẩm và sản phẩm silicon dành cho trẻ em?
Một hợp chất silicone đạt tiêu chuẩn không tự động làm cho mọi bề mặt in hoặc phủ đều phù hợp để tiếp xúc với thực phẩm. Cấu trúc hoàn thiện phải được xem xét kỹ lưỡng, bao gồm chất tạo màu, mực in, lớp sơn lót, lớp phủ, chất đóng rắn và bất kỳ cặn nào còn sót lại từ quá trình chuẩn bị bề mặt.
FDA 21 CFR 177.2600 Và Kiểm tra LFGB thường được dùng làm tài liệu tham khảo cho ứng dụng silicon tiếp xúc với thực phẩm, Tuy nhiên, yêu cầu áp dụng phụ thuộc vào thị trường mục tiêu, loại tiếp xúc, nhiệt độ, thời gian và sản phẩm hoàn thiện. Tuyên bố của nhà cung cấp về chất đàn hồi cơ bản không nên được sử dụng làm bằng chứng cho lớp phủ bổ sung chưa được đánh giá.
Đối với các thiết kế tiếp xúc với thực phẩm hoặc sử dụng cho trẻ sơ sinh, phương án ít rủi ro hơn thường là sử dụng kết cấu đúc khuôn mà không có lớp trang trí bổ sung ở khu vực tiếp xúc. Nếu cần in hoặc phủ lớp, hãy xác định:
- Cho dù vùng được trang trí có tiếp xúc với thức ăn hay miệng;
- dự kiến tiếp xúc với nước sôi, hơi nước hoặc máy rửa chén;
- Tiếp xúc với nước bọt, chất tẩy rửa, dầu, axit và cồn;
- các yêu cầu về di cư hoặc tài nguyên khai thác cho thị trường đích;
- Kiểm tra độ sạch và nghiệm thu trực quan sau nhiều chu kỳ làm sạch.
Khắc hóa chất cũng cần kiểm soát cặn dư và chứng minh tính tương thích. Câu nói “đã rửa sạch sau khi xử lý” không đủ để xác nhận khi rủi ro di chuyển chất là vấn đề quan trọng.
Các phương pháp xử lý bề mặt ảnh hưởng như thế nào đến tính đồng nhất và chi phí trong sản xuất hàng loạt?
Việc tạo họa tiết bằng khuôn thường làm tăng chi phí chế tạo khuôn nhưng lại loại bỏ được một công đoạn phụ lặp đi lặp lại. In ấn và phủ lớp giúp giảm bớt một số hạn chế về chế tạo khuôn nhưng lại làm tăng chi phí đồ gá, xử lý, sấy khô, kiểm tra, vận chuyển và nguy cơ phế phẩm cho mỗi lô sản xuất.
| Yếu tố chi phí hoặc kiểm soát | Kết cấu đúc | Khắc laser | In ấn | lớp áo |
|---|---|---|---|---|
| Thiết lập ban đầu | Phát triển và phê duyệt kết cấu công cụ | Thử nghiệm laser và thiết bị cố định | Tác phẩm nghệ thuật, tấm hoặc màn hình, miếng đệm và phụ kiện | Che phủ, thiết lập phun hoặc ứng dụng, phát triển quy trình đóng rắn |
| Hoạt động định kỳ | Độ ổn định sau khi đúc thấp | Chu trình máy và kiểm tra | Xử lý, pha mực, in ấn, sấy khô, kiểm tra | Chuẩn bị, thi công, làm khô, xử lý, kiểm tra |
| Tính linh hoạt trong thay đổi | Thấp; có thể cần sửa đổi công cụ. | Cao đối với các thay đổi đánh dấu kỹ thuật số | Trung bình; cần thay đổi công cụ thiết kế đồ họa. | Chất trung gian dùng để thay đổi màu sắc hoặc lớp phủ. |
| Người lái xe phế liệu chính | Lấp đầy, giải phóng, nhiễm bẩn, sự không khớp giữa các khoang | Sự thay đổi độ tương phản hoặc vị trí | Sự bám dính, đăng ký, nhiễm bẩn, chữa lành | Bụi, sự thay đổi độ dày, độ bám dính, các vết chảy, khuyết tật ở cạnh |
| Tiềm năng độ bền | Cao vì hình học là tích phân | Mức độ hài lòng từ trung bình đến cao khi công thức và cài đặt ổn định. | Tùy thuộc vào ứng dụng | Tùy thuộc vào ứng dụng và thường nhạy cảm nhất với ánh sáng. |
Các biện pháp kiểm soát quy trình chính có thể bao gồm mẫu tham chiếu bề mặt khuôn, kiểm tra độ bóng ở mức khoang khuôn, tình trạng vật liệu phun cát, hiệu chỉnh chương trình laser, thời gian chuyển đổi plasma sang in, tỷ lệ pha mực, thời gian sử dụng hỗn hợp, nhiệt độ sấy, độ dày lớp phủ, vị trí gá lắp và hệ thống chiếu sáng kiểm tra được xác định rõ.
Các phương pháp kiểm soát này không thể thay thế cho nhau. Ví dụ, việc đo độ dày lớp phủ không chứng minh được độ bám dính, và việc đạt yêu cầu về độ bám dính không chứng minh được độ bền màu sau khi tiếp xúc với tia cực tím hoặc chất tẩy rửa.
Làm thế nào để lựa chọn quy trình xử lý bề mặt silicon phù hợp?
Hãy bắt đầu từ chức năng của bề mặt, chứ không phải từ tệp hình ảnh.
Chọn kết cấu đúc hoặc hình học dập nổi/dập chìm khi:
- Khả năng cầm nắm hoặc cảm giác xúc giác là yêu cầu chính;
- Bộ phận đó sẽ được rửa, chà xát, uốn cong hoặc cầm nắm nhiều lần;
- Màu sắc không bắt buộc trong mẫu thiết kế;
- Tính nhất quán của từng lô hàng trong thời gian dài rất quan trọng;
- Bề mặt nằm trong khu vực tiếp xúc với thực phẩm hoặc miệng, nơi các lớp phủ bổ sung tạo ra công việc kiểm định không cần thiết.
Chọn khắc laser khi:
- Đồ họa tốt hay thay đổi?;
- Việc thay đổi công cụ là không mong muốn;
- Sự tương phản một màu là chấp nhận được;
- Công thức silicon có thể tạo ra độ tương phản ổn định;
- Khu vực được đánh dấu có thể được kiểm tra về điều kiện tiếp xúc và mài mòn.
Chọn phương pháp in tampon hoặc in lụa khi:
- Thiết kế này yêu cầu một hoặc nhiều màu sắc;
- Hình ảnh không thể được tạo ra một cách hoàn hảo trong công cụ này;
- Hình dạng bề mặt phù hợp với phương pháp chuyển giao;
- Các bước xử lý plasma hoặc lớp sơn lót, đóng rắn và kiểm tra độ bền có thể được kiểm soát như các hoạt động sản xuất.
Chọn lớp phủ khi:
- Toàn bộ bề mặt cần có độ bóng, màu sắc, độ ma sát hoặc đặc tính xúc giác cụ thể;
- Hiệu năng được cải thiện giúp bù đắp cho gánh nặng kiểm định và kiểm soát quy trình cao hơn;
- Các tiêu chí chấp nhận được xác định bao gồm mài mòn, hóa chất, nhiệt độ, độ ẩm, tia UV và độ uốn cong.
Cần phải xác định những thông tin gì trước khi chế tạo dụng cụ và lấy mẫu?
Bản mô tả bề mặt sử dụng được cần bao gồm nhiều thông tin hơn là chỉ “mờ”, “logo khắc laser” hoặc “cảm giác mềm mại”. Hãy cung cấp vùng bề mặt mục tiêu, hình ảnh tham khảo, yêu cầu về kết cấu hoặc độ bóng, vật liệu và độ cứng của silicone, màu sắc, phân loại tiếp xúc, phương pháp làm sạch, môi trường sử dụng, độ uốn cong dự kiến và thử nghiệm độ bền.
Sau đó, có thể lựa chọn lộ trình sản xuất dựa trên ranh giới thực tế:
- Nếu hoa văn phải tồn tại suốt vòng đời của chi tiết, hãy biến nó thành một phần của hình học nếu có thể.
- Nếu mẫu thiết kế cần mang màu sắc hoặc thông tin biến đổi, hãy chấp nhận rằng độ bám dính và độ mài mòn trở thành những đặc tính được kiểm soát.
- Nếu lớp phủ được sử dụng trong khu vực tiếp xúc đòi hỏi khắt khe, thời gian kiểm định và kiểm soát quy trình định kỳ cần được tính vào chi phí—không chỉ riêng vật liệu phủ.
Để đánh giá quy trình sản xuất, các thông tin đầu vào tối thiểu cần thiết bao gồm mô hình 3D, các vùng bề mặt được đánh dấu, bản vẽ thiết kế, loại và độ cứng của silicon, thị trường mục tiêu, điều kiện tiếp xúc, chu kỳ làm sạch, tiêu chuẩn hình ảnh và sản lượng dự kiến hàng năm. Nếu thiếu những thông tin đầu vào này, khuyến nghị về quy trình xử lý bề mặt chỉ là phỏng đoán mang tính thẩm mỹ.
Người giới thiệu
- ASTM G154, Quy trình tiêu chuẩn về vận hành thiết bị đèn huỳnh quang tia cực tím (UV) để chiếu xạ vật liệu phi kim loại. — ASTM Quốc tế
- ASTM D2240, Phương pháp thử nghiệm tiêu chuẩn về tính chất của cao su - Độ cứng Durometer — ASTM International, 15(2021)
- Gia công bằng phóng điện (tạo vân bề mặt khuôn) — Wikipedia