Trên bàn thí nghiệm, độ cứng Shore của silicon trông giống như một con số duy nhất bạn điền vào bảng thông số kỹ thuật. Nhưng trong sản xuất, nó là một trong những yếu tố đầu tiên ảnh hưởng đến khuôn mẫu, quá trình tháo khuôn và khoảng một nửa hiệu suất của sản phẩm sau khi xuất xưởng.
Hầu hết các bản vẽ chúng tôi nhận được đều ghi “silicone mềm” hoặc “Shore 50”. Cả hai đều không phải là thông số kỹ thuật. “Mềm” là cảm giác. “50” mà không có thang đo (A? 00? D?) và không có dung sai là một phỏng đoán mà chúng tôi buộc phải diễn giải thay mặt bạn. Hãy chọn máy đo độ cứng dựa trên khả năng làm kín, độ uốn cong hoặc độ mài mòn của chi tiết — chứ không phải dựa trên cảm giác khi cầm nắm — và luôn luôn xác nhận thang đo (hầu như luôn là Shore A) cộng với dung sai (thường là ±5 Shore A). Kiểm tra độ cứng ASTM D2240). Nếu bạn chỉ định sai thông số, bạn không chỉ không mất mẫu mà còn mất cả khuôn, vì hỗn hợp được cắt cho một tỷ lệ co ngót nhất định hiếm khi có thể chuyển đổi một cách trơn tru sang hỗn hợp mềm hơn hoặc cứng hơn.
Tóm tắt
- Độ cứng là một sự đánh đổi, chứ không phải là một tiêu chí chất lượng. Việc đầu tư nhiều hơn sẽ giúp tăng độ bền và khả năng chống mài mòn, đồng thời cũng tốn kém hơn. độ bền xé, độ giãn dài và khả năng bịt kín trên các bề mặt không bằng phẳng.
- Hầu hết các bộ phận bằng silicone có độ cứng nằm trong khoảng Shore A từ 20 đến 70. Dưới mức đó, bạn đang ở trên thang Shore 00 (chất liệu dạng gel, đệm); Shore D rất hiếm gặp đối với silicone dạng cao su và thường báo hiệu sự lựa chọn vật liệu không phù hợp.
- Sai lầm tốn kém là thay đổi độ cứng sau khi đã gia công. Các hợp chất khác nhau có độ co ngót khác nhau, vì vậy sự thay đổi độ cứng muộn thường có nghĩa là phải cắt lại thép chứ không phải thay thế vật liệu.
Thang đo độ cứng Shore của silicon: 00, A và D
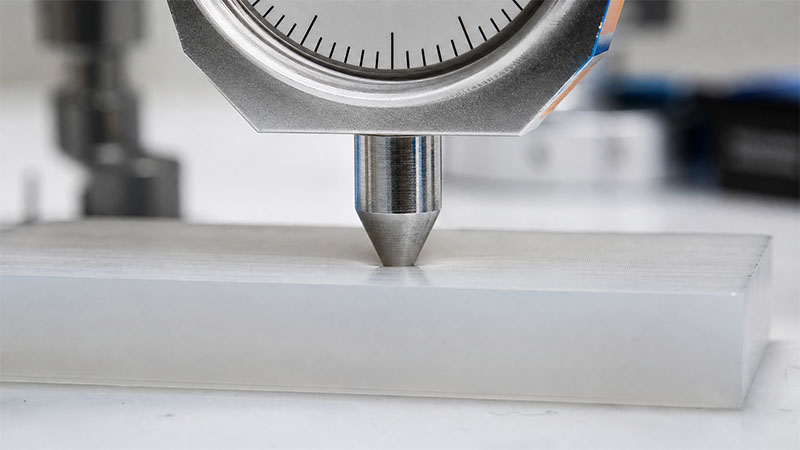
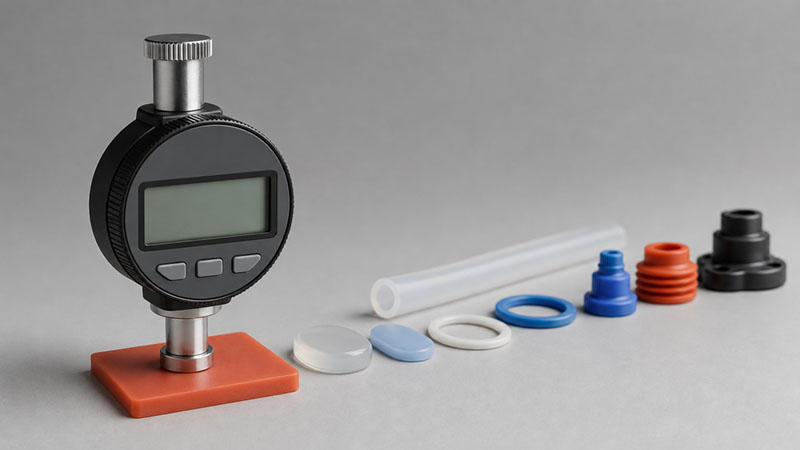
Chỉ số đo độ cứng (durometer) sẽ vô nghĩa nếu không có thang đo. Có ba thang đo đối với silicon, và chúng chồng lên nhau một cách có chủ đích.
Shore A là phạm vi hoạt động của hầu hết các loại cao su silicon đúc. Độ cứng (theo đơn vị đo độ cứng) được đo bằng máy đo độ cứng (theo đơn vị đo độ cứng) trên mỗi đơn vị đo độ cứng. ASTM D2240, hoặc ISO 7619 / ISO 48 (Đối với IRHD) ấn một đầu đo tiêu chuẩn vào một mẫu phẳng 6 mm và báo cáo độ cứng từ 0 đến 100. Thang Shore 00 bao gồm tất cả những vật liệu quá mềm so với thang A — gel, bọt, lớp đệm mềm như đầu ngón tay. Thang Shore D chỉ trở nên quan trọng ở trên mức cao nhất của thang A, trong phạm vi nhựa cứng; nếu bộ phận silicon của bạn cần thang Shore D, thì thường bạn đã chọn sai loại polymer.
| Tỉ lệ | Phạm vi điển hình | Nội dung bao gồm | Nơi nó thuộc về |
|---|---|---|---|
| Bờ biển 00 | 00-20 đến 00-50 | Chất liệu gel, mút xốp, lớp đệm rất mềm mại. | Miếng đệm rung, đồ mặc mềm mại, đệm gel |
| Bờ A | Từ 10A đến 80A | Phạm vi hoạt động của hầu hết các loại cao su silicon đúc | Gioăng, vòng đệm, ống dẫn, bàn phím, sản phẩm dành cho trẻ em và nhà bếp |
| Bờ D | Trên 90 Shore A | Cao su cứng và nhựa cứng | Hiếm khi chính xác đối với silicone — thường là do lỗi vật liệu. |
Một khía cạnh nữa mà hầu hết các tài liệu kỹ thuật thường bỏ qua: cách lấy số liệu. Máy đo độ cứng sẽ giảm dần trong vài giây đầu tiên khi vật liệu giãn ra, vì vậy số liệu đo tức thời và số liệu đo sau 15 giây trên cùng một chi tiết có thể khác nhau vài điểm. Hãy nêu rõ bạn muốn số liệu nào, giữ mẫu vật có độ dày ít nhất 6 mm (các chi tiết mỏng sẽ cho kết quả đo sai độ cứng vì đe ép ngược lại), và không bao giờ xếp chồng các tấm mỏng để làm giả độ dày — các khe hở không khí sẽ làm sai lệch kết quả.
Điều gì thay đổi khi độ cứng tăng lên?
Độ cứng không tự thay đổi. Khi bạn tăng độ cứng, các đặc tính khác cũng thay đổi theo, hầu hết là ngược lại. Đây là điều mà người mua thường đánh giá thấp: họ coi độ cứng (durometer) như một sự lựa chọn tự do thay vì là điểm khởi đầu cho một chuỗi các thỏa hiệp.
| Tài sản | Hướng tăng lên khi độ cứng tăng | Hậu quả sản xuất |
|---|---|---|
| Độ giãn dài khi đứt | Điện áp giảm (thường từ 600%+ ở 30A xuống dưới 300% ở 70A) | Độ co giãn ít hơn đối với các bộ phận khớp nối nhanh, kéo sâu hoặc dạng xếp ly. |
| Độ bền xé | Thường nằm ngoài phạm vi tầm trung. | Thành mỏng và các góc sắc nhọn dễ bị rách trong quá trình tháo khuôn. |
| Làm kín các bề mặt gồ ghề hoặc không bằng phẳng. | Tệ hơn | Cần lực kẹp lớn hơn hoặc bề mặt tiếp xúc phẳng hơn. |
| Khả năng chống mài mòn và độ cứng | Tốt hơn | Giữ nguyên hình dạng dưới tải trọng và sự hao mòn. |
| Tháo khuôn các bộ phận mỏng hoặc mềm | Dễ hơn khi khó hơn | Các bộ phận rất mềm (<20A) bị dính và biến dạng khi đẩy ra. |
Cách hiểu thực tế: không có mức độ "tốt hơn" tuyệt đối nào cả. 70A gioăng Nó chịu được lực ép đùn dưới tải trọng bu lông nhưng sẽ không thích ứng với mặt bích bị cong vênh. Màng 30A bịt kín bề mặt gồ ghề với áp lực nhẹ nhưng sẽ bị rách nếu bạn thiết kế góc trong sắc nhọn. Bạn đang lựa chọn kiểu hỏng hóc nào bạn có thể chấp nhận được.
Độ cứng Shore khuyến nghị của silicone theo ứng dụng
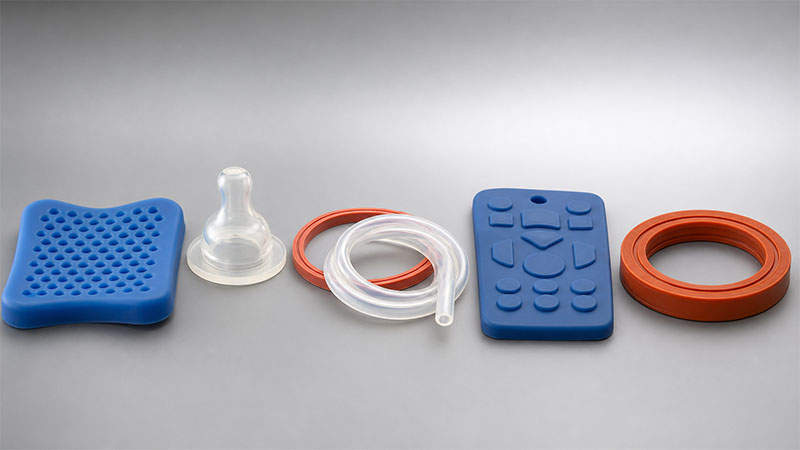
Hãy sử dụng các giá trị này làm điểm khởi đầu, sau đó điều chỉnh theo khe hở gioăng, nhiệt độ và tuổi thọ. Chúng phản ánh điều kiện vận hành thực tế, chứ không phải là phạm vi lý thuyết trong sách vở.
| Ứng dụng | Đề xuất Bờ A | Tại sao |
|---|---|---|
| Miếng đệm chống rung, lớp đệm mềm mại | Độ cứng Shore từ 00 đến 10A | Khả năng hấp thụ năng lượng quan trọng hơn cấu trúc. |
| Núm vú giả cho trẻ sơ sinh, đồ gặm nướt, màng bọc tiếp xúc da. | 20A đến 30A | Cảm giác mềm mại trong miệng và độ dẻo an toàn; kết hợp với chất làm cứng bạch kim và tuân thủ FDA 21 CFR 177.2600 hoặc LFGB. |
| Gioăng thông dụng, đồ dùng nhà bếp, tay cầm mềm mại, ống | 40A đến 50A | Độ uốn và khả năng phục hồi cân bằng; đây là tiêu chuẩn cho hầu hết các bộ phận. |
| Bàn phím, tay cầm, gioăng kết cấu | 60A đến 70A | Độ đàn hồi khi chạm vào và khả năng giữ hình dạng dưới tải trọng |
| Các loại gioăng tĩnh áp suất cao, bề mặt chịu mài mòn | 70A đến 80A | Chống biến dạng và mài mòn |
Khi một chi tiết nằm giữa hai yêu cầu — ví dụ như một ống cần phải không bị gập khúc nhưng cũng phải mềm mại — đừng lấy giá trị trung bình. Hãy quyết định yêu cầu nào là không thể thỏa hiệp và đặt ra thông số kỹ thuật theo yêu cầu đó, sau đó kiểm tra yêu cầu thứ hai trên các mẫu. Việc lấy giá trị trung bình của hai yêu cầu sẽ tạo ra một thước đo độ cứng không đáp ứng được cả hai yêu cầu trên.
Những lỗi thường gặp khi lựa chọn độ cứng
Việc chọn sai thước đo độ cứng hiếm khi xuất phát từ tính toán sai. Nó thường đến từ một vài sai sót trong phán đoán có thể dự đoán được.
Coi độ cứng của máy đo độ cứng như một thước đo sự thoải mái. Cảm giác cầm nắm mềm mại và chức năng phù hợp là hai vấn đề khác nhau. Một tay cầm mềm mại cần chống lại hiện tượng vặn xoắn thì cần độ cứng cao hơn so với cảm giác ban đầu.
Chỉ định một con số không có dung sai. Các chỉ số ASTM D2240 có độ sai lệch thực tế. Nếu không có dung sai được chỉ định, ±5 Shore A được coi là giả định thông thường; nếu chức năng của bạn bị lỗi ở mức ±5, vấn đề nằm ở biên độ thiết kế, chứ không phải ở nhà máy.
Giả sử độ cứng là yếu tố duy nhất quyết định khả năng bịt kín. Việc niêm phong được thực hiện bởi Bộ nén (ASTM D395), Độ cứng của rãnh, độ đầy của gioăng và độ hoàn thiện bề mặt cũng quan trọng như độ cứng của máy đo độ cứng. Độ cứng được lựa chọn đúng trong một rãnh được thiết kế kém vẫn có thể gây rò rỉ.
Việc sử dụng Shore D để chỉ sự "bền bỉ" là điều cần thiết.“ Độ bền thường đề cập đến khả năng chống mài mòn hoặc biến dạng nén, cả hai đều có thể điều chỉnh trong phạm vi Shore A. Chuyển sang Shore D thường có nghĩa là bộ phận đó hoàn toàn không nên làm bằng silicone.
Ảnh hưởng của độ cứng đến dụng cụ và sản xuất
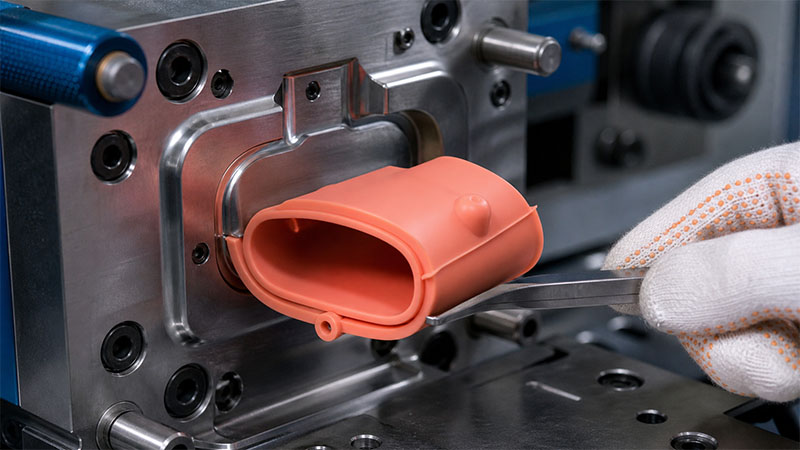
Độ cứng của thép được xác định bởi thành phần hỗn hợp — polyme nền, hàm lượng chất độn và hệ thống lưu hóa — trước khi thép được cắt. Tăng lượng silica hoặc các chất độn khác sẽ làm tăng độ cứng, và đến một mức độ nhất định, nó cũng có thể làm tăng độ bền xé; nếu tăng quá nhiều chất độn, độ bền xé và độ giãn dài sẽ giảm. Đó là lý do tại sao yêu cầu "chỉ cần làm cho nó cứng hơn" không phải là một yêu cầu dễ dàng.
Hai yếu tố thực tế trong sản xuất quyết định chi phí. Thứ nhất, độ co ngót: hợp chất 60A và hợp chất 40A không co ngót giống nhau, vì vậy khuôn được cắt cho loại này sẽ chỉ giữ được dung sai cho loại kia nhờ may mắn. Thay đổi độ cứng sau khi gia công sẽ thường xuyên phải cắt lại các hốc. Thứ hai, quá trình xử lý sau gia công: độ cứng có thể tăng lên vài điểm sau khi gia công. 200°C sau khi xử lý Điều đó giúp loại bỏ các chất dễ bay hơi, vì vậy con số bạn cần xác nhận phải là con số sau khi xử lý, chứ không phải con số màu xanh lá cây.
Tôi cần gì để xác nhận độ cứng của máy đo độ cứng Durometer của bạn?
Việc xác định độ cứng chỉ chính xác khi các thông số đầu vào chính xác. Để xác định một giá trị cụ thể, tôi cần: chức năng và, đối với gioăng, khe hở nén hoặc tỷ lệ nén mục tiêu; phạm vi nhiệt độ hoạt động; bất kỳ mục tiêu quy định nào (FDA 21 CFR 177.2600, LFGB, hoặc USP Lớp VI / ISO 10993); dung sai độ cứng mà bạn có thể chấp nhận được; độ nhẵn bề mặt của chi tiết ghép nối; và tuổi thọ dự kiến. Hãy cung cấp cho tôi những thông tin đó và tôi sẽ cam kết về độ cứng và dung sai. Gửi một con số duy nhất mà không có bất kỳ thông tin nào trong số đó thì rủi ro không biến mất — nó chỉ chuyển sang khâu tiếp theo và dẫn đến chi phí thay thế dụng cụ khi lần chạy thử đầu tiên không đạt yêu cầu.