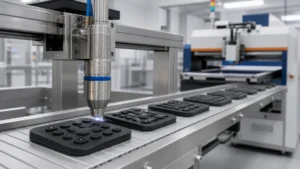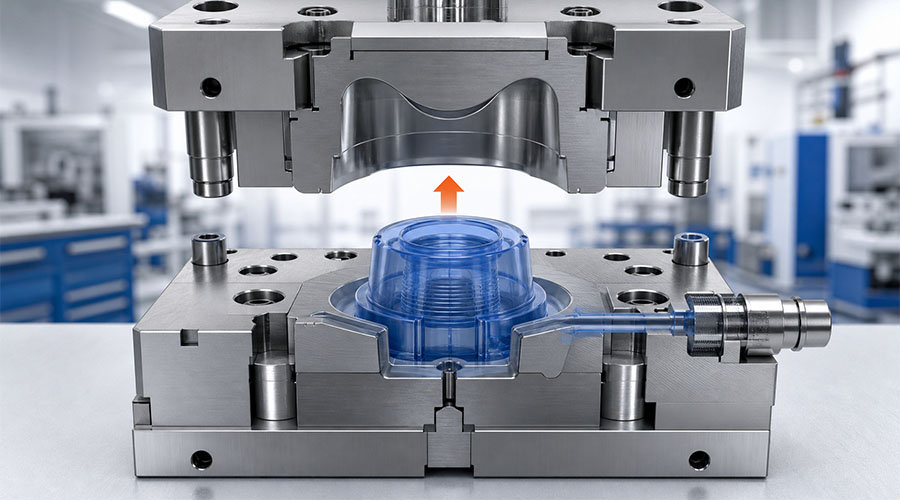
Die Konstruktion von Silikonformen ist nicht einfach die Umsetzung eines 3D-Modells in Stahl. Entformungsschrägen, Wandstärke, Entlüftung, Trennlinien, Materialverhalten und Prozessbedingungen beeinflussen sich gegenseitig. Ein kleiner Fehler in einem Bereich kann zu Lufteinschlüssen, Gratbildung, Rissen, Maßabweichungen, langen Zykluszeiten oder vorzeitigem Werkzeugverschleiß führen.
Eine zuverlässige Silikonform beginnt mit klaren Produktanforderungen und wird durch ausgewogene Geometrie, kontrollierte Entlüftung, Schrumpfungskompensation und physikalische Validierung verfeinert.
Dieser Leitfaden erläutert die wichtigsten Konstruktionsprinzipien für Flüssigsilikonkautschuk (LSR) und andere Silikonformteile. Die unten aufgeführten Werte sind praktische Ausgangspunkte – keine universellen Spezifikationen. Die endgültigen Abmessungen sollten stets mit den Daten des Silikonlieferanten, dem Formgebungsprozess, der Teilegeometrie und den Ergebnissen von Testläufen abgeglichen werden.
1. Definieren Sie die Anwendung vor der Konstruktion der Silikonform.
Jede gute Formkonstruktion beginnt mit dem tatsächlichen Verwendungszweck des Produkts. Babynahrung, medizinische Komponenten, Industriedichtungen und umspritzte Elektronikbauteile verwenden zwar alle Silikon, aber ihre Konstruktionsprioritäten sind nicht dieselben.
Bevor die Werkzeugfertigung beginnt, bestätigen Sie Folgendes:
- Anwendung: Lebensmittelkontakt, Babypflege, Medizin, Konsumgüter, Automobilindustrie oder industrielle Anwendungen.
- Material: LSR oder hochkonsistenter Gummi, Härte, Aushärtungssystem, Farbe und erforderliche physikalische Eigenschaften.
- Betriebsumgebung: Temperatur, Chemikalien, UV-Strahlung, wiederholtes Biegen und Sterilisationsbedingungen.
- Einhaltung: anwendbar Anforderungen an Silikon für den Lebensmittelkontakt oder medizinische Anwendungen, einschließlich FDA, LFGB, Biokompatibilität, oder kundenspezifischen Anforderungen.
- Qualitätskriterien: kritische Abmessungen, Dichtflächen, Sichtbereiche, zulässiger Grat und Oberflächenbeschaffenheit.
- Produktionsplan: Prototypenfertigung, Kleinserienfertigung oder automatisierte Großserienproduktion.
| Design-Eingaben | Warum es wichtig ist | Auswirkungen auf die Formenkonstruktion |
|---|---|---|
| Silikonhärte | Beeinträchtigt Flexibilität, Fluss und Freisetzung | Beeinflusst Zug, Entlüftung, Schieberkonstruktion und Auswurf |
| Kritische Dimensionen | Bestimmt die funktionale Passung | Erfordert einen Schwundzuschlag und eine stabile Prozesssteuerung. |
| Oberflächenanforderungen | Kontrolliert Aussehen und Hygiene | Beeinflusst Glanz, Textur, Trennlinienplatzierung und Entformung |
| Produktionsvolumen | Steigert die Kosten pro Teil und den Automatisierungsbedarf | Beeinflusst die Kavitätenanzahl, das Angusskanalsystem und die Werkzeugstandzeit. |
Ohne diese Eingangsgrößen kann eine Form Teile produzieren, die zwar akzeptabel aussehen, aber bei der Montage, der Einhaltung von Vorschriften oder dem Langzeitgebrauch versagen.
2. Entformungswinkel: Konstruktion für zuverlässiges Entformen
Der Entformungswinkel ist die leichte Verjüngung vertikaler Formoberflächen. Er reduziert die Reibung beim Entformen des ausgehärteten Silikonteils.
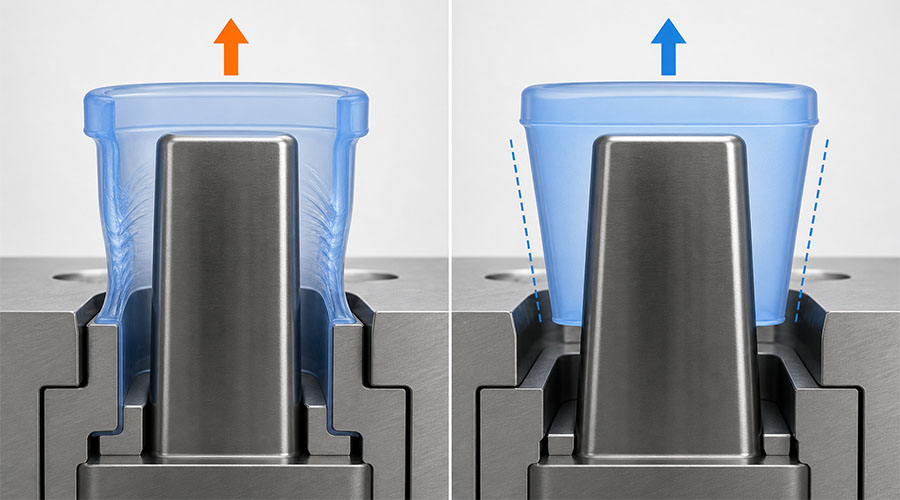
Obwohl Silikon flexibel ist, ersetzt diese Flexibilität nicht die Notwendigkeit einer Entlüftung. Ein Teil, das wiederholt über einen Kern gezogen wird, kann sich dehnen, reißen, verformen oder einen automatisierten Zyklus verlangsamen.
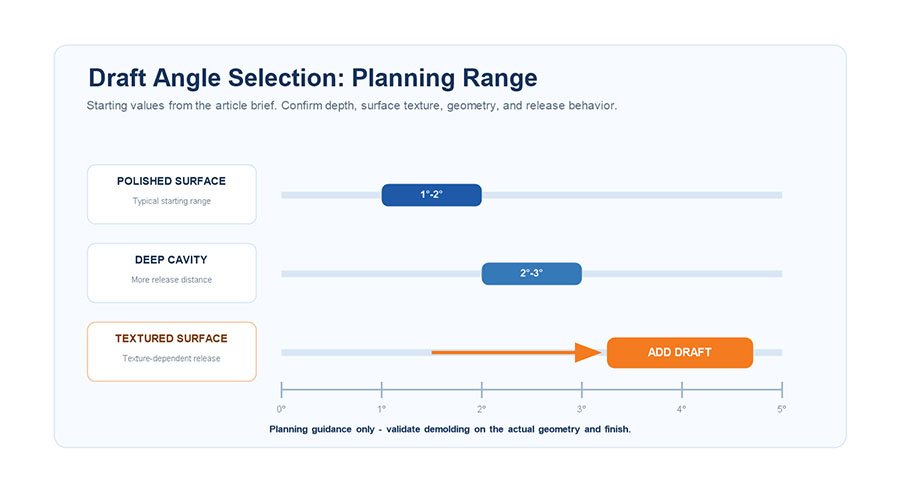
Empfohlene Ausgangspunkte
| Geometrie oder Oberfläche | Typischer Startentwurf | Designhinweis |
|---|---|---|
| Einfache, polierte Oberfläche | 1°–2° | Für flache, unkomplizierte Geometrien mag dies ausreichend sein. |
| Tiefer Hohlraum | 2°–5° | Mehr Luftzug verringert die Reibung über eine lange Auswurfdistanz. |
| Strukturierte Oberfläche | Zusätzlicher Entwurf erforderlich | Texturtiefe und -richtung beeinflussen den Ablösewiderstand |
| Zartes oder dünnes Merkmal | Durch einen Versuch validieren | Die Geometrie kann sich verformen, bevor sie sich löst. |
Diese Bereiche sollten hinsichtlich Teiletiefe, Härte, Oberflächenbeschaffenheit, Hinterschneidungen und der gewählten Entformungsmethode angepasst werden.
Praktische Regeln für den Tiefgang
- Entformungsschräge in Richtung der Formöffnung anbringen.
- Erhöhen Sie den Luftzug bei tiefen Kernen und strukturierten Wänden.
- Vermeiden Sie plötzliche Geometrieänderungen, die zu mechanischen Blockierungen führen.
- Prüfen Sie, ob das Teil nach dem Öffnen auf der vorgesehenen Formhälfte verbleibt.
- Verwenden Sie Luftausstoß, Abstreifsysteme oder zusammenklappbare Kerne, wenn sich die Geometrie nicht auf natürliche Weise lösen kann.
Ein häufiger Fehler besteht darin, der Außenwand einen großzügigen Entformungswinkel hinzuzufügen, während Rippen, Löcher, Logos oder innere Kerne nahezu senkrecht verlaufen. Jede Kontaktfläche muss im Hinblick auf den Ablöseweg überprüft werden.
3. Wandstärke: Ausgewogenes Verhältnis von Fließfähigkeit, Aushärtung und Festigkeit
Die Wandstärke beeinflusst Füllvorgang, Aushärtung, Dimensionsstabilität, Haptik des Produkts und Zykluszeit. Dünne Wandstärken können schwierig zu füllen sein, während unnötig dicke Wandstärken den Materialverbrauch und die Aushärtungszeit erhöhen können.
Für viele geformte Silikonprodukte, Ein erster Referenzpunkt von etwa 2–5 mm kann hilfreich sein., Dies ist jedoch keine allgemeingültige Regel. Dichtungen, Membranen, Tastaturen, dicke Schutzteile und umspritzte Komponenten können sehr unterschiedliche Abmessungen erfordern.

Warum eine gleichmäßige Wandstärke wichtig ist
Eine ausgewogene Wandstärke trägt dazu bei, Folgendes zu erreichen:
- Besser vorhersagbare Kariesfüllung.
- Gleichmäßigeres Aushärtungs- und Wärmeverhalten.
- Geringeres Risiko lokaler Schrumpfung und Verformung.
- Gleichbleibende Härte und Haptik.
- Kürzere und stabilere Formzyklen.
Richtlinien für die Wandstärkenbemessung
- Die nominelle Wandstärke sollte im Rahmen der funktionellen Gegebenheiten so konstant wie möglich gehalten werden.
- Verwenden Sie sanfte Übergänge zwischen dicken und dünnen Bereichen.
- Vermeiden Sie isolierte, stark verdickte Stellen, die anders aushärten als der Rest des Bauteils.
- Wenn mehr Steifigkeit benötigt wird, werden Rippen oder geometrische Anpassungen vorgenommen, anstatt einfach die gesamte Wand zu verstärken.
- Überprüfen Sie dünne Enden, enge Strömungswege, scharfe Ecken und die Bereiche, die am weitesten vom Tor entfernt sind.
- Beim Umspritzen muss eine ausreichende Silikondicke für einen stabilen Fluss und eine gleichmäßige Abdeckung gewährleistet sein; 1,0 mm oder mehr wird oft als Ausgangspunkt verwendet, der erforderliche Wert hängt jedoch vom Material und der Geometrie ab.
Wenn eine ungleichmäßige Wand unvermeidbar ist, sollten die Platzierung des Tors, die Entlüftung, der Hohlraumausgleich und die Aushärtungsbedingungen auf das zu erwartende Strömungsverhalten abgestimmt sein.
4. Entlüften: Luft abführen, ohne einen Flammenstoß zu erzeugen
Die Luft im Hohlraum muss entweichen können, sobald Silikon eindringt. Andernfalls kann es zu Blasenbildung, unvollständiger Naht, Brandflecken, schwachen Verbindungen oder fehlerhaften Details kommen. Sind die Entlüftungsöffnungen zu tief, kann Silikon eindringen und Grate verursachen.
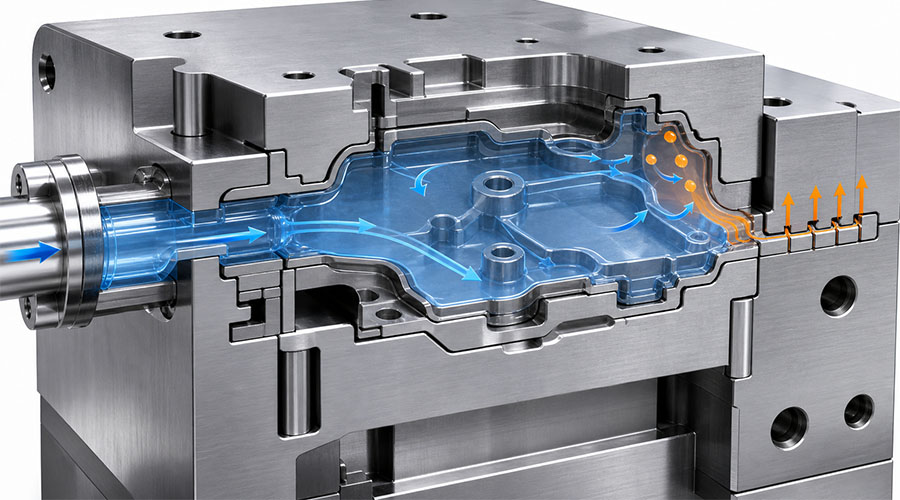
Ziel ist es nicht, so viele Lüftungsöffnungen wie möglich hinzuzufügen. Vielmehr geht es darum, gezielte Lüftungsöffnungen dort zu platzieren, wo tatsächlich Luft eingeschlossen wird.
Wo sollten die Lüftungsöffnungen angebracht werden?
Priorisieren:
- Voraussichtlich werden die letzten Standorte belegt.
- Erhebungen und eingeschlossene Luftpolster.
- Rippenenden und enge Strömungswege.
- Bereiche gegenüber oder am weitesten vom Tor entfernt.
- Dünne Abschnitte, in denen die Strömungsfront stocken kann.
- Übergänge beim Umspritzen, bei denen Luft um einen Einsatz eingeschlossen werden kann.
Die Strömungssimulation kann helfen, diese Stellen vorherzusagen, aber Kurzstreckentests sind dennoch wertvoll, da das tatsächliche Füllverhalten von Temperatur, Druck, Materialzustand und Maschineneinstellungen abhängt.
Typische Entlüftungsreferenz
| Parameter | Typischer Startbereich | Risiko zu kontrollieren |
|---|---|---|
| Entlüftungstiefe | ungefähr 0,005–0,02 mm | Zu flach schließt Luft ein; zu tief kann Blitze verursachen. |
| Lüftungsbreite | Ungefähr 3–6 mm | Es muss für Luftzirkulation gesorgt werden, ohne die Dichtungsfläche zu schwächen. |
| Lüftungsposition | Zuletzt zu füllende und Lufteinschlusszonen | Eine ungeeignete Platzierung führt selbst bei korrekten Lüftungsabmessungen zu Mängeln. |
Die tatsächlichen Entlüftungsabmessungen hängen von der Viskosität, dem Druck, der Werkzeugkonstruktion, den Oberflächenanforderungen und der zulässigen Gratbildung ab. Präzisionsteile erfordern unter Umständen flachere Entlüftungsöffnungen, Vakuumunterstützung oder spezielle Überlaufvorrichtungen.
Wann ist eine Vakuumunterstützung sinnvoll?
Vakuumsysteme können die Ergebnisse verbessern bei:
- Komplexe Mehrkavitätenformen.
- Optische oder hochkosmetische Komponenten.
- Medizinprodukte und Babyprodukte mit strengen Oberflächenanforderungen.
- Lange, dünne Strömungswege.
- Teile mit Einsätzen oder geschlossenen Schnittstellenbereichen.
Vakuum ersetzt keine gute Konstruktion von Tor und Entlüftung, kann aber die Restluft reduzieren, wenn eine passive Entlüftung nicht ausreicht.
5. Trennlinien und Blitzsteuerung
Die Trennlinie ist die Stelle, an der die Formteile aufeinandertreffen. Ihre Lage beeinflusst das Aussehen, die Dichtigkeit, die Nachbearbeitungskosten, die Maßhaltigkeit und die Entformbarkeit.
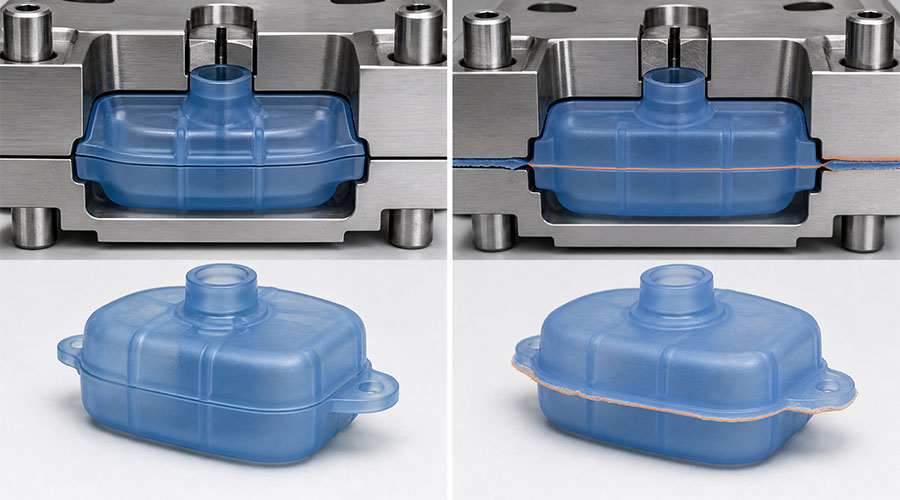
Eine gute Trennlinienstrategie sollte Folgendes beinhalten:
- Folgen Sie nach Möglichkeit natürlichen Kanten oder geometrischen Übergängen.
- Vermeiden Sie den Kontakt mit versiegelten Oberflächen und empfindlichen kosmetischen Bereichen.
- Gewährleisten Sie eine stabile Formausrichtung.
- Die Bearbeitung, das Polieren und die Instandhaltung des Hohlraums und des Kerns ermöglichen.
- Vermeiden Sie Hochdruckgebiete, in denen der Blitz schwer zu kontrollieren ist.
Häufige Probleme mit dem Blitzgerät
| Symptom | Mögliche Ursache | Korrekturmaßnahmen |
|---|---|---|
| Blitz auf einer Seite | Formfehlausrichtung oder ungleichmäßige Klemmung | Führungen, Ausrichtung und Spannbalance prüfen |
| Dünner Blitz an den Lüftungsöffnungen | Übermäßige Entlüftungstiefe oder zu hoher Druck | Optimierung der Lüftungsabmessungen und Prozesseinstellungen |
| Blitz um eine sichtbare Kante | Schlechte Trennlinienposition | Verlegen Sie die Linie oder gestalten Sie die lokale Geometrie neu. |
| Blitze, die sich mit der Zeit verschlimmern | Abnutzung, Beschädigung oder Verunreinigung | Dichtflächen reparieren und instand halten |
Gratbildung ist nicht nur ein prozessbedingtes Problem. Sie kann durch Formgeometrie, Ausrichtung, Entlüftungsdesign, Werkzeugverschleiß, Verunreinigungen oder unzureichende Spannunterstützung verursacht werden.
6. Tore, Läufer und Füllbalance
Das Applikationssystem bestimmt, wie das Silikon in die einzelnen Kavitäten gelangt. Seine Konstruktion beeinflusst Druck, Materialverbrauch, Zykluszeit, Füllgleichgewicht und Automatisierung.
Für LSR-Produktion, kontrolliert Kaltkanal- und Schiebersysteme Diese Methode wird häufig angewendet, da das ungehärtete Material in einem kontrollierten Temperaturbereich gehalten werden kann, während der Formhohlraum zum Aushärten erhitzt wird. Das geeignete System hängt vom Werkzeugbudget, dem Produktionsvolumen, der Anzahl der Formhohlräume, dem Teilegewicht und den Qualitätsanforderungen ab.
Fragen, die man stellen sollte
- Können sich alle Hohlräume gleich schnell füllen?
- Ist das Tor so positioniert, dass sichtbare Spuren und kritische Dichtungsbereiche vermieden werden?
- Wird die Luft durch die Strömungsrichtung eingeschlossen oder zu einer Entlüftungsöffnung hin bewegt?
- Gewährleistet das Schieberventil einen ausreichenden Durchfluss ohne übermäßige Scherkräfte oder Drücke?
- Können Läufer und Tor ohne längere Ausfallzeiten gewartet werden?
- Rechtfertigt das erwartete Produktionsvolumen ein stärker automatisiertes System?
Bei Kleinserien oder Entwicklungsarbeiten sind Einfachheit und leichte Modifizierbarkeit möglicherweise wichtiger als maximale Zykluseffizienz. Bei der Großserienfertigung gewinnen Kavitätenbalance, Ventilsteuerung, Automatisierung, Wiederholgenauigkeit und Werkzeugwartung an Bedeutung.
7. Toleranzen beim Umspritzen und Positionierung der Einsätze
In Silikon-Umspritzung, Der Einsatz muss stabil bleiben, während das Silikon ihn umströmt. Schon geringfügige Verschiebungen können zu ungleichmäßiger Beschichtung, freiliegendem Substrat, Maßabweichungen oder schwacher Haftung führen.
Kritische Faktoren beim Umspritzen
| Faktor | Designziel | Risiko bei unkontrolliertem Verhalten |
|---|---|---|
| Einfügen-Position | Wiederholbare mechanische Positionierung | Ungleichmäßige Silikondicke oder freiliegender Einsatz |
| Schnittstellengeometrie | Mechanische Verriegelung, wo angebracht | Abschälen oder Ablösen |
| Oberflächenbeschaffenheit | Saubere und kompatible Klebefläche | Heilungshemmung oder mangelhafte Haftung |
| Schnittstellenentlüftung | Freier Luftaustrittsweg | Blasen und unvollständige Berichterstattung |
Hinterschneidungen, Löcher, Rippen und mechanische Verzahnungen können die Retention verbessern, wenn die chemische Haftung allein nicht ausreicht. Sie müssen jedoch auch so konstruiert sein, dass sie das Befüllen und Entformen ermöglichen.
8. Oberflächenstruktur und Entformungsverfahren
Die Oberflächenbeschaffenheit beeinflusst Aussehen, Reibung, Hygiene und Trennverhalten. Für bestimmte Anwendungen im Lebensmittelbereich, bei Babyartikeln, in der Medizin oder in der Optik kann eine hochglanzpolierte Oberfläche bevorzugt werden, während eine matte oder durch Funkenerosion bearbeitete Textur ein kontrolliertes kosmetisches Finish ermöglicht.
Die Textur muss zusammen mit der Entformungsschräge betrachtet werden. Eine stärkere Textur erhöht den mechanischen Widerstand beim Entformen und kann eine stärkere Entformungsschräge oder eine andere Öffnungsrichtung der Form erfordern.
Zu den Entformungsoptionen gehören:
- Manuelle Entfernung bei Prototypen oder Kleinserienfertigung.
- Luftausstoß für flexible Teile, die dazu neigen, am Kern zu haften.
- Mechanische Abstreifsysteme für wiederholbare, automatisierte Ablösung.
- Zusammenklappbare oder herausnehmbare Kerne für notwendige Hinterschneidungen.
- Robotergestützte Entnahme für großvolumige, mehrkavitätenige Formen.
Die beste Methode ist die Entnahme des Teils ohne Einreißen, bleibende Verformung, Oberflächenspuren oder übermäßige Zykluszeit.
9. Schwund: Vorhersagen, Kompensieren und Messen
Silikon verändert seine Abmessungen während der Aushärtung und Nachhärtung. Die endgültige Schrumpfung hängt von der Silikonsorte, der Aushärtungschemie, der Temperatur, dem Druck, der Bauteilgeometrie, den Nachhärtungsbedingungen und dem Messzeitpunkt ab.
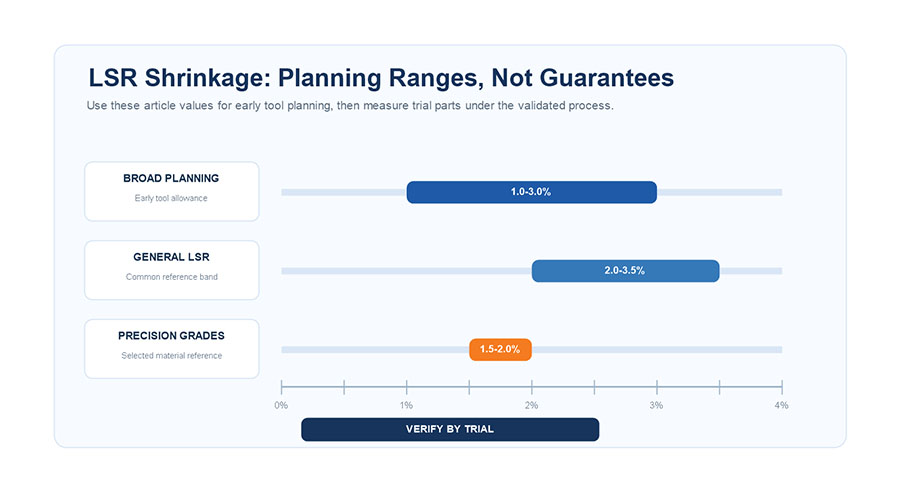
Ein grober ungefährer Bereich von 1%–4% wird manchmal in der frühen Planungsphase eingesetzt, während viele allgemeine LSR-Anwendungen möglicherweise scheitern. 2,0%–3,5%. Einige Präzisionssorten und optimierte Prozesse liegen möglicherweise näher an 1,5%–2,0%. Diese Zahlen sollten niemals die Daten der Lieferanten und tatsächliche Tests ersetzen.
Warum ein einzelner Schrumpfungsprozentsatz riskant ist
Die Schrumpfung ist möglicherweise nicht in alle Richtungen perfekt gleichmäßig. Sie kann beeinflusst werden durch:
- Strömungsrichtung und Torposition.
- Dicke und dünne Bereiche.
- Lokale Schimmelpilztemperatur.
- Aushärtungsbedingungen und Nachhärtungsbedingungen.
- Einsätze, die die Bewegungsfreiheit einschränken.
- Temperatur beim Teileausbau und Messzeit.

Ein besserer Vergütungsprozess
- Beginnen Sie mit den Schrumpfungsdaten des Materiallieferanten.
- Berücksichtigen Sie einen anfänglichen Zuschlag für die CAD- und Werkzeugkonstruktion.
- Verwenden Sie Durchfluss- und Aushärtungssimulationen für komplexe oder risikoreiche Bauteile.
- Fertigen Sie Testteile unter kontrollierten Prozessbedingungen an.
- Messen Sie die kritischen Abmessungen nach der vorgegebenen Konditionierungszeit.
- Vergleichen Sie die tatsächlichen Ergebnisse mit den nominalen CAD-Maßen.
- Vor der Massenproduktion müssen die Stahldimensionen oder die Prozessbedingungen angepasst werden.
Lassen Sie nach Möglichkeit Sicherheitsbereiche für die Stahlbearbeitung frei. Es ist in der Regel einfacher, Stahl zu entfernen, als ihn wiederherzustellen, nachdem ein Hohlraum zu groß ausgeschnitten wurde.
10. Prototyp erstellen und validieren vor der Serienproduktion

CAD-Prüfung und -Simulation können Risiken identifizieren, aber sie können die realen Formgebungsbedingungen nicht vollständig nachbilden. Prototypenwerkzeuge und Probeschüsse aufzeigen, wie sich das Bauteil tatsächlich füllt, aushärtet, aufblitzt, freisetzt und schrumpft.
Empfohlene Validierungsreihenfolge
- Kurzzeitstudie: Beachten Sie die Abfüllreihenfolge und lokalisieren Sie die Bereiche, die zuletzt befüllt werden.
- Venting-Rezension: Achten Sie auf Blasen, Brandflecken, Lufteinschlüsse und unvollständige Details.
- Blitzinspektion: Prüfen Sie Entlüftungsöffnungen, Trennfugen, Klemmung und Druck.
- Entformungstest: Achten Sie auf Risse, Dehnungen, Verformungen und Oberflächenbeschädigungen.
- Maßprüfung: Messung von Schrumpfung und kritischen Toleranzen.
- Umspritztest: Überprüfen Sie die Position des Einsatzes, die Abdeckung, die Verbindung und die Lufteinschlüsse an der Schnittstelle.
- Pilotlauf: Zykluszeit, Kavitätenbalance, Wiederholgenauigkeit und automatisierte Handhabung prüfen.
Moderne 3D-Druckverfahren unterstützen Passformprüfungen, Schnittmustererstellung und frühe Designprüfungen. Allerdings bildet ein gedruckter Prototyp nicht immer das thermische Verhalten, den Druck, die Oberflächenbeschaffenheit oder die Schrumpfung von Produktionswerkzeugen ab.
DFM-Checkliste vor Werkzeugerstellung
- [ ] Produktanwendung und Betriebsumgebung bestätigt
- [ ] Silikonqualität, Härte, Farbe und Härtungssystem ausgewählt
- [ ] Identifizierte Anforderungen an Konformität und Prüfung
- [ ] Kritische Abmessungen und zulässige Toleranzen definiert
- [ ] Überprüfung der nominellen Wandstärke und Übergänge
- [ ] Die Formtiefenwinkel aller Ablöseflächen wurden überprüft.
- [ ] Gate-Position und Füllreihenfolge ausgewertet
- [ ] Zuletzt zu füllende Bereiche und Entlüftungsstellen identifiziert
- [ ] Trennlinie nach Möglichkeit von kritischen Oberflächen fernhalten
- [ ] Oberflächenbeschaffenheit und Textur sind auf ein geeignetes Gefälle abgestimmt.
- [ ] Entformungsmethode ausgewählt
- [ ] Einsätze korrekt positioniert und Schnittstellenbelüftung überprüft
- [ ] Zuschlag für Schwund basierend auf Material- und Prozessdaten
- [ ] Testschuss- und Dimensionsvalidierungsplan erstellt
- [ ] Erwartetes Produktionsvolumen und Wartungsplan bestätigt
Häufig gestellte Fragen
Welchen Entformungswinkel sollte ein Silikonteil haben?
Bei einer einfachen polierten Geometrie kann ein Winkel von ca. 1°–2° als Ausgangspunkt dienen. Tiefe Kavitäten, strukturierte Oberflächen und schwierige Entformungsbedingungen erfordern unter Umständen 2°–5° oder mehr. Der endgültige Winkel sollte in Abhängigkeit von Bauteiltiefe, Härte, Oberflächenstruktur und Entformungsmethode validiert werden.
Welche Wandstärke wird für Silikonteile empfohlen?
Viele Standardprodukte beginnen bei etwa 2–5 mm, es gibt jedoch keine allgemeingültige Mindest- oder Höchstgrenze. Membranen, Dichtungen, Umspritzschichten und Strukturbauteile erfordern unterschiedliche Werte. Gleichmäßigkeit und sanfte Übergänge sind oft wichtiger als die Wahl eines festen Wertes.
Wo sollten die Entlüftungsöffnungen für Schimmelpilze angebracht werden?
Entlüftungsöffnungen sollten an Stellen angebracht werden, an denen sich das Material voraussichtlich zuletzt füllt, an Hochpunkten, in Bereichen mit eingeschlossener Luft, an Rippenenden und an Stellen, die weit vom Einlass entfernt sind. Strömungssimulationen und Kurzstreckentests können die tatsächlichen Positionen der Lufteinschlüsse bestätigen.
Um wie viel schrumpft LSR?
Eine grobe erste Schätzung liegt bei 1%–4%, wobei viele gängige LSR-Materialien Werte um 2,0%–3,5% aufweisen. Die tatsächliche Schrumpfung muss auf der Grundlage des spezifischen Materials, des Aushärtungsprozesses, der Geometrie, der Nachhärtungsbedingungen und von Probemessungen ermittelt werden.
Kann Simulation die Formversuche ersetzen?
Nein. Simulationen sind zwar wertvoll, um Konstruktionen zu vergleichen und Risiken wie Fließverhalten oder Schrumpfung vorherzusagen, aber physische Versuche sind weiterhin erforderlich, um Abmessungen, Gratbildung, Entlüftung, Oberflächenqualität und Entformungsverhalten zu überprüfen.
Abschluss
Eine erfolgreiche Silikonformkonstruktion erfordert die Beherrschung des Gesamtsystems – nicht die isolierte Optimierung einzelner Merkmale. Entformungsschrägen müssen mit der Oberflächenstruktur und dem Entformungsverfahren harmonieren. Die Wandstärke muss eine gleichmäßige Füllung und Aushärtung gewährleisten. Entlüftungsöffnungen müssen Luft abführen, ohne unzulässigen Grat zu erzeugen. Die Schwindung muss vorhergesagt, kompensiert und unter realen Prozessbedingungen gemessen werden.
Werden diese Entscheidungen frühzeitig getroffen und durch DFM-Überprüfung und Probeformen verifiziert, können Hersteller Werkzeugmodifikationen, Ausschuss, Zyklusinstabilität und Qualitätsprobleme reduzieren.
Sind Sie bereit, Ihr Silikonprodukt vor der Werkzeugherstellung zu validieren?
Senden Sie Ihre 3D-Dateien, Materialanforderungen, das erwartete Produktionsvolumen und die kritischen Abmessungen an Ry Silikon für ein DFM-Rezension einer kundenspezifischen Silikonform.