Die meisten Haftungsprobleme auf bedrucktem Silikon werden der Tinte zugeschrieben. Erfahrungsgemäß ist die Tinte jedoch selten die entscheidende Variable. Vielmehr ist es die Vorbehandlung der Silikonoberfläche, die in der Regel der am wenigsten dokumentierte Schritt im gesamten Prozess ist: keine Parameter in der Zeichnung, keine Aufzeichnungen im Laufband, keine Messungen entlang der Linie.
Das Teil besteht die Erstmusterprüfung, wird versandt und kommt drei Monate später mit sich ablösenden Beschriftungen an den Rändern zurück. Die Bestellung spezifizierte ein Farbsystem und einen Aushärtungsprozess. Sie enthielt keine Angaben zum Zustand der Oberfläche beim Farbauftrag.
Auf dieser Seite werden die drei in der Produktion tatsächlich verwendeten Behandlungsverfahren – atmosphärisches Plasma, chemische Grundierung und Koronaentladung – anhand der vier Kriterien verglichen, die darüber entscheiden, welches Verfahren für Ihre Produktionslinie geeignet ist: die Menge der hinzugefügten Oberflächenenergie, die Dauer des Effekts, die Kosten pro Teil und die Wiederholbarkeit während einer Schicht.
Zusammenfassung
- Reinigung ist nicht optional und keine Behandlung. Entformungstrennung und Silikonölausblühungen machen alle drei Methoden zunichte; wenn die Oberfläche verunreinigt ist, aktivieren Plasma und Corona die Verunreinigung einfach.
- Plasma ist am leistungsfähigsten bei 3D-Teilen, aber auch am anfälligsten für Beschädigungen. Behandeltes Silikon beginnt innerhalb einer Stunde an Oberflächenenergie zu verlieren, daher muss die Druckstation neben dem Behandelungsgerät stehen.
- Primer verschafft Zeit, Corona erhöht den Durchsatz. Primer ist für Batch-Workflows und Lagerung geeignet; Corona ist günstig und schnell, aber effektiv auf flache oder nahezu flache Geometrien beschränkt.
Warum nichts an unbehandeltem Silikon haftet
Das Grundgerüst von Silikon besteht aus einer Siloxankette mit nach außen gerichteten Methylgruppen. Diese Methylgruppen sind chemisch inert und unpolar, weshalb Silikon hitze-, UV- und chemikalienbeständig ist – und deshalb perlt Tinte darauf ab. Die Oberflächenenergie liegt in etwa 20–24 mN/m, weit unterhalb der Oberflächenspannung der meisten Tinten und Klebstoffe.
Die Benetzungsregel ist einfach: Wenn die Oberflächenenergie des Substrats die Oberflächenspannung der darauf aufgebrachten Flüssigkeit nicht deutlich übersteigt, breitet sich die Flüssigkeit nicht aus und die Bindung ist bestenfalls mechanischer Natur.
Es gibt ein zweites Problem, für das die Vorbehandlung verantwortlich gemacht wird, das sie aber nicht lösen kann. Formgepresstes Silikon weist Trennmittelreste an der Oberfläche auf, und unvollständig nachgehärtetes Silikon gibt über Tage hinweg weiterhin niedermolekulare Siloxane an die Oberfläche ab. Die Behandlung eines kontaminierten Bauteils aktiviert die Kontaminationsschicht, nicht das Substrat. Die Haftung erscheint zunächst akzeptabel, versagt jedoch, sobald diese Schicht wandert.
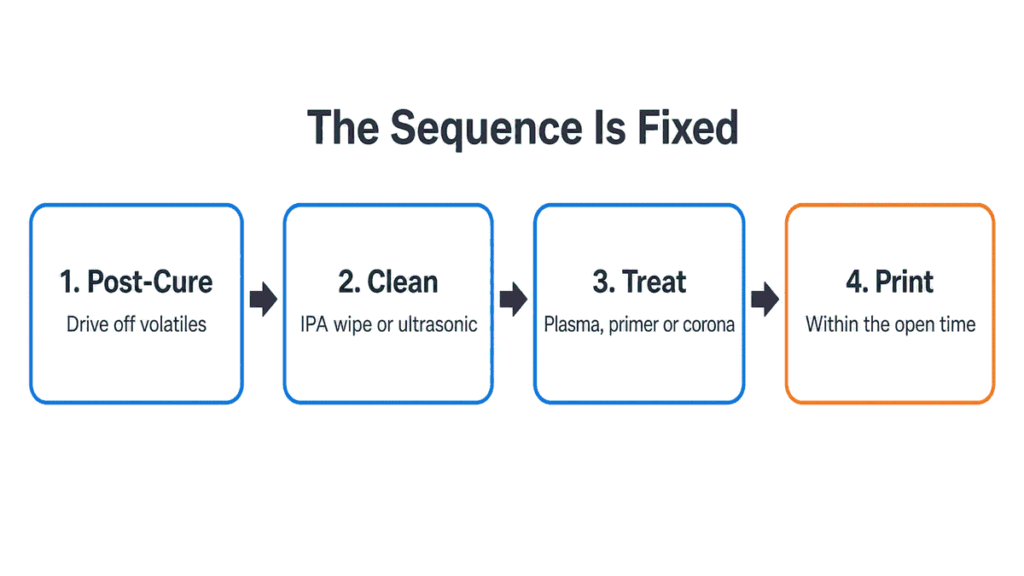
Die Reihenfolge ist also festgelegt, und die Reihenfolge ist wichtiger als die Methode:
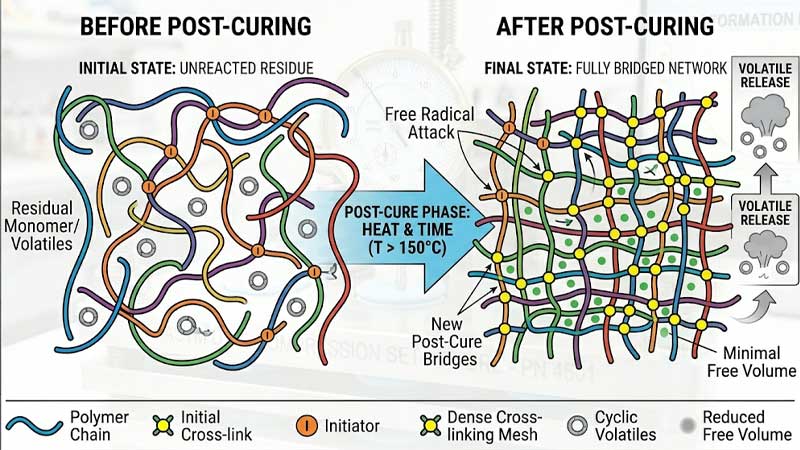
- Nachbehandlung der Teil, der flüchtige Stoffe ordnungsgemäß abführt – siehe Silikonprodukte Nachhärtung zur Begründung und zu typischen Zyklen.
- Sauber — Mit IPA-Wischgerät oder Ultraschallreinigung, wobei eine maximale Einwirkzeit vor dem nächsten Schritt festgelegt wird.
- Behandeln — Plasma, Primer oder Corona.
- Drucken Sie innerhalb der Öffnungszeit der Behandlung.
Wenn man Schritt 1 oder 2 überspringt, sind die Schritte 3 und 4 reine Geldverschwendung.
Wie misst man eigentlich, ob eine Oberfläche behandelt wurde?
Entweder man misst es, oder man weiß es nicht. In der Produktion werden zwei Methoden angewendet.
Dyne Teststifte und Tinten Die schnelle Methode besteht darin, eine Testflüssigkeit mit bekannter Oberflächenspannung über die Oberfläche zu ziehen. Hält der Film etwa zwei bis drei Sekunden, ohne in Tröpfchen zu zerfallen, so entspricht die Oberflächenenergie diesem Wert oder liegt darüber. Die Methode ist in [Referenz einfügen] definiert. ASTM D2578 und sein Äquivalent ISO 8296. Präzision bedeutet ±2 dyn/cm mit Standardschritten von 2 dyn/cm und ungefähr ±1 dyn/cm bei disziplinierter wiederholter Anwendung.
Zwei Vorsichtsmaßnahmen, die bei Silikon stärker zu beachten sind als bei Folie:
- Kugelschreiberspitzen verunreinigen die Proben. Filzstifte nehmen Maschinenöl und Siloxane auf und zeigen dann ohne Vorwarnung zu niedrige oder zu hohe Werte an. Verwenden Sie für alle Proben, die auf Schallplatten aufgenommen werden sollen, Testflüssigkeiten aus der Flasche und ein frisches Wattestäbchen.
- Dyne-Tests an kleinen, strukturierten oder tief vertieften Stellen sind unzuverlässig. Bei einer gewölbten Tastatur testet man oft den flachsten Teil eines Bauteils, das gar nicht flach ist.
Kontaktwinkelmessung ist die Referenzmethode. Sie ist langsamer, erfordert ein Messgerät und ist für die Prozessqualifizierung und für Diskussionen mit Kunden nützlich – aber sie ist keine Chargenprüfung.
Der praktische Aufbau besteht aus einer Kontaktwinkelmessung bei der Qualifizierung, anschließend werden in definierten Abständen Prüfflüssigkeiten entlang der Produktionslinie getestet, wobei die Messwerte mit denen der Charge verglichen werden.
Atmosphärisches Plasma: Das leistungsfähigste, das vergänglichste
Die Plasmabehandlung reinigt mikroskopisch und aktiviert die Oberfläche chemisch in einem einzigen, trockenen und berührungslosen Arbeitsgang. Atmosphärendrucksysteme werden über einem Förderband oder an einem Roboterarm montiert und bearbeiten dreidimensionale Geometrien, Vertiefungen und mehrere Flächen – daher ist sie die Standardwahl, wenn das Werkstück nicht plan ist.
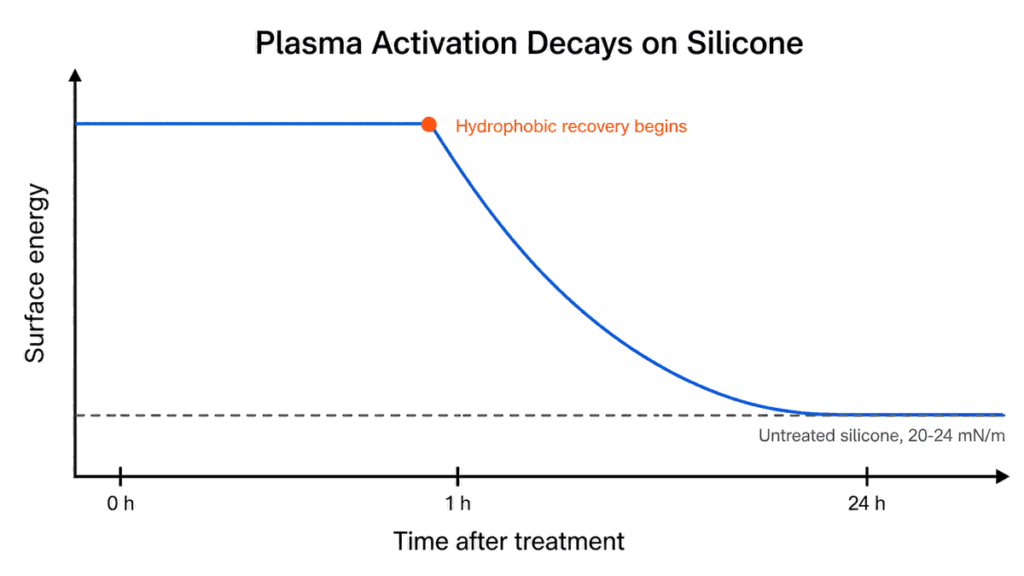
Für den operativen Betrieb ist nicht der Spitzenwert der Oberflächenenergie entscheidend, sondern deren Abklingverhalten.
Speziell auf Silikon, veröffentlichte Arbeiten zur hydrophilen Modifizierung durch atmosphärisches Plasma den Effekt festgestellt etwa eine Stunde lang stabil., Anschließend begann die hydrophobe Erholung, wobei die Oberfläche zu ihrem ursprünglichen Zustand zurückkehrte. Originalwerte nach etwa 24 Stunden der Alterung. Gerätehersteller beschreiben dasselbe Verhalten etwas ungenau: Der Dyn-Pegelabfall variiert je nach Material und Umgebung, und die Behandlungsdauer kann je nach Substrat von Stunden bis zu Monaten reichen. Silikon befindet sich am schnellen Ende dieses Spektrums, da sich seine kurzen, beweglichen Ketten schnell neu ausrichten und die Methylgruppen wieder an die Oberfläche bringen.
Die Folgen für eine Drucklinie:
- Die Behandlungsanlage muss in einer Linie mit dem Drucker angeordnet sein., nicht in einem separaten Raum. Die Behandlung und anschließende Lagerung ist kein Plasma-Arbeitsablauf für Silikon.
- Der Pufferbestand zwischen Behandlung und Druck birgt ein Ausschussrisiko. Wenn die Produktionslinie für eine Stunde stillsteht, müssen die im Puffer befindlichen Teile zurückgeholt werden.
- Eine Nachbehandlung ist wirksam. Teile, deren Betriebszeit abgelaufen ist, können in der Regel erneut in Betrieb genommen werden, um ihre Funktionsfähigkeit wiederherzustellen. Dies ist günstiger als die Verschrottung, erfordert jedoch eine schriftliche Regelung und darf nicht vom Bediener entschieden werden.
- Überbehandlung ist real. Übermäßige Plasmaoxidation kann die oberflächennahe Schicht schwächen und nachfolgende Prozessschritte beeinträchtigen; mehr Leistung bedeutet nicht automatisch mehr Haftung.
Was der Betrieb kostet. Atmosphärisches Plasma benötigt keine Chemikalien – die Systemanforderungen beschränken sich laut Herstellerangaben auf Strom und saubere Druckluft. Dies ist das entscheidende wirtschaftliche Argument gegen Primer. Die Herstellerangaben geben den Durchsatzbereich an: Eine einzelne Düse behandelt einen Streifen von ca. 8–12 mm; rotierende Köpfe erreichen 40–150 mm bei einer angegebenen Kapazität von ca. 10 m/min; Profilsysteme ermöglichen eine 360°-Behandlung bei Liniengeschwindigkeiten von bis zu 40 m/min; Breitformat-DBD-Düsen decken bis zu 100 mm ab. Der typische Stromverbrauch eines Rotationskopfsystems liegt bei einem 1000-W-Generator mit ca. 66 l/min Druckluft bei 5–6 bar. Bei 10 m/min befindet sich ein 60 mm langes Tastenfeld ca. 0,4 s unter dem Kopf. Daher ist bei einer normalen Dekorationslinie nicht das Plasma der Flaschenhals, sondern die Druckstation.
Auf der Kostenseite ist der Energieverbrauch nahezu irrelevant. Ein kombinierter Stromverbrauch von ca. 1,5 kW, verteilt auf Tausende von Teilen pro Stunde, ergibt weniger als 0,001 USD pro Teil. Was tatsächlich in Ihrem Angebot erscheint, ist die Kapitalabschreibung: Ein Inline-System mit einer Düse, das über drei Jahre abgeschrieben wird, kostet bei einer Produktion von 30.000 Teilen pro Monat etwa 0,02 bis 0,03 USD pro Teil. Im Vergleich zu einer Grundierungslinie, bei der Kosten für Verbrauchsmaterialien, Ablüftzeit, Ofenzeit und Lösungsmittelhandhabung bei jeder Charge anfallen, ist Plasma in der Regel die günstigere Lösung, lange bevor Sie hohe Stückzahlen erreichen.
Luftfeuchtigkeit und Lagertemperatur beeinflussen die Abbaugeschwindigkeit. Warme, feuchte Lagerung beschleunigt den Abbau, trockene Lagerung verlangsamt ihn. Falls Ihr Geschäft keine Klimatisierung hat, gehen Sie vom ungünstigsten Wert aus.
Chemische Grundierung: Langsamer, schmutziger und die einzige, die die Lagerung übersteht.
Grundierungen für Silikone sind lösungsmittelbasierte Gemische aus reaktiven Silanen und Siloxanen. Sie wirken chemisch, nicht physikalisch: Das Silanende bindet an das Substrat, das andere Ende stellt eine Gruppe dar, mit der die Tinte oder das Elastomer reagieren kann. Es handelt sich um dieselbe chemische Klasse, die auch für … verwendet wird. Silikon-Umspritzungshaftung, angewendet auf ein Dekorationsproblem anstatt auf ein Verbindungsproblem.
Was Sie davon haben:
- Eine wirklich freie Zeit. Eine vorbehandelte und geblitzte Oberfläche wird chemisch modifiziert und nicht nur physikalisch aktiviert. Daher verträgt sie im Gegensatz zu Plasma einen Batch-Workflow, eine Warteschlange und eine Übernachtung.
- Geometrische Unabhängigkeit. Tauchen, Streichen, Sprühen und Tamponieren – all diese Verfahren ermöglichen das Erreichen von Formen, für die eine Plasmadüse mehrere Durchgänge benötigen würde.
- Niedrige Ausrüstungskosten. Kein Generator, keine Gasversorgung, keine Förderbandintegration.
Was Sie dafür bezahlen:
- Disziplin bei der Schichtdickenmessung. Auf nicht saugfähigen Oberflächen sollte der Primerfilm kaum sichtbar sein. Zu viel Primer bildet eine schwache Grenzschicht, wodurch sich der Druck mit dem daran haftenden Primer ablöst. Dies ist der häufigste Primerfehler, den wir beobachten.
- Die Blitzzeit ist ein realer Parameter. Der Primer muss gemäß Datenblatt vor dem nächsten Schritt trocknen oder hydrolysieren – üblicherweise 20 bis 45 Minuten bei Raumtemperatur, je nach System. Nassdruck ist schlimmer als gar kein Primer.
- VOC, Belüftung und Lagerung. Umgang mit Lösungsmitteln, Abfallentsorgung und eine Haltbarkeit, die anhand eines Datums und nicht anhand der Einschätzung eines Bedieners gemessen wird.
- Ein Nachbacken kann erforderlich sein. Manche Primersysteme erreichen ihre volle Leistungsfähigkeit erst nach einem Aushärten bei erhöhter Temperatur; typische veröffentlichte Bedingungen für Silikonteile sind: 150–200 °C für 2–4 Stunden.
Dieser letzte Punkt sollte vor der Auswahl der Grundierung preislich berücksichtigt werden. Benötigt die Grundierung einen vierstündigen Trocknungsvorgang, ist das Verfahren nicht mehr günstig – die Kosten verlagern sich lediglich von der Investitionskosten für die Anlagen auf die Ofenbelegung und den laufenden Produktionsprozess.
Koronaentladung: Günstig und schnell, aber geometrisch begrenzt
Die Corona-Behandlung erfolgt durch die Einwirkung einer hochfrequenten Hochspannungsentladung über einen Luftspalt auf die Oberfläche. Sie ist die Standardwahl für Rollenfolien und Bahnen, da sie kostengünstig, schnell und einfach in eine kontinuierliche Produktionslinie integrierbar ist. Sie wird auf Silikonplatten, Silikonfolien und selbstklebendes Dichtungsmaterial Es tut genau das, was von ihm verlangt wird.
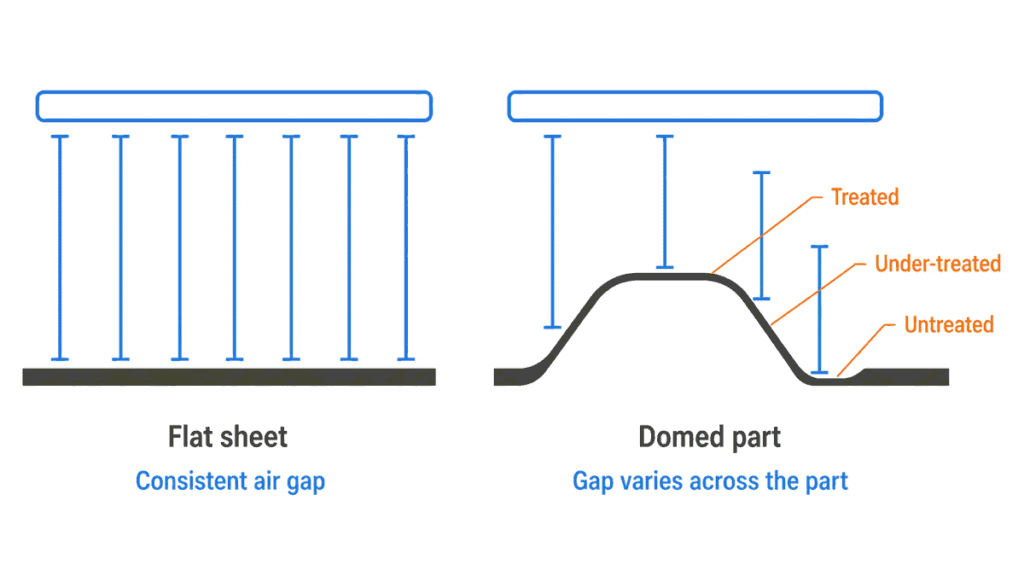
Die Grenze liegt in der Geometrie. Die Koronaentfaltung hängt von einem kontrollierten Luftspalt zwischen Elektrode und Oberfläche ab. gewölbte Tastatur, A Armband, Oder eine Öse weist keinen gleichmäßigen Spalt auf, sodass die Behandlungsintensität über das Bauteil variiert – die Oberseite einer Kuppel wird behandelt, die Flanke unterbearbeitet und die Vertiefung bleibt unbehandelt. Hersteller haben die Corona-Beschichtung auf 3D-Bauteile mit speziellen Köpfen und größeren Arbeitsflächen ausgeweitet, der Arbeitsbereich wird jedoch weiterhin in Zoll Bauteilhöhe und nicht in beliebiger Geometrie gemessen.
Zwei weitere Bedingungen entscheiden über Aufnahme oder Ausschluss:
- Leitfähige Bauteile und Riemen können Lichtbögen erzeugen. unter klassischer Koronaentladung, was für die automatisierte Handhabung von Teilen auf Metallträgern von Bedeutung ist.
- Ozon wird erzeugt und erfordert eine Extraktion, was eine Frage der Anlagen und nicht des Prozesses ist.
Das Abklingverhalten der Corona-Behandlung ähnelt dem von Plasma: Die Aktivierung ist physikalisch und lässt daher nach. Da die Corona-Behandlung weniger Energie in die Oberfläche einbringt als eine Plasmadüse, klingt sie auch schneller ab. Rechnen Sie mit etwa 30 Minuten stabiler Aktivierung auf Silikon; der größte Teil des Effekts ist nach etwa 8 Stunden verflogen. Zum Vergleich: Eine mit Corona behandelte Polyolefinfolie kann innerhalb von 30 Tagen von 48 dyn/cm auf 38 dyn/cm abfallen; die Kettenbeweglichkeit von Silikon beschleunigt diesen Prozess erheblich. Die Behandlung sollte in der Nähe der Druckstation erfolgen; orientieren Sie sich bei der Planung nicht an den Werten der Folienindustrie.
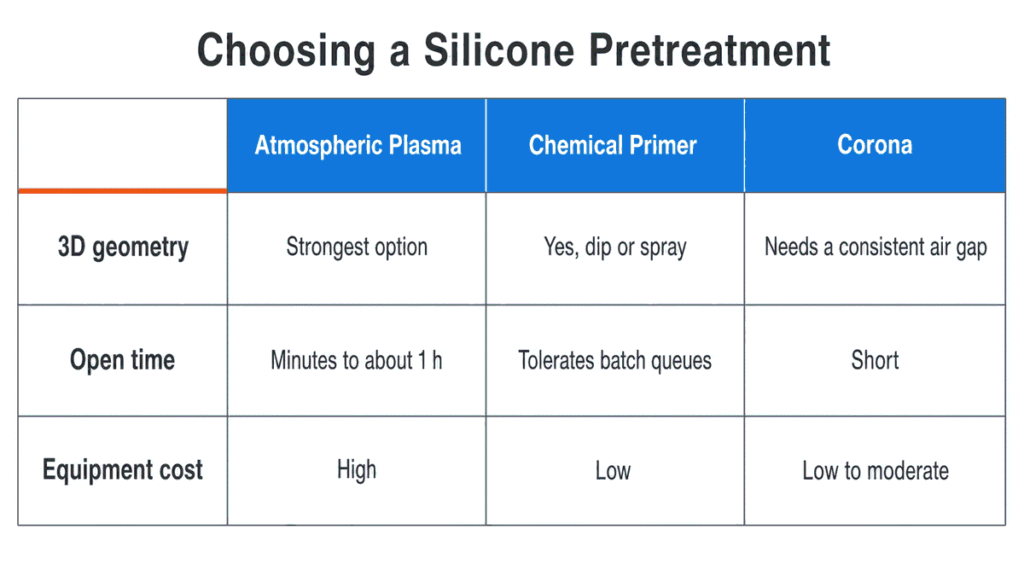
Welche Vorbehandlung sollten Sie angeben?
| Kriterium | Atmosphärisches Plasma | Chemische Grundierung | Corona |
|---|---|---|---|
| Mechanismus | Physikalische Aktivierung + Mikroreinigung | Chemische Kopplungsschicht | Körperliche Aktivierung |
| Oberflächenenergiegewinn | Auf Silikonkautschuk wurde ein Wasserkontaktwinkel von 117° auf unter 5° nach einer Sauerstoffplasma-Behandlung mit 100 W für 30 s gemessen. | Konstruktionsbedingt nicht anwendbar – ein Primer fügt eine Haftschicht hinzu, er erhöht nicht die Oberflächenenergie des Substrats. | Etwa 20–24 mN/m bis etwa 34–38 mN/m |
| 3D- und vertiefte Geometrie | Ja, die beste Option | Ja, durch Eintauchen / Streichen / Sprühen | Begrenzt; benötigt einen gleichmäßigen Luftspalt |
| Öffnungszeit vor dem Drucken | Auf Silikon etwa 1 Stunde stabil; nach etwa 24 Stunden wieder Werte wie bei unbehandelten Proben. | 20-45 Minuten bei Raumtemperatur zünden lassen, dann halten; die maximale Zünddauer ist im Datenblatt des Primers angegeben. | Etwa 30 Minuten stabil; innerhalb von 8 Stunden praktisch abgebaut. |
| Verbrauchsmaterial | Nur Gas und Strom | Lösungsmittelbasierte Grundierung, Umgang mit flüchtigen organischen Verbindungen (VOC) | Strom nur |
| Ausrüstungskosten | Hoch | Niedrig | Niedrig bis mäßig |
| Hinzugefügte Zykluszeit | Sekunden, inline | Anwendung plus Blitz, manchmal ein Backvorgang | Sekunden, inline |
| Hauptausfallmodus | Teile, die nach Ablauf der Öffnungszeit gedruckt wurden | Grundierungsfilm zu dick oder zu kurz abgelüftet | Ungleichmäßige Behandlung gekrümmter Oberflächen |
Durch den Dekorationsprozess arbeiten wir mit folgenden Standardeinstellungen:
- Tampondruck auf gebogenen oder unregelmäßigen Teilen — Inline-Atmosphärenplasma, wenn das Volumen den Kapitalaufwand rechtfertigt, Primer, wenn der Workflow chargenweise erfolgt oder die Geometrie stark vertieft ist. Dies ist die risikoreichste Kombination, da ein gekrümmtes Bauteil auch am schwierigsten zu dynisieren ist.
- **Siebdruck auf einem flachen Laken und Matten** — Corona ist in der Regel ausreichend und pro Teil am günstigsten; Plasma ist die Methode, wenn die Verbindung stark gefüllt ist.
- **Transferdruck und umhüllte Grafiken** — Grundierung, da der Arbeitsablauf Haltepunkte enthält und die Behandlung diese überstehen muss.
Eine wichtige Einschränkung, die alle drei Zeilen außer Kraft setzt: Die Wahl der Vorbehandlung beeinflusst die chemische Zusammensetzung der Tinte. Eine optimal abgestimmte Zweikomponenten-Silikontinte auf einem sauberen, gut nachgehärteten Bauteil benötigt mitunter gar keine Vorbehandlung. Weiterlesen Silikon-Druckfarben: Formulierungen und Innovationen Bevor Sie davon ausgehen, dass ein Behandlungsschritt zwingend erforderlich ist, konsultieren Sie bitte den Säulenleitfaden. So drucken Sie auf Silikon für die Einordnung der Vorbehandlung in den Gesamtprozess.
Was sollte an der Leitung überwacht werden?
Die Vorbehandlung schlägt stillschweigend fehl. Dies sind die Kontrollpunkte, die es wert sind, in den Reisenden eingetragen zu werden:
| Kontrollpunkt | Was aufgezeichnet werden soll | Warum es driftet |
|---|---|---|
| Reinigung | Methode, Lösungsmittel und Zeitspanne zwischen Reinigung und Behandlung | Die Handhabung kontaminiert eine saubere Oberfläche innerhalb weniger Minuten erneut. |
| Behandlungsparameter | Leistung, Geschwindigkeit oder Verweilzeit, Düsen-Teil-Abstand | Verschleiß der Vorrichtung und Düsenverschmutzung verändern die effektive Dosis |
| Oberflächenenergieprüfung | Dyne-Wert gemäß ASTM D2578, Stichprobe pro Charge | Elektrodenverschleiß, verschmutzte Stifte, Umgebungsfeuchtigkeit |
| Öffnungszeiten | Verstrichene Minuten von der Behandlung bis zum Ausdruck | Produktionsausfälle führen zu gealtertem Pufferbestand. |
| Adhäsionsergebnis | Schraffurklassifizierung, nicht bestanden/nicht bestanden. | Eine aufgezeichnete Unterrichtsstunde zeigt die Abweichung; ein “Bestehen” verschleiert sie. |
Die Haftungsprüfung schließt den Regelkreis. Kreuzschraffur-Klebebandtest bis ASTM D3359 Die Anwendung von ISO 2409 in Kombination mit einem Lösungsmittelabrieb zeigt, ob die Behandlung tatsächlich Wirkung gezeigt hat – die Oberflächenenergie ist ein Frühindikator, die Haftfestigkeitsklasse das Ergebnis. Durch die Zuordnung der Klassifizierung zum Dyne-Messwert wird die Abweichung Wochen vor dem Ausfall von Bauteilen im praktischen Einsatz sichtbar.
Wann die Vorbehandlung nicht mehr die Lösung ist
Die Vorbehandlung erhöht die Oberflächenenergie. Sie behebt jedoch keine Probleme mit ungeeigneten Druckmaterialien, nicht nachgehärteten Teilen oder ungeeigneten Silikontinten. Wenn die Haftung nach korrekter Reinigung, verifizierter Dyne-Messung und vollständigem Aushärtungsprozess versagt, liegt die Ursache vor der Dekoration – üblicherweise im Material, im Trennmittel oder im Formgebungsprozess. Siehe Platin vs. Peroxid-gehärtetes Silikon wie das Aushärtungssystem selbst das Oberflächenverhalten verändert.
Bevor eine Bearbeitungsmethode festgelegt wird, müssen vier Punkte geklärt werden: die Geometrie des Bauteils und ob eine Druckfläche vertieft oder gekrümmt ist., die Mischung und ihre Füllstoffbeladung, Es kommt darauf an, ob der Workflow inline oder im Batch-Verfahren abläuft und welchen Haltbarkeitsstandard der Druck erfüllen muss. Ohne diese Information lässt sich nicht beurteilen, ob die günstigste Behandlung auch die ausreichende ist.
Und wenn die Dekoration jahrelanger Abriebfestigkeit standhalten muss, anstatt nur einen Klebebandtest beim ersten Gebrauch zu bestehen, lautet die ehrliche Antwort, dass keine Vorbehandlung diese Lücke allein schließen kann – die Frage ist, ob die Beschriftung gedruckt und beschichtet werden sollte, oder geformt und graviert Siehe stattdessen. Oberflächenveredelungen und Beschichtungen für Silikon-Tastaturen für das, was auf die Tinte aufgetragen wird.
Verweise
- Oberflächenenergiedaten für Polydimethylsiloxan — Harvard SEAS hat Oberflächenenergiewerte für PDMS zusammengestellt
- ASTM D2578-23, Benetzungsspannung von Polyethylen- und Polypropylenfolien — ASTM International, aktualisiert im März 2023
- ISO 8296:2003, Kunststoffe – Folien und Platten – Bestimmung der Benetzungsspannung — ISO, aktuelle Ausgabe
- Verwendung von ACCU DYNE Testmarkern zur Messung der Substratoberflächenenergie — Accudyne, Methode und ±2 dyn/cm Präzision
- Hydrophile Modifizierung einer Silikonoberfläche mittels Atmosphärendruckplasma — von Fachkollegen begutachtete Studie zur hydrophoben Wiederherstellung von behandeltem Silikon
- Oberflächenmodifizierung von Polymeren durch Plasmabehandlung — NIH PMC, 2024 Übersicht zu Aktivierung und Alterung
- Grundierung für Silikonkautschuk — Wacker Chemie AG, reaktive Silan- und Siloxanprimerchemie
- LORD IMB Flüssigsilikon-Kautschukprimer, Anwendungsleitfaden — Parker Hannifin, Zustand nach dem Backen
- Plasma-Oberflächenvorbehandlung — Die Sabreen-Gruppe, Geometriegrenzen, Bogenbildung und Überbehandlung
- Corona-, Plasma- und Flammenvorbehandlung zur Oberflächenbehandlung von Kunststoffen — Enercon Industries, technischer Artikel
- ASTM D3359-23, Bewertung der Haftung mittels Klebebandtest — ASTM International, aktualisiert im März 2023
- ISO 2409:2020, Farben und Lacke – Gitterschnittprüfung — ISO, aktuelle Ausgabe
- Plasmabasierte Verfahren zur Oberflächenmodifizierung von Silikonkautschuk — Queen’s University Belfast, Kontaktwinkel von 117° auf unter 5° nach Sauerstoffplasma
- Wie lange ist die Behandlungsdauer bei Plasma- und Corona-Behandlungen? — Tantec, Haltbarkeit nach Polymerfamilie
- Warum die Wirksamkeit der Corona-Behandlung mit der Zeit nachlässt — Dyn-Abklingraten auf Film
- SpinTEC Atmosphärenplasma-Behandlungsanlage, technische Spezifikationen — Tantec, Behandlungsbreite, Liniengeschwindigkeit, Leistungs- und Luftverbrauch
- Aktivierung mit Plasma — Plasma.com, veröffentlichte Düsenbehandlungsbreiten
- Atmosphärendruckplasma — Fraunhofer IFAM, Elektrizität und Druckluft als einzige Eingangsgrößen