Die meisten Käufer senden uns eine STEP-Datei und erwarten einen Preis. Was sie eigentlich wissen wollen, ist, ob das Teil gefertigt werden kann, mit welcher Toleranz und wie schnell. Diese drei Antworten finden sich nicht in der Geometrie, sondern in den meist fehlenden Anmerkungen.
Wir zitieren kundenspezifische Silikonteile Woche für Woche dasselbe Muster: Unvollständige Konstruktionsdateien für kundenspezifische Silikonteile scheitern nicht an der Angebotserstellung, sondern erst bei der Erstmusterprüfung, nachdem der Stahl bereits zugeschnitten ist. Dann liegt die Entscheidung nicht mehr bei Ihnen. Es bleibt nur noch die Werkzeugmodifikation, ein neues Angebot oder ein neuer Einsatz.
Dies ist das angeforderte Dokumentenpaket und die zu jedem einzelnen Fall zu erwartenden Entscheidungen. Das Paket bleibt gleich, egal ob es sich um einen Babylöffel, eine Küchenmatte, eine Industriedichtung oder einen Formeinsatz handelt. Der Unterschied liegt lediglich darin, welcher Fall das höchste Risiko birgt.
Die in diesem Artikel genannten Zahlen – Schrumpfungsbereiche, Anfangstoleranzen, Nachhärtungspläne, Verschiebungsgrenzen für Einsätze – stammen aus unseren eigenen Werkzeugen und Erstmusteraufzeichnungen der kundenspezifischen Silikonwerkzeugprogramme, die wir seit 2012 intern durchführen, und nicht aus einer veröffentlichten Tabelle. Die zitierten Normen und Vorschriften sind am Ende unter „Quellen“ aufgeführt.
Zusammenfassung
- Geometrie ist der günstigste Teil des Gesamtpakets. Eine STEP-Datei beantwortet die Frage, ob die Form existiert. Härte, Aushärtungssystem, Farbreferenz und Konformität bestimmen Preis, Zykluszeit und Dokumentationsaufwand.
- Der Ausgleich für den Materialschwund steht demjenigen zu, der den Stahl zuschneidet. Bei Anwendung in CAD wird durch 1%–4% der letzte Hebel nach den ersten Schüssen entfernt, und das Teil ist zweimal zu klein.
- Eine Linie mit engster Toleranz ist die teuerste Linie in einer Zeichnung. Die Kosten entstehen durch Inspektion und Ausschuss, nicht durch den Hohlraum. Eine allgemeine Klasse plus eine kurze Liste kritischer Teile ist M2 fast immer überlegen.
- Das Risiko ändert sich mit der Produktfamilie; die Dateiliste nicht. Baby- und Küchenprogramme scheitern an der Einhaltung von Vorschriften und der Farbfreigabe. Industrieprogramme scheitern an der Toleranzklassen- und Einlegedatenprüfung.
- Nichts davon ist ungewöhnlich. Es handelt sich um eine Zeichnungsüberarbeitung, und das ist günstiger als eine Werkzeugmodifikation.
Ein unvollständiges Dateipaket stoppt kein Projekt. Es ermöglicht die Fortführung auf Basis von Annahmen. Das Werkzeug wird anhand des Werts konstruiert, der uns am wahrscheinlichsten erschien, das erste Werkstück wird mit den vereinbarten Werten verglichen, und die Korrektur erfolgt erst nach dem Zuschnitt des Stahls. Genau das ist der Grund, warum man sich vor dem Versenden einen Nachmittag Zeit für die Bearbeitung der Dateien nehmen sollte. Eine Zeichnungsrevision kostet einen Nachmittag. Das Nachschneiden eines Hohlraums, ein neuer Einsatz oder eine wiederholte Konformitätsprüfung kosten Geld, das nicht im Projektbudget eingeplant war, und in der Regel auch Wochen.
Was müssen Konstruktionsdateien für kundenspezifische Silikonteile enthalten?
Sechs Teile. Alles andere lässt jemanden in Ihrem Namen raten, und diese Vermutung landet am Ende im Stahl.
| Datei | Bevorzugtes Format | Entscheidung, die es schließt | Benötigen Sie ein verbindliches Angebot? |
|---|---|---|---|
| 3D-Modell | STEP (AP242 bevorzugt, AP214 akzeptiert) oder natives SolidWorks / Fusion | Hohlraumgeometrie, Hohlraumanzahl, DFM-Machbarkeit | Ja |
| 2D-Zeichnung | PDF plus DWG oder DXF | Was wird bei der Inspektion akzeptiert? | Ja |
| Material- und Prozessbeschreibung | Zeichnungstitelblock oder Angebotsanfrageformular | Verbindung, Härte, Härtungssystem, Nachhärtung | Ja |
| Farbreferenz | Pantone- oder RAL-Code plus physischer Chip | Masterbatch- und Farbfreigabebasis | Ja, für farbige Teile |
| Kennzeichnung von Kunstwerken | AI-, EPS- oder Vektor-PDF, Schriften in Pfade umgewandelt | Druckverfahren, Farbsystem, Sieb- oder Padgröße | Ja, wenn gedruckt oder graviert |
| Einfüge- oder Gegenstückdaten | STEP plus Zeichnung, Materialangabe | Passung beim Umspritzen, Haftungsweg, Prüfmarken | Ja, für umspritzte Teile |
Eine STL-Datei allein liefert lediglich eine Machbarkeitsstudie und einen groben Werkzeugbereich. Mehr nicht. Ein Netz hat keine exakten Radien und keine saubere Definition dünner Wände – beides sind jedoch entscheidend dafür, ob eine Lippe beim Entformen einreißt.
Welche Datei schlägt üblicherweise fehl, nach Produktfamilie?
Die sechs oben genannten Punkte sind konstant. Derjenige, der fehlt, ist vorhersehbar und hängt davon ab, was Sie herstellen.
| Produktfamilie | Datei fehlt oder ist oft fehlerhaft | Was es kostet, wenn es fehlt | Typische Toleranzklasse |
|---|---|---|---|
| Baby- und Fütterungsartikel (Lätzchen, Löffel, Teller, Beißringe) | Konformitätserklärung und physischer Farbchip | Falsche Compound-Familie, erneute Prüfung, Farbfreigabe nach Werkzeugerstellung | M3, mit M2 an den Sauglippen und Dichtungselementen |
| Küchen- und Backutensilien (Matten, Spatel, Behälter, Deckel) | Betriebsbedingungen und Härte mit Toleranz | Eine Masse, die bei Ofentemperatur versagt oder sich in der Hand falsch anfühlt | M3 nach M4 |
| Industrieteile (Dichtungen, Dichtungsringe, Tastaturen, Schläuche, Tüllen) | 2D-Zeichnung mit angegebener Toleranzklasse und Daten einfügen | Werkzeugmodifikation nach Erstmuster; Leckage oder Passungsversagen im Betrieb | M2, M1 nur bei Dichtungsdurchmessern |
| Werbeartikel und Markenartikel (Armbänder, Etiketten, Hüllen) | Vektorgrafiken mit Konturschriften und Pantone-Farben pro Element | Nachdruck, Abblättern der Tinte, sichtbare Farbabweichungen zwischen den Chargen | M3 nach M4 |
| Formen und anspruchsvolle Entformungsgeometrie | 3D-Modell in endgültigen Abmessungen plus Entformungshinweis | Eingerissene Lippen, eingeschlossene Karies, Kariesspalt-Redesign | M3, eng nur in Bezug auf die funktionalen Hohlraumabmessungen |
Die praktische Konsequenz ist, dass dieselbe fehlende Zeile je nach Familie einen unterschiedlichen Preis hat. Silikon-Babyprodukte, Eine großzügige allgemeine Toleranz ist in der Regel ausreichend, während die Konformitätsgrenze nicht verhandelbar ist. Küchenprodukte aus Silikon, Bei der Auswahl der Dichtungsmasse anhand der Betriebstemperatur spielt die Geometrie überhaupt keine Rolle. Bei einer Industriedichtung ist die Reihenfolge umgekehrt.
Sollen Sie STEP, STL oder natives CAD senden?
Senden Sie STEP als Arbeitsdatei, die native CAD-Datei als Backup und STL nur als visuelle Referenz. Exportieren Sie AP242, sofern Ihr CAD-System dies unterstützt – es ist das aktuelle Protokoll und kann neben Formdaten auch Toleranz- und Beschriftungsdaten übertragen. AP214 bleibt voll funktionsfähig; bei AP203 gehen Farben verloren.
| Format | Was den Export übersteht | Verwenden Sie es für |
|---|---|---|
| STEP AP242 (oder AP214) | Festkörper, exakte Radien, Montageaufbau, Farbe; AP242 enthält außerdem semantische PMI und Toleranzen. | Werkzeugkonstruktion, Kavitätenbearbeitung, DFM-Überprüfung |
| Native CAD (SLDPRT, F3D) | Funktionsverlauf, bearbeitbare Parameter | Gelenkdesignänderungen während DFM |
| IGES | Oberflächen, manchmal mit Lücken | Nur ältere Dateien; mit Reparaturzeit ist zu rechnen. |
| DWG / DXF | 2D-Profile und Abmessungen | Stanzen, Extrusionsprofile, Dichtungsumrisse |
| STL / 3MF | Nur triangulierte Hülle | Visuelle Bestätigung, gedruckte Prototypen |
Ein Detail, das Ingenieure oft vergessen: Export in Millimetern, ein wasserdichter Volumenkörper pro Bauteil, Ursprung auf einer Bezugsfläche oder Symmetrieachse. Unterdrückte Merkmale und übrig gebliebene Konstruktionskörper werden beim Export übernommen und kosten uns einen Tag Nachbearbeitung, bevor die DFM-Phase überhaupt beginnen kann.
Wenn Sie sich noch nicht zwischen gegossenem und gedrucktem Silikon entschieden haben, beachten Sie, dass die Geometriegrenzen unterschiedlich sind. Bereiten Sie die Datei daher für die von Ihnen beabsichtigte Route vor, nicht für beide. Silikon-3D-Druck toleriert Geometrien, die beim Formen nicht toleriert werden, und umgekehrt gilt dies ebenfalls.
Was muss die 2D-Zeichnung zeigen?
Das Modell beschreibt das Bauteil. Die Zeichnung legt die Akzeptanzkriterien fest. Es handelt sich um unterschiedliche Dokumente, von denen nur eines für die Qualitätskontrolle verwendet wird.
Eine Silikonzeichnung ist keine Kunststoffzeichnung, bei der lediglich die Materialgrenzen geändert wurden. Das Bauteil verformt sich beim Messen, einige seiner Abmessungen verändern sich unter Anpressdruck, und seine wichtigsten Merkmale sind in der Regel die weichsten. Dadurch ändert sich, was auf der Zeichnung dargestellt werden soll.
- Abschnitte über alle Funktionen. Eine Schnittansicht durch jede Dichtlippe, jeden Wandübergang, jede Hinterschneidung und jede Einlegetasche. Die häufigste Ursache für DFM-Fragen ist eine Wandstärke, die nur im Modell existiert.
- Bezugspunkte, an denen ein weiches Körperteil tatsächlich positioniert werden kann. Wählen Sie eine starre Fläche oder einen angeformten Ansatz. Ein dünner Flansch als Bezugspunkt A bewegt sich in der Vorrichtung, und jede darauf bezogene Bemaßung übernimmt diese Bewegung.
- Dimensionierung auf das, was funktional ist, nicht auf alles. Jede angegebene Abmessung wird gemessen und kann abgelehnt werden. Passflächen, Dichtungsgeometrie, Lochpositionen und die Gesamtform: Diese Aspekte erfordern Zahlenwerte. Kosmetische Radien hingegen nicht.
- Freier Zustand oder fester Vertrag, ausdrücklich angegeben. Bei Schläuchen, Dichtungen, Membranen und Deckeln muss angegeben werden, ob das Maß uneingeschränkt oder in einer bestimmten Vorrichtung gilt. Ohne diese Angabe ist ein Innendurchmesser keine Spezifikation.
- Ein Toleranzblock, nicht verstreute Toleranzen. Allgemeine Klasse im Block, eine kurze Liste kritischer Bemaßungen in den Ansichten und Abschlussbemaßungen, die so gekennzeichnet sind, dass sie gegen den Abschlussbereich abgelesen werden.
- Ein Titelblock, der den Prozess beschreibt. Zusammensetzung und Prozess, Härte mit Toleranz, Aushärtungssystem, Nachhärtung, Farbreferenz und Konformität. Die Zeichnung wird abteilungsübergreifend verwendet; die Angebotsanfrage per E-Mail nicht.
- Markierung von Kunstwerken, die von einem Bezugspunkt aus positioniert sind. Position, Größe und Ausrichtung des Logos gehören zur Zeichnung, auch wenn die Grafik als separate Vektordatei geliefert wird.
- Einheiten, Maßstab, Revisionsbuchstabe und Datum. Millimeter, sofern nicht anders angegeben, und ein Korrekturbrief, der mit dem Modell und dem Artwork geteilt wird.
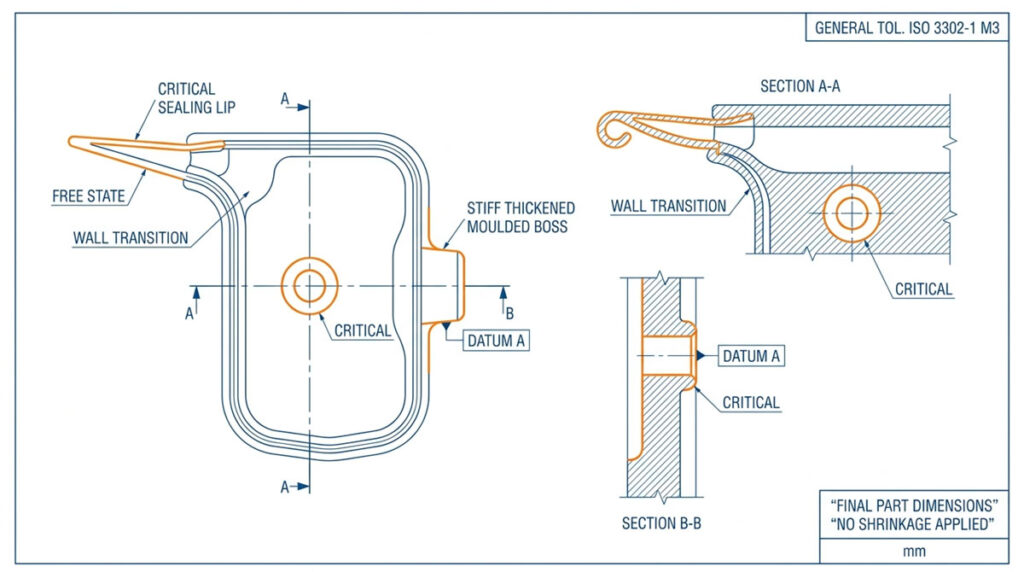
Was weggelassen wird, ist fast genauso wichtig. Vollständige geometrische Tolerierung bei einem Elastomerbauteil wirkt zwar streng, führt aber zu höheren Kosten, da die für bearbeitetes Metall geltenden Anforderungen an Ebenheit und Parallelität bei einem Material, das sich nach dem Entformen über Stunden entspannt, nicht eingehalten werden können. Enge Profiltoleranzen bei Oberflächen haben denselben Effekt. Wenn ein Merkmal nicht abdichtet, positioniert oder mit einem anderen Bauteil zusammenpasst, benötigt es keine engere Toleranz als die allgemeine Toleranzklasse.
Falls Sie ein Modell, aber keine Zeichnung haben, senden Sie uns bitte das Modell und teilen Sie uns dies mit. Wir erstellen dann eine Zeichnung, die nach Ihrer Freigabe als Grundlage für die Prüfung des gesamten Projekts dient. Nicht praktikabel ist es, ohne Zeichnung fortzufahren, da das erste Exemplar dann anhand der zuvor getroffenen Vereinbarungen beider Parteien beurteilt wird.
Warum sollte das Modell die endgültigen Bauteilabmessungen beibehalten?
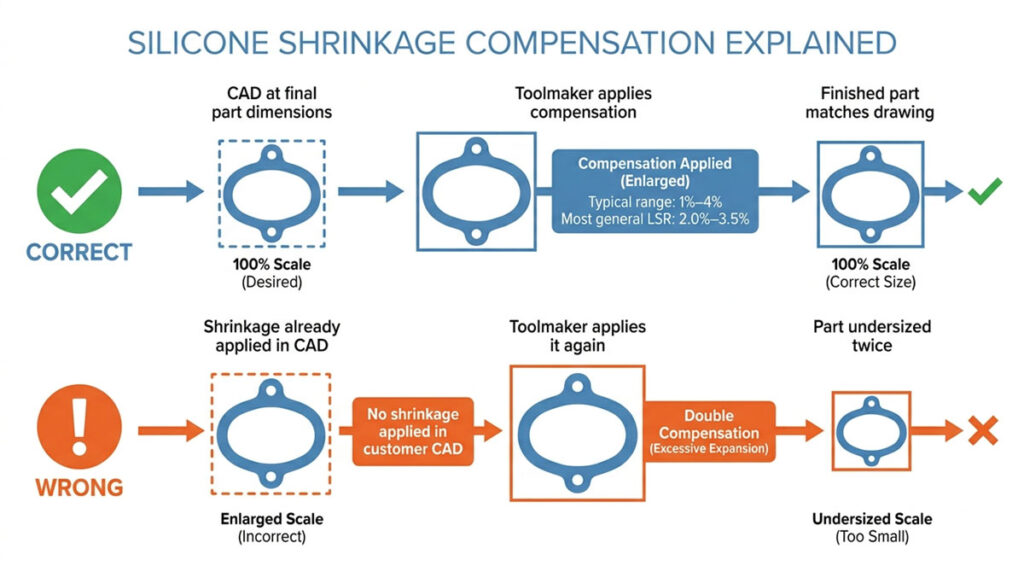
Da wir eine Schwindungskompensation auf den Stahl anwenden und diese bereits angewendet wurde, ist das Teil am Ende doppelt zu klein.
Silikon schrumpft während des Aushärtens und erneut während der Nachhärtung. Der realistische Bereich liegt etwa zwischen 1% und 4%, wobei die meisten gängigen LSR-Typen Werte zwischen 2,0% und 3,5% aufweisen. Die genauen Werte stammen aus dem Datenblatt der Mischung und aus Probeschüssen und nicht aus einer Faustregel. Die Schrumpfung ist zudem nicht gleichmäßig. Fließrichtung, lokale Wandstärke, Angusslage, Werkzeugtemperatur und ein Formeinsatz beeinflussen sie in unterschiedliche Richtungen.
Dies ist der Punkt, den Teams am häufigsten unterschätzen. Ein Konstrukteur, der hauptsächlich mit Thermoplasten gearbeitet hat, geht davon aus, dass die Schrumpfung ein einzelner, im CAD-Stadium angewendeter Wert ist, da dies in vielen Kunststoffverarbeitungsprozessen tatsächlich der Fall ist. Bei Silikon hingegen nimmt uns die Möglichkeit, die Schrumpfung nachträglich anzupassen, wenn wir sie vorab anwenden. Eine 0,4 mm dicke Dichtlippe an einem Bauteil mit 40 Shore A verhält sich ganz anders als dieselbe Lippe bei 60 Shore A, und die Kompensation richtet sich nach der Materialzusammensetzung, nicht nach der Zeichnung.
Die Zeichnung muss die gewünschten Maße des fertigen Teils nach der Nachhärtung angeben, beispielsweise nach 4 Stunden bei 200 °C, wenn flüchtige Bestandteile eine Rolle spielen. Den Rest erledigen wir in Formendesign.
Welche Toleranzklasse sollten Sie angeben: M1, M2 oder M3?
Verwenden ISO 3302-1 als allgemeine Klasse und reservieren enge Toleranzen für eine kurze Liste funktionaler Merkmale.
| Klasse | Wo es seinen Preis verdient | Was es von uns verlangt |
|---|---|---|
| M1 | Präzise Dichtungsdurchmesser, passgenaue Schnittstellen | Präzisionswerkzeuge, enges Prozessfenster, höherer Ausschuss und Prüfaufwand |
| M2 | Technische Dichtungen, Tastaturen, Einsteckpassungen | Praktisches Ziel für funktionale Sonderteile |
| M3 | Küchen-, Baby- und Verbrauchergeometrie | Effizienter Standardwert für nicht kritische Dimensionen |
| M4 | Große Formteile, bei denen die Passung nicht maßgetrieben ist. | Unpräzise formulierte Klasse; immer noch besser angegeben als leer gelassen. |
Die beiden oben genannten Grenzwerte werden in den uns vorliegenden Zeichnungen falsch angegeben.
Erstens gelten die M-Klassen nur für Formteile. Stranggepresste Profile und Zuschnitte werden in ISO 3302-1 separat klassifiziert. E-Klassen (E1–E3), Daher sollte in einer Extrusionszeichnung die Klasse E angegeben und eine Schnittlängentoleranz für die Schnittlänge selbst angegeben werden. Kundenspezifisches Extrusionsdesign Die Maßlogik folgt einer eigenen und lässt sich nicht auf die Formgebung übertragen. Die Angabe “M3” in einer Extrusionszeichnung zeigt, dass Sie die zitierte Norm nicht gelesen haben.
Zweitens teilt der Standard jede Klasse auf in behoben Und Schließung Abmessungen. Feste Abmessungen werden ausschließlich durch den bearbeiteten Hohlraum vorgegeben. Schließmaße überschreiten die Trennebene und werden zusätzlich durch Anpressdruck, Formteilvolumen und Grat beeinflusst, weshalb ihr Toleranzbereich innerhalb derselben Klasse größer ist. Wenn eines Ihrer kritischen Maße die Trennebene überschreitet, akzeptieren Sie entweder den Schließbereich oder bitten Sie uns, die Trennlinie vor der Werkzeugkonstruktion zu verschieben. Dies ist der häufigste Grund dafür, dass ein Teil außerhalb der Toleranz einer Klasse liegt, der es eigentlich entspricht.

Sofern keine Toleranzklasse angegeben ist, gehen wir bei allgemeinen Abmessungen von ±0,3 mm, bei Wandstärke und Innendurchmesser von ±0,2 mm und bei Dichtflächen von ±0,1 mm aus und bestätigen dies anschließend anhand von Bauteilgröße, Härte und Geometrie, bevor wir ein Angebot erstellen. Diese Werte dienen als Verhandlungsgrundlage und sind keine verbindliche Spezifikation.
Für die meisten Geometrien im Baby-, Küchen- und Werbebereich ist M3 die korrekte Standardeinstellung und kein Kompromiss. M4 ist die richtige Wahl für große Teile und extrudierte Profile. Die Verwendung von M2 in diesen Zeichnungen verursacht unnötige Prüfkosten, die für den Endverbraucher nicht spürbar sind.
Die Fehleinschätzung hier ist das Spiegelbild derjenigen beim Schrumpfen. Käufer, die mit CNC-Fertigung vertraut sind, legen pauschal enge Toleranzen für alle Abmessungen an, weil es sich sicherer anfühlt. Es ist nicht sicher; es ist teuer, und wo diese Kosten anfallen, ist deutlich sichtbar. Kosten für Silikonformen. Jede zusätzliche Abweichung erfordert einen zusätzlichen Prüfschritt und einen Ablehnungsgrund, der nichts mit der Funktion zu tun hat. An einem Saugfuß oder einer Lätzchentasche ändert sich durch ±0,5 mm nichts, was der Benutzer spüren kann. An der Dichtlippe eines hochpräzises Formteil, 0,05 mm entscheidet darüber, ob es undicht ist.
Wie definiert man ein Maß an einem Bauteil, das sich unter dem Messschieber verformt?
Indem man auf der Zeichnung die Messmethode und nicht nur die Zahl angibt.
Eine mit einem Handmessschieber gemessene 40-Shore-A-Fassade erscheint kleiner als dieselbe, optisch gemessene Fassade, weil der Bediener sie zusammendrückt. Zwei Labore erstellen daraufhin zwei Gutachten für ein und dasselbe Bauteil, und die Diskussion dreht sich nicht mehr um Qualität, sondern um Messtechnik.
Nehmen Sie diese vier Punkte in den Inspektionsbericht auf:
- Messverfahren für weiche oder dünne Merkmale: berührungslos, optisch oder mittels Bildverarbeitung.
- Fixierter oder freier Zustand, insbesondere bei Schläuchen, Dichtungen und dünnen Membranen.
- Konditionierung: Messung nach der Nachhärtung und einer festgelegten Ruhezeit, nicht direkt nach dem Pressen.
- Stichprobengröße und AQL für Erstmuster und Produktionslose, abgestimmt auf die tatsächliche Beschaffenheit der Teile inspiziert.
Mit diesem einen Hinweis lassen sich die meisten Streitigkeiten über den ersten Artikel schon im Vorfeld beilegen, und er kostet nur eine Textzeile.

Welche Noten verändern das Zitat stärker als die Geometrie?
Material, Härte, Aushärtungssystem, Farbe und Konformität. Die Geometrie bestimmt die Werkzeuge; diese bestimmen die Mischung, den Zyklus und die Dokumentation.
| Notiz | Wie man es ausdrückt | Was es antreibt |
|---|---|---|
| Prozess und Verbindung | LSR-Spritzguss, HCR-Kompression oder Extrusionsmischung | Werkzeugtyp, Kavitätenanzahl, Stückkosten bei Ihrem Volumen |
| Härte | “Shore A 50 ±5” gemäß ASTM D2240 | Haptik, Entformungsverhalten, Reißgefahr bei dünnen Oberflächen |
| Aushärtungssystem | Platin (Zusatz) oder Peroxid, Nachhärtung erforderlich oder nicht | Geruch, flüchtige Stoffe, Konformitätsprüfung, Kompatibilität mit Einsätzen |
| Farbe | Pantone- oder RAL-Farbcode plus Glanzgrad, abgesplittert | Masterbatch, Transparenz, Genehmigungsgrundlage |
| Einhaltung | FDA 21 CFR 177.2600, LFGB, EU 10/2011; ISO 10993-1 nur dann, wenn es sich bei dem Teil um ein Medizinprodukt handelt. | Rohstoffauswahl, Prüfkosten, Lieferzeit |
| Servicebedingungen | Temperaturbereich, chemischer Kontakt, Sterilisationsmethode | Compoundfamilie, Füllstoffsystem, Wandstärke |
Eine Falle ist chemischer Natur. Die Platinhärtung wird durch Schwefel, Amine, Zinnkatalysatoren und einige Galvanisierungsmittel gehemmt. Daher ist eine rein kosmetisch wirkende Beschichtung tatsächlich eine Frage der Härtung. Die andere Falle liegt in der Formulierung der Konformitätsaussage. FDA 21 CFR 177.2600 Deckt Gummiartikel ab, die für wiederholte Verwendung, Es regelt das Material und seine extrahierbaren Bestandteile, nicht den Anwendungsfall Ihres fertigen Produkts; Artikel mit nur einer Verwendungsmöglichkeit fallen unter andere Bestimmungen, daher sollte die Zeichnung angeben, zu welcher Kategorie das jeweilige Teil gehört. Falls Sie eine detailliertere Erläuterung benötigen, Lebensmittelqualität versus medizinische Qualität Die Aufteilung ist in der Zeichnung entscheidend. Für die EU ist das Instrument für Lebensmittelkontakt Folgendes: Verordnung (EU) Nr. 10/2011. ISO 10993-1 Für Medizinprodukte gibt es einen separaten Prüfweg. Katheterkomponenten werden im Rahmen dieses Weges geprüft. Armbänder, Schnuller oder Küchenutensilien hingegen fallen unter die Vorschriften für Lebensmittelkontaktprodukte bzw. Spielzeugsicherheit. Die Beantragung einer Prüfung nach Abschnitt 10993 für ein Verbraucherprodukt verursacht Kosten und berechtigt nicht zu zusätzlichen Ansprüchen.
Farbe verdient eine eigene Zeile. Ein Screenshot ist keine Farbspezifikation. Wir vergleichen die Farbe mit einem physischen Chip unter einer definierten Lichtquelle, und lichtdurchlässige oder gefüllte Materialien verändern die Übereinstimmung; wie das funktioniert, ist unklar. in der Produktion kontrolliert Das hängt von der gewählten Verbindung ab, was ein weiterer Grund dafür ist, dass Material und Farbe sich gemeinsam entwickeln.
Wo sind Sie bereit, die Trennlinie, den Anguss und die Entlüftungsmarkierungen zu akzeptieren?
Irgendwo auf dem Bauteil befinden sich eine Trennlinie, eine Angussstelle und eine Entlüftungslinie. Die Zeichnung sollte angeben, wo diese nicht zulässig sind, und dort enden.
Die Fehler kommen aus entgegengesetzten Richtungen. Käufer, die nichts sagen, erhalten Markierungen dort, wo das Werkzeug am einfachsten herzustellen ist, und lehnen es dann beim ersten Muster ab. Käufer, die die gesamte Trennlinie und den Anguss vorschreiben, schränken das Füllen und Entlüften ein, was zu Grat oder Lufteinschlüssen an einer Stelle führt, die ihnen wichtiger war.
Die sinnvolle Anweisung ist eine Einschränkung, keine Gestaltung:
- Kosmetik- und Versiegelungszonen als nicht beschriftbare Bereiche kennzeichnen.
- Geben Sie die zulässige Überstandsgrenze an – bündig abgeschnitten oder ein festgelegtes Maximum in Millimetern.
- Geben Sie an, welche Seite dem Benutzer zugewandt ist bzw. das Logo trägt.
- Hinterschnitte, Schnappmerkmale und geschlossene Hohlräume; Hinterschnittgeometrie Die Entformungsmethode wird geändert, und manchmal spaltet sich der Formhohlraum.
- Beachten Sie die gewünschte Oberflächenbeschaffenheit bzw. -struktur, nach Möglichkeit anhand eines Referenzmusters; die Optionen werden in … beschrieben. Oberflächenmuster.
Die Grattoleranz ist der Bereich, in dem sich die Kosten oft unauffällig konzentrieren. Das Bestreben nach gratfreier Verarbeitung erfordert engere Formtoleranzen und Vakuumunterstützung, was zwar eine realisierbare Option ist, aber einen anderen Preis hat. Lesen Sie weiter. Abwägung zwischen Toleranz und Vakuumlogik bevor Sie “kein Blitz” auf eine Zeichnung schreiben.
Welche Informationen muss die Insert-Datei über ein umspritztes Bauteil liefern?
Mehr als nur die Form. Ein Einsatz, der sich um 0,2 mm verschiebt, führt zu ungleichmäßiger Silikondicke, freiliegendem Substrat oder einer Verbindung, die sich im Betrieb ablöst.
| Informationen einfügen | Warum das Werkzeug nicht ohne es konstruiert werden kann |
|---|---|
| 3D-Modell und Zeichnung mit Toleranzen | Positionierung von Merkmalen und Freiraum im Hohlraum |
| Substratmaterial und Oberflächenbehandlung | Haftungsweg: Grundierung, mechanische Verriegelung oder selbstklebende Verbindung |
| Mindestdicke des Silikons über dem Einsatz | Lesefluss, Abdeckung und Vermeidung von Durchlesefehlern |
| Erforderliche Haft- oder Schälfestigkeit | Ob Haftung eine Spezifikation oder eine Annahme ist |
| Zulässige Position der Markierungen der Positionierstifte | Die Pins müssen irgendwo landen; Sie entscheiden, wo. |
| Temperaturgrenze einfügen | Aushärtungstemperatur und Zykluszeit |
Beim Umspritzen entstehen auch die höchsten Kosten durch “Wir entscheiden später”. Die Haftungsstrategie wird in das Werkzeug integriert und nicht nachträglich hinzugefügt. Grundierung, mechanische Verriegelung oder selbsthaftende Masse: Haftungsweg beim Umspritzen Dies ergibt sich aus dem Substrat und seiner Beschichtung, weshalb die Insert-Datei beides benennen muss.
Welche Grafikdateien bleiben vom Proof bis zur Produktion erhalten?
Vektordateien mit Konturschriften, Pantone-referenzierten Farben und einer Markierungsmethode, die vor dem Schneiden mit dem Werkzeug ausgewählt wird.
Rasterlogos halten nicht lange. Auch feine Linien und kleine, spiegelverkehrte Schriftzüge auf weichen, gewölbten Oberflächen sind nicht haltbar: Die Tinte verläuft oder der Stempel rutscht. Was hält, hängt von der Druckmethode ab, und die Methode wiederum von der Geometrie.
| Markierungsmethode | Passt | Einschränkung des Kunstwerks |
|---|---|---|
| Tampondruck | Kleine, gebogene oder vertiefte Bereiche | Begrenzte Farbanzahl pro Durchgang; feine Negativtexte vermeiden |
| Siebdruck | Flache oder leicht gebogene Paneele | Volltonfarben, einfarbige Formen, keine fotografischen Farbverläufe |
| Transferdruck | Mehrfarbige Details auf strukturierten oder gebogenen Teilen | Vollständiges Artwork, jedoch müssen Registrierung und Filmerstellung angegeben werden. |
| Lasergravur | Permanente, tintenfreie Abdrücke, Ton-in-Ton-Markierungen | Keine Farbauswahl; der Kontrast hängt von Pigment und Farbtiefe ab. |
| Eingegossener Text | Marken, die das Produkt überdauern müssen | Im 3D-Modell sind Entwurf, Radien und eine minimale Strichstärke erforderlich. |
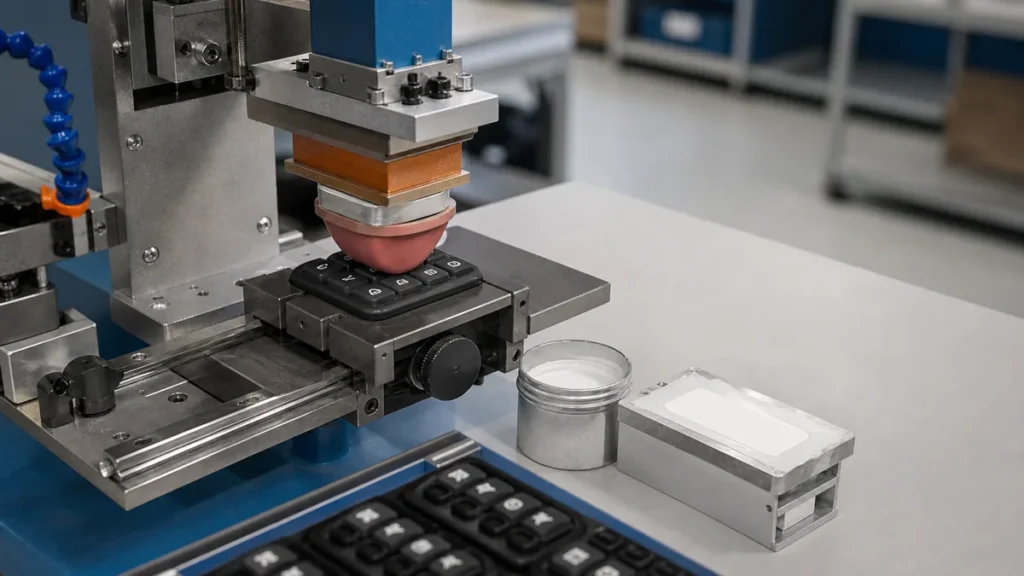
Die Prozessdetails befinden sich auf den Methodenseiten: Tampondruck auf Silikon, Siebdruck, Transferdruck Und Laser-Gravur.
Geben Sie dem Kunstwerk eine Position relativ zu einem Bezugspunkt, eine Farbe pro Element, ob eine weiße Grundierung auf dunklen Bereichen erforderlich ist und die erwartete Haltbarkeit in Zahlen an: Spülmaschinenzyklen, Alkoholtücher oder Abriebfestigkeit. Die Auswahl der Tinten erfolgt anhand dieser Werte; “es sollte nicht abblättern” ist kein Wert, der als Kriterium dient.
Warum führen Revisionsfehler zu so vielen Ablehnungen des ersten Artikels?
Weil das Tool, der Inspektionsbericht und das Angebot jeweils auf eine andere Revision Bezug nehmen können und alle drei Parteien der Meinung sind, dass sie Recht haben.
Wir haben Stahl nach Revision B zugeschnitten, während die Wareneingangsprüfung des Kunden nach Revision C durchgeführt wurde. Es gab keine Mängel. Die Dokumentation war fehlerhaft.
- Benennen Sie Dateien als
Teilenummer_Beschreibung_RevB_JJJJMMTT.Schritt. - Verwenden Sie für Modell, Zeichnung und Kunstwerk jeweils einen einzigen Korrekturbrief.
- Senden Sie ein einzeiliges Änderungsprotokoll: “Rev C: Lippe 1,2 → 1,5 mm, Logo um 3 mm in Richtung Basis verschoben.”
- Das Design sollte vor der Werkzeugerstellung fixiert werden; danach sind Änderungen als formale Änderungsanträge (ECRs) mit Auswirkungen auf Kosten und Lieferzeit zu behandeln.
- Bitte bestätigen Sie schriftlich, auf welche Revision sich das Zitat, das Tool und der erste Artikel beziehen.
Die Revisionsdisziplin ähnelt bis zur ersten Werkzeugänderung der Verwaltung. Danach ist sie die kostengünstigste Kontrollmaßnahme im Projekt.
Drei Notizen, die Sie in Ihre Zeichnung übertragen können
Das meiste, was in den uns zugesandten Dateien fehlt, ist keine Geometrie. Es handelt sich um drei kurze Textblöcke. Kopieren Sie diese, ändern Sie die Werte, und die Zeichnung schließt die in diesem Artikel beschriebenen Entscheidungen ab.
1. Material- und Verfahrensangabe für den Schriftkopf:
MATERIAL: Flüssigsilikonkautschuk (LSR), Platin-(Additions-)HÄRTE: Shore A 50 ± 5 gemäß ASTM D2240 FARBE: Pantone 7686 C, matt; physische Prüfung vor Werkzeugerstellung erforderlich NACHHÄRTUNG: 200 °C / 4 h (erforderlich) KONFORMITÄT: FDA 21 CFR 177.2600 (wiederverwendbar) + LFGB ALLGEMEINE TOLERANZE: ISO 3302-1 Klasse M3 (spritzgegossen); kritische Maße gemäß Zeichnung MODELLZUSTAND: Die Maße beziehen sich auf das ENDTEIL. Es wurde kein Schrumpf berücksichtigt.
2. Prüfvermerk neben der Maßtabelle:
Die Maße wurden nach der Nachhärtung und einer Ruhezeit von mind. 24 h bei 23 °C / 501 µm relativer Luftfeuchtigkeit gemessen. Weiche und dünne Bereiche wurden berührungslos (optisch) im freien Zustand, ohne Vorrichtung und ohne Eingriff des Bedieners gemessen. Die mit (C) gekennzeichneten Maße verlaufen über die Trennebene und sind die Verschlussmaße; die Verschlusstoleranz nach ISO 3302-1 ist zu beachten. Erstmuster: 5 Stück, alle Maße. Produktion: AQL 1,0, normal, Stufe II.
3. Kosmetischer Hinweis und Markierungshinweis neben der entsprechenden Ansicht:
Markierungsfreie Zonen: Oberfläche A (Benutzerseite) und Dichtlippe B. Trennlinie, Anguss- und Entlüftungsmarkierungen sind nur auf Oberfläche C zulässig. Überstand: Bündig abgeschnitten, max. 0,15 mm Rest, keine scharfen Kanten. Grafik: Vektor, Schriften in Pfade umgewandelt, Position bemaßt von Bezugspunkt D. Haltbarkeit: Übersteht 500 Spülmaschinengänge / Reinigung mit 70% IPA ohne Beschädigung.
Falls Sie nichts anderes senden, senden Sie bitte diese drei Blöcke zusammen mit Ihrer STEP-Datei. Sie beantworten die meisten Fragen, die Ihnen sonst eine Woche später gestellt würden.
Checkliste für die Angebotsanfrage vor der Angebotsanfrage
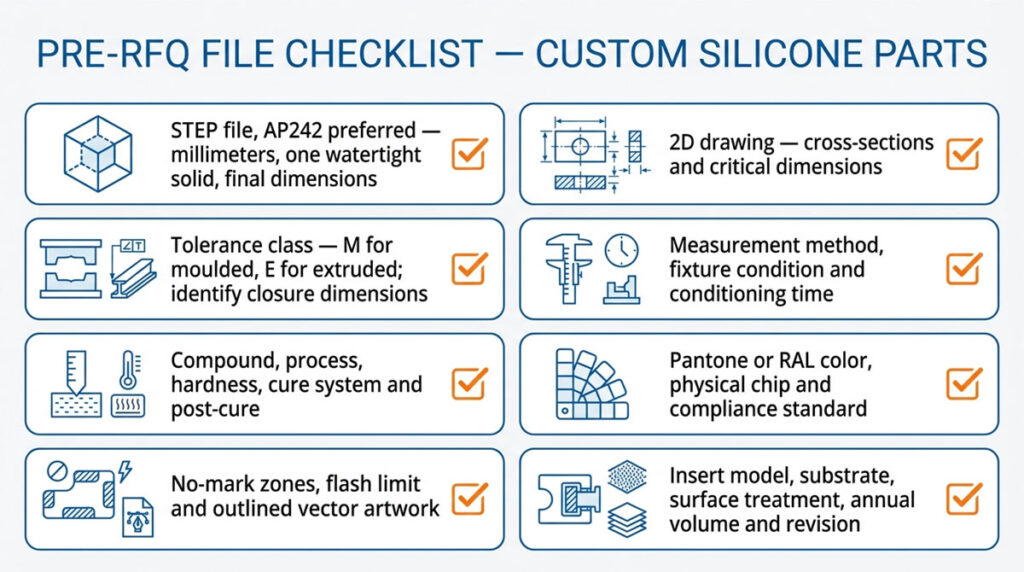
Acht Punkte decken nahezu alle unvollständigen Angebotsanfragen ab, die wir erhalten. Alles Weitere in diesem Artikel beschreibt diese acht Punkte im Detail.
Dieses Paket ist nicht nur eine Formalität im Rahmen einer Angebotsanfrage. Dieselben Dateien werden bei der Prototypenprüfung, der Werkzeugfreigabe, der Erstmusterprüfung und bei jeder Nachbestellung Monate später erneut benötigt. Sie einmalig in einem einzigen Revisionsschreiben zusammenzustellen, ist kostengünstiger, als die fehlenden Informationen in jeder dieser Phasen separat zu ergänzen.
- [ ] STEP-Datei (AP242 bevorzugt), Millimeter, ein wasserdichter Volumenkörper pro Teil, bei endgültigen Abmessungen
- [ ] 2D-Zeichnung mit Querschnitten durch alle Funktionbereiche, kritische Maße gekennzeichnet
- [ ] Toleranzklasse angegeben: Klasse M für Formteile, Klasse E für Strangpressteile; Verschlussmaße angegeben
- [ ] Messmethode, Vorrichtungszustand und Konditionierungszeit
- [ ] Verbindung und Prozess, Härte mit Toleranz, Härtungssystem, Nachhärtungsanforderungen
- [ ] Pantone- oder RAL-Farbe plus physischer Farbchip; Konformitätsangaben erfolgen nach Norm, nicht nach Adjektiv.
- [ ] Markierungsfreie Bereiche, Blitzbegrenzung und Vektorgrafiken mit Konturschriften
- [ ] Modell mit Substratmaterial und Oberflächenbehandlung einfügen; Jahresvolumen und Einzelrevisionsbrief
Was passiert mit Ihren Dateien, nachdem Sie sie versendet haben?
Dies ist die Frage, die Käufer zuletzt stellen und über die sie sich zuerst Sorgen machen, deshalb hier die Antwort vor der eigentlichen Anfrage.
- Wir unterzeichnen Ihre Geheimhaltungsvereinbarung, bevor Sie uns etwas zusenden. Falls Sie noch keine haben, fordern Sie einfach unsere an; wir senden sie Ihnen noch am selben Werktag zurück.
- Ihre CAD-Zeichnungen und Grafiken dienen der Angebotserstellung, der Werkzeugkonstruktion und der Fertigung Ihres Bauteils. Sie werden weder anderen Kunden gezeigt, noch in unserem eigenen Produktsortiment verwendet oder ohne Ihre schriftliche Genehmigung als Fallbeispiele veröffentlicht.
- Der Zutritt zum Werk ist auf die Ingenieure, Werkzeugmacher und Qualitätssicherungsmitarbeiter Ihres Projekts beschränkt.
- Die nach Ihren Vorgaben gefertigten und von Ihnen bezahlten Werkzeuge gehören Ihnen; das können wir im Angebot so angeben.
- Falls Sie sich gegen die Fortsetzung des Projekts entscheiden, teilen Sie uns dies bitte mit. Wir werden die Dateien dann löschen und Ihnen dies schriftlich bestätigen.
Wenn Ihr Rechtsteam konkrete Formulierungen zu Aufbewahrungsfristen, Offenlegungspflichten gegenüber Unterlieferanten oder Exportkontrollen benötigt, senden Sie uns die entsprechende Klausel, und wir beantworten sie, anstatt um den heißen Brei herumzureden.
Was wir als Nächstes von Ihnen benötigen
Die Geometrie allein liefert Ihnen eine Einschätzung. Toleranzklasse, Härte, Aushärtungssystem, Farbmuster und Volumenangaben ermöglichen Ihnen ein verbindliches Angebot und ein Werkzeug, das nach den ersten Anwendungen nicht mehr angepasst werden muss.
Zwei Dinge sollten vorab klargestellt werden. Jede Toleranz, die enger als ISO 3302-1 M2 für ein gesamtes Bauteil ist, sollte vor der Angebotserstellung besprochen werden, da die Kosten eher in der Prüfung und im Ausschuss als in der Fertigung liegen. Werkzeuge. Und jedes Design, das sich voraussichtlich noch ändern wird, sollte durchlaufen werden Prototypvalidierung vor der Stahlproduktion, da eine späte Überarbeitung in der Regel mehr kostet als das Prototypenwerkzeug.
Senden Sie uns die STEP-Datei, die Zeichnung, die Härteangaben, die Farbreferenz, die Konformitätsanforderungen und das erwartete Jahresvolumen. Innerhalb von 2–3 Werktagen erhalten Sie von uns eine DFM-Analyse, die die in Ihrer Geometrie identifizierten Risiken sowie die Werkzeug- und Stückkosten entsprechend Ihrer Toleranzklasse aufzeigt. Die DFM-Analyse ist für Sie kostenlos und verpflichtet Sie nicht zum Werkzeugkauf. Die meisten Dateien, die wir auf diese Weise prüfen, werden zu... Formdichtungen, Silikontastaturen, oder industrielle Komponenten.
Quellen
- ISO 3302-1:2014, Gummi – Toleranzen für Produkte, Teil 1: Maßtoleranzen — ISO, Ausgabe 2 (2014), bestätigt 2024
- ASTM D2240-15(2021), Standardprüfverfahren für Gummieigenschaften — Durometerhärte — ASTM International, aktualisiert im Juli 2021
- 21 CFR 177.2600, Gummiartikel zur wiederholten Verwendung — US eCFR, aktuelle Version
- Verordnung (EU) Nr. 10/2011 der Kommission über Kunststoffmaterialien und -gegenstände, die dazu bestimmt sind, mit Lebensmitteln in Berührung zu kommen — EUR-Lex, ABl. L 12 vom 15.1.2011, konsolidiert
- Anwendung der internationalen Norm ISO 10993-1, Biologische Bewertung von Medizinprodukten — Leitlinien der US-amerikanischen Arzneimittelbehörde FDA, September 2023
- ISO 10303-242:2025, Anwendungsprotokoll: Verwaltetes modellbasiertes 3D-Engineering (STEP AP242) — ISO, Ausgabe 4 (August 2025), aktuelles Protokoll
- ISO 10303-214:2010, Anwendungsprotokoll: Kerndaten für mechanische Konstruktionsprozesse im Automobilbereich (STEP AP214) — ISO, Ausgabe 3 (2010), immer noch weit verbreitet exportiert
- Platin-katalysierte Silikoninhibitoren, nach Elementklasse — Technische FAQ von Dow
- Lebensmittel- und Futtermittelgesetzbuch (LFGB) — Bundesministerium der Justiz, konsolidierter amtlicher Text