Die meisten Angebotsanfragen behandeln den Tampondruck auf Silikon als Einzelposition – “drucken Sie unser Logo auf die Tastatur” – genauso wie den Druck auf ABS. Silikon verhält sich jedoch nicht wie ABS. Oberflächenenergie liegt bei etwa 20–24 mN/m, es haftet nichts Standardmäßiges daran, und das Teil biegt sich bei jeder Benutzung.
Das Problem zeigt sich selten beim ersten Exemplar. Meistens erst im dritten Monat: Die Beschriftung wird durch den Daumendruck dünner, die Kanten der gewölbten Tastenoberfläche fransen aus, und die Oberfläche glänzt stärker als zuvor. Bis dahin sind die Werkzeuge bereits gefertigt, das Klischee geätzt, und die Reparaturkosten übersteigen die Kosten der Veredelung selbst.
So verhält sich der Prozess tatsächlich auf unserer Produktionsfläche – Tiefe, Tampon, Farbverhältnis, Aushärtungsfenster – und an welchen spezifischen Punkten ist Tampondruck nicht mehr die richtige Lösung?.
Zusammenfassung
- Der Tampondruck punktet mit seiner Krümmung, nicht mit seiner Fläche. Bei Hubs von etwa 80 × 80 mm und Radien, die ein 40–60 Shore A-Polierpad abdecken kann, ist es überlegen. Siebdruck; Darüber hinaus tut es das nicht.
- Adhäsion ist Chemie, nicht Druck. Nur eine Zweikomponenten-Silikontinte mit einem Katalysatorverhältnis von 10:1 und einem vollständigen Aushärtungszyklus bietet eine zuverlässige Verbindung; Primer und Plasma fixieren die Oberfläche, niemals die Tinte.
- Der Fehler liegt in der dünnen Tintenmenge, nicht im fehlenden Tintenfluss. Klischees, die flacher als ~25 µm geätzt wurden, sehen beim ersten Anfertigen gut aus, reiben sich aber bei der Verwendung im Feld ab.
Wie Tampondruck Tinte auf ein Silikonteil überträgt
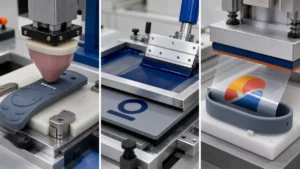
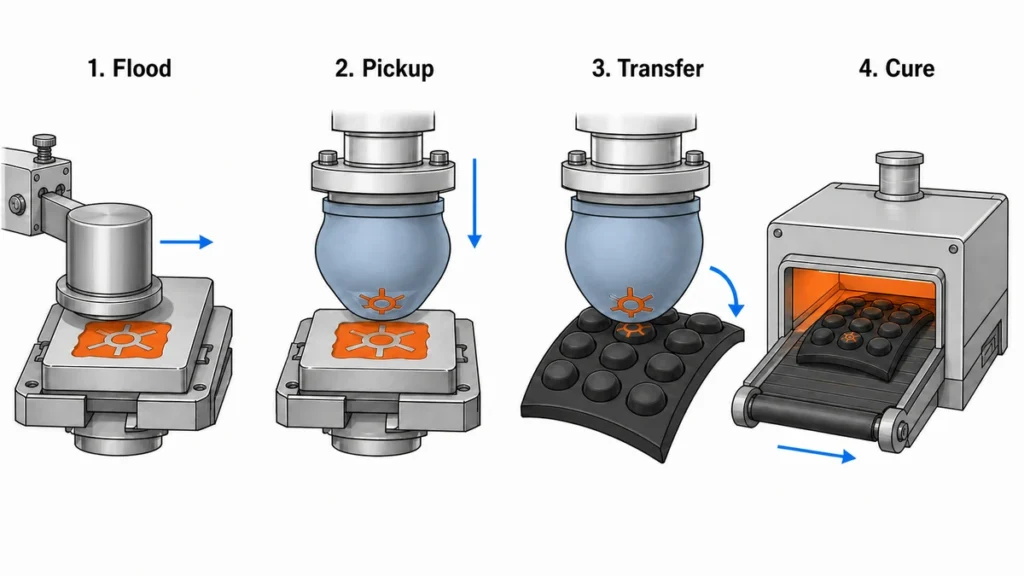
Tampondruck ist ein indirektes Tiefdruckverfahren. Das Bild befindet sich in einer geätzten Stahl- oder Polymerplatte (dem Klischee), ein Silikonkissen nimmt die Farbe aus der Ätzung auf, und das Kissen – nicht die Platte – berührt das Werkstück. Diese indirekte Vorgehensweise ermöglicht die Bearbeitung von gewölbten Tastenkappen, gebogenen Armbandformen und unregelmäßigen Industrieteilen, die mit einem Flachsieb nicht erreichbar sind.
Vier Phasen, jede mit ihrer eigenen Dynamik:
1. Tintenfassflutung und Korrektur
Ein abgedichteter Farbbehälter flutet die Ätzplatte und glättet die Oberfläche in einem Arbeitsgang. Ist der Rakelring abgenutzt, bleibt Farbe auf der Plattenoberfläche zurück und erscheint als Schleier um das Bild herum. Bei Silikondrucken überprüfen wir die Dichtigkeit des Rings bei jedem Farbwechsel, da Silikonfarbe hochviskos ist und den Ring schneller zusetzt als lösungsmittelbasierte Farbe für Kunststoffe.
2. Tintenaufnahme
Das Stempelkissen drückt auf die mit Tinte bedeckte Ätzfläche. Während der wenigen hundert Millisekunden vor der Aufnahme verdampft Lösungsmittel aus dem belichteten Tintenfilm in der Ätzfläche – dieser Verdampfer macht die Tinte klebrig genug, um sich von der Platte zu lösen und am Stempelkissen zu haften.
3. Transfer
Das Stempelkissen rollt über das Werkstück. Da die Oberfläche des Kissens ebenfalls aus Silikon besteht, ist ihre Ablöseenergie geringer als die des Werkstücks nach der Vorbehandlung – die Tinte haftet bevorzugt auf dem Werkstück. Dieses Gleichgewicht ist empfindlich. Ein Stempelkissen, das Silikonöl von einem unzureichend nachgehärteten Werkstück aufgenommen hat, beginnt bereits nach etwa 500 Stempelbewegungen, Tinte abzuweisen.
4. Heilung
Der Druck ist noch nicht fertig, auch wenn er fertig aussieht. Zweikomponenten-Silikontinte ist in diesem Stadium noch nicht vernetzt und verschmiert noch stundenlang unter dem Fingernagel.
Warum bestimmt die Klischeetiefe die Deckkraft und Kantenschärfe?
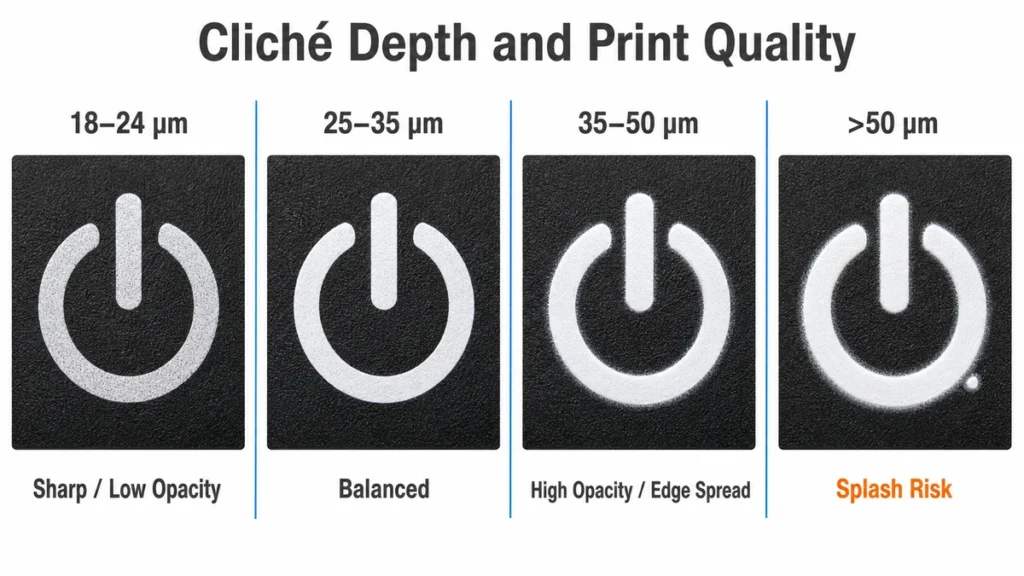
Da die Ätzung die einzige Methode zur Dosierung der Tintenmenge ist. Silikontinte ist zwar deckend, aber weich; auf einem farbigen Silikonteil benötigt eine weiße Beschriftung eine Schichtdicke, die wiederum von der Tiefe abhängt.
| Ätztiefe | Verhalten auf Silikon | Anwendungsfall |
|---|---|---|
| 18–24 µm | Scharfe Kanten, geringe Deckkraft an dunklen Stellen, frühes Durchreiben | Nur auf hellen Flächen: Feiner Text |
| 25–35 µm | Ausgewogen – unsere Standardeinstellung für Tastaturbeschriftungen | Die meisten Speichen / Legendenarbeit |
| 35–50 µm | Hohe Deckkraft, geringe Randstreuung und Spritzgefahr | Weiße oder helle Tinte auf schwarzem Silikon |
| >50 µm | Tintenklecks, Heiligenschein, langsames Abblenden | Selten gerechtfertigt |
Lasergeätzte Stahlplatten behalten ihre Tiefe über lange Produktionsläufe hinweg konstanter als Fotopolymere; Fotopolymere nutzen sich ab, und der Druck wird im Laufe einer Schicht dünner, selbst wenn keine Einstellungen geändert werden. Dieser schleichende Verschleiß ist die häufigste Ursache für die Aussage: “Die ersten 2.000 Teile sind in Ordnung, die letzten 3.000 sind grau.”.
Hier liegt das Problem: Die Teams verschätzen den Prozess. Die Tiefe wird als interner Druckerparameter behandelt und erscheint daher weder in der Zeichnung noch in der Bestellung. Dann bietet ein zweiter Lieferant dasselbe Design mit 20 µm an, gewinnt aufgrund des Preises, und die Beschriftung fällt bei einem Abriebtest durch, den das Originalteil zwei Jahre lang bestanden hat.
Auswahl der Pads: Härtegrad, Form- und Krümmungsgrenzen
Das Pad ist ein Verbrauchsmaterial mit spezifischen Anforderungen, kein gewöhnlicher Gummiblock.
| Härte des Pads | Verhalten | Wo wir es verwenden |
|---|---|---|
| 20–40 Shore A | Hohe Konformität, Bildverzerrung nimmt zu | Tiefe Kurven, strukturierte Oberflächen, weiche Kuppeln |
| 40–60 Shore A | Ausgewogener Roll-off, universell einsetzbar | Die meisten Silikon-Tastaturen, -Matten und flachen Teile |
| 60–80 Shore A | Minimale Verzerrung, erfordert eine nahezu ebene Oberfläche | Feiner Text, 0,2 mm Linien, Mehrfarben-Register |
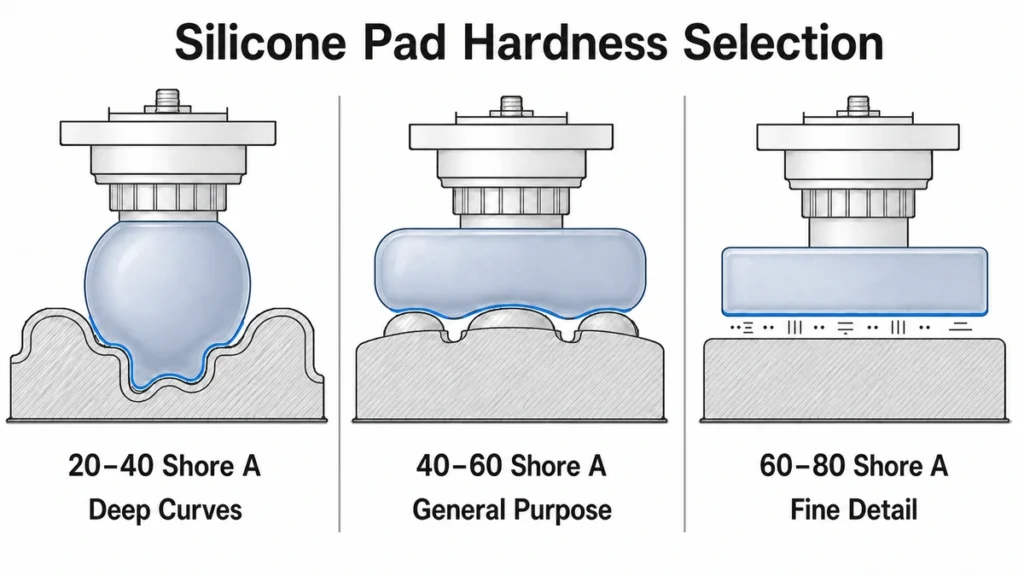
Die Form ist genauso wichtig wie die Härte. Ein rundes Stempelkissen lässt die Tinte von einer Spitze nach außen abfließen und ist am fehlerverzeihendsten; ein längliches Stempelkissen deckt lange, geradlinige Grafiken mit weniger Verzerrungen ab, reagiert aber empfindlich auf Neigungen. Stempelkissen mit steilem Winkel lassen eingeschlossene Luft entweichen; flache Stempelkissen schließen sie ein und erzeugen Nadellöcher.
Auch Tampons müssen eingearbeitet werden. Ein neues Tampon druckt in den ersten 200 bis 300 Hüben etwas anders, da sich die Oberflächenbeschaffenheit erst einpendeln muss. Bei Aufträgen mit engen Passergrenzen führen wir die Einarbeitung an Restposten durch, bevor wir das erste Musterstück verwenden – andernfalls entspricht das freigegebene Muster nicht der Serienproduktion.
Die Krümmung ist die eigentliche Grenze. Als Faustregel gilt: Eine zusammengesetzte Kurve mit einem Radius unter etwa 8 mm verzerrt das Bild sichtbar, und der Text wird in Walzrichtung gestreckt. Die Grafik kann im Klischee vorverzerrt werden, um dies auszugleichen, diese Vorverzerrung ist jedoch an eine bestimmte Geometrie gebunden. Ändert sich der Radius der oberen Kante, ist die Platte unbrauchbar.
Was unterscheidet Zweikomponenten-Silikonfarbe von herkömmlicher Tampondruckfarbe?
Standard-Lösungsmittelfarben – die Epoxid- oder Acrylsysteme, die auf ABS, PC oder beschichtetem Metall verwendet werden – haften nicht auf Silikon. Sie bleiben auf der Oberfläche und lassen sich mit dem Fingernagel abziehen. Für den Druck auf Silikon ist ein silikonbasiertes Farbsystem erforderlich: ein Silikonharz als Träger, Pigmente und ein Katalysator, der die Farbe zu einem mit dem Substrat kompatiblen Netzwerk vernetzt.
Die betrieblichen Konsequenzen:
- Das Mischungsverhältnis ist festgelegt, typischerweise 10:1 nach Gewicht. (Tinte : Katalysator) für gängige zweikomponentige Silikontinten. Unterkatalysierte Tinte härtet weich aus und reibt sich ab; überkatalysierte Tinte geliert im Farbtopf.
- Die Verarbeitungszeit ist kurz. Nach der Katalyse beträgt die Verwendbarkeit je nach Temperatur im Betrieb etwa 4–8 Stunden. Katalysierte Tinte darf niemals zurück in die unkatalysierte Farbschicht gegossen werden – dies verunreinigt den gesamten Behälter.
- Verdünner ist Teil des Rezepts, Die Viskosität liegt üblicherweise zwischen 10 und 151 TP3T (Gewichtsanteil) und beeinflusst nicht nur die Viskosität, sondern auch das Ablüften. Ist die Farbe zu dünnflüssig, löst sie sich nicht sauber von der Platte.
- Die Farbanpassung erfolgt nach dem Aushärten, nicht im Farbton. Silikonfarben verändern sich beim Aushärten; eine Pantone-Zulassung anhand der noch nassen Farbe ist bedeutungslos.
Mehr zu Chemie und Formulierungsabwägungen in Silikon-Druckfarben: Formulierungen und Innovationen.
Muss Silikon vor dem Tampondruck vorbehandelt werden?
Manchmal – und die ehrliche Antwort lautet, dass es davon abhängt, wie das Teil aus der Form kam, nicht vom Datenblatt der Tinte.
Ein frisch nachgehärtetes, ölfreies Bauteil, das mit passender Silikontinte bedruckt wird, kann ohne Vorbehandlung bedruckt werden; mehrere Tintenhersteller demonstrieren dies an sauberen Silikontastaturen. Serienteile sind jedoch selten so sauber. Trennmittelreste, Silikonölablagerungen durch unvollständige Nachhärtung und Verunreinigungen durch die Handhabung lagern sich auf der Oberfläche ab und sind die eigentliche Ursache für die meisten Reklamationen bezüglich mangelnder Haftung der Tinte.
Was wir kontrollieren, bevor das Pad das Werkstück überhaupt berührt:
- Nachhärtung (typischerweise 200 °C für 2–4 Stunden, abhängig von der Verbindung), um flüchtige Bestandteile zu entfernen, die sonst später an die Oberfläche wandern würden.
- Reinigung mit IPA-Wischlösung oder Ultraschall sowie eine festgelegte maximale Wartezeit zwischen Reinigung und Druckvorgang
- Primer oder Plasma nur dann verwenden, wenn die Zusammensetzung, die Pigmentbeladung oder die Füllstoffart dies erfordern.
Plasma erhöht die Oberflächenenergie, aber seine Wirkung lässt nach – behandelte Teile, die über Nacht liegen bleiben, verlieren einen Großteil davon. Primer sind im Batch-Verfahren toleranter, erfordern aber einen zusätzlichen Arbeitsschritt und eine längere Trocknungszeit. Beides kann Ölausblühungen nicht ausgleichen; sie führen lediglich zu einem langsameren Versagen. Die Reinigungs-, Nachhärtungs-, Aktivierungs- und Primersequenz wird ausführlich beschrieben in [Referenz einfügen]. Silikon-Oberflächenvorbehandlung.
Aushärtungsfenster: Temperatur, Zeit und wie unvollständige Aushärtung aussieht
Hitze ist der Prozess, der eine bedruckte Folie in eine feste Verbindung umwandelt. Gängige Zweikomponenten-Silikontinten härten im Bereich von 120–150 °C für 3–10 Minuten in einem Tunnelofen oder an der Luft bei Raumtemperatur über etwa 24 Stunden, wobei die vollständige Vernetzung bis zu 72 Stunden andauern kann.
Die Eigenmasse des Bauteils beeinflusst das Ergebnis. Eine 1 mm dicke Tastatur-Leiterbahn erreicht innerhalb von Sekunden die gewünschte Temperatur; eine 6 mm dicke Industrie-Tülle hingegen nicht. Wenn die Tunnelzeit anhand der Bandgeschwindigkeit statt der Bauteilkerntemperatur eingestellt wird, führt dies dazu, dass ein Erstmuster die Anforderungen erfüllt, die Charge jedoch fehlerhaft ist.
Zwei Prüfungen, die wir durchführen, anstatt dem Timer zu vertrauen:
- Dehnungstest — Die bedruckte Fläche wird stark gebogen und gedehnt. Ein vollständig ausgehärteter Druck dehnt sich mit dem Bauteil; ein unvollständig ausgehärteter Druck reißt oder löst sich an den Rändern ab.
- Kreuzschraffur-Klebebandtest pro ASTM D3359 / ISO 2409, Zusätzlich erfolgt ein Lösungsmitteleinreibetest mit Isopropanol. Wir protokollieren die Klassifizierung, nicht das Ergebnis (bestanden/nicht bestanden).
Eine Überhärtung hat ihren Preis: Hält man helle Farben über ~180 °C, vergilben sie und der Film kann so stark verspröden, dass er beim ersten starken Biegen bricht.
Wo der Tampondruck auf Silikon an seine Grenzen stößt
Dieser Abschnitt sollte in Ihre Designprüfung eingefügt werden.
| Parameter | Praktische Grenze | Hinweise |
|---|---|---|
| Minimale Linienbreite | 0,20 mm zuverlässig; 0,15 mm von Fall zu Fall | Darunter kommt es je nach Härte des Stempelkissens zu Farbbrücken oder -brüchen. |
| Minimale Texthöhe | ~1,0 mm | Lesbarkeit, nicht Druckbarkeit, scheitert zuerst. |
| Druckbereich pro Strich | ca. 80 × 80 mm | Bei größeren Flächen geht die Gleichmäßigkeit des Tintenfilms in der Mitte verloren. |
| Farben | 1–4 praktische | Jede Farbe steht für einen separaten Bahnhof, ein separates Kennzeichen und ein separates Registrierungsrisiko. |
| Registrierung, flacher Teil | ±0,10–0,15 mm | Mit einer starren Vorrichtung |
| Registrierung, gebogener/weicher Teil | ±0,25 mm oder schlechter | Das Bauteil selbst verformt sich unter dem Druck des Pads. |
| Bearbeitbarer Radius | ≥8 mm für ein unverzerrtes Bild | Für engere Radien sind vorverzerrte Grafiken erforderlich. |
| Tintenfilmdicke | ~5–15 µm nach der Aushärtung | Die Einstellung erfolgt über die Ätztiefe, nicht über den Druck. |
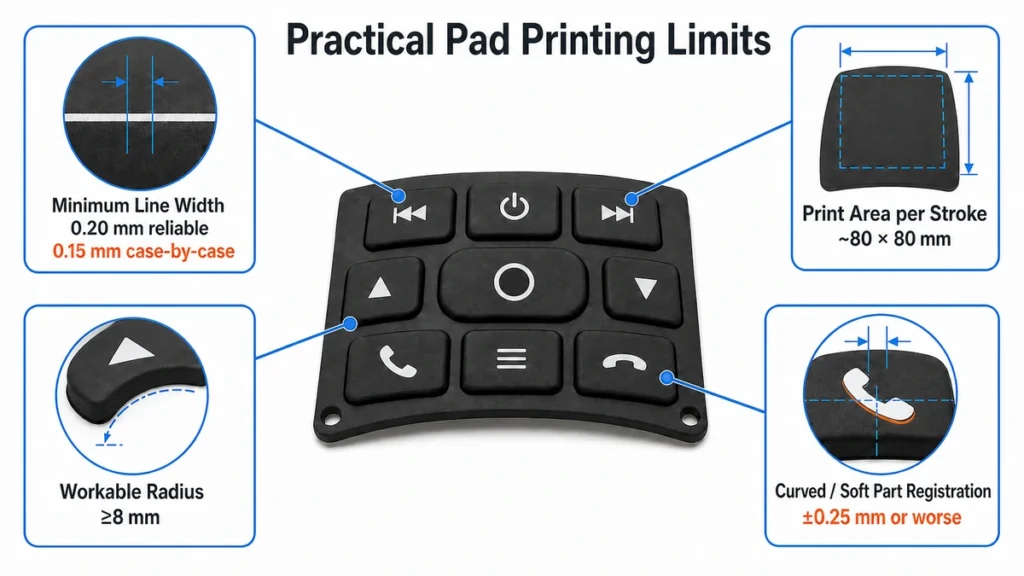
Bei Mehrfarbendrucken sind Kostenschätzungen am häufigsten problematisch. Auf starren Kunststoffteilen ist Vierfarben-Tampondruck Standard. Silikon hingegen verhält sich bei jedem Tampondruck anders, und eine 40 Shore A harte Tastaturbahn kehrt an Station vier nicht exakt in dieselbe Position zurück wie an Station eins. Auch Nass-in-Nass-Drucke verhalten sich anders: Silikonfarbe bleibt länger offen, sodass eine zu früh aufgetragene zweite Farbe die erste wieder ablöst.
Wenn bei einem weichen Teil des Kunstwerks eine präzise Farb-zu-Farb-Registrierung erforderlich ist, empfiehlt es sich, das Kunstwerk so umzugestalten, dass eine Trennung – also bewusste Abstände zwischen den Farben – entsteht, anstatt eine teurere Maschine zu kaufen.
Wann ist Tampondruck dem Siebdruck oder dem Transferdruck vorzuziehen?
Kurz gesagt: Wählen Sie nach Geometrie, nicht nach Stückpreis. Tampondruck ist das einzige der drei Verfahren, das ein gezieltes Bild auf eine komplexe Kurve überträgt.
| Tampondruck | Siebdruck | Transferdruck | |
|---|---|---|---|
| Oberfläche | Gebogen, gewölbt, unregelmäßig, vertieft | Flache oder einachsige Kurve | Gebogen, umschließend |
| Fläche und Farben | ≤~80 mm pro Strich, 1–4 Farben | Großflächig und durchgehend, 1–6 Farben | Großflächig, vollfarbig |
Der vollständige Methodenvergleich – Werkzeugkosten, Registrierungsverhalten, Haltbarkeit unter Verschleiß – gehört auf eine eigene Seite und wird hier nicht wiederholt.
Lasergravur ist die vierte Option und die einzige, bei der keine Tinte versagen kann – allerdings wird dabei die Beschichtungsschicht entfernt, anstatt eine neue aufzutragen. Das Ergebnis ist also ein anderes visuelles Resultat und kein Ersatz.
Den vollständigen Entscheidungsprozess über alle vier Methoden hinweg finden Sie im Säulenleitfaden. So drucken Sie auf Silikon.
Was den Preis eines Tampondruckauftrags bestimmt
Drei Dinge, in der Reihenfolge ihrer Auswirkung:
- Plattenzählung. Ein Klischee pro Farbe, pro Grafikrevision. Eine lasergeätzte Stahlplatte kostet etwa 40 bis 80 US-Dollar und behält die Tiefe auch bei hohen Auflagen bei; Fotopolymer ist günstiger, verhält sich aber wie ein Verbrauchsmaterial und nicht wie ein Werkzeug. Grafikänderungen nach dem Ätzen der Platte sind keine kostenlosen Anpassungen; es werden neue Platten benötigt.
- Farbwechsel. Die Reinigung von Silikontinte ist aufwendiger als die von Lösemitteltinte, und die im Farbbehälter verbleibende katalysierte Tinte ist unbrauchbar. Rechnen Sie mit 20 bis 40 Minuten pro Farbwechsel. Bei einem Vierfarbendruck in kleiner Auflage verbringt man daher mehr Zeit mit der Reinigung als mit dem Drucken selbst.
- Zyklus- und Heilungsbelegung. Der Druckvorgang dauert etwa eine Sekunde, und eine manuell bestückte Einfarbenstation schafft rund 900 bis 1500 Teile pro Stunde. Der Aushärtungstunnel stellt den Engpass dar, und dickere Teile halten die Produktionslinie auf.
Die Mindestbestellmenge ergibt sich aus der Einrichtung, nicht aus dem Material. Ein einfarbiger Schriftzug auf einem bestehenden Bauteil ist ab wenigen hundert Stück realisierbar; ein Vierfarbdruck auf einer neuen, gekrümmten Geometrie ist selten wirtschaftlich sinnvoll unter 3.000 bis 5.000 Stück, da die vorverzerrte Grafik anhand physischer Muster iterativ überprüft werden muss, bevor ein reproduzierbares Ergebnis erzielt werden kann.
Typische Anwendungen auf unserer Etage
- Silikon-Tastaturbeschriftung — die vorherrschende Verwendung. Üblicherweise ein oder zwei Farben, gefolgt von einer Schutzschicht. Siehe Druck- und Etikettiertechniken für Silikon-Tastaturen Und Oberflächenveredelungen und Beschichtungen für Silikon-Tastaturen für das, was auf die Tinte aufgetragen wird.
- Armbänder und Riemen — kleine Logos auf einer sich ständig biegenden Oberfläche; die Elastizität der Tinte ist wichtiger als ihre Deckkraft.
- Unregelmäßige Industrieteile — Ösen, Dichtungen, Gehäuse, bei denen ein Sieb die Oberfläche einfach nicht erreichen kann.
- Babyartikel und Lebensmittelkontaktartikel — druckbar, aber Tintenkonformität Die Druckqualität wird zum bestimmenden Kriterium.
Was das bedeutet, bevor Sie die Zeichnung freigeben
Der Tampondruck auf Silikon ist in den meisten Projekten nicht der limitierende Faktor – vielmehr ist es der Oberflächenzustand des Formteils. Ein Teil mit Trennmittelresten oder unvollständiger Nachhärtung wird den Haftungstest unabhängig von der verwendeten Tinte, dem Tampon oder der Plattenstärke nicht bestehen, und die Druckerei wird für eine vor Wochen getroffene Formentscheidung verantwortlich gemacht.
Für die Angebotserstellung benötigen wir vier Angaben: die Geometrie des Bauteils inklusive Druckflächenradius, die Druckvorlage mit feinster Linienbreite und Farbanzahl, die Materialzusammensetzung und Härte des Substrats sowie die geforderte Haltbarkeit des Drucks – beispielsweise die Anzahl der Abriebzyklen, die Beständigkeit gegenüber Lösungsmitteln oder die Einhaltung bestimmter Normen. Ohne diese Angabe ist die Angebotserstellung reine Spekulation, und auch der damit verbundene Prozess ist ungewiss.
Wenn der Aufdruck jahrelang dem täglichen Daumenkontakt standhalten muss, geht es eigentlich gar nicht mehr um Tampondruck, sondern darum, ob die Legende gedruckt, beschichtet oder graviert werden soll.
Verweise
- Tampondruck (indirekter Offset-Tiefdruck) — Wikipedia, fortlaufend aktualisiert
- ASTM D2240-15(2021), Gummieigenschaften — Durometerhärte — ASTM International, aktuelle Ausgabe
- ASTM D3359-23, Bewertung der Haftung mittels Klebebandtest — ASTM International, aktualisiert im März 2023
- ISO 2409:2020, Farben und Lacke – Gitterschnittprüfung — ISO, aktuelle Ausgabe
- 21 CFR 177.2600, Gummiartikel zur wiederholten Verwendung — US FDA / eCFR, aktueller Text
- Oberflächenmodifizierung von Polymeren durch Plasmabehandlung — NIH PMC, 2024 (zur Alterung der Oberflächenenergie nach der Behandlung)
- Oberflächenenergiedaten für PDMS — zusammengetragene Literaturwerte, 20–24 mJ/m²