Auswahl zwischen HCR vs LSR Es handelt sich nicht um eine einfache Materialentscheidung. Sie legt den Formgebungsprozess, die Werkzeugarchitektur, den Arbeitsaufwand, die Methode zur Gratkontrolle und die Wirtschaftlichkeit zukünftiger Produktionsmengen fest.
Allgemeine Empfehlungen lauten meist: “HCR ist günstiger” und “LSR ist präziser”. Für eine Produktionsentscheidung greift das zu kurz. Ein kostengünstiges HCR-Werkzeug kann teuer werden, wenn jedes Teil nachbearbeitet werden muss. Ein LSR-Werkzeug kann für ein einfaches Produkt, dessen Stückzahl nie ausreicht, um die Automatisierung zu nutzen, überdimensioniert sein.
Wählen Sie HCR für einfachere Geometrien, kleinere oder variable Volumen, Extrusion und Projekte, bei denen geringe Werkzeuginvestitionen wichtig sind. LSR eignet sich für dünne Wände, kleine Strukturen, automatisierte Mehrkavitätenfertigung, wiederholgenaue Dosierung und integriertes Umspritzen. Die endgültige Wahl muss jedoch noch anhand der genauen Güteklasse, Toleranz, des Aushärtungssystems und des Jahresbedarfs überprüft werden.
Zusammenfassung
- HCR bietet in der Regel mehr Prozessflexibilität und einen geringeren Werkzeugaufwand, allerdings erfordern formgepresste Teile oft mehr Arbeitsaufwand, Gratbildung und eine nachträgliche Nachbearbeitung.
- LSR erfordert spezielle Dosiertechnik und eine präzisere Werkzeugkonstruktion, aber sein geschlossenes Zweikomponentensystem eignet sich besser für eine wiederholbare, automatisierte Produktion.
- Wählen Sie nicht allein nach dem Materialpreis. Vergleichen Sie die Gesamtkosten unter Berücksichtigung von Werkzeugkosten, Kavitäten, Zykluszeit, Nachbearbeitung, Ausschuss, Inspektion, Nachhärtung und erwartetem Jahresvolumen.
HCR vs. LSR Vergleich
| Entscheidungsfaktor | HCR | LSR |
|---|---|---|
| Ungehärtetes Material bildet | feste oder gummiartige Verbindung | Pumpfähige Zweikomponentenflüssigkeit |
| Gängige Heilungssysteme | Peroxid oder Platin | Üblicherweise Platinzusatz-Aushärtung |
| Gängige Prozesse | Kompression, Transfer, Zahnfleischinjektion, Extrusion, Kalandern | Flüssigspritzgießen (LIM), Beschichten, Umspritzen |
| Materialhandhabung | Zugeschnitten, gewogen, gemahlen oder vorgeformt; offenere Handhabung | Gepumpt, dosiert, gemischt und eingespritzt durch ein geschlossenes System |
| Werkzeugkosten | Im Allgemeinen niedriger für Kompressionswerkzeuge | Üblicherweise höher aufgrund von Präzisions-, Anguss-, Entlüftungs- und Kaltkanalanforderungen |
| Automatisierungspotenzial | Niedrig bis mittel für die Kompression; höher bei HCR-Injektion | Hoch |
| Geometrie | Gut geeignet für einfache oder große Formteile und durchgehende Profile | Stark geeignet für dünne Wände, feine Details, kleine Teile und komplexe Strömungswege |
| Blitzen und Trimmen | Wahrscheinlicher beim Formpressen | Mit einem gut konstruierten Werkzeug und einem stabilen Prozess kann der Wert sehr niedrig sein. |
| Volumenpassform | Prototyp, geringe bis mittlere Stückzahlen oder variable Nachfrage | Mittleres bis hohes Volumen bei stabiler Nachfrage |
| Umspritzen | Möglich, aber in vollautomatisierten Zellen weniger häufig. | Üblich für Kunststoff-, Metall- und Mehrkomponenten-Baugruppen |
| Nachbehandlung | Abhängig von der Güteklasse und der Anwendung; häufig bei einigen peroxidgehärteten Systemen | Abhängig von Note und Anwendung; wird durch das Wort “Platin” nicht ausgeschlossen” |
| Hauptkostenrisiko | Arbeitsaufwand, Gebührenabweichungen, Beschnitt und Nachbearbeitungen | Werkzeuge, Ausrüstung, Prozessaufbau und ungenutzte Kapazität |
Diese Tabelle beschreibt typische Fertigungswege, keine allgemeingültige Rangfolge der Eigenschaften. HCR kann im Spritzgussverfahren verarbeitet werden. LSR kann außerhalb des Spritzgussverfahrens eingesetzt werden. Die Teilezeichnung und das Produktionssystem entscheiden darüber, ob diese Alternativen praktikabel sind.
Was ist der Hauptunterschied zwischen HCR und LSR?
Der Hauptunterschied liegt in ihrer Konsistenz vor dem Aushärten und den für ihre Verarbeitung benötigten Geräten.
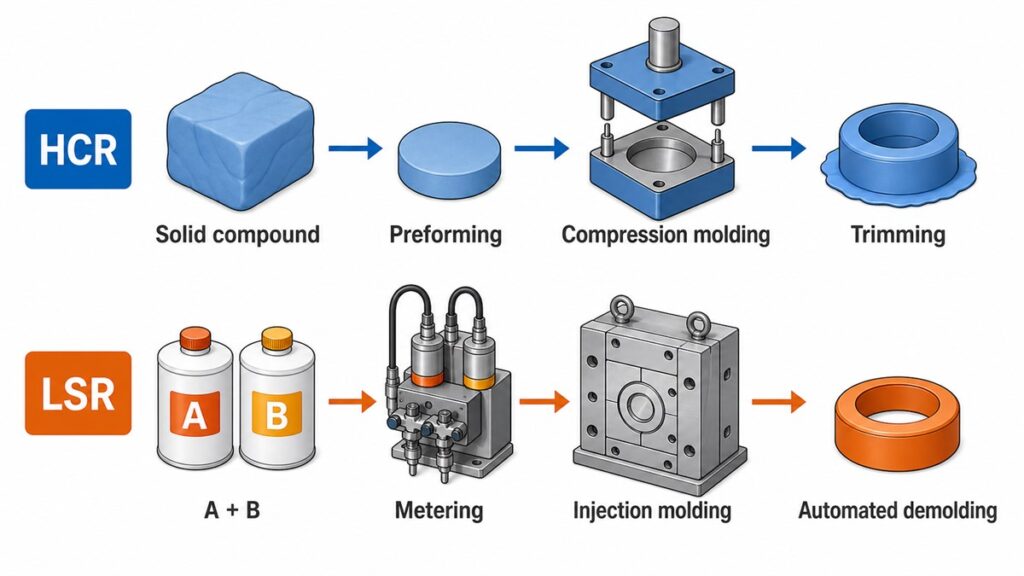
Hochkonsistenter Kautschuk ist eine feste, teigartige Silikonmischung. In einem Werk können Pigmente oder Additive eingemahlen, eine abgemessene Menge abgewogen, in eine beheizte Form gegeben oder durch Transfer-, Spritzguss-, Extrusions- oder Kalandrieranlagen geführt werden.
Flüssigsilikonkautschuk (LSR) LSR wird üblicherweise als Zweikomponenten-Schmelzmittel geliefert. A und B werden in einem kontrollierten Verhältnis gepumpt, vermischt und in eine beheizte Form eingespritzt. Seine Pumpfähigkeit und die kontrollierte A/B-Dosierung unterscheiden LSR von dem gummiartigen HCR in der Produktion.
Sobald beide ausgehärtet sind Silikonelastomere. Ihre endgültige Zugfestigkeit, Reißfestigkeit, Dehnung, Härte, Druckverformungsreste, optischen Eigenschaften und der regulatorische Status hängen von der jeweiligen Zusammensetzung ab. “LSR” bedeutet nicht automatisch weicher, sicherer oder mechanisch überlegen. “HCR” bedeutet nicht automatisch fester. Vergleichen Sie die TDS-Werte der Lieferanten für Kandidatenqualitäten, die mit denselben Prüfmethoden untersucht wurden.
Wann sollten Sie HCR gegenüber LSR wählen?
Wählen Sie HCR, wenn das Bauteil und der Business Case mehr von Prozessflexibilität als von maximaler Automatisierung profitieren.
Geringeres oder unsicheres Produktionsvolumen
Die Werkzeuge für die Kompressionstechnik sind im Allgemeinen einfacher als Mehrkavitäten-LSR-Werkzeuge mit Kaltkanalsystem. Diese geringeren Anschaffungskosten sind von Bedeutung, wenn die Nachfrage unsicher ist, sich das Design noch ändert oder das Programm nur periodische Serien benötigt.
Ein häufiger Fehler besteht darin, Werkzeugangebote zu vergleichen, ohne die erwartete Stückzahl zu berücksichtigen. Ein günstigeres Werkzeug kann dennoch höhere Gesamtkosten verursachen, wenn manuelle Beladung, Entformung, Beschnitt und Qualitätskontrolle in jedem Arbeitsgang erforderlich sind. HCR behält seinen Kostenvorteil nur dann, wenn die Geometrie- und Qualitätsanforderungen keinen übermäßigen Nachbearbeitungsaufwand verursachen.
Einfache oder große Formgeometrie
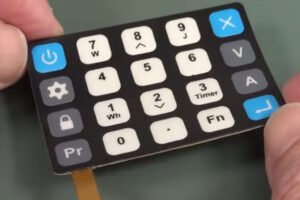
HCR-Kompressionsformen Eignet sich gut für Teile, die eine sichtbare Trennlinie, einfache Entlüftung und etwas Gratentfernung tolerieren. Groß industrielle Silikonteile, einschließlich Dichtungen und Tastaturen, passen oft auf diese Weise.
Beim Formpressen wird eine offene Form mit einer vordosierten Masse befüllt. Daher ist die Platzierung der Masse entscheidend. Ist die Masse nicht optimal dimensioniert oder positioniert, verändert sich die Fließstrecke im Formhohlraum. Bei wiederholten Zyklen kann dies zu ungleichmäßigem Grat, unvollständiger Füllung, Bindenähten oder Lufteinschlüssen führen.
Extrudierte Profile, Rohre, Schnüre und Bleche
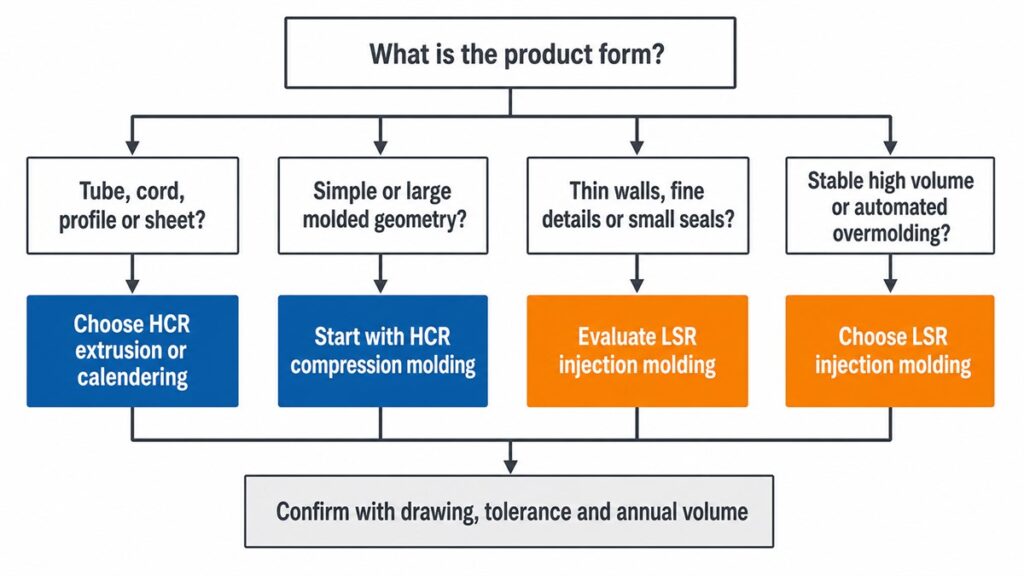
HCR ist der praktische Weg für kontinuierliches Extrudieren und Kalandern. Schläuche, Kabel, Ofendichtungen, Profile, Kabelisolierungen und Silikonplatten sind keine typischen LSR-Spritzgießprojekte. Elkem führt Extrusion und Kalandern als Standard-HCR-Verarbeitungsverfahren auf (Elkem).
Diese Grenze wird oft übersehen, weil Käufer nur “Silikonmaterialien” vergleichen. Die gewünschte Produktform kann das Herstellungsverfahren bereits vor der Diskussion über Härte, Farbe oder Aushärtungschemie festgelegt haben.
Flexibilität des Formulierungs- und Aushärtungssystems
HCR ist mit Peroxid- und Platinhärtungssystemen erhältlich. Dies bietet Ingenieuren mehr Formulierungs- und Verarbeitungsoptionen, führt aber auch zu einem höheren Spezifizierungsaufwand.
Je nach Sorte und Anwendungszweck kann bei mit Peroxid gehärtetem HCR eine Nachhärtung erforderlich sein, um flüchtige Nebenprodukte, Gerüche oder extrahierbare Stoffe zu reduzieren. Mit Platin gehärtetes HCR vermeidet einige Peroxid-Nebenprodukte, erfordert jedoch eine Kontaminationskontrolle, da Schwefel, Amine, Organozinnverbindungen und bestimmte Klebstoffe oder Pigmente die Aushärtung beeinträchtigen können.
Schreiben Sie nicht einfach “platinvernetzt” auf eine Zeichnung und gehen Sie davon aus, dass die Frage der Konformität damit erledigt ist. Die Vernetzungschemie ist nur ein Teil der Material- und Prozessdefinition.

Wann sollten Sie LSR gegenüber HCR bevorzugen?
Wählen Sie LSR, wenn Geometrie, Wiederholgenauigkeit und Produktionsumfang eine dedizierte Lösung rechtfertigen. Silikon-Spritzguss.
Dünne Wände und feine Details
LSR fließt leichter durch enge Abschnitte und kleine Öffnungen als das gummiartige HCR. Dies ermöglicht dünne Membranen, kleine Dichtungselemente, detaillierte Texturen, Mikrobauteile und komplexe Kavitätenlayouts.
Diese Fließfähigkeit führt auch zu einem höheren Aufwand bei der Werkzeugherstellung. LSR findet kleine Spalten an Trennlinien, Einsätzen, Auswerferschnittstellen und Absperrungen. Die Gratkontrolle hängt daher von der Werkzeugpräzision, dem Schließverhalten, der Entlüftungstiefe, der Materialviskosität und dem Prozessdruck ab. Ein komplexes CAD-Modell allein genügt nicht; das Werkzeug muss den Materialfluss präzise steuern.
Stabiles mittleres bis hohes Volumen
Ein geschlossenes Dosier- und Mischsystem reduziert manuelle Chargenschwankungen. Mehrfachwerkzeuge, automatische Entformung, Roboter und Inline-Inspektion können den Arbeitsaufwand pro Teil bei ausreichend hohem Produktionsvolumen senken.
In der Produktion liegen die typischen Vorteile der LSR-Technologie in der wiederholbaren Dosierung, der Automatisierung, dem geringeren Aufwand für Nachbearbeitungen und der skalierbaren Kavitätenfüllung. Der Nachteil sind die höheren Anschaffungskosten für Ausrüstung und Werkzeuge.
Ein weit verbreiteter Irrtum ist die Annahme, dass Automatisierung unabhängig vom Produktionsvolumen zu Einsparungen führt. Das ist nicht der Fall. Werden nur wenige kleine Chargen pro Jahr verarbeitet, können die Kosten für Werkzeugvalidierung, Einrichtung, Reinigung, vorbeugende Wartung und ungenutzte Kapazitäten den Stückpreis deutlich übersteigen.
Umspritzen und Teileintegration
LSR ist oft die robustere Methode, wenn Silikon über einen thermoplastischen oder metallischen Einsatz geformt werden muss. Es ermöglicht auch Zweikomponenten-Spritzguss, wodurch separate Montageschritte entfallen.
Der Verbindungsprozess ist nicht automatisch abgeschlossen. Das Team muss festlegen, ob die Haftung auf chemischer Adhäsion, Primer, selbsthaftender LSR-Technologie oder mechanischer Verzahnung beruht. Einlegematerial, Oberflächenverunreinigungen, Formtemperatur, Wärmeausdehnung und Hinterschnittgeometrie beeinflussen das Ergebnis.
Teams unterschätzen dies häufig, da eine erfolgreich von Hand gezogene Probe vollständig verklebt aussehen kann. Wiederholtes Biegen, Sterilisation, Wärmebehandlung oder Kontakt mit Flüssigkeiten können später schwache Verbindungen aufdecken. Haftungsprüfungen müssen die tatsächliche Belastungsrichtung und die Einsatzumgebung widerspiegeln.
Sauberere Materialhandhabung
LSR wird aus verschlossenen Behältern durch ein geschlossenes Mischsystem gepumpt. Dies reduziert die Handhabung und trägt zu einer saubereren Produktion bei.
Das Material macht das fertige Teil nicht automatisch sauber oder konform. Trennmittel, Werkzeugwartung, Entformen, Nachhärtung, Waschen, Inspektion und Verpackung beeinflussen weiterhin die Kontamination. Bei Medizinprodukten oder Produkten mit Lebensmittelkontakt sind Prozesskontrollen und Nachweise über das fertige Teil wichtiger als die Materialbezeichnung.
Ist LSR immer präziser als HCR?
Nein. LSR bietet normalerweise eine bessere Wiederholgenauigkeit für kleine, komplizierte, in großen Stückzahlen gefertigte Formteile, aber die erreichbare Toleranz hängt von den genauen Abmessungen und dem Prozess ab.
Silikon ist ein Elastomer. Die Abmessungen verändern sich durch Aushärtungsschrumpfung, Nachhärtung, Temperatur, Messkraft, Lagerzeit und ob das Bauteil eine Trennlinie überschreitet. Eine Toleranz, die bei einer Stahleinlage realistisch ist, kann bei einer freistehenden, weichen Wand unrealistisch sein.
Verwenden ISO 3302-1 Als Rahmen für die Maßtoleranzen von Formgummiprodukten dienen die einzelnen kritischen Maße im Rahmen des DFM-Prozesses. Die Zeichnung sollte Folgendes enthalten:
- Welche Abmessungen beeinflussen Abdichtung, Montage oder Funktion?
- Messmethode und Konditionierungszeit
- Ob die Abmessungen vor oder nach der Aushärtung gemessen werden
- Bezugsstrategie für ein flexibles Teil
- Zulässige Positionen für Überstand, Fehlpassung, Angussrest und Trennlinie
Ein häufiger Fehler besteht darin, die Toleranzen von Kunststoffteilen auf alle Silikonabmessungen anzuwenden. Dies führt zu unnötigen Werkzeugkorrekturen und Ausschuss bei der Qualitätskontrolle, ohne die Funktion zu verbessern.
Wie wirken sich HCR und LSR auf Werkzeug- und Stückkosten aus?
HCR senkt üblicherweise die anfänglichen Werkzeugkosten. LSR kann die laufenden Lohn- und Nachbearbeitungskosten senken. Keine der beiden Aussagen ist für sich genommen ausreichend.
| Kostenelement | HCR-Kostenverhalten | LSR-Kostenverhalten |
|---|---|---|
| Formenbau | Einfacher für einfache Kompressionswerkzeuge | Höhere Präzision; Angusskanal, Anguss, Entlüftung und Temperaturregelung sind entscheidend |
| Materialvorbereitung | Wiegen, Schneiden, Fräsen oder Vorformen können den Arbeitsaufwand erhöhen. | Automatisiertes A/B-Pumpen und Mischen |
| Zyklusarbeit | Manuelles Beladen und Entformen sind üblich. | Automatisierte Zyklen sind praktisch |
| Blitzentfernung | Oft ein wiederkehrender Eingriff | Niedriger, wenn Werkzeuge und Parameter stabil sind |
| Schrottrisiko | Ladungsplatzierung, Verunreinigungen, Lufteinschlüsse und Beschädigungen durch Beschnittzugabe | Verhältnisfehler, Aushärtungshemmung, Flash-Verlust, Kurzfüllungsverluste und Anlaufverluste |
| Inspektion | Weitere bedienerabhängige Variationen erfordern möglicherweise Aufmerksamkeit. | Die Wiederholgenauigkeit unterstützt die automatisierte oder hohlraumbasierte Inspektion |
| Wartung | Einfacheres Werkzeug, aber der Verschleiß der Trennlinie verändert immer noch den Grat | Kaltkanal, Dichtungen, Ventile, Entlüftungsöffnungen und Dosiersystem erfordern eine sorgfältige Wartung. |
| Kapazitätsrisiko | Die Arbeitskraft kann schrittweise erhöht werden. | Spezielle Ausrüstung wird teuer, wenn die Auslastung gering ist. |
Fordern Sie Angebote für realistische Jahresmengen an, nicht nur für eine einzelne Bestellmenge. Das Angebot sollte Werkzeugkosten, Materialkosten, Formgebung, Nachhärtung, Entgraten, Qualitätskontrolle, Verpackung und jegliches Einlegen von Einsätzen separat ausweisen. So wird deutlich, wo sich die Kosten bei Mengenänderungen verändern.

Ist HCR oder LSR für die Einhaltung der Vorschriften zum Lebensmittelkontakt oder zur medizinischen Versorgung maßgeblich?
Weder HCR noch LSR sind per se konform. Konformität bezieht sich auf eine definierte Materialgüte, Rezeptur, einen Herstellungsprozess, einen Prüfumfang und einen Verwendungszweck.
Für wiederverwendbare Gummiartikel mit Lebensmittelkontakt regelt 21 CFR 177.2600 die zulässigen Stoffe und Extraktionsbedingungen. Dazu gehören auch Silikonbasispolymere, was aber nicht bedeutet, dass jedes Silikonteil automatisch den Anforderungen entspricht.eCFR 21 CFR 177.2600).
Bei Projekten mit Lebensmittelkontakt ist Folgendes zu prüfen:
- Genaue Lieferantenqualität und Farbrezeptur
- Anwendbarer Markt: FDA 21 CFR 177.2600, LFGB/BfR oder eine andere Gerichtsbarkeit
- Prüfumfang für Fertigteile und Lebensmittelsimulanzien
- Heilungs- und Nachheilungszustände
- Rückverfolgbarkeit von der Rohmaterialcharge bis zur fertigen Charge
- Ob Pigmente, Zusatzstoffe, Grundierungen und Einlegematerialien in den Nachweis einbezogen sind
Für Medizinprodukte: “medizinisches Silikon”ist ebenfalls unvollständig.“. Biokompatibilitätsbewertung, Die Sterilisationsverträglichkeit, extrahierbare und auslaugbare Stoffe, Reinheit, Verpackung und Prozessvalidierung hängen von der Kontaktart und der Risikoklassifizierung des Produkts ab.
HCR vs. LSR: Eine praktische Auswahlmatrix
| Projektzustand | Bevorzugte Startroute | Grund |
|---|---|---|
| Prototyp oder unsichere Nachfrage | HCR-Kompressionsformen | Geringerer Werkzeugaufwand und einfachere Konstruktionsänderungen |
| Einfaches Formteil mit toleranten kosmetischen Eigenschaften | HCR-Kompressionsformen | Die Automatisierung amortisiert sich möglicherweise nicht. |
| Rohr, Schnur, Profil oder Blech | HCR-Extrusion oder Kalanderung | Der kontinuierliche Prozess passt zur Produktform |
| Großes, einfaches Formteil | HCR-Kompressionsformen | Praktische Kavitätenfüllung und geringere Werkzeugkomplexität |
| Kleine Dichtungen oder dünne Membranen | LSR-Spritzguss | Das Fließverhalten unterstützt feine Strukturen und dünne Abschnitte |
| Stabiles hohes Jahresvolumen | LSR-Spritzguss | Die Automatisierung von Mehrfachkavitäten kann den Arbeitsaufwand pro Bauteil reduzieren. |
| Kunststoff- oder Metallumspritzung | LSR-Spritzguss | Besser geeignet für automatisierte Insert- und Bonding-Strategien |
| Sehr geringer Blitzbedarf | LSR, nach der Machbarkeitsprüfung des Werkzeugs | Präzisionswerkzeuge können den Nachbeschnitt reduzieren. |
| Spezielle, mit Peroxid gehärtete Formulierung | HCR | Breiteres Härtungssystem und größere Flexibilität der Verbindung |
| Regulierte Lebensmittel- oder medizinische Verwendung | Entweder nach der Validierung von Qualität und Prozess | Die Einhaltung der Vorschriften wird nicht allein durch HCR oder LSR bestimmt. |
Welche Informationen werden vor der Angebotsanfrage benötigt?
Ein Lieferant kann HCR oder LSR anhand eines Produktfotos nicht zuverlässig bestimmen. Bitte senden Sie folgende Informationen:
- 2D-Zeichnung mit kritischen Maßen, Toleranzklassen und kosmetischen Zonen
- 3D-Modell im STEP-Format
- Jahresvolumen, Bestellmenge und erwartete Programmlaufzeit
- Härte, Farbe, Transparenz und mechanische Eigenschaften (Zielwerte)
- Betriebstemperatur, Flüssigkeitskontakt, Kompression und zu erwartende Betriebszyklen
- Anforderungen an die Einhaltung von Lebensmittelkontaktmaterialien, medizinischen Materialien, RoHS, REACH oder anderen Vorschriften
- Nachhärtung, Geruch, extrahierbare Stoffe und Reinheitsgrenzen
- Material- und Verbindungsanforderungen für umspritzte Teile einfügen
- Anforderungen an Verpackung, Inspektion und Rückverfolgbarkeit
Die Entscheidungsgrenze ist klar. Verwenden Sie HCR, wenn geringer Werkzeugaufwand, einfache Geometrie, kontinuierliche Bearbeitung oder hohe Flexibilität das Projekt bestimmen. Verwenden Sie LSR, wenn präzise Geometrie, geschlossene Handhabung, automatisierte Wiederholgenauigkeit und Wirtschaftlichkeit bei hohen Stückzahlen entscheidend sind.
Die endgültige Auswahl sollte anhand einer realen Zeichnung und einer Mengenprognose erfolgen. Ohne diese beiden Daten bleibt der Vergleich “HCR vs. LSR” lediglich ein Materialvergleich, wenn es sich tatsächlich um die Entscheidung für ein Fertigungssystem handelt.