Der Begriff “niedrige Temperatur” führt zu einem grundlegenden Spezifikationsfehler. Er kann die folgende Beschreibung enthalten: Aushärtungsprozess, Käufer lesen es jedoch oft als die Beschreibung des Materials. Leistung bei Betriebstemperatur. Das sind separate Eigenschaften und müssen separat überprüft werden.
Niedrigtemperaturvulkanisierter Silikonkautschuk ist eine Silikonmischung, die so formuliert ist, dass sie bei einer niedrigeren Formtemperatur als herkömmlicher wärmevernetzender Kautschuk aushärtet. Die Bezeichnung ist anwendungs- und herstellerspezifisch; sie bedeutet nicht automatisch, dass das ausgehärtete Bauteil für den Einsatz bei Minustemperaturen geeignet ist.
Was bedeutet niedrigtemperaturvulkanisierter Silikonkautschuk?
Niedrigtemperaturvulkanisierter Silikonkautschuk, üblicherweise abgekürzt zu LTV-Silikonkautschuk, Die Eigenschaften von Silikonen hängen von ihrem Aushärtungsprozess ab. Während der Vulkanisation wandeln Vernetzer die ungehärtete Silikonmasse in ein elastisches, dreidimensionales Netzwerk um. Eine niedrigere Aushärtungstemperatur schützt wärmeempfindliche Urmodelle und reduziert die thermische Belastung bei der Formenherstellung.
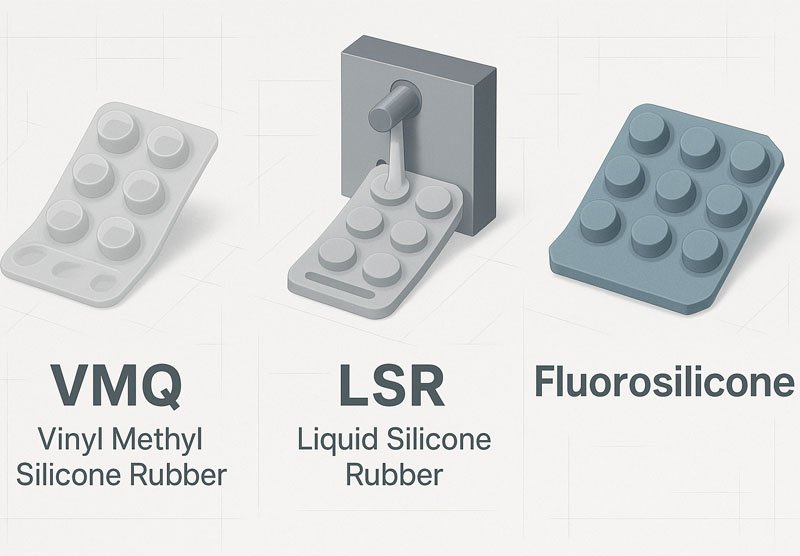
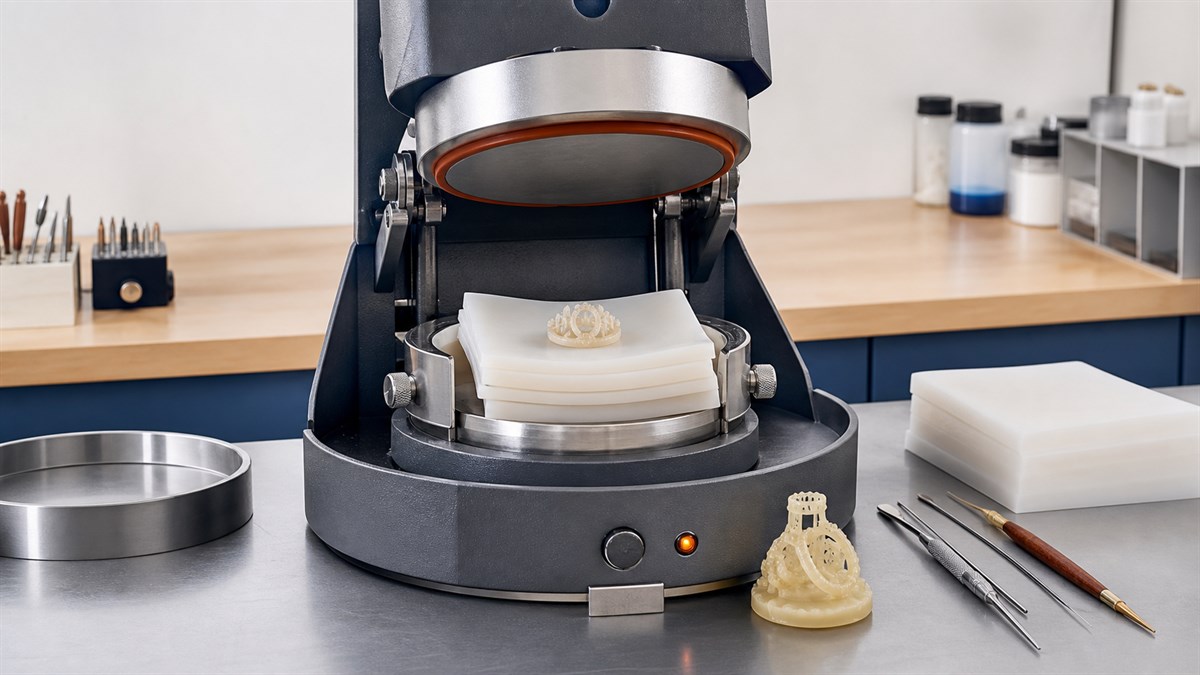
LTV wird nicht so häufig verwendet wie RTV, LSR oder HTV. Große Silikonhersteller klassifizieren üblicherweise Silikonelastomere als RTV-1, RTV-2, flüssiger Silikonkautschuk und Hochtemperaturvulkanisierender Silikonkautschuk. In Lieferketten für Schmuck und Modellbau, Allerdings bezieht sich LTV häufig auf festen Silikonformkautschuk, der in einer beheizten Presse bei einer niedrigeren Temperatur als der für herkömmlichen wärmevulkanisierten Formkautschuk verwendeten Temperatur ausgehärtet wird.
Deshalb ist das technische Datenblatt des Lieferanten wichtiger als die Abkürzung.
| Begriff | Typische Materialform | Aushärtungsroute | Gebräuchliche Verwendung |
|---|---|---|---|
| LTV | Oftmals feste Platten oder Formmasse | Wärmehärtung bei einer vom Lieferanten festgelegten niedrigeren Temperatur | Schmuckformen und wärmeempfindliche Urmuster |
| RTV-1 | Einkomponentenpaste oder Dichtmittel | Feuchtigkeitsaushärtung bei Raumtemperatur | Abdichten, Verbinden und Beschichten |
| RTV-2 | Zweikomponentige gießbare oder knetbare Masse | Kondensations- oder Additionshärtung, normalerweise nahe Raumtemperatur | Formenbau, Vergießen und Verkapseln |
| LSR | Zweiteilige pumpfähige Flüssigkeit | Platin-Zugabehärtung in einer beheizten Spritzgussform | Präzisionsformteile in großen Stückzahlen |
| HTV/HCR | Hochkonsistenter Vollgummi | Peroxid- oder Platinhärtung bei erhöhter Temperatur | Kompressionsformen und Extrusion |
Den zugrundeliegenden Vernetzungsprozess beschreiben Sie bitte. Was ist Silikonvulkanisation?.
Wie härtet LTV-Silikonkautschuk aus?
Der genaue Aushärtungsprozess wird vom Materiallieferanten vorgegeben. Es gibt keine universelle Aushärtungstemperatur oder -zeit für LTV.
A kommerzielle Nicem LTV-Formgummiqualität, Beispielsweise wird eine Vulkanisationstemperatur von angegeben 90 °C (194 °F) und eine Heilungszeit von 19 Minuten pro 6,35 mm (1/4 Zoll) Dicke. Diese Zahlen beziehen sich auf ein einzelnes Produkt, nicht auf die gesamte LTV-Kategorie. Eine andere Rezeptur kann eine andere Temperatur, einen anderen Druck oder einen anderen Zyklus erfordern.
In der Produktion müssen vier Variablen gleichzeitig kontrolliert werden:
- Tatsächliche Formtemperatur: Die Reglereinstellung ist kein Beweis dafür, dass die Gummischnittstelle die vorgegebene Temperatur erreicht hat.
- Wandstärke: Eine dicke Form benötigt länger zum Durchheizen als eine dünne Testplatte.
- Druck- und Formverschluss: Ungleichmäßiger Druck kann die Kavitätenfüllung, die Trennlinien und die Maßhaltigkeit beeinträchtigen.
- Master-Musterstabilität: Wachs, Harz, Polymer oder 3D-gedruckte Master können bei unterschiedlichen Temperaturen weich werden, sich verformen oder die Aushärtung behindern.
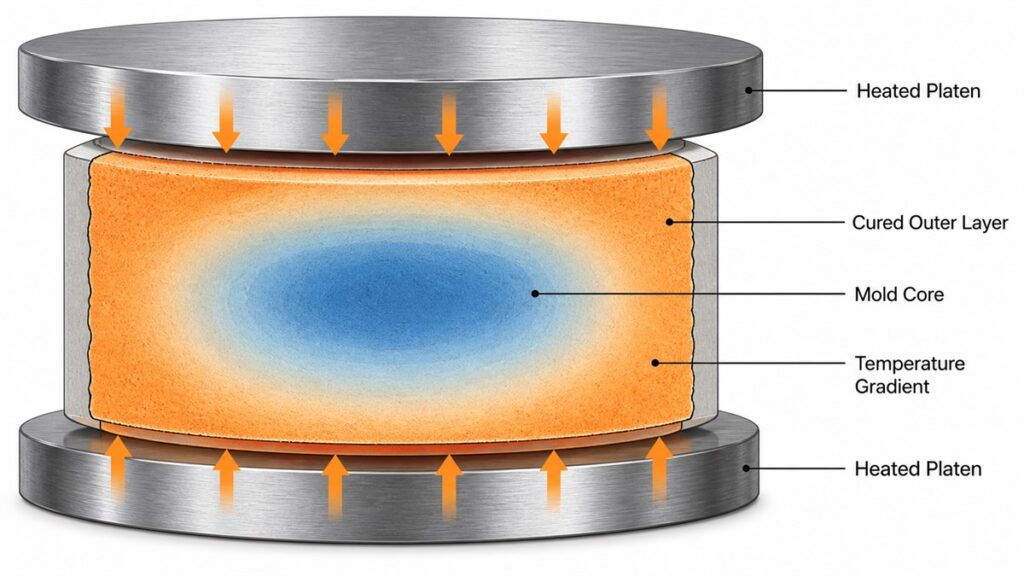
Ein niedrigerer Sollwert bedeutet nicht automatisch einen kürzeren Zyklus. Bleibt der Kern der Form unterhalb der erforderlichen Aushärtungstemperatur, kann die Oberfläche zwar fertig erscheinen, der Kern jedoch noch nicht vollständig ausgehärtet sein.
Ist LTV-Silikonkautschuk in kalten Umgebungen leistungsfähiger?
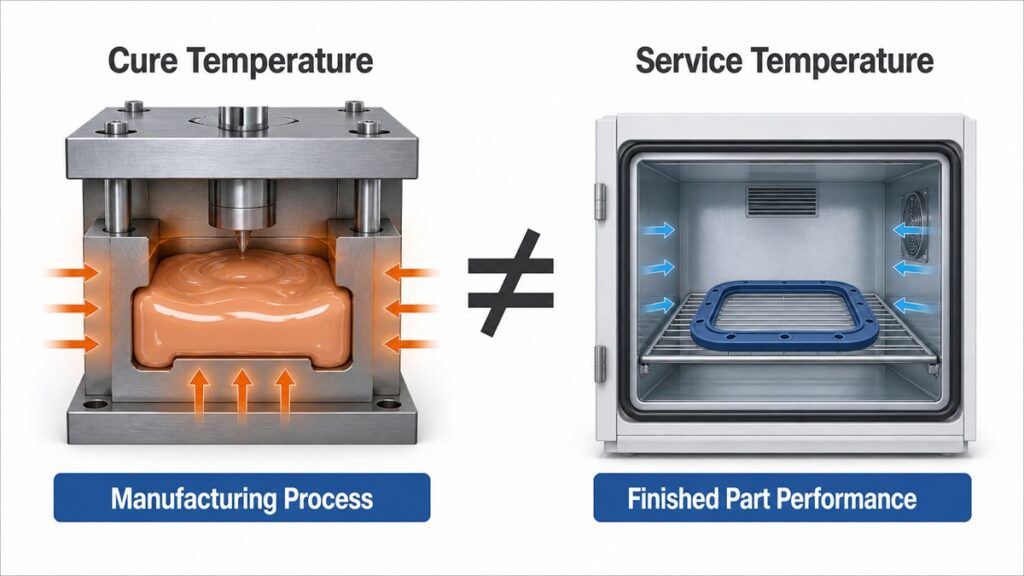
Nicht unbedingt. Aushärtungstemperatur und Betriebstemperatur sind unterschiedliche Spezifikationen.
Die Tieftemperaturflexibilität hängt vom Silikonpolymer, dem Phenylgehalt, der Vernetzungsdichte, den Füllstoffen und der fertigen Mischung ab. Sie lässt sich nicht aus der Bezeichnung “LTV” ableiten. Silikonelastomere behalten ihre Flexibilität im Allgemeinen über einen größeren Temperaturbereich als viele organische Kautschuke, die nutzbare Grenze muss jedoch weiterhin anhand sortenspezifischer Prüfdaten ermittelt werden.
Für eine Dichtung, ein Dichtungsring, eine Kabelkomponente oder ein elektronisches Vergussmaterial für Kälteanwendungen fordern Sie Daten zu der Eigenschaft an, die die Anwendung steuert:
| Anwendungsproblem | Relevante Beweise |
|---|---|
| Rückzug nach Kälteeinwirkung | ISO 2921 Temperatur-Rückzugsdaten |
| Dichtungsrückstellung unter Kompression | ISO 815-2 Tieftemperatur-Druckverformungsrestdaten |
| Flexibilität bei einer bestimmten Temperatur | Sprödigkeits-, Elastizitätsmodul- oder anwendungsspezifische Biegeprüfung |
| Wiederholte Temperaturwechsel | Thermische Zyklenprüfung an der fertigen Geometrie |
| Elektrischer Schutz | Dielektrische Daten vor und nach der Umwelteinwirkung |
Ein Werkstoff für den Einsatz bei Kälte darf nicht allein deshalb zugelassen werden, weil seine Aushärtung bei der Herstellung als “niedrige Temperatur” beschrieben wird.”
Wann sollten Sie sich für LTV-Silikonkautschuk entscheiden?
LTV-Silikonkautschuk ist besonders relevant, wenn Das Mastermodell verträgt keinen herkömmlichen Formvulkanisationszyklus. Eine gepresste Vollsilikonform wird jedoch nach wie vor bevorzugt.
Typische Fälle sind:
- Schmuckformen aus Wachs- oder wärmeempfindlichen Harzmodellen
- Detaillierte Muster mit Hinterschneidungen oder feinem Filigran
- Formenbauprozesse, bei denen Dimensionsänderungen streng kontrolliert werden müssen
- Werkstätten, die eine erhitzte, pressgehärtete Form anstelle eines gießbaren RTV-Systems benötigen
Ein kommerzieller Bericht 0,3% Schrumpfung, Die Schrumpfung ist jedoch formel- und prozessspezifisch. Der Wert sollte nicht ohne Bestätigung der genauen Güteklasse, Formdicke, des Zyklus und der Messmethode in eine Zeichnung oder Einkaufsspezifikation übernommen werden.
Für Automobil-, Elektronik-, Lebensmittel- oder Medizinprodukte ist “LTV” allein kein sinnvolles Zulassungskriterium. Solche Projekte beginnen normalerweise mit der Auswahl der Silikon-Herstellungsprozess—RTV-Verguss, LSR-Spritzgießen, HCR-Pressformen oder Extrusion—und anschließend die mechanischen, thermischen, elektrischen und Konformitätsdaten bestätigen.
LTV vs. RTV: Welches eignet sich für den Formenbau?
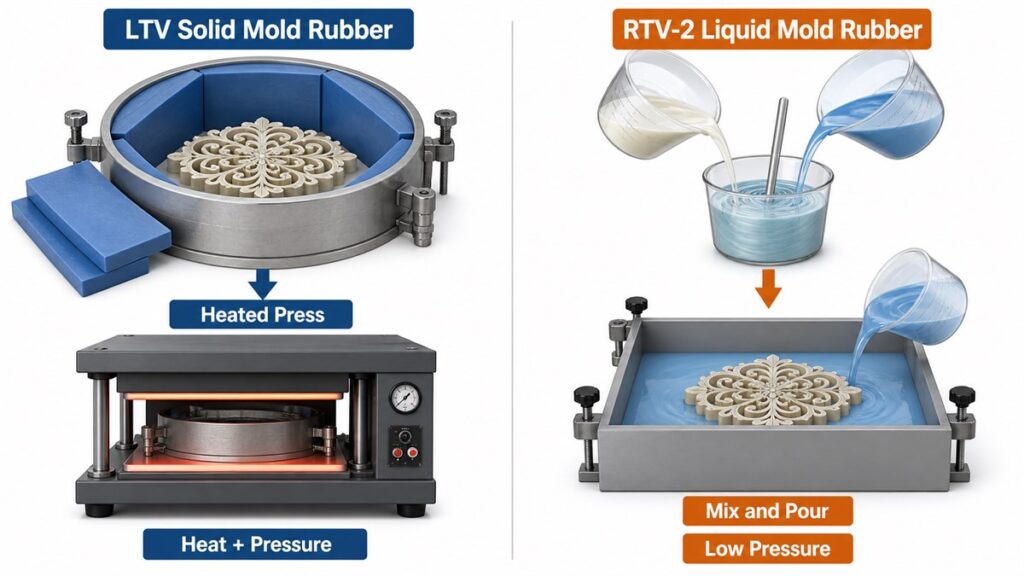
Die Wahl sollte auf Basis des Mastermodells, der Formgeometrie, der Produktionsmethode und des erforderlichen Zyklus erfolgen – und nicht danach, welches Akronym am fortschrittlichsten klingt.
| Entscheidungsfaktor | LTV-Vollformgummi | RTV-2 Flüssigformgummi |
|---|---|---|
| Materialhandhabung | Platten oder knetbare Masse, die in einen Formrahmen gepackt werden | Zwei Komponenten abgemessen, gemischt und ausgegossen |
| Ausrüstung | Beheizte Presse und Formrahmen | Mischwerkzeuge; Vakuum-Entgasung kann erforderlich sein |
| Hitze am Hauptgerät | Erhöhte, aber für einige Sorten niedrigere Zyklen als bei herkömmlichen Heißvulkanisationsverfahren | Oftmals erfolgt die Aushärtung bei Raumtemperatur; Wärme kann zur Beschleunigung geeigneter Sorten eingesetzt werden. |
| Druck auf den Meister | Der Pressdruck ist Teil des Prozesses | Normalerweise niedriger Druck beim Gießen |
| Komplexe Hinterschnitte | Hängt von Härte, Reißfestigkeit und Formschneidverfahren ab | Oft geeignet, wenn eine flexible Gussform benötigt wird. |
| Hauptkontrollrisiko | Temperatur durch die gesamte Formdicke | Mischungsverhältnis, Lufteinschluss, Aushärtungshemmung und Feuchtigkeitsempfindlichkeit |
Wenn das Master durch Hitze oder Pressdruck beschädigt ist, kann ein RTV-2-System die sicherere Lösung sein. Verwendet der Betrieb bereits vulkanisierte Gummiformen und benötigt eine geringere thermische Belastung bei kurzem, kontrolliertem Presszyklus, eignet sich möglicherweise ein LTV-Klebstoff besser.
Was muss vor der Bestellung bestätigt werden?
Geben Sie nicht nur “LTV-Silikon” an. Nennen Sie dem Lieferanten einen Prozess- und Leistungsbereich.
- Genaues Ausgangsmaterial und seine maximal zulässige Temperatur
- Maximale Abmessungen und dickste Formteil
- Verfügbare Presstemperatur, Druck und Plattengröße
- Erforderliche Shore-Härte und Reißfestigkeit
- Maximal zulässige Formschrumpfung
- Anzahl der erwarteten Gießzyklen
- Gussmaterial und maximale Kontakttemperatur
- Trennmittel- und Kontaminationsbeschränkungen
- Erforderliche Dokumentation zur Einhaltung der Vorschriften für Lebensmittelkontakt, medizinische Anwendungen, elektrische Anlagen oder sonstige Vorschriften
Der Lieferant sollte für jede angegebene Eigenschaft ein sortenspezifisches technisches Datenblatt, einen empfohlenen Aushärtungszyklus, Lagerbedingungen, Haltbarkeitsdaten und Prüfmethoden angeben.
Häufig gestellte Fragen
Ist LTV dasselbe wie RTV-Silikonkautschuk?
Nein. RTV ist so formuliert, dass es bei oder nahe Raumtemperatur aushärtet. LTV beschreibt üblicherweise ein Vulkanisationsverfahren mit erhöhter Temperatur, jedoch verwenden die Hersteller den Begriff nicht einheitlich.
Ist LTV-Silikon für Dichtungen bei Minustemperaturen geeignet?
Nur wenn für die gewählte Sorte entsprechende Tieftemperaturprüfdaten vorliegen. Das Aushärtungsetikett gibt keine Auskunft über die Kältebeständigkeit.
Führt eine Vulkanisation bei niedrigeren Temperaturen zu einer Verringerung der Schrumpfung?
Es kann die thermische Belastung reduzieren, und einige handelsübliche LTV-Formmassen weisen niedrige Schrumpfungswerte auf. Die tatsächliche Schrumpfung hängt jedoch weiterhin von der Zusammensetzung ab., Formgeometrie, Druck, Temperatur und Aushärtungszeit.
Der nächste richtige Schritt ist nicht die Frage, ob LTV-Silikon “besser” ist. Vielmehr sollten das Mastermaterial, die maximal zulässige Verarbeitungstemperatur, die Formdicke, die zu erwartenden Gießzyklen und die erforderliche Maßänderung bestätigt werden. Ohne diese Angaben ist die Abkürzung zu ungenau, um eine Materialentscheidung zu begründen.