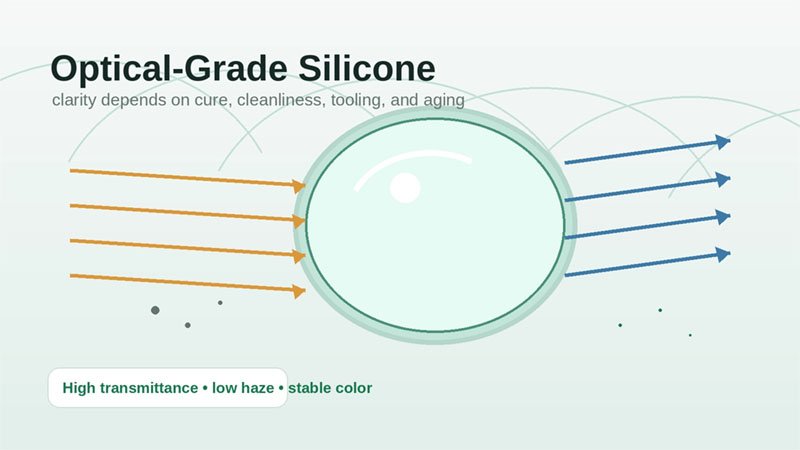
Teams kaufen “optisches Silikon” so, wie sie einen Transparenzwert aus einem Datenblatt ablesen. Lichtdurchlässigkeit über 91%, wasserklar, fertig. Die erste Charge sieht unter der Werkbanklampe perfekt aus.
Dann tritt die Trübung auf. Eine Charge verlässt die Presse mit einer leicht getrübten Kavität. Ein LED-Vergussmaterial, das bei der Eingangskontrolle glasklar war, ist nach 2000 Stunden bei Sperrschichttemperatur leicht gelblich. Im Materialzertifikat hat sich nichts geändert. Die Klarheit war nie eine feste Eigenschaft des Harzes – sie ergab sich aus der Art und Weise, wie das Bauteil ausgehärtet, gereinigt und gealtert wurde.
Optisches Silikon bietet eine Lichtdurchlässigkeit von >911 µT und einen einstellbaren Brechungsindex von 1,40–1,55. Sein entscheidender Vorteil ist die photothermische Stabilität – es widersteht der Vergilbung, die Epoxidharz und Polycarbonat unter Hitze und blauem/UV-Licht zersetzt. Diese Transparenz ist jedoch prozessbedingt. Verunreinigungen, Aushärtungsgrad, Formoberflächenbeschaffenheit und Lufteinschlüsse entscheiden darüber, ob die Werte aus dem Datenblatt erreicht werden, und die thermische Alterung entscheidet darüber, ob sie erhalten bleiben. Hier entscheidet sich, ob Klarheit auf dem Parkett gewonnen oder verloren wird.
Zusammenfassung
- Klarheit ist das Ergebnis eines Prozesses, keine Note, die man kaufen kann. Mit demselben optischen LSR lassen sich je nach Aushärtungsvergiftung, Entgasung und Werkzeugoberflächenbeschaffenheit wasserklare oder trübe Teile herstellen – das Harz setzt die Obergrenze, der Prozess bestimmt das Ergebnis.
- Der eigentliche optische Vorteil von Silikon liegt in der Zeit, nicht in der maximalen Klarheit. Die Lichtdurchlässigkeit am Tag Null ist bei allen Verkapselungsmaterialien ähnlich; die Unterschiede treten erst nach Tausenden von Stunden unter Einwirkung von Wärme und blauem Licht auf, wobei Silikon die Lichtdurchlässigkeit beibehält und Epoxidharz/PC vergilbt.
- Der Brechungsindex ist ein Gestaltungsfaktor, nicht nur eine Spezifikation. Durch den Phenylgehalt verschiebt sich der Brechungsindex von ca. 1,41 auf über 1,55; die Abstimmung auf den LED-Chip und den Leuchtstoff ermöglicht die Wiederherstellung der Lichtausbeute, die sonst verloren ginge.
Den umfassenderen Kontext der Materialeigenschaften, der diesen optischen Kompromissen zugrunde liegt, finden Sie in der vollständiger Leitfaden zu den Eigenschaften von Silikon.
Was Ihnen “optische Qualität” tatsächlich bringt
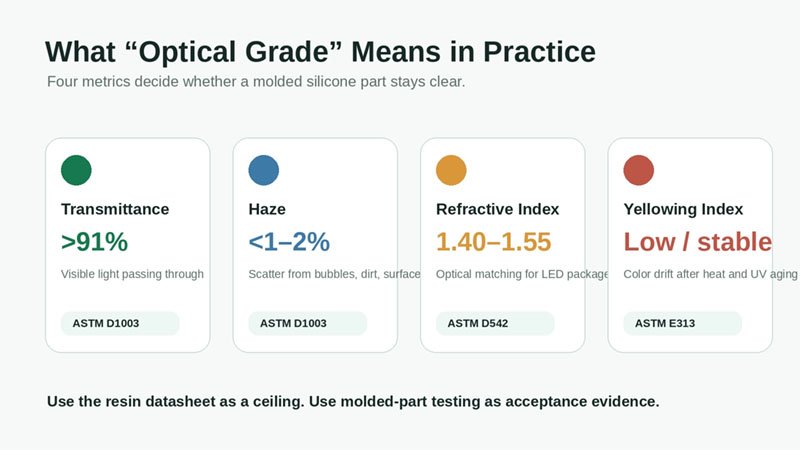
Die optische Güteklasse ist eine Gruppe von Eigenschaften, die jeweils unterschiedlich gemessen werden und bei der Produktion unterschiedlich stark beeinträchtigt werden. Sie ist Teil des umfassenderen Konzepts. Physikalische Eigenschaften von Silikon Diskussionsgemäß reagieren optische Bauteile auf kleine Prozessfehler deutlicher als die meisten Formteile.
| Eigentum | Optischer Qualitätsbereich | Prüfverfahren | Warum es wichtig ist |
|---|---|---|---|
| Lichtdurchlässigkeit | >91% (sichtbares Band) | ASTM D1003 | Volles Licht durch den Teil |
| Dunst | <1–2% | ASTM D1003 | Streuen; die Grundstücksverunreinigung tötet zuerst |
| Brechungsindex | 1,40–1,55 | ASTM D542 | Lichtauskopplung / Brechungsindexanpassung |
| Vergilbungsindex | Niedrig, stabil über die Zeit | ASTM E313 / D1925 | Farbveränderung unter Hitze und UV-Strahlung im Laufe der Zeit |
Die Lichtdurchlässigkeit und der Brechungsindex sind chemischer Natur: Dimethylsilikone weisen einen niedrigen Brechungsindex auf, während Phenylgruppen sowohl den Brechungsindex erhöhen als auch – in optischen Formulierungen – die Transparenz bei hohen Temperaturen gewährleisten. Trübung und Vergilbung hingegen hängen maßgeblich vom Herstellungsverfahren und der Lebensdauer ab.
Brechungsindex als Formulierungshebel
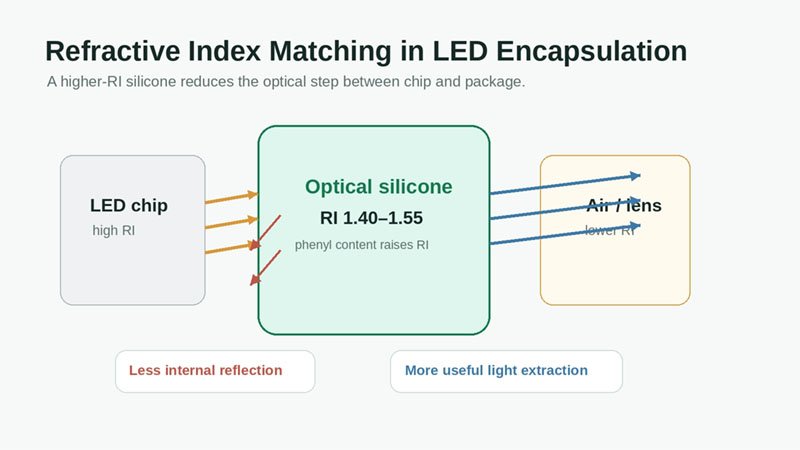
Der Brechungsindex ist die optische Eigenschaft, die Käufer häufig als feststehend betrachten, obwohl er tatsächlich veränderlich ist. Standard-Dimethylsilikon hat einen Brechungsindex von etwa 1,41. Durch die Zugabe von Phenyl erhöht er sich auf 1,50, 1,54 und höher.
Dieser Bereich hat seinen Grund. Bei der LED-Verkapselung verliert Licht, das einen Halbleiterchip mit hohem Brechungsindex verlässt, an jeder Grenzfläche, an der der Brechungsindex stark abfällt, an Effizienz; optische Modellierungsstudien behandeln dies ebenfalls. Brechungsindex des Verkapselungsmaterials als direkte Lichtauskopplungsvariable. Ein Phenylsilikon mit höherem Brechungsindex (RI) verringert diese Diskrepanz und erhöht die Lichtausbeute. Der Nachteil sind höhere Kosten und eine komplexere Formulierung. Zudem verhalten sich Silikone mit hohem Phenylgehalt bei der Aushärtung und Alterung anders, weshalb der Brechungsindex nicht ohne Weiteres eingestellt werden kann. Informationen zur Formulierung finden Sie unter „Wie Additive und Verarbeitungsprozesse diese Abwägung beeinflussen können“. Silikoneigenschaften modifizieren. Die Angabe von “klarem Silikon” ohne Angabe eines Brechungsindex-Ziels bedeutet jedoch, dass die Lichtausbeute, für die die Anwendung bezahlt hat, ungenutzt bleibt.
Wo Klarheit gewonnen oder verloren geht: der Prozess
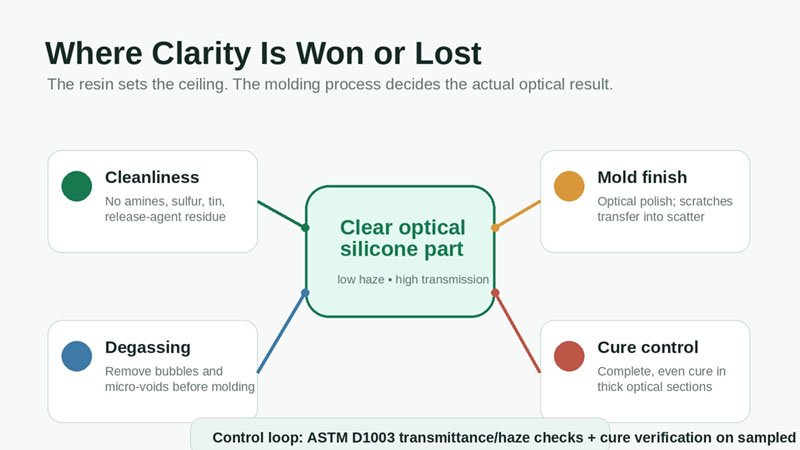
Dies ist ein Teilbereich, der in Datenblättern nicht abgedeckt wird, da er im Formprozess entsteht. Optisches Silikon ist ungewöhnlich empfindlich, und die meisten Transparenzfehler lassen sich auf vier Prozesspunkte zurückführen.
Platinvergiftung
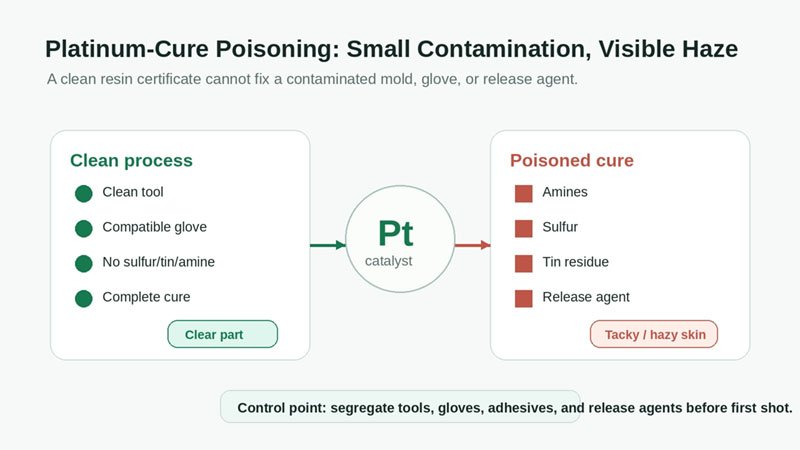
Optisches Silikon wird mit Platin gehärtet – das ist notwendig, da Peroxidsysteme Nebenprodukte und Verfärbungen hinterlassen. Platinkatalysatoren werden durch Amine, Schwefel, Zinn (einschließlich Kondensationshärtungsrückstände) sowie bestimmte Kunststoffe und Klebstoffe inaktiviert. Eine inaktive Härtung führt zu einer klebrigen, trüben Oberfläche oder einer nicht ausgehärteten Haut. Dies ist der häufigste optische Defekt und entsteht in der Regel durch Verunreinigungen im vorgelagerten Prozess – beispielsweise durch einen Handschuh, ein Trennmittel oder einen vorherigen Durchlauf mit demselben Werkzeug – und nicht durch das Harz selbst. Er ist zudem am schwierigsten nachträglich zu diagnostizieren, da das Zertifikat des eingehenden Materials einwandfrei ist.
Lufteinschluss und Entgasung
Blasen und Mikroporen streuen das Licht und sind direkt als Trübung oder sichtbare Defekte erkennbar. Optisches Spritzgießen erfordert eine Vakuum-Entgasung des Materials und oft eine vakuumunterstützte Form; das Einspritzprofil und die Entlüftung entscheiden darüber, ob eingeschlossene Luft in einem dicken Linsenbereich sichtbar wird.
Oberflächenbeschaffenheit der Form
Die Transparenz eines optischen Bauteils hängt maßgeblich von der Qualität des Werkzeugs ab, aus dem es geformt wurde. Das Werkzeug benötigt eine polierte Oberfläche in optischer Qualität (SPI-Niveau A oder besser), und jegliche Kratzer, Bearbeitungsspuren oder Abnutzungserscheinungen übertragen sich 1:1 als Streuung auf die Bauteiloberfläche. Die Werkzeugwartung ist daher nicht nur eine kosmetische, sondern auch eine optische Anforderung.
Aushärtungsgrad und thermische Vorgeschichte
Unzureichende Aushärtung hinterlässt Resttrübungen und Oberflächenklebrigkeit; Überhärtung oder ungleichmäßige Erwärmung dickerer Bereiche können Spannungen und Verfärbungen verursachen. Dicke optische Bereiche härten nichtlinear aus – die Außenseite vulkanisiert vor dem Kern, und die Überprüfung erfolgt durch eine Transmissions-/Trübungsmessung an einem Querschnitt, nicht durch eine oberflächliche Betrachtung. Falls die Terminologie unklar ist, erklärt dieser Leitfaden sie. Aushärtung vs. Vulkanisation bei Silikon.
Der praktische Regelkreis ist integriert: Transmissionsgrad und Trübung (ASTM D1003An Stichproben unter kontrollierter Beleuchtung wird die Aushärtung geprüft. Eine Veränderung der Transparenz in einer Kavität deutet frühzeitig auf Verunreinigungen oder Werkzeugverschleiß hin, nicht auf ein Materialproblem.
Vergilbung und thermische Alterung im Laufe der Zeit
Hier spielt Silikon seine Stärken aus, und da es sich um eine zeitbasierte Eigenschaft handelt, wird sie bei einem Vergleich mit dem Tag Null nicht sichtbar.
Das Si–O-Gerüst absorbiert im sichtbaren oder nahen UV-Bereich nicht so stark wie die aromatischen und Carbonylgruppen in Epoxidharz und Polycarbonat. Diese Stabilität beruht auf denselben chemischen Prozessen, die bereits im Folgenden beschrieben wurden. chemische Eigenschaften von Silikon. Unter der Beleuchtung einer Hochleistungs-LED mit blauer Farbe – hoher Sperrschichttemperatur und hohem kurzwelligen Lichtstrom – vergilben Epoxidharz-Vergussmassen innerhalb weniger hundert bis tausend Stunden, und Polycarbonat-Optiken trüben sich unter anhaltender UV-Strahlung ein und vergilben ebenfalls. Optisches Silikon behält seine Lichtdurchlässigkeit unter der gleichen Belastung deutlich länger bei; eine frei zugängliche Studie dazu… Optisches Silikon, das rauen Umgebungsbedingungen ausgesetzt ist Es wurde eine hohe Stabilität unter UV- und Blaulichteinwirkung festgestellt, während Hitze und Salzeinwirkung zu stärkerem Abbau führten. Dies korrespondiert mit dem breiten UV- und Witterungsverhalten des Polymers.
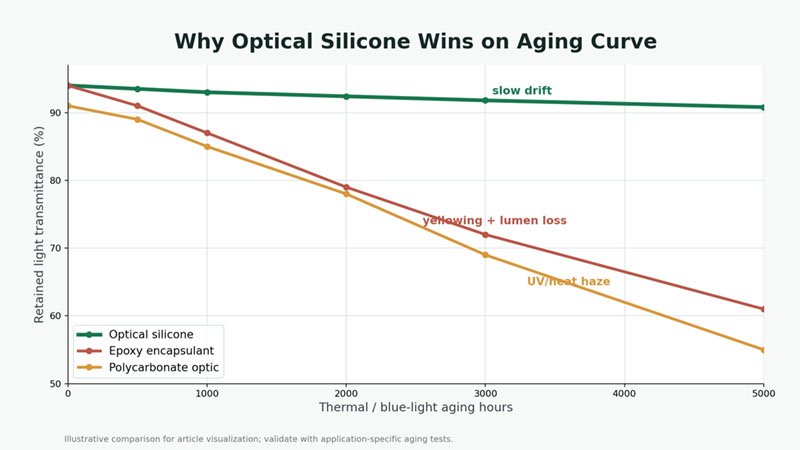
Eine wichtige Grenze: Auch Silikon ist nicht immun. Bei extremen Sperrschichttemperaturen und abhängig vom Phenylgehalt und den Additiven nimmt die Lichtdurchlässigkeit langsam ab, wobei der Verlauf entscheidend ist – zwei Vergussmassen, die zu Beginn identische Werte aufweisen, können sich bis zur 3000. Stunde um mehrere Prozentpunkte in der Lichtdurchlässigkeit und einen sichtbaren Vergilbungsindex unterscheiden. Temperaturstudien an optisch klaren Silikonvergussmassen zeigen, dass Thermische Einwirkung kann die optische Übertragung dennoch beeinträchtigen., Daher ist die Angabe der Restlichte nach einem definierten thermischen Alterungsprozess, nicht der anfänglichen Lichtdurchlässigkeit, die einzig sinnvolle Vergleichsmethode. Der thermische Aspekt steht in direktem Zusammenhang mit dem Wärmeverhalten des Materials.
Anwendungsgrenzen
Wo sich die Kombination aus Optik und Stabilität tatsächlich auszahlt:
- Hochleistungs-LED-Gehäuse und Linsen — RI-Anpassung plus Vergilbungswiderstand bei Sperrschichttemperatur
- Fahrzeugbeleuchtungsoptik — anhaltende UV- und Hitzebeständigkeit bei gleichzeitiger Anforderung an den Erhalt der Transparenz während der gesamten Fahrzeuglebensdauer
- Medizinische Lichtleiter und Endoskopoptiken — Klarheit plus Biokompatibilität und wiederholte Sterilisation
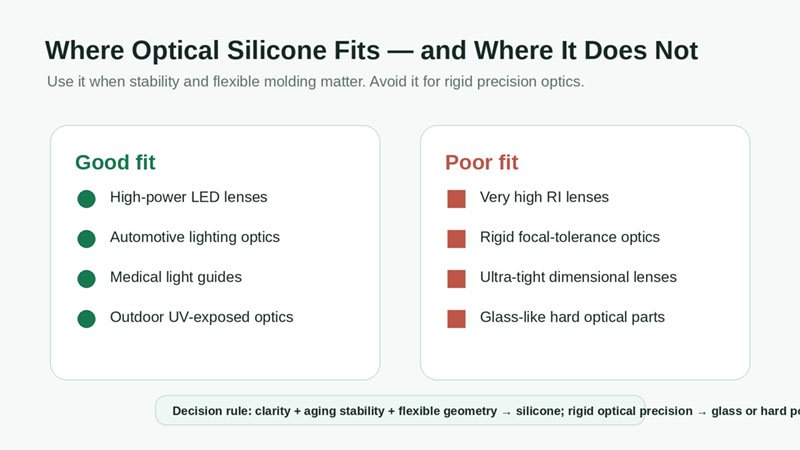
Wann Silikon die falsche Wahl ist: Anwendungen, die einen sehr hohen Brechungsindex jenseits des Phenylbereichs erfordern, oder eine starre, maßgenaue Linse mit geringer Brennweitentoleranz. Silikon ist ein Elastomer – es ist flexibel, und das disqualifiziert es unabhängig von der Klarheit für präzise, starre Optiken. mechanische Eigenschaften von Silikon Erläutern Sie diesen Kompromiss genauer. Bei diesen Modellen dient Glas oder ein hartes Polymer als Basismaterial, manchmal mit einer sekundären Optik aus Silikon.
Warum Teams dies unterschätzen
Das Problem tritt immer wieder auf. Die Klarheit wird im Datenblatt des Harzes lediglich als Zahl behandelt, sodass die Prozessvariablen, die sie tatsächlich beeinflussen – wie Aushärtungsvergiftung, Entgasung und Werkzeugoberflächenbeschaffenheit – weder in die Bauteilspezifikation noch in die Gespräche mit dem Lieferanten Eingang finden. Tritt eine trübe oder klebrige Charge auf, wird instinktiv das Material verantwortlich gemacht, obwohl die Ursache fast immer in Verunreinigungen oder Werkzeugfehlern liegt.
Der zweite Fehler besteht darin, ein Vergussmaterial anhand seiner Transmission am ersten Tag zu beurteilen. Der Hauptgrund, optisches Silikon gegenüber Epoxidharz zu bevorzugen, liegt in der Alterungskurve, und dieser Vorteil ist bei einem Vergleich mit einem Neuteil nicht erkennbar. Teams, die kein Kriterium für die Akzeptanz der thermischen oder UV-Alterung festlegen, kaufen die Haltbarkeit von Silikon, ohne sie jemals zu überprüfen.
Der dritte Fehler besteht darin, den Brechungsindex zu ignorieren und sich dann zu wundern, warum die Lichtausbeute unter dem optischen Modell liegt. Das sind keine Kompetenzlücken – es ist der Unterschied zwischen dem Lesen einer Harzspezifikation und der Steuerung einer geformten Optik.
Was ich vor der Notenbestätigung benötige
Bevor ich mich auf eine optische Qualität, ein Aushärtungssystem und einen Formgebungsprozess festlege, senden Sie mir bitte Folgendes:
- Zieltransmissionsgrad und der relevante Wellenlängenbereich
- Brechungsindexziel oder das passende Chip-/Phosphorsystem
- Betriebs- und Spitzen-/Übergangstemperatur sowie erwartete Betriebsstunden
- UV-Bestrahlung und etwaige Akzeptanzkriterien für Alterung/Retention
- Teilegeometrie, dickster optischer Abschnitt und Oberflächen-/Toleranzanforderungen
- Jegliche Sekundärmaterialien, Klebstoffe oder Trennmittel, die damit in Kontakt kommen – das Risiko einer Platinvergiftung muss vor der ersten Injektion beseitigt werden.
Anhand dieser Daten kann ich Ihnen sagen, ob ein optisches Bauteil aus Dimethyl- oder Phenylglas geeignet ist, welche Reinheit und welche Werkzeuge erforderlich sind und welches Alterungsprotokoll die Abnahme bestimmt. Ohne Angaben zu Temperatur, Betriebsstunden und Kontaktmaterialien beschreibt ein anfänglicher Transmissionswert ein neues Prüfmuster, nicht aber die Optik, die Sie im Einsatz verwenden werden.