La plupart des équipes choisissent le silicone comme elles choisissent une pièce sur catalogue. Elles lisent “ chimiquement inerte ”, supposent qu'il est étanche à leur fluide et passent à autre chose. Le joint passe le contrôle qualité à réception. Il résiste à la première semaine d'utilisation sur le terrain.
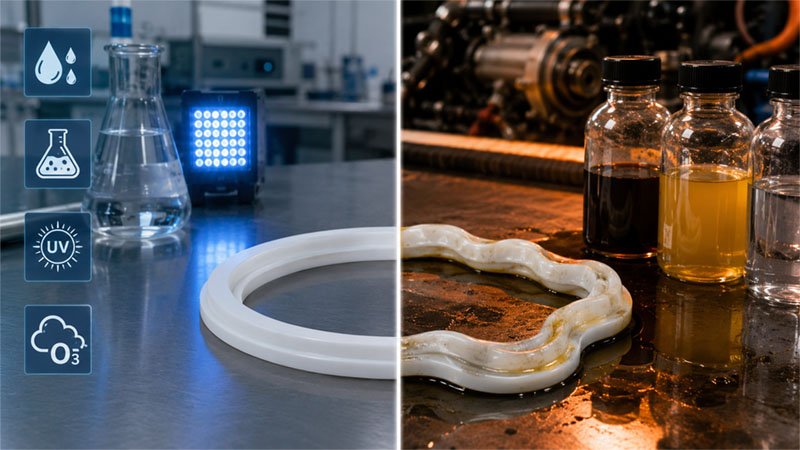
Puis, le joint gonfle. Un joint conforme aux spécifications est retourné par un client (référence 12%) : surdimensionné, mou et suintant. Le matériau n'a pourtant pas été modifié. Le fluide a réagi exactement comme prévu par la chimie du produit ; le cahier des charges n'en avait tout simplement pas tenu compte.
Le silicone (VMQ) est inerte vis-à-vis de l'eau, des alcools, des acides et bases dilués, de l'ozone et des UV car sa structure Si–O ne présente aucun site de réaction facile. Il n'est cependant pas universellement résistant : les solvants non polaires et les hydrocarbures chauds le font gonfler, les oxydants puissants et les acides concentrés le dégradent, et les qualités standard ne présentent pratiquement aucune résistance aux huiles ou aux carburants – ce qui explique précisément l'existence du fluorosilicone (FVMQ). Ce qui suit explique où se situe réellement cette limite, et comment la résistance est prouvée plutôt que présumée.
Résumé exécutif
- L'inertie réside dans la structure même, et non dans la note indiquée sur la fiche technique. La chaîne Si–O–Si résiste à l’oxydation, à l’ozone et à l’hydrolyse, mais elle n’empêche en rien les solvants non polaires de diffuser dans le réseau et de le faire gonfler.
- “Le terme ” compatible » ne signifie rien sans tenir compte de la température, de la concentration et du temps d'exposition. Un même fluide peut être recommandé pour une utilisation intermittente à 23 °C et non recommandé pour une immersion continue à 100 °C.
- L'huile et le carburant sont l'exemple classique d'une erreur de spécification. Le VMQ standard gonfle énormément au contact des hydrocarbures ; en cas de contact avec de l'huile, du carburant ou des solvants aromatiques, il faut envisager le fluorosilicone, et non une autre qualité de silicone.
Pourquoi le silicone est inerte : la structure, pas la marque
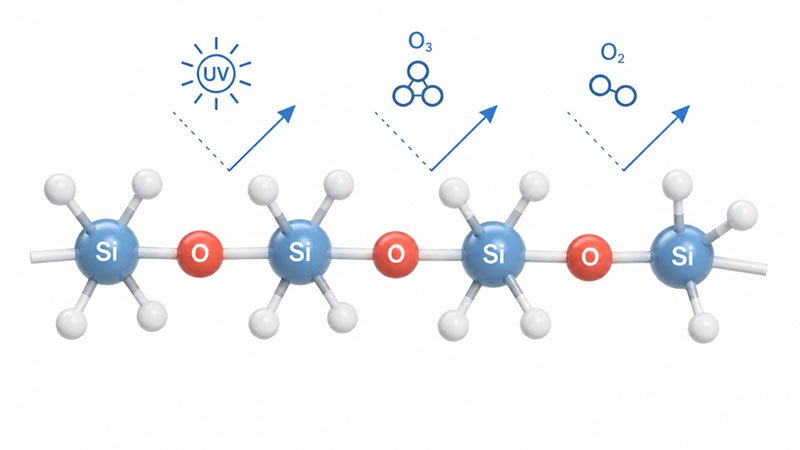
Le silicone est un polysiloxane — un squelette inorganique Si–O–Si avec des groupes méthyle liés au silicium. Les caoutchoucs organiques (NR, EPDM, NBR) sont constitués de chaînes carbone-carbone. C’est là toute la différence.
La liaison Si–O est l'une des plus fortes des élastomères commerciaux et ne présente aucune double liaison dans la chaîne principale, ce qui la rend imperméable à l'ozone et à l'oxygène. Ainsi, le silicone résiste à l'oxydation, aux UV, à l'ozone et aux intempéries pendant plus de 20 ans en extérieur. caoutchoucs organiques Il ne se fissure pas. Il est véritablement stable face à l'eau, aux alcools, aux acides et bases aqueux dilués.
Mais l'inertie envers réaction n'est pas la même chose que la résistance à absorption. Le silicone est un réseau relativement ouvert, à faible densité de réticulation. Les petites molécules non polaires y pénètrent facilement. Il n'y a pas de réaction chimique : la pièce gonfle, se ramollit et perd son étanchéité. Les équipes confondent souvent ces deux aspects, et c'est là que la plupart des défaillances sur le terrain surviennent.
Là où le silicone adhère
Voici les environnements où le VMQ standard se comporte comme le suggère sa réputation d“” inertie » :
- Eau froide et chaude, saumure et la plupart des solutions salines aqueuses
- Méthanol, éthanol, alcool isopropylique, glycols et glycérine
- Acides minéraux dilués et bases diluées à température ambiante
- Exposition à l'ozone, à l'oxygène et aux UV : le silicone se situe parmi les meilleurs de sa catégorie dans ce domaine.
Dans ces milieux, les limites pratiques sont liées à la température et au temps, et non à une attaque chimique. L'eau chaude continue et la vapeur à basse pression en dessous de 100 °C environ sont tolérables pour de nombreuses nuances ; le mode de défaillance est alors une hydrolyse et une réversion lentes, et non un gonflement.
Là où le silicone agit : en provoquant un gonflement, et non une réaction.
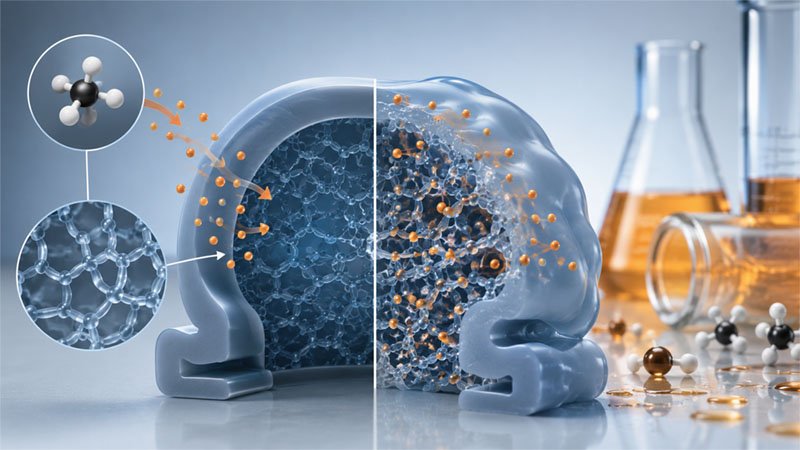
Il s'agit de la moitié de l'image que les fiches techniques survolent.
Solvants aromatiques et chlorés
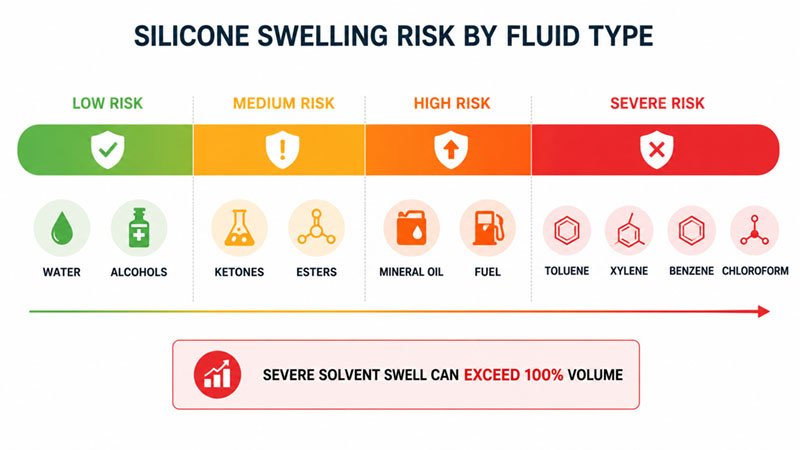
Le toluène, le xylène, le benzène, le tétrachlorure de carbone et le chloroforme sont les plus corrosifs. Le silicone standard peut gonfler de 100 à 2000 fois son volume initial dans ces solvants : il les absorbe comme une éponge, se dilate et perd presque toute sa résistance mécanique. Lorsque le solvant s'évapore, la pièce reprend sa forme initiale, mais rarement ses dimensions ou sa dureté d'origine. Pour l'étanchéité, ce seul cycle de gonflement/dégonflement est fatal.
Cétones et esters
L'acétone, le MEK et l'acétate d'éthyle provoquent un gonflement modéré. Un contact bref et intermittent (un simple essuyage, une étape de nettoyage) est généralement sans danger. L'immersion continue, en revanche, est fatale.
Pétroles et carburants — celui qui coûte cher
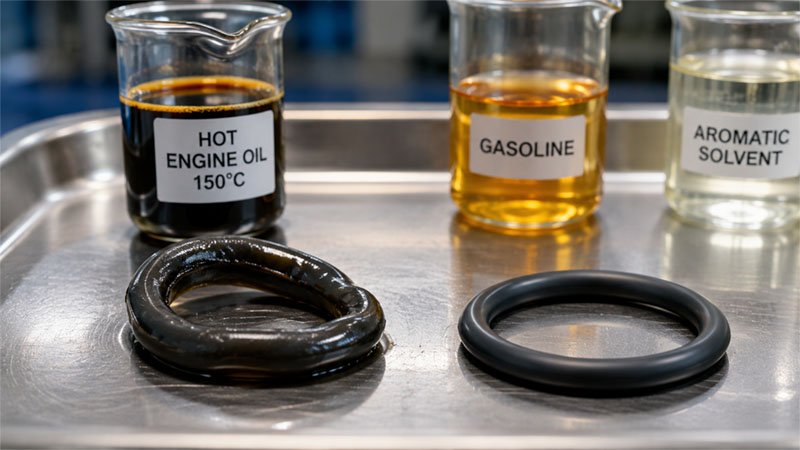
Le VMQ standard présente une faible résistance à l'huile minérale, à l'huile moteur, à l'essence et au diesel, surtout à chaud. C'est l'erreur de spécification la plus courante et la plus coûteuse que je constate, car la pièce semble correcte jusqu'à ce qu'elle soit immergée dans le fluide à température. Si du carburant ou de l'huile est présent dans le système, la solution est la suivante : fluorosilicone (FVMQ), Ce fluide privilégie une réelle résistance aux hydrocarbures au détriment du coût et d'une certaine flexibilité à basse température. La différence de prix est significative ; il est donc conseillé de vérifier les caractéristiques du fluide avant d'établir un devis.
Où le silicone se dégrade réellement
Le gonflement est une réaction chimique réversible qui s'infiltre dans le réseau. Dégradation C'est la rupture de la colonne vertébrale. Les agents qui la commettent :
- Acide sulfurique et nitrique concentré
- Alcalis concentrés chauds (attaque caustique de la liaison Si–O)
- Les oxydants puissants et la vapeur surchauffée à plus de ~120 °C, qui provoquent la scission de la chaîne hydrolytique
Une fois la structure principale coupée, il n'y a ni récupération ni dégonflement. La pièce se farine, se fissure ou devient collante. Pour ces matériaux, le silicone n'est pas le polymère de base approprié ; il ne s'agit pas d'un problème de qualité.
Le silicone absorbe-t-il les odeurs et les goûts ?
Cette question revient constamment concernant les produits alimentaires et pour bébés, il est donc important d'être précis. Le silicone n'absorbe pas chimiquement les odeurs. Ce qu'il fait, c'est… pénétrer. Le même réseau ouvert qui permet le passage des gaz permet également aux molécules odorantes et aromatiques de s'adsorber à la surface et de se libérer lentement par la suite. Voir perméabilité aux gaz et aux vapeurs du silicone pour le mécanisme.
Il existe une seconde source distincte : une pièce neuve dégageant une odeur particulière indique presque toujours qu'il s'agit d'un silicone vulcanisé au peroxyde dont la post-cuisson a été omise ou incomplète. Le silicone vulcanisé au platine ne produit aucun sous-produit de réaction et est pratiquement inodore à la sortie du moule. Les silicones vulcanisés au peroxyde contiennent des traces de composés volatils qui nécessitent une post-cuisson adéquate (généralement à 200 °C pendant environ 4 heures) pour être éliminées. Si un client signale une odeur sur une pièce neuve, il est important de contacter le service client. partie en contact avec les aliments, vérifiez le système de durcissement et le rapport post-durcissement avant d'incriminer le matériau.
Tableau de compatibilité chimique du silicone
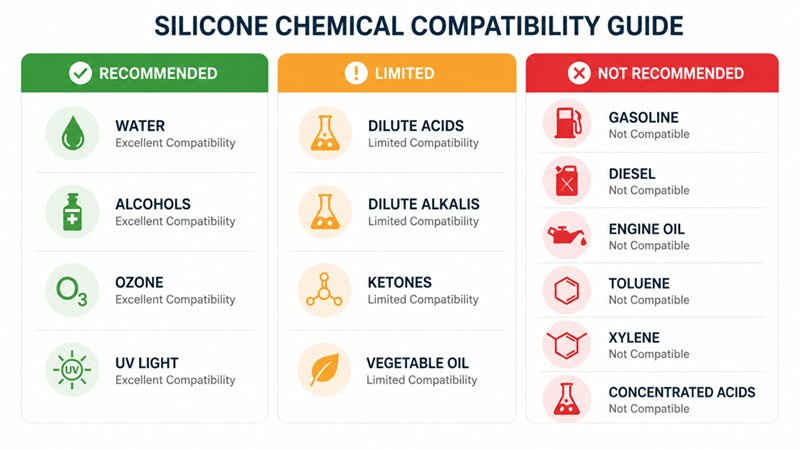
Les valeurs indiquées ci-dessous concernent les VMQ à usage général à température ambiante et en contact intermittent. R = Recommandé (effet minime voire nul), L = Limité (gonflement mesurable ou changement de propriété ; utilisation conditionnelle), N = Non recommandé (forte houle ou dégradation). À considérer comme un outil de sélection, et non comme une validation définitive ; consultez la section relative aux tests pour plus d’explications.
| Moyen | Note VMQ | Comportement |
|---|---|---|
| Eau (froide) | R | Stable ; la principale limite est la température |
| Eau chaude / vapeur ≤100°C | L | Hydrolyse lente lors d'une exposition continue prolongée |
| Vapeur surchauffée >120°C | N | scission/réversion de la chaîne hydrolytique |
| Sel / saumure, eau de mer | R | Inerte |
| Acides minéraux dilués (<10%) | L | Tolère le froid ; éviter les aliments chauds ou concentrés |
| Acide sulfurique/nitrique concentré | N | Dégradation du réseau principal |
| Acide acétique (dilué) | L | Effet mineur du froid |
| Hydroxyde de sodium (dilué) | L | OK à froid ; attaques caustiques à chaud Si–O |
| Alcali concentré / chaud | N | Dégradation caustique |
| Solution d'ammoniaque | L | Effet léger |
| Méthanol / éthanol / IPA | R | Houle négligeable |
| Éthylène glycol | R | Inerte |
| Glycérine | R | Inerte |
| Acétone | L | Houle modérée ; intermittente seulement |
| MEK / acétate d'éthyle | L | Houle modérée |
| Toluène / xylène / benzène | N | Houle importante (souvent >100% vol) |
| Tétrachlorure de carbone / chloroforme | N | forte houle |
| Huile minérale / moteur (chaude) | N | Utilisez plutôt du fluorosilicone |
| Essence | N | Forte houle ; FVMQ requis |
| carburant diesel | N | Forte houle ; FVMQ requis |
| Huile végétale | L | Gonflement lent ; convient à de nombreuses utilisations alimentaires |
| huile de silicone | N | Ce qui se ressemble s'assemble — le semblable se dissout |
| Ozone | R | Quasiment le meilleur de sa catégorie |
| Peroxyde d'hydrogène (dilué) | L | Diluer, c'est acceptable ; éviter les concentrations élevées. |
| Hypochlorite de sodium (eau de Javel) | L | Toléré en solution diluée ; attaque de surface en concentration |
Comment la résistance chimique est-elle réellement prouvée ?
Une lettre sur un graphique représente une hypothèse de départ. La valeur qui importe est le volume de gonflement mesuré dans des conditions définies. Deux normes régissent ce calcul :
- ASTM D471 — Effet des liquides sur le caoutchouc. Mesure la variation de masse, de volume, de dureté, de résistance à la traction et d'allongement après immersion dans un fluide spécifié, à une température spécifiée, pendant une durée spécifiée (par exemple, 70 heures à 23 °C, 100 °C ou 150 °C).
- ISO 1817 — la méthode internationale équivalente pour l’effet des liquides sur le caoutchouc vulcanisé.
Le résultat est sans équivoque : une pièce peut afficher un volume de +3% dans un fluide à 23 °C et de +40% dans le même fluide à 100 °C. Même matériau, même composition chimique, résultats opposés. C’est le principe fondamental du Mode 3 : le risque ne réside pas dans la qualité du matériau, mais dans l’interprétation erronée d’une indication de compatibilité sans tenir compte de ses conditions d’utilisation.
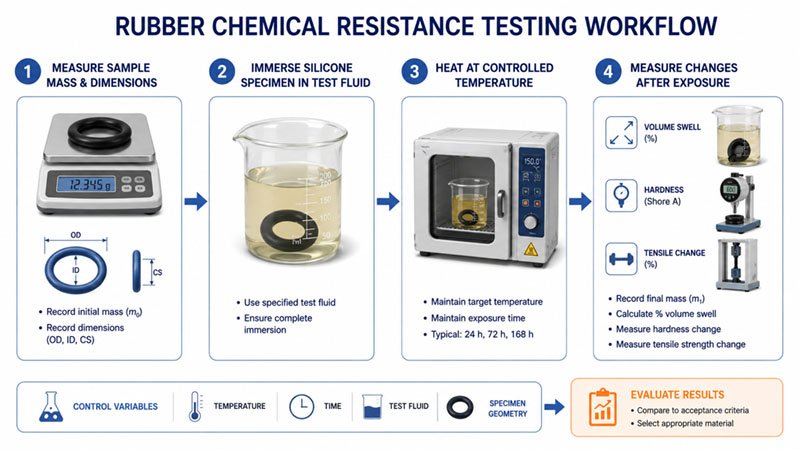
Une spécification de résistance utilisable doit comporter quatre éléments : le fluide exact (et sa concentration), la température, la durée et le mode de contact (intermittent ou immersion continue). Sans ces informations, “ le silicone est compatible ” n’est pas une spécification, mais une simple opinion.
Pourquoi les équipes sous-estiment cela
L'échec est presque toujours dû à une incapacité. Il tient plutôt au fait que la réputation du silicone — inerte, apte au contact alimentaire, résistant aux intempéries — est vraie dans les conditions où on le découvre pour la première fois, et qu'elle est donc généralisée. Un concepteur qui a vu du silicone résister au soleil, à l'eau et aux produits de nettoyage suppose qu'il résistera aussi à l'huile de boîte de vitesses.
Le second piège réside dans l'intervalle de test. Les contrôles en laboratoire sont effectués à température ambiante avec une courte durée d'exposition, conditions dans lesquelles le gonflement est minimal. En application réelle, le contact avec le fluide est plus chaud et continu, ce qui engendre une variation de volume non linéaire. La pièce réussit la validation mais tombe en panne en service ; la chimie n'était pas en cause, mais les conditions de test.
La troisième erreur consiste à considérer la chimie de vulcanisation comme non pertinente pour le comportement chimique. Le système de vulcanisation influe autant que le polymère de base sur les odeurs, les substances extractibles et la conformité aux normes alimentaires et médicales. Une pièce vulcanisée au peroxyde et une partie durcie au platine peuvent présenter une lecture identique sur un tableau de compatibilité générique et se comporter différemment lors d'un test de migration.
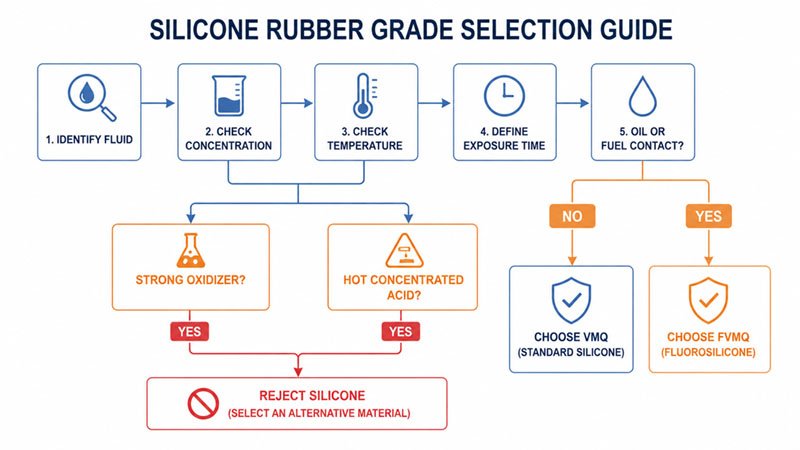
Ce dont j'ai besoin avant de confirmer une note
C’est à ce stade que la conversation doit devenir plus précise. Avant de m’engager sur une notation et un système de correction, veuillez envoyer :
- Le produit chimique exact et sa concentration (et non “ solvant ” ou “ huile ”)
- Température de fonctionnement et température maximale au point de contact
- Mode d'exposition : essuyage/éclaboussures intermittents vs immersion continue, et durée de vie totale
- Objectif de conformité, le cas échéant (FDA 21 CFR 177.2600, LFGB, USP Classe VI)
- L'importance de la flexibilité à basse température reste à déterminer, car le fluorosilicone sacrifie certaines performances à froid au profit de sa résistance à l'huile.
Grâce à ces cinq informations, je peux vous indiquer si le VMQ standard est adapté, s'il nécessite du fluorosilicone ou si le silicone est un polymère de base inadapté. Sans elles, toute évaluation que je vous donnerais ne serait qu'une estimation déguisée en spécification.