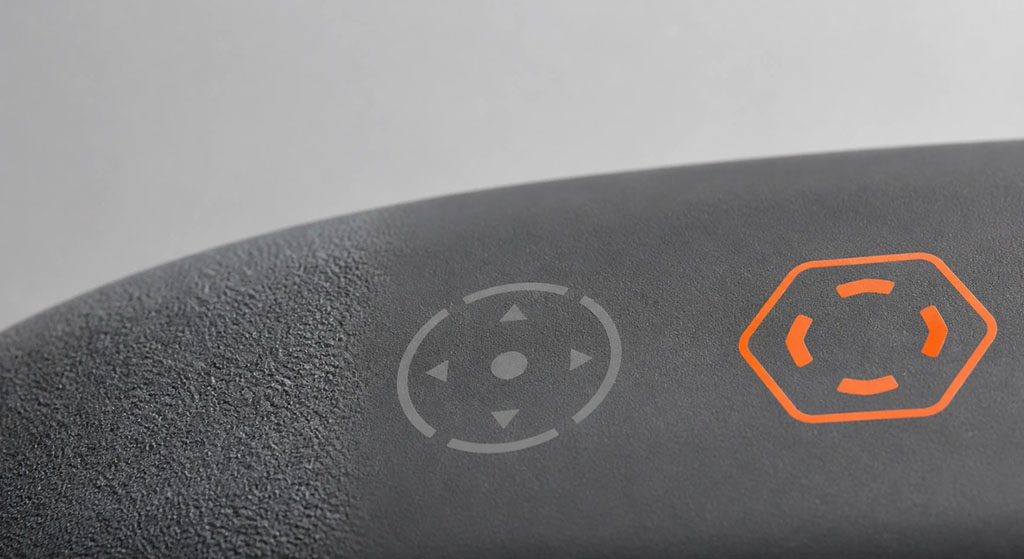
Un motif de surface en silicone peut être moulé dans la pièce, marqué après moulage, ou ajouté comme revêtement ou couche imprimée. Ces revêtements peuvent paraître similaires sur un échantillon neuf, mais leur vieillissement diffère. Le choix pratique dépend des exigences de la surface : adhérence, port de la marque, résistance au nettoyage, conformité aux normes de contact alimentaire ou maintien d’un aspect uniforme d’un lot de production à l’autre.
Les motifs les plus résistants sont généralement intégrés au moule. Les finitions imprimées et revêtues offrent une plus grande liberté de couleurs et d'esthétique, mais leur durée de vie dépend de la préparation de la surface, du séchage et de l'exposition réelle à l'abrasion, aux produits chimiques, à la chaleur et aux UV.
Résumé exécutif
- Utilisez une texture moulée, un relief ou un creux lorsque la résistance à l'usure et l'homogénéité du lot priment sur la précision des couleurs. Le motif fait partie intégrante de la géométrie du silicone et ne constitue pas une couche superficielle distincte.
- Utilisez le marquage laser, la tampographie ou la sérigraphie pour les graphismes fins et les motifs variables, mais validez le contraste, l'adhérence et l'usure sur la formulation de silicone réelle, et pas seulement sur une plaque de test plate.
- L’activation plasma ou chimique doit être considérée comme une préparation à l’adhérence, et non comme une finition décorative permanente. Son effet peut s’estomper avant l’impression ou le revêtement ; il est donc essentiel de contrôler le délai entre le traitement et l’opération suivante.
Comment crée-t-on le motif de surface d'un produit en silicone ?
Il existe trois méthodes principales : créer le motif dans l’outillage, modifier la surface en silicone durcie ou ajouter du matériau sur la surface.
| Itinéraire | Processus communs | Qu'est-ce qui crée l'effet visible ou tactile ? | Limite de durabilité principale |
|---|---|---|---|
| Motif moulé | Polissage de moules, sablage, texturation par électroérosion, gravure CNC, outillage gaufré ou débossé | La surface du moule transfère sa géométrie au silicone. | Usure des outils, contamination, dommages au démoulage et reproduction de la texture |
| modification directe de surface | Marquage laser ou gravure contrôlée | La surface durcie est modifiée localement | Sensibilité au contraste, à l'effet thermique, à la faible profondeur de la marque et à la formulation |
| Couche de surface ajoutée | Impression par tampographie, sérigraphie, revêtement par pulvérisation, revêtement doux au toucher | L'encre ou le revêtement adhère au silicone | Adhésion, polymérisation, abrasion, solvants, chaleur, humidité et UV |
| Prétraitement de l'adhérence | Traitement au plasma, corona, primaire ou chimique qualifié | Augmente l'énergie de surface avant impression, collage ou revêtement | Dégradation du traitement, contamination, manipulation et délai avant le processus suivant |
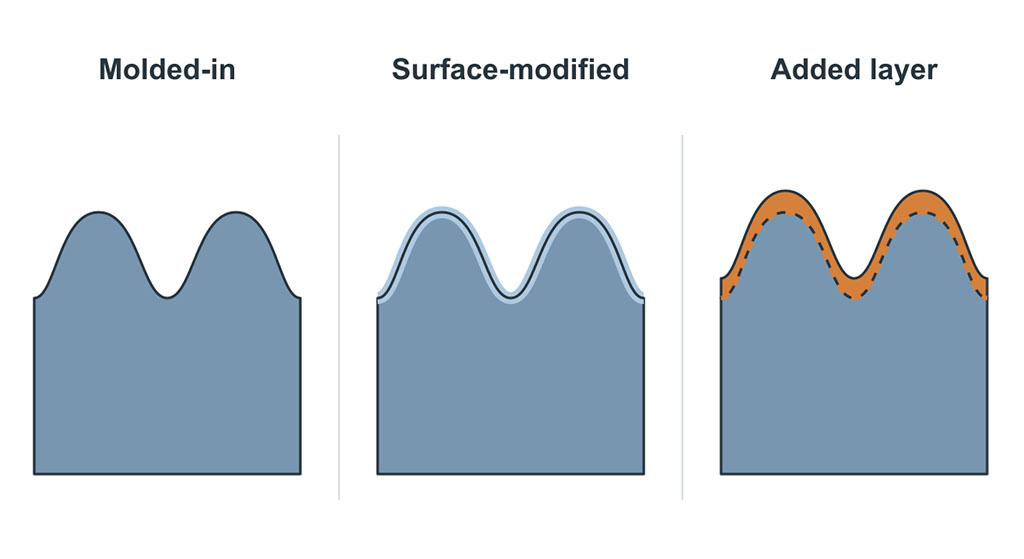
Cette classification est importante car le terme “ motif de surface ” est souvent utilisé comme une seule et même spécification, alors qu'il recouvre différents mécanismes de défaillance. Une texture mate moulée ne peut pas s'écailler, contrairement à un revêtement doux au toucher. Un logo imprimé peut perdre en contraste sans que la texture de base ne soit altérée. Ces éléments ne devraient pas partager un même critère d'acceptation.
Quand faut-il intégrer le motif au moule ?
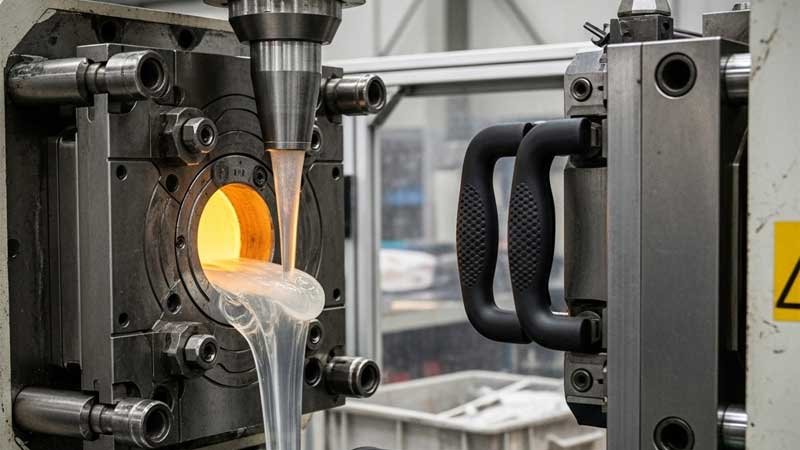
La texture moulée est le choix par défaut pour une prise en main durable, un aspect mat, des zones antidérapantes et un marquage permanent en relief ou en creux. La finition est reproduite lors du processus de fabrication. Moulage par compression ou par moulage par injection de caoutchouc silicone liquide, ce qui évite le recours à une couche décorative secondaire.
gravure et texturation des moules
L'usinage CNC, l'électroérosion, le texturage laser, le polissage et le grenaillage contrôlé peuvent tous être utilisés sur la surface du moule. La méthode appropriée dépend de la taille des éléments, de la géométrie du texturage, de l'acier du moule, du sens de dépouille et du niveau de finition souhaité.
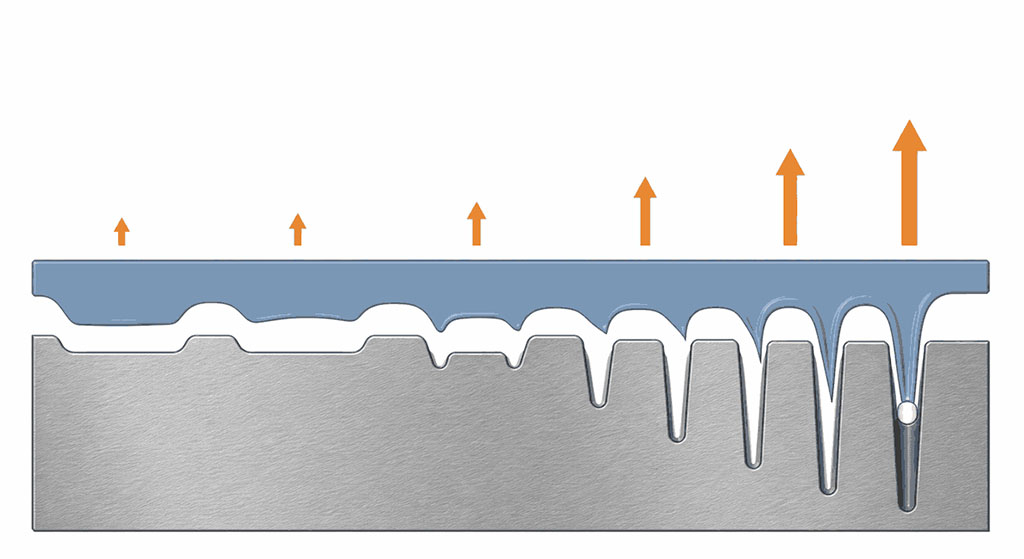
Les textures profondes ne sont pas forcément meilleures. Plus la texture est profonde, plus le silicone doit combler de petits creux et se détacher des aspérités. Cela peut modifier le comportement de ventilation, la force de démoulage, la brillance et le risque de déchirure autour des parois fines.
Caractéristiques en relief et en creux
Un motif en relief se détache de la surface en silicone environnante. Un motif en creux est en retrait. Les deux sont durables car le motif fait partie intégrante de la géométrie moulée.
Pour les textes de petite taille et les logos, l'examen des outils doit vérifier :
- largeur et espacement minimum des lignes ;
- profondeur des caractéristiques et rayon des angles ;
- direction de rédaction et de publication ;
- distance par rapport aux lignes de séparation et aux portes ;
- risque d'air emprisonné dans les moindres recoins ;
- Accès pour le nettoyage des pièces en contact avec les aliments ou à usage médical.
Il arrive souvent que les équipes approuvent un logo à partir d'un dessin 2D sans vérifier comment il sera usiné. La géométrie peut être usinable, mais la production peut néanmoins entraîner un remplissage incomplet, des bulles d'air ou des bords déformés.
Comment la texture du moule et la dureté du silicone affectent-elles la sensation tactile ?
La sensation tactile résulte de la combinaison de la géométrie de surface et du comportement du matériau. Une même texture de moule peut offrir une sensation différente sur du silicone souple et du silicone ferme, car la surface se déforme différemment sous la pression des doigts.
| Choix de la surface | Sensation typique | Utilisation appropriée | Entreprise de production |
|---|---|---|---|
| Surface du moule polie | Lisse et plus brillant | Scellement des zones, nettoyage des surfaces cosmétiques | Les lignes de flux, les empreintes digitales et les défauts mineurs peuvent être plus visibles. |
| Texture mate fine | Toucher sec et peu brillant | Boîtiers pour consommateurs, produits pour bébés, poignées | Le brillant doit être contrôlé dans les cavités et les cycles d'entretien des moisissures. |
| Texture grossière | Meilleure adhérence et masquage visuel | Poignées, tapis, pièces de protection | Force de démoulage plus élevée et nettoyage plus difficile |
| Micro-motif | signal tactile local ou contact fonctionnel | Claviers, boutons, zones d'interface | La géométrie fine peut ne pas se reproduire de manière cohérente à basse pression de remplissage. |
| Revêtement doux au toucher | Effet tactile à faible friction ou de qualité supérieure | Surfaces de consommation sélectionnées | Usure du revêtement, contamination, polymérisation et résistance chimique |
La texture doit donc être approuvée en fonction du matériau et de la dureté destinés à la production. Une plaque texturée moulée dans un matériau différent Dureté Shore A Elle est utile pour le tri visuel, mais elle ne constitue pas un échantillon fiable pour l'approbation finale.
Quand le marquage laser est-il préférable à la géométrie moulée ?
Marquage laser Ce système est utile lorsque le design est précis, que le marquage doit être ajouté après le moulage ou que les modifications d'outillage seraient trop lentes ou coûteuses. Il peut prendre en charge les informations de série, les marques d'alignement, les icônes et certains détails de marque.
La principale limitation réside dans la sensibilité de la formulation. La couleur du silicone, les charges, les pigments et les additifs influencent le contraste obtenu et l'aspect de la surface après traitement thermique. Un réglage laser adapté au silicone noir peut ne pas donner un résultat lisible ou esthétiquement acceptable sur un matériau translucide ou clair.
Les essais laser devraient vérifier
- contraste sous les conditions d'éclairage spécifiées
- Définition des contours sur les surfaces courbes
- homogénéité des marques entre les lots de pigments
- résidus de surface ou changement d'adhérence
- Lisibilité après frottement, nettoyage et exposition aux UV
- que la zone marquée soit en contact avec des aliments, la peau ou une interface d'étanchéité.
Le marquage laser est sans contact, mais cela ne le rend pas pour autant sans risque. Un excès d'énergie peut altérer le brillant, laisser des résidus ou endommager une zone fine. Il est impératif de définir les paramètres de fonctionnement en fonction de la géométrie de la pièce finie.
Quand faut-il utiliser la tampographie ou la sérigraphie ?
Utilisez l'impression lorsque le dessin nécessite de la couleur, des graphismes fins ou des illustrations qui ne peuvent pas être reproduites sous forme de géométrie de moule. Tampographie est généralement plus adapté aux surfaces courbes, en retrait ou irrégulières. Impression d'écran Il est efficace sur les surfaces planes et peut appliquer des champs graphiques plus larges.
| Processus | Cas d'utilisation le plus pertinent | Principal avantage | Principale limitation |
|---|---|---|---|
| Tampographie | Petits graphismes sur des parties courbes ou irrégulières | Permet de transférer des œuvres d'art de haute qualité sur des surfaces non planes. | L'épaisseur et la position de l'encre peuvent varier en fonction de l'état du tampon et du montage de la pièce. |
| Impression d'écran | Graphismes de grande taille sur des surfaces planes ou légèrement incurvées | Bonne couvrance et répétabilité de la couleur à volume | La distorsion et l'alignement deviennent plus difficiles sur une géométrie complexe. |
| finition par pulvérisation ou revêtement | Couleur sur toute la surface, brillant, à faible friction ou effet tactile | Modifie l'aspect et le toucher général de la surface | Ajoute une couche qui peut se rayer, s'écailler, gonfler ou se modifier après des nettoyages répétés. |
Le silicone ayant une faible énergie de surface, l'adhérence de l'encre ne peut être garantie. L'impression nécessite souvent un traitement plasma, corona, un primaire ou un autre procédé d'activation adapté. La propreté est tout aussi importante. Les résidus de démoulage, la poussière, les traces de doigts et le blanchiment du silicone peuvent réduire l'adhérence, même avec une encre et un cycle de polymérisation inchangés.
L'erreur fréquente consiste à juger l'aspect immédiatement après l'impression. L'adhérence initiale peut sembler acceptable, mais des flexions répétées, un nettoyage à l'alcool isopropylique, un lavage à la vaisselle, une exposition au sébum ou aux UV révèlent ultérieurement la fragilité de l'interface.
Que fait réellement le traitement par plasma ?
Traitement plasma Il active la surface du silicone pour améliorer le mouillage et l'adhérence. Il est couramment utilisé avant l'impression, le revêtement ou l'assemblage par collage. Il ne crée généralement pas de texture visible significative par lui-même.
L'effet est dépendant du temps. Après traitement, la surface activée progressivement se rétablit vers une énergie de surface plus faible. La contamination et la manipulation peuvent accélérer la perte d'adhérence. Pour la production, le cahier des charges doit encadrer le délai maximal entre le traitement plasma et l'impression ou le revêtement, ainsi que les conditions de stockage et de manipulation des pièces.
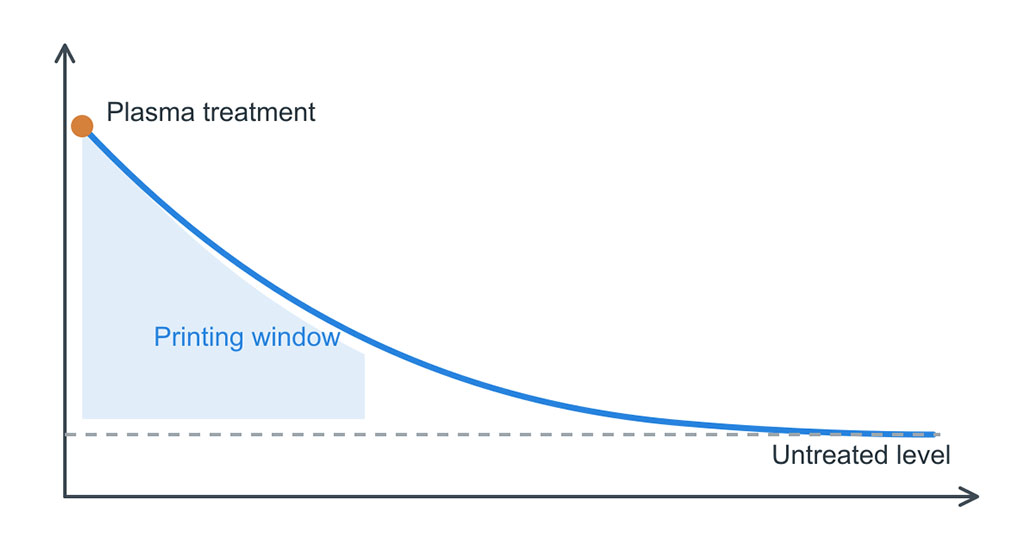
Les paramètres du plasma doivent également être contrôlés. La puissance, le temps d'exposition, la distance de la buse, la vitesse de la ligne et l'orientation du dispositif influent sur l'uniformité du traitement. Une simple mention “ traité au plasma ” ne suffit pas pour une production reproductible.
Comment tester la durabilité des motifs de surface en silicone ?
Le Le test doit correspondre à la construction de la surface et l'utilisation réelle. Une texture moulée, un graphisme imprimé et un revêtement nécessitent des critères d'acceptation différents.
| Test | Idéal pour | Ce qu'il peut révéler | Limite importante |
|---|---|---|---|
| Comparaison visuelle et de brillance | Texture du moule, marques laser, revêtements | Incohérence entre les lots, dérive de polissage, traitement irrégulier | L'éclairage, l'angle de vision et la norme de référence doivent être fixes. |
| Adhésion par quadrillage, telle que ASTM D3359 le cas échéant | Revêtements et certaines couches imprimées | Perte d'adhérence à l'interface | L'adéquation dépend de l'épaisseur du revêtement, de sa flexibilité et de la géométrie du substrat. |
| Test de frottement ou d'abrasion contrôlé | Impression, revêtements, contraste laser | Usure, décoloration, polissage ou dégradation des bords | La charge, le matériau abrasif, la course et le nombre de cycles doivent refléter l'utilisation |
| Essuyage au solvant | Encres et revêtements | Ramollissement, transfert de couleur, gonflement ou perte d'adhérence | Le type de solvant, sa concentration, la pression et le temps de séjour doivent être spécifiés. |
| Cycles de chaleur et d'humidité | Revêtements, impression, décoration collée | Guérir la faiblesse, les ampoules, la perte d'adhérence | L'exposition doit tenir compte des conditions de stockage et de service |
| cycle lave-vaisselle ou ébullition | Produits de cuisine et pour bébés | L'usure combinée de la chaleur, de l'humidité, des détergents et des mécanismes | Un seul trempage dans l'eau chaude ne représente pas des lavages répétés |
| exposition aux UV | Pièces d'extérieur ou à forte luminosité | Changement de couleur, farinage, perte de brillance ou fragilisation | Le type de lampe, l'éclairement, la température et la durée influent sur la comparabilité |
| Flexion et cycle de compression | Claviers, poignées, boîtiers flexibles | Fissuration ou délamination sur les zones de déformation | Testez l'emplacement réel de la souche, pas seulement un coupon plat. |
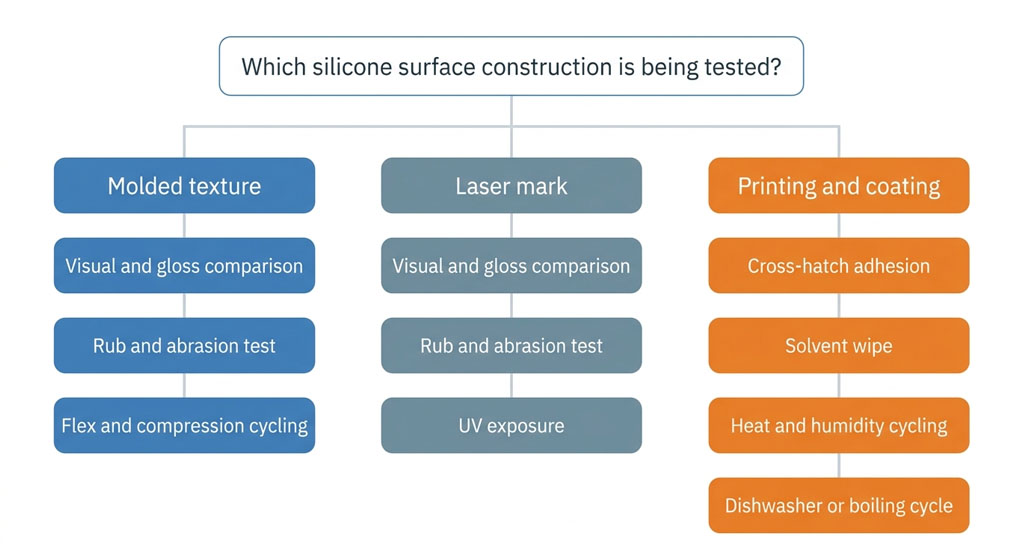
Ne copiez pas un cycle cible d'un autre produit et ne le considérez pas comme universel. Une spatule de cuisine, un bracelet connecté, un clavier industriel et une cuillère pour bébé sont soumis à différentes combinaisons d'abrasion, de détergent, de chaleur, de sébum, de flexion et d'UV. Le plan de test doit être adapté au profil d'utilisation et validé avant l'approbation finale de la surface.
Un revêtement peut-il se décoller dans un lave-vaisselle à haute température ?
C'est possible. Les principaux risques sont une mauvaise préparation de la surface, un durcissement incomplet, une chimie de revêtement incompatible, l'exposition des bords, des flexions répétées et l'effet combiné de la chaleur, d'un détergent alcalin, de l'humidité et du contact mécanique.
Un revêtement qui réussit un test d'abrasion à sec peut néanmoins se détériorer au lave-vaisselle, car l'eau et le détergent atteignent l'interface du revêtement. La défaillance se produit souvent au niveau des bords, des zones fines, des points d'injection, des bavures de joint ou des zones soumises à des pliages répétés. Les équipes testent généralement le centre d'une plaque revêtue plane et négligent ainsi ces points de contrainte inhérents à la production.
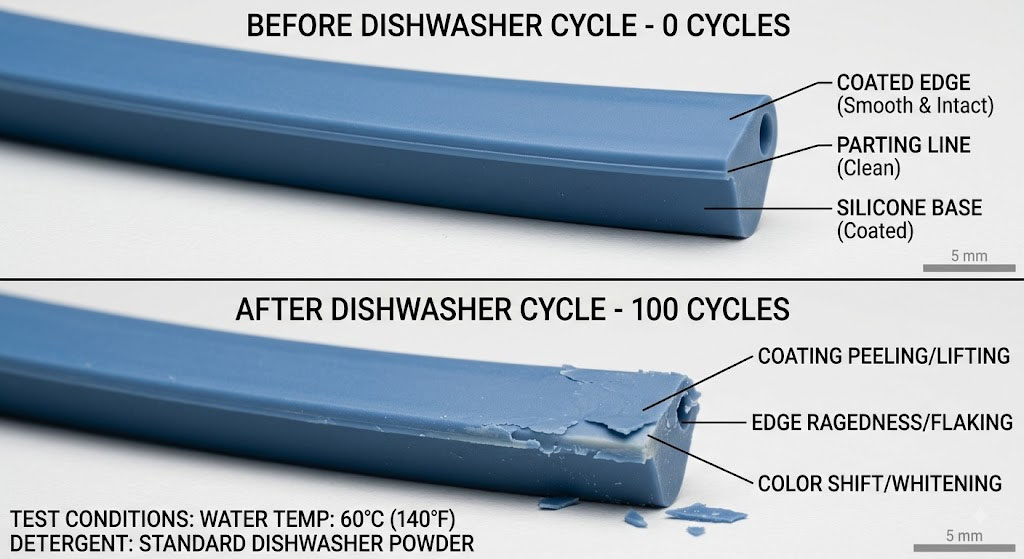
Pour les pièces exposées au lave-vaisselle, la validation doit utiliser des composants finis issus du processus prévu. Il convient de contrôler l'adhérence, le transfert de couleur, la modification du brillant, le pouvoir collant, la formation de cloques et le décollement des bords à intervalles réguliers et non seulement au dernier cycle.
Quels changements concernent les produits en silicone destinés au contact alimentaire et les produits pour bébés ?
L'utilisation d'un composé silicone conforme ne garantit pas automatiquement l'aptitude au contact alimentaire de toute finition imprimée ou revêtue. Il est impératif d'examiner la structure finale, notamment les pigments, les encres, les primaires, les revêtements, les agents de durcissement et tout résidu issu de la préparation de surface.
FDA 21 CFR 177.2600 et Tests LFGB sont couramment cités en référence à applications de silicone pour contact alimentaire, Toutefois, les exigences applicables dépendent du marché cible, du type de contact, de la température, de la durée et du produit fini. Une déclaration du fournisseur concernant l'élastomère de base ne saurait servir de preuve pour un revêtement ajouté qui n'a pas été évalué.
Pour les produits destinés au contact alimentaire ou aux bébés, la solution la moins risquée consiste souvent en une texture moulée sans couche décorative supplémentaire dans la zone de contact. Si une impression ou un revêtement est nécessaire, précisez :
- que la zone décorée entre en contact avec les aliments ou la bouche ;
- exposition prévue à l'ébullition, à la vapeur ou au lave-vaisselle ;
- contact avec la salive, les détergents, l'huile, les acides et l'alcool ;
- exigences en matière de migration ou d'extractibles pour le marché de destination ;
- Validation du nettoyage et acceptation visuelle après cycles répétés.
Le décapage chimique nécessite également un contrôle des résidus et une compatibilité documentée. Un simple “ lavage après traitement ” ne constitue pas une validation suffisante lorsque le risque de migration est un facteur important.
Comment les traitements de surface affectent-ils la constance et le coût de la production en série ?
Le moulage texturé engendre généralement des travaux d'outillage supplémentaires, mais supprime une opération secondaire récurrente. L'impression et le revêtement réduisent certaines contraintes d'outillage, mais ajoutent des dispositifs de fixation, des traitements, des temps de cuisson, des contrôles, de la manutention et un risque de rebuts pour chaque lot de production.
| facteur de coût ou de contrôle | Texture moulée | Marquage laser | Impression | enrobage |
|---|---|---|---|---|
| configuration initiale | Développement et approbation de la texture de l'outil | Essais laser et dispositif | Œuvre d'art, plaque ou écran, support et fixation | Masquage, pulvérisation ou préparation d'application, développement du durcissement |
| Opération récurrente | La faible température après moulage est stable | cycle et inspection de la machine | Traitement, mélange d'encre, impression, séchage, inspection | Préparation, application, durcissement, manipulation, inspection |
| Flexibilité du changement | Faible ; une modification de l'outil peut être nécessaire | Élevé pour les changements de marque numérique | Moyen ; modifications des outils graphiques requises | Moyen pour les changements de couleur ou de revêtement |
| conducteur principal de ferraille | Remplissage, décompression, contamination, inadéquation de la cavité | Dérive de contraste ou de positionnement | Adhésion, enregistrement, contamination, cure | Poussière, variations d'épaisseur, adhérence, coulures, défauts de bord |
| Potentiel de durabilité | Élevé car la géométrie est intégrale | Moyen à élevé lorsque la formulation et les paramètres sont stables | Dépend de l'application | Dépendant de l'application et généralement très sensible à l'exposition |
Les principaux contrôles de processus peuvent inclure des échantillons de référence de la surface du moule, des contrôles de brillance au niveau de la cavité, l'état du média de sablage, la révision du programme laser, le temps plasma-impression, le rapport de mélange d'encre, la durée de vie du pot, la température de polymérisation, l'épaisseur du revêtement, la position du dispositif et un éclairage d'inspection défini.
Ces contrôles ne sont pas interchangeables. Par exemple, la mesure de l'épaisseur du revêtement ne prouve pas l'adhérence, et la réussite de l'adhérence ne prouve pas la stabilité de la couleur après exposition aux UV ou aux détergents.
Comment choisir le bon procédé de revêtement de surface en silicone ?
Commencez par la fonction de la surface, et non par le fichier graphique.
Choisissez une texture moulée ou une géométrie en relief/débossé lorsque :
- La fonction de préhension ou tactile est l'exigence principale ;
- la pièce sera lavée, frottée, pliée ou manipulée à plusieurs reprises ;
- La couleur n'est pas requise dans le motif ;
- La constance des lots à long terme est importante ;
- la surface se trouve dans une zone de contact alimentaire ou de contact buccal où l'ajout de couches supplémentaires engendre un travail de validation inutile.
Choisissez le marquage laser lorsque :
- le graphique est fin ou variable ;
- Les modifications d'outillage sont indésirables ;
- Un contraste monochrome est acceptable ;
- La formulation à base de silicone permet de produire un contraste stable ;
- La zone marquée peut être validée quant à ses conditions de contact et d'usure.
Choisissez l'impression par tampographie ou par sérigraphie lorsque :
- Le dessin nécessite une ou plusieurs couleurs ;
- Le graphique ne peut pas être formé correctement dans l'outil ;
- la géométrie de la surface correspond à la méthode de transfert ;
- Le traitement au plasma ou à l'apprêt, le durcissement et les tests de durabilité peuvent être contrôlés en tant qu'opérations de production.
Choisissez un revêtement lorsque :
- la surface entière doit présenter un brillant, une couleur, une friction ou un comportement tactile spécifiques ;
- Les performances accrues justifient la charge de validation et de contrôle des processus plus importante ;
- L’abrasion, les produits chimiques, la chaleur, l’humidité, les UV et l’exposition à la flexion ont fait l’objet de critères d’acceptation définis.
Que faut-il spécifier avant l'outillage et l'échantillonnage ?
Les spécifications d'une surface utilisable doivent inclure plus que “ mat ”, “ logo laser ” ou “ toucher doux ”. Elles doivent préciser la zone de surface cible, une référence visuelle, les exigences en matière de texture ou de brillance, le matériau et la dureté du silicone, la couleur, la classification de contact, la méthode de nettoyage, l'environnement d'utilisation, la flexion prévue et le test de durabilité.
Le circuit de fabrication peut alors être sélectionné autour de la frontière réelle :
- Si le motif doit perdurer pendant toute la durée de vie de la pièce, intégrez-le à la géométrie lorsque cela est possible.
- Si le motif doit comporter des couleurs ou des informations variables, il faut accepter que l'adhérence et l'usure deviennent des caractéristiques contrôlées.
- Si un revêtement est utilisé dans une zone de contact exigeante, le temps de validation et le contrôle régulier du processus doivent être pris en compte dans le coût, et pas seulement le matériau de revêtement.
Pour une analyse de production, les données minimales utiles sont un modèle 3D, les zones de surface marquées, le visuel, la qualité et la dureté du silicone, le marché cible, les conditions de contact, le cycle de nettoyage, le critère visuel et le volume annuel prévu. Sans ces informations, toute recommandation concernant le traitement de surface n'est qu'une simple supposition.
Les références
- ASTM G154, Pratique standard pour l'utilisation d'appareils à lampes fluorescentes ultraviolettes (UV) pour l'exposition de matériaux non métalliques — ASTM International
- ASTM D2240, Méthode d'essai normalisée pour les propriétés du caoutchouc — Dureté au duromètre — ASTM International, 15(2021)
- Usinage par électroérosion (texturation de fond du moule) — Wikipédia