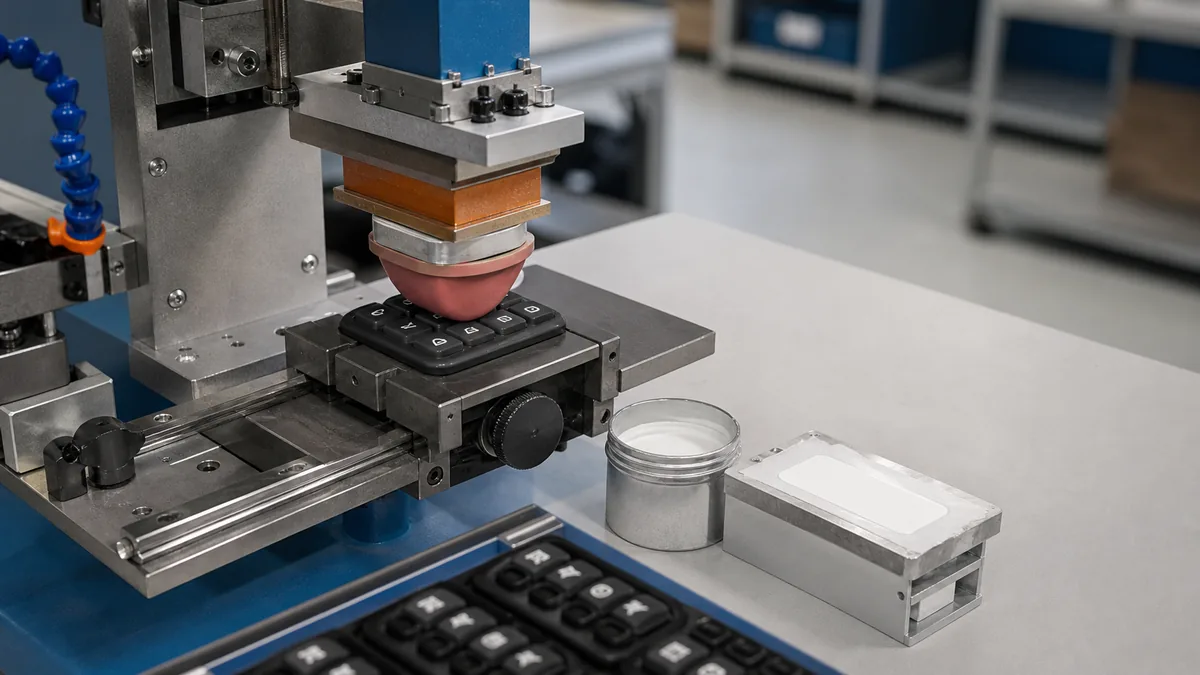
רוב בעיות ההדפסה על סיליקון אינן מתחילות במכבש. הן מתחילות כאשר קונה שולח יצירת אמנות שאושרה עבור חלק ABS או PP ומניח שאותו נתיב קישוט חל. זה לא המצב. כדי להדפיס על סיליקון צריך דיו שיוצר קשר צולב עם המצע, משטח שנוקה או הופעל, ושלב ייבוש שנשמר מספיק זמן כדי שהדיו יסיים להגיב.
הכשל נראה לעיתים רחוקות במוצר הראשון. הדגם עובר, הזמנת ההזמנה מוגשת, וההדפסה נראית תקינה לאחר מכן. מה שמופיע שמונה עד שנים עשר שבועות לאחר מכן הוא סחיפה: קצוות מתרוממים ברדיוס, צבע מעורפל לאחר מדיח כלים, לוגואים נסדקים במקומות בהם החלק נמתח. עד אז הכלים, הגרפיקה והמחיר נעולים.
כך אנו קובעים את הגבולות בקו שלנו, והיכן נמצאות בפועל נקודות הבקרה.
סיכום מנהלים
- רק דיו סיליקון דו-רכיבי (מזרז פלטינה או מי חמצן) יוצר קשר עמיד על סיליקון מוקשה - דיו ממס, דיו UV ודיו סטנדרטי יושבים על פני השטח ומתנתקים.
- הכנת פני השטח אינה אופציונלית: שאריות שחרור עובש ודיפוף של סילוקסאן בעל משקל מולקולרי נמוך הן שתי הסיבות הנפוצות ביותר ל"דיו טוב, הידבקות גרועה".“
- עמידות ההדפסה נקבעת בתנור, לא במכבש - דיו שלא התייבש מספיק נשאר דביק, צובר אבק ונכשל בבדיקות צולבות שבועות לאחר המשלוח.
למה דיו סטנדרטי לא נדבק לסיליקון?
מכיוון שאנרגיית פני השטח של הסיליקון נמוכה מדי מכדי שהדיו יוכל להרטיב אותה. גומי סיליקון מוקשה נמצא בסביבות 20-24 mN/m. דיו מבוסס ממסים ודיו UV מנוסחים להרטיב מצעים ב 38–44 דיין טווח. חרוזי הדיו יושבים למעלה, ונשארים רק באמצעות אחיזה מכנית - אותה חלק גמיש הורס בפעם הראשונה שהוא נמתח או מקופל.
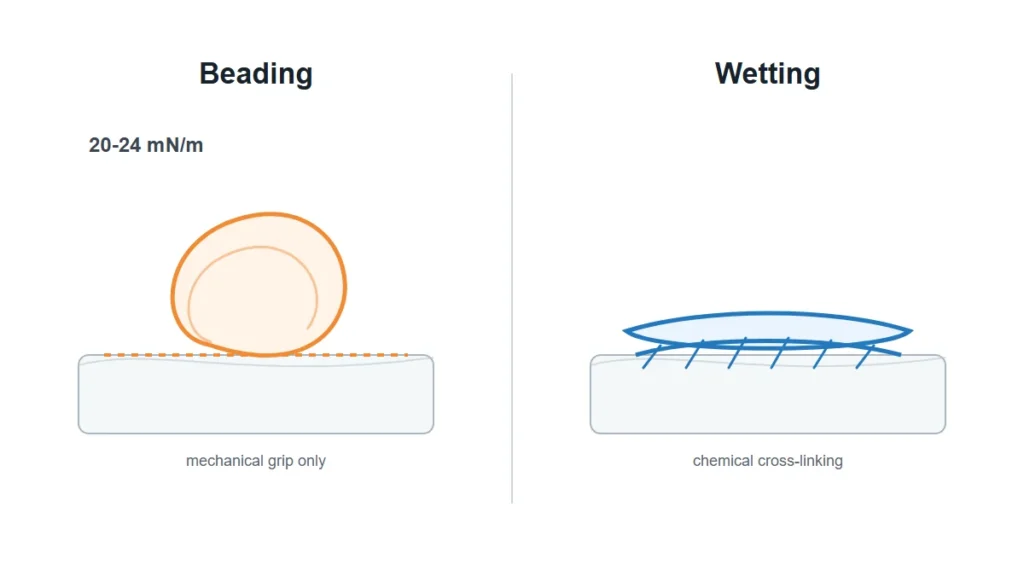
דיו סיליקון דו-רכיבי (מערכות מסוג SE ו-SI שרוב היוצרים משתמשים בהן) פותר זאת בצורה כימית. הדיו הוא פולימר סיליקון עם פיגמנט; הזרז מניע קישור צולב אל פני השטח של המצע במהלך ריפוי בחום. הקשר קוולנטי, לא דביק. זו הסיבה שחוק התעשייה תקף: שום דבר לא נדבק לסיליקון מלבד סיליקון.
ישנה סיבה שנייה לכך שמהנדסים מזלזלים בכך. הידבקות דיו מטופלת בדרך כלל כבעיה בקו הקישוט, ולכן היא מוגדרת לאחר תכנון החלק. אבל מערכת הריפוי של החלק עצמו - LSR בריפוי פלטינה לעומת HCR בריפוי מי חמצן - משנה את מראה פני השטח כשהם מגיעים למכבש. חלקים בריפוי מי חמצן נושאים תוצרי לוואי של ריפוי; חלקים בריפוי פלטינה נושאים מעכבים מאתרים שלא הגיבו. אף אחד מהם אינו פגם. שניהם משנים את התנהגות הדיו. קרא עוד על אופן ניסוח הכימיה של הדיו עבור מצעים אלה ב... פורמולציות דיו להדפסה מסיליקון.
איזו הכנת משטח משנה בפועל את ההידבקות?
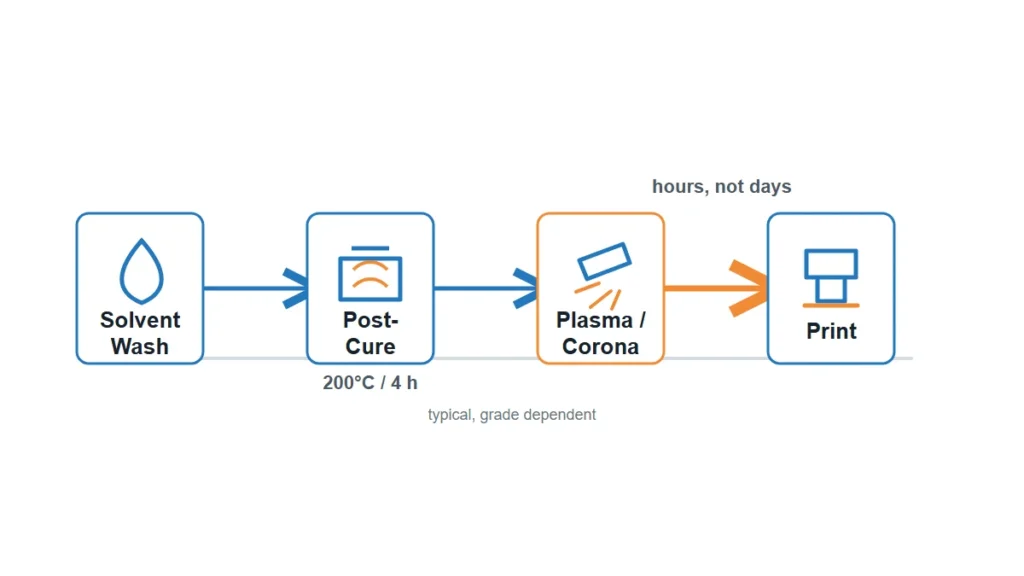
ניקוי משנה יותר מאשר הפעלה, ברוב המקרים שאנו רואים. הרצף המלא - שטיפה ממסת חומר, ריפוי לאחר הקשייה, הפעלה ובחירת פריימר - מכוסה ב טיפול מקדים למשטח סיליקון.
שאריות שחרור עובש והסרת עובש
חלקים שפורקו מהתבנית בעזרת חומר שחרור נושאים שכבת העברה שדיו לא יידבק דרכה. מגבון IPA או מגבון אלכוהול מסיר שמני טיפול אך לא מגבון שחרור מבוסס סיליקון. אם החלק יוצר עם חומר שחרור, שלב הקישוט דורש שטיפה בממס וייבוש מלא לפני ההדפסה, ושלב זה צריך להיכתב בנתיב - ולא להיות מופקד על ידי המפעיל.
לאחר ריפוי ודימום שמן
סילוקסאן בעל משקל מולקולרי נמוך שלא התייבש נודד אל פני השטח עם הזמן. מדפיסים על חלק הנושא את הזרימה הזו והדיו מתקשה על שכבה שעדיין בתנועה. תהליך הייבוש לאחר ההדפסה (בדרך כלל 200 מעלות צלזיוס למשך 4 שעות, תלוי בדרגה ובעובי הדופן) מסלק את החומרים הנדיפים הללו. עבור חלקים הבאים במגע עם מזון וחלקים רפואיים, תהליך הייבוש לאחר ההדפסה כבר נדרש; עבור חלקים תעשייתיים לרוב מדלגים עליו כדי לחסוך בזמן בתנור, והחלטה זו הופכת בשקט לבעיית הידבקות בהדפסה.
הפעלת פלזמה או קורונה
הַפעָלָה מעלה את אנרגיית פני השטח כך שהדיו נרטב באופן שווה. זה עובד, אבל יש לו חיי מדף - ההשפעה דועכת תוך שעות, לפעמים דקות על חלקים דקים. אם חלקים מופעלים יושבים לילה שלם בשקית לפני ההדפסה, שילמת עבור הטיפול והפסדת אותו. הרצף חשוב יותר מהטיפול עצמו.
פריימרים
פריימר יוצר שכבת קישור במקומות בהם הפעלה אינה מעשית - שקעים עמוקים, גיאומטריה מורכבת, הרכבים של מצע מעורב. הפשרה היא שלב נוסף של ניקוי נוזלים ומשתנה נוסף שיש לשלוט בו בייצור המוני.
איזו שיטת הדפסה מתאימה לגיאומטריה של החלק?
בחירת השיטה מונעת על ידי גיאומטריה ופרטי יצירת האמנות, ולא על ידי העדפה.
| שִׁיטָה | התאמה הטובה ביותר | מגבלת פירוט | צבעים | אילוץ עיקרי |
|---|---|---|---|---|
| הדפסת פד | משטחים מעוקלים, שקועים ולא סדירים; לוגואים קטנים על לוחות מקשים, כובעים, צמידים | עדין - לוחות לייזר בעומק איכול של 35-50 מיקרומטר נותנים אטימות מיטבית ללא התזת דיו | אחד בכל מעבר; אפשרי רטוב על רטוב | דיו סיליקון נוטה להידבק לרפידה; דורש ניקוי רפידה תכוף |
| צילום מסך | אזורים שטוחים או מעוקלים בעדינות; בלוקים מוצקים גדולים יותר, מחצלות, סדינים | בינוני - ספירת הרשת קובעת את עובי הסרט | אחד לכל מעבר, תלוי ברישום | משקעים עבים נסדקים במתיחה; בחירת רשת מחליפה את הכיסוי בגמישות |
| העברת חום / העברת סיליקון | גרפיקה בצבע מלא, גרדיאנטים, לוגואים רב-צבעוניים | גָבוֹהַ | צבע מלא ביישום אחד | עלות יחידה גבוהה יותר; כלי ייצור של סרטים ומכונות מאריכים את זמן האספקה |
| חריטה בלייזר | סימנים קבועים, מספרים סידוריים, קודי תאריך | מצוין | אין - ניגודיות טונאלית בלבד | אין צבע; הניגודיות תלויה בעומס הפיגמנט של תרכובת הבסיס |
| הטבעה / יצוק | לוגואים שחייבים לשרוד עוד יותר מהדפוס | גס - טיוטה ורדיוס מוגבלים | אַף לֹא אֶחָד | נעול בייצור כלים; אין שינויים בעיצוב האמנותי לאחר חיתוך התבנית |
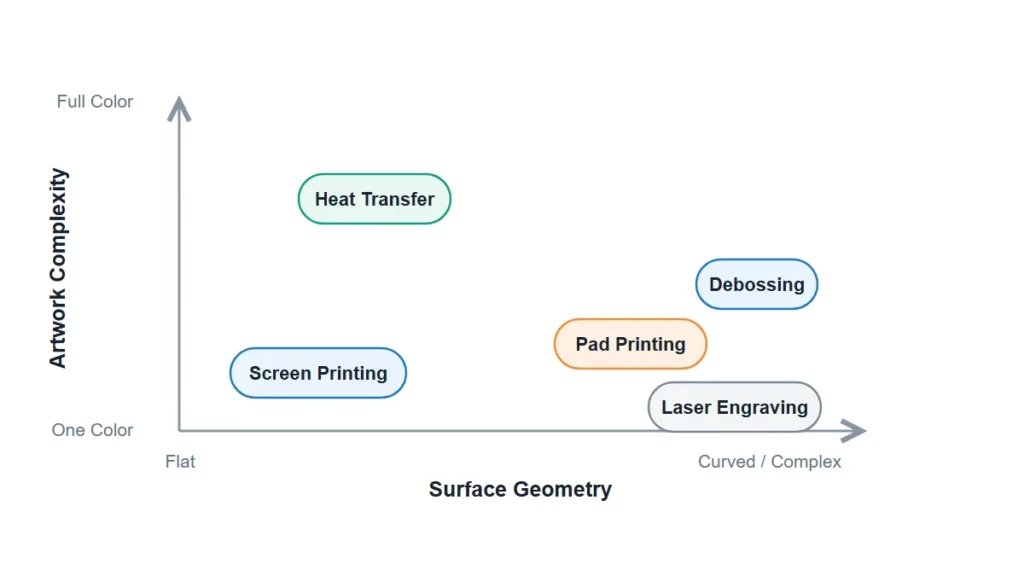
לפרטים ברמת התהליך על הנתיבים הנפוצים ביותר, ראה הדפסת פד, הדפסת מסך סיליקון ו הדפסת העברת סיליקון. לסימון קבוע ללא דיו, ראה חריטה בלייזר של סיליקון.
פסק דין אחד שכדאי לציין במפורש: אם ההדפס מונח על משטח שמתכופף שוב ושוב - קפל סינר, צמיד, רשת של לוח מקשים - מאפיין יצוק או מוטבע מחזיק מעמד זמן רב יותר מכל מודפס. אנו ממליצים עליו למרות שהוא מסיר קו קישוט מהציטוט.
איך מערבבים ומרפאים דיו סיליקון בלי להיסחף?
דיו סיליקון דו-רכיבי מעורבב במכבש, בדרך כלל בסביבות 10% זרז לפי משקל הדיו, עם הוספת מדלל כדי להגיע לצמיגות הדפסה - בין 10% ל-70% בהתאם לצבע ולשיטה. טווח זה הוא המקום הראשון בו נכנסים שינויים בין אצווה לאצווה. מפעיל המכוון את המדלל לפי העין כדי לתקן בעיית מגב משנה גם את עובי השכבה, את האטימות ואת התנהגות הייבוש.
לאחר הזרז, לדיו יש חיי צריבה תקינים. דיו שנותר בכוס מעבר לנקודה זו עדיין מודפס ונראה תקין - הוא פשוט מתקשה חלש יותר. זוהי הסיבה הנפוצה ביותר להדפסות שעוברות בדיקה ויזואלית ונכשלות בבדיקת סרט שבוע לאחר מכן.
תהליך הייבוש מונע על ידי חום, לא ייבוש באוויר. חלונות תנור אופייניים הם בטמפרטורה של כ-135-200 מעלות צלזיוס, כאשר זמן השהייה מותאם למסת החלק ולצפיפות המצע. חלקים בעלי דופן עבה או חלקים בעלי מילוי גבוה סופגים חום לאט; פני השטח של הדיו מגיעים לטמפרטורה הרבה לפני שההדבקה הושלמה.
| נקודת בקרה | מה לתקן בגיליון התהליך | מה קורה אם זה נסחף |
|---|---|---|
| יחס הזרז | נשקל, לא נבדק בעין; נרשם לפי אצווה | דיו לא מזורז מספיק נשאר רך ונשחק |
| דק יותר % | טווח נעול לפי צבע ולפי שיטה | שינוי עובי הסרט ואטימות בין שינויים |
| חיי הסיר | כוסות דיו עם חותמת זמן, כלל להשליך | ההדפסים נראים בסדר, אך מאוחר יותר לא מצליחים להידבק |
| טמפרטורת תנור / השהייה | אומת באמצעות חיישן בחלק, לא באמצעות נקודת ההגדרה של התנור | ריפוי פני השטח בלבד; הקשר לעולם לא הושלם |
| קירור וערימה | קירור מלא לפני הקינון | חסימה, העברת הדפסה, הרמת קצה |
מדוע ההדפסה נכשלת שבועות לאחר המשלוח, ולא במוצר הראשון?
מכיוון שהמנגנונים שהורסים הדפסים על סיליקון הם מצטברים, ובדיקת המאמר הראשון היא תמונת מצב.
שלושה דפוסים מסבירים את רוב מה שחוזר אלינו:
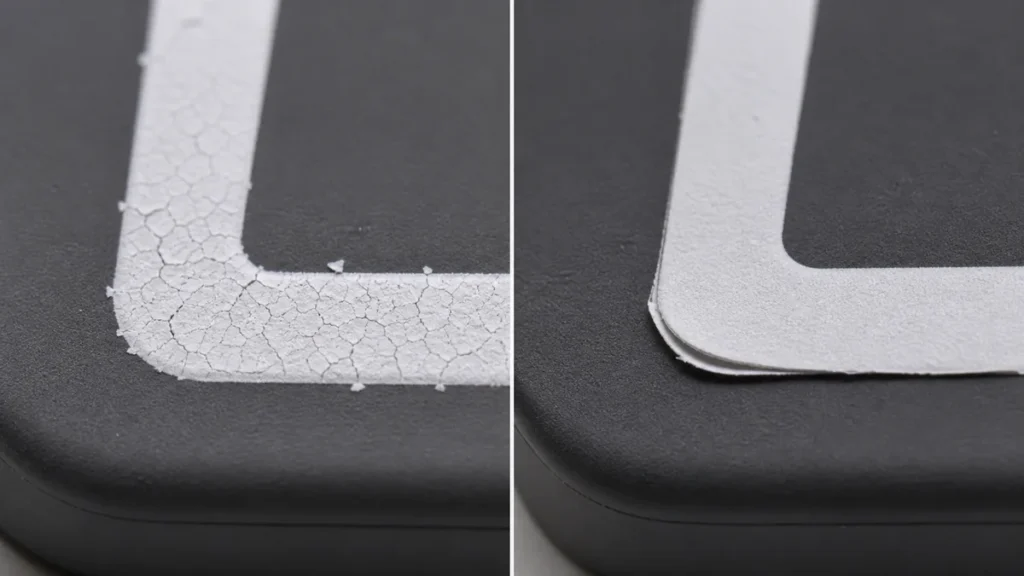
נוזל שמן מתחת לדיו. שיורי סילוקסאן בעל משקל מולקולרי נמוך ממשיך לנדוד לאחר שהחלק נשלח. הוא מתקדם לממשק ומרים את ההדפסה מלמטה - בדרך כלל מתחיל בקצוות וברדיוסים שבהם הסרט דק ביותר.
סדקים במתיחה. שכבת דיו מוכנה נוקשה יותר מהמצע שמתחתיה. במקומות בהם ההתארכות גבוהה וחוזרת על עצמה, השכבה נסדקת תחילה בדוגמת עכביש, ואז מתקלפת. משקעים עבים יותר נסדקים מוקדם יותר, ולכן האינסטינקט "להדפיס כבד יותר לכיסוי טוב יותר" מתבטא בניגוד מוחלט.
שטיפה ושפשוף על אופניים. חשיפה למדיח כלים משלבת חום, חומר ניקוי אלקלי ומגע מכני. הדפסה ששורדת 50 מחזורים עלולה להיכשל גם לאחר 200. קונים של מוצרי מטבח ותינוקות כמעט ולא מציינים מספר מחזורים, וספקים כמעט ולא מנדבים מספר כזה.
צוותים טועים בהערכתו משום ששער הקבלה נמצא בנקודת זמן לא נכונה. הדגימה מעולם לא הייתה הסיכון; החלק של 90 הימים היה זה. במוצרים שבהם זה חשוב, אנו מציינים מה ההדפסה חייבת לשרוד לפני הצעת המחיר, לא אחריה. קשור: כיצד לוודא שהדפסת לוגו על סיליקון לא תתקלף.
בדיקת הידבקות וקריטריונים לקבלה
מפרט הדפסה ללא שיטת בדיקה אינו מפרט. אלו הן הבדיקות שמפרידות בין קריטריון קבלה אמיתי לבין חוות דעת.
| מִבְחָן | מה זה תופס | הערות מעשיות |
|---|---|---|
| בדיקת סרט צולב (ASTM D3359) | ריפוי לא שלם, משטח מזוהם | מהיר, הרסני, ריצה לפי אצווה על קטעים שטוחים |
| מבחן שפשוף / חרס | סרט חלש, חסר אשפרה | הגדירו מחזורים ועומס, אחרת התוצאות אינן ניתנות להשוואה |
| משחה ממסים (IPA) | משטח דיו לא מוקשה מספיק | ריכוך הדיו מצביע על קישור צולב לא שלם |
| בדיקת מחזור מתיחה | קשיחות סרט לעומת התארכות מצע | חיוני לצמידים, סינרים, רשתות למקלדת |
| שטיפה / אוטוקלאב מחזורי | כשל שירות ארוך טווח | ציינו מראש את ספירת המחזורים והטמפרטורה |
הפעל את הבדיקה לאחר התקשות מלאה והתקררות, לא מחוץ ליציאת התנור. חלק חם יעבור את הבדיקות אך ייכשל שעתיים לאחר מכן.
אילו פרטים על עיצוב ועיצוב משפיעים על תפוקת ההדפסה?
יצירות אמנות גורמות ליותר גרוטאות על סיליקון ממה שרוב הקונים מצפים, מכיוון שהמצע עושה דברים שנייר ופלסטיק לא עושים.
עבודת קווים דקים מוגבלת על ידי התנהגות שכבת הדיו וגמישות המצע, ולא על ידי רזולוציית הפלטה. משיכות דקות מאוד וטקסט קטן הפוך מתמלאים או מתפרקים לאחר כמה אלפי הדפסה. על סיליקון כהה או צבעוני, כיסוי אטום דורש בדרך כלל בסיס לבן, מה שמוסיף מעבר, סיכון רישום ועובי שכבה - אותו עובי שנסדק תחת מתיחה.
התאמת צבעים היא פער חוזר נוסף. צבע פנטון שאושר על שבב לבן אינו משכפל באופן זהה על גבי מצע פיגמנטי; צבע הבסיס משנה את התוצאה. התאמה לתרכובת הייצור בפועל ולקווריום הדק בפועל, לא לשבב ייחוס. שינויים קטנים בקשיות חלקית משנים את שכבת הדיו מספיק כדי לשנות את הצבע הנתפס.
גם למרקם פני השטח יש חשיבות. משטח מט או בעל דוגמאות מחזיק דיו בצורה שונה ממשטח מבריק, והמרקם עצמו יכול לשמש תחליף להדפסה שבה המיתוג צריך להיות קבוע - ראה עיבוד דפוס פני השטח של מוצר סיליקון ו טיפולי פני שטח ועמידות מרקם.
עבור אילוצי קישוט ספציפיים ליישום, ראה טכניקות הדפסה ותיוג של לוחות מקשים מסיליקון ו משטחי סיליקון עם לוגו מודפסים.
היכן יושבים הגבולות
הדפסה על סיליקון ניתנת לשליטה, אך נקודות הבקרה נמצאות במעלה הזרם של מכונת הדפוס: מערכת ריפוי מורכבת, ריפוי לאחר ההדפסה, מדיניות חומר שחרור, חלון הפעלה להדפסה, משמעת זרז ואימות תנור. תיקון נקודות אלה יגרום לבחירת השיטה להפוך להחלטה גיאומטרית פשוטה. השאירו אותן פתוחות ושום מותג דיו לא יציל את העבודה.
מה שאנחנו לא יכולים לענות עליו באופן כללי הוא עמידות, כי עמידות מוגדרת על ידי תנאי השירות, לא על ידי הדיו. לוגו של צמיד, סימון רפואי מאווטוקלב וסינר שטוף במדיח כלים הם שלושה מפרטים שונים שנראים זהים בשרטוט.
כדי להציע הצעת מחיר או לתכנן מסלול קישוט, אנו זקוקים לחמישה דברים: תרכובת בסיס ומערכת ריפוי (LSR / HCR, פלטינה או מי חמצן), דורומטר החלק וצבע המצע, גרפיקה בפורמט וקטורי עם רוחב הקו הקטן ביותר המצוין, תנאי השירות שההדפס חייב לשרוד (מחזורי כביסה, עיקור, שחיקה, UV), וכל תקנה למגע בהיקף (תקן ה-FDA 21 CFR 177.2600, LFGB, USP Class VI). ללא תנאי השירות, כל הבטחה להידבקות היא בגדר ניחוש.
הפניות
- סטייה מקשר ליניארי בין חוזק הידבקות לאנרגיה חופשית על פני השטח על פני שטח בעלי אנרגיה נמוכה - תוצאות במשטחים וממשקים, אלסוויר, 2023. https://www.sciencedirect.com/science/article/pii/S2452321623003220
- הידרוסילילציה מזורזת פלטינה בכימיה של פולימרים - פולימרים (סקירה), בהנחיית PubMed Central / NIH, 2020. https://pmc.ncbi.nlm.nih.gov/articles/PMC7598247/
- טיפול מקדים בגומי סיליקון נוזלי להסרת סילוקסאנים נדיפים - מחקר כימיה תעשייתית והנדסית, האגודה האמריקאית לכימיה. https://pubs.acs.org/doi/10.1021/ie061666q
- Lebensmittel- und Futtermittelgesetzbuch (LFGB), טקסט סטטוטורי מלא - משרד המשפטים הפדרלי הגרמני, Gesetze im Internet. https://www.gesetze-im-internet.de/lfgb/
- 〈88〉 בדיקות תגובתיות ביולוגית, In Vivo (בסיס USP Class VI) - פרמקופיאה של ארצות הברית. https://doi.usp.org/USPNF/USPNF_M98834_01_01.html
- שיטת בדיקה סטנדרטית למתיחת הרטבה של סרטי פוליאתילן ופוליפרופילן, D2578-23 - ASTM International, גרסה פעילה נוכחית. https://store.astm.org/d2578-23.html
- שיטות בדיקה סטנדרטיות לדירוג הידבקות באמצעות בדיקת סרט, D3359-23 - ASTM International, גרסה פעילה נוכחית. https://www.astm.org/d3359-23.html
- 21 CFR 177.2600 מוצרי גומי המיועדים לשימוש חוזר - קוד התקנות הפדרלי האלקטרוני של ארה"ב, כותרת 21 מתוקנת ב-23/07/2026. https://www.ecfr.gov/current/title-21/chapter-I/subchapter-B/part-177/subpart-C/section-177.2600