Sebagian besar tim yang memutuskan cara memilih produsen silikon memulai dengan membandingkan harga satuan. Itu adalah filter pertama yang salah. Penawaran harga murah hanya akan bermakna setelah Anda mengetahui proses apa yang dibutuhkan komponen tersebut, siapa yang mengendalikan alatnya, dan apakah bukti tersebut berlaku untuk produk yang akan diproduksi.
Kegagalan yang umum terjadi bukanlah karena sampel pertama yang buruk. Melainkan karena alat yang terkunci, senyawa yang terkunci, dan pemasok yang terkunci — kemudian muncul masalah seperti kilatan cahaya, bau, perubahan warna, atau sertifikat yang tidak sesuai dengan komponen yang sebenarnya Anda kirim.
Sesuaikan pabrik dengan proses yang dibutuhkan komponen Anda, kemudian mintalah bukti yang secara wajar mencakup formulasi produksi, jalur pengerasan, dan tujuan penggunaan. Jangan memberikan kontrak pembuatan perkakas sampai penawaran harga mengidentifikasi jalur pencetakan, ruang lingkup pengujian, dan lokasi perkakas serta ketentuan transfer.
Ringkasan Eksekutif
- Produsen silikon adalah pabrik dengan kepemilikan proses. Pedagang dengan foto katalog adalah keputusan yang berbeda.
- HCR, LSR, dan ekstrusi adalah sistem produksi yang berbeda. Jika bengkel tidak dapat menjalankan jalur yang dibutuhkan geometri Anda, maka bagian lain dari penawaran harga hanyalah omong kosong.
- Kepatuhan dimulai dari pasar tujuan, tujuan penggunaan, dan cakupan bukti. Sertifikat hanya berguna jika menghubungkan persyaratan yang berlaku, formulasi produksi, proses, barang, dan lot yang dikirim.
Apa Sebenarnya Arti dari "Produsen Silikon"?
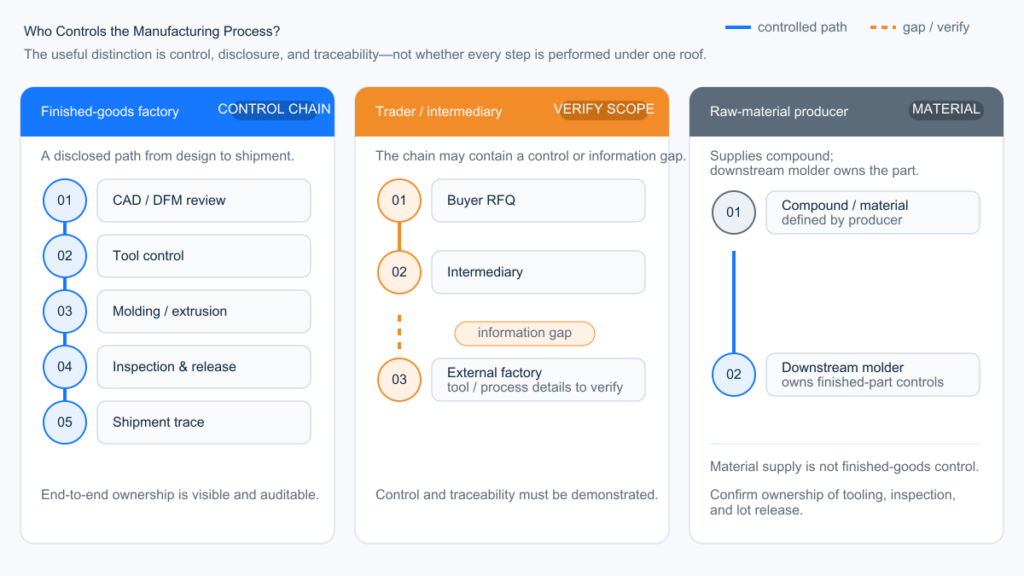
Untuk proyek OEM kustom, ini berarti pemasok yang mengendalikan proses produksi yang relevan, mengungkapkan lokasi alat dan sel produksi, dan dapat melacak lot senyawa hingga batch yang dikirim. Beberapa produsen yang memenuhi syarat menggunakan pembuat alat yang disetujui atau operasi sekunder yang disubkontrak; masalahnya adalah pengungkapan dan pengendalian, bukan apakah setiap langkah berada di bawah satu atap.
Tiga bisnis berbeda tersembunyi di balik kata kunci pencarian yang sama:
| Kesatuan | Apa yang sebenarnya mereka jual | Saat mereka cocok | Sinyal menjauh |
|---|---|---|---|
| Pabrik barang jadi | Komponen yang dicetak, diekstrusi, atau dicetak berlebih; memiliki atau mengoperasikan alat tersebut. | Pengerjaan OEM/ODM khusus | Tidak dapat menyebutkan jenis mesin pres, proses, atau lokasi cetakan. |
| Pedagang / pengecer katalog | Pengadaan dan logistik; produksi berlokasi di tempat lain. | SKU standar, pembelian percobaan dalam jumlah kecil | Lokasi produksi berbeda dari sumber sampel yang disetujui dan tidak ada rencana transfer atau kualifikasi ulang yang terkontrol yang disediakan. |
| Produsen bahan baku | Karet, LSR, cairan, aditif | Anda sudah memiliki mesin pembuat cetakan. | Mereka tidak dapat memberikan penawaran harga untuk suku cadang konsumen atau industri yang sudah jadi. |
Ambiguitas tersebut tetap tersembunyi karena kata "produsen" mudah dimasukkan dalam judul. Ambiguitas itu menjadi terlihat ketika Anda membutuhkan penggantian rongga, penyesuaian kekerasan, atau warna kedua dan kontak tidak dapat menjangkau ruang perkakas. Pada saat itu, prototipe pertama yang disetujui mungkin tidak mewakili unit produksi.
Tanyakan proses dan jenis mesin pres mana yang akan digunakan untuk mencetak komponen tersebut, di mana cetakan akan disimpan, siapa pemilik dan pengelolanya, dan apa yang terjadi jika produksi dialihkan. Jika pembuatan perkakas atau pekerjaan sekunder dialihdayakan, wajibkan pemasok untuk mengungkapkan lokasinya dan tetap bertanggung jawab atas validasi, pengendalian perubahan, dan ketertelusuran. Pertanyaan audit pabrik termasuk dalam bagaimana cara memeriksa pabrik produk silikon.
Cara Memilih Produsen Silikon Berdasarkan Kesesuaian Proses
Pilihlah pabrik berdasarkan proses yang benar-benar dapat dijalankan oleh komponen Anda — bukan berdasarkan nama material pada penawaran harga.
Saat kami meninjau RFQ, kami mulai dengan geometri 3D, toleransi kritis, detail sisipan atau perekat, volume tahunan, dan persyaratan validasi. Kami tidak memilih HCR atau LSR hanya dari kategori produk saja, dan kami tidak menganggap jalur yang lebih otomatis sebagai pilihan standar.
Yang utama proses pembuatan silikon HCR dan LSR tidak dapat saling menggantikan. HCR dan LSR bukanlah dua tingkatan kemampuan bengkel yang sama. Keduanya menggunakan peralatan yang berbeda, konstruksi alat yang berbeda, dan komposisi tenaga kerja yang berbeda. Ekstrusi adalah sistem ketiga. Bengkel kompresi yang menawarkan segel dinding tipis LSR tidaklah "cukup mendekati".“
| Kondisi bagian | Proses memulai | Pabrik harus memiliki | Kegagalan salah toko |
|---|---|---|---|
| Komponen dapur, bayi, atau promosi yang dicetak sederhana; volume tidak pasti. | Kompresi HCR | Mesin pres kompresi, kontrol muatan, disiplin pemangkasan. | Membayar biaya perkakas LSR untuk suku cadang yang tidak akan pernah menggunakan otomatisasi. |
| Dinding tipis, segel rapat, fitur kecil, volume stabil | Injeksi LSR / LIM | Pengukuran A/B, alat presisi, kontrol lampu kilat | Kilatan kompresi pada setiap bidikan; operator memangkas bagian yang seharusnya dihentikan oleh alat tersebut. |
| Cetakan plastik atau logam | Injeksi LSR, setelah metode ikatan ditentukan | Pemuatan sisipan, kontrol suhu cetakan, metode pengikatan atau penguncian | Sampel tangan yang tampak merekat dan kemudian terkelupas setelah terkena panas atau tekukan. |
| Tabung, strip, tali, profil, lembaran | Ekstrusi atau kalendering HCR | Cetakan, pengeringan terus menerus, pemotongan/penyambungan | Seorang operator mesin cetak menawarkan solusi sementara dengan cetakan untuk profil kontinu. |
| Gasket atau bantalan industri berukuran besar dan sederhana. | Kompresi HCR | Kontrol penempatan muatan, rencana garis pemisah yang dapat diterima | Penawaran LSR yang biaya alatnya tidak pernah balik modal. |
LSR sering dianggap sebagai peningkatan kualitas padahal sebenarnya merupakan sistem produksi. Biayanya dibenarkan oleh penampang tipis, dosis antar rongga, dan volume—bukan dengan membuat spatula lebih aman atau gasket lebih "medis". Jika gambar masih dalam proses pengerjaan, alat kompresi HCR berbiaya rendah dapat berguna untuk memeriksa geometri keseluruhan, kesesuaian perakitan, penanganan, dan asumsi fungsional dasar sebelum baja LSR produksi dikunci. Catat perbedaan material dan proses: prototipe HCR tidak memvalidasi pengisian LSR, lokasi gerbang, keseimbangan saluran dingin atau rongga, perilaku flash, pelepasan cetakan otomatis, waktu siklus, atau penyusutan LSR akhir. Kondisi tersebut harus dikonfirmasi pada alat dan proses LSR yang ditujukan untuk produksi. Jika geometri membutuhkan aliran karet silikon cair dan volume tahunan stabil, jangan memaksanya untuk dikompresi hanya untuk menghemat biaya cetakan.
Mintalah pabrik untuk menyebutkan jalur proses pada penawaran: kompresi, transfer, injeksi HCR, LIM, ekstrusi. Jika baris tersebut kosong, harga tersebut bukan penawaran proses, melainkan perkiraan.

Bukti apa yang harus Anda perlukan sebelum melakukan pengerjaan?
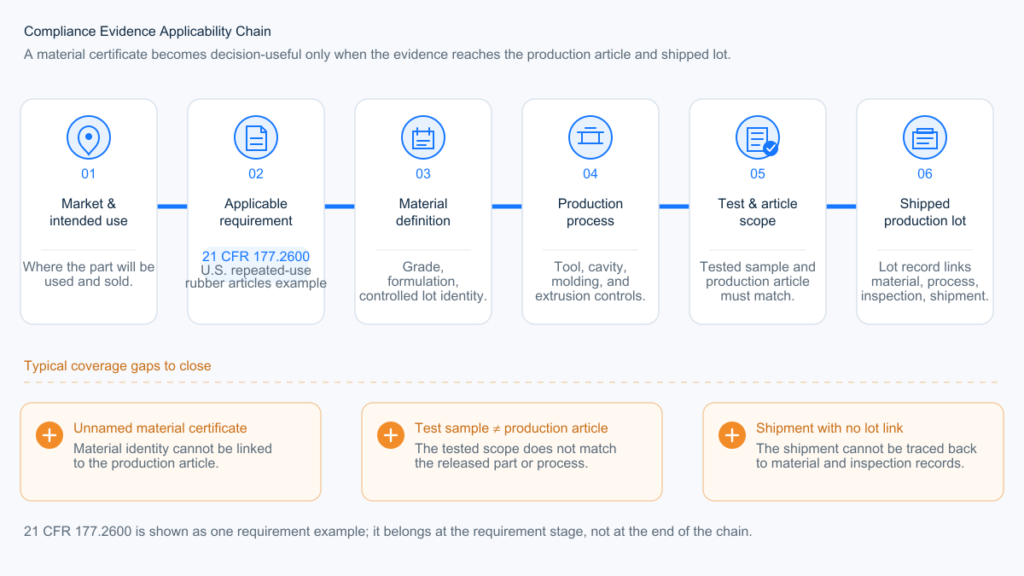
Mulailah dengan pasar tujuan, penggunaan produk, dan risiko kegagalan. Kemudian bangun rantai bukti yang menghubungkan persyaratan yang berlaku dengan barang produksi dan lot yang dikirim. Jangan mulai dengan sertifikat pemasok dan bekerja mundur untuk mengarang cakupan.
Dalam program LSR kami, kami menyimpan deklarasi material, ketertelusuran batch pemasok, dan cakupan laporan pihak ketiga yang berlaku sebagai catatan terpisah. COA material dapat mendukung rantai pasokan, tetapi kami tidak menggunakannya sebagai persetujuan produk jadi.
Kerangka kerja yang sama berlaku untuk komponen yang bersentuhan dengan makanan, anak-anak, medis, listrik, otomotif, dan industri umum. Regulasi atau spesifikasi pelanggan berubah; logika pembuktiannya tidak berubah.
| Lapisan bukti | Apa yang perlu diverifikasi | Bukti yang dapat digunakan | Kesenjangan cakupan |
|---|---|---|---|
| 1. Persyaratan yang berlaku | Pasar tujuan, kategori produk, kontak atau paparan yang dituju, dan spesifikasi pelanggan. | Regulasi, standar, catatan gambar, atau persyaratan kontrak yang disebutkan beserta cakupan penerapannya. | “Istilah-istilah seperti ”FDA,“ ”kelas medis,“ ”RoHS,“ atau ”aman untuk makanan” digunakan tanpa persyaratan atau kondisi penggunaan yang teridentifikasi. |
| 2. Definisi material | Pemasok, mutu, sistem pengeringan, kekerasan, pigmen, aditif, dan setiap primer, tinta, sisipan, atau lapisan yang tersisa dalam produk. | Spesifikasi material terkontrol, pernyataan pemasok, TDS/SDS jika relevan, dan referensi formulasi atau warna. | Laporan untuk senyawa dasar yang tidak disebutkan namanya yang digunakan kembali di berbagai warna, aditif, atau rakitan terikat tanpa penilaian. |
| 3. Lingkup proses | Proses pencetakan atau ekstrusi, pengeringan dan pasca-pengeringan, pencucian, pencetakan, pengikatan, pencetakan berlebih, dan operasi yang dialihdayakan | Alur proses dan catatan yang dirilis menunjukkan operasi mana yang dicakup oleh bukti tersebut. | Bahan yang diuji dan produk yang dihasilkan mengikuti jalur pemrosesan yang secara material berbeda. |
| 4. Ruang lingkup pengujian dan artikel | Spesimen atau produk jadi, metode pengujian, kondisi, laboratorium, tanggal pelaporan, dan kriteria penerimaan. | Laporan atau penjelasan terdokumentasi yang menunjukkan mengapa konfigurasi yang diuji berlaku untuk produk produksi. | Judul sertifikat relevan, tetapi sampel, metode, paparan, atau konfigurasi tidak sesuai dengan klaim. |
| 5. Ketertelusuran dan pengendalian perubahan | Keterkaitan dari lot material melalui pesanan kerja, alat, proses, inspeksi, pengemasan, dan pengiriman. | Catatan lot ditambah jalur tinjauan yang ditentukan ketika terjadi perubahan material, warna, proses, lokasi, alat, atau pemasok subkontraktor. | Pemasok tidak dapat menghubungkan laporan dan deklarasi material dengan lot produksi yang dikirim. |
Tidak ada satu dokumen pun yang membuktikan setiap lapisan. ISO 9001 menjelaskan sistem manajemen mutu. BSCI membahas kepatuhan sosial. Sertifikat Analisis Material (COA) menjelaskan lot yang dipasok. Laporan uji produk mencakup sampel dan kondisi yang disebutkan dalam laporan tersebut. Menganggap salah satu dari dokumen tersebut sebagai persetujuan produk universal akan menciptakan kesenjangan ruang lingkup.
Contoh Kontak Makanan di AS
Untuk produk karet silikon yang digunakan berulang kali dan dijual untuk kontak dengan makanan di Amerika Serikat, 21 CFR 177.2600 merupakan salah satu titik awal yang relevan. Dokumen ini membahas kondisi konstituen dan ekstraktif yang diizinkan untuk produk karet. Ini bukan merupakan dukungan FDA terhadap sebuah pabrik, dan tidak serta merta menjadikan setiap produk yang disebut sebagai silikon kelas makanan (food-grade silicone) sesuai dengan standar tersebut.
Terapkan kerangka kerja lima lapis: identifikasi kondisi kontak dan penggunaan makanan yang dimaksud; definisikan senyawa, pigmen, dan sistem pengawetan; catat pengawetan dan pasca-pengawetan; konfirmasikan artikel dan kondisi apa yang dicakup laporan; kemudian hubungkan bukti tersebut dengan lot produksi. Pengujian artikel jadi atau pengujian tambahan diperlukan bila peraturan, persyaratan pelanggan, cakupan laporan yang ada, atau penilaian risiko mengharuskannya.
Pengujian lengkap terpisah untuk setiap warna bukanlah aturan universal FDA. Tinjau kimia pigmen, konsentrasi, cakupan laporan yang ada, dan besarnya perubahan. Hasilnya mungkin berupa peninjauan dokumen, pernyataan pemasok, pengujian tambahan yang ditargetkan, atau pengujian produk jadi yang baru. Gunakan Bagaimana cara memverifikasi apakah pemasok silikon menggunakan bahan berkualitas pangan yang asli? untuk jalur verifikasi pemasok yang terperinci. Perlakukan pemilihan sistem pengeringan sebagai keputusan material dan proses yang terpisah.
Bagaimana Seharusnya Anda Memberi Skor pada Produsen Silikon?
Gunakan kartu skor berbobot hanya setelah persyaratan proyek ditetapkan. Ini membantu membandingkan kandidat yang memenuhi syarat; namun, ini tidak dapat mengubah ketidaksesuaian proses atau persyaratan hukum yang hilang menjadi pemasok yang dapat diterima.
Beri nilai setiap kriteria dari 0 hingga 5 menggunakan standar bukti yang sama untuk setiap pemasok:
- 5 — Terbukti: Kemampuan spesifik proyek sepenuhnya didukung oleh catatan, laporan, gambar, atau rencana pengendalian yang telah dirilis; tidak ada tindakan penutupan material yang tersisa.
- 4 — Terbukti secara substansial: Bukti spesifik proyek sebagian besar sudah lengkap; hanya tersisa satu item kecil dan berisiko rendah, yang sudah memiliki pemilik dan tanggal jatuh tempo.
- 3 — Dapat diterima secara bersyarat: Kemampuan yang dimiliki tampak memadai, tetapi satu celah penting dalam dokumentasi, validasi, atau kepemilikan kendali harus diatasi sebelum pemberian kontrak.
- 2 — Didukung sebagian: Rute yang diusulkan mungkin berhasil, tetapi banyak kekurangan material atau asumsi yang belum terverifikasi mencegah kualifikasi.
- 1 — Hanya diklaim: Pemasok memberikan pernyataan kemampuan umum dengan sedikit bukti spesifik proyek.
- 0 — Tidak Dapat Diterima: Ketidaksesuaian kemampuan, penolakan untuk mengungkapkan kontrol yang diperlukan, gerbang keras yang tidak terpenuhi, atau tidak adanya bukti yang dapat digunakan.
Hitung poin berbobot sebagai (peringkat ÷ 5) × berat. Gunakan peringkat bilangan bulat dan catat bukti atau tindakan terbuka di balik setiap skor. Ini adalah kerangka kerja pengadaan yang disarankan, bukan standar sertifikasi industri; sesuaikan bobot dan ambang batas sebelum memberi skor jika risiko proyek memerlukannya.
| Kriteria kualifikasi | Berat | Bukti untuk diminta | Kondisi 0 poin |
|---|---|---|---|
| Kesesuaian proses dan DFM | 25 | Rute pencetakan yang diberi nama; keluarga mesin pres; catatan DFM yang mencakup garis pemisah, gerbang, ventilasi, kelebihan material, penyusutan, pasca-pengerasan, dan toleransi kritis. | Proses yang diusulkan tidak dapat memenuhi persyaratan geometri, toleransi, volume, atau pencetakan berlebih. |
| Pengendalian mutu dan pengukuran | 20 | Format artikel pertama; metode pengukuran; rencana pengendalian; batas cacat; alur kerja ketidaksesuaian dan tindakan korektif. | Tidak ada cara yang jelas untuk memeriksa dimensi kritis atau fitur fungsional gambar tersebut. |
| Kepatuhan dan ketertelusuran | 15 | Cakupan laporan yang berlaku; deklarasi senyawa dan pigmen; kondisi pengeringan; ketertelusuran lot; penilaian perubahan yang terdokumentasi. | Persyaratan hukum atau pelanggan yang berlaku tidak terpenuhi, atau lot produksi tidak dapat dihubungkan dengan lot material. |
| Pengendalian alat dan manajemen perubahan | 15 | Kepemilikan alat; lokasi penyimpanan; identifikasi rongga; catatan perawatan; persetujuan perubahan teknik; persyaratan transfer dan kualifikasi ulang. | Pemasok tidak akan mengungkapkan di mana alat atau sel produksi tersebut berada atau siapa yang mengendalikan transfer. |
| Kelengkapan komersial | 10 | Asumsi terpisah untuk perkakas, material, pencetakan, pemangkasan, pasca-pengerasan, inspeksi, pengemasan, dan pengiriman; penjelasan mengenai jumlah pesanan minimum (MOQ). | Harga satu baris dengan bahan, proses, inspeksi, dan operasi sekunder yang tidak ditentukan. |
| Kesinambungan kapasitas dan pasokan | 10 | Perencanaan mesin press dan rongga cetak; pemanfaatan yang realistis; operasi yang menjadi hambatan; peralatan cadangan atau rencana pemulihan; asumsi waktu tunggu. | Pemasok tidak dapat menjelaskan bagaimana volume perkiraan akan sesuai dengan unit produksi yang telah ditentukan. |
| Komunikasi proyek dan kontrol revisi | 5 | Penunjukan pemilik proyek; kontrol revisi gambar; jalur respons dan eskalasi; catatan persetujuan tertulis. | Penawaran harga, gambar, dan sampel diterbitkan tanpa referensi revisi yang terkontrol. |
| Skor total | Keputusan | Langkah selanjutnya yang diperlukan |
|---|---|---|
| 80–100 | Daftar kandidat yang memenuhi syarat | Lanjutkan ke audit, pengambilan sampel, atau validasi batch percontohan. |
| 65–79 | Daftar pendek bersyarat | Tutup celah dokumentasi atau kontrol yang telah ditentukan sebelum menggunakan alat bantu. |
| Di bawah 65 tahun | Jangan memberikan penghargaan atas peralatan | Ganti pemasok atau mulai ulang kualifikasi teknis. |

Jumlah total yang tinggi tidak mengesampingkan batasan yang ketat. Tolak atau tunda pemberian kontrak jika jalur proses tidak sesuai, persyaratan kepatuhan yang berlaku tidak terpenuhi, tidak ada ketertelusuran material, atau persyaratan produksi dan pengendalian peralatan ditahan. Jangan biarkan komunikasi, harga rendah, atau presentasi pabrik yang menarik untuk menutupi kekurangan tersebut.
Apa yang Harus Disetujui Sebelum Produksi Massal?
Sampel yang disetujui tidak sama dengan proses produksi yang disetujui. Sebelum dirilis, hubungkan revisi gambar, hasil prototipe pertama, metode pengukuran, lot material, sel produksi, dan catatan pengemasan ke dalam satu paket persetujuan terkontrol.
Ini adalah kontrol produksi berdasarkan kontrak, bukan persyaratan hukum universal. Kedalaman kontrol ini harus sesuai dengan fungsi, pasar, dan risiko kegagalan komponen tersebut.
Persetujuan T1, FAI, dan Pilot-Lot Terpisah
Ini adalah tiga gerbang yang berbeda. Jangan menggunakan satu label untuk ketiganya.
| Panggung | Apa yang dibuktikannya | Keluaran yang dibutuhkan | Apa yang tidak dibuktikannya |
|---|---|---|---|
| Uji coba alat T1 | Apakah alat yang diidentifikasi dapat mengisi, mengeluarkan udara, mengeringkan, melepaskan cetakan, dan menghasilkan komponen yang dapat digunakan; hal ini mengungkap masalah kelebihan material, penyusutan, keseimbangan rongga, dan perkakas. | Sampel uji, catatan alat dan proses, hasil dimensi awal berdasarkan rongga, dan daftar koreksi. | Persetujuan produksi rutin. Komponen T1 mungkin masih berasal dari pengaturan yang disesuaikan atau alat yang memerlukan koreksi. |
| Pemeriksaan Artikel Pertama (FAI) | Apakah bagian-bagian dari alat, material, proses, dan rongga yang diidentifikasi memenuhi gambar yang telah dirilis dan persyaratan fungsional serta kosmetik yang telah disepakati? | Gambar yang diberi balon, hasil dimensi dan fungsi, identitas rongga, referensi material dan proses, metode pengukuran, dan disposisi tertulis terhadap penyimpangan. | Output yang stabil pada kuantitas produksi, kapasitas yang tervalidasi, atau kinerja pengemasan. |
| Persetujuan batch percontohan | Apakah sel produksi yang dinominasikan dapat mengulangi hasil yang disetujui dengan menggunakan bahan, operator, kondisi siklus, pasca-pengerasan, inspeksi, dan pengemasan yang sesuai dengan tujuan produksi? | Catatan lot, data hasil produksi dan cacat, pengerjaan ulang, keseimbangan rongga cetakan, hasil inspeksi, ketertelusuran, dan hasil pengemasan. | Izin untuk mengabaikan penyimpangan yang terbuka atau melakukan perubahan yang tidak terkontrol setelah rilis. |
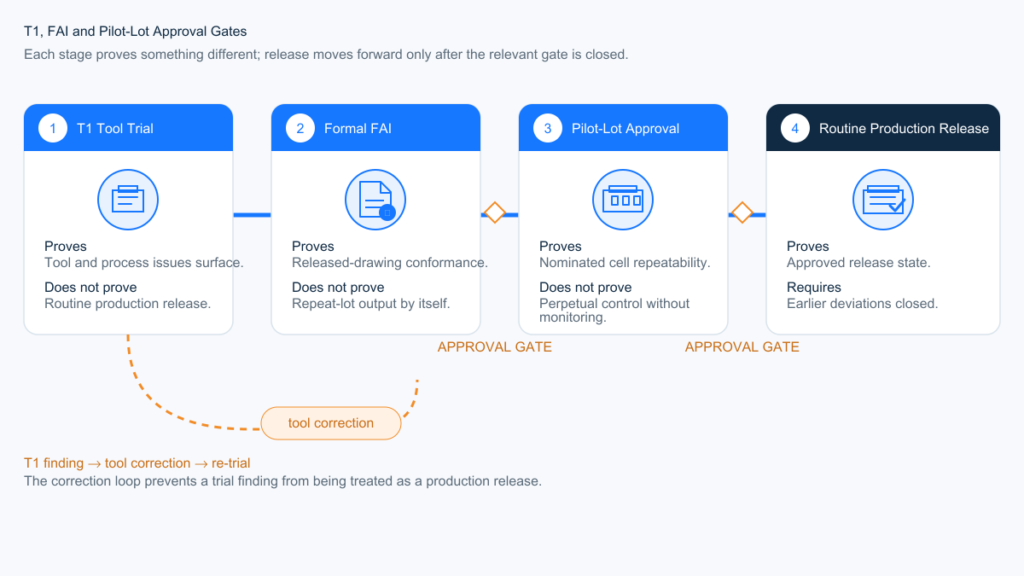
Sampel T1 hanya dapat digunakan untuk FAI (First Aid Inspection) jika alat yang akan diproduksi, gambar yang telah dirilis, material, proses, identifikasi rongga, pengkondisian, rencana pengambilan sampel, dan metode pengukuran sudah memenuhi persyaratan FAI. Jika tidak, selesaikan koreksi alat terlebih dahulu dan jalankan FAI formal setelahnya.
| Kontrol | Catatan minimum | Kondisi persetujuan | Apa yang memicu persetujuan ulang? |
|---|---|---|---|
| Kontrol perubahan | Gambar yang dirilis, spesifikasi, BOM, tingkatan material, referensi warna, jalur proses, lokasi produksi, daftar alat dan rongga, ditambah alur kerja permintaan perubahan pemasok tertulis. | Perubahan yang telah ditentukan tidak akan diimplementasikan sampai dampaknya terhadap fungsi, dimensi, kepatuhan, biaya, dan waktu tunggu ditinjau dan diputuskan secara tertulis. | Sumber atau mutu material, sistem pigmen, kimia pengerasan, alat atau rongga cetak, mesin pres atau jalur proses, lokasi produksi, subkontraktor, pasca-pengerasan, pembersihan, inspeksi, atau perubahan kemasan bila relevan. |
| Pemeriksaan Artikel Pertama (FAI) | Laporan terkait dengan revisi gambar yang dirilis; sampel yang disepakati dari setiap rongga produksi; karakteristik yang digembungkan; hasil fungsional dan kosmetik; catatan material dan proses. | Hasil memenuhi gambar dan batas cacat yang disetujui, atau setiap penyimpangan memiliki persetujuan tertulis sebelum dirilis ke produksi. | Alat baru atau yang dimodifikasi, penambahan rongga, perbaikan besar, pemindahan produksi, perubahan material atau proses, atau tindakan korektif yang dapat memengaruhi kesesuaian, bentuk, atau fungsi. |
| Sistem pengukuran | Skema datum, perlengkapan, gaya kontak jika relevan, waktu pengkondisian, suhu pengukuran, instrumen, status kalibrasi, dan analisis sistem pengukuran untuk karakteristik kritis bila diperlukan. | Pembeli dan pemasok menyepakati bagaimana setiap fitur penting akan diukur sebelum persetujuan sampel; hasilnya diambil setelah tahap pengerasan, pasca-pengerasan, dan pengkondisian yang ditentukan. | Perubahan pada alat ukur, perlengkapan, perangkat lunak, acuan, metode operator, lokasi inspeksi, atau metode pengkondisian. |
| Ketertelusuran lot | Nomor lot bahan baku dan pigmen, nomor batch pencampuran atau pengukuran, pesanan kerja, mesin cetak dan perkakas, rongga jika diperlukan, catatan pengeringan dan pasca-pengeringan, hasil inspeksi, nomor lot pengemasan, dan referensi pengiriman. | Karton yang dikirim dapat ditelusuri kembali ke catatan produksi dan materialnya, dan material atau lot proses yang terpengaruh dapat ditelusuri ke depan hingga karton yang dikirim. | Perubahan pada material, pelabelan, pengelompokan, lokasi produksi, subkontraktor, ERP, atau catatan pengemasan. |
| Persetujuan produksi massal | Gambar dan spesifikasi yang telah dirilis, FAI yang disetujui, berkas kepatuhan yang berlaku, sampel atau standar visual yang ditandatangani, rencana pengendalian, kriteria cacat, persetujuan pengemasan, dan catatan lot percontohan dari unit produksi yang ditunjuk. | Lot percontohan menggunakan bahan, alat, proses, pasca-pengerasan, inspeksi, dan pengemasan yang sesuai dengan tujuan produksi; semua penyimpangan yang masih terbuka memiliki pemilik dan disposisi tertulis. | Setiap perubahan yang disetujui yang dapat memengaruhi kesesuaian, bentuk, fungsi, kepatuhan, penampilan, ketertelusuran, atau kapasitas yang divalidasi. |
FAI Harus Mewakili Proses Produksi
FAI (Factory Approach to Inspection) tidak boleh berasal dari rute sampel yang disesuaikan secara manual yang akan hilang setelah persetujuan. Untuk alat multi-rongga, hasilnya harus mempertahankan identitas rongga. Untuk bagian yang telah mengalami pengerasan akhir, dimensi dan uji fungsional harus dilakukan pada tahap yang disepakati setelah pengerasan akhir dan pengkondisian. Silikon dapat berubah bentuk di bawah gaya probe, sehingga laporan inspeksi tidak lengkap jika hanya mencantumkan angka tetapi tidak mencantumkan perlengkapan, datum, dan metode pengukuran.
Untuk alat LSR kami, kami menyepakati tingkat pengambilan sampel T1 dan karakteristik kritis sebelum alat dirilis, kemudian menerbitkan laporan dimensi per rongga terhadap revisi gambar yang telah dirilis. Di sinilah metode pengukuran yang tidak ditentukan menjadi terlihat: dua bagian yang dapat diterima dapat menghasilkan angka yang berbeda di bawah perlengkapan atau gaya probe yang berbeda.
Sampel emas tetap berguna untuk warna, tekstur, kilatan cahaya, sisa gerbang cetak, dan batasan visual lainnya. Sampel ini tidak menggantikan FAI dimensional, pengujian fungsional, atau standar cacat terkontrol. Untuk daftar periksa rilis terpisah, gunakan bagaimana mengevaluasi kualitas sampel sebelum produksi massal.
Tentukan Perubahan Mana yang Membutuhkan Pemberitahuan
Jangan gunakan frasa “tidak ada perubahan proses” sebagai kalimat pesanan pembelian yang samar. Sebutkan input yang terkontrol. Minimal, tinjau perubahan pada senyawa, pigmen, sistem pengerasan, jalur pencetakan, alat atau rongga, mesin cetak yang ditunjuk, lokasi produksi, pasca-pengerasan, metode inspeksi, dan operasi yang dialihdayakan.
Tidak setiap perubahan memerlukan pengulangan penuh dari setiap pengujian. Penilaian perubahan harus menentukan apakah responsnya berupa peninjauan dokumen saja, inspeksi ulang sebagian, FAI baru, pengujian kepatuhan tambahan, persetujuan lot percontohan, atau kualifikasi ulang penuh.
Rilis Batch Uji Coba Sebelum Produksi Rutin
Lot uji coba adalah jembatan antara sampel yang sukses dan produksi rutin. Lot ini harus dijalankan pada sel produksi yang telah ditentukan dengan material, operator, kondisi siklus, pasca-pengerasan, inspeksi, dan pengemasan yang sesuai dengan tujuan produksi. Catat hasil aktual, cacat, pengerjaan ulang, keseimbangan rongga cetak, hasil inspeksi, dan hasil pengemasan, bukan mengekstrapolasi dari sampel pertama.
Jangan memulai produksi massal rutin sementara revisi gambar, penyimpangan FAI, metode pengukuran, ruang lingkup kepatuhan, atau standar pengemasan masih belum terselesaikan. Sampel yang telah ditandatangani saja tidak dapat menutup kesenjangan tersebut.
Ambang Batas Biaya, Jumlah Pesanan Minimum (MOQ), dan Waktu Tunggu
Jangan memilih pabrik hanya berdasarkan harga satuan terendah pada penawaran satu baris. Pilihlah berdasarkan biaya mana yang menjadi tidak dapat diubah setelah alat tersebut dibuat.
Saat kami memberikan penawaran untuk proyek LSR, asumsi mengenai perkakas, kavitasi, dan waktu siklus berasal dari file 3D dan volume tahunan. Jika volume atau stabilitas desain tidak membenarkan penggunaan perkakas injeksi, kami membandingkan kompresi daripada memaksakan proyek ke jalur penggunaan perkakas yang lebih besar.
| Keputusan | Apa yang dikuncinya | Ambang |
|---|---|---|
| Rute proses | Pers, tenaga kerja, kilat, otomatisasi | Sebutkan rute sebelum membandingkan harga. |
| Arsitektur alat | Jumlah rongga, saluran dingin, perangkat keras sisipan | Pemisahan perkakas dari harga per unit pada penawaran |
| Volume tahunan | Mana yang menang: otomatisasi LSR atau fleksibilitas HCR. | Berikan penawaran berdasarkan volume tahunan yang realistis, bukan hanya satu pesanan pembelian percobaan. |
| Jumlah warna | Pergantian, pembersihan, bukti tambahan | Setiap warna baru memerlukan perencanaan perubahan mesin cetak dan tinjauan terdokumentasi untuk memastikan apakah bukti kepatuhan yang ada masih berlaku. |
| Pasca-pengerasan / pencucian / pemangkasan 100% | Hari dan tenaga kerja yang tidak pernah muncul dalam “waktu siklus” | Jika baris-baris tersebut hilang, waktu tunggu tidak lengkap. |
| Jumlah pesanan minimum | Bagaimana pabrik memulihkan pengaturan dan perubahan warna | Jumlah pesanan minimum (MOQ) harus sesuai dengan pengisian stok aktual Anda, bukan standar katalog. |
Sebuah pabrik dapat memberikan harga satuan yang rendah dengan menyembunyikan biaya baja, sisipan, pemangkasan, pengeringan akhir, atau inspeksi sampel pertama. Itu bukan berarti produsen tersebut lebih murah. Itu adalah penawaran harga dari produsen yang tidak lengkap. Kesenjangan tersebut akan terlihat setelah persetujuan sampel, ketika lot produksi pertama membutuhkan lebih banyak tenaga kerja daripada yang digunakan pada unit sampel.
Jangan membuat "MOQ standar" yang dibuat-buat. Proses kompresi dan pemulihan LIM berbeda. Mesin HCR satu rongga dan mesin LSR delapan rongga tidak memiliki standar ekonomi yang sama. Jika pabrik tidak dapat menjelaskan apa yang dipulihkan oleh MOQ tersebut — material, perubahan warna, waktu pengepresan, atau pengemasan — angka tersebut hanyalah angka standar penjualan.
Waktu tunggu adalah sebuah urutan, bukan slogan. DFM (Design for Manufacturing) dan kualitas berkas desain menentukan kapan desain perkakas dapat dimulai, dan fabrikasi perkakas untuk produksi dilakukan sebelum T1 (Task-in-1). T1 kemudian mengidentifikasi perubahan perkakas dan proses. FAI (Factory Access Inspection) formal harus diselesaikan terhadap gambar yang telah dirilis setelah proses pengeringan, pasca-pengeringan, dan pengkondisian yang diperlukan; lot percontohan dari sel produksi yang ditunjuk akan dilakukan setelah penyimpangan yang terbuka ditutup. Produksi rutin hanya dirilis setelah persetujuan tersebut. Jika prototipe atau perkakas lunak digunakan terlebih dahulu, penawaran dan rencana validasi harus mengidentifikasinya secara terpisah karena sampelnya tidak menggantikan FAI dari perkakas untuk produksi. Waktu yang tepat berubah seiring dengan jumlah rongga, jenis baja, dan seberapa lengkap berkas desainnya. Pabrik yang menawarkan "15 hari" tanpa tinjauan gambar hanya menjual kalender, bukan rencana.
Kapan Sebaiknya Anda Menolak Penawaran Harga?
Pergilah jika pabrik tidak dapat menjelaskan proses, bukti, atau kepemilikan alat secara eksplisit.
Anggap ini sebagai batasan mutlak kecuali jika diselesaikan secara tertulis sebelum pembuatan cetakan:
- Kutipan tersebut tidak menyebutkan kompresi, LIM, ekstrusi, atau jalur spesifik lainnya.
- Pemasok tidak dapat menunjukkan mengapa berkas kepatuhan atau spesifikasi pelanggan yang berlaku mencakup formulasi produksi, proses, artikel, dan tujuan penggunaan.
- Pemasok tidak akan mengungkapkan lokasi jamur, kepemilikan, tanggung jawab pemeliharaan, atau hak pengalihan.
- Lokasi produksi berbeda dari sumber sampel yang disetujui dan tidak ada rencana transfer, validasi, atau kualifikasi ulang yang terkontrol.
- Toleransi kritis tampak seperti angka plastik kaku tanpa metode pengukuran.
- Harganya jauh di bawah penawaran lain yang menyebutkan proses yang sama, dan pabrik tidak dapat menjelaskan biaya mana yang dihilangkan.
Sampel yang dapat diterima seringkali menunda keputusan untuk menghentikan produksi, meskipun itu hanya membuktikan bahwa satu kondisi sampel yang ditentukan berhasil. Hal itu tidak menunjukkan bahwa kontrol yang sama akan berlaku di seluruh produksi tanpa pengawasan, keausan alat, perubahan lot pigmen, dan pengaturan ulang yang berulang. Kilatan, bau, warna, dan penyimpangan dimensi memerlukan catatan dan kriteria persetujuan; penampilan saja tidak dapat mengendalikannya.
Jika Anda sudah melewati tahap sampel pertama dan kualitasnya menurun, buka kembali catatan kualifikasi pemasok dan minta bukti yang sesuai dengan proses dan kriteria persetujuan yang telah dirilis. Jangan jadikan halaman ini sebagai cerita detektif.
Apakah Anda Harus Memilih Pabrik di AS atau Pabrik di Luar Negeri?
Pilihlah berdasarkan risiko program, bukan berdasarkan slogan negara.
Keberadaan pabrik di AS dapat mengurangi gesekan zona waktu, waktu pengiriman barang masuk, dan biaya iterasi di lokasi yang sering dilakukan. Jika daftar kandidat yang berbasis di AS diperlukan, gunakan ini. direktori produsen dan pemasok silikon untuk mengidentifikasi kandidat, kemudian menerapkan proses, bukti, dan gerbang kontrol alat yang sama seperti yang dijelaskan di atas. Pabrik khusus di luar negeri juga dapat menjadi pilihan ekonomi yang rasional untuk suku cadang silikon industri khusus dan program OEM terdefinisi lainnya. Tidak ada lokasi yang secara otomatis memiliki keunggulan biaya atau kualitas. Bandingkan biaya pendaratan, peralatan, tarif, upaya validasi, kecepatan perubahan teknik, kapasitas, dan risiko keberlanjutan pasokan.
Label negara sering digunakan sebagai jalan pintas untuk menilai kualitas, tetapi asal usul tidak menggantikan kesesuaian proses. Pedagang AS tetaplah pedagang. Pabrik di luar negeri yang mengendalikan proses, mengungkapkan lokasi produksi dan peralatan, serta mendukung bukti yang relevan tetap dapat menjadi produsen yang tepat. Kepercayaan terhadap asal usul, mekanisme impor, dan dokumen peluncuran di AS adalah keputusan terpisah dari kualifikasi pabrik.
Jika program tersebut merupakan proyek rekayasa jangka pendek dengan perubahan besar dan iterasi di lokasi yang intensif, manufaktur lokal dapat sepadan dengan biaya tambahannya. Namun, jika program tersebut merupakan komponen OEM konsumen atau industri yang stabil dengan gambar yang telah ditentukan, pertanyaan yang lebih tepat tetaplah: siapa yang menjalankan proses tersebut dan file apa yang mencakup komponen tersebut?
Informasi apa saja yang dibutuhkan sebelum memberikan penawaran harga?
Pabrik tidak dapat memilih proses, alat, atau harga sebenarnya hanya dari foto produk. Kirimkan ini sebelum Anda meminta siapa pun untuk mengajukan penawaran:
- Model STEP ditambah gambar 2D dengan dimensi kritis, zona kosmetik, dan preferensi garis pemisah.
- Volume tahunan, jumlah PO pertama, dan perkiraan masa program.
- Kekerasan, jumlah warna, transparansi, dan bahan sisipan atau cetakan berlebih apa pun.
- Kondisi penggunaan: suhu, kontak dengan makanan/kulit/cairan, kompresi, siklus yang diharapkan
- Persyaratan pasar tujuan dan pelanggan; misalnya, 21 CFR 177.2600 untuk artikel kontak makanan yang digunakan berulang kali yang berlaku di AS.
- Apakah dimensi diperiksa sebelum atau setelah proses pengerasan akhir?
- Persyaratan pengemasan, pelabelan, dan penelusuran nomor lot.
Jika input tersebut hilang, setiap produsen akan menciptakan komponen yang berbeda dan Anda akan membandingkan penawaran yang dibuat-buat. Gunakan daftar periksa di atas untuk menyusun RFQ. Standar gambar tetap berlaku. berkas desain untuk komponen silikon khusus.
Batasan pengambilan keputusan sangat sempit. Gunakan halaman ini untuk menyeleksi pabrik. Gunakan halaman proses untuk memilih HCR atau LSR. Gunakan halaman kepatuhan untuk menentukan rencana pembuktian. Jangan memberikan peralatan hingga rute, cakupan pembuktian, lokasi produksi, dan ketentuan lokasi dan transfer peralatan tercatat dalam penawaran atau perjanjian pasokan.
Apakah Anda sudah memiliki proyek yang terdefinisi? Kirimkan file STEP, gambar 2D, volume tahunan, kebutuhan material, dan pasar tujuan melalui kami. Formulir Permintaan Penawaran (RFQ). Kami akan mengidentifikasi jalur proses yang diusulkan, pertanyaan teknis yang masih terbuka, dan asumsi di balik peralatan dan penetapan harga satuan sebelum Anda berkomitmen.