Sebagian besar pembeli mengirimkan file STEP kepada kami dan mengharapkan harga. Yang sebenarnya ingin mereka ketahui adalah apakah komponen tersebut dapat dibuat, dengan toleransi berapa, dan seberapa cepat. Ketiga jawaban tersebut tidak terdapat dalam geometri. Jawaban tersebut terdapat dalam catatan yang biasanya hilang.
Kami mengutip suku cadang silikon khusus Setiap minggu, dan polanya konsisten: berkas desain yang tidak lengkap untuk komponen silikon kustom tidak gagal pada tahap penawaran harga. Mereka gagal pada tahap pembuatan prototipe pertama, setelah baja sudah dipotong. Pada saat itu, keputusan bukan lagi di tangan Anda. Yang dibutuhkan adalah modifikasi alat, penawaran harga ulang, atau sisipan baru.
Ini adalah paket berkas yang kami minta, dan keputusan yang diharapkan untuk setiap berkas. Paketnya sama, baik itu sendok makan bayi, alas dapur, segel industri, atau sisipan cetakan. Yang berbeda adalah berkas mana yang memiliki risiko paling tinggi.
Angka-angka yang disebutkan dalam artikel ini — seperti rentang penyusutan, toleransi awal, jadwal pasca-pengerasan, batas pergeseran sisipan — berasal dari catatan perkakas dan artikel pertama kami sendiri di seluruh program perkakas silikon khusus yang telah kami jalankan secara internal sejak tahun 2012, bukan dari tabel yang dipublikasikan. Standar dan peraturan yang kami kutip tercantum di bawah Sumber di bagian akhir.
Ringkasan Eksekutif
- Geometri adalah bagian termurah dari paket tersebut. Berkas STEP menjawab apakah bentuk tersebut ada. Kekerasan, sistem pengerasan, referensi warna, dan kepatuhan adalah hal-hal yang menentukan harga, waktu siklus, dan dokumen yang diperlukan.
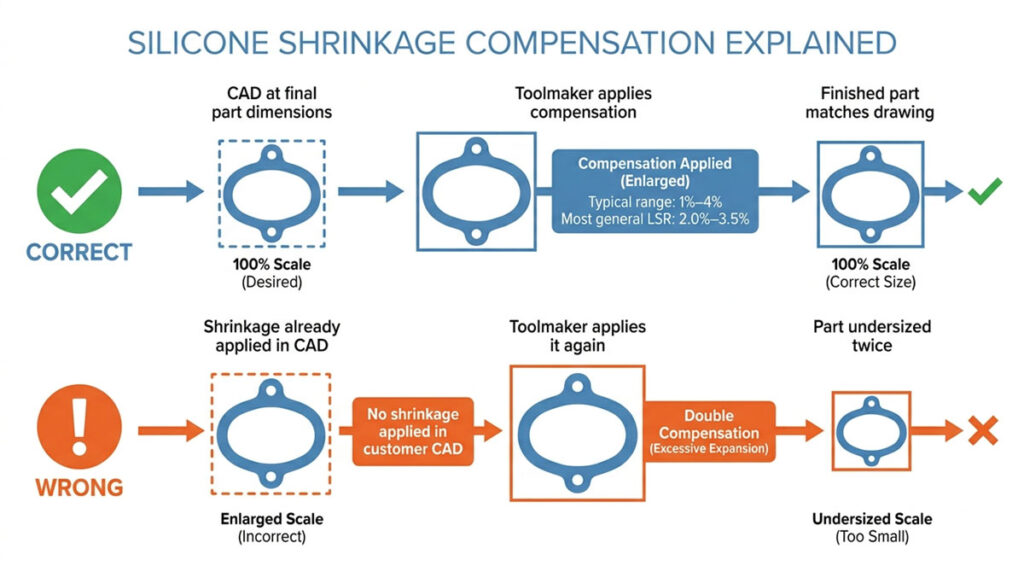
- Ganti rugi penyusutan menjadi hak pihak yang memotong baja. Diterapkan dalam CAD, 1%–4% menghilangkan satu-satunya tuas yang tersisa setelah tembakan pertama, dan bagian yang dihasilkan ukurannya lebih kecil dua kali.
- Toleransi ketat pada keseluruhan desain adalah garis yang paling mahal pada sebuah gambar teknik. Biaya terletak pada inspeksi dan barang rongsokan, bukan pada rongganya. Satu kelas umum ditambah daftar kritis yang singkat mengalahkan M2 di mana pun, hampir setiap saat.
- Risiko berpindah bersama keluarga produk; daftar file tidak. Program untuk bayi dan dapur gagal dalam hal kepatuhan dan persetujuan warna. Program industri gagal dalam hal kelas toleransi dan data sisipan.
- Tidak ada hal di atas yang perlu diminta. Ini adalah satu kali revisi gambar, dan lebih murah daripada satu kali modifikasi alat.
Paket berkas yang tidak lengkap tidak menghentikan proyek. Justru memungkinkan proyek untuk terus berjalan berdasarkan asumsi. Alat tersebut dirancang berdasarkan nilai mana pun yang tampak paling mungkin bagi kita, artikel pertama diukur berdasarkan apa pun yang diingat oleh masing-masing pihak sebagai kesepakatan, dan koreksi dilakukan setelah baja dipotong. Itulah seluruh argumen untuk meluangkan waktu satu sore untuk memeriksa berkas sebelum mengirimkannya. Revisi gambar hanya membutuhkan waktu satu sore. Pemotongan ulang rongga, sisipan baru, atau pengujian kepatuhan berulang membutuhkan biaya yang tidak pernah ada dalam anggaran proyek, dan biasanya juga membutuhkan waktu berminggu-minggu.
Apa Saja Isi File Desain untuk Komponen Silikon Kustom?
Enam item. Kurang dari itu akan membuat orang lain menebak-nebak atas nama Anda, dan tebakan itu akhirnya akan berujung pada kerusakan pada baja.
| Mengajukan | Format yang disukai | Keputusannya ditutup | Butuh penawaran harga pasti? |
|---|---|---|---|
| Model 3D | STEP (AP242 lebih disukai, AP214 diterima), atau SolidWorks / Fusion asli. | Geometri rongga, jumlah rongga, kelayakan DFM | Ya |
| Gambar 2D | PDF ditambah DWG atau DXF | Apa yang akan diterima saat inspeksi? | Ya |
| Catatan material dan proses | Menggambar blok judul atau formulir RFQ | Senyawa, kekerasan, sistem pengerasan, pasca-pengerasan | Ya |
| Referensi warna | Kode Pantone atau RAL, ditambah chip fisik. | Dasar persetujuan masterbatch dan warna | Ya, untuk bagian yang berwarna. |
| Menandai karya seni | AI, EPS, atau PDF vektor, font diuraikan | Metode pencetakan, sistem tinta, ukuran layar atau bantalan. | Ya, jika dicetak atau diukir |
| Sisipkan atau data bagian yang cocok | Gambar STEP plus, bahan yang disebutkan | Kesesuaian overmolding, jalur perekat, tanda penanda | Ya, untuk komponen yang dicetak berlebih (overmolded parts) |
File STL saja hanya memberikan opini kelayakan dan perkiraan rentang perkakas. Tidak lebih dari itu. Mesh tidak memiliki radius yang tepat dan definisi dinding tipis yang bersih, dan kedua fitur inilah yang menentukan apakah bibir cetakan akan robek saat dilepas dari cetakan.
File mana yang biasanya gagal, berdasarkan keluarga produk?
Enam item di atas bersifat konstan. Satu item yang terlewatkan dapat diprediksi, dan itu tergantung pada apa yang Anda buat.
| Keluarga produk | File paling sering hilang atau lemah. | Berapa biaya yang harus dikeluarkan jika hal itu hilang? | Kelas toleransi tipikal |
|---|---|---|---|
| Produk bayi dan perlengkapan makan (celemek, sendok, piring, mainan gigit) | Pernyataan kepatuhan dan contoh warna fisik | Salah kelompok senyawa, pengujian ulang, persetujuan ulang warna setelah pembuatan cetakan. | M3, dengan M2 pada bibir hisap dan fitur penyegelan |
| Peralatan dapur dan memanggang (alas, spatula, wadah, tutup) | Kondisi layanan dan kekerasan dengan toleransi | Senyawa yang gagal pada suhu oven atau terasa tidak nyaman di tangan. | M3 ke M4 |
| Komponen industri (segel, gasket, keypad, selang, grommet) | Gambar 2D dengan kelas toleransi yang ditentukan dan data sisipan. | Modifikasi alat setelah artikel pertama; kebocoran atau kegagalan pemasangan selama penggunaan. | M2, M1 hanya pada diameter penyegelan |
| Barang promosi dan bermerek (gelang tangan, label, kotak) | Gambar vektor dengan font bergaris luar dan warna Pantone per elemen. | Cetak ulang, tinta mengelupas, pergeseran warna yang terlihat antar batch. | M3 ke M4 |
| Cetakan dan geometri pelepasan cetakan yang rumit | Model 3D dengan dimensi akhir beserta catatan pelepasan cetakan. | Bibir robek, rongga yang terjebak, desain ulang pemisahan rongga. | M3, ketat hanya pada dimensi rongga fungsional |
Konsekuensi praktisnya adalah bahwa garis keturunan yang hilang yang sama memiliki harga yang berbeda tergantung pada keluarga. Untuk produk bayi silikon, Toleransi umum yang longgar biasanya tidak masalah, sedangkan garis kepatuhan tidak dapat dinegosiasikan. Untuk produk dapur silikon, Pada segel industri, urutan pemilihan suhu layanan diutamakan sebelum mempertimbangkan geometri. Namun, pada segel industri, urutannya dibalik.
Apakah Anda Harus Mengirim File STEP, STL, atau CAD Asli?
Kirim file STEP sebagai file kerja, CAD asli sebagai cadangan, dan STL hanya sebagai referensi visual. Ekspor AP242 jika CAD Anda menawarkannya — ini adalah protokol terkini dan dapat membawa data toleransi dan anotasi, bukan hanya bentuk. AP214 tetap berfungsi dengan baik; AP203 kehilangan warna.
| Format | Apa yang tersisa setelah ekspor? | Gunakan ini untuk |
|---|---|---|
| LANGKAH AP242 (atau AP214) | Benda padat, jari-jari yang tepat, struktur perakitan, warna; AP242 juga memuat PMI semantik dan toleransi. | Desain perkakas, pemesinan rongga, tinjauan DFM (Desain untuk Pembuatan Cetakan) |
| CAD asli (SLDPRT, F3D) | Riwayat fitur, parameter yang dapat diedit | Perubahan desain bersama selama DFM |
| IGES | Permukaan, terkadang dengan celah | Hanya file lama; harap bersabar karena perbaikan akan memakan waktu. |
| DWG / DXF | Profil dan dimensi 2D | Pemotongan dengan cetakan, profil ekstrusi, garis luar gasket |
| STL / 3MF | Hanya cangkang segitiga | Konfirmasi visual, prototipe tercetak |
Satu hal yang dilupakan oleh para detail engineer: ekspor dalam milimeter, satu badan padat kedap air per bagian, titik asal pada permukaan datum atau sumbu simetri. Fitur yang disembunyikan dan badan konstruksi yang tersisa ikut terbawa dalam ekspor dan menghabiskan waktu satu hari untuk pembersihan sebelum DFM (Design for Manufacturing) dimulai.
Jika rute Anda masih belum diputuskan antara silikon cetakan dan silikon tercetak, batasan geometrinya berbeda, jadi siapkan file untuk rute yang ingin Anda gunakan, bukan untuk keduanya. Pencetakan 3D silikon mentoleransi geometri yang tidak dapat ditoleransi oleh cetakan, dan sebaliknya juga benar.
Apa yang ingin ditunjukkan oleh gambar 2D tersebut?
Model tersebut menjelaskan bagian apa itu. Gambar tersebut menjelaskan apa yang akan diterima. Itu adalah dokumen yang berbeda, dan hanya satu yang digunakan oleh kontrol kualitas.
Gambar silikon bukanlah gambar plastik dengan garis material yang diubah. Bagian tersebut berubah bentuk saat diukur, beberapa dimensinya bergeser karena tekanan penjepitan, dan fitur terpentingnya biasanya adalah yang paling lunak. Hal itu mengubah apa yang seharusnya ada di lembaran tersebut.
- Menampilkan setiap fitur fungsional secara detail. Tampilan penampang melalui setiap bibir penyegel, transisi dinding, undercut, dan kantong sisipan. Ketebalan dinding yang hanya ada di model adalah penyebab paling umum dari pertanyaan DFM (Design for Manufacturing).
- Titik acuan yang memungkinkan suatu bagian lunak dapat benar-benar ditemukan. Pilih permukaan yang kaku atau tonjolan yang dicetak. Flensa tipis sebagai acuan A akan bergerak di dalam perlengkapan, dan setiap dimensi yang mengacu padanya akan mewarisi pergerakan tersebut.
- Dimensi berfokus pada apa yang fungsional, bukan pada semuanya. Setiap dimensi yang Anda tentukan adalah dimensi yang akan diukur oleh seseorang dan dapat ditolak. Permukaan yang pas, geometri penyegelan, posisi lubang, dan keseluruhan bentuk: semua itu membutuhkan angka. Radius kosmetik tidak.
- Bebas atau terikat, dinyatakan secara eksplisit. Untuk selang, gasket, membran, dan tutup, tuliskan apakah dimensi tersebut berlaku tanpa batasan atau dalam perlengkapan yang ditentukan. Tanpa itu, diameter dalam bukanlah spesifikasi.
- Blok toleransi, bukan toleransi yang tersebar. Kelas umum dalam blok, daftar singkat dimensi kritis pada tampilan, dan dimensi penutup ditandai sehingga dibaca terhadap pita penutup.
- Blok judul yang memuat proses tersebut. Komposisi dan proses, kekerasan dengan toleransi, sistem pengerasan, pasca-pengerasan, referensi warna dan kepatuhan. Gambar tersebut berpindah antar departemen; email RFQ tidak.
- Menandai posisi karya seni dari suatu titik acuan. Lokasi, ukuran, dan orientasi logo harus tetap ada pada gambar meskipun karya seni tersebut dikirim sebagai file vektor terpisah.
- Satuan, skala, huruf revisi, dan tanggal. Satuan milimeter kecuali dinyatakan lain, dan satu surat revisi dibagikan dengan model dan karya seni.
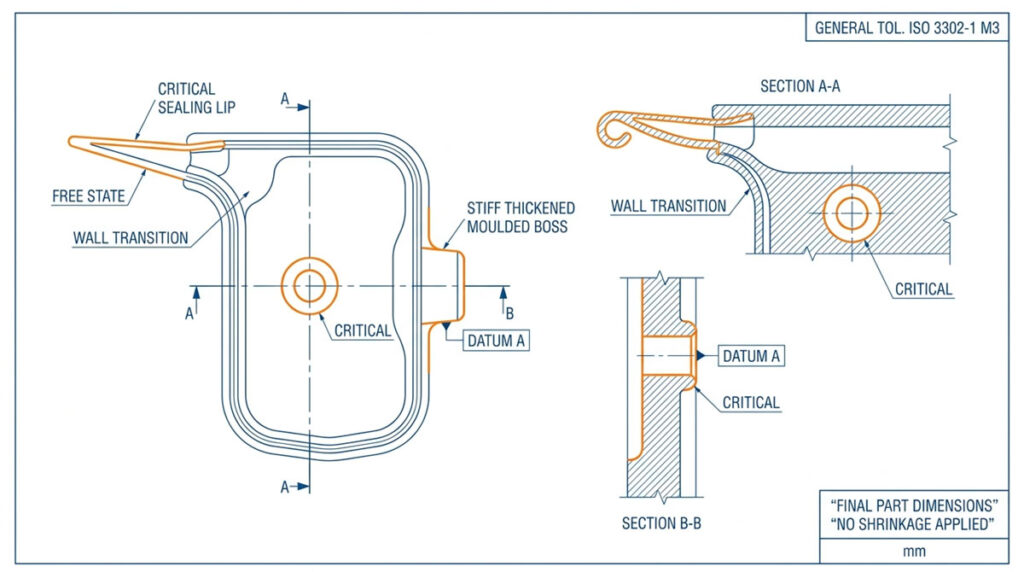
Apa yang dihilangkan sama pentingnya. Toleransi geometris penuh pada bagian elastomer menunjukkan ketelitian dan berdampak pada biaya, karena spesifikasi kerataan dan paralelisme yang ditulis untuk logam yang dikerjakan dengan mesin tidak dapat diterapkan pada material yang mengalami relaksasi selama berjam-jam setelah dilepas dari cetakan. Toleransi profil yang ketat pada permukaan kosmetik memiliki efek yang sama. Jika suatu fitur tidak menyegel, menempatkan, atau menyambung dengan sesuatu, fitur tersebut tidak memerlukan toleransi yang lebih ketat daripada kelas umum.
Jika Anda memiliki model tetapi tidak memiliki gambar, kirimkan model tersebut dan sebutkan hal itu. Kami akan membuat gambar berdasarkan model tersebut, dan setelah Anda menyetujui gambar tersebut, gambar itu akan menjadi dasar inspeksi untuk keseluruhan proyek. Yang tidak efektif adalah melanjutkan tanpa gambar sama sekali, karena maka artikel pertama akan dinilai berdasarkan apa pun yang diingat oleh masing-masing pihak yang telah disepakati.
Mengapa Model Harus Tetap pada Dimensi Bagian Akhir?
Karena kami menerapkan kompensasi penyusutan pada baja, dan jika Anda sudah menerapkannya, bagian yang dihasilkan akan berukuran dua kali lebih kecil.
Silikon menyusut saat mengeras dan kembali menyusut selama proses pengerasan akhir. Kisaran nilai realistisnya sekitar 1%–4%, dengan sebagian besar jenis LSR umum berada di kisaran 2,0%–3,5%; angka sebenarnya berasal dari lembar data senyawa dan hasil uji coba, bukan dari aturan praktis. Penyusutan ini juga tidak seragam. Arah aliran, ketebalan dinding lokal, posisi gerbang, suhu cetakan, dan sisipan penahan semuanya menariknya ke arah yang berbeda.
Inilah hal yang paling sering diremehkan oleh tim. Seorang desainer yang sebagian besar bekerja dengan termoplastik menganggap penyusutan sebagai besaran tunggal yang diterapkan pada tahap CAD, karena dalam banyak alur kerja plastik, hal itu memang efektif. Pada silikon, penerapan penyusutan di tahap awal menghilangkan kemampuan kita untuk menyesuaikannya nanti. Bibir penyegel 0,4 mm pada bagian dengan kekerasan 40 Shore A berperilaku sangat berbeda dibandingkan bibir yang sama pada kekerasan 60 Shore A, dan kompensasinya mengikuti komposisi bahan, bukan gambar desain.
Yang perlu dicantumkan dalam gambar adalah dimensi yang ingin Anda ukur pada bagian jadi setelah proses pengerasan akhir, misalnya setelah suhu 200°C selama 4 jam di mana zat volatil menjadi penting. Kami akan menangani sisanya. desain cetakan.
Kelas Toleransi Mana yang Harus Anda Tentukan: M1, M2, atau M3?
Menggunakan ISO 3302-1 sebagai kelas umum dan memberlakukan toleransi ketat untuk daftar fitur fungsional yang terbatas.
| Kelas | Di mana ia menghasilkan keuntungan sesuai biayanya. | Apa yang dituntutnya dari kita |
|---|---|---|
| M1 | Diameter penyegelan yang presisi, antarmuka yang pas rapat. | Peralatan presisi, rentang proses yang sempit, tingkat kerusakan dan beban inspeksi yang lebih tinggi. |
| M2 | Segel teknis, keypad, sisipan yang pas | Target praktis untuk suku cadang khusus yang fungsional. |
| M3 | Geometri dapur, bayi, dan konsumen | Nilai default yang efisien untuk dimensi non-kritis |
| M4 | Bagian cetakan besar di mana kecocokan tidak ditentukan oleh dimensi. | Kelas dengan bentuk paling longgar; tetap lebih baik dinyatakan daripada dibiarkan kosong. |
Terdapat dua batasan pada tabel di atas, yang keduanya sering salah dikutip pada gambar yang kami terima.
Pertama, kelas M hanya berlaku untuk produk cetakan. Profil ekstrusi dan potongan panjang diklasifikasikan secara terpisah dalam ISO 3302-1 sebagai Kelas E (E1–E3), Oleh karena itu, gambar ekstrusi harus mencantumkan kelas E, dan toleransi panjang potong harus dinyatakan pada panjang potong itu sendiri. Desain ekstrusi khusus memiliki logika dimensi tersendiri dan tidak dapat diinterpretasikan secara langsung dari proses pencetakan. Menulis "M3" pada gambar ekstrusi menunjukkan bahwa Anda belum membaca standar yang Anda kutip.
Kedua, standar tersebut membagi setiap kelas menjadi tetap Dan penutup Dimensi. Dimensi tetap hanya dikendalikan oleh rongga yang dikerjakan. Dimensi penutup melintasi bidang pemisah dan juga dipengaruhi oleh tekanan penjepitan, volume gabungan, dan kelebihan material, sehingga rentang toleransinya dalam kelas yang sama lebih lebar. Jika salah satu dimensi kritis Anda melintasi garis pemisah, terima rentang penutup tersebut atau minta kami untuk memindahkan pemisah sebelum alat dirancang. Ini adalah alasan paling umum mengapa suatu bagian diukur "di luar toleransi" terhadap kelas yang sebenarnya sesuai.

Jika tidak disebutkan kelasnya, kami memulai percakapan dari ±0,3 mm untuk dimensi umum, ±0,2 mm untuk ketebalan dinding dan diameter dalam, dan ±0,1 mm untuk permukaan penyegelan, kemudian mengkonfirmasi terhadap ukuran bagian, kekerasan, dan geometri sebelum memberikan penawaran. Perlakukan angka-angka tersebut sebagai pembukaan negosiasi, bukan spesifikasi.
Untuk sebagian besar geometri perlengkapan bayi, dapur, dan promosi, M3 adalah standar yang tepat, bukan kompromi, dan M4 adalah pilihan yang tepat untuk bagian-bagian besar dan profil ekstrusi. Menentukan M2 di seluruh gambar tersebut hanya menambah biaya inspeksi dan tidak memberikan manfaat yang dapat dirasakan oleh pengguna akhir.
Kesalahan penilaian di sini adalah kebalikan dari kesalahan penyusutan. Pembeli yang terbiasa dengan mesin CNC menerapkan toleransi ketat pada setiap dimensi karena terasa aman. Padahal tidak aman; itu mahal, dan di mana biaya itu dibebankan terlihat pada biaya cetakan silikon. Setiap dimensi yang terlalu ketat menambah langkah inspeksi dan alasan penolakan yang tidak ada hubungannya dengan fungsi. Pada alas hisap atau kantong celemek, ±0,5 mm tidak mengubah apa pun yang dapat dirasakan pengguna. Pada bibir penyegelan sebuah bagian cetakan presisi tinggi, 0,05 mm menentukan apakah terjadi kebocoran.
Bagaimana Anda menentukan dimensi pada bagian yang mengalami deformasi di bawah jangka sorong?
Dengan menyebutkan metode pengukuran pada gambar, bukan hanya angkanya.
Bibir cetakan dengan kekerasan 40 Shore A yang diukur dengan jangka sorong tangan akan terbaca lebih kecil daripada bibir cetakan yang sama yang diukur secara optik, karena operator menekannya. Dua laboratorium kemudian menghasilkan dua laporan untuk satu bagian yang baik, dan perdebatan berhenti tentang kualitas dan berubah menjadi perdebatan tentang metrologi.
Cantumkan keempat hal ini dalam catatan inspeksi:
- Metode pengukuran untuk fitur lunak atau tipis: non-kontak, optik, atau sistem penglihatan.
- Kondisi terpasang atau bebas, terutama untuk selang, gasket, dan membran tipis.
- Pengondisian: ukur setelah proses pengerasan dan periode istirahat yang ditentukan, bukan langsung setelah proses pencetakan.
- Ukuran sampel dan AQL untuk artikel pertama dan untuk lot produksi, disesuaikan dengan bagaimana komponen tersebut akan diproses sebenarnya. diperiksa.
Catatan sederhana itu menyelesaikan sebagian besar perselisihan pasal pertama sebelum dimulai, dan hanya membutuhkan satu baris teks.

Catatan mana yang lebih mengubah kutipan daripada geometrinya?
Material, kekerasan, sistem pengerasan, warna, dan kepatuhan. Geometri menentukan perkakas; perkakas ini menentukan senyawa, siklus, dan dokumen yang diperlukan.
| Catatan | Bagaimana cara menyatakannya? | Apa yang digerakkannya |
|---|---|---|
| Proses dan senyawa | Injeksi LSR, kompresi HCR, atau senyawa ekstrusi | Jenis perkakas, jumlah rongga, biaya per unit pada volume produksi Anda |
| Kekerasan | “Shore A 50 ±5” menurut ASTM D2240 | Sensasi saat disentuh, perilaku pelepasan cetakan, risiko robek pada fitur tipis. |
| Sistem penyembuhan | Platinum (tambahan) atau peroksida, memerlukan atau tidak memerlukan proses pasca-pengerasan | Bau, zat mudah menguap, jalur kepatuhan, kompatibilitas sisipan |
| Warna | Kode Pantone atau RAL ditambah tingkat kilap, disetujui oleh produsen. | Masterbatch, transparansi, dasar persetujuan |
| Kepatuhan | FDA 21 CFR 177.2600, LFGB, EU 10/2011; ISO 10993-1 hanya jika bagian tersebut adalah perangkat medis. | Pemilihan bahan baku, biaya pengujian, waktu tunggu |
| Ketentuan layanan | Kisaran suhu, kontak bahan kimia, metode sterilisasi | Kelompok senyawa, sistem pengisi, ketebalan dinding |
Salah satu jebakannya adalah bahan kimia. Proses pengerasan platinum dihambat oleh sulfur, amina, katalis timah, dan beberapa bahan kimia pelapisan, sehingga lapisan sisipan yang tampak murni kosmetik sebenarnya merupakan keputusan pengerasan. Jebakan lainnya terletak pada redaksi kalimat kepatuhan. Peraturan FDA 21 CFR 177.2600 mencakup barang-barang karet yang ditujukan untuk penggunaan berulang, dan ini mengatur material dan zat yang dapat diekstrak darinya, bukan kasus penggunaan produk jadi Anda; barang sekali pakai berada di bawah klausul yang berbeda, jadi gambar harus menyatakan bagian mana yang dimaksud. Jika Anda memerlukan penjelasan lebih lanjut mengenai perbedaan tersebut, kualitas makanan versus kualitas medis Perpecahan itulah yang penting pada gambar tersebut. Bagi Uni Eropa, instrumen kontak makanan adalah... Peraturan (UE) No. 10/2011. ISO 10993-1 Ini adalah jalur terpisah untuk perangkat medis. Komponen kateter dievaluasi di bawahnya. Gelang tangan, dot bayi, atau peralatan dapur tidak termasuk, dan tetap berada di bawah aturan kontak makanan atau keamanan mainan. Meminta pengujian 10993 pada komponen konsumen hanya menghemat biaya dan tidak memberikan klaim tambahan.
Warna layak mendapat penjelasan tersendiri. Tangkapan layar bukanlah spesifikasi warna. Kami mencocokkan warna dengan chip fisik di bawah sumber cahaya yang ditentukan, dan senyawa transparan atau berisi cairan akan mengubah kecocokan tersebut; bagaimana hal itu dijelaskan? dikendalikan dalam produksi Tergantung pada senyawa yang Anda pilih, yang merupakan alasan lain mengapa bahan dan warna saling berkaitan.
Di mana Anda bersedia menerima garis pemisah, tanda gerbang, dan tanda ventilasi?
Di suatu tempat pada bagian tersebut, akan ada garis pemisah, penanda gerbang, dan jejak ventilasi. Gambar tersebut harus menunjukkan di mana hal-hal tersebut tidak dapat diterima, dan berhenti di situ.
Kegagalan datang dari arah yang berlawanan. Pembeli yang tidak berkomentar mendapatkan nilai di mana pun alat tersebut paling mudah dibuat, lalu menolaknya pada prototipe pertama. Pembeli yang menentukan garis pemisah dan tata letak gerbang sepenuhnya membatasi pengisian dan ventilasi, dan hasilnya adalah kelebihan material atau udara yang terjebak pada permukaan yang lebih mereka pedulikan.
Instruksi yang bermanfaat tersebut merupakan sebuah batasan, bukan sebuah rancangan:
- Tandai area kosmetik dan penyegelan sebagai area tanpa tanda.
- Sebutkan batas kilatan yang dapat diterima — dipangkas rata, atau nilai maksimum yang dinyatakan dalam milimeter.
- Sebutkan permukaan mana yang menghadap pengguna atau yang memuat logo.
- Undercut berbentuk bendera, fitur jepretan, dan rongga tertutup; geometri undercut mengubah metode pelepasan cetakan dan terkadang pembagian rongga.
- Catat hasil akhir atau tekstur permukaan yang Anda harapkan, dengan contoh referensi jika memungkinkan; pilihan-pilihan tersebut dibahas di pola permukaan.
Toleransi flash adalah tempat biaya terkonsentrasi secara diam-diam. Dorongan menuju persyaratan tanpa flash menggeser pekerjaan ke toleransi cetakan yang lebih ketat ditambah bantuan vakum, yang merupakan kemampuan nyata dengan harga yang berbeda. Baca selengkapnya kompromi antara toleransi dan logika vakum sebelum Anda menulis "tanpa lampu kilat" pada gambar.
Apa yang dapat kita pelajari dari berkas sisipan pada bagian yang dicetak dengan metode overmolding?
Lebih dari sekadar bentuknya. Sisipan yang bergeser 0,2 mm menghasilkan ketebalan silikon yang tidak merata, substrat yang terbuka, atau ikatan yang terkelupas saat digunakan.
| Masukkan informasi | Mengapa alat tersebut tidak dapat dirancang tanpa itu? |
|---|---|
| Model 3D dan gambar dengan toleransi | Menentukan lokasi fitur dan jarak bebas di dalam rongga. |
| Bahan substrat dan perlakuan permukaan | Rute perekat: primer, pengunci mekanis, atau senyawa perekat mandiri. |
| Ketebalan silikon minimum di atas sisipan | Alur, cakupan, dan menghindari pembacaan berulang |
| Kekuatan ikatan atau daya rekat yang dibutuhkan | Apakah daya rekat merupakan spesifikasi atau asumsi? |
| Lokasi yang dapat diterima untuk tanda saksi pin penentu lokasi | Pin harus mendarat di suatu tempat; Anda yang memilih tempatnya. |
| Masukkan batas suhu | Suhu pengeringan dan waktu siklus |
Overmolding juga merupakan bagian di mana "kita akan memutuskan nanti" menimbulkan biaya paling besar. Strategi adhesi dirancang ke dalam cetakan, bukan ditambahkan setelahnya. Primer, pengunci mekanis, atau senyawa perekat sendiri: jalur adhesi overmolding Hal ini bergantung pada substrat dan lapisannya, itulah sebabnya file sisipan harus menyebutkan keduanya.
File desain mana yang lolos dari tahap proofing hingga produksi?
Berkas vektor dengan font yang telah diuraikan, warna yang mengacu pada Pantone, dan metode penandaan yang dipilih sebelum alat tersebut dipotong.
Logo raster tidak akan bertahan lama. Begitu pula garis tipis dan teks terbalik kecil pada permukaan yang lembut dan melengkung: tinta akan menggumpal, atau bantalan akan bergeser. Apa yang bertahan bergantung pada metode yang digunakan, dan metode tersebut bergantung pada geometri itu sendiri.
| Metode penilaian | Cocok | Batasan karya seni |
|---|---|---|
| Pencetakan bantalan | Area kecil yang melengkung atau cekung | Jumlah warna per proses terbatas; hindari teks negatif yang terlalu halus. |
| Sablon | Panel datar atau melengkung lembut | Warna spot, bentuk solid, tanpa gradien fotografi. |
| Pencetakan transfer | Detail multiwarna pada bagian bertekstur atau melengkung | Desain lengkap, tetapi pendaftaran dan pembuatan film harus ditentukan. |
| Ukiran laser | Hasil permanen tanpa tinta, tanda warna senada. | Tidak ada pilihan warna; kontras bergantung pada pigmen dan kedalaman. |
| Teks yang dicetak | Merek yang harus tetap ada meskipun produk tersebut sudah tidak diproduksi lagi. | Model 3D membutuhkan draf, radius, dan lebar langkah minimum. |
Detail proses terdapat di halaman metode: pencetakan pad pada silikon, sablon, pencetakan transfer Dan ukiran laser.
Berikan dimensi pada karya seni berdasarkan titik acuan, warna untuk setiap elemen, apakah diperlukan lapisan dasar putih pada bagian yang gelap, dan daya tahan yang Anda harapkan dalam angka: siklus mesin pencuci piring, lap alkohol, atau abrasi. Sistem tinta dipilih berdasarkan angka tersebut, dan "tidak boleh mengelupas" bukanlah sebuah angka.
Mengapa Ketidaksesuaian Revisi Menyebabkan Begitu Banyak Penolakan Artikel Pertama?
Karena alat, laporan inspeksi, dan penawaran harga masing-masing dapat merujuk pada revisi yang berbeda, dan ketiga pihak tersebut percaya bahwa mereka benar.
Kami telah memotong baja sesuai revisi B sementara inspeksi penerimaan pelanggan dilakukan berdasarkan revisi C. Tidak ada yang cacat. Yang bermasalah adalah dokumennya.
- Beri nama file sebagai
Nomor_Bagian_Deskripsi_RevB_YYYYMMDD.langkah. - Gunakan satu surat revisi yang sama untuk model, gambar, dan karya seni.
- Kirimkan catatan perubahan satu baris: “Revisi C: bibir 1,2 → 1,5 mm, logo dipindahkan 3 mm ke arah dasar.”
- Tetapkan desain tetap sebelum pembuatan cetakan; setelah itu, perlakukan perubahan sebagai Permintaan Perubahan Awal (ECR) formal dengan dampak biaya dan waktu tunggu.
- Konfirmasikan secara tertulis revisi mana yang dimaksud oleh kutipan, alat, dan artikel pertama tersebut.
Disiplin revisi tampak seperti administrasi hingga modifikasi alat pertama. Setelah itu, ini adalah kontrol termurah dalam proyek.
Tiga Catatan yang Dapat Anda Salin ke Gambar Anda
Sebagian besar yang hilang dari file yang kami terima bukanlah geometri. Melainkan tiga blok teks pendek. Salin teks-teks ini, ubah nilainya, dan gambar akan menyelesaikan keputusan yang telah dijelaskan dalam artikel ini.
1. Catatan material dan proses, untuk blok judul:
MATERIAL: Karet silikon cair (LSR), pengerasan platinum (tambahan) KEKERASAN: Shore A 50 +/-5 per ASTM D2240 WARNA: Pantone 7686 C, matte; sampel fisik harus disetujui sebelum pembuatan cetakan PASCA-PENGKERASAN: 200 C / 4 jam (diperlukan) KEPATUHAN: FDA 21 CFR 177.2600 (penggunaan berulang) + LFGB TOLERANSI UMUM: ISO 3302-1 kelas M3 (cetakan); dimensi kritis per gambar KONDISI MODEL: Dimensi adalah dimensi BAGIAN AKHIR. Tidak ada penyusutan yang diterapkan.
2. Catatan inspeksi, di samping tabel dimensi:
Dimensi diukur setelah pengerasan akhir dan istirahat minimal 24 jam pada suhu 23°C / 50% RH. Fitur lunak dan tipis diukur tanpa kontak (optik/penglihatan), dalam keadaan bebas, tanpa alat bantu, tanpa kompresi operator. Dimensi yang ditandai (C) melintasi bidang pemisah dan merupakan dimensi penutupan; toleransi penutupan ISO 3302-1 berlaku. Artikel pertama: 5 buah, semua dimensi. Produksi: AQL 1.0, normal, level II.
3. Catatan kosmetik dan penandaan, di samping tampilan yang relevan:
ZONA TANPA TANDA: Permukaan A (menghadap pengguna) dan bibir penyegel B. Garis pemisah, gerbang, dan tanda ventilasi hanya diperbolehkan pada permukaan C. FLASH: dipotong rata, sisa maksimal 0,15 mm, tanpa tepi tajam. KARYA SENI: vektor, font diuraikan, posisi diukur dari datum D. DAYA TAHAN: tahan terhadap 500 siklus mesin pencuci piring / lap IPA 70% tanpa kehilangan kualitas.
Jika Anda tidak mengirimkan apa pun lagi, kirimkan ketiga blok ini bersama dengan berkas STEP Anda. Blok-blok ini menjawab sebagian besar pertanyaan yang mungkin akan Anda terima seminggu kemudian.
Daftar Periksa File Pra-RFQ
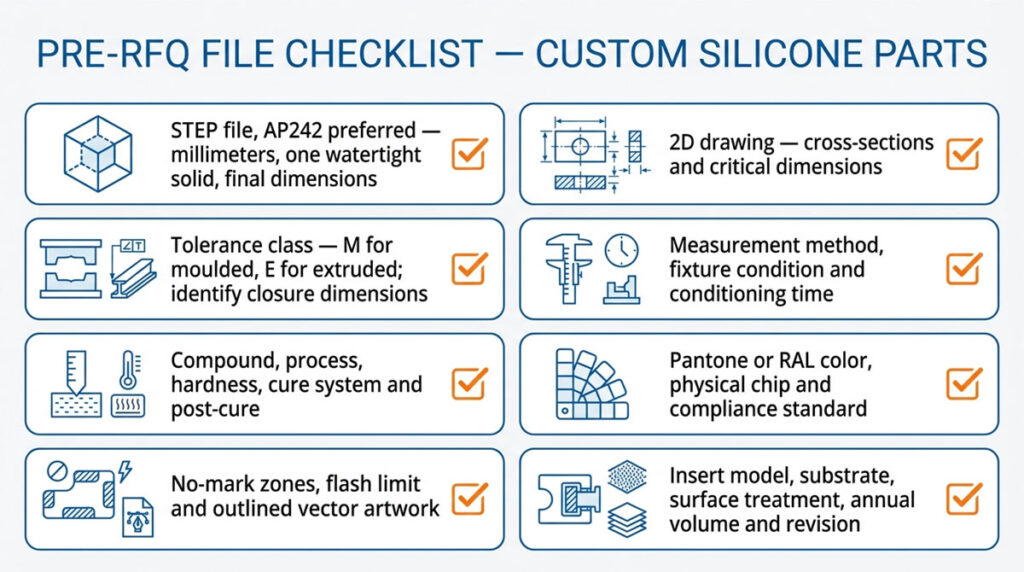
Delapan poin ini mencakup hampir semua RFQ (Permintaan Penawaran) yang tidak lengkap yang kami terima. Semua hal lain dalam artikel ini adalah detail dari kedelapan poin tersebut.
Paket ini bukan sekadar formalitas RFQ. File yang sama akan dibuka kembali pada tinjauan prototipe, persetujuan alat, artikel pertama, dan setiap pesanan berulang beberapa bulan kemudian. Menggabungkannya sekali, dalam satu surat revisi, lebih murah daripada mengisi celah secara terpisah di setiap tahap tersebut.
- [ ] File STEP (AP242 lebih disukai), milimeter, satu benda padat kedap air per bagian, pada dimensi akhir
- [ ] Gambar 2D dengan penampang melalui setiap area fungsional, dimensi kritis ditandai
- [ ] Kelas toleransi yang dinyatakan: Kelas M untuk cetakan, Kelas E untuk ekstrusi; dimensi penutup diidentifikasi
- [ ] Metode pengukuran, kondisi perlengkapan, dan waktu pengkondisian
- [ ] Senyawa dan proses, kekerasan dengan toleransi, sistem pengerasan, persyaratan pasca-pengerasan
- [ ] Warna Pantone atau RAL ditambah chip fisik; kepatuhan tercantum berdasarkan standar, bukan berdasarkan kata sifat
- [ ] Zona tanpa tanda, batas kilat, dan karya seni vektor dengan font bergaris luar
- [ ] Sisipkan model dengan bahan substrat dan perlakuan permukaan; volume tahunan dan huruf revisi tunggal
Apa yang terjadi pada file Anda setelah Anda mengirimkannya?
Ini adalah pertanyaan yang paling terakhir diajukan dan paling dikhawatirkan oleh pembeli, jadi berikut jawabannya sebelum permintaan.
- Kami akan menandatangani NDA Anda sebelum Anda mengirimkan apa pun. Jika Anda tidak memilikinya, mintalah NDA kami dan akan kami kirimkan kembali pada hari kerja yang sama.
- CAD, gambar, dan karya seni Anda digunakan untuk penawaran harga, mendesain alat, dan memproduksi suku cadang Anda. Dokumen-dokumen tersebut tidak diperlihatkan kepada pelanggan lain, tidak digunakan dalam rangkaian produk kami sendiri, dan tidak dipublikasikan sebagai bahan studi kasus tanpa persetujuan tertulis Anda.
- Akses ke dalam pabrik dibatasi hanya untuk staf teknik, perkakas, dan kualitas yang ditugaskan pada proyek Anda.
- Peralatan yang dibuat berdasarkan file Anda dan dibayar oleh Anda adalah milik Anda; kami dapat menyatakan hal itu dalam penawaran.
- Jika Anda memutuskan untuk tidak melanjutkan, beri tahu kami dan kami akan menghapus file tersebut serta mengkonfirmasinya secara tertulis.
Jika tim hukum Anda membutuhkan rumusan khusus mengenai periode penyimpanan, pengungkapan sub-pemasok, atau kontrol ekspor, kirimkan klausul tersebut kepada kami dan kami akan menjawabnya tanpa bertele-tele.
Apa yang Kami Butuhkan dari Anda Selanjutnya
Geometri saja sudah cukup untuk memberikan opini. Kelas toleransi, kekerasan, sistem pengerasan, contoh warna, dan volume akan memberikan Anda penawaran harga yang pasti dan alat yang tidak perlu dimodifikasi setelah penggunaan pertama.
Ada dua hal yang perlu disampaikan dengan jelas sebelum Anda mengirimkan apa pun. Toleransi yang lebih ketat dari ISO 3302-1 M2 di seluruh bagian harus didiskusikan sebelum kami memberikan penawaran, karena biayanya terletak pada inspeksi dan barang rusak, bukan pada kualitas. perkakas. Dan setiap desain yang masih berpotensi berubah harus melalui proses yang lebih ketat. validasi prototipe sebelum baja produksi, karena revisi terakhir biasanya lebih mahal daripada biaya pembuatan prototipe.
Kirimkan file STEP, gambar, kekerasan, referensi warna, persyaratan kepatuhan, dan perkiraan volume tahunan, dan kami akan menghubungi Anda kembali dalam 2-3 hari kerja dengan tinjauan DFM yang menyebutkan risiko yang kami lihat dalam geometri Anda, ditambah harga perkakas dan harga satuan sesuai dengan kelas toleransi Anda. Tinjauan DFM ini tidak dikenakan biaya dan tidak mengikat Anda pada perkakas tersebut. Sebagian besar file yang kami tinjau dengan cara ini menjadi... segel cetakan, tombol silikon, atau komponen industri.
Sumber
- ISO 3302-1:2014, Karet — Toleransi untuk produk, Bagian 1: Toleransi dimensi — ISO, Edisi 2 (2014), dikonfirmasi 2024
- ASTM D2240-15(2021), Metode Uji Standar untuk Sifat Karet — Kekerasan Durometer — ASTM International, diperbarui Juli 2021
- 21 CFR 177.2600, Barang-barang karet yang dimaksudkan untuk penggunaan berulang — US eCFR, versi terkini
- Peraturan Komisi (UE) No. 10/2011 tentang bahan dan barang plastik yang dimaksudkan untuk bersentuhan dengan makanan — EUR-Lex, OJ L 12, 15.1.2011, konsolidasi
- Penggunaan Standar Internasional ISO 10993-1, Evaluasi biologis perangkat medis — Pedoman FDA AS, September 2023
- ISO 10303-242:2025, Protokol aplikasi: Rekayasa 3D berbasis model terkelola (STEP AP242) — ISO, Edisi 4 (Agustus 2025), protokol terkini
- ISO 10303-214:2010, Protokol aplikasi: Data inti untuk proses desain mekanik otomotif (STEP AP214) — ISO, Edisi 3 (2010), masih banyak diekspor
- Inhibitor silikon yang dikatalisis platinum, menurut kelas unsur. — Tanya Jawab Teknis Dow
- Lebensmittel- und Futtermittelgesetzbuch (LFGB) — Kementerian Kehakiman Federal Jerman, teks resmi yang dikonsolidasikan