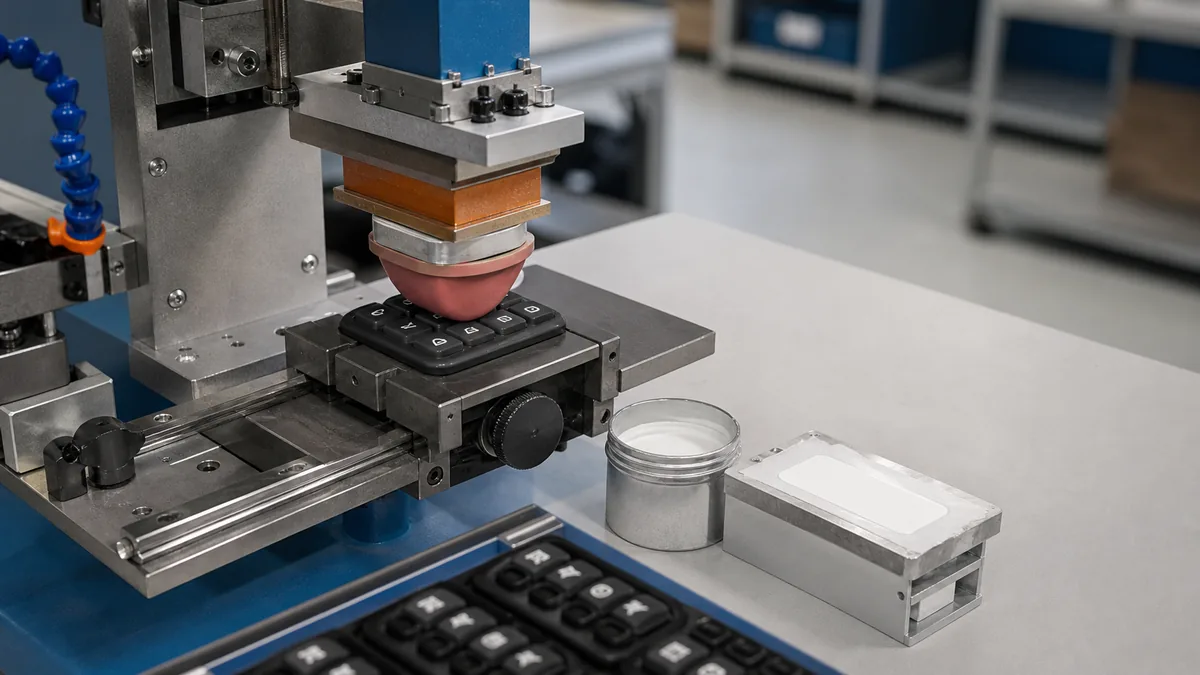
Sebagian besar masalah pencetakan pada silikon tidak dimulai di mesin cetak. Masalah tersebut dimulai ketika pembeli mengirimkan desain yang telah disetujui untuk bagian ABS atau PP dan berasumsi bahwa jalur dekorasi yang sama berlaku. Padahal tidak. Untuk mencetak pada silikon, Anda memerlukan tinta yang berikatan silang dengan substrat, permukaan yang telah dibersihkan atau diaktifkan, dan langkah pengeringan yang dilakukan cukup lama agar tinta dapat bereaksi sempurna.
Kegagalan jarang terlihat pada artikel pertama. Sampel lolos, pesanan pembelian (PO) dibuat, dan hasil cetak tampak benar saat keluar dari oven. Yang muncul delapan hingga dua belas minggu kemudian adalah penyimpangan: tepi terangkat pada radius, warna menjadi kabur setelah dicuci di mesin pencuci piring, logo retak di tempat bagian tersebut meregang. Pada saat itu, perkakas, desain, dan harga sudah ditetapkan.
Beginilah cara kami menetapkan batasan pada jalur kami sendiri, dan di mana titik kontrol sebenarnya berada.
Ringkasan Eksekutif
- Hanya tinta silikon dua komponen (yang dikatalisis platinum atau peroksida) yang membentuk ikatan tahan lama pada silikon yang telah mengering — tinta pelarut, UV, dan tinta sablon standar hanya menempel di permukaan dan mudah terkelupas.
- Persiapan permukaan bukanlah pilihan: residu pelepas cetakan dan rembesan siloksan berbobot molekul rendah adalah dua penyebab paling umum dari "tinta bagus, daya rekat buruk."“
- Ketahanan hasil cetak ditentukan di dalam oven, bukan di mesin cetak — tinta yang belum sepenuhnya kering akan tetap lengket, mudah berdebu, dan gagal dalam uji silang berminggu-minggu setelah pengiriman.
Mengapa Tinta Standar Tidak Menempel pada Silikon?
Karena energi permukaan silikon terlalu rendah untuk dapat dibasahi oleh tinta. Karet silikon yang telah mengeras memiliki energi permukaan sekitar 20–24 mN/m. Tinta berbasis pelarut dan tinta UV diformulasikan untuk membasahi substrat pada suhu tertentu. 38–44 dyne jangkauan. Butiran tinta berada di atas, dan hanya tertahan oleh cengkeraman mekanis — yang akan rusak oleh bagian yang fleksibel saat pertama kali diregangkan atau dilipat.
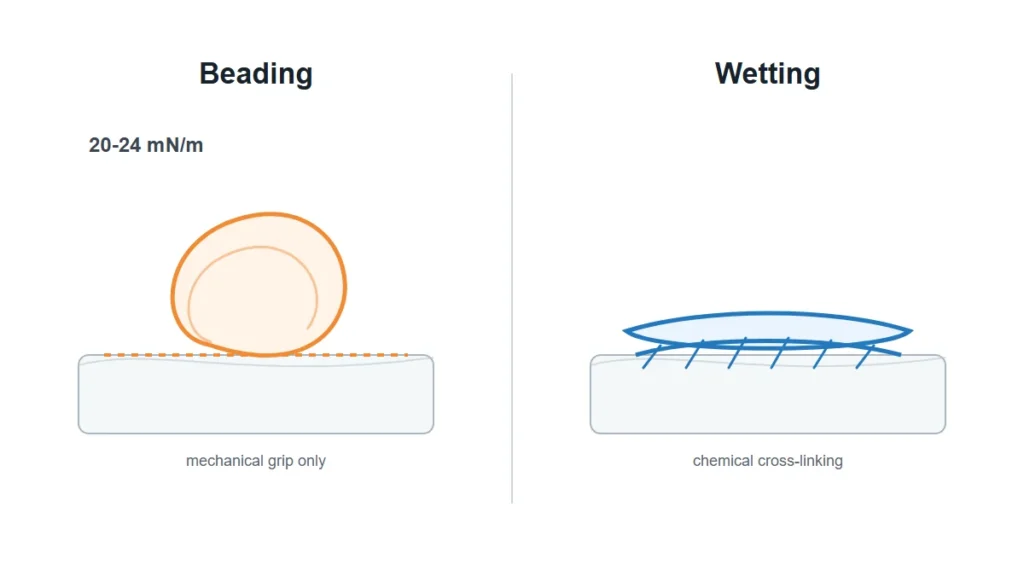
Tinta silikon dua komponen (sistem tipe SE dan SI yang paling banyak digunakan oleh para dekorator) memecahkan masalah ini secara kimiawi. Tinta tersebut adalah polimer silikon dengan pigmen; katalis mendorong ikatan silang ke permukaan substrat selama pengeringan panas. Ikatan tersebut bersifat kovalen, bukan perekat. Itulah mengapa aturan industri berlaku: tidak ada yang menempel pada silikon kecuali silikon itu sendiri.
Ada alasan kedua mengapa para insinyur meremehkan hal ini. Adhesi tinta biasanya dianggap sebagai masalah pada jalur dekorasi, sehingga ditentukan setelah bagian tersebut dirancang. Namun, sistem pengerasan bagian itu sendiri — LSR yang dikeraskan dengan platinum versus HCR yang dikeraskan dengan peroksida — mengubah tampilan permukaan saat mencapai mesin cetak. Bagian yang dikeraskan dengan peroksida membawa produk sampingan pengerasan; bagian yang dikeraskan dengan platinum membawa inhibitor dari situs yang tidak bereaksi. Keduanya bukanlah cacat. Keduanya mengubah perilaku tinta. Baca lebih lanjut tentang bagaimana kimia tinta diformulasikan untuk substrat ini di formulasi tinta cetak silikon.
Persiapan Permukaan Apa yang Sebenarnya Mengubah Daya Rekat?
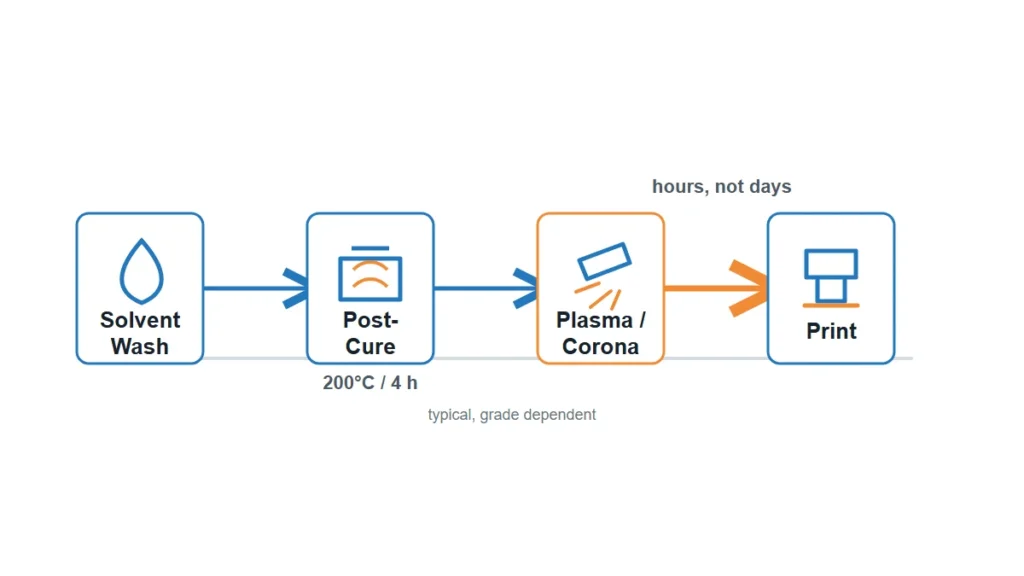
Dalam kebanyakan kasus yang kami amati, pembersihan mengubah lebih banyak hal daripada aktivasi. Urutan lengkapnya — pencucian dengan pelarut, pasca-pengerasan, aktivasi, dan pemilihan primer — dibahas dalam Praperlakuan permukaan silikon.
Pelepasan cetakan dan residu pelepasan cetakan
Bagian yang dilepas dari cetakan dengan bahan pelepas cetakan memiliki lapisan film transfer yang tidak dapat ditembus tinta. Lap dengan IPA atau alkohol dapat menghilangkan minyak akibat penanganan, tetapi tidak dapat menghilangkan bahan pelepas berbasis silikon. Jika bagian tersebut diproduksi dengan bahan pelepas cetakan, langkah dekorasi memerlukan pencucian dengan pelarut dan pengeringan penuh sebelum pencetakan, dan langkah tersebut perlu dicantumkan dalam prosedur — bukan diserahkan kepada operator.
Pasca-pengeringan dan keluarnya minyak
Siloksan berbobot molekul rendah yang belum mengeras akan bermigrasi ke permukaan seiring waktu. Cetak pada bagian yang mengandung zat tersebut dan tinta akan mengeras pada lapisan yang masih bergerak. Proses pengerasan lanjutan (umumnya 200°C selama 4 jam, tergantung pada jenis dan ketebalan dinding) akan menghilangkan zat-zat volatil tersebut. Untuk bagian yang bersentuhan dengan makanan dan peralatan medis, pengerasan lanjutan sudah diperlukan; untuk bagian industri, proses ini sering dilewati untuk menghemat waktu pemanasan, dan keputusan tersebut secara tidak langsung menjadi masalah adhesi cetak.
Aktivasi plasma atau korona
Pengaktifan Meningkatkan energi permukaan sehingga tinta membasahi secara merata. Cara ini efektif, tetapi memiliki masa pakai terbatas — efeknya akan hilang dalam hitungan jam, bahkan terkadang menit pada bagian yang tipis. Jika bagian yang telah diaktifkan dibiarkan semalaman di dalam wadah sebelum dicetak, Anda telah membayar untuk perawatan tersebut dan kehilangan manfaatnya. Urutan proses lebih penting daripada perawatan itu sendiri.
Primer
Lapisan primer menciptakan lapisan perekat di tempat-tempat yang sulit diaktifkan—seperti pada lekukan yang dalam, geometri yang kompleks, dan susunan substrat campuran. Konsekuensinya adalah adanya langkah pengeringan tambahan dan satu variabel lagi yang perlu dikendalikan dalam produksi massal.
Metode pencetakan mana yang sesuai dengan geometri bagian tersebut?
Pemilihan metode didorong oleh geometri dan detail karya seni, bukan oleh preferensi.
| Metode | Paling cocok | Batasan detail | Warna | Kendala utama |
|---|---|---|---|---|
| Pencetakan bantalan | Permukaan melengkung, cekung, dan tidak beraturan; logo kecil pada keypad, tutup, dan tali pergelangan tangan. | Baik — pelat laser dengan kedalaman etsa 35–50 µm memberikan opasitas terbaik tanpa cipratan tinta. | Satu per lintasan; bisa digunakan dengan teknik basah di atas basah. | Tinta silikon cenderung menempel pada bantalan; memerlukan pembersihan bantalan secara berkala. |
| Sablon | Area datar atau melengkung lembut; balok padat yang lebih besar, tikar, lembaran. | Sedang — jumlah mesh menentukan ketebalan film | Satu per kartu, tergantung pendaftaran. | Endapan tebal akan retak saat diregangkan; pilihan jaring mengorbankan cakupan demi fleksibilitas. |
| Perpindahan panas / perpindahan silikon | Gambar berwarna penuh, gradien, logo multiwarna | Tinggi | Warna penuh dalam satu aplikasi | Biaya per unit lebih tinggi; film dan peralatan cetak menambah waktu tunggu. |
| Ukiran laser | Tanda permanen, nomor seri, kode tanggal | Sangat bagus | Tidak ada — hanya kontras tonal | Tidak berwarna; kontras bergantung pada kandungan pigmen dalam senyawa dasar. |
| Embossing / cetakan | Logo yang harus bertahan lebih lama daripada proses pencetakan itu sendiri. | Kasar — terbatas pada kedalaman dan radius | Tidak ada | Terkunci pada tahap pembuatan perkakas; tidak ada perubahan desain setelah pemotongan cetakan. |
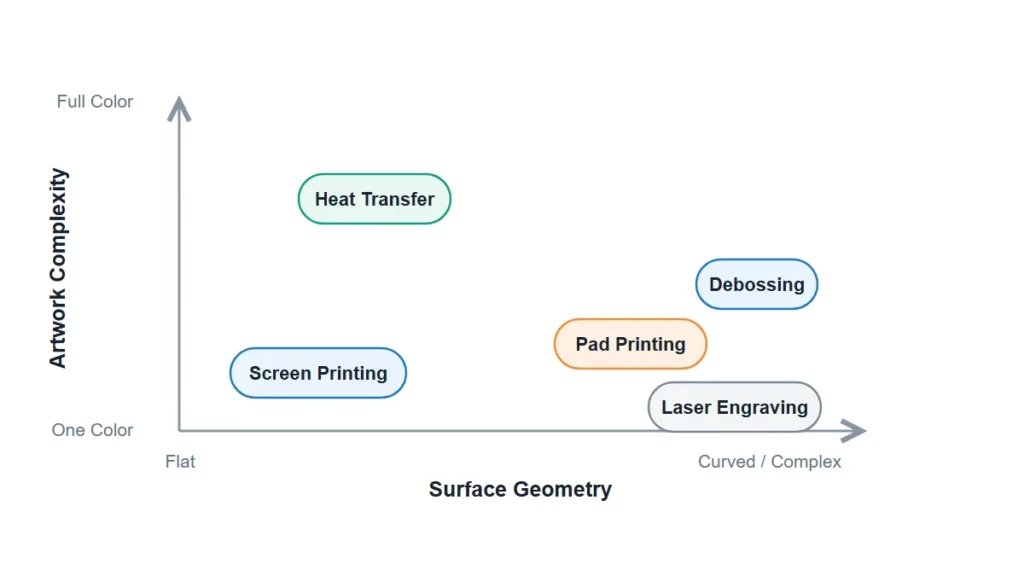
Untuk detail tingkat proses mengenai jalur yang paling umum, lihat pencetakan pad, sablon silikon Dan pencetakan transfer silikon. Untuk penandaan permanen tanpa tinta, lihat ukiran laser silikon.
Satu hal yang perlu dinyatakan dengan jelas: jika cetakan berada di permukaan yang berulang kali menekuk — lipatan celemek, gelang tangan, bagian tengah papan ketik — fitur yang dibentuk atau diembos akan lebih awet daripada yang dicetak. Kami merekomendasikannya meskipun hal itu menghilangkan satu baris dekorasi dari kutipan tersebut.
Bagaimana Cara Mencampur dan Mengeringkan Tinta Silikon Tanpa Terjadi Pergeseran?
Tinta silikon dua komponen dicampur di mesin cetak, biasanya sekitar 10% katalis berdasarkan berat tinta, dengan pengencer ditambahkan untuk mencapai viskositas cetak — mulai dari 10% hingga 70% tergantung pada warna dan metode. Rentang tersebut adalah tempat pertama variasi antar batch terjadi. Operator yang menyesuaikan pengencer secara manual untuk memperbaiki masalah squeegee juga mengubah ketebalan lapisan, opasitas, dan perilaku pengeringan.
Setelah dikatalis, tinta memiliki waktu pakai yang terbatas. Tinta yang tersisa di dalam wadah setelah waktu tersebut masih dapat dicetak dan terlihat benar — hanya saja pengeringannya lebih lemah. Ini adalah penyebab paling umum dari hasil cetakan yang lolos pemeriksaan visual tetapi gagal uji tempel seminggu kemudian.
Proses pengeringan didorong oleh panas, bukan pengeringan udara. Kisaran suhu oven biasanya sekitar 135–200°C, dengan waktu penahanan yang disesuaikan dengan massa bagian dan kepadatan substrat. Bagian dengan dinding tebal atau yang sangat terisi menyerap panas secara perlahan; permukaan tinta mencapai suhu tersebut jauh sebelum ikatan selesai.
| Titik kontrol | Apa yang perlu diperbaiki di lembar proses? | Apa yang terjadi jika ia hanyut? |
|---|---|---|
| Rasio katalis | Ditimbang, bukan hanya diperkirakan; dicatat per batch. | Tinta yang kurang terkatalis tetap lunak dan mudah terkelupas. |
| Thinner % | Rentang terkunci per warna dan per metode | Ketebalan film dan opasitas berubah antar pergeseran. |
| Kehidupan ganja | Cangkir tinta berstempel waktu, aturan pembuangan | Hasil cetakannya terlihat bagus, tetapi daya rekatnya kurang baik di kemudian hari. |
| Suhu oven / waktu diam | Diverifikasi dengan probe pada bagian tersebut, bukan pada titik pengaturan oven. | Hanya pengerasan permukaan; ikatan tidak pernah sempurna. |
| Pendinginan dan penumpukan | Dinginkan sepenuhnya sebelum digunakan untuk membuat sarang. | Pemblokiran, transfer cetak, pengangkatan tepi |
Mengapa Hasil Cetak Gagal Beberapa Minggu Setelah Pengiriman, Bukan pada Artikel Pertama?
Karena mekanisme yang merusak hasil cetakan pada silikon bersifat kumulatif, dan inspeksi artikel pertama hanyalah sebuah gambaran sesaat.
Tiga pola berikut menjelaskan sebagian besar informasi yang kembali kepada kita:
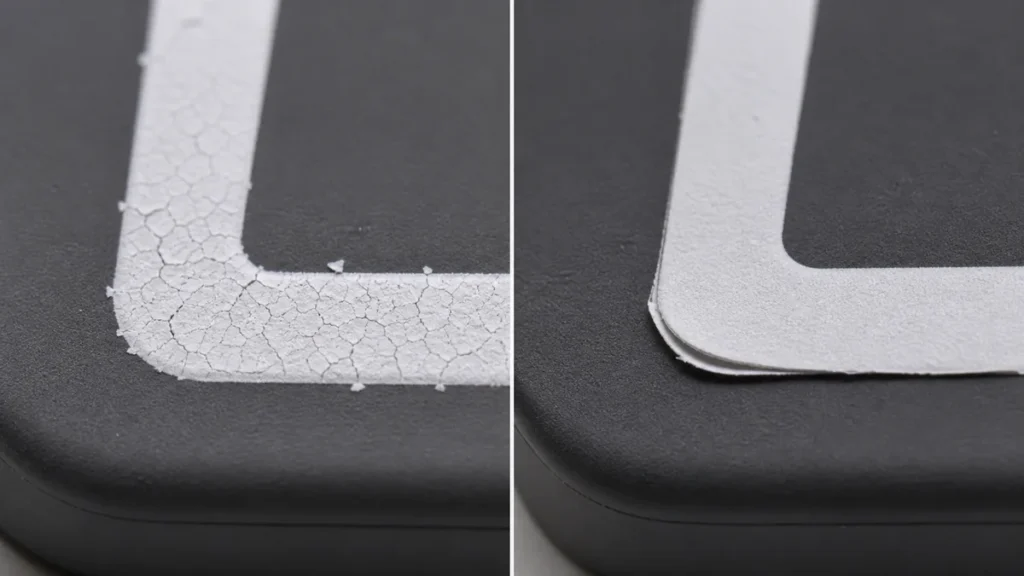
Minyak merembes di bawah tinta. Siloksan berbobot molekul rendah yang tersisa terus bermigrasi setelah komponen dikirim. Ia merayap ke antarmuka dan mengangkat hasil cetakan dari bawah — biasanya dimulai dari tepi dan radius di mana lapisan film paling tipis.
Retak akibat peregangan. Lapisan tinta yang telah mengering lebih kaku daripada substrat di bawahnya. Di tempat di mana elongasi tinggi dan berulang, lapisan tersebut akan retak terlebih dahulu membentuk pola seperti jaring laba-laba, kemudian mengelupas. Lapisan yang lebih tebal akan lebih cepat retak, itulah sebabnya naluri untuk "mencetak lebih tebal untuk cakupan yang lebih baik" justru berakibat buruk.
Siklus pencucian dan pengikisan. Paparan mesin pencuci piring menggabungkan panas, deterjen alkali, dan kontak mekanis. Cetakan yang bertahan hingga 50 siklus dapat rusak setelah 200 siklus. Pembeli produk dapur dan bayi jarang menentukan jumlah siklus, dan pemasok jarang memberikan angka tersebut secara sukarela.
Tim salah menilai hal ini karena gerbang penerimaan berada pada titik waktu yang salah. Sampel bukanlah risikonya; bagian 90 hari itulah yang menjadi risiko. Pada produk di mana hal ini penting, kami menentukan apa yang harus dilalui oleh cetakan sebelum penawaran, bukan setelahnya. Terkait: Cara memastikan logo yang dicetak pada silikon tidak terkelupas..
Pengujian Adhesi dan Kriteria Penerimaan
Spesifikasi cetak tanpa metode pengujian bukanlah spesifikasi. Inilah pengecekan yang membedakan kriteria penerimaan yang sebenarnya dari sekadar opini.
| Tes | Apa yang ditangkapnya | Catatan praktis |
|---|---|---|
| Tes pita silang (ASTM D3359) | Penyembuhan tidak sempurna, permukaan terkontaminasi | Cepat, merusak, dijalankan per batch pada bagian datar. |
| Tes gosok/goyang | Film yang kurang matang dan lemah. | Definisikan siklus dan beban, atau hasilnya tidak dapat dibandingkan. |
| Pelarut gosok (IPA) | Permukaan tinta yang belum mengering sempurna | Pelunakan tinta menunjukkan ikatan silang yang tidak sempurna. |
| Tes siklus peregangan | Kekakuan film vs pemanjangan substrat | Penting untuk gelang tangan, celemek, dan jaring keypad. |
| Siklus pencucian/autoklaf | Kegagalan layanan jangka panjang | Tentukan jumlah siklus dan suhu di awal. |
Lakukan pengujian setelah proses pengerasan dan pendinginan sempurna, bukan di dekat pintu keluar oven. Bagian yang panas akan lolos pengujian yang akan gagal dua jam kemudian.
Detail Artwork dan Desain Apa yang Mempengaruhi Hasil Cetak?
Karya seni menghasilkan lebih banyak limbah pada silikon daripada yang diperkirakan sebagian besar pembeli, karena substrat tersebut melakukan hal-hal yang tidak dilakukan oleh kertas dan plastik.
Pengerjaan garis halus dibatasi oleh perilaku lapisan tinta dan kelenturan substrat, bukan oleh resolusi pelat. Goresan yang sangat tipis dan teks kecil yang terbalik akan terisi penuh atau pecah setelah beberapa ribu cetakan. Pada silikon gelap atau berwarna, cakupan buram biasanya membutuhkan lapisan dasar putih, yang menambah satu kali proses pencetakan, risiko registrasi, dan ketebalan lapisan — ketebalan yang sama yang retak saat diregangkan.
Pencocokan warna adalah celah berulang lainnya. Warna Pantone yang disetujui pada sampel putih tidak akan menghasilkan reproduksi yang identik pada substrat berpigmen; warna dasar akan mengubah hasilnya. Cocokkan dengan komposisi produksi aktual dan durometer aktual, bukan sampel referensi. Perubahan kecil pada kekerasan komponen akan mengubah penyerapan tinta sehingga mengubah warna yang terlihat.
Tekstur permukaan juga penting. Permukaan matte atau berpola menahan tinta secara berbeda dibandingkan permukaan mengkilap, dan tekstur itu sendiri dapat menjadi pengganti pencetakan di mana branding perlu bersifat permanen — lihat Pemrosesan pola permukaan produk silikon Dan perawatan permukaan dan daya tahan tekstur.
Untuk batasan dekorasi khusus aplikasi, lihat Teknik pencetakan dan pelabelan keypad silikon Dan keset silikon dengan logo tercetak.
Di mana Batas-batasnya Berada
Pencetakan pada silikon dapat dikontrol, tetapi titik kontrolnya berada di hulu mesin cetak: sistem pengerasan senyawa, pengerasan pasca-cetak, kebijakan agen pelepas, jendela aktivasi-ke-cetak, disiplin katalis, dan verifikasi oven. Jika hal-hal tersebut diperbaiki, pemilihan metode menjadi keputusan geometri yang mudah. Jika dibiarkan terbuka, tidak ada merek tinta yang dapat menyelamatkan pekerjaan tersebut.
Yang tidak dapat kita jawab secara umum adalah daya tahan, karena daya tahan ditentukan oleh kondisi penggunaan, bukan oleh tinta. Logo gelang tangan, tanda medis yang disterilkan dengan autoklaf, dan celemek yang dicuci di mesin pencuci piring adalah tiga spesifikasi berbeda yang tampak identik pada gambar.
Untuk membuat penawaran atau merancang jalur dekorasi, kami membutuhkan lima hal: senyawa dasar dan sistem pengeringan (LSR/HCR, platinum atau peroksida), kekerasan bagian dan warna substrat, karya seni dalam format vektor dengan lebar garis terkecil yang ditentukan, kondisi layanan yang harus ditahan oleh hasil cetak (siklus pencucian, sterilisasi, abrasi, UV), dan peraturan kontak apa pun yang berlaku.Peraturan FDA 21 CFR 177.2600, (LFGB, USP Kelas VI). Tanpa syarat layanan, janji kepatuhan apa pun hanyalah tebakan.
Referensi
- Penyimpangan dari hubungan linier antara kekuatan adhesi dan energi bebas permukaan pada permukaan berenergi rendah — Hasil dalam Surfaces and Interfaces, Elsevier, 2023. https://www.sciencedirect.com/science/article/pii/S2452321623003220
- Hidrosililasi yang Dikatalisis Platinum dalam Kimia Polimer — Polimer (ulasan), dihosting oleh PubMed Central / NIH, 2020. https://pmc.ncbi.nlm.nih.gov/articles/PMC7598247/
- Perlakuan Awal Karet Silikon Cair untuk Menghilangkan Siloksan Volatil — Penelitian Kimia Industri & Teknik, American Chemical Society. https://pubs.acs.org/doi/10.1021/ie061666q
- Lebensmittel- und Futtermittelgesetzbuch (LFGB), teks undang-undang lengkap — Kementerian Kehakiman Federal Jerman, Gesetze im Internet. https://www.gesetze-im-internet.de/lfgb/
- 〈88〉 Uji Reaktivitas Biologis, In Vivo (dasar USP Kelas VI) — Farmakope Amerika Serikat. https://doi.usp.org/USPNF/USPNF_M98834_01_01.html
- Metode Uji Standar untuk Tegangan Pembasahan Film Polietilen dan Polipropilen, D2578-23 — ASTM International, versi aktif terkini. https://store.astm.org/d2578-23.html
- Metode Uji Standar untuk Menilai Daya Rekat dengan Uji Pita, D3359-23 — ASTM International, versi aktif terkini. https://www.astm.org/d3359-23.html
- 21 CFR 177.2600 Artikel karet yang dimaksudkan untuk penggunaan berulang — Kode Peraturan Federal Elektronik AS, Judul 21 diubah pada 23/07/2026. https://www.ecfr.gov/current/title-21/chapter-I/subchapter-B/part-177/subpart-C/section-177.2600