Een patroon op het oppervlak van een siliconenproduct kan in het onderdeel worden gegoten, na het gieten worden aangebracht of als coating worden toegevoegd. bedrukte laag. Deze profielen lijken misschien op elkaar bij een nieuw exemplaar, maar ze verouderen niet op dezelfde manier. De praktische keuze hangt af van de volgende aspecten: moet het oppervlak grip bieden, een merklogo dragen, bestand zijn tegen reiniging, voldoen aan de eisen voor contact met levensmiddelen, of een gecontroleerde cosmetische standaard behouden over verschillende productiebatches heen?.
De meest duurzame patronen worden doorgaans in de mal verwerkt. Bedrukte en gecoate afwerkingen bieden meer kleur- en visuele vrijheid, maar hun levensduur hangt af van de oppervlaktevoorbereiding, het uithardingsproces en de daadwerkelijke blootstelling aan slijtage, chemicaliën, hitte en UV-straling.
Samenvatting voor het management
- Gebruik een gegoten textuur, reliëf of diepdruk wanneer slijtvastheid en batchconsistentie belangrijker zijn dan kleurdetails. Het patroon maakt deel uit van de siliconenstructuur en is geen aparte oppervlaktelaag.
- Gebruik lasermarkering, tampondruk of zeefdruk voor fijne afbeeldingen en variabele ontwerpen, maar controleer het contrast, de hechting en de slijtvastheid op de daadwerkelijke siliconenformulering – niet alleen op een vlakke testplaat.
- Beschouw plasma- of chemische activering als voorbereiding op hechting, niet als een permanente decoratieve afwerking. Het effect kan afnemen vóór het printen of coaten, dus de tijd tussen de behandeling en de volgende bewerking moet in de gaten worden gehouden.
Hoe wordt een oppervlaktepatroon op een siliconenproduct gecreëerd?
Er zijn drie basismethoden: het patroon in de mal aanbrengen, het uitgeharde siliconenoppervlak aanpassen of materiaal op het oppervlak aanbrengen.
| Route | Algemene processen | Wat veroorzaakt het zichtbare of voelbare effect? | Hoofdduurzaamheidsgrens |
|---|---|---|---|
| Ingegoten patroon | Matrijzen polijsten, stralen, EDM-textuur aanbrengen, CNC-graveren, reliëf- of diepdrukmatrijzen. | Het oppervlak van de mal brengt de geometrie over op de siliconen. | Gereedschapslijtage, verontreiniging, schade door ontvormen en textuurreplicatie |
| Directe oppervlaktemodificatie | Lasermarkering of gecontroleerd etsen | Het uitgeharde oppervlak wordt plaatselijk gemodificeerd. | Contrast, warmte-effect, geringe markeringsdiepte en formuleringgevoeligheid |
| Toegevoegde oppervlaktelaag | Tampondruk, zeefdruk, spuitcoating, soft-touch coating | Inkt of coating hecht zich aan de siliconen. | Hechting, uitharding, slijtage, oplosmiddelen, hitte, vocht en UV-straling. |
| Voorbehandeling van verklevingen | Plasma-, corona-, primer- of gekwalificeerde chemische behandeling | Verhoogt de oppervlakte-energie vóór het printen, verlijmen of coaten. | Behandelingsfouten, verontreiniging, hantering en vertraging vóór het volgende proces. |
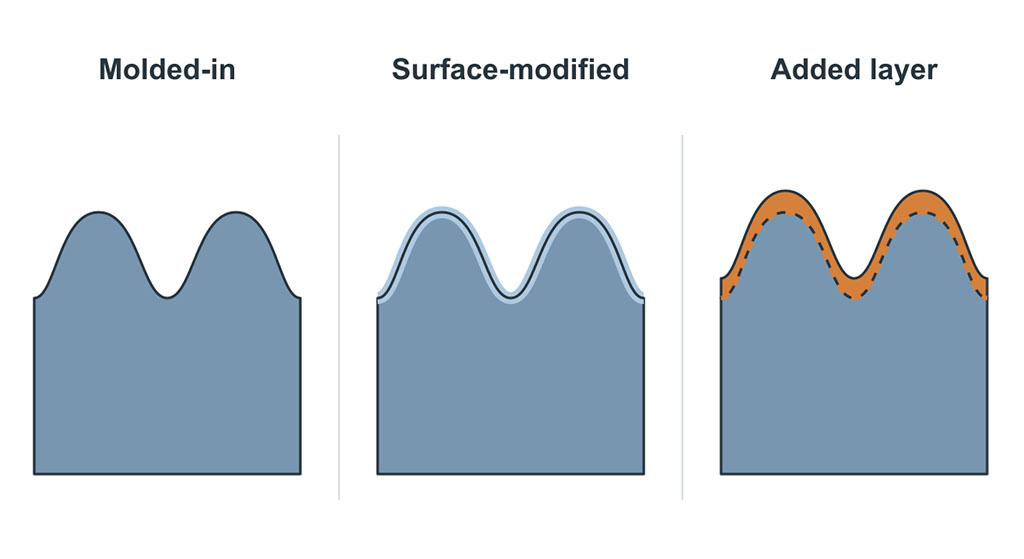
Deze classificatie is belangrijk omdat "oppervlaktepatroon" vaak als één specificatie wordt gebruikt, terwijl het verschillende faalmechanismen omvat. Een gegoten matte textuur kan niet afbladderen. Een soft-touch coating wel. Een geprint logo kan contrast verliezen zonder dat de basisstructuur verandert. Deze zouden niet onder één acceptatiecriterium moeten vallen.
Wanneer moet het patroon in de mal worden aangebracht?
Gegoten textuur is de standaardkeuze voor duurzame grip, een matte uitstraling, antislipzones en permanente reliëf- of diepdrukbranding. De afwerking wordt tijdens het productieproces gerepliceerd. persvormen of spuitgieten met vloeibaar siliconenrubber, waardoor geen extra decoratieve laag nodig is.
Vormgravure en textuur
CNC-bewerking, EDM, lasertexturering, polijsten en gecontroleerd stralen kunnen allemaal worden toegepast op het matrijsoppervlak. De juiste methode hangt af van de afmetingen van de details, de textuurgeometrie, het matrijsstaal, de lossingsrichting en de gewenste esthetische kwaliteit.
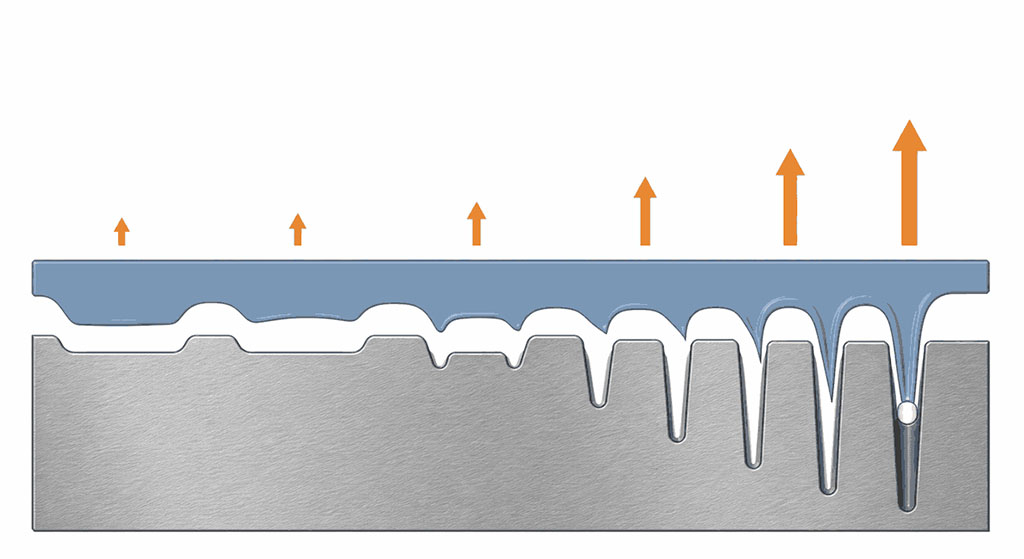
Diepere texturen zijn niet per se beter. Naarmate de textuur dieper wordt, moet de siliconenkit kleinere holtes opvullen en loslaten van meer uitgesproken structuren. Dit kan het ontluchtingsgedrag, de ontvormingskracht, de glans en het risico op scheuren rond dunne wanden beïnvloeden.
Reliëf- en diepdrukkenmerken
Een reliëfpatroon steekt boven het omringende siliconenoppervlak uit. Een verzonken reliëfpatroon is verzonken. Beide zijn duurzaam omdat de markering deel uitmaakt van de gegoten vorm.
Bij kleine tekst en logo's moet tijdens de toolingcontrole het volgende worden gecontroleerd:
- minimale regelbreedte en -afstand;
- kenmerkdiepte en hoekradius;
- Richtlijnen voor het opstellen en publiceren van ontwerpen;
- afstand tot scheidingslijnen en poorten;
- risico op ingesloten lucht in fijne holtes;
- Reiniging van onderdelen die in contact komen met voedsel of voor medisch gebruik.
Teams keuren vaak een logo goed op basis van een 2D-tekening, zonder te controleren hoe het er na het printen uit zal zien. De geometrie is misschien wel geschikt voor de machine, maar kan in de productie toch leiden tot onvolledige vulling, ingesloten lucht of vervormde randen.
Hoe beïnvloeden de textuur van de mal en de hardheid van de siliconen het tastgevoel?
Het tastgevoel ontstaat door de combinatie van oppervlaktegeometrie en het gedrag van het basismateriaal. Dezelfde textuur van een mal kan anders aanvoelen op zachte siliconen dan op stevige siliconen, omdat het oppervlak anders vervormt onder vingerdruk.
| Oppervlaktekeuze | Typisch gevoel | Geschikt gebruik | Productiebedrijf |
|---|---|---|---|
| Gepolijst vormoppervlak | Glad en met een hogere glans | Afdichten van oppervlakken, reinigen van cosmetische oppervlakken | Vloeilijnen, vingerafdrukken en kleine defecten kunnen beter zichtbaar zijn. |
| Fijne matte textuur | Droog, mat aanvoelend | Consumentenwoningen, babyproducten, handgrepen | De glans moet in alle holtes en tijdens de onderhoudscycli van de mal gecontroleerd worden. |
| Grove textuur | Betere grip en visuele maskering | Handgrepen, matten, beschermende onderdelen | Hogere ontvormkracht en moeilijkere reiniging. |
| Micropatroon | Lokale tactiele prikkel of functioneel contact | Toetsenborden, knoppen, interfacezones | Fijne geometrie kan bij lage vuldruk mogelijk niet consistent worden gereproduceerd. |
| Zachte coating | Lage wrijving of hoogwaardig tactiel effect | Geselecteerde consumentenoppervlakken | Slijtage, vervuiling, uitharding en chemische bestendigheid van de coating |
De textuur moet daarom worden goedgekeurd op basis van het materiaal en de hardheid zoals die voor de productie bedoeld zijn. Een textuurplaat die in een ander materiaal is gegoten. Shore A-hardheid Het is nuttig voor visuele screening, maar het is geen betrouwbaar voorbeeld voor definitieve goedkeuring.
Wanneer is lasermarkering beter dan gegoten geometrische vormen?
Lasermarkering Het is handig wanneer het ontwerp al goed is, de markering na het spuitgieten moet worden toegevoegd, of wanneer aanpassingen aan de matrijs te tijdrovend of te duur zouden zijn. Het kan serienummers, uitlijningsmarkeringen, pictogrammen en geselecteerde merkdetails ondersteunen.
De beperking zit hem in de gevoeligheid van de formulering. De kleur van de siliconen, vulstoffen, pigmenten en additieven beïnvloeden het bereikbare contrast en het door warmte beïnvloede oppervlak. Een laserinstelling die werkt op zwarte siliconen, levert mogelijk geen leesbaar of cosmetisch aanvaardbaar resultaat op doorschijnend of lichtgekleurd materiaal.
Laserproeven moeten dit bevestigen.
- contrast onder de gespecificeerde lichtomstandigheden
- Randdefinitie op gebogen oppervlakken
- markeer consistentie tussen pigmentbatches
- oppervlakteresten of verandering van kleefkracht
- leesbaarheid na wrijven, reinigen en blootstelling aan UV-licht
- ongeacht of de gemarkeerde zone in contact komt met voedsel, huid of een afdichtingsvlak.
Lasermarkering is contactloos, maar dat betekent niet dat het risicovrij is. Overmatige energie kan de glans veranderen, resten achterlaten of een dunne laag beschadigen. Het optimale procesvenster moet worden vastgesteld op basis van de geometrie van het eindproduct.
Wanneer moet je tampondruk of zeefdruk gebruiken?
Gebruik printen wanneer het ontwerp kleur, gedetailleerde afbeeldingen of illustraties vereist die niet als malvorm kunnen worden gereproduceerd. Tampondruk is doorgaans meer geschikt voor gebogen, verzonken of onregelmatige oppervlakken. Zeefdruk Het werkt efficiënt op vlakke oppervlakken en kan grotere grafische velden bestrijken.
| Proces | Sterkste toepassing | Belangrijkste voordeel | Belangrijkste beperking |
|---|---|---|---|
| Tampondruk | Kleine afbeeldingen op gebogen of onregelmatige oppervlakken | Brengt kunstwerken over op niet-vlakke oppervlakken. | De dikte en positie van de inkt kunnen variëren afhankelijk van de conditie van de stempel en de bevestiging van het werkstuk. |
| Zeefdruk | Grotere afbeeldingen op vlakke of licht gebogen oppervlakken. | Goede kleurdekking en herhaalbaarheid bij hoge volumes. | Vervorming en uitlijning worden lastiger bij complexe geometrie. |
| Spuit- of coatingafwerking | Volledige kleur, glans, lage wrijving of tactiel effect | Verandert het algehele uiterlijk en gevoel van het oppervlak. | Voegt een laag toe die kan krassen, afbladderen, opzwellen of veranderen na herhaaldelijk reinigen. |
Silicone heeft een lage oppervlakte-energie, waardoor hechting van de inkt niet vanzelfsprekend is. Voor het printen is vaak plasma, corona, een primer of een ander geschikt activeringsproces nodig. Reinheid is eveneens van groot belang. Resten van lossingsmiddel, stof, handvet en siliconenbloei kunnen de hechting verminderen, zelfs als de inkt en het uithardingsproces ongewijzigd blijven.
Een veelvoorkomende denkfout is dat men het uiterlijk direct na het printen goedkeurt. De hechting kan er in eerste instantie acceptabel uitzien, maar herhaaldelijk buigen, afvegen met isopropylalcohol, afwassen, blootstelling aan huidvet of UV-licht onthult later de zwakke verbinding.
Wat doet plasmatherapie nu precies?
Plasmabehandeling Het activeert het siliconenoppervlak om de bevochtiging en hechting te verbeteren. Het wordt vaak gebruikt vóór het printen, coaten of lijmen. Het creëert op zichzelf meestal geen noemenswaardige zichtbare textuur.
Het effect is tijdsgebonden. Na de behandeling wordt het geactiveerde oppervlak geleidelijk herstelt zich richting lagere oppervlakte-energie. Verontreiniging en hantering kunnen het verlies van bruikbare hechtingsprestaties versnellen. Voor de productie moet de specificatie de maximale vertraging tussen plasmabehandeling en printen of coaten, evenals de opslag- en hanteringsomstandigheden van het onderdeel, regelen.
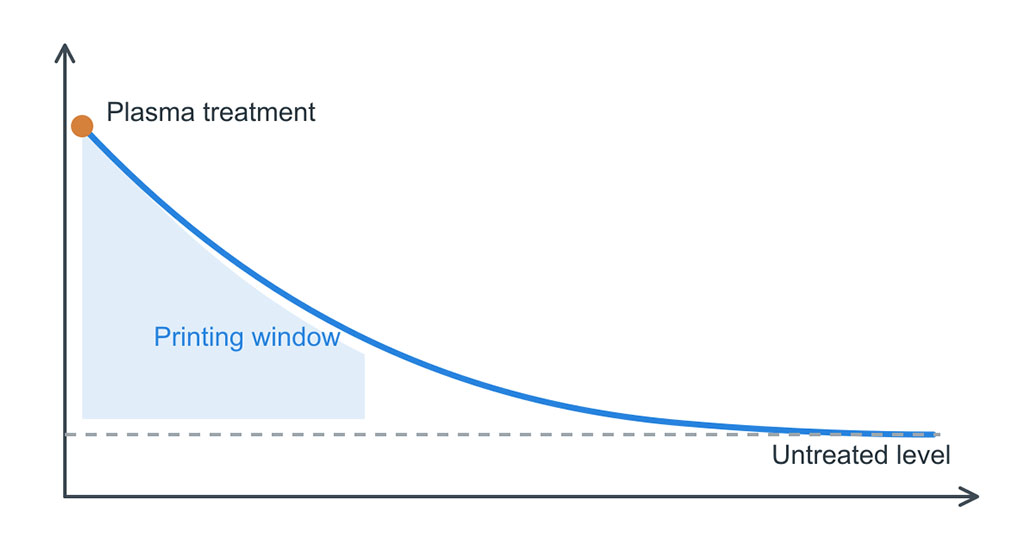
Ook de plasma-instellingen vereisen controle. Vermogen, belichtingstijd, afstand van de nozzle, lijnsnelheid en oriëntatie van de armatuur beïnvloeden de uniformiteit van de behandeling. Een simpele 'geslaagd/niet geslaagd'-verklaring zoals 'plasma behandeld' is niet voldoende voor een reproduceerbare productie.
Hoe moet de duurzaamheid van siliconen oppervlaktepatronen worden getest?
De De test moet overeenkomen met de oppervlakteconstructie. en het daadwerkelijke gebruik. Een gegoten textuur, een bedrukte afbeelding en een coating vereisen verschillende acceptatiecriteria.
| Test | Het meest geschikt voor | Wat het kan onthullen | Belangrijke grens |
|---|---|---|---|
| Visuele en glansvergelijking | Vormstructuur, lasermarkeringen, coatings | Onjuiste batch, polijstafwijking, ongelijkmatige behandeling | Verlichting, kijkhoek en referentiestandaard moeten vast zijn. |
| Kruisarceringhechting, zoals ASTM D3359 waar van toepassing | Coatings en sommige geprinte lagen | Verlies van hechting aan het grensvlak | De geschiktheid hangt af van de laagdikte, flexibiliteit en geometrie van het substraat. |
| Gecontroleerde wrijf- of schuurtest | Drukwerk, coatings, lasercontrast | Slijtage, verkleuring, polijsten of afbrokkeling van de randen | Belasting, schuurmateriaal, slagfrequentie en cyclusaantal moeten het gebruik weerspiegelen. |
| Oplosmiddel doekje | Inkt en coatings | Verzachting, kleurafgifte, zwelling of verlies van hechting | Het type oplosmiddel, de concentratie, de druk en de verblijftijd moeten worden gespecificeerd. |
| Wisselende temperaturen en luchtvochtigheid | Coatings, drukwerk, hechtingsdecoratie | Verhelpt zwakte, blaarvorming en verlies van hechting | De blootstelling moet de opslag- en gebruiksomstandigheden weerspiegelen. |
| Vaatwasser- of kookprogramma | Keuken- en babyproducten | Gecombineerde hitte, vocht, wasmiddel en mechanische slijtage | Eenmalig weken in heet water staat niet gelijk aan herhaaldelijk wassen. |
| UV-blootstelling | Buiten- of onderdelen die veel licht krijgen | Kleurverandering, krijtvorming, verlies van glans of broosheid. | Lamptype, bestralingssterkte, temperatuur en duur beïnvloeden de vergelijkbaarheid. |
| Flex- en compressiecycli | Toetsenborden, handgrepen, flexibele behuizingen | Scheurvorming of delaminatie in de vervormende zones | Test de werkelijke locatie van de trekker, niet alleen een vlak teststrookje. |
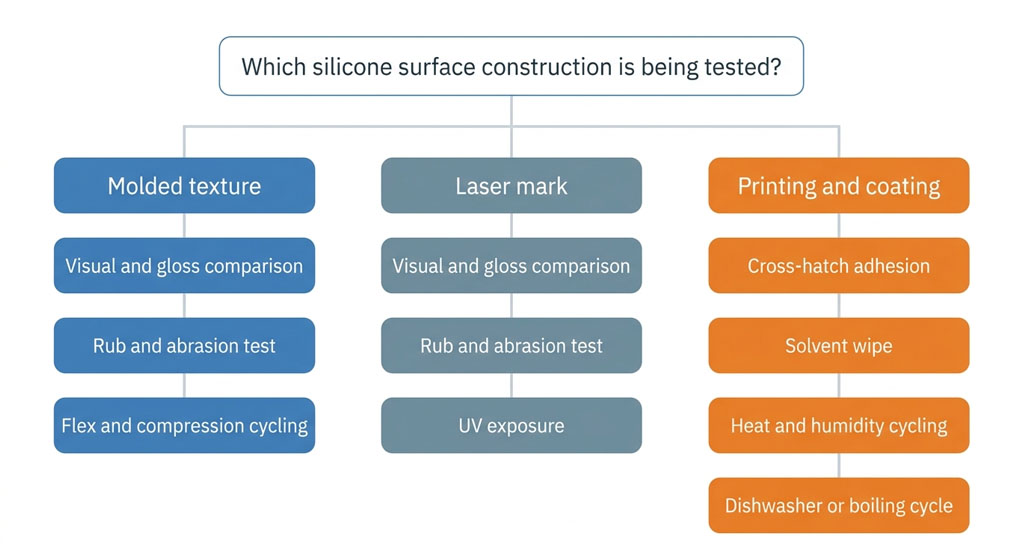
Kopieer geen testcyclus van een ander product en beschouw deze niet als universeel. Een keukenspatel, een polsband, een industrieel toetsenbord en een babylepel worden blootgesteld aan verschillende combinaties van slijtage, reinigingsmiddel, hitte, huidolie, buiging en UV-straling. Het testplan moet worden afgestemd op het serviceprofiel en worden goedgekeurd vóór de definitieve goedkeuring van het oppervlak.
Laat een coating los in een vaatwasser op hoge temperatuur?
Ja, dat kan. De belangrijkste risico's zijn een slechte voorbereiding van het oppervlak, onvolledige uitharding, een incompatibele coatingchemie, blootstelling aan de randen, herhaaldelijk buigen en het ge gecombineerde effect van hitte, alkalisch reinigingsmiddel, vocht en mechanisch contact.
Een coating die een droge slijtagetest doorstaat, kan alsnog falen in een vaatwasser omdat water en afwasmiddel het grensvlak van de coating bereiken. Falen begint vaak aan de randen, dunne plekken, aanspuitpunten, braamvorming bij de scheidingslijn of zones die herhaaldelijk worden gebogen. Teams testen vaak het midden van een vlakke, gecoate plaat en missen daarbij deze zwakke plekken in het productieproces.
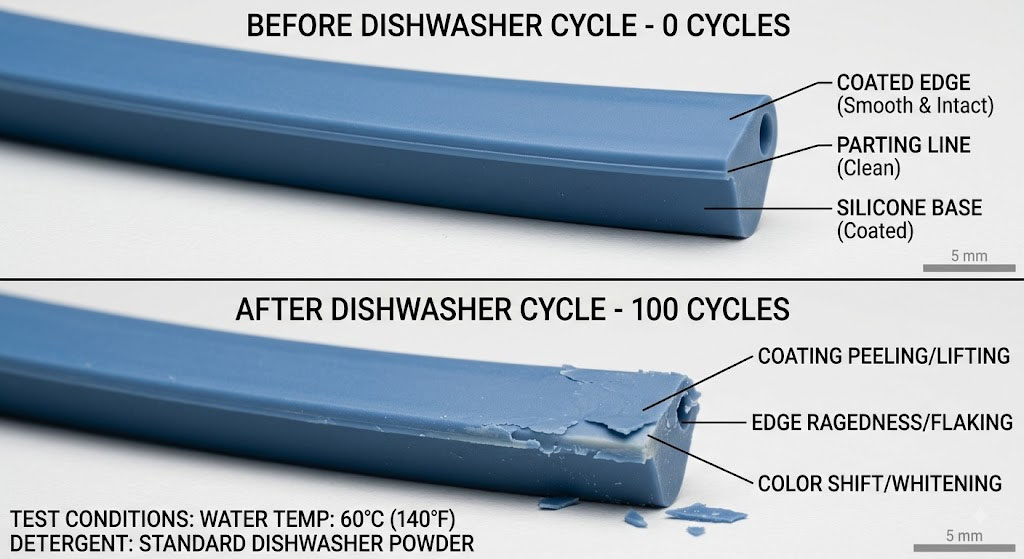
Voor onderdelen die in de vaatwasser worden geplaatst, moet de validatie worden uitgevoerd met afgewerkte componenten uit het beoogde proces. Controleer de hechting, kleurafgifte, glansverandering, kleefkracht, blaasvorming en randloslating met vaste tussenpozen in plaats van alleen tijdens de laatste wasbeurt.
Welke veranderingen gelden er voor siliconenproducten die in contact komen met voedsel en babyproducten?
Een goedgekeurde siliconenverbinding maakt niet automatisch elke bedrukte of gecoate afwerking geschikt voor contact met levensmiddelen. De uiteindelijke constructie moet worden gecontroleerd, inclusief pigmenten, inkten, primers, coatings, uithardingsmiddelen en eventuele resten van de oppervlaktebehandeling.
FDA 21 CFR 177.2600 En LFGB-testen worden vaak aangehaald voor siliconen toepassingen voor contact met levensmiddelen, De toepasselijke eis hangt echter af van de doelmarkt, het type contact, de temperatuur, de duur en het eindproduct. Een verklaring van de leverancier over het basiselastomeer mag niet worden gebruikt als bewijs voor een toegevoegde coating die niet is geëvalueerd.
Voor ontwerpen die in contact komen met voedsel of voor baby's, is de minst risicovolle optie vaak een gegoten textuur zonder extra decoratieve laag in het contactgebied. Indien bedrukking of coating noodzakelijk is, definieer dan:
- ongeacht of het versierde gedeelte in contact komt met voedsel of met de mond;
- Blootstelling aan koken, stoom of de vaatwasser wordt verwacht;
- contact met speeksel, wasmiddel, olie, zuur en alcohol;
- migratie- of winningsvereisten voor de bestemmingsmarkt;
- Reinigingsvalidatie en visuele acceptatie na herhaalde reinigingscycli.
Chemisch etsen vereist ook residubeheersing en gedocumenteerde compatibiliteit. "Na de behandeling gewassen" is geen voldoende validatieverklaring wanneer het risico op migratie een rol speelt.
Welke invloed hebben oppervlaktebehandelingen op de consistentie en de kosten van massaproductie?
Gegoten texturen vereisen doorgaans meer gereedschap, maar elimineren een terugkerende nabewerking. Bedrukken en coaten verminderen een aantal gereedschapsbeperkingen, maar brengen extra opspanmiddelen, behandelingen, uitharding, inspectie, handling en het risico op afval met zich mee voor elke productiebatch.
| Kosten- of controlefactor | Gevormde textuur | Lasermarkering | Afdrukken | Coating |
|---|---|---|---|---|
| Initiële configuratie | Ontwikkeling en goedkeuring van gereedschapstexturen | Laserproeven en -bevestiging | Kunstwerk, plaat of zeefdruk, pad en bevestigingsmateriaal | Maskeren, spuit- of applicatievoorbereiding, uithardingsontwikkeling |
| Terugkerende operatie | Laag na het vormen stabiel | Machinecyclus en inspectie | Behandeling, inktmenging, printen, uitharding, inspectie | Voorbereiding, aanbrengen, uitharding, hantering, inspectie |
| Flexibiliteit wijzigen | Laag; mogelijk is aanpassing van het gereedschap nodig. | Hoge waarde voor digitale markeringen | Medium; aanpassingen aan de gereedschappen voor het kunstwerk vereist. | Medium voor kleur- of coatingveranderingen |
| Hoofdschrootvervoerder | Vullen, lossen, contaminatie, holte-mismatch | Contrast- of positioneringsverschuiving | Hechting, registratie, besmetting, genezing | Stof, diktevariatie, hechting, druppels, randdefecten |
| Duurzaamheidspotentieel | Hoog, omdat meetkunde integraal onderdeel uitmaakt | Middelmatig tot hoog wanneer de formulering en instellingen stabiel zijn. | Toepassingsafhankelijk | Toepassingsafhankelijk en meestal het meest gevoelig voor blootstelling. |
Belangrijke procescontroles kunnen onder meer bestaan uit referentiemonsters van het matrijsoppervlak, glanscontroles op matrijsniveau, de conditie van het straalmedium, herziening van het laserprogramma, plasma-tot-printtijd, inktmengverhouding, potlife, uithardingstemperatuur, laagdikte, positionering van de mal en gedefinieerde inspectieverlichting.
Deze controles zijn niet onderling uitwisselbaar. Het meten van de laagdikte bewijst bijvoorbeeld niet de hechting, en een voldoende hechting bewijst niet de kleurstabiliteit na blootstelling aan UV-licht of reinigingsmiddelen.
Hoe kies je de juiste siliconen oppervlaktebehandeling?
Begin met de functie van het oppervlak, niet met het artworkbestand.
Kies voor een gegoten textuur of reliëf/diepdruk in de vorm van een geometrie wanneer:
- Grijpen of tastzin is de belangrijkste vereiste;
- Het onderdeel zal herhaaldelijk gewassen, gewreven, gebogen of aangeraakt worden;
- Kleur is niet vereist in het patroon;
- Langdurige consistentie van batches is belangrijk;
- Het oppervlak bevindt zich in een zone die in contact komt met voedsel of de mond, waardoor extra lagen onnodig validatiewerk veroorzaken.
Kies voor lasermarkering wanneer:
- De afbeelding is goed of variabel;
- Wijzigingen aan de gereedschappen zijn onwenselijk;
- Een contrast van één kleur is acceptabel;
- De siliconenformule kan een stabiel contrast opleveren;
- Het gemarkeerde gebied kan worden gecontroleerd op contact- en slijtageomstandigheden.
Kies voor tampondruk of zeefdruk wanneer:
- Het ontwerp vereist een of meer kleuren;
- De afbeelding kan niet netjes in het programma worden gevormd;
- De oppervlaktegeometrie komt overeen met de overdrachtsmethode;
- Plasma- of primerbehandeling, uitharding en duurzaamheidstesten kunnen als productieprocessen worden beheerd.
Kies een coating wanneer:
- Het volledige oppervlak moet een specifieke glans, kleur, wrijving of tactiele eigenschap hebben;
- De extra prestaties rechtvaardigen de hogere belasting van validatie en procescontrole;
- Blootstelling aan slijtage, chemicaliën, hitte, vocht, UV-straling en buiging kent vastgestelde acceptatiecriteria.
Wat moet er gespecificeerd worden vóór de gereedschapsproductie en het nemen van monsters?
Een bruikbare oppervlaktespecificatie moet meer omvatten dan alleen "mat", "laserlogo" of "soft touch". Geef de beoogde oppervlaktezone, visuele referentie, textuur- of glansvereisten, siliconenmateriaal en -hardheid, kleur, contactclassificatie, reinigingsmethode, gebruiksomgeving, verwachte buigzaamheid en duurzaamheidstest aan.
De productieroute kan vervolgens rond de werkelijke grens worden gekozen:
- Als het patroon gedurende de hele levensduur van het onderdeel moet blijven bestaan, maak het dan waar mogelijk onderdeel van de geometrie.
- Als het patroon kleur of variabele informatie moet bevatten, accepteer dan dat hechting en slijtage beheersbare eigenschappen worden.
- Als een coating wordt gebruikt in een veeleisende contactzone, moeten de validatietijd en de terugkerende procescontrole in de kosten worden opgenomen – niet alleen het coatingmateriaal zelf.
Voor een productiebeoordeling zijn minimaal de volgende gegevens nodig: een 3D-model, gemarkeerde oppervlaktezones, artwork, siliconenkwaliteit en -hardheid, doelmarkt, contactomstandigheden, reinigingscyclus, visuele standaard en verwachte jaarlijkse productievolumes. Zonder deze gegevens is een aanbeveling voor een oppervlaktebehandeling slechts een cosmetische gok.
Referenties
- ASTM G154, Standaardpraktijk voor het bedienen van fluorescentie-ultraviolet (UV)-lampen voor het belichten van niet-metalen materialen. — ASTM International
- ASTM D2240, Standaard testmethode voor rubbereigenschappen - Durometerhardheid — ASTM International, 15(2021)
- Elektro-erosie (achtergrond voor matrijsstructurering) — Wikipedia