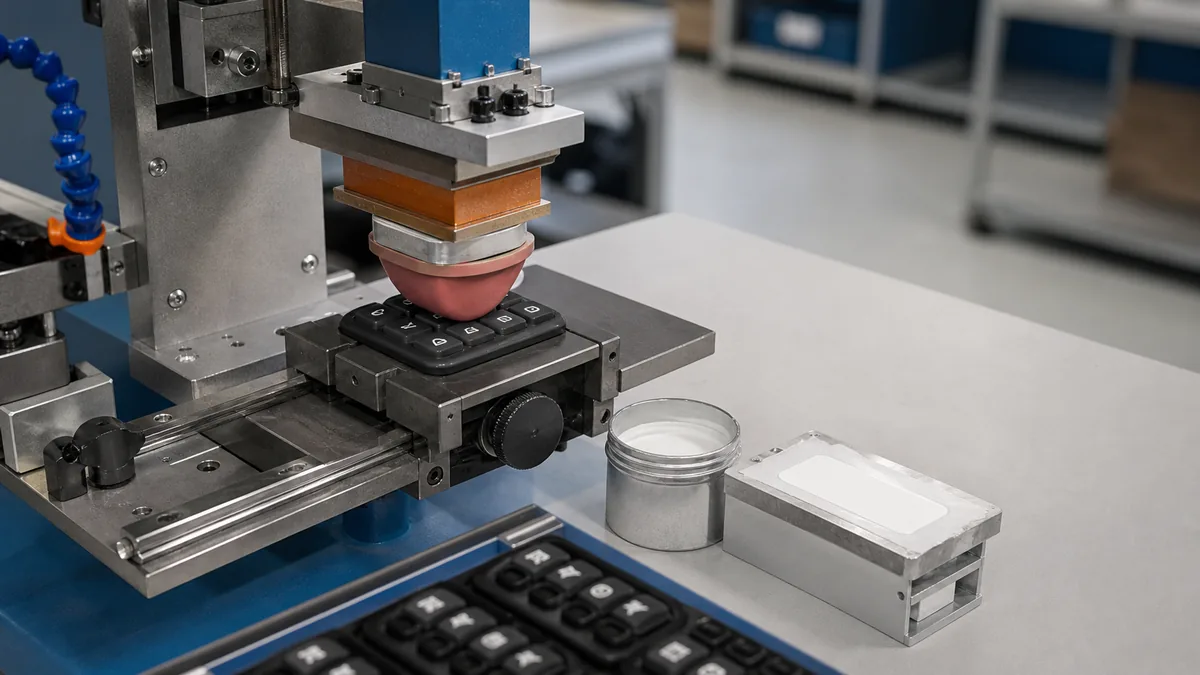
De meeste problemen met printen op siliconen ontstaan niet bij de drukpers. Ze beginnen wanneer een koper een ontwerp aanlevert dat is goedgekeurd voor een ABS- of PP-onderdeel en ervan uitgaat dat dezelfde decoratieprocedure van toepassing is. Dat is niet het geval. Om op siliconen te printen heb je een inkt nodig die een uithardingsproces met het substraat doorloopt, een oppervlak dat is gereinigd of geactiveerd, en een uithardingsstap die lang genoeg duurt zodat de inkt volledig kan reageren.
Het defect is zelden direct zichtbaar bij het eerste exemplaar. Het proefexemplaar wordt goedgekeurd, de bestelling wordt geplaatst en de print ziet er correct uit na het bakken. Wat zich acht tot twaalf weken later aan het licht brengt, is afwijking: loslatende randen bij de radius, vervaging van de kleur na vaatwasbeurten, logo's die barsten vertonen op de plekken waar het onderdeel uitrekt. Tegen die tijd liggen de matrijs, het ontwerp en de prijs al vast.
Zo bepalen we de grenzen van onze eigen lijn en waar de controlepunten zich bevinden.
Samenvatting voor het management
- Alleen tweecomponenten siliconeninkten (gekatalyseerd met platina of peroxide) vormen een duurzame hechting op uitgeharde siliconen; oplosmiddel-, UV- en standaard zeefdrukinkten blijven op het oppervlak liggen en laten los.
- Oppervlaktevoorbereiding is niet optioneel: resten van lossingsmiddel en uitbloeding van laagmoleculaire siloxanen zijn de twee meest voorkomende oorzaken van "goede inkt, slechte hechting".“
- De duurzaamheid van de print wordt bepaald in de oven, niet bij de drukpers — onvoldoende uitgeharde inkt blijft plakkerig, trekt stof aan en slaagt weken na verzending niet voor de kruisarceringstest.
Waarom hechten standaardinkten niet aan siliconen?
Omdat de oppervlakte-energie van siliconen te laag is om door de inkt te worden bevochtigd. Uitgehard siliconenrubber heeft een oppervlakte-energie van ongeveer 20-24 mN/m. Oplosmiddelgebaseerde en UV-inkten zijn zo samengesteld dat ze substraten bevochtigen met een te lage oppervlakte-energie. 38–44 dyne bereik. De inktparels liggen erbovenop en worden alleen vastgehouden door een mechanische grip – die door een flexibel onderdeel bij de eerste keer uitrekken of vouwen verloren gaat.
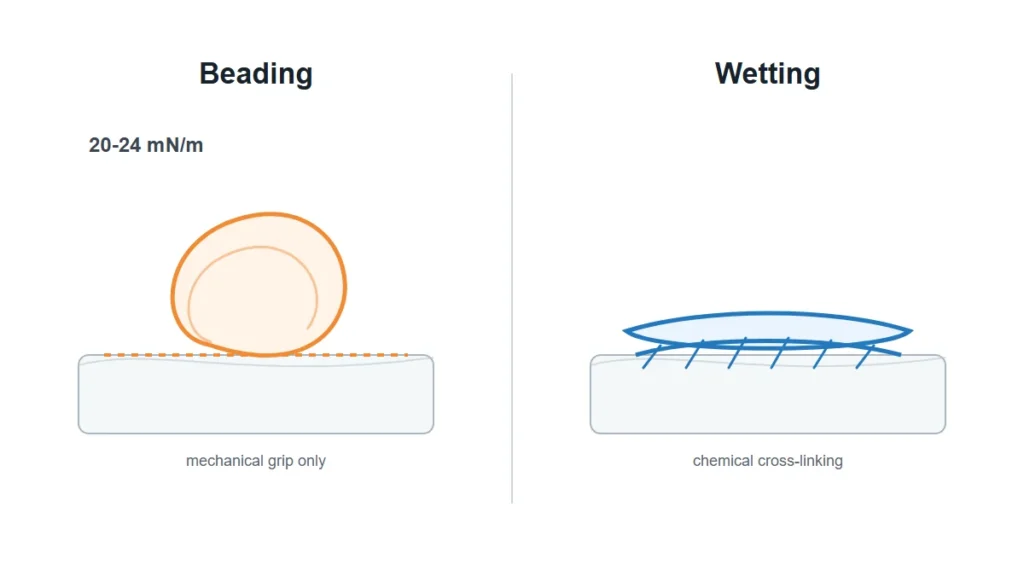
Tweecomponenten siliconeninkten (de SE- en SI-systemen die de meeste decorateurs gebruiken) lossen dit chemisch op. De inkt is een siliconenpolymeer met pigment; de katalysator zorgt voor dwarsverbindingen in het substraatoppervlak tijdens het uitharden door verhitting. De binding is covalent, niet adhesief. Daarom geldt de industrieregel: niets hecht aan siliconen behalve siliconen.
Er is nog een tweede reden waarom ingenieurs dit onderschatten. Inktadhesie wordt meestal beschouwd als een probleem van de decoratielijn, dus wordt het pas gespecificeerd nadat het onderdeel is ontworpen. Maar het uithardingssysteem van het onderdeel zelf – platina-uitharding LSR versus peroxide-uitharding HCR – verandert hoe het oppervlak eruitziet wanneer het de pers bereikt. Peroxide-uitgeharde onderdelen bevatten uithardingsbijproducten; platina-uitgeharde onderdelen bevatten remmers van niet-gereageerde plekken. Geen van beide is een defect. Beide beïnvloeden het gedrag van de inkt. Lees meer over hoe de inktchemie voor deze substraten wordt samengesteld in siliconen printinktformuleringen.
Welke oppervlaktevoorbereiding heeft daadwerkelijk invloed op de hechting?
Reiniging brengt in de meeste gevallen meer verandering teweeg dan activering. De volledige procedure – oplosmiddelreiniging, nabewerking, activering en primerselectie – wordt beschreven in... siliconen oppervlakte voorbehandeling.
Ontvormingsresidu en lossingsmiddel
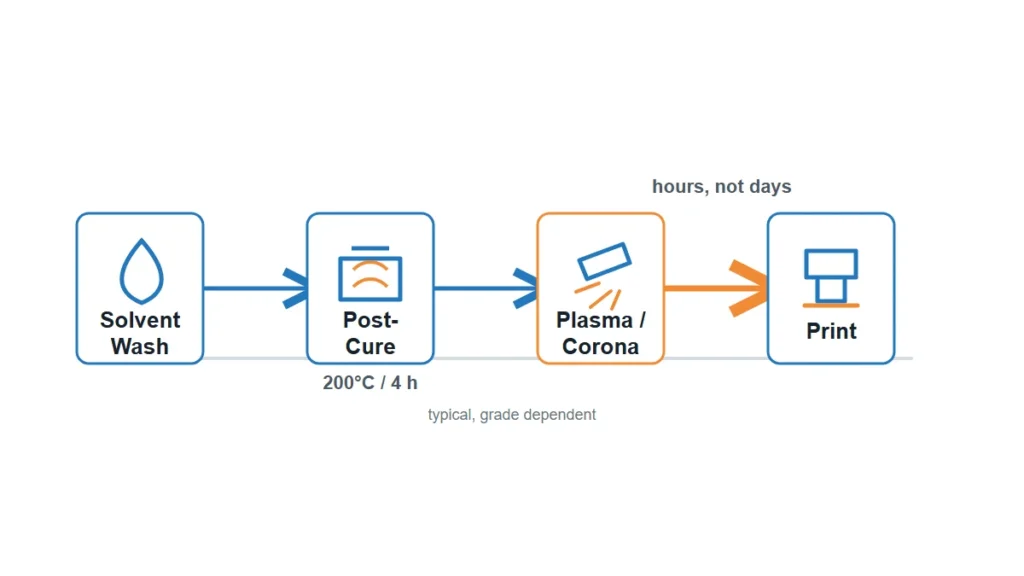
Onderdelen die met een lossingsmiddel uit de mal zijn gehaald, hebben een transferfilm waar geen inkt doorheen kan hechten. Een doekje met isopropylalcohol (IPA) of alcohol verwijdert oliën die tijdens het hanteren zijn ontstaan, maar geen lossingsmiddel op siliconenbasis. Als het onderdeel met een lossingsmiddel is geproduceerd, moet de decoratiestap worden gereinigd met een oplosmiddel en volledig worden gedroogd voordat er geprint kan worden. Deze stap moet in de werkinstructies worden opgenomen en mag niet aan de operator worden overgelaten.
Nabehandeling en olie-uitloop
Niet-uitgeharde siloxaan met een laag moleculair gewicht migreert na verloop van tijd naar het oppervlak. Bij het printen op een onderdeel dat deze siloxaan bevat, hardt de inkt uit op een laag die nog in beweging is. Na-uitharding (meestal 200 °C gedurende 4 uur, afhankelijk van de kwaliteit en wanddikte) verwijdert deze vluchtige stoffen. Voor onderdelen die met voedsel in contact komen en medische onderdelen is na-uitharding al vereist; voor industriële onderdelen wordt deze vaak overgeslagen om oventijd te besparen, en die beslissing leidt ongemerkt tot problemen met de hechting van de print.
Plasma- of corona-activering
Activering Het verhoogt de oppervlakte-energie zodat de inkt gelijkmatig bevochtigt. Het werkt, maar het effect is beperkt – het verdwijnt binnen enkele uren, soms zelfs binnen enkele minuten op dunne gedeeltes. Als geactiveerde onderdelen een nacht in een bak blijven liggen voordat er geprint wordt, heb je voor de behandeling betaald en is het effect verloren. De volgorde is belangrijker dan de behandeling zelf.
Primers
Een primer creëert een hechtlaag waar activering onpraktisch is — diepe uitsparingen, complexe geometrie, gemengde substraatsamenstellingen. De keerzijde is een extra uitdroogstap en een extra variabele om te beheersen bij massaproductie.
Welke printmethode past het beste bij de geometrie van het onderdeel?
De keuze voor een bepaalde methode wordt bepaald door de geometrie en de details van het kunstwerk, niet door persoonlijke voorkeur.
| Methode | Beste pasvorm | Detaillimiet | Kleuren | Hoofdbeperking |
|---|---|---|---|---|
| Tampondruk | Gebogen, verzonken, onregelmatige oppervlakken; kleine logo's op toetsenborden, petten en polsbandjes. | Fijn — laserplaten met een etsdiepte van 35-50 µm geven de beste dekking zonder inktspatten. | Eén per doorgang; nat-op-nat mogelijk | Siliconeninkt heeft de neiging aan het kussen te blijven plakken; het kussen moet daarom regelmatig worden schoongemaakt. |
| Zeefdruk | Vlakke of licht gebogen oppervlakken; grotere massieve blokken, matten, vellen | Medium — maaswijdte bepaalt de filmdikte | Eén per pas, afhankelijk van de registratie. | Dikke lagen scheuren bij uitrekking; de keuze van het gaasnet is een afweging tussen dekking en flexibiliteit. |
| Warmteoverdracht / siliconenoverdracht | Illustraties in full-color, kleurverlopen, meerkleurige logo's | Hoog | Volledige kleuren in één applicatie | Hogere eenheidskosten; folie- en persgereedschap verlengen de doorlooptijd. |
| Lasergraveren | Permanente markeringen, serienummers, datumcodes | Heel fijn | Geen — alleen tonaal contrast | Geen kleur; het contrast hangt af van de pigmentconcentratie van de basisverbinding. |
| Ingeperst / gegoten | Logo's die de volledige levensduur van de print moeten overleven. | Grof — diepgang en straal beperkt | Geen | Vastgelegd bij de matrijs; geen wijzigingen aan het artwork na het uitsnijden van de mal. |
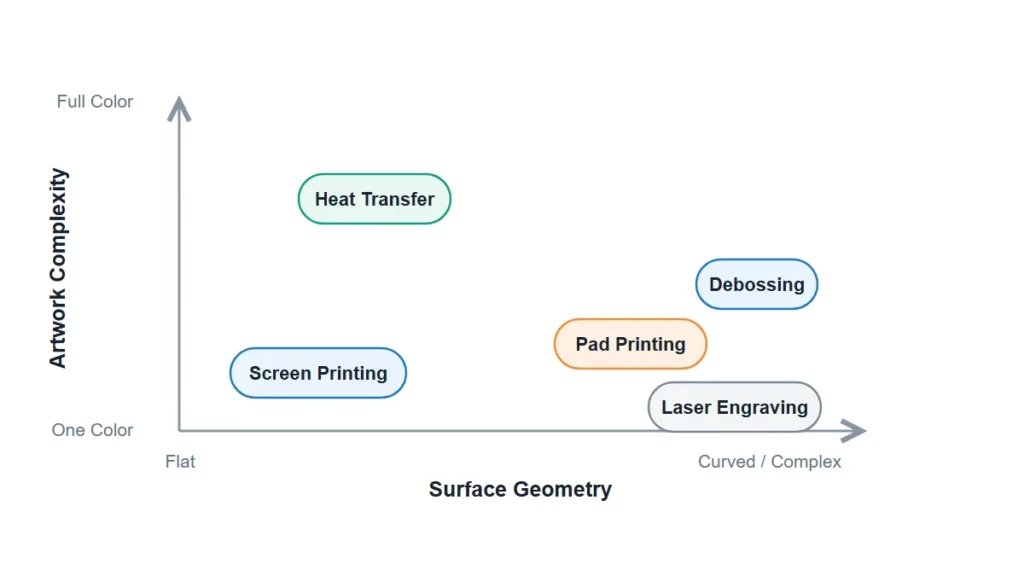
Voor gedetailleerde informatie over de meest voorkomende paden op procesniveau, zie tampondruk, siliconen zeefdruk En siliconen transferdruk. Voor permanente markering zonder inkt, zie lasergraveren van siliconen.
Eén oordeel moet ik duidelijk stellen: als de opdruk op een oppervlak zit dat herhaaldelijk buigt – een vouw in een slabbetje, een polsbandje, een toetsenbord – dan gaat een gegoten of ingedrukt element langer mee dan een gedrukt element. We raden het aan, ook al gaat er daardoor een decoratieve lijn van het citaat verloren.
Hoe meng en hard je siliconeninkt uit zonder dat deze uitloopt?
Tweecomponenten siliconeninkt wordt aan de drukpers gemengd, doorgaans met ongeveer 10% katalysator op basis van het inktgewicht, waarna verdunner wordt toegevoegd om de gewenste drukviscositeit te bereiken – ergens tussen de 10% en 70%, afhankelijk van de kleur en de methode. Dit bereik is de eerste bron van variatie tussen batches. Een operator die de hoeveelheid verdunner op gevoel aanpast om een probleem met de rakel op te lossen, beïnvloedt ook de laagdikte, de dekkingsgraad en het uithardingsgedrag.
Eenmaal gekatalyseerd, heeft de inkt een bepaalde verwerkingstijd. Inkt die na die tijd in het inktreservoir achterblijft, print nog steeds en ziet er nog steeds goed uit – de uitharding verloopt alleen minder krachtig. Dit is de meest voorkomende oorzaak van prints die visueel gezien de test doorstaan, maar een week later falen bij een test met plakband.
Uitharding is een warmtegedreven proces, geen luchtdroging. De typische oventemperatuur ligt rond de 135–200 °C, waarbij de verblijftijd afhankelijk is van de massa van het onderdeel en de dichtheid van het substraat. Dikwandige of sterk gevulde onderdelen absorberen warmte langzaam; het inktoppervlak bereikt de gewenste temperatuur lang voordat de hechting volledig is.
| Controlepunt | Wat moet er worden aangepast in het procesblad? | Wat gebeurt er als het afdrijft? |
|---|---|---|
| Katalysatorverhouding | Gewogen, niet op het oog geschat; per batch geregistreerd. | Inkt met onvoldoende katalysator blijft zacht en slijt af. |
| Dunnere % | Bereik vastgelegd per kleur en per methode | De dikte en opaciteit van de film veranderen tussen de shifts. |
| Potleven | Inktbekers met tijdstempel, weggooiregel | De prints zien er prima uit, maar de hechting laat later te wensen over. |
| Oventemperatuur / verblijftijd | Geverifieerd met een sensor op het onderdeel, niet met de ingestelde oventemperatuur. | Alleen uitharding aan het oppervlak; de hechting wordt nooit volledig voltooid. |
| Koelen en stapelen | Laat het volledig afkoelen voordat u gaat nestelen. | Blokkeren, printoverdracht, randlift |
Waarom vertoont de print pas weken na verzending gebreken, en niet bij het eerste exemplaar?
Omdat de mechanismen die prints op siliconen beschadigen cumulatief zijn, en de eerste artikelinspectie slechts een momentopname is.
Drie patronen verklaren het grootste deel van wat we terugkrijgen:
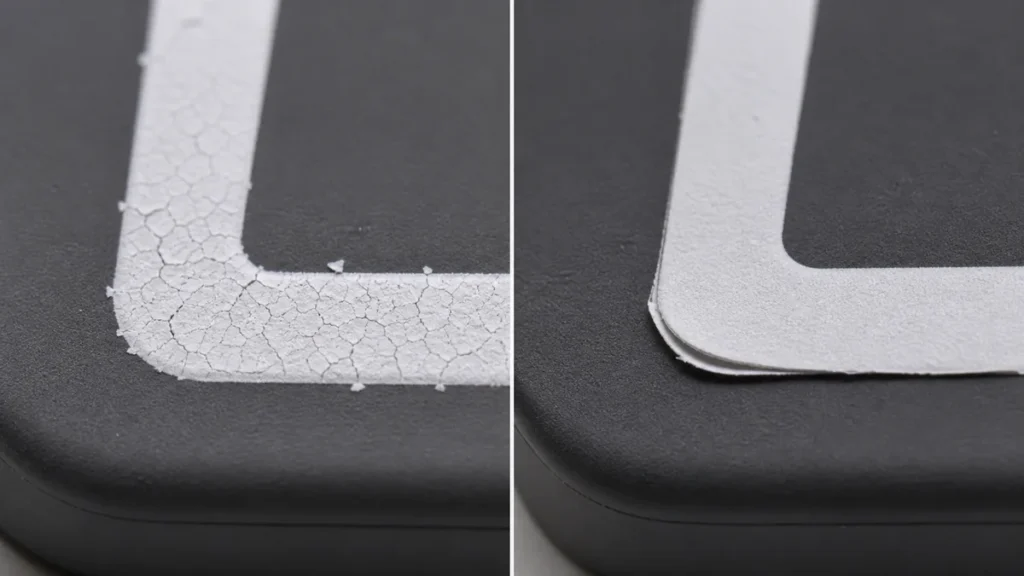
Olievlekken onder de inkt. Restanten van laagmoleculair siloxaan blijven na verzending van het onderdeel migreren. Ze werken zich een weg naar het grensvlak en tillen de print van onderaf op – meestal beginnend bij randen en rondingen waar de film het dunst is.
Rekscheuren. Een uitgeharde inktfilm is stijver dan de onderliggende ondergrond. Bij hoge en herhaalde rek ontstaat er eerst een spinnenwebachtig barstje in de film, waarna deze afbrokkelt. Dikkere lagen barsten sneller, waardoor de neiging om "dikker te printen voor een betere dekking" averechts werkt.
Was- en schuurcyclus. In de vaatwasser komen producten in aanraking met hitte, alkalisch afwasmiddel en mechanische wrijving. Een print die 50 wasbeurten overleeft, kan na 200 wasbeurten al beschadigd raken. Kopers van keuken- en babyproducten specificeren zelden het aantal wasbeurten, en leveranciers geven dit zelden zelf aan.
Teams schatten dit verkeerd in omdat de acceptatiedrempel op het verkeerde moment ligt. Het risico zat hem nooit in het proefexemplaar; dat lag aan de 90-dagenperiode. Bij producten waar dit van belang is, specificeren we vóór de offerte wat de print moet doorstaan, niet erna. Gerelateerd: Hoe voorkom je dat logo-opdruk op siliconen loslaat?.
Hechtingstesten en acceptatiecriteria
Een printspecificatie zonder testmethode is geen specificatie. Deze controles onderscheiden een echt acceptatiecriterium van een mening.
| Test | Wat het vangt | Praktische aantekeningen |
|---|---|---|
| Kruisarcering tape test (ASTM D3359) | Onvolledige uitharding, verontreinigd oppervlak | Snel, destructief, per batch te gebruiken op vlakke oppervlakken |
| Wrijf-/kooktest | Onvoldoende uitgehard, zwakke film | Definieer cycli en belasting, anders zijn de resultaten niet vergelijkbaar. |
| Oplosmiddelwrijfmiddel (IPA) | Onderuitgehard inktoppervlak | Verzachting van de inkt duidt op onvolledige dwarsverbinding. |
| Rekcyclustest | Filmstijfheid versus substraatrek | Essentieel voor polsbandjes, hesjes en toetsenbordhoezen. |
| Was-/autoclaafcyclus | Langdurig servicefalen | Geef vooraf het aantal cycli en de temperatuur op. |
Voer de test uit nadat het onderdeel volledig is uitgehard en afgekoeld, niet direct na het verlaten van de oven. Een heet onderdeel zal de test doorstaan die het twee uur later zou falen.
Welke details in artwork en ontwerp beïnvloeden de printopbrengst?
Kunstwerken genereren meer afval op siliconen dan de meeste kopers verwachten, omdat het substraat eigenschappen heeft die papier en plastic niet hebben.
Fijn lijnwerk wordt beperkt door het gedrag van de inktfilm en de flexibiliteit van het substraat, niet door de resolutie van de drukplaat. Zeer dunne strepen en kleine, omgekeerde tekst vullen zich na een paar duizend afdrukken op of breken af. Op donkere of gekleurde siliconen is voor een dekkende laag meestal een witte onderlaag nodig, wat een extra drukgang, een registratierisico en een dikkere laag met zich meebrengt – dezelfde dikte die scheurt bij rek.
Kleuraanpassing is een ander terugkerend probleem. Een Pantone-goedgekeurde kleur op een witte chip geeft niet exact dezelfde kleur weer op een gepigmenteerde ondergrond; de basiskleur beïnvloedt het resultaat. Stem de kleur af op de daadwerkelijke samenstelling en hardheid van het product, niet op een referentiechip. Kleine veranderingen in de hardheid van het onderdeel beïnvloeden de inkttoevoer voldoende om de waargenomen kleur te veranderen.
Ook de oppervlaktestructuur is belangrijk. Een mat of gestructureerd oppervlak houdt inkt anders vast dan een glanzend oppervlak, en de textuur zelf kan een alternatief zijn voor printen wanneer de branding permanent moet zijn — zie Oppervlaktepatroonbewerking van siliconenproducten En oppervlaktebehandelingen en textuurduurzaamheid.
Voor toepassingsspecifieke decoratiebeperkingen, zie Print- en labeltechnieken voor siliconen toetsenborden En siliconenmatten met bedrukte logo's.
Waar de grenzen liggen
Printen op siliconen is beheersbaar, maar de controlepunten bevinden zich vóór de pers: het uithardingssysteem van de compound, de nabewerking, het beleid ten aanzien van het lossingsmiddel, het activerings-tot-printvenster, de discipline van de katalysator en de ovencontrole. Zorg dat deze aspecten op orde zijn en de methodekeuze wordt een eenvoudige geometrische beslissing. Laat ze open en geen enkel inktmerk kan het resultaat redden.
Wat we niet in algemene termen kunnen beantwoorden, is duurzaamheid, omdat duurzaamheid wordt bepaald door de gebruiksomstandigheden, niet door de inkt. Een logo op een polsbandje, een autoclaafgedekte medische markering en een slabbetje dat in de vaatwasser is gewassen, zijn drie verschillende specificaties die er op een tekening identiek uitzien.
Om een offerte te maken of een decoratieproces te ontwerpen, hebben we vijf dingen nodig: de basiscompound en het uithardingssysteem (LSR/HCR, platina of peroxide), de hardheid van het onderdeel en de kleur van het substraat, het artwork in vectorformaat met de kleinst mogelijke lijnbreedte, de gebruiksomstandigheden waaraan de print moet voldoen (wascycli, sterilisatie, slijtage, UV-straling) en eventuele contactregelgeving.FDA 21 CFR 177.2600, (LFGB, USP Klasse VI). Zonder de gebruiksconditie is elke belofte over hechting slechts een gok.
Referenties
- Afwijking van de lineaire relatie tussen hechtsterkte en oppervlakte-vrije energie op een oppervlak met lage energie — Resultaten in Surfaces and Interfaces, Elsevier, 2023. https://www.sciencedirect.com/science/article/pii/S2452321623003220
- Platina-gekatalyseerde hydrosilylering in de polymeerchemie — Polymeren (overzicht), gehost door PubMed Central / NIH, 2020. https://pmc.ncbi.nlm.nih.gov/articles/PMC7598247/
- Voorbehandeling van vloeibare siliconenrubbers om vluchtige siloxanen te verwijderen — Industrial & Engineering Chemistry Research, American Chemical Society. https://pubs.acs.org/doi/10.1021/ie061666q
- Lebensmittel- und Futtermittelgesetzbuch (LFGB), volledige wettelijke tekst — Duitse federale ministerie van Justitie, Gesetze im Internet. https://www.gesetze-im-internet.de/lfgb/
- 〈88〉 Biologische reactiviteitstesten, in vivo (basis van USP Klasse VI) — United States Pharmacopeia. https://doi.usp.org/USPNF/USPNF_M98834_01_01.html
- Standaard testmethode voor de bevochtigingsspanning van polyethyleen- en polypropyleenfilms, D2578-23 — ASTM International, actuele versie. https://store.astm.org/d2578-23.html
- Standaard testmethoden voor het beoordelen van hechting door middel van een tapetest, D3359-23 — ASTM International, actuele versie. https://www.astm.org/d3359-23.html
- 21 CFR 177.2600 Rubberartikelen bestemd voor herhaald gebruik — US Electronic Code of Federal Regulations, Titel 21, gewijzigd op 23-07-2026. https://www.ecfr.gov/current/title-21/chapter-I/subchapter-B/part-177/subpart-C/section-177.2600