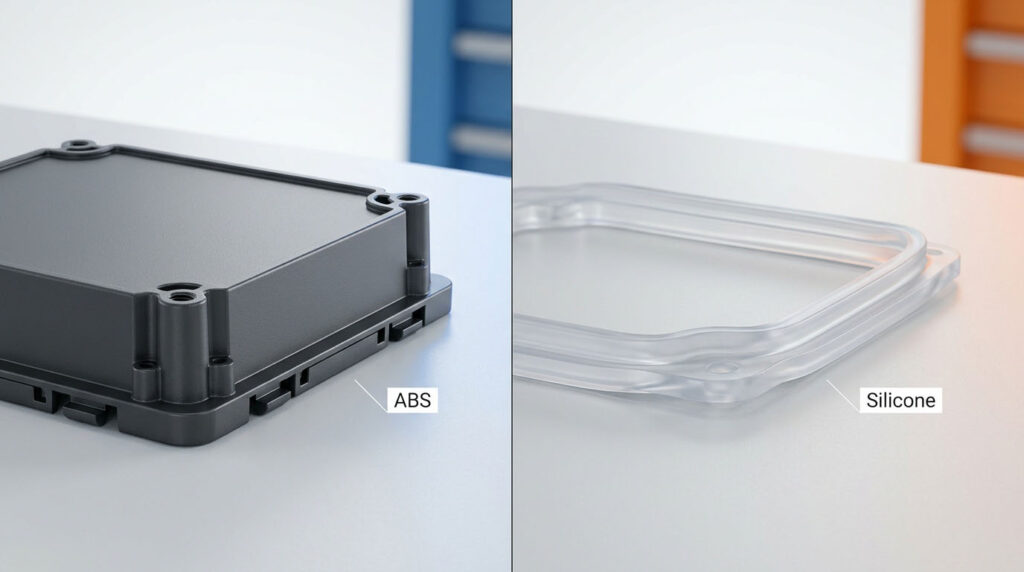
Większość problemów z drukiem na silikonie nie zaczyna się od maszyny drukarskiej. Pojawiają się, gdy kupujący przesyła projekt graficzny zatwierdzony dla elementu ABS lub PP i zakłada, że obowiązuje ta sama ścieżka dekoracji. Tak jednak nie jest. Aby drukować na silikonie, potrzebna jest farba sieciująca z podłożem, powierzchnia, która została oczyszczona lub aktywowana, oraz etap utwardzania, który jest przeprowadzany wystarczająco długo, aby farba mogła zakończyć reakcję.
Wada rzadko jest widoczna od razu. Próbka przechodzi, zamówienie zostaje umieszczone, a wydruk wygląda poprawnie po wyjęciu z pieca. Po ośmiu do dwunastu tygodniach pojawia się dryft: krawędzie unoszą się wzdłuż promienia, kolor ulega zmętnieniu po cyklach mycia w zmywarce, logo pęka w miejscach rozciągania się elementu. Do tego czasu narzędzia, projekt graficzny i cena są już ustalone.
W ten sposób ustalamy granice na naszej własnej linii i miejsce, w którym faktycznie znajdują się punkty kontrolne.
Streszczenie
- Tylko dwuskładnikowe tusze silikonowe (katalizowane platyną lub nadtlenkiem) tworzą trwałe wiązanie na utwardzonym silikonie — tusze rozpuszczalnikowe, UV i standardowe tusze sitodrukowe pozostają na powierzchni i ulegają ścinaniu.
- Przygotowanie powierzchni nie jest opcjonalne: pozostałości po wyjęciu z formy i wycieki siloksanu niskocząsteczkowego to dwie najczęstsze przyczyny “dobrego tuszu, złej przyczepności”.”
- Trwałość wydruku jest sprawdzana w piecu, a nie przy drukarce — niedostatecznie utwardzony tusz pozostaje lepki, zbiera kurz i nie przechodzi testu siatki na wydrukach kilka tygodni po wysyłce.
Dlaczego standardowe tusze nie przylegają do silikonu?
Ponieważ energia powierzchniowa silikonu jest zbyt niska, aby tusz mógł go zwilżyć. Utwardzony kauczuk silikonowy ma oporność około 20–24 mN/m. Tusze rozpuszczalnikowe i UV są opracowane tak, aby zwilżać podłoża w 38–44 dyn zakres. Koraliki tuszu osadzają się na górze i utrzymują się tylko dzięki uchwytowi mechanicznemu — który giętka część niszczy przy pierwszym rozciąganiu lub składaniu.
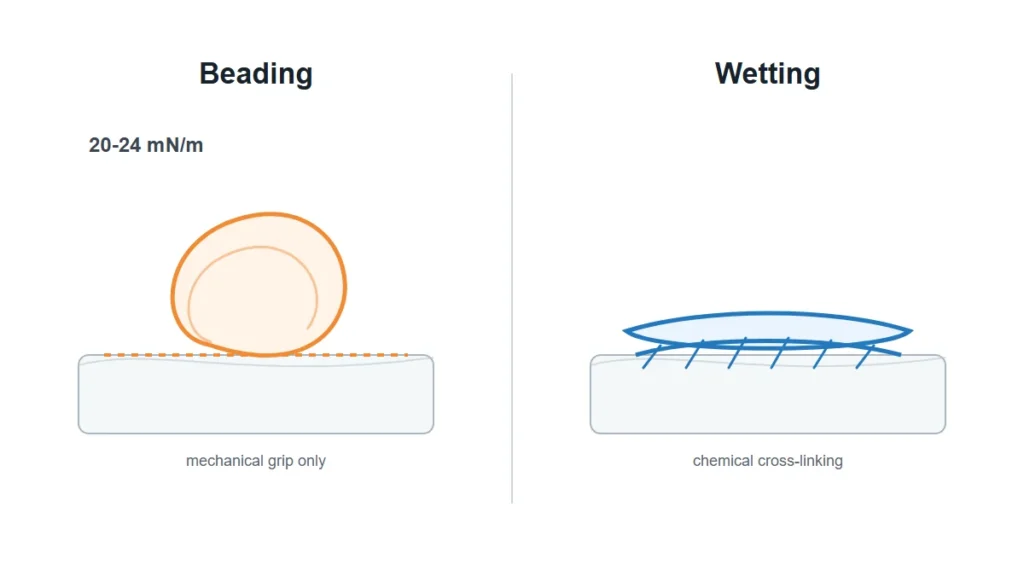
Dwuskładnikowe tusze silikonowe (systemy typu SE i SI, z których korzysta większość dekoratorów) rozwiązują ten problem chemicznie. Tusz to polimer silikonowy z pigmentem; katalizator powoduje sieciowanie w powierzchni podłoża podczas utwardzania termicznego. Wiązanie jest kowalencyjne, a nie klejące. Dlatego obowiązuje zasada branżowa: nic nie przykleja się do silikonu, tylko silikon.
Istnieje drugi powód, dla którego inżynierowie to bagatelizują. Przyczepność farby jest zazwyczaj traktowana jako problem linii dekoracyjnej, więc jest ona określana po zaprojektowaniu elementu. Jednak system utwardzania samego elementu – utwardzanie platyną LSR w porównaniu z utwardzaniem nadtlenkiem HCR – zmienia wygląd powierzchni po dotarciu do prasy. Elementy utwardzane nadtlenkiem zawierają produkty uboczne utwardzania; elementy utwardzane platyną zawierają inhibitory z miejsc, które nie uległy reakcji. Żaden z tych czynników nie jest defektem. Oba zmieniają zachowanie farby. Przeczytaj więcej o tym, jak formułuje się skład chemiczny farby dla tych podłoży w artykule. formuły farb drukarskich silikonowych.
Jakie przygotowanie powierzchni faktycznie zmienia przyczepność?
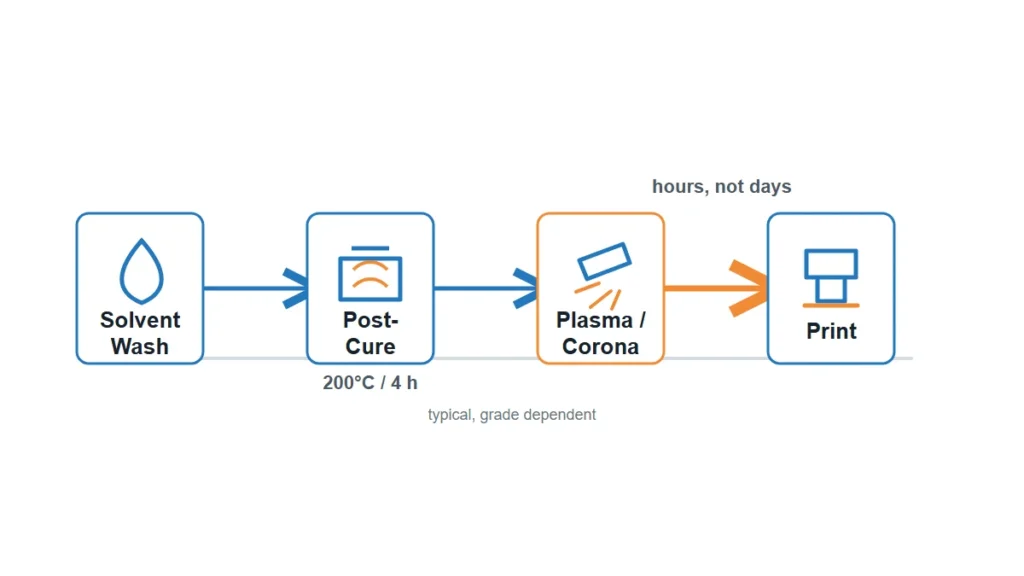
W większości przypadków obserwujemy, że czyszczenie zmienia więcej niż aktywacja. Pełna sekwencja – mycie rozpuszczalnikiem, utwardzanie, aktywacja i wybór podkładu – jest opisana w wstępna obróbka powierzchni silikonowych.
Pozostałości po wyjmowaniu i uwalnianiu z formy
Części wyjęte z formy z użyciem środka antyadhezyjnego posiadają folię transferową, przez którą nie przeniknie żaden tusz. Chusteczka nasączona alkoholem lub IPA usuwa oleje eksploatacyjne, ale nie silikonowy środek antyadhezyjny. Jeśli część została wyprodukowana z użyciem środka antyadhezyjnego, etap dekoracji wymaga umycia rozpuszczalnikiem i całkowitego wysuszenia przed drukowaniem, a ten etap należy uwzględnić w trasowaniu, a nie pozostawić operatorowi.
Utwardzanie po utwardzeniu i wyciek oleju
Nieutwardzony siloksan niskocząsteczkowy z czasem migruje na powierzchnię. Nadruk na części, na której występuje ten wyciek, utwardza farbę na warstwie, która nadal się porusza. Dotwardzanie (zwykle w temperaturze 200°C przez 4 godziny, w zależności od gatunku i grubości ścianki) usuwa te substancje lotne. W przypadku części mających kontakt z żywnością i części medycznych dotwardzanie jest już wymagane; w przypadku części przemysłowych jest często pomijane, aby zaoszczędzić czas w piecu, a ta decyzja dyskretnie staje się problemem z przyczepnością wydruku.
Aktywacja plazmowa lub koronowa
Aktywacja Podnosi energię powierzchniową, dzięki czemu tusz równomiernie się rozprowadza. Działa, ale ma ograniczony czas przydatności – efekt zanika w ciągu kilku godzin, a czasem minut na cienkich warstwach. Jeśli aktywowane części pozostaną na noc w pojemniku przed drukowaniem, zapłaciłeś za zabieg i go straciłeś. Kolejność jest ważniejsza niż sam zabieg.
Podkłady
Podkład tworzy warstwę wiążącą tam, gdzie aktywacja jest niepraktyczna – w przypadku głębokich zagłębień, skomplikowanej geometrii, zespołów z różnymi podłożami. Wadą jest dodatkowy etap odparowania i kolejna zmienna do kontrolowania w produkcji masowej.
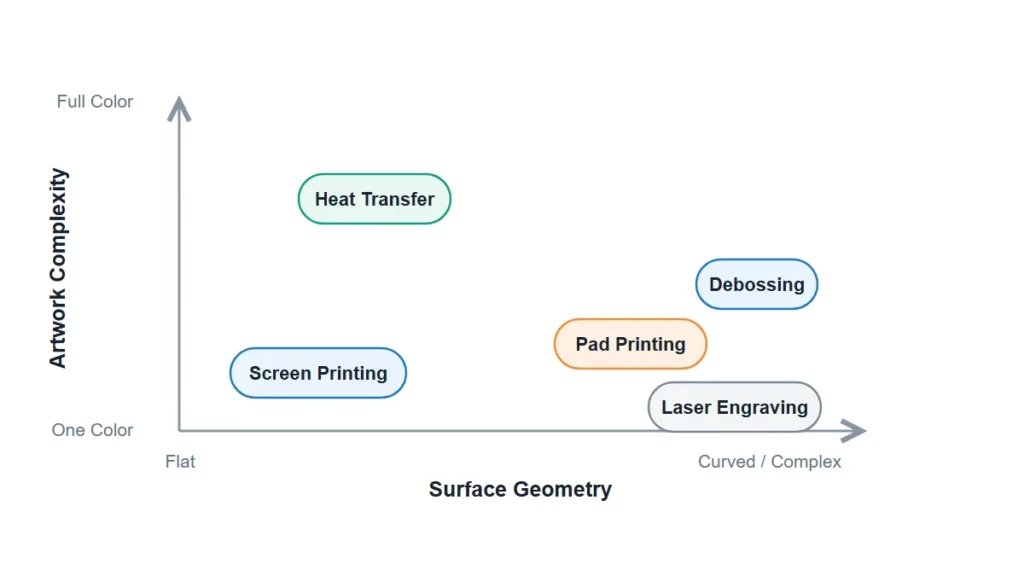
Która metoda drukowania jest najlepsza dla danej geometrii części?
Wybór metody zależy od geometrii i szczegółów dzieła sztuki, nie od preferencji.
| Metoda | Najlepiej pasuje | Ograniczenie szczegółów | Zabarwienie | Główne ograniczenie |
|---|---|---|---|---|
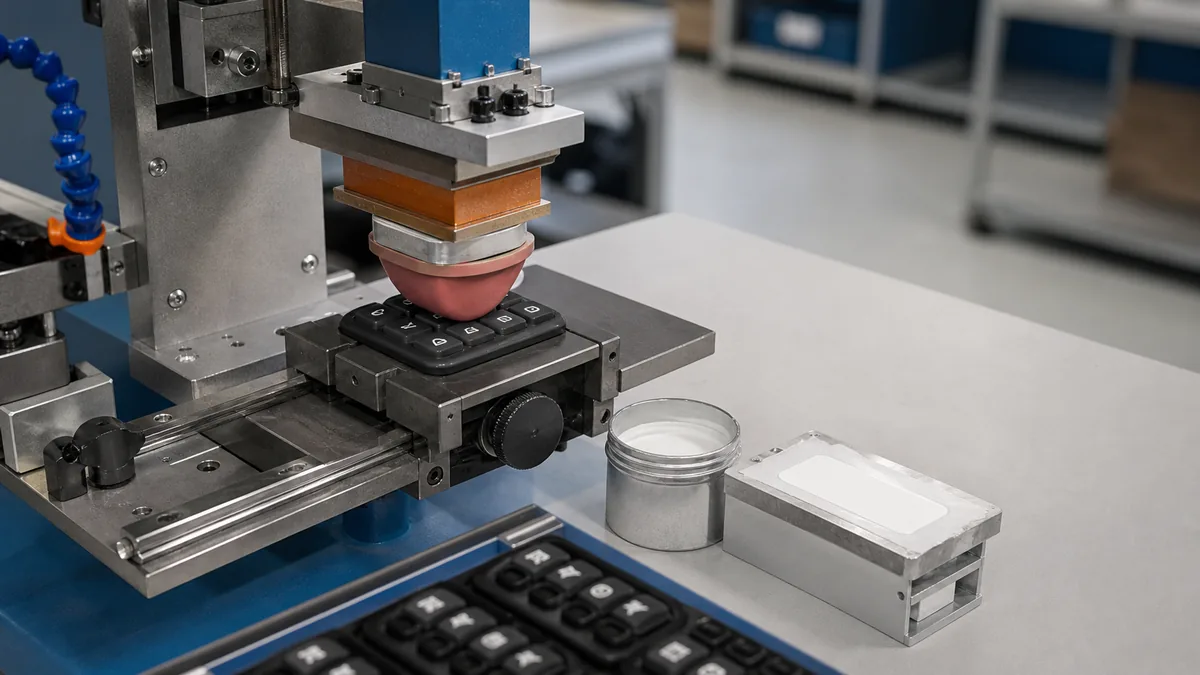
| Tampodruk | Zakrzywione, wgłębione, nieregularne powierzchnie; małe logo na klawiaturach, czapkach, opaskach | Dobra jakość — płytki laserowe o głębokości wytrawiania 35–50 µm zapewniają najlepszą nieprzezroczystość bez rozpryskiwania tuszu | Jeden na przejazd; możliwe mokre na mokre | Tusz silikonowy ma tendencję do przywierania do podkładki, dlatego wymaga częstego czyszczenia podkładki |
| Sitodruk | Powierzchnie płaskie lub lekko zakrzywione; większe, lite bloki, maty, arkusze | Średnia — liczba oczek wpływa na grubość folii | Jeden na przepustkę, zależnie od rejestracji | Grube osady pękają przy rozciąganiu; wybór siatki wiąże się z kompromisem w zakresie ochrony przed elastycznością |
| Transfer ciepła / transfer silikonowy | Pełnokolorowe grafiki, gradienty, wielokolorowe loga | Wysoki | Pełen kolor w jednej aplikacji | Wyższy koszt jednostkowy; folia i narzędzia do tłoczenia wydłużają czas realizacji |
| Grawerowanie laserowe | Trwałe znaki, numery seryjne, kody dat | Bardzo dobrze | Brak — tylko kontrast tonalny | Brak koloru; kontrast zależy od zawartości pigmentu w związku bazowym |
| Tłoczenie / formowanie | Loga, które muszą przetrwać cały wydruk | Gruby — ograniczony zanurzeniem i promieniem | Nic | Zablokowane w narzędziu; brak zmian w projekcie po wycięciu formy |
Aby uzyskać szczegółowe informacje na temat najczęściej występujących ścieżek na poziomie procesu, zobacz tampodruk, sitodruk silikonowy I druk transferowy silikonowy. W przypadku trwałego znakowania bez użycia tuszu patrz grawerowanie laserowe silikonu.
Warto jasno wyrazić jedną opinię: jeśli nadruk znajduje się na powierzchni, która wielokrotnie się wygina – na zagięciu śliniaka, opasce na nadgarstek, klawiaturce – formowany lub wytłoczony element przetrwa dłużej niż ten drukowany. Polecamy go, nawet jeśli usuwa on linię ozdobną z cytatu.
Jak mieszać i utwardzać tusz silikonowy bez ryzyka jego spływania?
Dwuskładnikowa farba silikonowa jest mieszana na prasie, zazwyczaj z katalizatorem 10% w stosunku do masy farby, z dodatkiem rozcieńczalnika w celu uzyskania lepkości druku – od 10% do 70%, w zależności od koloru i metody. Ten zakres to pierwszy obszar, w którym pojawiają się różnice między partiami. Operator, dostosowując rozcieńczalnik na oko, aby rozwiązać problem z raklą, zmienia również grubość warstwy, krycie i proces utwardzania.
Po katalizie, tusz ma określoną żywotność. Farba pozostawiona w kubku po tym czasie nadal drukuje i wygląda poprawnie — po prostu utwardza się słabiej. Jest to najczęstsza przyczyna, dla której wydruki przechodzą kontrolę wizualną, a tydzień później nie przechodzą testu taśmą.
Utwardzanie odbywa się pod wpływem ciepła, a nie na powietrzu. Typowe okna pieca mają temperaturę około 135–200°C, a czas utwardzania jest skalowany do masy elementu i gęstości podłoża. Elementy o grubych ściankach lub o dużej zawartości wypełnienia powoli absorbują ciepło; powierzchnia tuszu osiąga temperaturę na długo przed całkowitym sklejeniem.
| Punkt kontrolny | Co naprawić w arkuszu procesu | Co się stanie, jeśli będzie dryfować? |
|---|---|---|
| Współczynnik katalizatora | Ważone, nie na oko; rejestrowane dla każdej partii | Niedokatalizowany tusz pozostaje miękki i ściera się |
| Rozcieńczalnik % | Zakres zablokowany dla każdego koloru i metody | Zmiana grubości i nieprzezroczystości filmu pomiędzy przesunięciami |
| Czas życia | Kubki z tuszem ze znacznikiem czasu, zasada odrzucania | Wydruki wyglądają dobrze, ale później tracą przyczepność |
| Temperatura piekarnika / czas postoju | Zweryfikowano za pomocą sondy umieszczonej na części, a nie na nastawie pieca | Tylko utwardzanie powierzchniowe; wiązanie nigdy nie jest całkowite |
| Chłodzenie i układanie w stosy | Całkowite ostudzenie przed gniazdowaniem | Blokowanie, przenoszenie druku, podnoszenie krawędzi |
Dlaczego wydruk nie udaje się po kilku tygodniach od wysyłki, a nie od razu po wysłaniu pierwszego artykułu?
Ponieważ mechanizmy niszczące nadruki na silikonie kumulują się, a kontrola pierwszego egzemplarza to jedynie migawka.
Za większość tego, co do nas wraca, odpowiadają trzy wzorce:
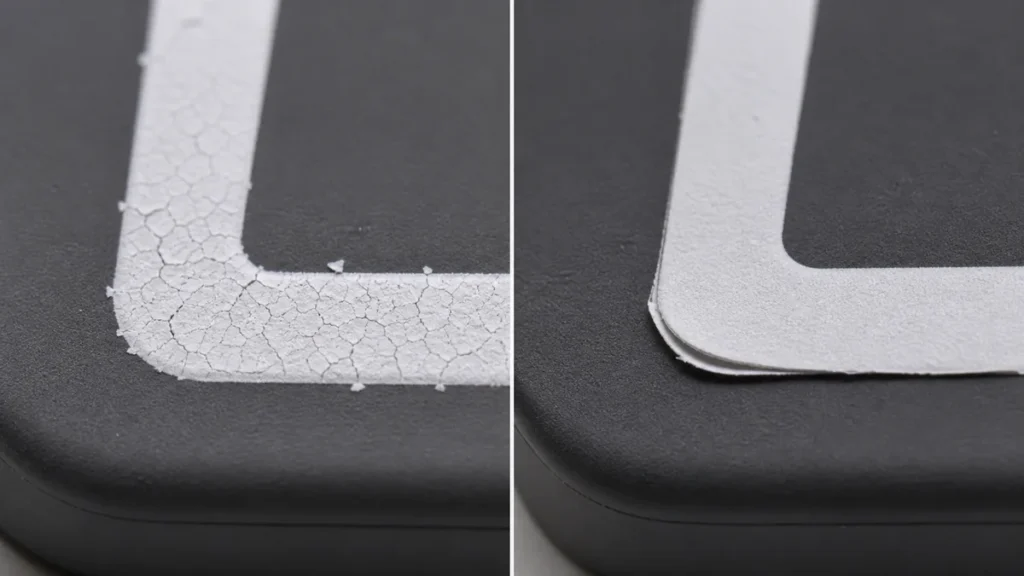
Wyciek oleju pod tusz. Pozostałości siloksanu niskocząsteczkowego nadal migrują po wysłaniu elementu. Przedostają się do interfejsu i unoszą wydruk od spodu – zazwyczaj zaczynając od krawędzi i promieni, gdzie folia jest najcieńsza.
Pękanie rozciągające. Utwardzona warstwa farby jest sztywniejsza niż podłoże pod nią. W miejscach, gdzie wydłużenie jest duże i powtarzalne, warstwa najpierw pęka w sposób przypominający pajęczynę, a następnie się łuszczy. Grubsze warstwy pękają szybciej, dlatego instynkt “drukuj grubszą warstwą dla lepszego krycia” okazuje się nieskuteczny.
Cykle prania i ścierania. Ekspozycja na działanie zmywarki łączy w sobie wysoką temperaturę, alkaliczny detergent i kontakt mechaniczny. Wydruk, który przetrwa 50 cykli, może ulec zniszczeniu po 200. Nabywcy artykułów kuchennych i dziecięcych rzadko podają liczbę cykli, a dostawcy rzadko ją podają.
Zespoły błędnie to oceniają, ponieważ bramka akceptacji znajduje się w niewłaściwym momencie. Próbka nigdy nie stanowiła ryzyka; ryzyko stanowił 90-dniowy okres. W przypadku produktów, dla których ma to znaczenie, określamy, co wydruk musi przetrwać przed wyceną, a nie po niej. Powiązane: Jak upewnić się, że nadruk logo na silikonie nie będzie się odklejał.
Testowanie przyczepności i kryteria akceptacji
Specyfikacja druku bez metody testowania nie jest specyfikacją. To właśnie te kontrole oddzielają rzeczywiste kryterium akceptacji od opinii.
| Test | Co łapie | Notatki praktyczne |
|---|---|---|
| Test taśmy kratkowanej (ASTM D3359) | Niepełne wyleczenie, skażona powierzchnia | Szybkie, destrukcyjne, wykonywane partiami na płaskich odcinkach |
| Test tarcia/grzybka | Niedostatecznie utwardzona, słaba powłoka | Zdefiniuj cykle i obciążenie, w przeciwnym razie wyniki nie będą porównywalne |
| Rozpuszczalnik do wcierania (IPA) | Niedostatecznie utwardzona powierzchnia tuszu | Zmiękczenie tuszu wskazuje na niepełne usieciowanie |
| Test cyklu rozciągania | Sztywność folii a wydłużenie podłoża | Niezbędne do opasek na nadgarstek, numerków i taśm na klawiaturę |
| Cykl mycia/autoklawowania | Długotrwała awaria usługi | Określ liczbę cykli i temperaturę z góry |
Przeprowadź test po całkowitym utwardzeniu i ostygnięciu, a nie tuż po wyjściu z pieca. Rozgrzana część przejdzie testy, ale nie przejdzie ich dwie godziny później.
Jakie szczegóły dotyczące grafiki i projektu wpływają na wydajność wydruku?
Prace artystyczne generują więcej odpadów na silikonie, niż większość kupujących się spodziewa, ponieważ podłoże ma właściwości, których nie ma papier i plastik.
Możliwość wykonywania cienkich linii jest ograniczona przez zachowanie warstwy farby i elastyczność podłoża, a nie przez rozdzielczość płyty. Bardzo cienkie pociągnięcia i drobny, odwrócony tekst albo wypełniają się, albo rozpadają po kilku tysiącach odbić. Na ciemnym lub kolorowym silikonie, krycie nieprzezroczyste zazwyczaj wymaga białego podkładu, który zwiększa ryzyko pasowania, pasowania i grubości warstwy – tej samej, która pęka pod wpływem rozciągania.
Dopasowanie kolorów to kolejna powtarzająca się luka. Kolor Pantone zatwierdzony na białym chipie nie odtwarza się identycznie na podłożu pigmentowanym; kolor bazowy zmienia wynik. Należy dopasować do rzeczywistego materiału produkcyjnego i rzeczywistego twardościomierza, a nie do chipa referencyjnego. Niewielkie zmiany twardości części zmieniają nakładanie tuszu na tyle, że zmieniają postrzegany kolor.
Faktura powierzchni również ma znaczenie. Matowa lub wzorzysta powierzchnia inaczej niż błyszcząca utrzymuje farbę, a sama faktura może zastąpić drukowanie tam, gdzie branding musi być trwały — patrz obróbka wzoru powierzchni produktu silikonowego I obróbka powierzchni i trwałość tekstury.
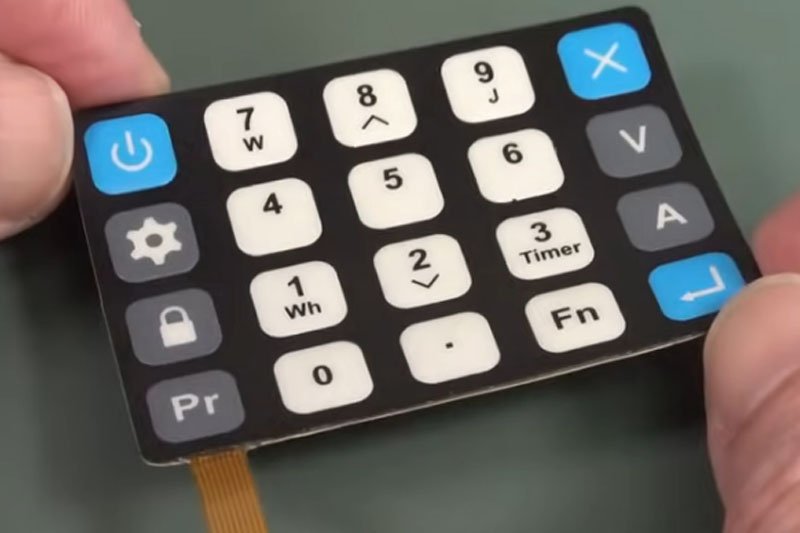
Aby zapoznać się z ograniczeniami dotyczącymi dekoracji specyficznymi dla danego zastosowania, zobacz techniki drukowania i etykietowania klawiatur silikonowych I maty silikonowe z nadrukowanym logo.
Gdzie znajdują się granice
Drukowanie na silikonie jest kontrolowane, ale punkty kontrolne znajdują się przed maszyną drukarską: system utwardzania związków, utwardzanie po druku, polityka antyadhezyjna, okno aktywacji druku, dyscyplina katalizatora i weryfikacja pieca. Po ich ustaleniu wybór metody staje się prostą decyzją geometryczną. Pozostaw je otwarte, a żadna marka tuszu nie uratuje zadania.
Na pytanie o trwałość nie możemy odpowiedzieć uogólniająco, ponieważ trwałość definiuje się poprzez warunki użytkowania, a nie przez tusz. Logo opaski na nadgarstek, autoklawowane oznaczenie medyczne i śliniaczek nadający się do mycia w zmywarce to trzy różne specyfikacje, które na rysunku wyglądają identycznie.
Aby wycenić lub zaprojektować ścieżkę dekoracji, potrzebujemy pięciu rzeczy: związku bazowego i systemu utwardzania (LSR/HCR, platyna lub nadtlenek), twardościomierza części i koloru podłoża, grafiki w formacie wektorowym z najmniejszą szerokością linii, warunków eksploatacji, w jakich wydruk musi przetrwać (cykle prania, sterylizacja, ścieranie, promieniowanie UV) oraz wszelkich regulacji dotyczących kontaktu w zakresie (FDA 21 CFR 177.2600, LFGB, USP Klasa VI). Bez warunków świadczenia usług, wszelkie zapewnienia o przystąpieniu są jedynie przypuszczeniami.
Bibliografia
- Odchylenie od liniowej zależności między wytrzymałością adhezji a swobodną energią powierzchniową na powierzchni o niskiej energii — Results in Surfaces and Interfaces, Elsevier, 2023. https://www.sciencedirect.com/science/article/pii/S2452321623003220
- Hydrosilylacja katalizowana platyną w chemii polimerów — Polymers (przegląd), hostowane przez PubMed Central / NIH, 2020. https://pmc.ncbi.nlm.nih.gov/articles/PMC7598247/
- Wstępna obróbka ciekłych gum silikonowych w celu usunięcia lotnych siloksanów — Industrial & Engineering Chemistry Research, American Chemical Society. https://pubs.acs.org/doi/10.1021/ie061666q
- Lebensmittel- und Futtermittelgesetzbuch (LFGB), pełny tekst ustawy – Niemieckie Federalne Ministerstwo Sprawiedliwości, Gesetze im Internet. https://www.gesetze-im-internet.de/lfgb/
- 〈88〉 Testy reaktywności biologicznej in vivo (na podstawie USP klasy VI) — Farmakopea Stanów Zjednoczonych. https://doi.usp.org/USPNF/USPNF_M98834_01_01.html
- Standardowa metoda badania naprężenia zwilżającego folii polietylenowych i polipropylenowych, D2578-23 — ASTM International, aktualna aktywna wersja. https://store.astm.org/d2578-23.html
- Standardowe metody testowania przyczepności metodą badania taśmy, D3359-23 — ASTM International, aktualna aktywna wersja. https://www.astm.org/d3359-23.html
- 21 CFR 177.2600 Artykuły gumowe przeznaczone do wielokrotnego użytku — Kodeks przepisów federalnych USA w wersji elektronicznej, tytuł 21 zmieniony 23.07.2026 r. https://www.ecfr.gov/current/title-21/chapter-I/subchapter-B/part-177/subpart-C/section-177.2600