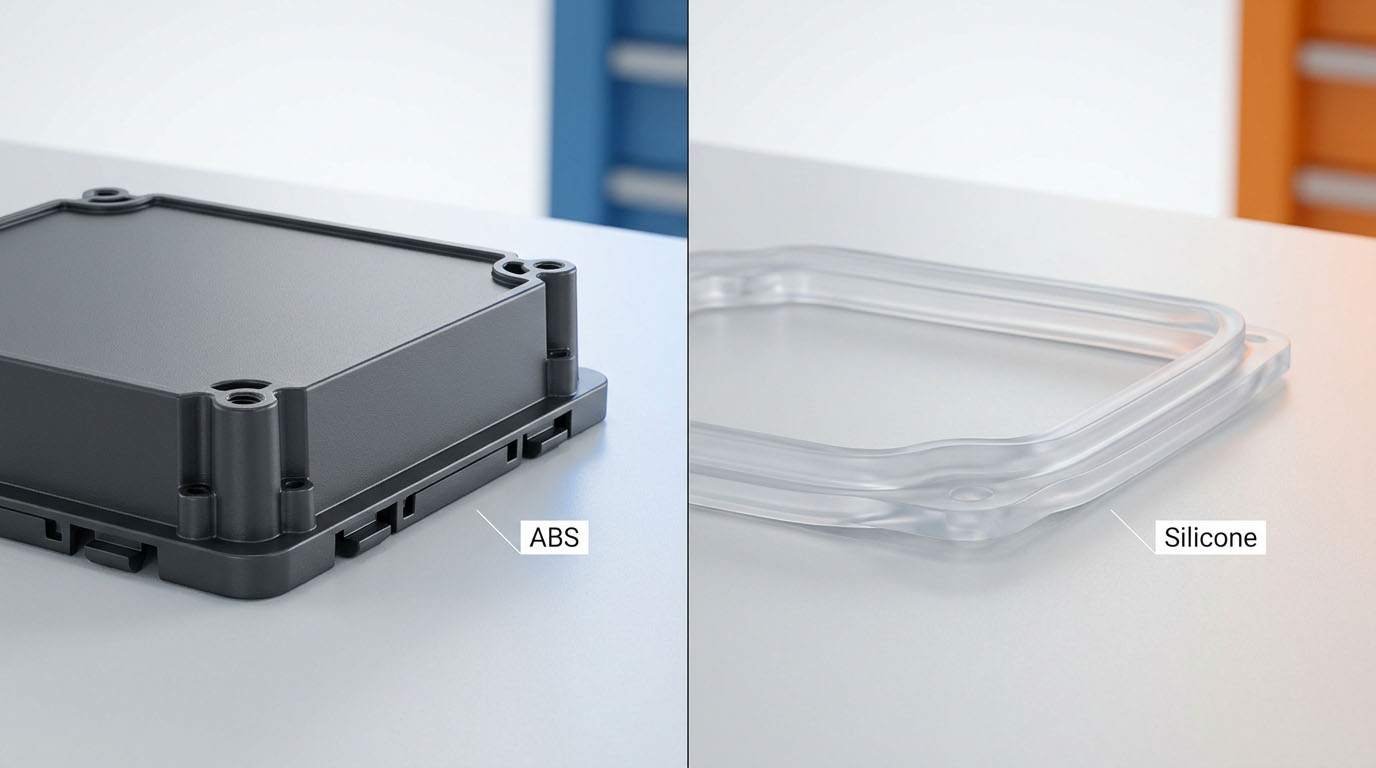
Wybór silikonu czy ABS jest traktowany jako konkurs jakości. Nie jest. Jeden materiał to sztywna termoplastyczna żywica obudowa. Drugi to usieciowany elastomer. Jeśli element musi utrzymać śrubę, zatrzasnąć się lub pozostać prostopadły, ABS wchodzi w grę. Jeśli musi uszczelniać, zginać się lub wytrzymać wysokie temperatury i promieniowanie UV, silikon jest odpowiedni.
Wybierz ABS dla sztywnych, obciążonych udarowo części, które pozostają poniżej okna ugięcia cieplnego żywicy. Wybierz silikon, gdy część musi zachować elastyczność w wysokiej temperaturze, ściskaniu lub starzeniu na zewnątrz. Nie traktuj formy wtryskowej LSR na standardowym ABS jako domyślnej hybrydy — temperatura formy jest zazwyczaj wyższa niż temperatura, jaką może wytrzymać ABS.
Streszczenie
- ABS stanowi punkt wyjścia dla sztywnych obudów, ramek i klipsów, które muszą charakteryzować się wytrzymałością na uderzenia i sztywnością wymiarową w temperaturze pokojowej.
- Silikon jest materiałem wyjściowym do produkcji uszczelek, osłon klawiatur, elastycznych części mających kontakt z dziećmi/ustami oraz wszelkich elementów geometrycznych, które muszą powracać do pierwotnego kształtu po wielokrotnym odkształceniu lub działaniu ciepła.
- Standardowy ABS jest słabym podłożem do formowania wtryskowego LSR. Typowa temperatura w ASTM D648 HDT wynosi około 88–100°C przy ciśnieniu 1,8 MPa, podczas gdy narzędzia LSR zazwyczaj pracują w temperaturze 120–180°C. Zaplanuj montaż elementu silikonowego lub wymień tworzywo sztuczne.
Jaka jest prawdziwa różnica między silikonem a ABS?
ABS (akrylonitryl-butadien-styren) to tworzywo termoplastyczne. Topi się, wypełnia schłodzoną formę i zamarza, tworząc sztywną część. Dlatego jest stosowany do produkcji obudów, pokryw i elementów zatrzaskowych.
Guma silikonowa jest elastomerem termoutwardzalnym. Po utwardzeniu nie ulega przetopieniu. HCR jest zwykle formowany metodą kompresji lub transferu. LSR jest formowany wtryskowo do rozgrzanego narzędzia. Obie metody silikonowe tworzą elastyczne części. Żadna z nich nie tworzy powłoki strukturalnej.
Zespoły bagatelizują ten fakt, ponieważ oba materiały można “formować”. Maszyny wyglądają podobnie podczas zwiedzania fabryki. Fizyka jednak nie. ABS przenosi obciążenie podczas zginania. Silikon magazynuje i oddaje energię. Wartość wytrzymałości na rozciąganie w karcie katalogowej nie informuje, jaką funkcję pełni dana część.
W przypadku szerszej rodziny tworzyw sztucznych należy użyć silikon vs plastik. W przypadku części nośnych, które ulegają zużyciu, należy stosować nylon kontra silikon. Ta strona pozostaje na ABS.
Silikon kontra ABS w skrócie
| Czynnik decyzyjny | ABS | Silikon (HCR / LSR) | Praktyczny werdykt |
|---|---|---|---|
| Klasa materiału | Sztywny termoplast | Elastomer usieciowany | Zacznij od wymaganej funkcji, a nie nazwy żywicy |
| Obciążenie i sztywność | Wysokie; obudowy, zatrzaski, ramki | Niski; zaprojektowany tak, aby odkształcać się i powracać do pierwotnego kształtu | ABS dla konstrukcji |
| Ciepło pod obciążeniem | ASTM D648 HDT typowo ~88–100°C przy 1,8 MPa | Wiele gatunków zachowuje elastyczność w zakresie temperatur od około −50°C do 200–250°C | Silikon, gdy ciepło i elastyczność się ze sobą łączą |
| Starzenie UV / zewnętrzne | Żółknie i kruszy się, jeśli nie zostanie ustabilizowany lub pomalowany | Ogólnie stabilny w promieniowaniu UV i ozonie | Nie wysyłaj nieustabilizowanego ABS na zewnątrz |
| Jedzenie / doustnie / para | Możliwe tylko w ramach określonego zezwolenia na kontakt z żywnością | Stosowany do elastycznych części mających kontakt z żywnością i części dla dzieci, gdy materiał jest kwalifikowany | Nie zamieniaj smoczka ani powierzchni do pieczenia na ABS |
| Forma LSR | Standardowe gatunki wypaczają się w rozgrzanym narzędziu silikonowym | Wymaga podłoża o wyższej HDT (PC, PA, PBT, metal) | Zamontuj silikon na ABS lub zmień plastik |
| Trasa złomu | Możliwość kontrolowanego przemiału tworzyw termoplastycznych | Utwardzonego silikonu nie można ponownie przetopić | ABS ma prostszą ścieżkę złomu |
Tabela to ekran, a nie specyfikacja. ABS trudnopalny, PC/ABS i ABS stabilizowany promieniowaniem UV to różne żywice. Uszczelka LSR o twardości 30 Shore A i zderzak HCR o twardości 70 Shore A różnią się równie mocno.
Który materiał lepiej radzi sobie z ciepłem?
Silikon, gdy część musi zachować elastyczność po ustąpieniu ciepła.
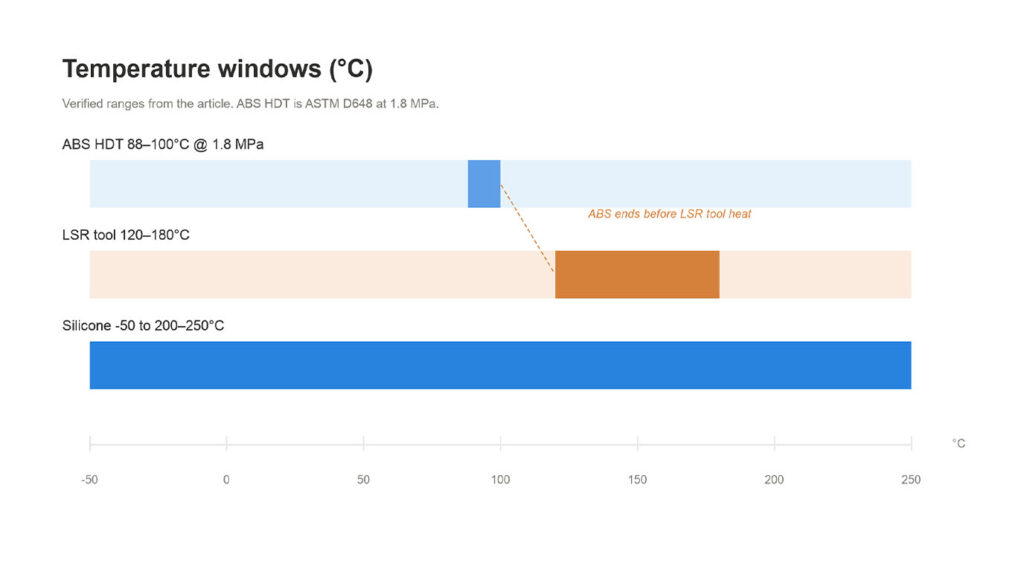
Silikony ogólnego przeznaczenia zazwyczaj zachowują elastyczność w zakresie od około −50°C do 200–250°C, w zależności od gatunku. Sprawdź limit TDS dla związku. ABS nie działa na tej krzywej. Pod ASTM D648, Niewypełniony ABS zazwyczaj ugina się w zakresie 88–100°C przy ciśnieniu 1,8 MPa (264 psi) i nieco powyżej 0,45 MPa. HDT to wartość krótkoterminowa. Nie jest to wartość znamionowa dla ciągłego użytkowania ani nie upoważnia do parkowania części obok grzejnika.
Awaria, którą widzimy, pojawia się później, a nie pierwszego dnia. Pokrywa nadal zamyka się po jednym sprawdzeniu na gorąco. Po cyklu uszczelnienie jest rozwarstwione lub pokrywa nie przylega już do rowka. Zespoły czytają w broszurze “ABS odporny na wysoką temperaturę” i pomijają stan obciążenia. Jeśli temperatura robocza zbliża się do 80°C z obciążeniem, należy przestać traktować ABS jako sztywne ustawienie domyślne.
Kiedy warto wybrać ABS?
Jeśli liczy się sztywność, wybierz ABS.
Pasuje do:
- Obudowy urządzeń przenośnych i pokrywy baterii
- Ramki i obudowy wymagające twardej, gotowej do malowania powierzchni
- Zatrzaski i zatrzaski muszą klikać, a nie się wyginać
- Części wewnętrzne narażone na uderzenia i nienarażane na kontakt z żywnością, skórą ani parą
ABS jest łatwiejszy w drukowaniu, nakładaniu i utrzymaniu połysku niż silikon. To ma znaczenie w przypadku obudowy elektroniki użytkowej. Nie ma to znaczenia w przypadku uszczelki.
UV to cichy problem ABS. Niestabilizowany ABS żółknie i kruszeje na zewnątrz. Obudowy kosmetyczne kredują po miesiącach ekspozycji na słońce. Jeśli element jest używany na zewnątrz, ABS wymaga obudowy UV, systemu lakierniczego lub innej żywicy. Nie płać za silikonową, elastyczną część, aby rozwiązać problem z obudową UV — i nie wysyłaj surowego ABS do takiego środowiska.
Kiedy należy wybrać silikon?
Wybierz silikon, jeśli część musi się poruszać i wracać.
Pasuje do:
- Uszczelki, zawory i uszczelnienia kompresyjne
- Klawiatury i membrany
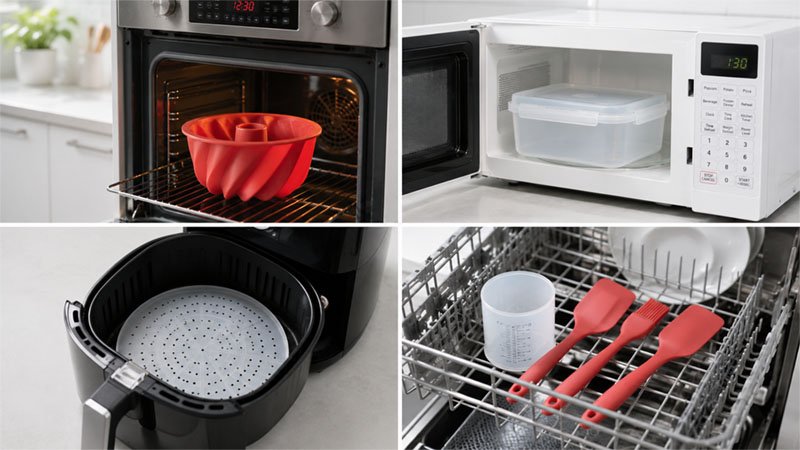
- Krawędzie kuchenne do pieczenia i kontaktu z gorącymi powierzchniami
- Smoczki, smoczki i inne elastyczne części mające kontakt z jamą ustną, wykonane zgodnie ze specyfikacją zgodności
- Pokrywy zewnętrzne, które widzą promieniowanie UV i ozon
Silikon nie nadaje się do kontaktu z żywnością ze względu na nazwę polimeru. W przypadku wielokrotnego kontaktu z żywnością w USA, guma znajduje się na liście… FDA 21 CFR 177.2600. Projekty UE lub Niemiec dodają obowiązujące ramy dotyczące kontaktu z żywnością i Zalecenie BfR XV dla silikonów. Niektóre gatunki ABS posiadają zezwolenia na kontakt z żywnością dla określonych zastosowań. To jednak nie czyni ABS substytutem powierzchni do pieczenia w temperaturze 200°C ani smoczka dla niemowląt.
Kontekst powiązanego produktu: produkty silikonowe dla dzieci.
Czy można nakładać silikon na ABS?
Zwykle nie w przypadku standardowego ABS. To błąd w wycenie, który marnuje pieniądze na narzędzia.
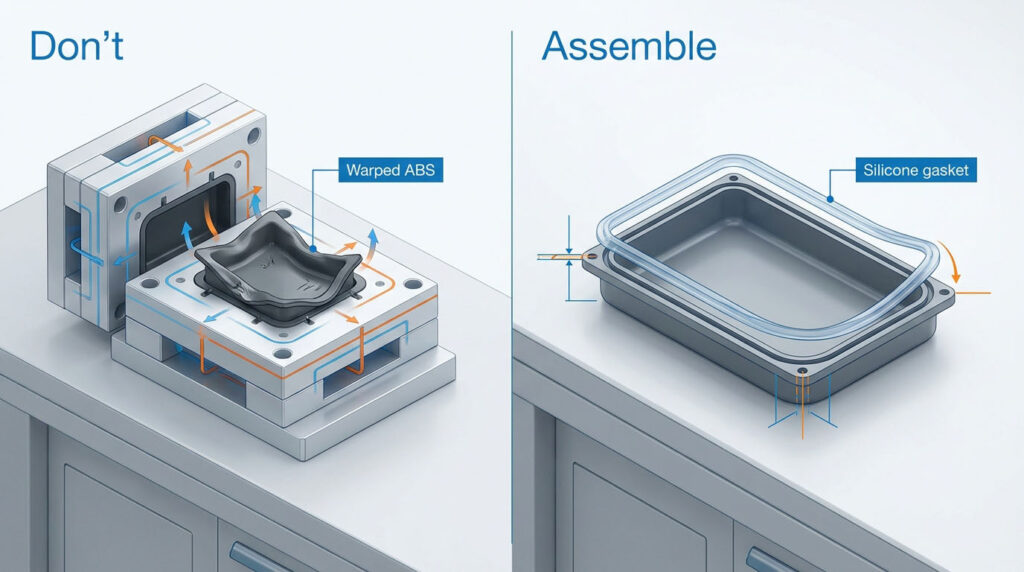
Formowanie metodą overmoldingu LSR wymaga podłoża, które przetrwa nagrzane narzędzie silikonowe. W naszym warsztacie LSR zazwyczaj utwardza się w narzędziu w temperaturze około 120–180°C. Standardowy ABS jest już tam po osiągnięciu HDT. Opublikowane prace na temat formowania medycznego ABS–LSR porusza ten sam temat: standardowego ABS nie da się połączyć z silikonem w konwencjonalnym procesie formowania wtryskowego, ponieważ temperatura ugięcia pod obciążeniem jest zbyt niska. W badaniach pojawiają się specjalne gatunki ABS oraz dynamiczne nagrzewanie formy. Nie jest to błąd w produkcji.
Tak więc hybryda, która jest faktycznie dostarczana, prawie nigdy nie jest “chemicznie połączona metodą LSR z ABS”. Jest to:
- Obudowa ABS z oddzielnie formowaną uszczelką silikonową, klawiaturą lub uszczelką, mocowaną za pomocą kompresji, rowka lub zapięcia
- Lub zmiana podłoża na PC, PA, PBT lub metal, jeśli to prawda przyczepność do formowania silikonowego jest wymagane
Jeśli na rysunku jest napisane “ABS + silikon formowany wtryskowo” bez kontroli HDT podłoża, należy przerwać przed wycięciem formy. Okna procesu klejenia dla PC, PA i metalu powinny znajdować się na stronie dotyczącej klejenia, a nie tutaj.
Jak mają się do siebie koszty oprzyrządowania i koszty jednostkowe?
Nie porównuj cen za kilogram.
Wtrysk ABS wykorzystuje chłodzone narzędzie, krótkie cykle i przemiał termoplastyczny na kontrolowanym złomie. Silikon wykorzystuje podgrzewane narzędzie, cykle ograniczone utwardzaniem i złom termoutwardzalny, którego nie można przetopić. Wypływki są powszechne. Utwardzanie wtórne pojawia się, gdy wymagają tego specyfikacje dotyczące żywności lub ekstrakcji medycznej.
ABS zazwyczaj wygrywa, gdy element jest sztywny, ma dużą objętość i jest w łagodnym środowisku. Silikon wygrywa, gdy późniejsza wymiana elementu kosztuje więcej niż żywica — awaria uszczelnienia, odkształcenie termiczne, pękanie pod wpływem promieniowania UV lub brak zgodności.
Objętość nie zmienia funkcji. Uszczelka zużywająca się 200 000 razy w roku to nadal uszczelka. Formowanie jej z ABS nie zapewnia jej elastyczności.
Czego potrzebujemy przed dokonaniem wyboru między silikonem a ABS?
Wyślij funkcję, a nie nazwę materiału:
- Czy część przenosi obciążenie, czy też uszczelnia i wygina się?
- Temperatura ciągła i szczytowa, w tym cykliczna
- Promieniowanie UV wewnętrzne i zewnętrzne
- Kontakt z żywnością, skórą lub sterylizacją oraz rynek docelowy (USA/UE)
- Roczna objętość i czy montaż dwuczęściowy jest akceptowalny
- Jeśli wymagane jest formowanie wtryskowe: klasa podłoża i zmierzony HDT, nie tylko “ABS”
Jeśli ich brakuje, wszelkie rekomendacje dotyczące wyboru silikonu lub ABS są jedynie przypuszczeniami. Nie będziemy na ich podstawie zgadywać.
Aby zapoznać się z resztą mapy materiałów, zacznij od silikon kontra inne materiały.