Co tydzień oferujemy zarówno silikon, jak i TPE, a większość kupujących przychodzi z niewłaściwym pytaniem. Pytają, który materiał jest “lepszy”. To porównanie nie daje odpowiedzi. Prawdziwe pytanie… silikon kontra TPE który z nich przetrwa temperaturę, zgodność i objętość Twojej części — a odpowiedź na to pytanie jest zazwyczaj pewna jeszcze przed wysłaniem rysunku.
Pułapka polega na tym, że ogólnikowe porady typu “to zależy” odsuwają decyzję na dalszy etap, gdzie staje się to kosztowne. Wybierz TPE do części, która jest narażona na temperaturę 160°C, a przekonasz się o tym dopiero po przecięciu narzędzia. Wybierz silikon do akcesoriów konsumenckich o niskiej marży, a koszt jednostkowy położy kres programowi. Żaden z tych błędów nie ujawnia się od pierwszego dnia.
Oto jak faktycznie podejmujemy decyzję o podłodze.
Streszczenie
- Temperatura i zgodność decydują o silikonie; koszt i objętość decydują o TPE. Jeśli ciągła praca przekracza ~150°C lub część wymaga LFGB / USP Class VI / ISO 10993, materiałem jest silikon, zanim w grę wchodzą koszty.
- TPE wygrywa pod względem ekonomii jednostkowej i czasu cyklu. Maszyna działa w oparciu o standardowy proces wtrysku tworzyw termoplastycznych, złom można przemielić, a cykle trwają sekundy, a nie minuty.
- Nieodwracalnym kosztem są narzędzia. Silikon LSR wymaga podgrzewanej, często zimnokanałowej formy; późniejsza zmiana materiału prawie zawsze wiąże się z koniecznością wytworzenia nowego narzędzia.
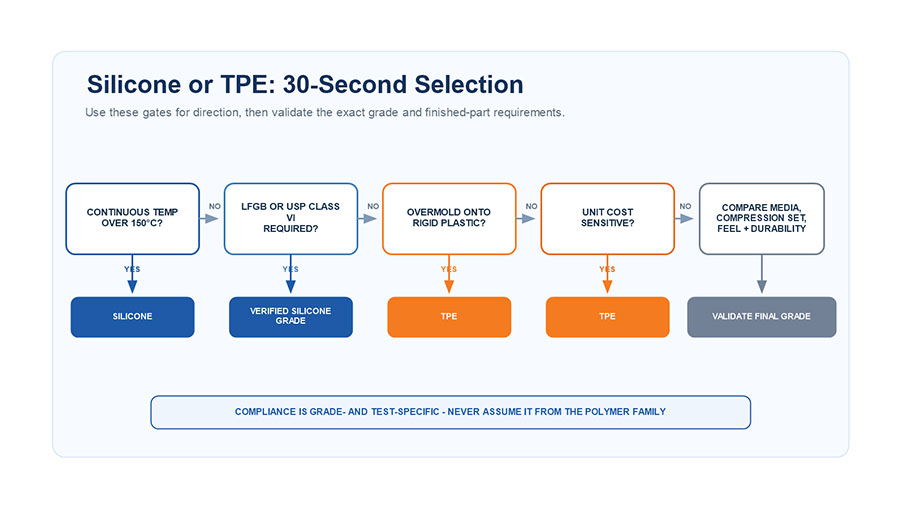
Czy wybrać silikon czy TPE? Odpowiedź w 30 sekund
Wybierać silikon gdy część musi wytrzymać wysokie temperatury, wielokrotną sterylizację lub spełniać rygorystyczne wymogi dotyczące żywności/medycyny. Wybierz TPE gdy koszt jednostkowy, możliwość recyklingu i szybkie formowanie są ważniejsze niż ograniczenia termiczne.
| Kierowca decyzyjny | Wskazuje na silikon | Punkty dla TPE |
|---|---|---|
| Ciągła temperatura > 150°C | Tak | NIE |
| Kontakt z żywnością na poziomie LFGB | Tak | Zależne od klasy |
| Medyczny / USP Klasa VI / implant | Tak | NIE |
| Wrażliwość na koszty jednostkowe (>50 tys./rok) | NIE | Tak |
| Potrzebne materiały nadające się do recyklingu/przemiału | NIE | Tak |
| Natrysk na PP / PC / ABS | Trudniej | Tak |
| Miękka w dotyku, niskotemperaturowa część konsumencka | Fabryka | Tak (taniej) |
Silikon kontra TPE: Tworzywo termoutwardzalne kontra tworzywo termoplastyczne – to jest właściwy wybór
Wszystko sprowadza się do jednego faktu strukturalnego: silikon jest materiałem termoutwardzalnym, a TPE termoplastycznym. Silikon utwardza się nieodwracalnie poprzez sieciowanie – po wulkanizacji nie ulega ponownemu stopieniu. TPE mięknie przy każdym podgrzaniu, dlatego można go ponownie zmielić i wtryskiwać.
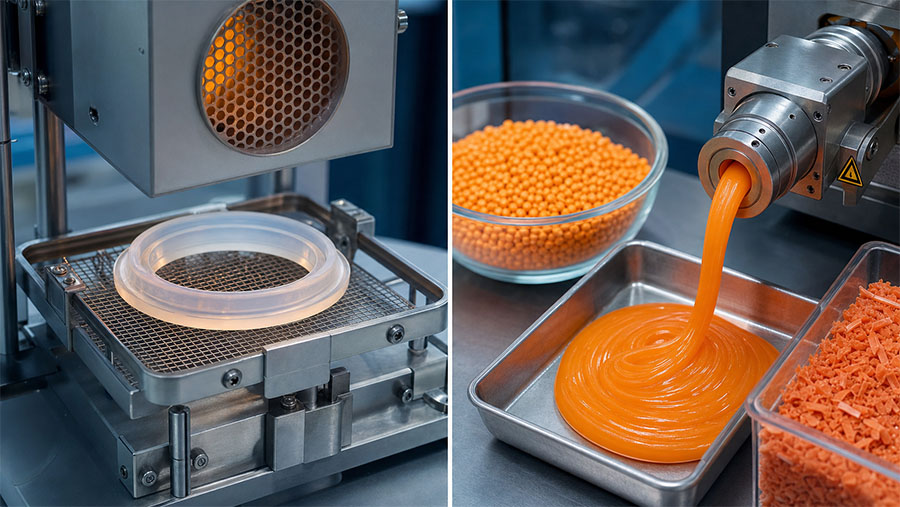
Ta pojedyncza właściwość wpływa na odporność na ciepło, możliwość recyklingu, czas cyklu i koszt. Zespoły nie doceniają jej, ponieważ oba materiały są w dotyku podobne – miękkie, gumowate, elastyczne. Zachowanie zmienia się dopiero pod wpływem ciepła i powtarzalności, długo po zatwierdzeniu próbki.
Jak gorąco może rozgrzewać się każdy materiał?
Silikon wytrzymuje zakres temperatur roboczych od około -40°C do 230°C, przy czym gatunki wysokotemperaturowe osiągają krótkotrwałe wahania temperatury 250–300°C. Standardowy TPE osiąga temperaturę około 90–120°C przy ciągłym użytkowaniu; twardsze gatunki TPV osiągają około 135°C.
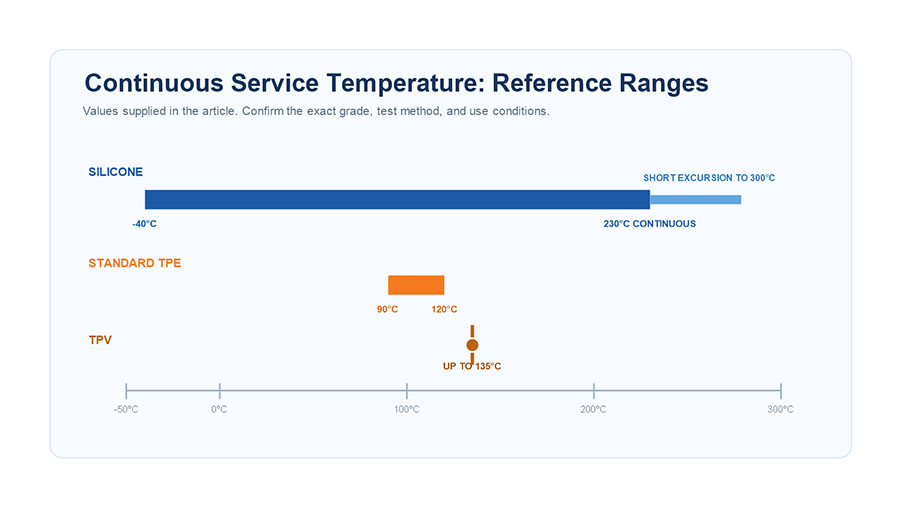
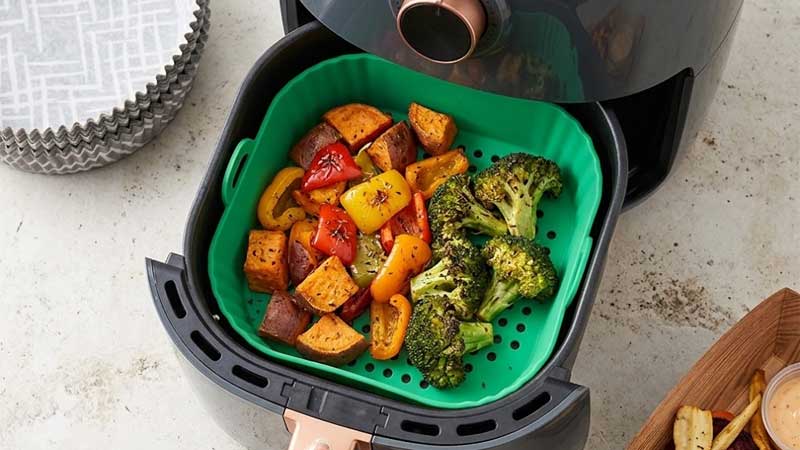
To najczystsza granica, jaką znamy. Wszystko w pobliżu komory silnika, sterylizatora parowego lub piekarnika jest domyślnie wykonane z silikonu. Kupujący narażają się na ryzyko poparzenia w wyniku okresowego nagrzewania: część przeznaczona do pracy w temperaturze otoczenia 100°C może nadal odkształcać się, jeśli będzie poddawana wielokrotnym cyklom prania w temperaturze 130°C, ponieważ TPE ulega pełzaniu pod obciążeniem w temperaturach znacznie poniżej temperatury topnienia.
Który materiał spełnia Twoje wymagania zgodności?
W przypadku żywności i leków silikon łatwiej przechodzi przez wyższe kratki. Silikon utwardzany platyną spotyka się FDA 21 CFR 177.2600 i bardziej rygorystyczne europejskie LFGB, w tym badania migracji globalnej. W przypadku zastosowań medycznych silikon osiąga USP klasa VI I ISO10993 biokompatybilność — dlatego implanty, kubeczki menstruacyjne, a komponenty kroplówki są wykonane z silikonu, a nie z TPE. TPE ma również klasę spożywczą i medyczną, ale kwalifikacja zależy od klasy, a powtarzającym się pytaniem audytorów jest wypłukiwanie plastyfikatorów.
Luka w ocenie: kupujący zakładają “jakość spożywcza” to pojedynczy test z wynikiem pozytywnym/negatywnym. Tak nie jest. Silikon zgodny z normą LFGB zazwyczaj ma temperaturę o 20–30% wyższą niż podstawowy gatunek FDA, ponieważ wymaga czystszego polimeru bazowego i dłuższego utwardzania (często w temperaturze 200°C przez 4 godziny). Jeśli w specyfikacji napisano tylko “bezpieczny dla żywności”, nie sprecyzowano wystarczająco, abyśmy mogli wycenić.
Kiedy TPE wygrywa pod względem kosztów i czasu realizacji?
TPE wygrywa wszędzie tam, gdzie nie obowiązują ograniczenia termiczne i dotyczące zgodności – i wtedy wygrywa zdecydowanie. Formuje się na standardowych wtryskarkach termoplastycznych, odpady trafiają z powrotem do procesu i nie wiąże się z karą za cykl utwardzania, która występuje w przypadku silikonu.
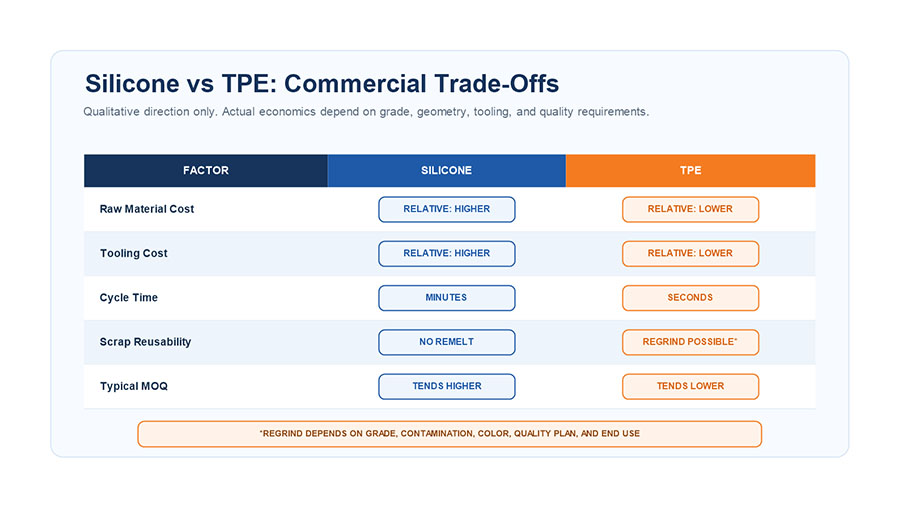
| Współczynnik kosztów | Silikon (LSR / HTV) | TPE |
|---|---|---|
| Surowiec | Wyższe; gatunki platynowe są najdroższe | Niższy, surowiec |
| Obróbka | Forma podgrzewana, często kanał chłodzący | Standardowe narzędzie termoplastyczne |
| Czas cyklu | od 30 sekund do kilku minut (utwardzanie) | ~15–40 sekund |
| Złom / przemiał | Nie nadaje się do ponownego przetopienia; złom jest odpadem | Przemiał wielokrotnego użytku |
| Typowe MOQ | Wyżej, aby uzasadnić użycie narzędzi | Niższy, bardziej elastyczny |
W przypadku części konsumenckich produkowanych masowo, w przypadku których nie obowiązują ograniczenia związane z temperaturą lub warunkami medycznymi, program TPE jest zazwyczaj tańszy na każdym etapie, z wyjątkiem wytrzymałości na rozdarcie i temperatury.
Narzędzia silikonowe i minimalne zamówienie: część nieodwracalna
Wybór formy silikonowej jest decyzją ostateczną. Formowanie metodą LSR wymaga podgrzewanych form i często systemu kanałów chłodzących, aby uniknąć marnowania utwardzonego materiału w kanale wlewowym; Narzędzia do kompresji HTV Metoda LSR jest prostsza, ale wolniejsza i bardziej pracochłonna, z szerszymi tolerancjami i nadlewkami do przycinania. LSR utrzymuje wąskie tolerancje (do około ±0,02 mm) i prawie zerowe nadlewki, ale forma jest droga i zbudowana z jednego materiału.
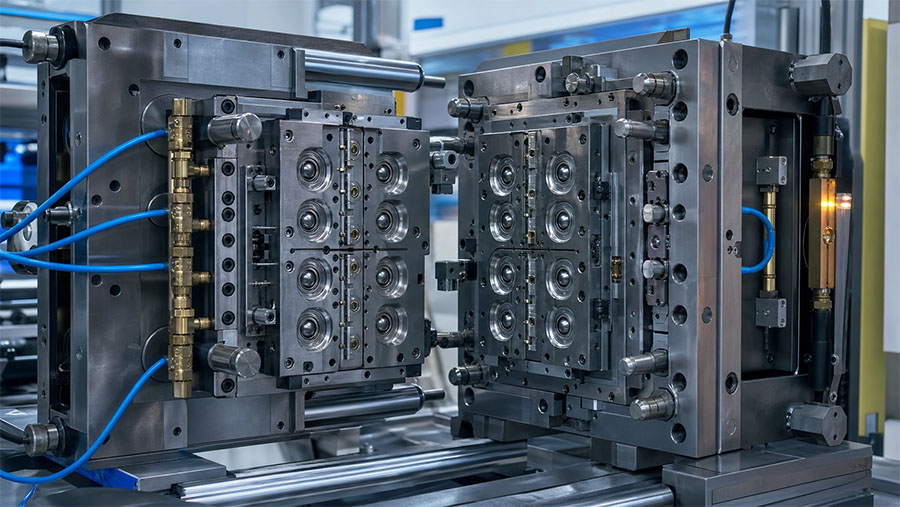
Dlatego namawiamy kupujących, aby najpierw ustalili wymagania dotyczące temperatury i zgodności. Narzędzie wycięte dla LSR nie jest przenoszone do programu TPE i odwrotnie. “Zmienimy, jeśli będzie za drogie” nie jest realną opcją po wycięciu stali.
Kiedy TPE jest właściwym wyborem inżynieryjnym?
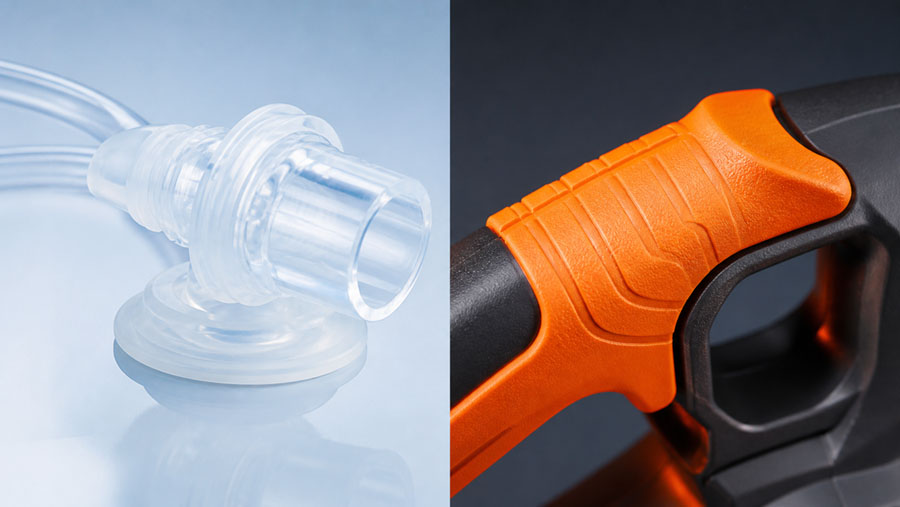
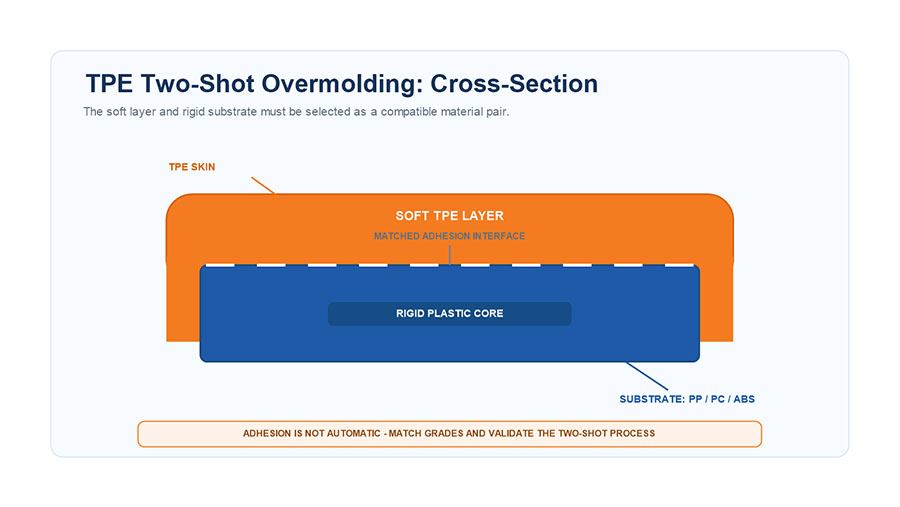
TPE to właściwy wybór — a nie kompromis — gdy projekt składa się z miękkiej warstwy na sztywnym tworzywie termoplastycznym. TPE łączy się z PP, PC i ABS poprzez standardowe formowanie wtryskowe w dwóch etapach: miękkie uchwyty narzędzi, rączki szczoteczek do zębów, etui na telefony i osłony kabli. Łączenie silikonu z plastikiem wymaga samoprzylepnych materiałów LSR lub podkładu i kompatybilnego podłoża, co jest bardziej restrykcyjne i droższe.
Jeśli więc część jest formowana wtryskowo na obudowę i nigdy nie jest narażona na wysoką temperaturę lub wymogi medyczne, wybór silikonu zazwyczaj zwiększa koszty i ryzyko związane z obróbką, nie zwiększając przy tym funkcjonalności.
Typowe błędne oceny, które korygujemy na etapie wyceny
- “TPE to w zasadzie tani silikon”. Inny skład chemiczny, inne ograniczenia — nie jest to degradacja tej samej substancji.
- “Jakość spożywcza to jeden ze standardów”. FDA 21 CFR 177.2600 i LFGB to różne batony o różnych cenach.
- “Zmienimy materiały, jeśli koszty będą wysokie”. Narzędzia rzadko ulegają przeniesieniu; podejmij decyzję przed wycięciem formy.
- “Silikon nadaje się do recyklingu”. Jest to tworzywo termoutwardzalne i nie ulegnie ponownemu stopieniu; recykling jest niszowy i kosztowny, w przeciwieństwie do przemiału TPE.
Czego potrzebujemy do wyceny Twojej części?
Nie możemy sfinalizować porównania silikonu z TPE na podstawie samego kształtu. Aby zablokować materiał i podać konkretną cenę, prosimy o przesłanie: ciągłej i szczytowej temperatury pracy, wymaganego certyfikatu (FDA / LFGB / USP klasa VI / RoHS), cel Twardość Shore'a A (nasz użyteczny zakres wynosi 10A–80A), roczna wielkość produkcji oraz to, czy część jest formowana wtryskowo na sztywnym podłożu.
Dwa parametry wejściowe, które wymuszają ponowne wycenę, gdy ich brakuje, to temperatura i zgodność. Podanie tych parametrów sprawia, że wybór materiału zazwyczaj następuje w jednym przejściu.