A maioria das solicitações de cotação trata a impressão tampográfica em silicone como um item separado — “imprimir nosso logotipo no teclado” — da mesma forma que você pediria a impressão em ABS. O silicone não se comporta como o ABS. energia superficial tem uma resistência de cerca de 20–24 mN/m, não possui nenhuma ligação padrão e a peça flexiona sempre que é utilizada.
O problema raramente aparece na primeira peça. Ele surge no terceiro mês: as legendas ficam mais finas sob o contato do polegar, as bordas das teclas curvas ficam desgastadas, e uma peça fica muito mais brilhante que a anterior. Nessa altura, as ferramentas já foram cortadas, o clichê já foi gravado e o conserto custa mais do que a decoração.
É assim que o processo realmente funciona em nossa fábrica — profundidade, almofada, proporção de tinta, tempo de cura — e os pontos específicos em que a tampografia deixa de ser a solução ideal.
Sumário executivo
- A impressão por tampografia se destaca na curvatura, não na área. Com dimensões aproximadas de 80 × 80 mm por passada, e em raios que uma lixa Shore A de 40 a 60 consegue envolver, ela supera... serigrafia; Além disso, não.
- A adesão é uma questão química, não de pressão. A tinta de silicone bicomponente com uma proporção de catalisador de 10:1 e um ciclo de cura completo é a única adesão confiável; o primer e o plasma fixam a superfície, nunca a tinta.
- O problema reside na tinta fina, e não na ausência total de tinta. Clichês gravados com profundidade inferior a ~25 µm parecem bons à primeira vista, mas desgastam-se com o uso em campo.
Como a tampografia transfere a tinta para uma peça de silicone.
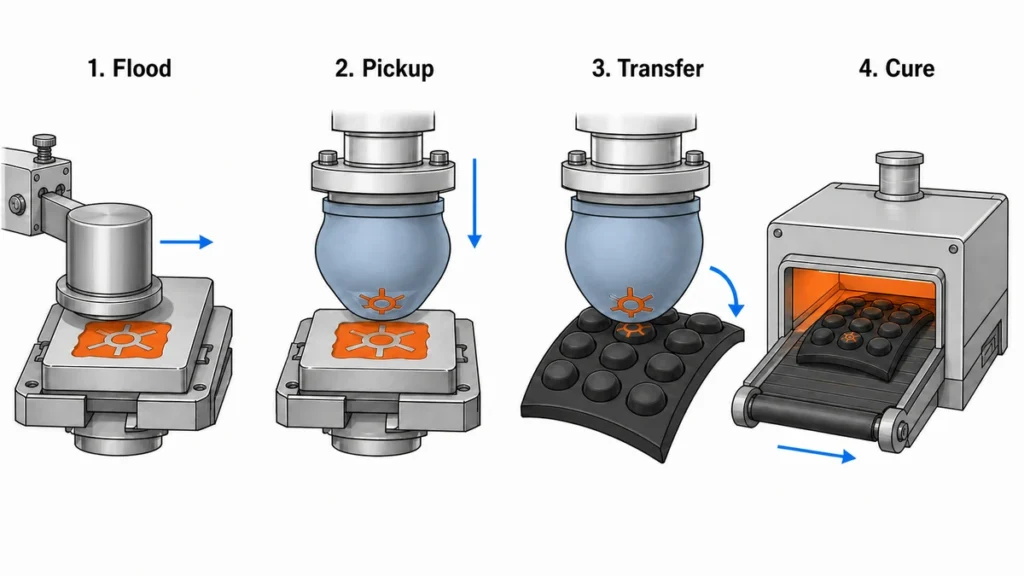
A tampografia é uma técnica de impressão por rotogravura indireta. A imagem fica gravada em uma placa de aço ou polímero (o clichê), uma almofada de silicone remove a tinta da gravação e é a almofada — e não a placa — que entra em contato com a peça. Essa indireção simples é o motivo pelo qual ela permite a impressão em superfícies curvas, como teclas abauladas, pulseiras e peças industriais irregulares que uma tela plana não consegue alcançar.
Quatro etapas, cada uma com sua própria deriva:
1. Inundação e correção do tinteiro
Um recipiente de tinta selado inunda a área de gravação e limpa a superfície em uma única passada. Se o anel dosador se desgastar, a tinta permanece na área da placa e imprime como uma névoa ao redor da imagem. Em trabalhos com silicone, verificamos a vedação do anel a cada troca de cor, pois a tinta para silicone tem alta viscosidade e satura o anel mais rapidamente do que a tinta solvente para plásticos.
2. Captação de tinta
A almofada pressiona a área gravada saturada. O solvente evapora da película de tinta exposta na área gravada durante as poucas centenas de milissegundos antes da absorção — esse vapor é o que torna a tinta pegajosa o suficiente para deixar a placa e aderir à almofada.
3. Transferência
A almofada desliza sobre a peça. Como a superfície da almofada também é de silicone, sua energia de liberação é menor do que a da peça após o pré-tratamento — a tinta adere melhor à peça. Esse equilíbrio é frágil. Uma almofada que absorveu óleo de silicone de uma peça com pós-cura inadequada começará a rejeitar a tinta em aproximadamente 500 passagens.
4. Cura
A impressão não está finalizada quando parece estar. A tinta de silicone bicomponente ainda não está reticulada nesta fase e pode borrar sob a unha por horas.
Por que a profundidade do clichê determina a opacidade e a nitidez das bordas?
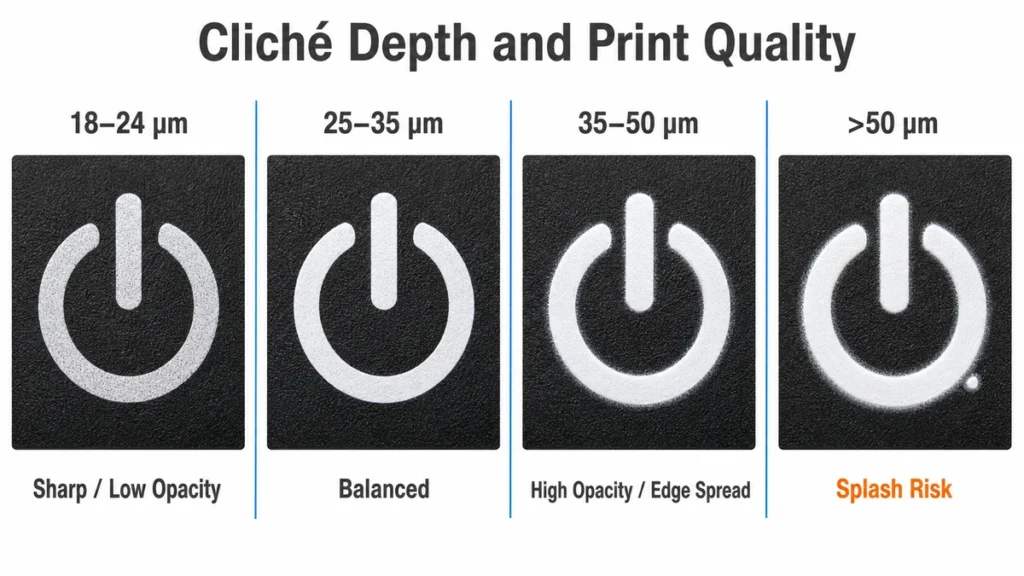
Porque a corrosão é o único fator que controla o volume de tinta. A tinta de silicone é opaca, mas macia; em uma peça de silicone colorida, uma legenda branca precisa de espessura de película, e a espessura da película vem da profundidade.
| Profundidade de corrosão | Comportamento em silicone | Caso de uso |
|---|---|---|
| 18–24 µm | Bordas nítidas, baixa opacidade em áreas escuras, desgaste precoce. | Texto pequeno apenas em partes de cor clara |
| 25–35 µm | Equilibrado — nossa configuração padrão para legendas do teclado numérico. | Trabalho mais falado/lendário |
| 35–50 µm | Alta opacidade, ligeira dispersão nas bordas e risco de respingos | Tinta branca ou clara sobre silicone preto |
| >50 µm | Salpico de tinta, halo, flash lento | Raramente justificado |
As placas de aço gravadas a laser mantêm a profundidade de forma mais consistente do que o fotopolímero em longas tiragens; o fotopolímero sofre erosão e a impressão fica mais fina ao longo de um turno, mesmo sem que nenhuma configuração seja alterada. Essa perda gradual é a causa mais comum do problema de "as primeiras 2.000 peças ficarem perfeitas, as últimas 3.000 ficarem acinzentadas".
É aqui que as equipes erram na avaliação do processo. A profundidade é tratada como um parâmetro interno da impressora, portanto, nunca aparece no desenho ou na ordem de compra. Então, um segundo fornecedor cota a mesma arte com 20 µm de profundidade, ganha no preço, e a legenda falha em um teste de resistência à abrasão que a peça original passou com sucesso por dois anos.
Seleção da almofada: limites de dureza, formato e curvatura
A almofada é um consumível com especificações, não um bloco de borracha genérico.
| Durômetro da almofada | Comportamento | Onde o utilizamos |
|---|---|---|
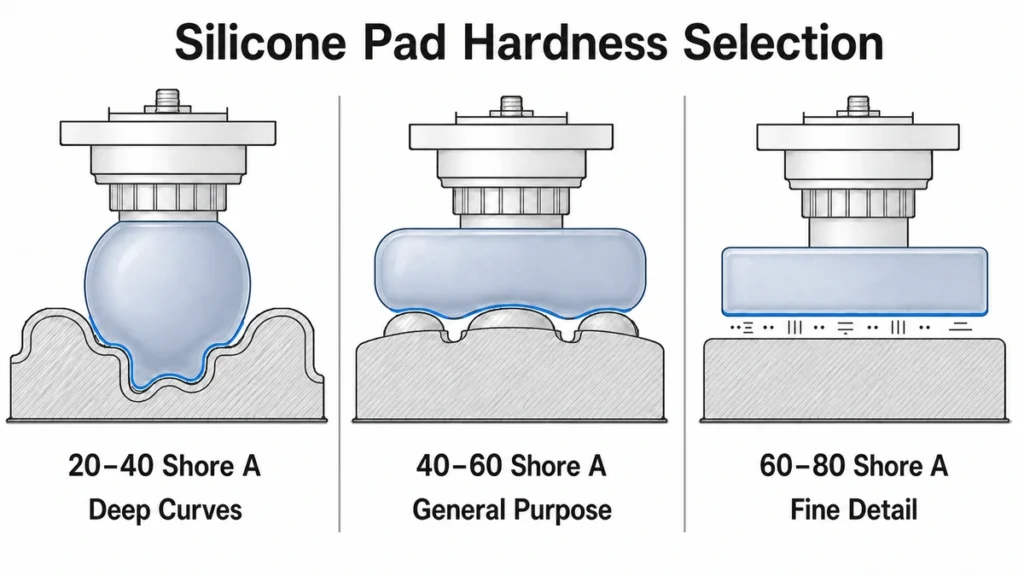
| 20–40 Shore A | Alta conformidade, aumento da distorção da imagem | Curvas profundas, superfícies texturizadas, cúpulas de teclas suaves |
| 40–60 Shore A | Rolamento balanceado, uso geral | A maioria dos teclados de silicone, tapetes e peças planas |
| 60–80 Shore A | Distorção mínima, requer superfície quase plana | Texto fino, linhas de 0,2 mm, registro multicolorido |
O formato é tão importante quanto a dureza. Uma almofada redonda espalha a tinta de um ponto para fora e é a mais tolerante; uma almofada em formato de barra ou pão cobre gráficos lineares longos com menos distorção, mas não tolera inclinações. Almofadas com ângulos acentuados eliminam o ar aprisionado; almofadas planas o retêm e imprimem pequenos furos.
As almofadas de impressão também precisam de um período de amaciamento. Uma almofada nova imprime de forma ligeiramente diferente durante as primeiras 200 a 300 impressões, aproximadamente, enquanto a superfície se adapta. Em trabalhos que exigem registro preciso, realizamos o amaciamento em amostras de descarte antes da primeira peça — caso contrário, a amostra aprovada não corresponde à produção aprovada.
A curvatura é o limite real. Como regra geral, uma curva composta com raio inferior a aproximadamente 8 mm começa a distorcer visivelmente a imagem, e o texto se estica na direção da laminação. A arte pode ser pré-distorcida no clichê para compensar, mas essa pré-distorção fica restrita à geometria de uma única peça. Altere o raio superior da chave e a chapa se torna inutilizável.
O que diferencia a tinta de silicone bicomponente da tinta padrão para tampografia?
As tintas solventes padrão — os sistemas epóxi ou acrílicos usados em ABS, PC ou metal revestido — não aderem ao silicone. Elas ficam na superfície e podem ser removidas com a unha. A impressão em silicone requer um sistema de tinta à base de silicone: uma resina de silicone, pigmento e um catalisador que reticula a tinta, formando uma rede compatível com o substrato.
As consequências operacionais:
- A proporção da mistura é fixa, normalmente 10:1 em peso. (tinta: catalisador) para a série comum de tintas de silicone de dois componentes. A tinta com catalisador insuficiente cura de forma macia e se desprende facilmente; a tinta com catalisador em excesso forma um gel no copo.
- O tempo de vida útil é curto. Uma vez catalisada, a vida útil da tinta é de aproximadamente 4 a 8 horas, dependendo da temperatura da loja. A tinta catalisada nunca deve ser vertida de volta para o recipiente com a tinta não catalisada, pois isso contamina todo o conteúdo.
- Mais diluído faz parte da receita., Geralmente, a viscosidade é de 10 a 151 TP3T em peso e controla a evaporação do líquido, não apenas a viscosidade em si. Se for muito diluída, a tinta não sairá da chapa de forma limpa.
- A correspondência de cores ocorre após a cura, não na xícara. As tintas de silicone sofrem alterações ao secar; uma aprovação Pantone obtida com tinta ainda úmida não tem validade.
Mais sobre as compensações entre química e formulação em Formulações e inovações de tintas para impressão em silicone.
O silicone precisa de pré-tratamento antes da tampografia?
Às vezes — e a resposta honesta é que depende de como a peça saiu do molde, e não da ficha técnica da tinta.
Uma peça recém-curada e isenta de óleo, impressa com tinta de silicone compatível, pode ser impressa sem pré-tratamento; diversos fornecedores de tinta demonstram exatamente isso em teclados de silicone limpos. Peças de produção raramente são tão limpas. Resíduos de desmoldagem, excesso de óleo de silicone devido à cura incompleta e contaminação durante o manuseio se depositam na superfície e são a verdadeira causa da maioria das reclamações de que "a tinta não adere".
O que controlamos antes mesmo da almofada tocar a peça:
- Tratamento pós-cura (normalmente a 200 °C durante 2 a 4 horas, dependendo do composto) para eliminar os voláteis que, de outra forma, migrariam para a superfície posteriormente.
- Limpeza com álcool isopropílico ou ultrassom, e um tempo máximo de espera definido entre a limpeza e a impressão.
- Aplique primer ou plasma somente quando o composto, a carga de pigmento ou a qualidade da composição assim o exigirem.
O plasma aumenta a energia superficial, mas seu efeito se dissipa — peças tratadas e deixadas durante a noite perdem grande parte dessa energia. O primer é mais tolerante em um fluxo de trabalho em lote, mas adiciona uma etapa e um período de secagem. Nenhum dos dois compensa o excesso de óleo; eles apenas falham mais lentamente. A sequência de limpeza, pós-cura, ativação e primer é abordada em detalhes em [referência]. pré-tratamento da superfície de silicone.
Janela de cura: temperatura, tempo e o que significa cura insuficiente.
O calor é o que transforma uma película impressa em uma película aderida. As tintas de silicone bicomponentes comuns curam na faixa de 120–150 °C por 3–10 minutos em um forno túnel ou ao ar livre em temperatura ambiente por aproximadamente 24 horas, com a reticulação completa continuando por até 72 horas.
A própria massa da peça altera a resposta. Uma tela de teclado de 1 mm atinge a temperatura em segundos; uma bucha industrial de 6 mm, não. Ajustar o tempo de cura no túnel pela velocidade da correia, em vez da temperatura interna da peça, é o que leva uma oficina a produzir um primeiro artigo aprovado e um lote reprovado.
Em vez de confiar no cronômetro, realizamos duas verificações:
- Teste de alongamento — Flexione e alongue a área impressa de forma vigorosa. Uma impressão totalmente curada estica junto com a peça; uma impressão com cura insuficiente racha ou se levanta nas bordas.
- Teste de fita quadriculada por ASTM D3359 / ISO 2409, além de uma fricção com solvente IPA. Registramos a classificação, não uma opinião de aprovado/reprovado.
A cura excessiva tem seu preço: manter cores claras acima de ~180 °C as amarela e pode tornar o filme tão quebradiço que ele racha na primeira flexão brusca.
Onde a tampografia encontra seus limites no silicone
Esta é a seção que vale a pena colar na sua revisão de design.
| Parâmetro | Limite prático | Notas |
|---|---|---|
| Largura mínima da linha | 0,20 mm confiável; 0,15 mm caso a caso | Abaixo disso, a tinta forma pontes ou interrupções dependendo da dureza da almofada. |
| Altura mínima do texto | ~1,0 mm | A legibilidade, e não a imprimibilidade, é o primeiro fator a falhar. |
| Área de impressão por traço | ~80 × 80 mm | Áreas maiores perdem a uniformidade da película de tinta no centro. |
| Cores | 1–4 prático | Cada cor representa um risco diferente em termos de estação, placa e registro. |
| Registro, parte plana | ±0,10–0,15 mm | Com um acessório rígido |
| Registro, parte curva/macia | ±0,25 mm ou pior | A própria peça se deforma sob a pressão da almofada. |
| Raio útil | ≥8 mm para imagem sem distorção | Raios de curvatura mais fechados exigem arte pré-distorcida. |
| Espessura da película de tinta | ~5–15 µm após a cura | Definido pela profundidade de corrosão, não pela pressão. |
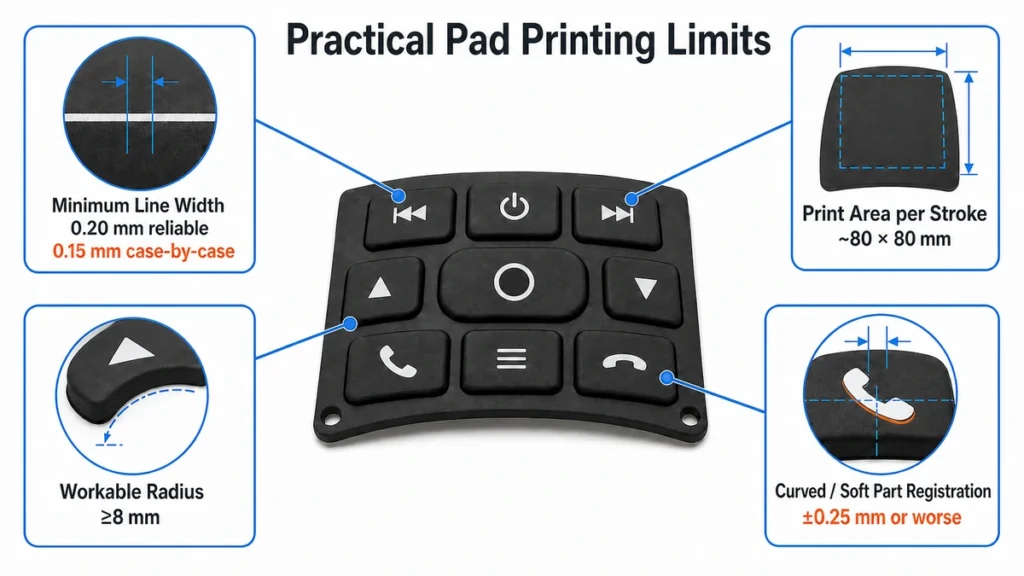
A impressão multicolorida é onde as estimativas mais frequentemente falham. Em uma peça de plástico rígido, a tampografia de quatro cores é rotineira. Em silicone, a peça se comprime de maneira diferente a cada contato da almofada de impressão, e uma fita de teclado de 40 Shore A não retornará exatamente à mesma posição na quarta estação em que estava na primeira. A impressão úmido sobre úmido também se comporta de maneira diferente: a tinta de silicone permanece porosa por mais tempo, então uma segunda cor aplicada muito cedo pode remover a primeira.
Se a arte exigir um registro preciso de cores em uma superfície macia, a recomendação honesta é redesenhar a arte para obter separação — espaços deliberados entre as cores — em vez de comprar uma máquina mais cara.
Quando devo optar pela tampografia em vez da serigrafia ou da impressão por transferência?
Resumindo: escolha pela geometria, não pelo preço unitário. A tampografia é a única das três técnicas que imprime uma imagem específica em uma curva composta.
| Tampografia | Impressão de tela | Impressão por transferência | |
|---|---|---|---|
| Superfície | Curvo, abaulado, irregular, rebaixado | Curva plana ou de eixo único | Curvo, envolvente |
| Área e cores | ≤~80 mm por traço, 1–4 cores | Grande e contínuo, de 1 a 6 cores. | Embrulho grande, totalmente colorido |
A comparação completa, método por método — custo das ferramentas, comportamento de registro, durabilidade sob desgaste — merece uma página própria e não será repetida aqui.
Gravação a laser É a quarta opção e a única sem tinta que possa falhar — mas remove a camada de revestimento em vez de adicionar uma, portanto, o resultado visual é diferente, não um substituto.
Para obter o caminho de decisão completo, abrangendo todos os quatro métodos, consulte o guia de pilares. Como imprimir em silicone.
O que define o preço de um serviço de tampografia?
Três coisas, em ordem de impacto:
- Contagem de pratos. Um clichê por cor, por revisão da arte. Uma chapa de aço gravada a laser custa entre US$ 40 e US$ 80 cada e mantém a profundidade por longas tiragens; o fotopolímero é mais barato, mas se comporta como um consumível, não como ferramenta. Alterações na arte após a gravação da chapa não são ajustes gratuitos; são necessárias novas chapas.
- Mudança de cor. A limpeza da tinta de silicone é mais lenta do que a limpeza da tinta solvente, e a tinta catalisada que permanece no copo é descartada. Reserve de 20 a 40 minutos por troca de cor; portanto, um trabalho de quatro cores em uma tiragem curta gasta mais tempo limpando do que imprimindo.
- Ocupação do ciclo e da cura. A impressão leva cerca de um segundo, e uma estação de impressão monocromática com carregamento manual consegue produzir aproximadamente de 900 a 1.500 peças por hora. O túnel de cura é o fator limitante, e peças espessas mantêm a linha alinhada.
A quantidade mínima de encomenda (MOQ) é determinada pela configuração, não pelo material. Uma legenda de uma única cor em uma peça existente é viável a partir de algumas centenas de unidades; uma impressão em quatro cores em uma nova geometria curva raramente faz sentido econômico abaixo de 3.000 a 5.000 unidades, porque a arte pré-distorcida precisa ser testada com amostras físicas antes que qualquer coisa seja repetível.
Aplicações típicas em nosso piso
- Legendas do teclado de silicone — o uso predominante. Geralmente uma ou duas cores, seguidas por uma camada protetora. Veja Técnicas de impressão e etiquetagem de teclados de silicone e Acabamentos e revestimentos de superfície para teclados de silicone para o que vai por cima da tinta.
- Pulseiras e correias — Logotipos pequenos em uma superfície que se flexiona continuamente; a elasticidade da tinta importa mais do que a opacidade.
- Peças industriais irregulares — ilhós, vedações, alojamentos onde uma tela simplesmente não consegue alcançar a superfície.
- Produtos para bebês e para contato com alimentos — imprimível, mas conformidade com a tinta O fator limitante passa a ser a qualidade de impressão, e não a qualidade do processo de impressão.
O que isso significa antes de você liberar o desenho?
Na maioria dos projetos, a impressão por tampografia em silicone não é o fator limitante — o que limita é a condição da superfície da peça moldada. Uma peça com resíduos de desmoldante ou com cura incompleta falhará no teste de adesão, independentemente da tinta, da almofada ou da profundidade da placa utilizadas, e a gráfica será responsabilizada por uma decisão de moldagem tomada semanas antes.
Antes de elaborar um orçamento, precisamos de quatro informações: a geometria da peça com o raio da face de impressão, a arte final com a menor largura de linha e a contagem de cores, a composição e a dureza do substrato e o padrão de durabilidade que a impressão deve suportar — número de ciclos de abrasão, solvente ou requisito de conformidade. Sem o padrão de durabilidade, o orçamento é uma estimativa, assim como a margem de erro do processo.
Se a impressão tiver que resistir ao contato diário com o polegar durante anos, a discussão não é realmente sobre tampografia — é sobre se a legenda deve ser impressa, revestida ou gravada.
Referências
- Impressão por tampografia (rotogravura offset indireta) — Wikipédia, continuamente atualizada
- ASTM D2240-15(2021), Propriedade da Borracha — Dureza do Durômetro — ASTM International, edição atual
- ASTM D3359-23, Avaliação da adesão por teste com fita adesiva — ASTM International, atualizado em março de 2023
- ISO 2409:2020, Tintas e vernizes — Ensaio de corte transversal — ISO, edição atual
- 21 CFR 177.2600, Artigos de borracha destinados ao uso repetido — FDA dos EUA / eCFR, texto atual
- Modificação da superfície de polímeros por tratamento com plasma — NIH PMC, 2024 (sobre o envelhecimento da energia superficial após o tratamento)
- Dados de energia superficial para PDMS — valores compilados na literatura, 20–24 mJ/m²