A maioria dos problemas de impressão em silicone não começa na prensa. Começam quando um comprador envia uma arte que foi aprovada para uma peça em ABS ou PP e assume que o mesmo processo de decoração se aplica. Não se aplica. Para imprimir em silicone, você precisa de uma tinta que se ligue ao substrato, uma superfície que tenha sido limpa ou ativada e uma etapa de cura com tempo suficiente para que a tinta termine de reagir.
A falha raramente é visível na primeira peça. A amostra é aprovada, o pedido de compra é emitido e a impressão parece correta ao sair do forno. O que aparece oito a doze semanas depois é o desvio: bordas levantadas nos raios, manchas de cor após lavagens na máquina de lavar louça, logotipos rachando onde a peça se estica. Nessa altura, as ferramentas, a arte final e o preço já estão definidos.
É assim que definimos os limites da nossa própria linha e onde os pontos de controle estão localizados.
Sumário executivo
- Somente as tintas de silicone bicomponentes (catalisadas por platina ou peróxido) formam uma ligação duradoura no silicone curado — as tintas à base de solvente, UV e serigrafia padrão ficam na superfície e se desprendem.
- A preparação da superfície não é opcional: resíduos de desmoldante e exsudação de siloxano de baixo peso molecular são as duas causas mais comuns de "boa tinta, má adesão".“
- A durabilidade da impressão é determinada no forno, não na impressora — a tinta que não está totalmente curada permanece pegajosa, acumula poeira e falha no teste de quadriculado semanas após o envio.
Por que as tintas comuns não aderem ao silicone?
Isso ocorre porque a energia superficial do silicone é muito baixa para que a tinta o molhe. A borracha de silicone curada apresenta uma energia superficial em torno de 20–24 mN/m. Tintas à base de solvente e UV são formuladas para molhar substratos em... 38–44 dinas alcance. As gotas de tinta ficam na parte superior e se mantêm no lugar apenas por aderência mecânica — que uma parte flexível destrói na primeira vez que é esticada ou dobrada.
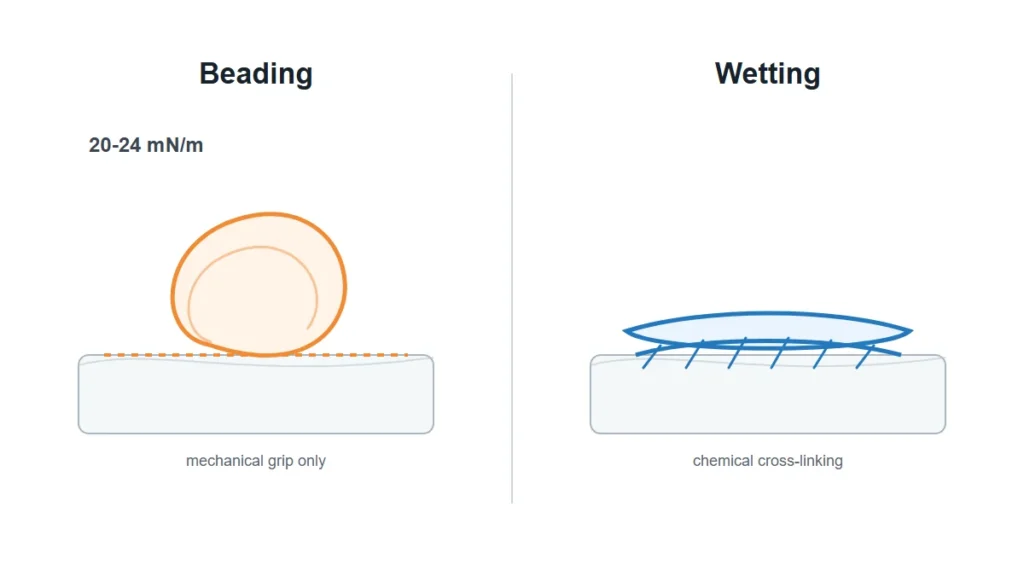
As tintas de silicone bicomponentes (os sistemas SE e SI mais utilizados pelos decoradores) resolvem esse problema quimicamente. A tinta é um polímero de silicone com pigmento; o catalisador promove a reticulação na superfície do substrato durante a cura térmica. A ligação é covalente, não adesiva. É por isso que a regra da indústria se aplica: nada adere ao silicone, exceto o próprio silicone.
Há um segundo motivo pelo qual os engenheiros subestimam isso. A adesão da tinta geralmente é tratada como um problema de linha decorativa, sendo especificada após o projeto da peça. Mas o sistema de cura da própria peça — LSR com cura por platina versus HCR com cura por peróxido — altera a aparência da superfície quando chega à impressora. Peças curadas com peróxido carregam subprodutos da cura; peças curadas com platina carregam inibidores de sítios não reagidos. Nenhum dos dois é um defeito. Ambos alteram o comportamento da tinta. Leia mais sobre como a química da tinta é formulada para esses substratos em [link para o artigo]. formulações de tinta de impressão de silicone.
Que tipo de preparação de superfície realmente altera a adesão?
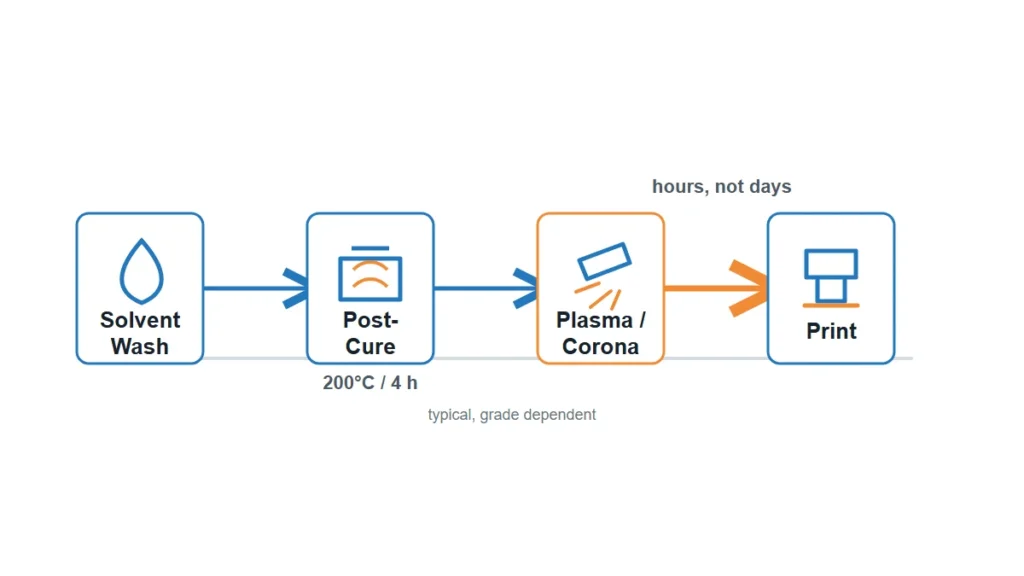
Na maioria dos casos que observamos, a limpeza causa mais alterações do que a ativação. A sequência completa — lavagem com solvente, pós-cura, ativação e seleção do primer — é abordada em [referência]. pré-tratamento da superfície de silicone.
Resíduos de desmoldagem e remoção de moldes
As peças desmoldadas com agente desmoldante possuem uma película de transferência que impede a aderência de qualquer tinta. Um pano com álcool isopropílico remove os óleos de manuseio, mas não o agente desmoldante à base de silicone. Se a peça foi produzida com agente desmoldante, a etapa de decoração requer uma lavagem com solvente e secagem completa antes da impressão, e essa etapa precisa estar prevista no roteiro de impressão — não podendo ser deixada a cargo do operador.
Pós-cura e sangramento de óleo
O siloxano de baixo peso molecular não curado migra para a superfície com o tempo. Ao imprimir sobre uma peça que apresenta esse sangramento, a tinta cura em uma camada que ainda está em movimento. A pós-cura (geralmente a 200 °C por 4 horas, dependendo da qualidade e da espessura da parede) elimina esses voláteis. Para peças em contato com alimentos e peças médicas, a pós-cura já é necessária; para peças industriais, ela é frequentemente omitida para economizar tempo de cura no forno, e essa decisão muitas vezes se torna um problema de adesão da impressão.
Ativação de plasma ou corona
Ativação Aumenta a energia superficial para que a tinta se molhe uniformemente. Funciona, mas tem prazo de validade — o efeito desaparece em poucas horas, às vezes em minutos em seções finas. Se as peças ativadas ficarem armazenadas durante a noite em um recipiente antes da impressão, você terá pago pelo tratamento e perdido o efeito. A sequência é mais importante do que o próprio tratamento.
Cartilhas
Um primer cria uma camada de ligação onde a ativação é impraticável — reentrâncias profundas, geometrias complexas, montagens com substratos mistos. A desvantagem é uma etapa extra de evaporação e mais uma variável a ser controlada na produção em massa.
Qual método de impressão é mais adequado para a geometria da peça?
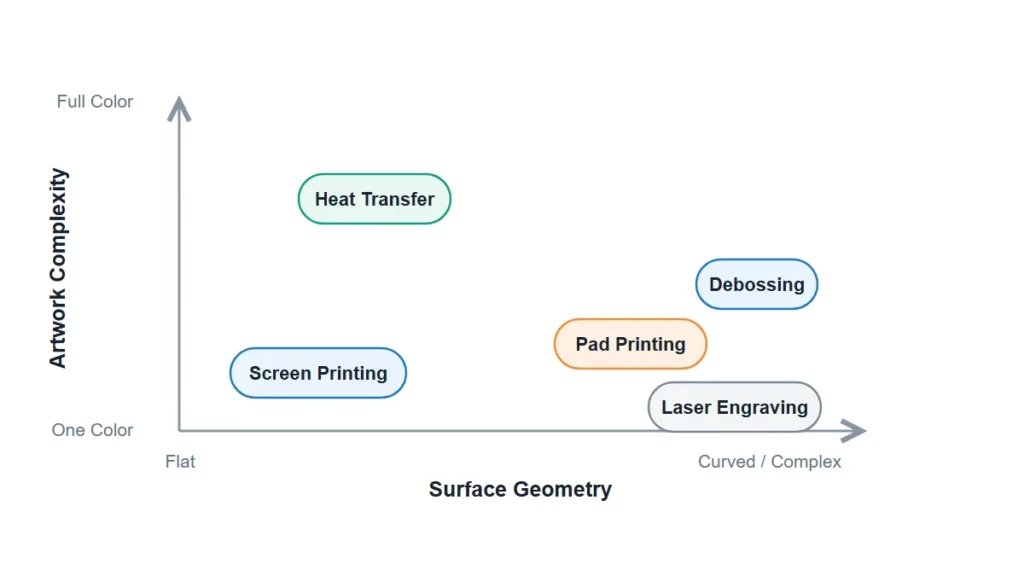
A seleção do método é orientada pela geometria e pelos detalhes da obra de arte, não pela preferência.
| Método | Melhor ajuste | Limite de detalhes | Cores | Principal restrição |
|---|---|---|---|---|
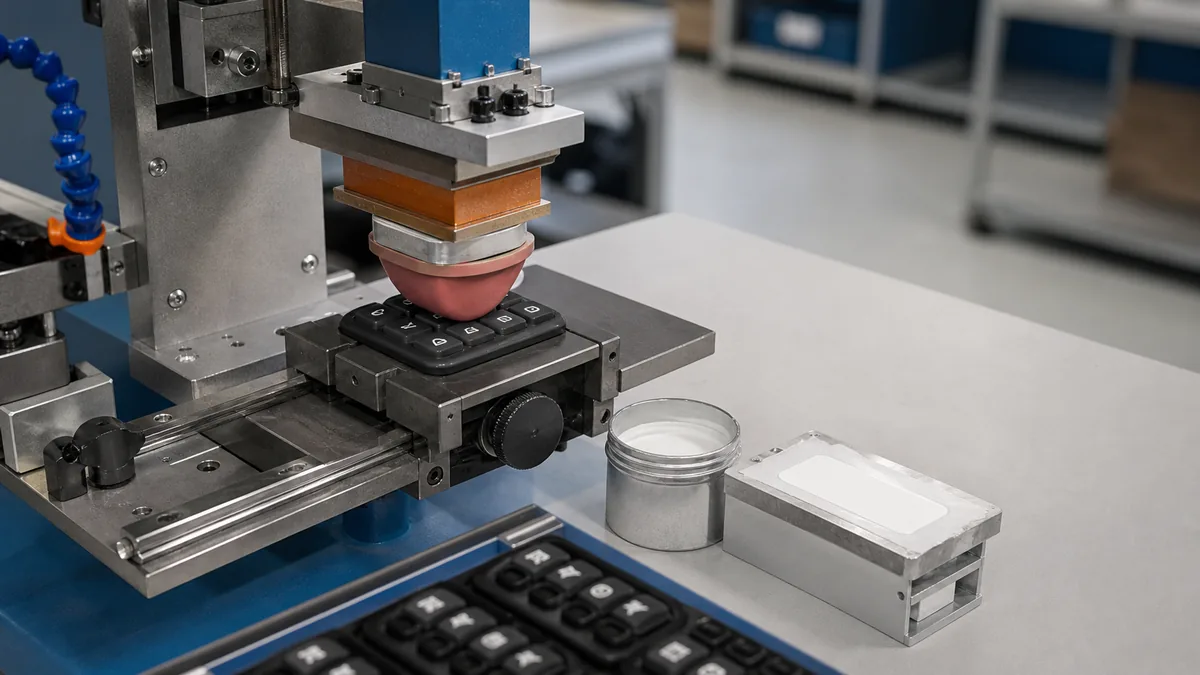
| Tampografia | Superfícies curvas, rebaixadas e irregulares; pequenos logotipos em teclados, tampas e pulseiras. | Corte fino — as placas a laser com profundidade de gravação de 35 a 50 µm proporcionam a melhor opacidade sem respingos de tinta. | Uma por passada; possibilidade de aplicação com a superfície molhada sobre a molhada | A tinta de silicone tende a aderir à almofada, exigindo limpeza frequente da mesma. |
| Impressão de tela | Áreas planas ou levemente curvas; blocos sólidos maiores, tapetes, folhas | Meio — a contagem de malha determina a espessura do filme | Um por passe, sujeito a registro. | Depósitos espessos racham ao serem esticados; a escolha da malha equilibra a cobertura com a flexibilidade. |
| Transferência térmica / transferência de silicone | Ilustrações coloridas, gradientes, logotipos multicoloridos. | Alto | Cores vibrantes em uma única aplicação. | Custo unitário mais elevado; filme e ferramentas de impressão aumentam o prazo de entrega. |
| Gravação a laser | Marcas permanentes, números de série, códigos de data | Muito bom | Nenhum — apenas contraste tonal | Sem cor; o contraste depende da quantidade de pigmento presente no composto base. |
| Relevo / moldado | Logotipos que devem durar muito além da versão impressa. | Grosso — rastro e raio limitados | Nenhum | Travado na ferramenta; nenhuma alteração na arte final após o corte do molde. |
Para obter detalhes em nível de processo sobre os caminhos mais comuns, consulte impressão por tampografia, serigrafia de silicone e impressão por transferência de silicone. Para marcação permanente sem tinta, veja gravação a laser em silicone.
Uma conclusão que vale a pena deixar clara: se a impressão estiver em uma superfície que se flexiona repetidamente — como a dobra de um babador, uma pulseira ou a superfície de um teclado —, um detalhe moldado ou em baixo-relevo terá uma vida útil maior do que qualquer impressão. Recomendamos essa opção, mesmo que isso remova uma linha decorativa da citação.
Como misturar e curar tinta de silicone sem que ela se desloque?
A tinta de silicone bicomponente é misturada na impressora, tipicamente com cerca de 10% de catalisador em relação ao peso da tinta, com adição de diluente para atingir a viscosidade de impressão — que varia de 10% a 70%, dependendo da cor e do método. Essa faixa é o primeiro ponto de variação entre lotes. Um operador que ajusta o diluente visualmente para corrigir um problema com o rodo também está alterando a espessura da película, a opacidade e o comportamento de cura.
Uma vez catalisada, a tinta tem um tempo de vida útil. A tinta que permanece no recipiente após esse ponto ainda imprime e apresenta a aparência correta — apenas cura com menos intensidade. Essa é a causa mais comum de impressões que passam na inspeção visual, mas falham no teste da fita adesiva uma semana depois.
A cura é impulsionada pelo calor, não pela secagem ao ar. As temperaturas típicas em fornos variam entre 135 e 200 °C, com o tempo de permanência proporcional à massa da peça e à densidade do substrato. Peças com paredes espessas ou com alta densidade de preenchimento absorvem calor lentamente; a superfície da tinta atinge a temperatura ideal muito antes da cura ser concluída.
| Ponto de controle | O que corrigir na folha de processo | O que acontece se ele se desviar? |
|---|---|---|
| Proporção do catalisador | Pesado, não estimado visualmente; registrado por lote. | A tinta subcatalisada permanece macia e se desgasta com facilidade. |
| % mais fino | Faixa de cores bloqueada por cor e por método. | A espessura e a opacidade do filme variam entre as trocas de turno. |
| Vida útil | Copos de tinta com data e hora registradas, regra de descarte | As impressões parecem boas, mas a adesão falha posteriormente. |
| Temperatura do forno / tempo de permanência | Verificado com uma sonda na peça, não no ponto de ajuste do forno. | Cura apenas na superfície; a adesão nunca se completa. |
| Resfriamento e empilhamento | Resfrie completamente antes de aninhar. | Bloqueio, transferência de impressão, levantamento de borda |
Por que a impressão falha semanas após o envio, e não na primeira unidade?
Como os mecanismos que destroem impressões digitais em silicone são cumulativos, a inspeção da primeira peça é apenas um instantâneo.
Três padrões explicam a maior parte do que nos é retornado:
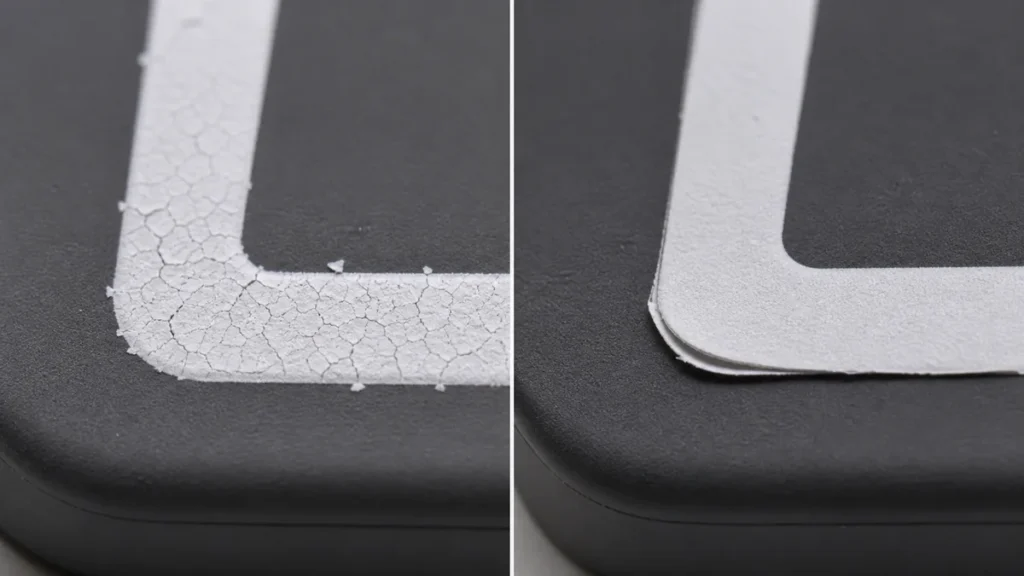
Vazamento de óleo sob a tinta. O siloxano residual de baixo peso molecular continua migrando após o envio da peça. Ele penetra na interface e levanta a impressão por baixo — geralmente começando nas bordas e raios onde a película é mais fina.
Estiramento e rachaduras. Uma película de tinta curada é mais rígida do que o substrato subjacente. Onde o alongamento é alto e repetido, a película racha primeiro em um padrão semelhante a uma teia de aranha e depois descama. Depósitos mais espessos racham mais cedo, razão pela qual o instinto de "imprimir mais tinta para obter melhor cobertura" acaba sendo contraproducente.
Ciclos de lavagem e abrasão. A exposição à máquina de lavar louça combina calor, detergente alcalino e contato mecânico. Uma estampa que resiste a 50 ciclos pode falhar após 200. Compradores de produtos para cozinha e bebês raramente especificam a quantidade de ciclos, e os fornecedores raramente a informam espontaneamente.
As equipes erram nesse ponto porque o mecanismo de aprovação está posicionado no momento errado. A amostra nunca foi o risco; o prazo de 90 dias, sim. Em produtos onde isso é importante, especificamos o que a impressão deve suportar antes de enviar o orçamento, não depois. Como garantir que a impressão do logotipo no silicone não descasque.
Testes de adesão e critérios de aceitação
Uma especificação de impressão sem um método de teste não é uma especificação. São essas verificações que diferenciam um critério de aceitação real de uma mera opinião.
| Teste | O que ele captura | Notas práticas |
|---|---|---|
| Teste de fita quadriculada (ASTM D3359) | Cura incompleta, superfície contaminada | Rápido, destrutivo, executado em lotes em seções planas |
| Teste de fricção/crocância | Cura insuficiente, película fraca | Defina ciclos e carga, ou os resultados não serão comparáveis. |
| Esfregar com solvente (IPA) | Superfície de tinta não curada | O amolecimento da tinta indica reticulação incompleta. |
| teste de ciclo de alongamento | Rigidez do filme versus alongamento do substrato | Essencial para pulseiras, coletes e teclados numéricos. |
| Ciclos de lavagem/autoclavagem | Falha de serviço a longo prazo | Especifique a quantidade de ciclos e a temperatura antecipadamente. |
Execute o teste após a cura e o resfriamento completos, não logo após a saída do forno. Uma peça quente passará nos testes que reprovaria duas horas depois.
Que detalhes de arte e design alteram o rendimento de impressão?
A produção de obras de arte gera mais desperdício em silicone do que a maioria dos compradores espera, porque o substrato realiza funções que o papel e o plástico não desempenham.
O trabalho com linhas finas é limitado pelo comportamento da película de tinta e pela flexibilidade do substrato, não pela resolução da chapa. Traços muito finos e textos pequenos em negativo preenchem ou desaparecem após algumas milhares de impressões. Em silicone escuro ou colorido, a cobertura opaca geralmente requer uma base branca, o que adiciona uma passada, um risco de registro e espessura da película — a mesma espessura que racha sob estiramento.
A correspondência de cores é outra lacuna recorrente. Uma cor aprovada pela Pantone em uma amostra branca não se reproduz de forma idêntica em um substrato pigmentado; a cor de base altera o resultado. A comparação deve ser feita com o composto de produção real e a dureza real, não com uma amostra de referência. Pequenas variações na dureza da peça alteram a deposição da tinta o suficiente para modificar a cor percebida.
A textura da superfície também importa. Uma superfície fosca ou texturizada retém a tinta de forma diferente de uma superfície brilhante, e a própria textura pode substituir a impressão quando a marca precisa ser permanente — veja processamento de padrões de superfície de produtos de silicone e tratamentos de superfície e durabilidade da textura.
Para restrições de decoração específicas da aplicação, consulte Técnicas de impressão e etiquetagem de teclados de silicone e Tapetes de silicone com logotipos impressos.
Onde se situam os limites
A impressão em silicone é controlável, mas os pontos de controle estão a montante da impressora: sistema de cura do composto, pós-cura, política de agentes desmoldantes, janela de ativação para impressão, controle do catalisador e verificação do forno. Ajustando esses pontos, a seleção do método se torna uma simples decisão geométrica. Deixando-os de lado, nenhuma marca de tinta conseguirá salvar o trabalho.
O que não podemos responder de forma genérica é a durabilidade, pois ela é definida pelas condições de uso, não pela tinta. Um logotipo em uma pulseira, uma marcação médica autoclavada e um babador lavado na máquina de lavar louça são três especificações diferentes que parecem idênticas em um desenho.
Para elaborar um orçamento ou projeto de decoração, precisamos de cinco informações: composto base e sistema de cura (LSR/HCR, platina ou peróxido), dureza da peça e cor do substrato, arte final em formato vetorial com a menor largura de linha especificada, as condições de serviço que a impressão deve suportar (ciclos de lavagem, esterilização, abrasão, UV) e quaisquer regulamentações de contato aplicáveis.FDA 21 CFR 177.2600, LFGB, USP Classe VI). Sem a condição de serviço, qualquer promessa de adesão é uma mera suposição.
Referências
- Desvio da relação linear entre a força de adesão e a energia livre superficial em uma superfície de baixa energia — Resultados em Superfícies e Interfaces, Elsevier, 2023. https://www.sciencedirect.com/science/article/pii/S2452321623003220
- Hidrossililação catalisada por platina em química de polímeros — Polymers (revisão), hospedado por PubMed Central / NIH, 2020. https://pmc.ncbi.nlm.nih.gov/articles/PMC7598247/
- Pré-tratamento de borrachas de silicone líquidas para remoção de siloxanos voláteis — Pesquisa em Química Industrial e de Engenharia, Sociedade Química Americana. https://pubs.acs.org/doi/10.1021/ie061666q
- Lebensmittel- und Futtermittelgesetzbuch (LFGB), texto legal completo — Ministério Federal da Justiça alemão, Gesetze im Internet. https://www.gesetze-im-internet.de/lfgb/
- 〈88〉 Testes de reatividade biológica, in vivo (com base na Classe VI da USP) — Farmacopeia dos Estados Unidos. https://doi.usp.org/USPNF/USPNF_M98834_01_01.html
- Método de ensaio padrão para tensão de molhamento de filmes de polietileno e polipropileno, D2578-23 — ASTM International, versão atual em vigor. https://store.astm.org/d2578-23.html
- Métodos de ensaio padrão para avaliação de adesão por meio de teste com fita adesiva, D3359-23 — ASTM International, versão atual em vigor. https://www.astm.org/d3359-23.html
- 21 CFR 177.2600 Artigos de borracha destinados ao uso repetido — Código Eletrônico de Regulamentos Federais dos EUA, Título 21, alterado em 23/07/2026. https://www.ecfr.gov/current/title-21/chapter-I/subchapter-B/part-177/subpart-C/section-177.2600