A maioria das falhas de adesão em silicone impresso é atribuída à tinta. Em nossa experiência, a tinta raramente é a variável que muda. O pré-tratamento da superfície do silicone é, e geralmente é a etapa menos documentada em todo o processo: nenhum parâmetro no desenho, nenhum registro na lista de materiais, nenhuma medição na linha.
A peça passa pela primeira inspeção, é enviada e retorna três meses depois com as legendas se descolando nas bordas. O pedido de compra especificava um sistema de tinta e um ciclo de cura. Não mencionava nada sobre as condições da superfície quando a tinta entrou em contato com ela.
Esta página compara os três tratamentos realmente usados na produção — plasma atmosférico, primer químico e descarga corona — com base em quatro fatores que determinam qual deles é o mais adequado para sua linha de produção: quanta energia superficial adicionam, quanto tempo esse efeito dura, qual o custo por peça e quão repetíveis são ao longo de um turno.
Sumário executivo
- A limpeza não é opcional e não se trata de um tratamento. A desmoldagem e o florescimento do óleo de silicone neutralizam todos os três métodos; se a superfície estiver contaminada, o plasma e a corona simplesmente ativam o contaminante.
- O plasma é o mais eficiente em peças 3D, mas também o mais perecível. O silicone tratado começa a perder energia superficial em menos de uma hora, portanto, a estação de impressão precisa ficar próxima ao equipamento de tratamento.
- O primer ganha tempo, a corona aumenta a produtividade. O primer tolera fluxos de trabalho em lote e armazenamento; o processo corona é barato e rápido, mas efetivamente limitado a geometrias planas ou quase planas.
Por que nada adere ao silicone não tratado?
A estrutura básica do silicone é uma cadeia de siloxano com grupos metil voltados para fora. Esses grupos metil são quimicamente inertes e apolares, razão pela qual o silicone resiste ao calor, aos raios UV e a produtos químicos — e exatamente por isso a tinta forma gotas sobre ele. A energia superficial se concentra ao redor da superfície. 20–24 mN/m, bem abaixo da tensão superficial da maioria das tintas e adesivos.
A regra de molhabilidade é simples: se a energia superficial do substrato não exceder claramente a tensão superficial do fluido aplicado a ele, o fluido não se espalhará e a ligação será, na melhor das hipóteses, mecânica.
Existe um segundo problema pelo qual o pré-tratamento é frequentemente culpado, mas que não consegue resolver. O silicone moldado carrega agentes desmoldantes na superfície, e o silicone que não passou por um processo de cura completo continua a trazer siloxano de baixo peso molecular para a superfície durante dias. Tratar uma peça contaminada ativa a camada contaminante, não o substrato. A adesão parece aceitável na primeira impressão, mas falha quando essa camada migra.
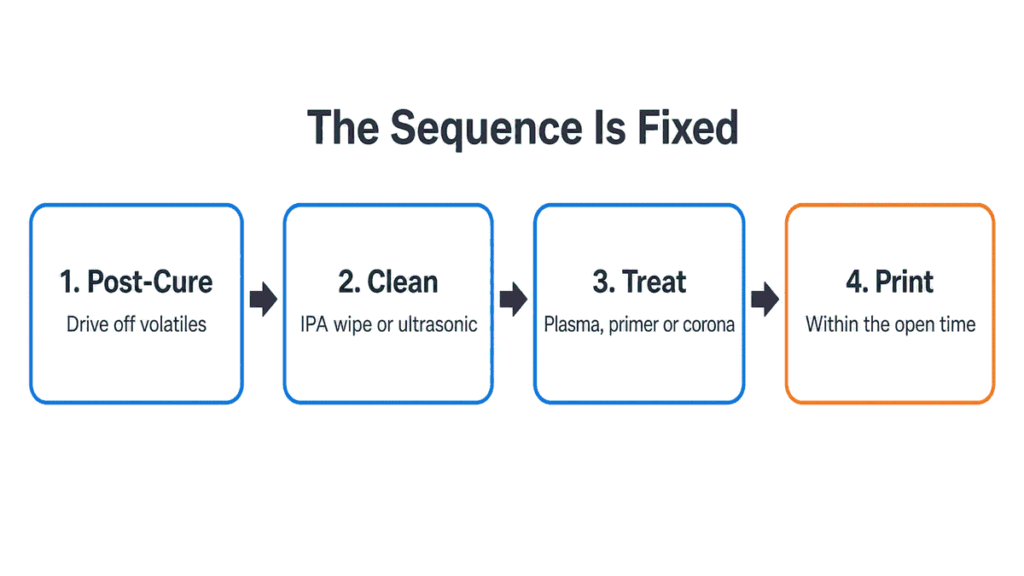
Portanto, a sequência é fixa, e a ordem importa mais do que o método:
- Pós-cura a parte adequada para afastar os voláteis — veja Produtos de silicone pós-cura para o raciocínio e os ciclos típicos.
- Limpar — Limpeza com álcool isopropílico ou ultrassom, com um tempo máximo de retenção definido antes da próxima etapa.
- Tratar — plasma, primer ou corona.
- Imprima dentro do tempo de validade do tratamento.
Pule a etapa 1 ou 2, pois as etapas 3 e 4 são dinheiro jogado fora.
Como medir, na prática, se a superfície foi tratada?
Ou você mede, ou não sabe. Dois métodos são usados nas linhas de produção.
Canetas e tintas de teste Dyne são o método rápido. Um fluido de teste com tensão superficial conhecida é espalhado sobre a superfície; se o filme se mantiver por aproximadamente dois a três segundos sem se romper em gotículas, a energia superficial está igual ou acima desse valor. O método é definido em ASTM D2578 e seu equivalente ISO 8296. Precisão é sobre ±2 dina/cm com incrementos padrão de 2 dinas/cm e aproximadamente ±1 dina/cm com uso repetido e disciplinado.
Duas precauções que são mais importantes no silicone do que na película:
- As pontas das canetas contaminam. Canetas tipo marcador absorvem óleo de máquina e siloxano, podendo apresentar leituras baixas ou altas sem aviso prévio. Para qualquer coisa que vá para um registro, use fluidos de teste em frasco com um cotonete novo.
- O teste de dinamômetro em áreas pequenas, texturizadas ou com reentrâncias profundas não é confiável. Em um teclado abaulado, muitas vezes você está testando a parte mais plana de uma peça que não é plana.
Medição do ângulo de contato é o método de referência. É mais lento, requer um instrumento e vale a pena tê-lo para qualificação de processos e para discussões com clientes — mas não é uma verificação de produção por lote.
A configuração prática consiste em uma linha de base de ângulo de contato na qualificação, seguida da medição de fluidos em intervalos definidos na linha, com a leitura registrada em relação ao lote.
Plasma atmosférico: o mais capaz, o mais perecível
O tratamento com plasma limpa em escala microscópica e ativa quimicamente a superfície em uma única passagem a seco e sem contato. Os sistemas de pressão atmosférica são montados sobre uma esteira transportadora ou em um braço robótico e tratam geometrias tridimensionais, reentrâncias e múltiplas faces — razão pela qual são a escolha padrão quando a peça não é plana.
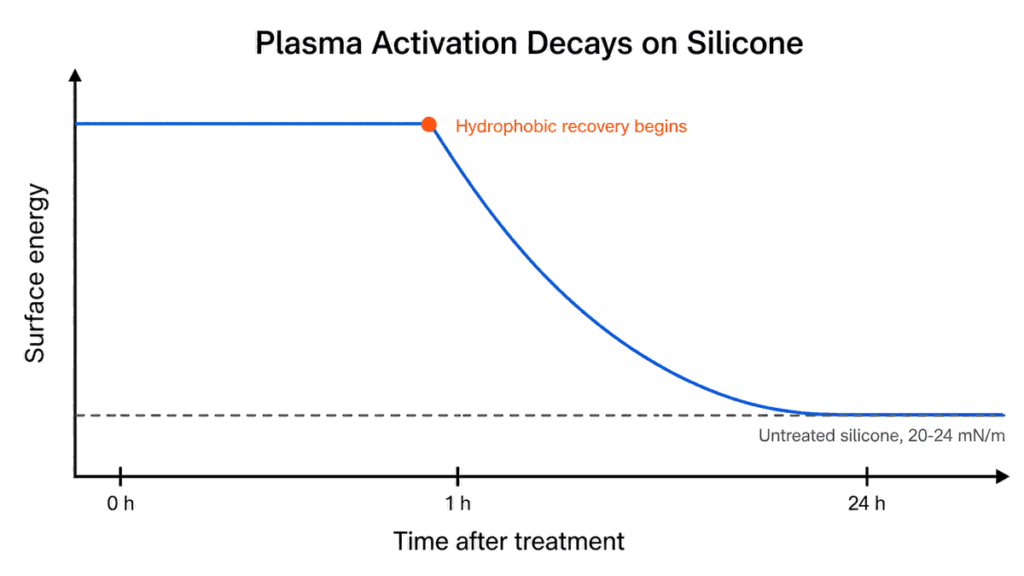
O que importa operacionalmente não é o pico de energia na superfície, mas sim o seu decaimento.
Especificamente em relação ao silicone, trabalhos publicados sobre modificação hidrofílica de plasma atmosférico encontrou o efeito estável por cerca de uma hora, após o que se iniciou a recuperação hidrofóbica, com a superfície retornando ao seu estado original. valores originais após aproximadamente 24 horas de envelhecimento. Os fabricantes de equipamentos descrevem o mesmo comportamento de forma mais geral: a degradação do nível de dina varia com o material e o ambiente, e a vida útil do tratamento pode variar de horas a meses, dependendo do substrato. O silicone situa-se na extremidade mais rápida desse intervalo, porque suas cadeias curtas e móveis se reorientam rapidamente e trazem os grupos metil de volta à superfície.
As consequências para uma linha de impressão:
- O dispositivo de tratamento deve estar alinhado com a impressora., Não em uma sala separada. Tratar e depois armazenar não é um fluxo de trabalho de plasma para silicone.
- O estoque de reserva entre o tratamento e a impressão representa um risco de desperdício. Se a linha de produção parar por uma hora, as peças no buffer precisam ser retrabalhadas.
- O retratamento funciona. As peças que já ultrapassaram o tempo de vida útil geralmente podem ser reutilizadas para recuperar a ativação, o que é mais barato do que descartá-las, mas precisa ser uma regra escrita, não uma decisão do operador.
- O tratamento excessivo é real. A oxidação excessiva do plasma pode enfraquecer a camada próxima à superfície e afetar as etapas subsequentes; mais potência não significa mais adesão.
Qual o custo de funcionamento?. O plasma atmosférico não consome produtos químicos — os requisitos de sistema publicados são apenas eletricidade e ar comprimido limpo, o que constitui todo o argumento econômico contra o uso de primer. As especificações do fornecedor indicam a faixa de produção: um único bico trata uma faixa de aproximadamente 8 a 12 mm; cabeçotes rotativos alcançam de 40 a 150 mm com uma capacidade publicada de cerca de 10 m/min; sistemas de perfil realizam tratamento de 360° a velocidades de linha de até 40 m/min; bicos DBD de grande formato cobrem até 100 mm. O consumo típico publicado para um sistema de cabeçote rotativo é de um gerador de 1.000 W com cerca de 66 l/min de ar comprimido a 5-6 bar. A 10 m/min, um teclado de 60 mm de comprimento permanece sob o cabeçote por aproximadamente 0,4 s, portanto, em uma linha de decoração normal, o plasma não é o gargalo — a estação de impressão é.
Em termos de custos, a energia é praticamente irrelevante. Um consumo combinado de cerca de 1,5 kW, distribuído por milhares de peças por hora, resulta em menos de US$ 0,001 por peça. O que realmente aparece no seu orçamento é a amortização do capital: um sistema em linha com um único bico, amortizado ao longo de três anos em um programa com 30.000 peças por mês, resulta em aproximadamente US$ 0,02 a 0,03 por peça. Comparado a uma linha de primer, que inclui custos com consumíveis, tempo de evaporação, tempo de forno e manuseio de solventes em cada lote, o plasma geralmente é a opção mais econômica bem antes de se atingir um alto volume de produção.
A umidade e a temperatura de armazenamento alteram a taxa de deterioração. O armazenamento em ambientes quentes e úmidos acelera a recuperação; o armazenamento em ambientes secos a retarda. Se sua loja não possui controle de temperatura, considere o menor tempo de recuperação.
Primer químico: mais lento, mais sujo e o único que sobrevive ao armazenamento.
Os primers para silicone são misturas à base de solventes de silanos e siloxanos reativos. Eles atuam quimicamente, e não fisicamente: a extremidade do silano se liga ao substrato, enquanto a outra extremidade apresenta um grupo com o qual a tinta ou o elastômero podem reagir. Essa é a mesma classe de química usada para adesão de sobremoldagem de silicone, aplicado a um problema de decoração em vez de um problema de colagem.
O que você ganha:
- Um verdadeiro período de tempo livre. Uma superfície preparada e tratada termicamente é modificada quimicamente, e não apenas ativada fisicamente, por isso tolera um fluxo de trabalho em lote, uma fila de espera e uma permanência durante a noite, algo que o plasma não consegue fazer.
- Independência geométrica. As técnicas de imersão, pincelamento, pulverização e aplicação com tampão permitem alcançar formatos que um bocal de plasma exigiria múltiplas passagens.
- Baixo custo de equipamento. Sem gerador, sem fornecimento de gás, sem integração de esteira transportadora.
O preço que você paga por isso:
- Disciplina de espessura do filme. Em superfícies não absorventes, a película de primer deve ser quase invisível. O excesso de primer cria uma camada limite frágil, fazendo com que a impressão se descole com o primer ainda aderido. Este é o defeito de primer mais comum que observamos.
- O tempo de flash é um parâmetro real. O primer deve secar ou hidrolisar conforme as instruções da ficha técnica antes da próxima etapa — geralmente entre 20 e 45 minutos à temperatura ambiente, dependendo do sistema. Imprimir com o primer ainda úmido é pior do que não imprimir sem ele.
- VOC, ventilação e armazenamento. Manuseio de solventes, descarte de resíduos e prazo de validade medido por uma data, em vez do julgamento do operador.
- Pode ser necessário um cozimento posterior. Alguns sistemas de primer atingem o desempenho máximo somente após um processo de cura em alta temperatura; as condições típicas publicadas para peças de silicone são 150–200 °C por 2–4 horas.
Esse último ponto merece atenção ao preço antes de escolher a tinta de fundo. Se a tinta de fundo precisar de quatro horas de cura, o processo deixa de ser barato — o custo passa a ser maior, passando de investimento em equipamentos para ocupação do forno e trabalho em andamento.
Descarga corona: barata e rápida, mas limitada pela geometria.
O tratamento corona consiste em expor a superfície a uma descarga de alta frequência e alta tensão através de um espaço de ar. É a escolha padrão para filmes e bobinas em processos contínuos, pois é econômico, rápido e fácil de integrar em uma linha de produção. Em folhas de silicone, filmes de silicone e material de junta com adesivo Faz exatamente o que lhe é pedido.
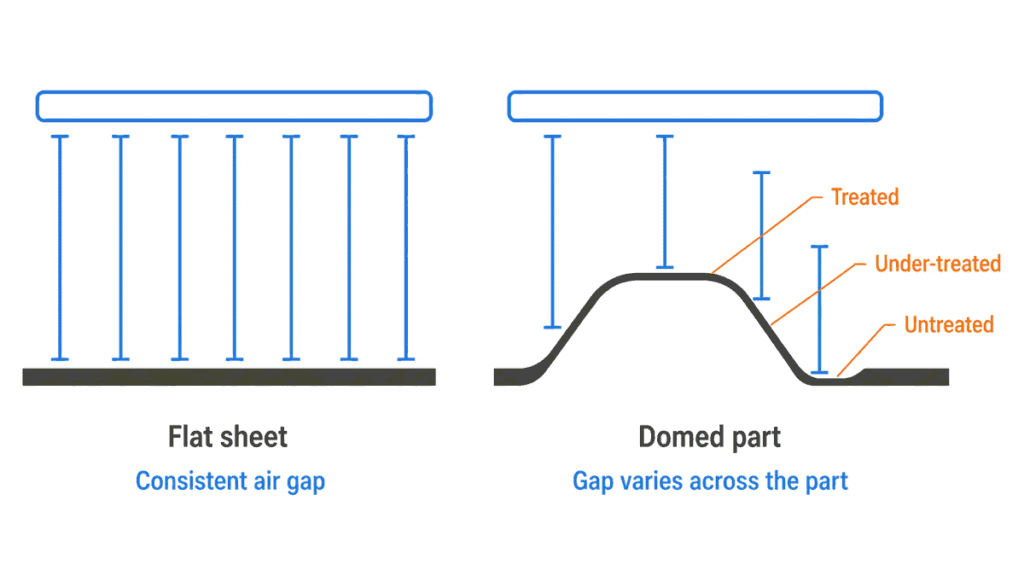
O limite é a geometria. O efeito corona depende de um espaçamento de ar controlado entre o eletrodo e a superfície. teclado abaulado, a pulseira, Ou seja, um ilhó não apresenta uma folga consistente, portanto a intensidade do tratamento varia ao longo da peça — o topo de uma cúpula é tratado, a lateral recebe tratamento insuficiente e o recesso não recebe tratamento. Os fornecedores estenderam o tratamento corona para peças 3D com cabeçotes dedicados e campos maiores, mas a área de trabalho ainda é medida em polegadas de altura da peça, e não em geometria arbitrária.
Mais duas restrições que decidem se será aprovado ou não:
- Acessórios e correias condutoras podem gerar arcos elétricos. sob descarga corona clássica, o que é importante para o manuseio automatizado de peças em suportes metálicos.
- O ozônio é gerado. e necessita de extração, o que é uma questão de infraestrutura, não de processo.
O comportamento de degradação do efeito corona é da mesma classe de problemas que o plasma: a ativação é física, portanto, o efeito desaparece. Como o efeito corona deposita menos energia na superfície do que um bocal de plasma, ele também desaparece mais rapidamente. Considere aproximadamente 30 minutos de ativação estável em silicone, com a maior parte do benefício desaparecendo em cerca de 8 horas. Para se ter uma ideia da escala, um filme de poliolefina tratado com corona pode ter sua resistividade reduzida de 48 dinas/cm² para 38 dinas/cm² em menos de 30 dias; a mobilidade da cadeia do silicone faz com que essa redução seja muito mais rápida. Realize o tratamento próximo à estação de impressão e não se baseie em cálculos da indústria cinematográfica.
Qual pré-tratamento você deve especificar?
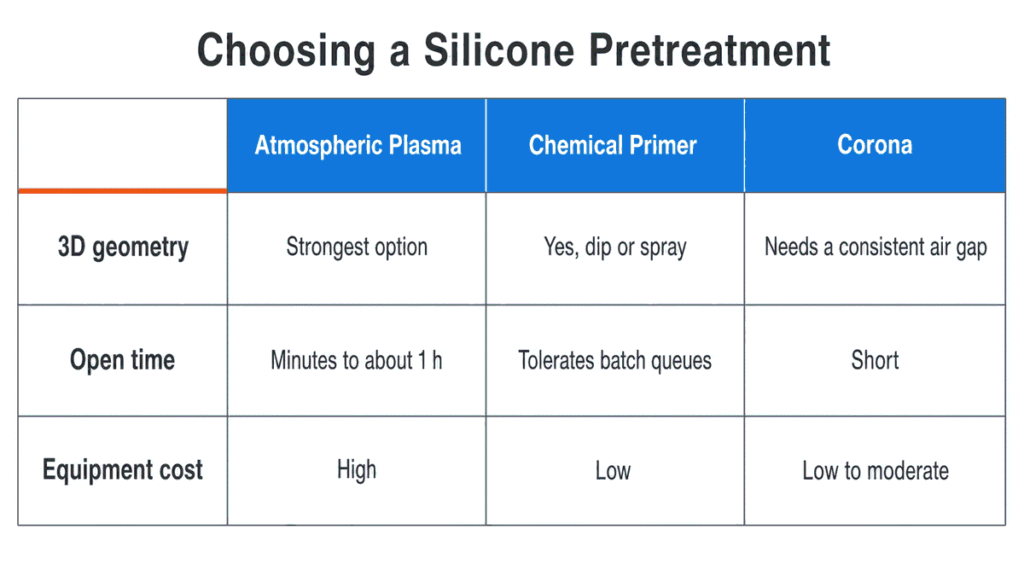
| Critério | Plasma atmosférico | primer químico | Corona |
|---|---|---|---|
| Mecanismo | Ativação física + microlimpeza | Camada de acoplamento químico | Ativação física |
| ganho de energia superficial | Em borracha de silicone, o ângulo de contato com a água medido diminuiu de 117° para menos de 5° após tratamento com plasma de oxigênio a 100 W por 30 segundos. | Não aplicável por definição — um primer adiciona uma camada de acoplamento, não aumenta a energia da superfície do substrato. | Aproximadamente 20-24 mN/m até cerca de 34-38 mN/m |
| Geometria 3D e embutida | Sim, a opção mais forte. | Sim, por imersão/pincel/borrifador | Limitado; necessita de um espaço de ar constante |
| Tempo limite de abertura antes da impressão | Estável por cerca de 1 hora em silicone; retorna aos valores originais em aproximadamente 24 horas. | Seque por 20 a 45 minutos à temperatura ambiente e depois mantenha em repouso; o limite máximo de secagem é definido pela ficha técnica do primer. | Estável por cerca de 30 minutos; desaparece completamente em 8 horas. |
| Consumíveis | Somente gás e eletricidade | Primer à base de solvente, manuseio de VOCs | Somente energia |
| Custo do equipamento | Alto | Baixo | Baixo a moderado |
| Tempo de ciclo adicionado | Segundos, em linha | Aplicação mais flash, às vezes uma etapa de cozimento | Segundos, em linha |
| Modo de falha principal | Peças impressas após o término do tempo de abertura | Película de primer muito espessa ou secagem muito curta | Tratamento irregular em superfícies curvas |
No processo de decoração, as configurações padrão com as quais trabalhamos são:
- Impressão por tampografia em peças curvas ou irregulares — Plasma atmosférico em linha quando o volume justifica o investimento, primer quando o fluxo de trabalho é em lotes ou a geometria é profundamente rebaixada. Esta é a combinação de maior risco, porque uma peça curva também é a mais difícil de testar em dinamômetro.
- **Serigrafia** em folha plana e tapetes** — A corona geralmente é suficiente e a mais barata por peça; o plasma é usado se o composto estiver muito carregado.
- Impressão por transferência e gráficos envelopados** — primer, porque o fluxo de trabalho tem pontos de atrito e o tratamento precisa sobreviver a eles.
Uma ressalva que se sobrepõe às três linhas: a escolha do pré-tratamento interage com a química da tinta. Uma tinta de silicone bicomponente, devidamente combinada, aplicada sobre uma peça limpa e bem curada após a aplicação, às vezes não necessita de pré-tratamento algum. Leia mais Formulações e inovações de tintas para impressão em silicone Antes de assumir que uma etapa do tratamento é obrigatória, consulte o guia de pilares. Como imprimir em silicone para definir onde o pré-tratamento se encaixa no processo mais amplo.
O que deve ser monitorado na linha?
O pré-tratamento falha silenciosamente. Estes são os pontos de controle que vale a pena anotar no roteiro de viagem:
| Ponto de controle | O que gravar | Por que ele deriva |
|---|---|---|
| Limpeza | Método, solvente e intervalo de tempo entre a limpeza e o tratamento. | O manuseio recontamina uma superfície limpa em poucos minutos. |
| Parâmetros de tratamento | Potência, velocidade ou tempo de permanência, distância do bico à peça | O desgaste dos acessórios e a obstrução dos bicos alteram a dose efetiva. |
| verificação de energia superficial | Valor de Dyne conforme ASTM D2578, amostrado por lote | Desgaste dos eletrodos, canetas contaminadas, umidade ambiente |
| Horário de funcionamento | Minutos decorridos desde o tratamento até a impressão | As interrupções na produção criam estoques de segurança envelhecidos. |
| Resultado de adesão | Classificação por hachura, sem aprovação/reprovação | Uma aula gravada mostra a deriva; uma “aprovação” a esconde. |
O teste de adesão fecha o ciclo. Teste de fita quadriculada para ASTM D3359 ou ISO 2409, mais um teste de fricção com solvente, indica se o tratamento realmente surtiu efeito — a energia superficial é um indicador importante, e a classe de adesão é o resultado. Registre a classificação em relação à leitura de dinamômetro e a deriva se tornará visível semanas antes que as peças falhem em campo.
Quando o pré-tratamento deixa de ser a resposta
O pré-tratamento aumenta a energia superficial. Ele não corrige um composto inadequado para impressão, uma peça que nunca passou por pós-cura ou uma tinta que nunca foi projetada para silicone. Se a adesão falhar após uma limpeza correta, uma leitura de dina verificada e um ciclo de cura completo, o problema está a montante da decoração — geralmente no composto, no sistema de desmoldagem ou no ciclo de moldagem. Veja Silicone curado com platina versus silicone curado com peróxido para entender como o próprio sistema de cura altera o comportamento da superfície.
Antes de especificar um tratamento, quatro coisas precisam ser definidas: a geometria da peça e se alguma face de impressão é rebaixada ou curva., o composto e sua carga de enchimento, É importante considerar se o fluxo de trabalho é em linha ou em lote, e o padrão de durabilidade que a impressão deve suportar. Sem essa última informação, não há como avaliar se o tratamento mais barato é também o suficiente.
E se a decoração tiver que resistir à abrasão por anos, em vez de passar no teste da fita adesiva logo após a primeira impressão, a resposta honesta é que nenhum pré-tratamento resolve esse problema sozinho — a questão passa a ser se a legenda deve ser impressa e revestida, ou moldado e gravado Em vez disso. Veja Acabamentos e revestimentos de superfície para teclados de silicone para o que vai por cima da tinta.
Referências
- Dados de energia superficial para polidimetilsiloxano — Harvard SEAS compilou valores de energia superficial para PDMS
- ASTM D2578-23, Tensão de Molhamento de Filmes de Polietileno e Polipropileno — ASTM International, atualizado em março de 2023
- ISO 8296:2003, Plásticos — Filmes e folhas — Determinação da tensão de molhagem — ISO, edição atual
- Utilizando canetas marcadoras ACCU DYNE Test para medir a energia da superfície do substrato. — Accudyne, método e precisão de ±2 dinas/cm
- Modificação hidrofílica de uma superfície de silicone por plasma à pressão atmosférica — estudo revisado por pares, recuperação hidrofóbica de silicone tratado
- Modificação da superfície de polímeros por tratamento com plasma — NIH PMC, revisão de 2024 sobre ativação e envelhecimento
- Primer para borracha de silicone — Wacker Chemie AG, química de primers de silanos e siloxanos reativos
- Guia de Aplicação de Primers de Borracha de Silicone Líquido LORD IMB — Parker Hannifin, condições pós-cozimento
- Pré-tratamento de superfície por plasma — O Grupo Sabreen, limites geométricos, arqueamento e sobretratamento
- Pré-tratamento por corona, plasma e chama para tratamento de superfície de plásticos — Enercon Industries, artigo técnico
- ASTM D3359-23, Avaliação da adesão por teste com fita adesiva — ASTM International, atualizado em março de 2023
- ISO 2409:2020, Tintas e vernizes — Ensaio de corte transversal — ISO, edição atual
- Abordagens mediadas por plasma para modificação da superfície da borracha de silicone — Queen's University Belfast, ângulo de contato de 117° para menos de 5° após plasma de oxigênio
- Qual é a duração do tratamento com plasma e corona? — Tantec, prazo de validade por família de polímeros
- Por que o tratamento da Covid-19 perde a eficácia com o tempo? — taxas de decaimento de dinas em filmes
- Tratamento de plasma atmosférico SpinTEC, especificações técnicas — Tantec, largura de tratamento, velocidade da linha, consumo de energia e ar
- Ativação com plasma — Plasma.com, larguras de tratamento de bico publicadas
- plasma de pressão atmosférica — Fraunhofer IFAM, eletricidade e ar comprimido como únicos insumos