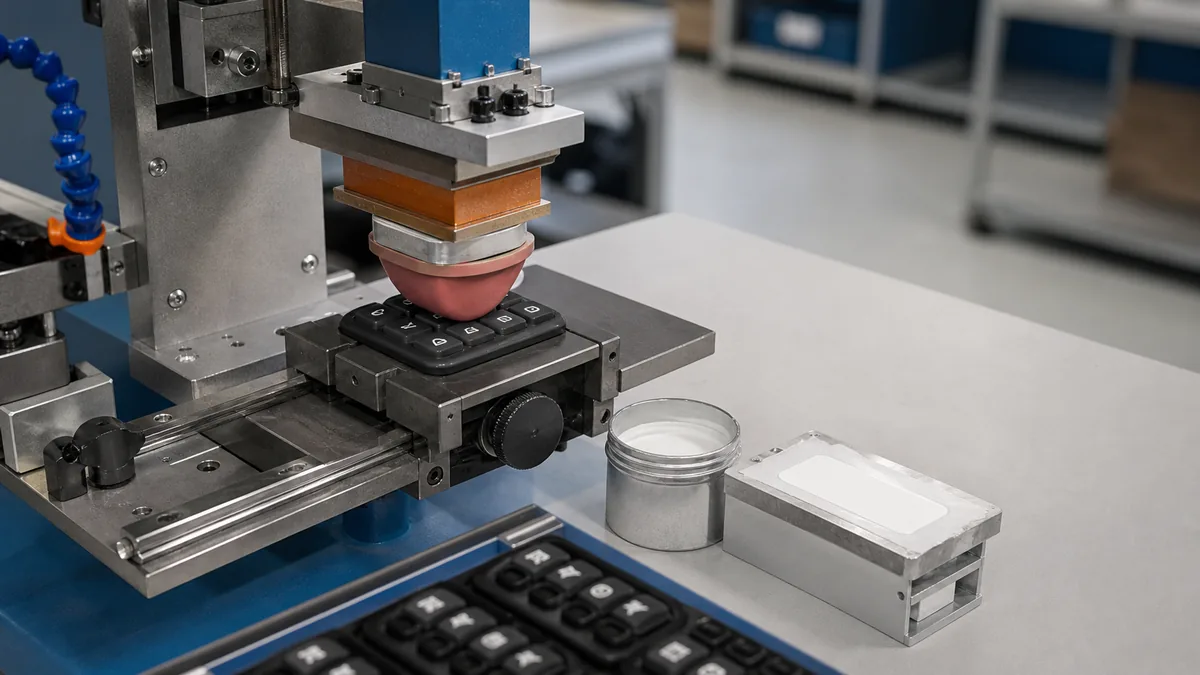
Большинство проблем с печатью на силиконе начинаются не на этапе печати. Они возникают, когда покупатель присылает макет, одобренный для деталей из ABS или PP, и предполагает, что тот же процесс нанесения рисунка применим и к ним. Это не так. Для печати на силиконе необходимы чернила, которые образуют поперечные связи с подложкой, очищенная или активированная поверхность, а также этап отверждения, который длится достаточно долго, чтобы чернила полностью вступили в реакцию.
Недостаток редко виден на первом изделии. Образец проходит проверку, заказ на поставку размещен, и печать выглядит правильно после выхода из печи. Однако через восемь-двенадцать недель проявляется отклонение от нормы: отслоение краев на радиусе, помутнение цвета после циклов мойки в посудомоечной машине, растрескивание логотипов в местах растяжения детали. К тому времени оснастка, макет и цена уже утверждены.
Таким образом мы устанавливаем границы на нашей собственной линии и определяем фактическое расположение контрольных точек.
Управляющее резюме
- Только двухкомпонентные силиконовые чернила (катализируемые платиной или пероксидом) образуют прочное соединение с затвердевшим силиконом — растворители, УФ-краски и стандартные трафаретные чернила остаются на поверхности и отслаиваются.
- Подготовка поверхности обязательна: остатки разделительного состава и просачивание низкомолекулярного силоксана являются двумя наиболее распространенными причинами “хорошие чернила, плохая адгезия”.”
- Стойкость печати определяется в печи, а не на печатном станке — недостаточно затвердевшая краска остается липкой, собирает пыль и не проходит проверку на прочность при печати через несколько недель после отправки.
Почему обычные чернила не прилипают к силикону?
Поскольку поверхностная энергия силикона слишком низка для того, чтобы чернила могли его смачивать. Энергия затвердевшего силиконового каучука составляет около 20–24 мН/м. Чернила на основе растворителей и УФ-чернила разработаны для смачивания подложек в этом случае. 38–44 дин диапазон. Чернильные капли располагаются сверху и удерживаются только механическим сцеплением, которое гибкая часть разрушается при первом же растяжении или складывании.
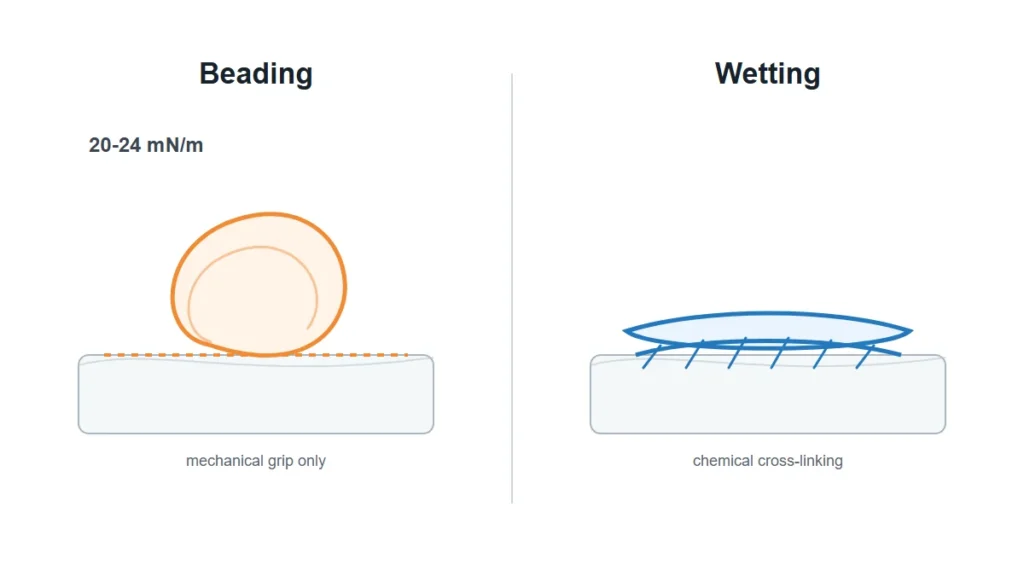
Двухкомпонентные силиконовые чернила (системы типа SE и SI, которые используют большинство декораторов) решают эту проблему химическим путем. Чернила представляют собой силиконовый полимер с пигментом; катализатор вызывает образование поперечных связей на поверхности подложки во время термоотверждения. Связь является ковалентной, а не адгезионной. Именно поэтому в отрасли действует правило: к силикону прилипает только силикон.
Есть и вторая причина, по которой инженеры недооценивают это. Адгезия чернил обычно рассматривается как проблема линии декорирования, поэтому она определяется уже на этапе проектирования детали. Но система отверждения самой детали — платиновый LSR или пероксидный HCR — меняет внешний вид поверхности после прессования. Детали, отвержденные пероксидом, содержат побочные продукты отверждения; детали, отвержденные платиной, содержат ингибиторы из непрореагировавших участков. Ни то, ни другое не является дефектом. Оба фактора изменяют поведение чернил. Подробнее о том, как составляется химический состав чернил для этих материалов, читайте в составы силиконовых печатных красок.
Какая подготовка поверхности действительно влияет на адгезию?
В большинстве случаев, как мы видим, очистка вносит больше изменений, чем активация. Полная последовательность — промывка растворителем, последующая полимеризация, активация и выбор грунтовки — описана в [ссылка на документацию]. предварительная обработка силиконовой поверхности.
Разделительный состав для пресс-форм и остатки при извлечении из формы
Детали, извлеченные из формы с использованием разделительного агента, имеют пленку, через которую краска не может закрепиться. Протирка изопропиловым спиртом или спиртом удаляет масла, используемые при работе с деталью, но не силиконовый разделительный агент. Если деталь была изготовлена с использованием разделительного агента, этап нанесения рисунка требует промывки растворителем и полного высыхания перед печатью, и этот этап должен быть прописан в технологической схеме, а не оставлен на усмотрение оператора.
Последующая полимеризация и выделение масла
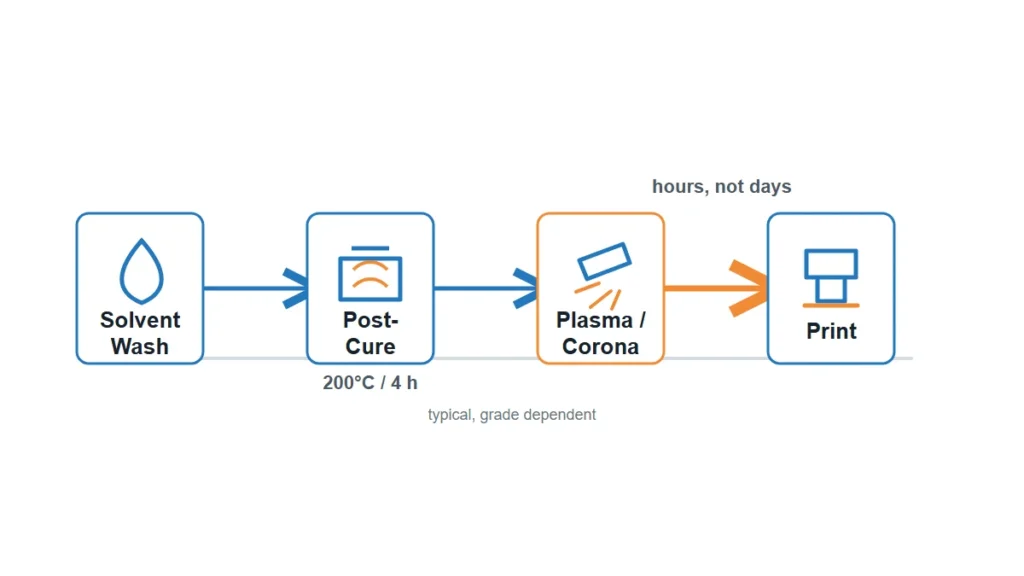
Неотвержденный низкомолекулярный силоксан со временем мигрирует на поверхность. При печати на детали с таким выходом чернила отверждаются на слое, который все еще находится в движении. Дополнительная полимеризация (обычно при 200°C в течение 4 часов, в зависимости от марки и толщины стенки) удаляет эти летучие вещества. Для деталей, контактирующих с пищевыми продуктами и медицинских изделий, дополнительная полимеризация уже необходима; для промышленных деталей ее часто пропускают, чтобы сэкономить время в печи, и это решение незаметно становится проблемой адгезии при печати.
Активация плазмы или коронного разряда
Активация Повышает поверхностную энергию, благодаря чему чернила равномерно смачиваются. Это работает, но имеет ограниченный срок годности — эффект исчезает в течение нескольких часов, иногда минут на тонких участках. Если активированные компоненты лежат в контейнере ночь перед печатью, вы уже заплатили за обработку и потеряли её эффект. Последовательность действий важнее самой обработки.
Грунтовки
Грунтовка создает связующий слой там, где активация нецелесообразна — глубокие углубления, сложная геометрия, смешанные подложки. Компромисс заключается в дополнительном этапе сушки и еще одной переменной, которую необходимо контролировать в массовом производстве.
Какой метод печати подходит для геометрии детали?
Выбор метода определяется геометрией и деталями произведения искусства, а не личными предпочтениями.
| Метод | Лучший вариант | Ограничение детализации | Цвета | Основное ограничение |
|---|---|---|---|---|
| Тампопечать | Изогнутые, углублённые, неровные поверхности; небольшие логотипы на клавиатурах, кепках, браслетах. | Высококачественная лазерная печать с глубиной травления 35–50 мкм обеспечивает наилучшую непрозрачность без разбрызгивания чернил. | Один проход за раз; возможно движение "мокрое по мокрому". | Силиконовые чернила имеют свойство прилипать к подушечке; требуется частая очистка подушечки. |
| Снимок экрана | Плоские или слегка изогнутые участки; большие сплошные блоки, коврики, листы. | Средний размер ячейки сетки определяет толщину пленки. | Один проездной, при условии регистрации. | Плотные отложения трескаются при растяжении; сетчатый материал жертвует покрытием ради гибкости. |
| Термотрансфер / силиконовый трансфер | Полноцветные изображения, градиенты, многоцветные логотипы | Высокий | Полноцветная печать за одно применение | Более высокая себестоимость единицы продукции; пленка и пресс-формы увеличивают время выполнения заказа. |
| Лазерная гравировка | Постоянные клейма, серийные номера, коды даты | Очень хорошо | Нет — только тональный контраст | Цвет отсутствует; контрастность зависит от содержания пигмента в базовом соединении. |
| Выдавливание / формование | Логотипы, которые должны пережить печатную версию. | Крупногабаритные — осадка и радиус ограничены. | Никто | Фиксация на оснастке; после изготовления пресс-формы внесение изменений в макет невозможно. |
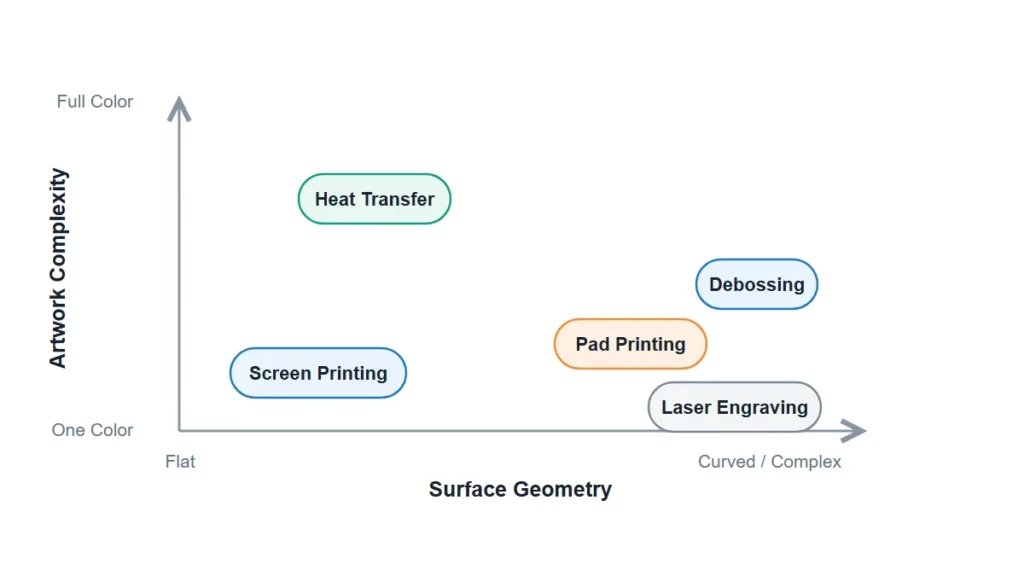
Подробную информацию о наиболее распространенных путях выполнения процесса см. в разделе тампонная печать, силиконовая трафаретная печать и силиконовая трансферная печать. Для нанесения перманентной маркировки без чернил см. лазерная гравировка силикон.
Важно четко обозначить одно правило: если печать выполняется на поверхности, которая постоянно изгибается — например, на нагруднике, браслете или клавиатуре, — то формованный или тисненый элемент прослужит дольше любого печатного. Мы рекомендуем его, даже несмотря на то, что он убирает декоративную линию с цитаты.
Как смешать и отвердить силиконовые чернила без образования разводов?
Двухкомпонентные силиконовые чернила смешиваются на печатной машине, обычно в соотношении около 10% катализатора к весу чернил, с добавлением разбавителя для достижения вязкости при печати — от 10% до 70% в зависимости от цвета и метода. Именно в этом диапазоне начинают проявляться колебания от партии к партии. Оператор, корректирующий количество разбавителя на глаз для решения проблемы с ракелем, также изменяет толщину пленки, непрозрачность и свойства отверждения.
После катализа чернила приобретают рабочее время жизни в емкости. Чернила, оставшиеся в емкости после этого момента, все еще печатают и выглядят правильно — просто после застывания они становятся менее плотными. Это самая распространенная причина того, что отпечатки, прошедшие визуальный осмотр, через неделю не проходят проверку с помощью клейкой ленты.
Процесс отверждения происходит за счет нагрева, а не за счет сушки на воздухе. Типичные градусо-часы печи составляют примерно 135–200 °C, а время выдержки зависит от массы детали и плотности подложки. Толстостенные или сильно наполненные детали поглощают тепло медленно; поверхность чернил достигает нужной температуры задолго до завершения склеивания.
| Контрольная точка | Что нужно исправить в технологической карте? | Что произойдет, если он начнет дрейфовать? |
|---|---|---|
| Соотношение катализатора | Взвешивание проводилось, а не визуально; данные регистрировались для каждой партии. | Чернила с недостаточным катализом остаются мягкими и легко стираются. |
| Тонкий % | Диапазон заблокирован для каждого цвета и для каждого метода. | Толщина и непрозрачность пленки изменяются между сменами. |
| Жизнь в горшке | Чернильные стаканчики с отметкой времени, правило утилизации | Отпечатки выглядят хорошо, но позже адгезия ухудшается. |
| Температура духовки / время выдержки | Проверка производилась с помощью щупа на детали, а не по заданной температуре печи. | Затвердевание происходит только на поверхности; полное склеивание не происходит. |
| Охлаждение и штабелирование | Перед тем как ставить гнездо, дайте ему полностью остыть. | Блокировка, перенос печати, поднятие края |
Почему печать выходит из строя через несколько недель после отгрузки, а не на первом экземпляре?
Поскольку механизмы, разрушающие оттиски на силиконе, носят кумулятивный характер, а первоначальная проверка изделия представляет собой моментальный снимок.
Большинство того, что нам возвращается, объясняется тремя закономерностями:
Под чернилами просачиваются масляные пятна. Остаточный низкомолекулярный силоксан продолжает мигрировать после отгрузки детали. Он проникает к границе раздела и отслаивает напечатанный слой снизу — обычно начиная с краев и радиусов, где пленка наиболее тонкая.
Растяжение и растрескивание. Затвердевшая пленка чернил более жесткая, чем подложка под ней. Там, где растяжение велико и повторяется, пленка сначала трескается по типу паутины, а затем отслаивается. Более толстые слои трескаются быстрее, поэтому инстинктивное желание “печатать более толстым слоем для лучшего покрытия” приводит к обратному результату.
Цикл стирки и истирания. В посудомоечной машине воздействие тепла, щелочного моющего средства и механического контакта приводит к повреждению отпечатка. Рисунок, сохранившийся после 50 циклов, может разрушиться после 200. Покупатели кухонной и детской утвари редко указывают количество циклов, а поставщики редко сообщают об этом добровольно.
Команды неправильно оценивают ситуацию, потому что этап приемки наступает не в тот момент времени. Риск заключался не в самом образце, а в 90-дневном сроке. В случае с продуктами, где это важно, мы указываем, что должно выдерживать печать до составления коммерческого предложения, а не после. См. также: Как убедиться, что логотип, напечатанный на силиконе, не отслоится?.
Критерии испытаний на адгезию и приемки
Спецификация печати без метода тестирования не является спецификацией. Именно эти проверки отличают реальные критерии приемки от субъективного мнения.
| Тест | Что оно ловит | Практические заметки |
|---|---|---|
| Тест с перекрестной штриховкой (ASTM D3359) | Неполное затвердевание, загрязненная поверхность | Быстрый, разрушительный процесс, выполняемый партиями на плоских участках. |
| Тест на трение/проверка на прочность | Недостаточно отвержденная, слабая пленка | Определите циклы и нагрузку, иначе результаты будут несопоставимы. |
| Растворитель для растирания (изопропиловый спирт) | Незатвердевшая поверхность чернил | Размягчение чернил свидетельствует о неполном сшивании поперечных связей. |
| Испытание на цикл растяжения | Жесткость пленки в зависимости от удлинения подложки | Незаменимы для браслетов, нагрудников, клавиатурных панелей. |
| цикл мойки/автоклавирования | Длительный сбой в работе сервиса | Укажите количество циклов и температуру заранее. |
Проведите испытание после полного отверждения и охлаждения, а не сразу после выхода из печи. Нагретая деталь пройдет испытания, которые она бы не прошла через два часа.
Какие детали оформления и дизайна влияют на ресурс печати?
На силиконовых носителях количество отходов от печати на них оказывается больше, чем ожидает большинство покупателей, потому что этот материал ведет себя иначе, чем бумага и пластик.
Возможности тонкой работы ограничены поведением чернильной пленки и гибкостью подложки, а не разрешением печатной формы. Очень тонкие штрихи и мелкий текст, выполненный в зеркальном отображении, либо заполняются чернилами, либо расслаиваются после нескольких тысяч оттисков. На темном или цветном силиконе непрозрачное покрытие обычно требует белой подложки, что добавляет дополнительный слой, риск несовпадения оттисков и толщину пленки — ту же толщину, которая трескается при растяжении.
Еще одна часто встречающаяся проблема — несоответствие цвета. Цвет Pantone, утвержденный на белом образце, не воспроизводится идентично на пигментированной подложке; базовый цвет искажает результат. Необходимо сравнивать цвет с фактическим составом, используемым в производстве, и с фактической твердостью по дюрометру, а не с эталонным образцом. Небольшие изменения твердости детали достаточно сильно влияют на нанесение краски, чтобы изменить воспринимаемый цвет.
Текстура поверхности тоже имеет значение. Матовая или узорчатая поверхность удерживает чернила иначе, чем глянцевая, и сама текстура может служить заменой печати там, где необходимо обеспечить стойкий брендинг — см. обработка поверхности силиконовых изделий и Обработка поверхности и износостойкость текстуры.
Ограничения по оформлению, специфичные для конкретного приложения, см. в разделе... технологии печати и маркировки силиконовых клавиатур и силиконовые коврики с напечатанными логотипами.
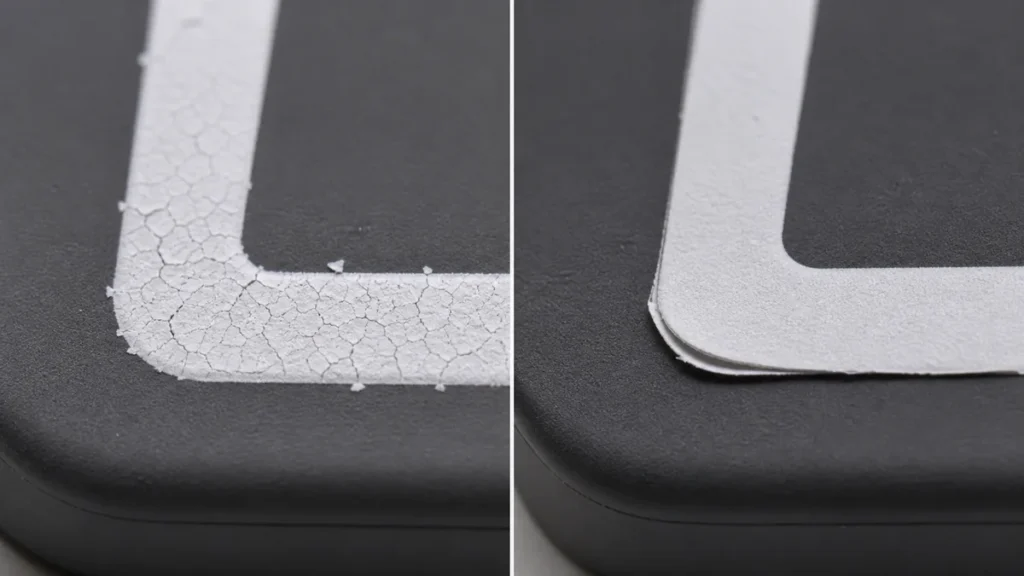
Где проходят границы
Печать на силиконе поддается контролю, но контрольные точки находятся на этапе подготовки к печати: система отверждения компаунда, последующее отверждение, политика использования разделительного агента, временной интервал между активацией и печатью, дисциплина использования катализатора и проверка печи. Если все эти параметры установлены, выбор метода становится простым решением, зависящим от геометрии. Если же оставить их без контроля, ни одна марка чернил не спасет ситуацию.
На вопрос о долговечности мы не можем ответить однозначно, поскольку долговечность определяется условиями эксплуатации, а не типом чернил. Логотип на браслете, медицинская маркировка, нанесенная в автоклаве, и слюнявчик, прошедший обработку в посудомоечной машине, — это три разных параметра, которые выглядят одинаково на чертеже.
Для расчета стоимости или разработки схемы нанесения покрытия нам необходимы пять параметров: базовый компаунд и система отверждения (LSR/HCR, платина или пероксид), твердость детали по дюрометру и цвет подложки, векторное изображение с указанием минимальной толщины линии, условия эксплуатации, которым должна подвергаться печать (циклы промывки, стерилизация, истирание, УФ-излучение), а также любые нормативные требования, касающиеся контакта с материалами.FDA 21 CFR 177.2600, (LFGB, USP Класс VI). Без условий эксплуатации любые гарантии адгезии являются лишь предположением.
Рекомендации
- Отклонение от линейной зависимости между прочностью адгезии и поверхностной свободной энергией на поверхности с низкой энергией — Результаты в области поверхностей и интерфейсов, Elsevier, 2023. https://www.sciencedirect.com/science/article/pii/S2452321623003220
- Платинокатализируемое гидросилилирование в химии полимеров — Polymers (обзор), размещено на PubMed Central / NIH, 2020. https://pmc.ncbi.nlm.nih.gov/articles/PMC7598247/
- Предварительная обработка жидких силиконовых каучуков для удаления летучих силоксанов — Исследования в области промышленной и инженерной химии, Американское химическое общество. https://pubs.acs.org/doi/10.1021/ie061666q
- Lebensmittel- und Futtermittelgesetzbuch (LFGB), полный текст закона — Федеральное министерство юстиции Германии, Gesetze im Internet. https://www.gesetze-im-internet.de/lfgb/
- 〈88〉 Тесты на биологическую реактивность in vivo (основа класса VI Фармакопеи США) — Фармакопея США. https://doi.usp.org/USPNF/USPNF_M98834_01_01.html
- Стандартный метод испытания на смачивающее напряжение пленок из полиэтилена и полипропилена, D2578-23 — ASTM International, действующая версия. https://store.astm.org/d2578-23.html
- Стандартные методы испытаний для оценки адгезии с помощью ленточного теста, D3359-23 — ASTM International, действующая версия. https://www.astm.org/d3359-23.html
- 21 CFR 177.2600 Резиновые изделия, предназначенные для многократного использования — Электронный свод федеральных правил США, Раздел 21, с поправками от 23.07.2026. https://www.ecfr.gov/current/title-21/chapter-I/subchapter-B/part-177/subpart-C/section-177.2600