В большинстве запросов на коммерческие предложения тампонная печать на силиконе рассматривается как отдельная позиция — “напечатать наш логотип на клавиатуре” — так же, как и печать на ABS-пластике. Силикон ведет себя не так, как ABS. Его поверхностная энергия Его сопротивление составляет около 20–24 мН/м, к нему не прикрепляются никакие стандартные соединения, и деталь деформируется при каждом использовании.
Проблема редко проявляется на первом экземпляре. Она проявляется на третий месяц: надписи истончаются под большим пальцем, края на изогнутой верхней части клавиши размываются, одна партия становится глянцевее предыдущей. К тому времени оснастка уже изготавливается, клише выгравировано, а ремонт обходится дороже, чем само украшение.
Вот как этот процесс на самом деле работает в нашем цехе — глубина, подложка, соотношение чернил, окно отверждения — и конкретные моменты, когда тампонная печать перестает быть правильным решением.
Управляющее резюме
- Метод тампонной печати выигрывает за счет кривизны, а не площади. При толщине примерно 80 × 80 мм за один ход и радиусе, который может обернуть подушка с твердостью по Шору А 40–60, она превосходит другие аналоги. трафаретная печать; выше этого — нет.
- Адгезия — это химия, а не давление. Единственным надежным связующим веществом является двухкомпонентная силиконовая краска с соотношением катализатора 10:1 и полным циклом отверждения; грунтовка и плазменная обработка фиксируют поверхность, а не краску.
- Причина сбоя — недостаточное количество чернил, а не их полное отсутствие. Клише, протравленное на глубину менее ~25 мкм, выглядит хорошо при первом использовании, но стирается при эксплуатации в полевых условиях.
Как тампонная печать переносит чернила на силиконовую деталь
Тампонная печать — это непрямая глубокая печать. Изображение находится на вытравленной стальной или полимерной пластине (избитый термин), силиконовая подушка вытягивает краску из травленого слоя, и именно подушка, а не пластина, соприкасается с деталью. Именно это непрямое воздействие позволяет использовать тампон для печати выпуклых клавиш, изогнутых браслетов и нестандартных промышленных деталей, недоступных для плоской печати.
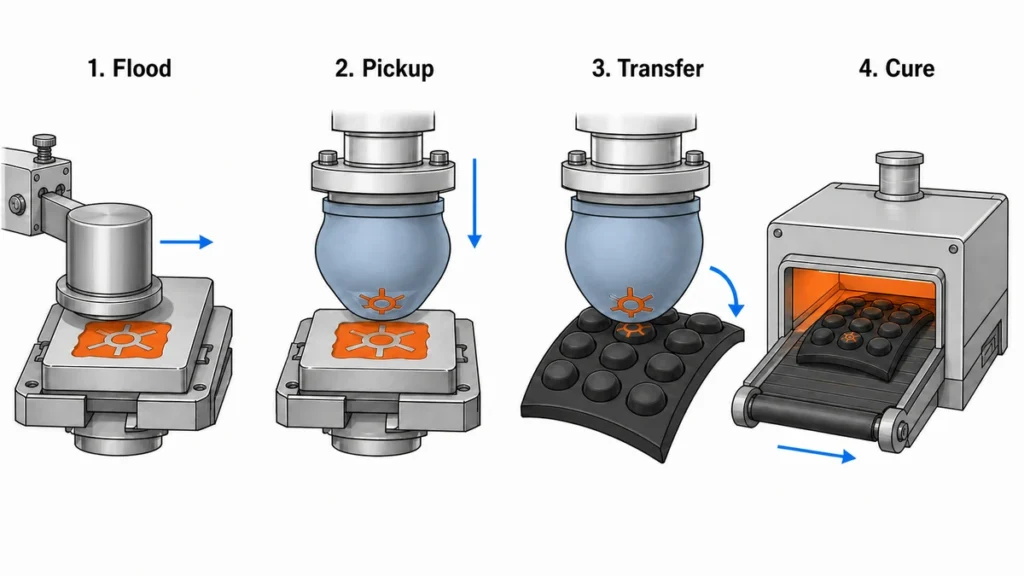
Четыре этапа, каждый со своим собственным стилем:
1. Заливка чернильной чашкой и обработка чернилами.
Герметично закрытая емкость с краской заливает зону травления и очищает поверхность за один проход. Если кольцо ракеля изнашивается, краска остается на поверхности печатной формы и печатается в виде дымки вокруг изображения. При работе с силиконовыми красками мы проверяем герметичность кольца при каждой смене цвета, поскольку силиконовые краски обладают высокой вязкостью и заполняют кольцо быстрее, чем сольвентные краски для пластика.
2. Захват чернил
Подложка прижимается к залитому травильному раствору. Растворитель вспыхивает из открытой пленки чернил в травильном растворе в течение нескольких сотен миллисекунд перед захватом — именно эта вспышка делает чернила достаточно липкими, чтобы отделиться от пластины и прилипнуть к подложке.
3. Перевод
Подушечка прокатывается по детали. Поскольку поверхность подушечки также покрыта силиконом, энергия отталкивания чернил у нее ниже, чем у детали после предварительной обработки — чернила предпочитают деталь. Этот баланс хрупкий. Подушечка, впитавшая силиконовое масло с плохо отвержденной детали, начнет отталкивать чернила примерно через 500 движений.
4. Лечение
Печать не считается завершенной, когда она выглядит завершенной. Двухкомпонентные силиконовые чернила на этом этапе еще не сшиты и будут размазываться под ногтем в течение нескольких часов.
Почему глубина клише определяет непрозрачность и резкость контуров?
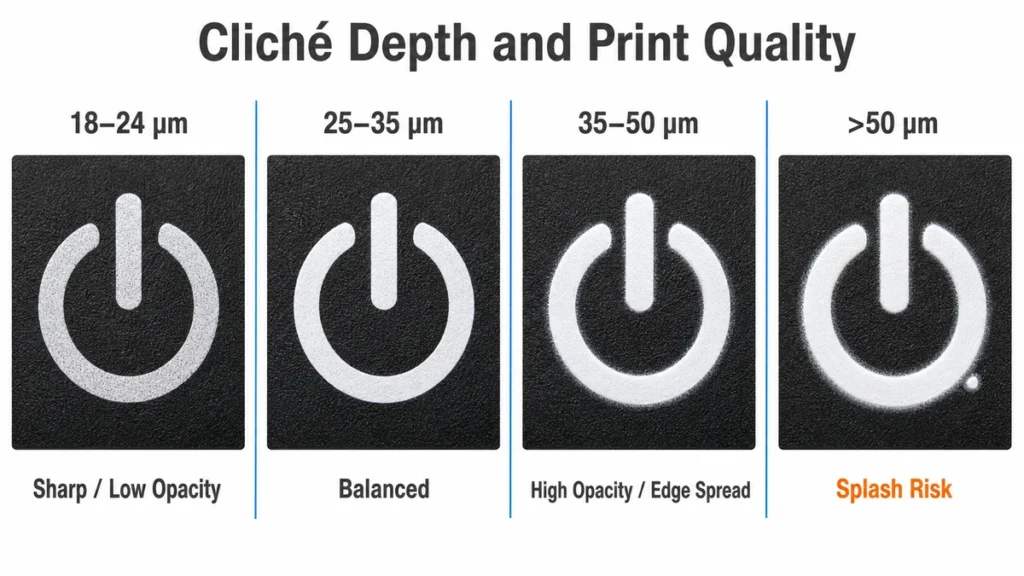
Потому что только процесс травления регулирует объем чернил. Силиконовые чернила непрозрачны, но мягкие; на цветной силиконовой детали толщина белой маркировки должна определяться глубиной слоя.
| Глубина травления | Поведение на силиконе | Вариант использования |
|---|---|---|
| 18–24 мкм | Острые края, слабая непрозрачность на темных участках, раннее истирание. | Мелкий текст только на светлых участках. |
| 25–35 мкм | Сбалансированный — наш вариант по умолчанию для обозначений на клавиатуре. | Наиболее часто упоминаемая / легендарная работа |
| 35–50 мкм | Высокая непрозрачность, небольшое растекание по краям и риск разбрызгивания. | Белые или светлые чернила на черном силиконе |
| >50 мкм | Чернильные брызги, ореол, медленное мерцание | Редко оправдано |
Стальные пластины, изготовленные методом лазерной гравировки, сохраняют глубину рисунка более стабильно, чем фотополимерные, при длительной эксплуатации; фотополимерные пластины изнашиваются, и слой рисунка истончается в течение смены, даже если никто не меняет настройки. Эта медленная потеря толщины является наиболее распространенной причиной ситуации, когда “первые 2000 деталей получаются качественными, а последние 3000 – серыми”.
Вот где команды неправильно оценивают процесс. Глубина рассматривается как внутренний параметр принтера, поэтому она никогда не отображается на чертеже или в заказе на поставку. Затем второй поставщик предлагает тот же макет с толщиной 20 мкм, выигрывает по цене, и легенда не проходит тест на истирание, который оригинальная деталь проходила в течение двух лет.
Выбор полировальной колодки: твердость по дюрометру, форма и пределы кривизны.
Это расходный материал со специфическими характеристиками, а не обычный резиновый блок.
| твердость подушечки по дюрометру | Поведение | Где мы его используем |
|---|---|---|
| 20–40 Берег А | Высокая степень соответствия приводит к увеличению искажений изображения. | Глубокие изгибы, текстурированные поверхности, мягкие купола клавиш. |
| 40–60 Берег А | Сбалансированный отвод, общего назначения | Большинство силиконовых клавиатур, ковриков и плоских деталей |
| 60–80 Берег А | Минимальные искажения, требуется практически ровная поверхность. | Мелкий шрифт, линии 0,2 мм, многоцветная совмещение. |
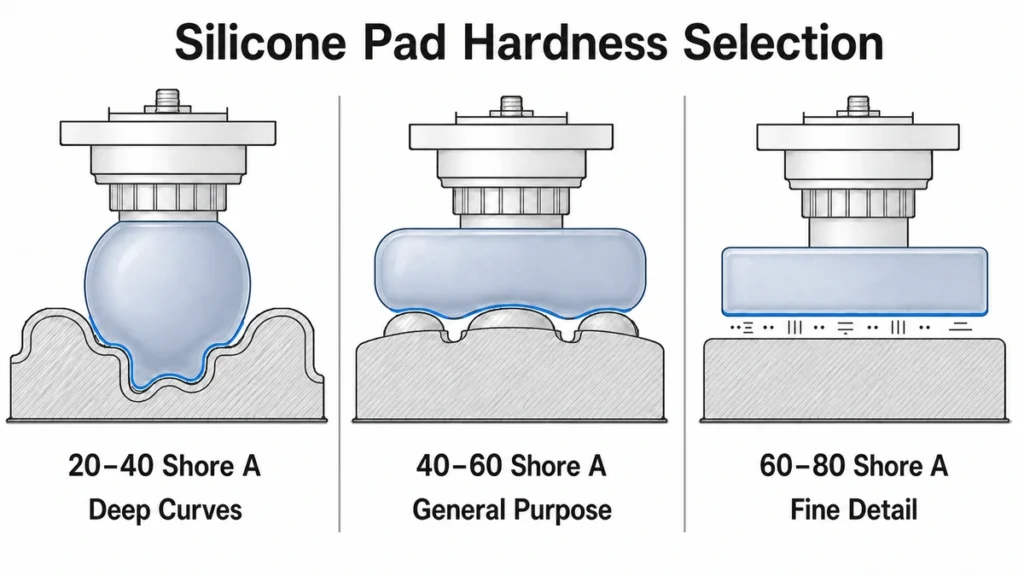
Форма имеет такое же значение, как и твердость. Круглая подушечка скатывает чернила от точки к периферии и является наиболее удобной в использовании; подушечка в виде бруска или буханки покрывает длинные линейные изображения с меньшими искажениями, но не прощает наклона. Подушечки с крутым углом удаляют захваченный воздух; плоские подушечки задерживают его и образуют точечные отверстия.
Также происходит приработка подушек. Новая подушка печатает немного по-другому в течение примерно первых 200-300 движений, пока поверхность не размягчится. При работе с высокой точностью совмещения мы проводим приработку на бракованных образцах перед изготовлением первого образца — в противном случае утвержденный образец не будет соответствовать утвержденному продукту.
Реальной границей является кривизна. Как правило, сложная кривая с радиусом менее примерно 8 мм начинает заметно искажать изображение, а текст растягивается вдоль направления сворачивания. Изображение можно предварительно исказить в клише для компенсации, но это предварительное искажение привязано к геометрии одной части. Измените основной радиус верхней части, и печатная форма будет непригодна.
Чем двухкомпонентные силиконовые чернила отличаются от стандартных чернил для тампонной печати?
Стандартные сольвентные чернила — эпоксидные или акриловые системы, используемые на АБС-пластике, поликарбонате или покрытом металле — не сцепляются с силиконом. Они остаются на поверхности и отслаиваются ногтем. Печать на силиконе требует использования системы чернил на основе силикона: силиконовой смолы-носителя, пигмента и катализатора, который сшивает чернила в сетчатую структуру, совместимую с подложкой.
Операционные последствия:
- Соотношение компонентов смеси фиксировано, обычно 10:1 по весу. (чернила : катализатор) для распространенных двухкомпонентных силиконовых чернил. Чернила с недостаточным катализатором затвердевают, становятся мягкими и стираются; чернила с избыточным катализатором застывают в чашке в виде геля.
- Жизнь, проведенная за употреблением марихуаны, коротка. После катализа срок годности составляет примерно 4–8 часов в зависимости от температуры в цехе. Катализированные чернила ни в коем случае нельзя переливать обратно в некатализированную массу — это загрязняет всю емкость.
- Растворитель является частью рецепта., Обычно это 10–15% по весу, и он контролирует не только вязкость, но и скорость испарения. Слишком большое количество разбавителя приведет к тому, что краска не будет чисто отходить от печатной формы.
- Подбор цвета происходит после отверждения, а не в чашке. Силиконовые чернила меняют цвет при отверждении; одобрение Pantone, полученное на основе оценки качества чернил в мокром состоянии, не имеет смысла.
Более подробная информация о компромиссах в области химии и рецептуры приведена в Составы и инновации силиконовых печатных красок.
Нужно ли предварительно обрабатывать силикон перед тампонной печатью?
Иногда — и честный ответ заключается в том, что это зависит от того, как деталь была извлечена из формы, а не от технических характеристик краски.
Деталь, только что прошедшая постполимеризацию и обезжиренная, с нанесенными на нее силиконовыми чернилами соответствующего цвета, может печататься без предварительной обработки; несколько поставщиков чернил демонстрируют это на примере чистых силиконовых клавиатур. Детали, предназначенные для серийного производства, редко бывают настолько чистыми. Средство для снятия форм, силиконовое масло, выделяющееся из-за неполной постполимеризации, и загрязнения, возникающие при обработке, остаются на поверхности и являются истинной причиной большинства жалоб на то, что “чернила не держатся”.
Что мы контролируем до того, как контактная площадка коснется детали:
- Последующая обработка (обычно при 200 °C в течение 2–4 часов в зависимости от состава) позволяет удалить летучие вещества, которые в противном случае мигрировали бы на поверхность позже.
- Протирка изопропиловым спиртом или ультразвуковая очистка, а также установленное максимальное время выдержки между очисткой и печатью.
- Грунтовка или плазменная обработка применяются только в тех случаях, когда этого требует состав, содержание пигмента или сорт наполнителя.
Плазма повышает поверхностную энергию, но её эффект ослабевает — обработанные детали, оставленные на ночь, теряют большую её часть. Грунтовка более щадящая при пакетной обработке, но добавляет дополнительный этап и время сушки. Ни один из методов не компенсирует масляный налёт; они просто разрушаются медленнее. Последовательность очистки, последующей полимеризации, активации и нанесения грунтовки подробно описана в [ссылка на источник]. предварительная обработка силиконовой поверхности.
Период отверждения: температура, время и как выглядит недоотверждение.
Нагрев превращает напечатанную пленку в готовое изделие. Обычные двухкомпонентные силиконовые чернила затвердевают при температуре отверждения. 120–150 °C в течение 3–10 минут в туннельной печи или высушивать на воздухе при комнатной температуре в течение примерно 24 часов, при этом полное сшивание может продолжаться до 72 часов.
Собственная масса детали влияет на результат. Клавиатурная лента толщиной 1 мм нагревается за секунды; промышленная втулка толщиной 6 мм – нет. Задание времени прохождения через туннельный канал по скорости ленты, а не по температуре сердцевины детали, приводит к тому, что цех получает первый пройденный образец, а затем – бракованную партию.
Вместо того чтобы полагаться на таймер, мы проводим две проверки:
- Тест на растяжение — Интенсивно сгибайте и растягивайте область печати. Полностью отвержденная деталь растягивается вместе с ней; недостаточно отвержденная трескается или отслаивается по краям.
- Проверка штриховки с помощью ленты по ASTM D3359 / ISO 2409, плюс обработка растворителем IPA. Мы фиксируем классификацию, а не заключение «прошел/не прошел».
Чрезмерное отверждение имеет свою цену: выдерживание светлых цветов при температуре выше ~180 °C приводит к их пожелтению и может сделать пленку настолько хрупкой, что она потрескается при первом же сильном сгибании.
Где тампонная печать достигает своих пределов на силиконе
Этот раздел стоит вставить в ваш проект для проверки.
| Параметр | Практический предел | Примечания |
|---|---|---|
| Минимальная ширина строки | Надежность 0,20 мм; 0,15 мм в каждом конкретном случае. | Ниже этого уровня могут образовываться чернильные перемычки или разрывы в зависимости от твердости подушечки. |
| Минимальная высота текста | ~1,0 мм | Первоочередная проблема — читаемость, а не удобство печати. |
| Область печати за один ход | ~80 × 80 мм | На больших участках теряется однородность чернильной пленки в центре. |
| Цвета | 1–4 практических | Каждый цвет обозначает отдельный фактор риска, связанный со станцией, номерным знаком и регистрацией. |
| Регистрация, плоская часть | ±0,10–0,15 мм | С жестким креплением |
| Регистрация, изогнутая/мягкая часть | ±0,25 мм или хуже | Сама деталь деформируется под давлением подушки. |
| Рабочий радиус | ≥8 мм для неискаженного изображения | Для меньших радиусов требуется предварительно искаженное изображение. |
| Толщина чернильной пленки | ~5–15 мкм после отверждения | Определяется глубиной травления, а не давлением. |
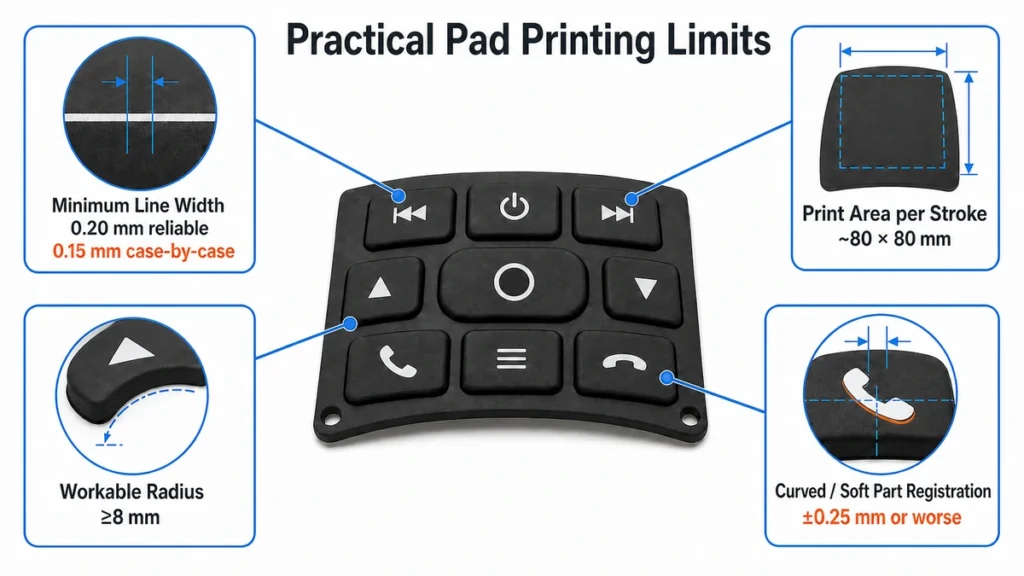
При многоцветной печати чаще всего возникают ошибки в расчетах. На жестких пластиковых деталях четырехцветная тампонная печать является стандартной практикой. На силиконе деталь сжимается по-разному при каждом ударе тампона, и полотно клавиатуры из стали 40 Shore A не вернется точно в то же положение на четвертой станции, в котором оно находилось на первой. Техника «мокрое по мокрому» также ведет себя иначе: силиконовые чернила дольше остаются открытыми, поэтому нанесение второго цвета слишком рано приводит к отслаиванию первого.
Если для изображения требуется точная цветопередача на мягкой поверхности, разумнее всего переработать изображение с учетом цветоделения — преднамеренных промежутков между цветами — вместо того, чтобы покупать более дорогостоящее оборудование.
В каких случаях следует отдать предпочтение тампонной печати, а не трафаретной или термотрансферной печати?
Вкратце: выбирайте по геометрии, а не по цене за единицу. Тампонная печать — единственный из трех способов, позволяющий наносить целевое изображение на сложную кривую.
| Тампопечать | Снимок экрана | Термотрансферная печать | |
|---|---|---|---|
| Поверхность | Изогнутый, куполообразный, неправильной формы, утопленный | Плоская или одноосевая кривая | Изогнутый, обволакивающий |
| Площадь и цвета | ≤80 мм за один ход, 1–4 цвета | Крупные и непрерывные, от 1 до 6 цветов. | Большая обложка, полноцветная печать |
Полное сравнение методов по каждому отдельному методу — стоимость оснастки, характеристики точности совмещения, износостойкость — должно быть представлено на отдельной странице и здесь повторяться не будет.
Лазерная гравировка Это четвертый вариант, и единственный, в котором нет чернил, которые могли бы испортиться, — но он удаляет слой покрытия, а не добавляет его, поэтому визуальный результат будет другим, а не заменой.
Полный алгоритм принятия решений по всем четырем методам см. в руководстве по основным методам. Как печатать на силиконе.
Что фиксирует стоимость заказа на тампонную печать?
Три вещи, в порядке убывания влияния:
- Количество тарелок. Один штамп на каждый цвет, на каждую правку макета. Стоимость стальной пластины с лазерной гравировкой составляет от 40 до 80 долларов США, и она сохраняет глубину тиснения при длительных тиражах; фотополимер дешевле, но используется как расходный материал, а не как оснастка. Изменения макета после гравировки пластины не являются бесплатной корректировкой; это новые пластины.
- Смена цвета. Очистка силиконовыми чернилами занимает больше времени, чем очистка чернилами на основе растворителей, а оставшиеся в чашке катализированные чернила — это отходы. Заложите в бюджет от 20 до 40 минут на смену цвета, поэтому при выполнении четырехцветной печати небольшим тиражом больше времени на очистку, чем на саму печать.
- Циклическая и восстановительная эксплуатация. Процесс печати занимает около секунды, а одноцветная станция с ручной загрузкой деталей обеспечивает производительность примерно от 900 до 1500 деталей в час. Ограничением является туннель для отверждения, и производство толстых деталей вытесняет лишние детали.
Минимальный объем заказа (MOQ) определяется на этапе подготовки производства, а не количеством материала. Одноцветная маркировка существующей детали возможна при заказе нескольких сотен экземпляров; четырехцветная печать новой изогнутой формы редко имеет экономический смысл при заказе менее 3000–5000 экземпляров, поскольку предварительно искаженный макет необходимо сопоставить с физическими образцами, прежде чем станет возможным воспроизведение результатов.
Типичные примеры применения на нашем этаже
- Силиконовые обозначения на клавиатуре — основное применение. Обычно один или два цвета, за которыми следует защитное покрытие. См. Технологии печати и маркировки силиконовых клавиатур и Силиконовые покрытия и отделка поверхности клавиатуры то, что наносится поверх чернил.
- Браслеты и ремешки — Небольшие логотипы на постоянно изгибающейся поверхности; эластичность чернил важнее, чем их непрозрачность.
- Нестандартные промышленные детали — уплотнительные кольца, прокладки, корпуса, куда сетка просто не может достать до поверхности.
- Товары для младенцев и продукты питания — можно распечатать, но соответствие чернил Главным ограничивающим фактором становится качество печати, а не качество печати.
Что это значит, прежде чем вы опубликуете рисунок?
В большинстве проектов ограничивающим фактором является не тампопечать на силиконе, а состояние поверхности отформованной детали. Деталь с остатками разделительного состава или неполным последующим отверждением не пройдет проверку адгезии независимо от используемых чернил, тампона или толщины пластины, и вину за решение о формовке, принятое за несколько недель до этого, возложат на типографию.
Перед тем как назвать цену, нам необходимы четыре вещи: геометрия детали с радиусом печатной поверхности, макет с минимальной толщиной линии и количеством цветов, состав и твердость подложки, а также стандарт износостойкости, которому должна соответствовать печать — количество циклов истирания, воздействие растворителя или требования соответствия. Без стандарта износостойкости цена будет лишь предположением, как и технологический диапазон, лежащий в её основе.
Если отпечаток должен выдерживать ежедневный контакт с большим пальцем в течение многих лет, то речь идет уже не о тампонной печати, а о том, следует ли печатать, покрывать лаком или гравировать надпись.
Рекомендации
- Тампонная печать (непрямая офсетная глубокая печать) — Википедия, постоянно обновляется
- ASTM D2240-15(2021), Свойства резины — Твердость по дюрометру — ASTM International, текущее издание
- Стандарт ASTM D3359-23, оценка адгезии методом ленточного теста. — ASTM International, обновлено в марте 2023 г.
- ISO 2409:2020, Краски и лаки — Испытание на поперечное сечение — ISO, текущая редакция
- 21 CFR 177.2600, Резиновые изделия, предназначенные для многократного использования — Управление по санитарному надзору за качеством пищевых продуктов и медикаментов США / eCFR, текущий текст
- Модификация поверхности полимеров плазменной обработкой — NIH PMC, 2024 (о постобработочном старении поверхностной энергии)
- Данные об энергии поверхности полидиметилсилоксана (PDMS) — Сводные литературные данные: 20–24 мДж/м²