В большинстве случаев проблемы с адгезией напечатанного силикона объясняются чернилами. По нашему опыту, чернила редко являются тем фактором, который меняется. Предварительная обработка силиконовой поверхности — это наименее документированный этап всего процесса: на чертеже нет параметров, на технологической карте нет записей, на линии нет измерений.
Деталь прошла первый контрольный образец, была отгружена, но через три месяца вернулась с отслоением надписей по краям. В заказе на покупку была указана система нанесения краски и цикл отверждения. Ничего не говорилось о состоянии поверхности на момент нанесения краски.
На этой странице сравниваются три метода обработки, фактически используемые в производстве — атмосферная плазма, химическая обработка и коронный разряд — по четырем параметрам, определяющим, какой из них подходит для вашей производственной линии: величина добавляемой поверхностной энергии, длительность эффекта, стоимость обработки одной детали и воспроизводимость результатов в течение смены.
Управляющее резюме
- Уборка — это не дополнительная услуга и не процедура. Средство для снятия пресс-форм и выделение силиконового масла нейтрализуют все три метода; если поверхность загрязнена, плазма и коронный разряд просто активируют загрязнение.
- Плазменная обработка наиболее эффективна при работе с 3D-деталями, но при этом является наиболее подверженной износу. Обработанный силикон начинает терять поверхностную энергию в течение часа, поэтому печатная станция должна располагаться рядом с устройством для обработки.
- Праймер дает время, коронавирус обеспечивает производительность. Primer допускает пакетную обработку и хранение данных; коронный разряд дешев и быстр, но фактически ограничен плоской или почти плоской геометрией.
Почему к необработанному силикону ничего не прилипает
В основе силикона лежит силоксановая цепочка с метильными группами, направленными наружу. Эти метильные группы химически инертны и неполярны, именно поэтому силикон выдерживает воздействие тепла, ультрафиолетового излучения и химических веществ — и именно поэтому чернила на нем образуют капли. Поверхностная энергия находится в диапазоне... 20–24 мН/м, что значительно ниже поверхностного натяжения большинства чернил и клеев.
Правило смачивания простое: если поверхностная энергия подложки не превышает поверхностное натяжение нанесённой на неё жидкости, жидкость не будет растекаться, и в лучшем случае соединение будет механическим.
Существует вторая проблема, в которой часто обвиняют предварительную обработку, но которую она не может решить. Формованный силикон оставляет на поверхности разделительный слой, а не полностью отвержденный силикон продолжает выводить на поверхность низкомолекулярный силоксан в течение нескольких дней. Обработка загрязненной детали активирует слой загрязнения, а не подложку. Адгезия выглядит приемлемой на первом изделии, но нарушается, когда этот слой мигрирует.
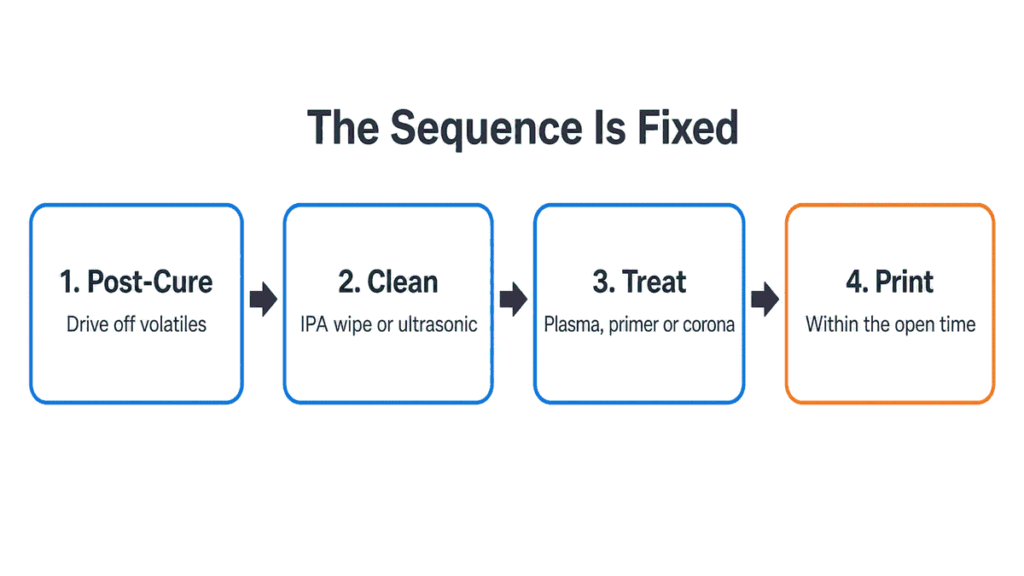
Таким образом, последовательность фиксирована, и порядок важнее метода:
- После заживления часть, предназначенная для эффективного удаления летучих веществ — см. Изделия из силикона после полимеризации для рассуждений и типичных циклов.
- Чистый — Протирка изопропиловым спиртом или ультразвуковая обработка с заданным максимальным временем выдержки перед следующим этапом.
- Обращаться — плазма, праймер или коронный разряд.
- Распечатайте документ в течение времени, отведенного на процедуру.
Пропустите шаг 1 или 2, и шаги 3 и 4 окажутся пустой тратой денег.
Как на самом деле определить, обработана ли поверхность?
Вы либо измеряете, либо не знаете. На производственных площадках используются два метода.
Ручки и чернила для теста Dyne Это быстрый метод. Пробная жидкость с известным поверхностным натяжением наносится на поверхность; если пленка держится примерно две-три секунды, не распадаясь на капли, значит, поверхностная энергия равна или превышает это значение. Метод описан в [ссылка на описание метода]. ASTM D2578 и его эквивалент ISO 8296. Точность — это... ±2 дин/см со стандартным шагом 2 дин/см и примерно ±1 дин/см при систематическом многократном использовании.
Два момента, которые более важны при работе с силиконом, чем с пленкой:
- Наконечники ручек загрязняют жидкость. Маркеры впитывают машинное масло и силоксан, из-за чего показания могут быть заниженными или завышенными без предупреждения. Для проверки качества записи используйте специальные жидкости в бутылочках и свежий ватный тампон.
- Динамометрические испытания на небольших, текстурированных или глубоко углублённых участках ненадёжны. На куполообразной клавиатуре часто тестируется самая плоская часть детали, которая на самом деле не плоская.
Измерение краевого угла смачивания Это эталонный метод. Он медленнее, требует наличия прибора и полезен для квалификации процесса и для споров с клиентами, но он не является проверкой каждой партии продукции.
Практическая схема включает в себя измерение базового значения краевого угла смачивания на этапе квалификации, затем измерение параметров жидкостей методом динамического анализа через определенные интервалы времени на производственной линии, при этом показания регистрируются относительно всей партии.
Атмосферная плазма: самая мощная, самая недолговечная
Плазменная обработка очищает поверхность на микроскопическом уровне и химически активирует ее за один сухой бесконтактный проход. Системы атмосферного давления устанавливаются над конвейером или на манипуляторе робота и обрабатывают трехмерные геометрические формы, углубления и несколько граней — именно поэтому они являются предпочтительным выбором, когда деталь не имеет плоской поверхности.
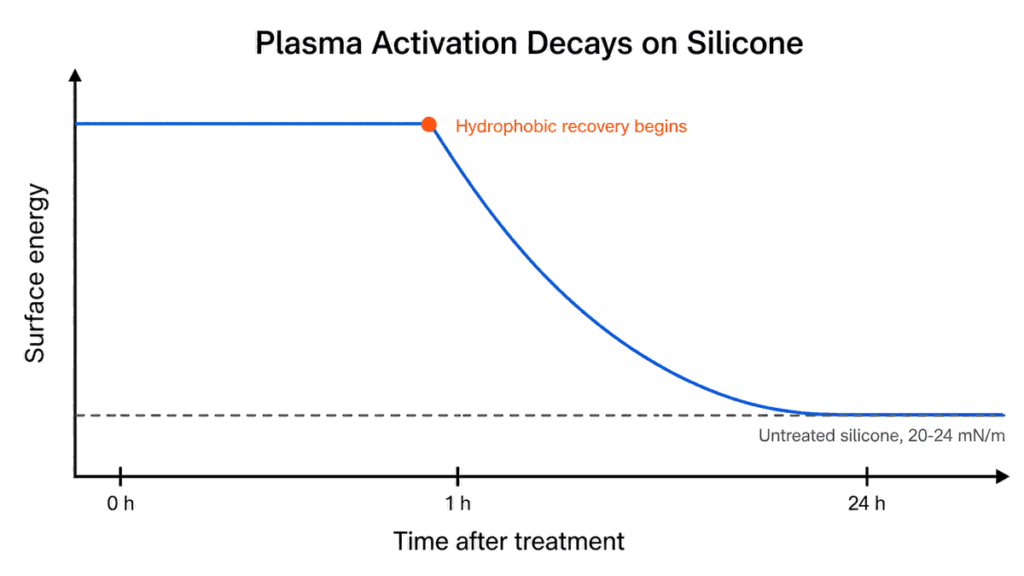
В оперативном плане важен не пик поверхностной энергии, а скорость её затухания.
Если говорить конкретно о силиконе, то..., опубликованы работы по гидрофильной модификации атмосферной плазмы обнаружил эффект стабильная работа примерно в течение часа, после чего началось восстановление гидрофобных свойств, и поверхность вернулась к своему первоначальному состоянию. исходные значения примерно через 24 часа старения. Производители оборудования описывают это поведение более свободно: снижение уровня дин варьируется в зависимости от материала и окружающей среды, а срок службы обработки может составлять от нескольких часов до нескольких месяцев в зависимости от субстрата. Силикон находится в верхней части этого диапазона по скорости реакции, поскольку его короткие подвижные цепи быстро переориентируются и возвращают метильные группы на поверхность.
Последствия для печатной линии:
- Устройство для обработки должно быть расположено на одной линии с принтером., Не в отдельном помещении. Процедура обработки с последующим хранением не является плазменной обработкой силикона.
- Наличие запасов материала между обработкой и печатью сопряжено с риском брака. Если производственная линия останавливается на час, необходимо повторно обработать детали в буфере.
- Повторное отступление работает. Детали, срок службы которых истек, как правило, можно повторно запустить для восстановления работоспособности, что дешевле, чем их утилизация, но должно быть регламентировано, а не зависеть от решения оператора.
- Избыточное лечение — это реальная проблема. Чрезмерное окисление плазмы может ослабить приповерхностный слой и повлиять на последующие этапы процесса; большая мощность не означает большую адгезию.
Во сколько обходится содержание. Атмосферная плазма не потребляет химических реагентов — заявленные системные требования ограничиваются только электроэнергией и чистым сжатым воздухом, что и является основным экономическим аргументом против использования грунтовки. Технические характеристики производителя указывают диапазон производительности: одно сопло обрабатывает полосу шириной примерно 8-12 мм; вращающиеся головки обрабатывают полосы шириной 40-150 мм при заявленной производительности около 10 м/мин; профильные системы обеспечивают обработку на 360° при скорости линии до 40 м/мин; широкоформатные сопла DBD покрывают полосы шириной до 100 мм. Типичное заявленное потребление для системы с вращающейся головкой составляет 1000 Вт для генератора с подачей сжатого воздуха около 66 л/мин при давлении 5-6 бар. При скорости 10 м/мин под головкой примерно 0,4 с располагается клавиатура длиной 60 мм, поэтому на обычной линии декорирования плазма не является узким местом — им является печатная станция.
С точки зрения затрат, энергопотребление практически не имеет значения. Суммарное потребление около 1,5 кВт, распределенное на тысячи деталей в час, составляет менее 0,001 доллара США за деталь. В вашем предложении фактически отражена амортизация капитальных затрат: односопловая система, списанная за три года в рамках программы, обрабатывающей 30 000 деталей в месяц, обходится примерно в 0,02–0,03 доллара США за деталь. По сравнению с линией для нанесения грунтовки, которая включает в себя затраты на расходные материалы, время схватывания, время работы печи и обращение с растворителями для каждой партии, плазменная обработка обычно является более дешевым решением задолго до достижения больших объемов производства.
Влажность и температура хранения влияют на скорость порчи. Теплые и влажные условия хранения ускоряют восстановление, сухие — замедляют. Если в вашем цехе нет климат-контроля, рассчитывайте на кратчайший срок.
Химическая грунтовка: медленнее, грязнее и единственная, которая сохраняет свои свойства при хранении.
Грунтовки для силикона представляют собой смеси реактивных силанов и силоксанов на основе растворителей. Они действуют химически, а не физически: силансодержащий конец связывается с подложкой, а другой конец образует группу, с которой могут реагировать чернила или эластомер. Это тот же класс химических веществ, который используется для адгезия силиконового литья, применяется к проблеме декорирования, а не к проблеме склеивания.
Что вы получаете:
- Настоящее свободное время. Подготовленная и прогретая поверхность подвергается химической модификации, а не просто физической активации, поэтому она выдерживает пакетный процесс обработки, очередь и выдержку в течение ночи, чего не может обеспечить плазменная обработка.
- Независимость от геометрии. Погружение, нанесение кистью, распыление и нанесение тампонами позволяют получить формы, для обработки которых плазменной насадкой потребовалось бы несколько проходов.
- Низкая стоимость оборудования. Нет генератора, нет газоснабжения, нет возможности интеграции с конвейером.
Сколько вы за это платите:
- Дисциплина определения толщины пленки. На невпитывающих поверхностях грунтовочный слой должен быть едва заметен. Слишком большое количество грунтовки образует слабый пограничный слой, и отпечаток отслаивается, при этом грунтовка остается на нем. Это наиболее распространенный дефект грунтовки, который мы наблюдаем.
- Время вспышки — это реальный параметр. Перед следующим этапом грунтовку необходимо дать высохнуть или гидролизоваться в соответствии с инструкцией, указанной в техническом описании — обычно это занимает от 20 до 45 минут при комнатной температуре, в зависимости от системы. Печать во влажном состоянии хуже, чем печать без грунтовки.
- ЛОС, вентиляция и хранение. Обращение с растворителями, утилизация отходов и срок годности, который определяется датой, а не оценкой оператора.
- После выпечки может потребоваться дополнительное время. Некоторые грунтовочные системы достигают полной эффективности только после запекания при повышенной температуре; типичные опубликованные условия для силиконовых деталей следующие: 150–200 °C в течение 2–4 часов.
Последний момент стоит обсудить с точки зрения ценообразования, прежде чем выбирать грунтовку. Если грунтовке требуется четырехчасовая запекание, процесс перестает быть дешевым — это просто переносит затраты с капитального оборудования на эксплуатацию печи и незавершенное производство.
Коронный разряд: дешево и быстро, но ограничено геометрией.
Коронная обработка осуществляется путем воздействия на поверхность высокочастотным высоковольтным разрядом через воздушный зазор. Это стандартный метод для рулонной обработки пленок и рулонов, поскольку он недорог, быстр и легко интегрируется в непрерывную линию. Применяется на силиконовых листах, силиконовой пленке и прокладочный материал с клеевой основой Оно делает именно то, что от него требуется.
Ограничением является геометрия. Коронный разряд зависит от контролируемого воздушного зазора между электродом и поверхностью. куполообразная клавиатура, а браслет, Или же уплотнительное кольцо не обеспечивает равномерного зазора, поэтому интенсивность обработки варьируется по всей детали — обрабатывается верхняя часть купола, боковая поверхность обрабатывается недостаточно, а углубление остается необработанным. Производители расширили применение коронного разряда на 3D-детали с помощью специализированных головок и больших полей, но рабочая зона по-прежнему измеряется в дюймах высоты детали, а не в произвольной геометрии.
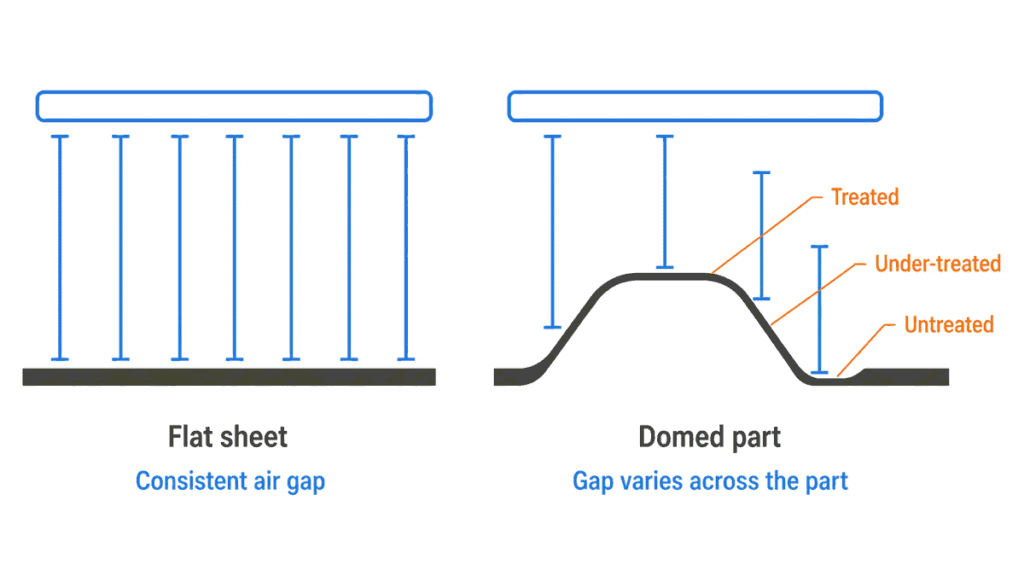
Ещё два ограничения, которые решают, принимать решение или нет:
- Проводящие элементы и ленты могут искрить. при классическом коронном разряде, что имеет значение для автоматизированной обработки деталей на металлических носителях.
- Озон образуется и требует извлечения, что является вопросом оборудования, а не технологического процесса.
Затухание коронного разряда — это та же проблема, что и у плазмы: активация носит физический характер, поэтому эффект ослабевает. Поскольку коронный разряд передает на поверхность меньше энергии, чем сопло плазмы, он также ослабевает быстрее. Рассчитывайте примерно на 30 минут стабильной активации силикона, при этом большая часть эффекта исчезнет примерно через 8 часов. Для сравнения, пленка полиолефина, обработанная коронным разрядом, может снизиться с 48 дин/см до 38 дин/см менее чем за 30 дней; подвижность цепей силикона приводит к гораздо более быстрому снижению. Обрабатывайте пленку вблизи печатной станции и не рассчитывайте на показатели, характерные для пленочной промышленности.
Какую предварительную обработку следует указать?
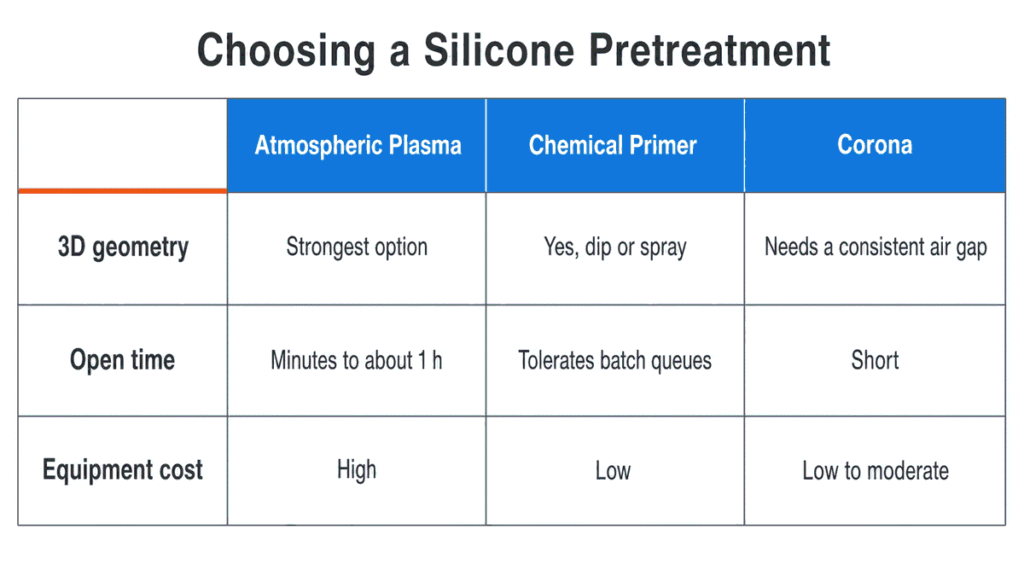
| Критерий | Атмосферная плазма | Химическая грунтовка | Корона |
|---|---|---|---|
| Механизм | Физическая активация + микроочистка | Химический связующий слой | Физическая активация |
| Увеличение поверхностной энергии | На силиконовой резине угол смачивания водой снизился со 117° до менее 5° после обработки кислородной плазмой мощностью 100 Вт в течение 30 с. | Неприменимо по замыслу разработчиков — грунтовка создает связующий слой, она не повышает поверхностную энергию подложки. | Примерно от 20-24 мН/м до 34-38 мН/м |
| 3D и утопленная геометрия | Да, самый сильный вариант. | Да, методом погружения / кистью / распылением. | Ограниченные возможности; требуется постоянный воздушный зазор. |
| Время открытой выдержки перед печатью | Устойчивость на силиконе сохраняется около 1 часа; возвращается к значениям, характерным для необработанного материала, примерно через 24 часа. | Выдерживать 20-45 минут при комнатной температуре, затем поддерживать температуру; максимальная температура определяется согласно техническим характеристикам грунтовки. | Устойчивость сохраняется около 30 минут; полностью исчезает в течение 8 часов. |
| Расходные материалы | Только газ и электричество | Грунтовка на основе растворителя, работа с летучими органическими соединениями. | Только питание |
| Стоимость оборудования | Высокий | Низкий | От низкого до умеренного |
| Увеличенное время цикла | Секунды, в линию | Применение приложения плюс вспышка, иногда запекание. | Секунды, в линию |
| Основной режим отказа | Детали, напечатанные после истечения времени открытия. | Слишком толстая грунтовочная пленка или слишком короткий срок выдержки. | Неравномерная обработка изогнутых поверхностей |
В процессе оформления мы используем следующие параметры по умолчанию:
- Тампонная печать на изогнутых или неровных деталях — Встраиваемая атмосферная плазменная обработка, когда объем оправдывает капиталовложения, грунтовка, когда производственный процесс пакетный или геометрия имеет глубокие углубления. Это наиболее рискованное сочетание, поскольку изогнутую деталь также сложнее всего проверить на динамометрическом стенде.
- **Трафаретная печать** на плоской простыне и коврики** — Обычно достаточно коронного разряда, и он самый дешевый в пересчете на единицу массы; плазменный разряд необходим, если состав сильно насыщен.
- **Трансферная печать** и обернутая графика** — грунтовка, потому что в рабочем процессе есть задержки, и обработка должна их выдержать.
Одно важное замечание, которое имеет приоритет над всеми тремя строками: выбор предварительной обработки влияет на химический состав чернил. Правильно подобранные двухкомпонентные силиконовые чернила на чистой, хорошо отвержденной детали иногда вообще не требуют предварительной обработки. Читать далее Составы и инновации силиконовых печатных красок Перед тем как приступать к этапу лечения, необходимо обязательно ознакомиться с руководством по применению препарата. Как печатать на силиконе о том, какое место занимает предварительная обработка в более широком процессе.
Что следует контролировать на линии?
Предварительная обработка незаметно терпит неудачу. Вот контрольные точки, которые стоит записать в путеводитель:
| Контрольная точка | Что записывать | Почему происходит дрейф |
|---|---|---|
| Очистка | Метод, растворитель и время между очисткой и обработкой. | Обработка поверхности повторно загрязняет чистую поверхность в течение нескольких минут. |
| Параметры лечения | Мощность, скорость или время задержки, расстояние от сопла до детали. | Износ приспособления и загрязнение сопла изменяют эффективную дозу. |
| Проверка поверхностной энергии | Значение дин согласно ASTM D2578, образцы отбираются из каждой партии. | Износ электродов, загрязненные ручки, влажность окружающей среды. |
| Время работы | Прошло минут с момента проведения процедуры до печати. | Остановки производственных линий приводят к образованию устаревших буферных запасов. |
| Результат адгезии | Классификация по принципу штриховки, а не "прошел/не прошел". | Запись урока показывает дрейф; “проходной балл” его скрывает. |
Проверка адгезии замыкает цикл. Тестирование перекрестной штриховки ленты для ASTM D3359 Или же стандарт ISO 2409 в сочетании с обработкой растворителем позволяет определить, действительно ли обработка оказала какое-либо воздействие — поверхностная энергия является опережающим индикатором, а класс адгезии — результатом. Запишите классификацию в сравнении с показаниями динамометра, и изменение станет заметным за несколько недель до выхода деталей из строя в полевых условиях.
Где предварительная обработка перестаёт быть решением проблемы
Предварительная обработка повышает поверхностную энергию. Она не исправляет состав, неподходящий для печати, деталь, которая не была подвергнута постполимеризации, или чернила, которые изначально не были предназначены для силикона. Если адгезия нарушается после правильной очистки, проверки показаний дин и полного цикла отверждения, проблема находится на этапе, предшествующем декорированию — обычно это состав, разделительная система или цикл формования. См. Платиновый против перекисного силикона о том, как сама система отверждения изменяет поведение поверхности.
Перед выбором способа обработки необходимо определить четыре момента: геометрию детали и наличие углублений или закруглений на поверхности печати., состав и содержание в нем наполнителя, а также тип рабочего процесса (поточный или пакетный) и стандарты износостойкости, которым должна соответствовать отпечатка. Без учета последнего невозможно судить о том, является ли самый дешевый способ обработки также достаточным.
И если декоративный элемент должен выдерживать истирание годами, а не пройти проверку клейкой лентой сразу после изготовления, то честный ответ таков: никакая предварительная обработка сама по себе не решает эту проблему — вопрос сводится к тому, следует ли печатать и покрывать надпись, или же формованный и гравированный вместо этого. См. Силиконовые покрытия и отделка поверхности клавиатуры то, что наносится поверх чернил.
Рекомендации
- Данные об энергии поверхности полидиметилсилоксана — Инженерно-техническое училище Гарварда (SEAS) собрало данные об энергии поверхности полидиметилсилоксана (PDMS).
- ASTM D2578-23, Натяжение смачивания пленок из полиэтилена и полипропилена — ASTM International, обновлено в марте 2023 г.
- ISO 8296:2003, Пластмассы — Пленки и листовые материалы — Определение смачивающего напряжения — ISO, текущая редакция
- Использование маркеров ACCU DYNE для измерения энергии поверхности подложки. — Accudyne, метод и точность ±2 дин/см
- Гидрофильная модификация силиконовой поверхности с помощью плазмы атмосферного давления — рецензируемое исследование, гидрофобное восстановление обработанного силикона
- Модификация поверхности полимеров плазменной обработкой — NIH PMC, обзор 2024 года по вопросам активации и старения
- Грунтовка для силиконовой резины — Wacker Chemie AG, химия реактивных силанов и силоксановых праймеров.
- Жидкая силиконовая грунтовка LORD IMB, инструкция по применению. — Паркер Ханнифин, условия после выпечки
- Плазменная предварительная обработка поверхности — Группа компаний Sabreen, геометрические ограничения, искрение и избыточная обработка
- Предварительная обработка поверхностей пластмасс коронным разрядом, плазмой и пламенем. — Энергон Индастрис, техническая статья
- Стандарт ASTM D3359-23, оценка адгезии методом ленточного теста. — ASTM International, обновлено в марте 2023 г.
- ISO 2409:2020, Краски и лаки — Испытание на поперечное сечение — ISO, текущая редакция
- Плазменно-опосредованные подходы к модификации поверхности силиконовой резины — Университет Квинс в Белфасте, угол смачивания от 117° до менее 5° после воздействия кислородной плазмы.
- Какова продолжительность действия плазмо- и коронной терапии? — Tantec, срок годности в зависимости от семейства полимеров
- Почему эффективность лечения коронавируса снижается со временем? — Скорость затухания дин на пленке
- Технические характеристики установки для обработки атмосферной плазмой SpinTEC — Tantec, ширина обработки, скорость линии, мощность и потребление воздуха.
- Активация плазмой — Plasma.com, опубликованные ширины обработки форсунок
- Плазма атмосферного давления — Институт Фраунгофера IFAM, электричество и сжатый воздух как единственные исходные ресурсы.