Большинство программ литья под давлением силикона терпят неудачу не потому, что силикон “не прилипает”. Они терпят неудачу потому, что команда обработала подложку как при стандартном литье с закладными элементами и предположила, что соединение зафиксировано в момент выхода детали из пресс-формы.
Это не так. Адгезия силиконового покрытия — это технологический процесс, а не свойство материала. В первый день тест на отрыв от руки проходит успешно. Тридцать дней спустя — после термических циклов, воздействия влажности и многократного сжатия — край отслаивается.
Зазор почти всегда проявляется после того, как оснастка уже оплачена.
Управляющее резюме
- Адгезия — это результат процесса, а не техническая характеристика материала. В зависимости от состояния поверхности, времени и контроля процесса отверждения, один и тот же материал может либо склеиваться, либо отслаиваться.
- Каждый субстрат разрушается по-своему. Поликарбонат деформируется из-за старения поверхности, полиакрилат разрушается из-за повторного впитывания влаги, а металл выходит из строя только при спешке при подготовке.
- Перед фиксацией оснастки необходимо проверить качество соединения в условиях производственного процесса, а не в идеальных лабораторных условиях. Связи, которые держатся только при немедленном формовании вставок, не выдержат реальной второй смены.
Адгезия силиконового литья под давлением – это три проблемы, а не одна.
Когда люди говорят силикон не прилипает, Они объединяют три отдельных механизма в одну жалобу:
- Химическая совместимость между системой отверждения силикона и подложкой.
- Поверхностная энергия и чистота в момент формования.
- Механическое ограничение в то время как силикон затвердевает и сжимается.
Если пропустить хотя бы один элемент, соединение может выглядеть хорошо в первый день, а на тридцать дней начать отслаиваться. Именно поэтому ранние прототипы проходят проверку, а детали, используемые в полевых условиях, — нет. Силикон аддитивного отверждения (платиновый), который используется в большинстве систем литья под давлением, особенно чувствителен в этом случае: он препятствует проникновению поверхностных загрязнений, которые перекисные системы не переносят.
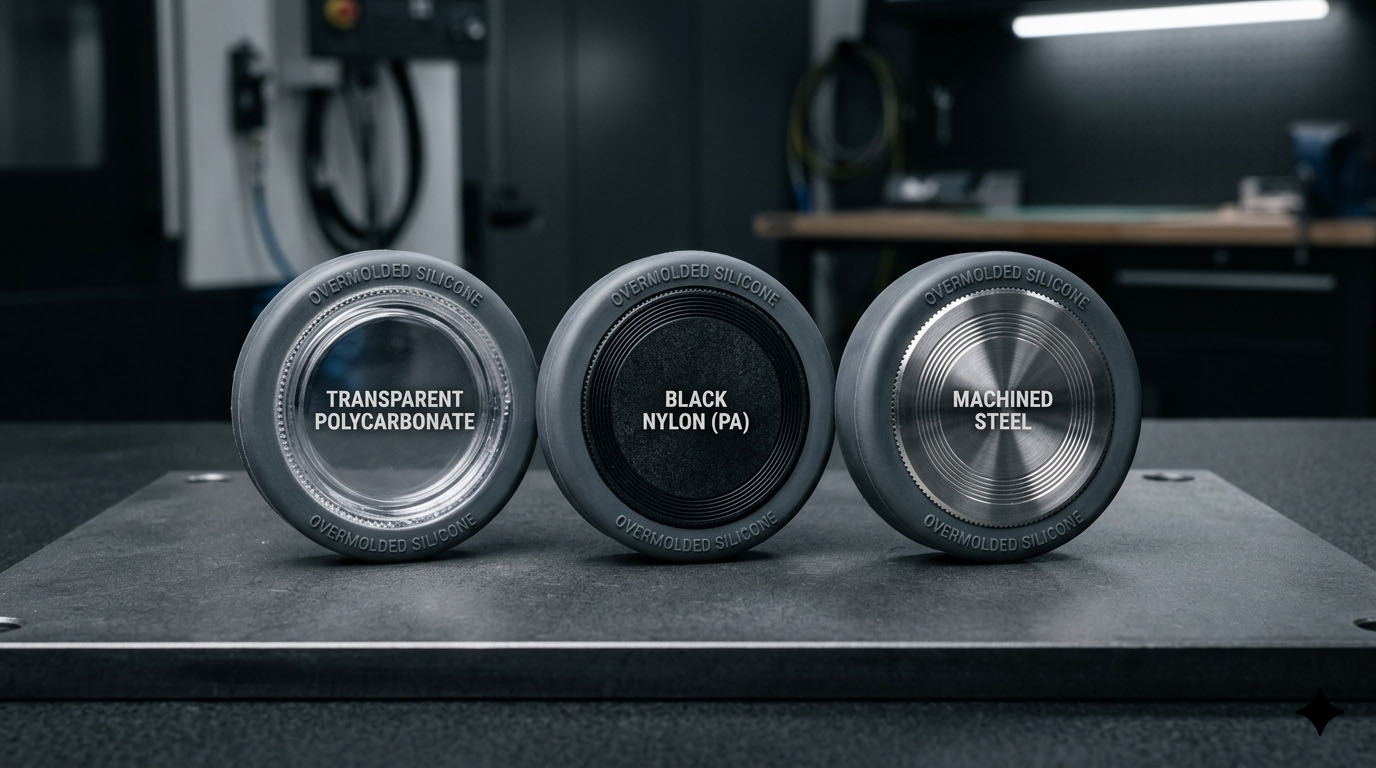
Склеивание силикона с поликарбонатом: узкий технологический диапазон.
Что работает
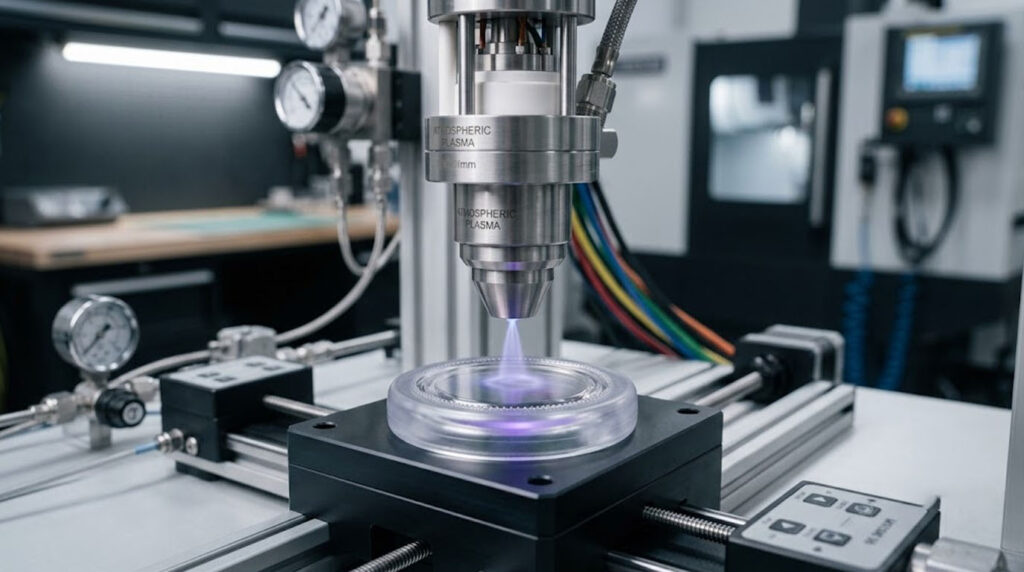
Силикон связывается с поликарбонатом, но в узком диапазоне. Поликарбонат обладает умеренной поверхностной энергией и реагирует на активация атмосферной плазмы или коронного разряда. После активации силикон, отверждаемый присоединениями, или силансодержащая грунтовка химически закрепятся на нем.
В процессе производства эта связь зависит от технологического процесса, а не от материала.
Какие дрейфы
Три вещи позволяют двигать окно незаметно для окружающих:
- Температура пресс-формы постепенно превышает заданное значение (обычно LSR отверждается при температуре около 120–180 °C в процессе формования).
- Активационное старение — обработанные плазмой поверхности поликарбоната повторно окисляются в течение нескольких часов или дней, поэтому детали, которые остаются в таком состоянии, теряют поверхностную энергию.
- Пары разделительного агента мигрируют с соседних инструментов и повторно загрязняют поверхность.
После повторного окисления поверхности адгезия быстро и нелинейно падает. Команды недооценивают это, потому что поликарбонат “прост” в понимании пластиков, поэтому они ожидают стабильного поведения. Силикон же опровергает это предположение.
Склеивание силикона с полиамидом (нейлоном): влажность — скрытый фактор, влияющий на результат.
На бумаге PA выглядит многообещающе — более высокая полярность, чем у PC, лучшее начальное смачивание, более высокие результаты испытаний на растяжение в лабораторных условиях. Но затем появляется фактор, который силикон ненавидит: вода.
Даже “сухой” нейлон поглощает влагу из окружающего воздуха. Ненаполненный PA6 может удерживать влагу в количестве 1–3%+ в состоянии равновесия, и производителям форм обычно требуется высушить его до уровня ниже ~0,2% перед формованием. Эта поглощенная влага:
- Препятствует образованию межфазных связей.
- Вызывает образование микропустот в месте склеивания во время отверждения.
- Прочность сцепления изменяется от партии к партии.
Использование стеклонаполненных марок (например, PA6-GF30) усугубляет ситуацию: происходит неравномерное обнажение смолы на поверхности, просвечивание волокон и локальные концентраторы напряжений вдоль линии склеивания.
Проблема заключается во времени. Образцы, отлитые сразу после сушки, показывают хорошие результаты. Детали, предназначенные для серийного производства, которые выдерживаются 24–72 часа перед формовкой, показывают плохие результаты. Это ошибка планирования, замаскированная под ошибку в материале.
Склеивание силикона с металлом: предсказуемо, если соблюдать требования к подготовке поверхности.
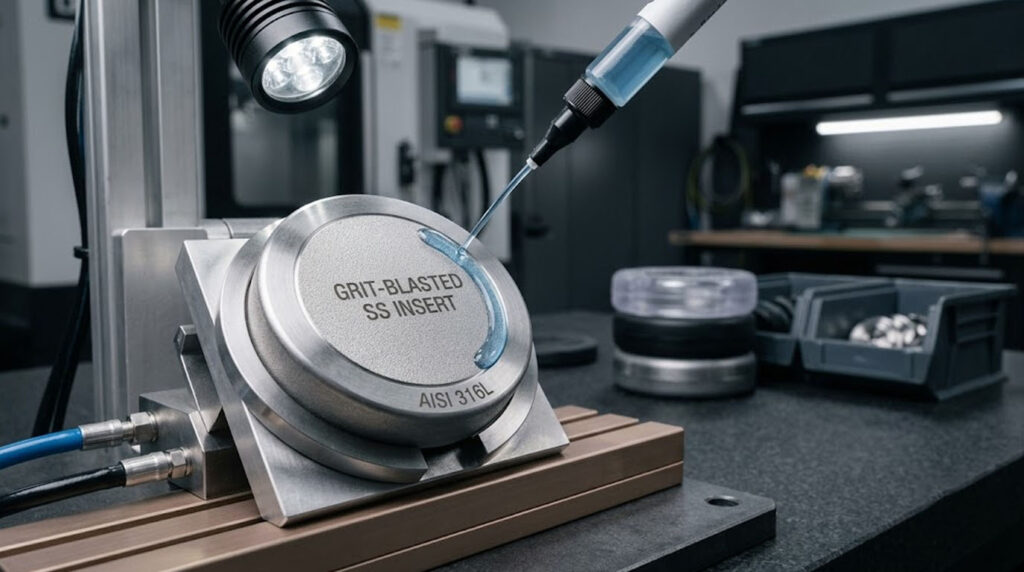
Металлы — сталь, алюминий, нержавеющая сталь — являются объектами, где силиконовое крепление наиболее предсказуемо при условии соблюдения определенных условий. подготовка поверхности рассматривается как контролируемый процесс, а не как отдельный этап.
Для получения стабильных облигаций обычно требуется:
- Пескоструйная обработка для достижения заданной шероховатости (обычно Ra ~2–5 мкм) или контролируемое химическое травление.
- Контролируемый оксидный слой.
- Грунтовка, соответствующая химическому составу силикона, наносится контролируемой толщиной.
После образования прочных связей эти соединения выдерживают длительные термические циклы. комплект сжатия, и повторяющейся механической нагрузкой. В отличие от ПК или ПА, металлические связи не изменяются со временем при контролируемом воздействии.
Но попытки сэкономить время и силы терпят неудачу незаметно: “легкая” пескоструйная обработка для сокращения времени цикла, следы жира с пальцев после очистки и неравномерность толщины грунтовки в разных полостях. Металл не прощает непостоянства — он просто выходит из строя позже, а не громче.
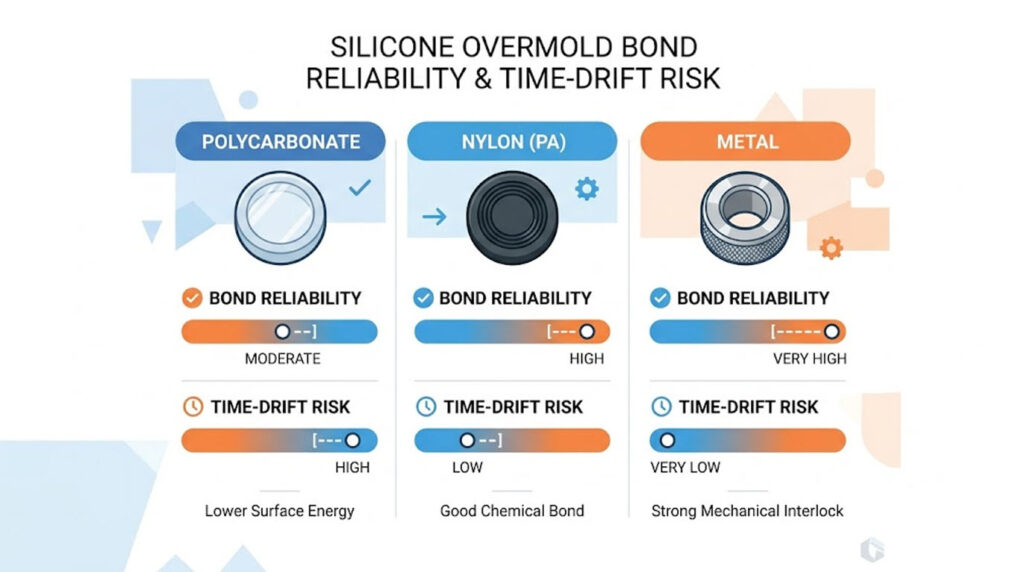
ПК против ПА против металла: силиконовое литье под давлением — краткий обзор.
| Субстрат | Основной механизм связи | Типичная подготовка поверхности | Надежность | Основной режим отказа | Риск временного сдвига |
|---|---|---|---|---|---|
| Поликарбонат (ПК) | Химический процесс (активированная поверхность + силикон аддитивного отверждения) | Атмосферная плазма/корона; плесень в пределах окна активации. | Умеренный, чувствительный к процессу | Повторное окисление поверхности, загрязнение разделительным агентом. | Высокий уровень, если детали ждут после активации. |
| ПА / Нейлон (включая стекловолокно) | Химический + частично механический | Сухой, влажность ниже ~0,2%; грунтовка; плазма | Нестабильность от партии к партии | Микропоры, имитирующие влагу, проникновение волокон сквозь ткань. | Высокий уровень реабсорбции при воздействии окружающей среды |
| Металл (сталь / алюминий / нержавеющая сталь) | Химический (грунтовка) + механический | Пескоструйная обработка до Ra ~2–5 мкм или травление; соответствующий грунтовочный состав. | Наибольший результат достигается при контролируемой подготовке. | Подструйная обработка, масла с пальцев, различия в грунтовке | Низкий уровень после блокировки |
Механическая фиксация не заменяет адгезию.
Команды разработчиков часто исходят из предположения, что геометрия удержит силикон, если химический процесс окажется неэффективным. Это слишком оптимистично.
Механическая фиксация работает за счет химической связи, а не вместо нее. Без адгезии силикон течет под давлением, сначала приподнимаются края, и микроподвижность увеличивается с каждым циклом — в течение месяцев, а не недель. Хорошие конструкции, изготовленные методом литья под давлением, предполагают наличие как химической связи для герметизации, так и механических элементов (подрезы, сквозные отверстия, пазовая геометрия) для распределения нагрузки. Плохие же предполагают, что геометрия сама по себе решает проблему химической фиксации.
Где на полу действительно нарушается сцепление.
С точки зрения производства, проблемы со склеиванием возникают в предсказуемые моменты и почти никогда не на этапе утверждения первого образца:
- Различия между полостями в многогнездном инструменте.
- Смена персонала во вторую смену, когда нарушается дисциплина в отношении времени подготовки и обработки грузов.
- Вставьте сюда действия, выполняемые вне формы — голыми руками, размещение контейнеров, время ожидания.
Силиконовый отверждение скрывает эти дефекты. Расслоение становится заметным только под воздействием старения под воздействием окружающей среды, нагрузок при сборке или многократного сжатия. К тому времени уже разгорается спор между проектировщиками, производителями отливок и производителями качества.
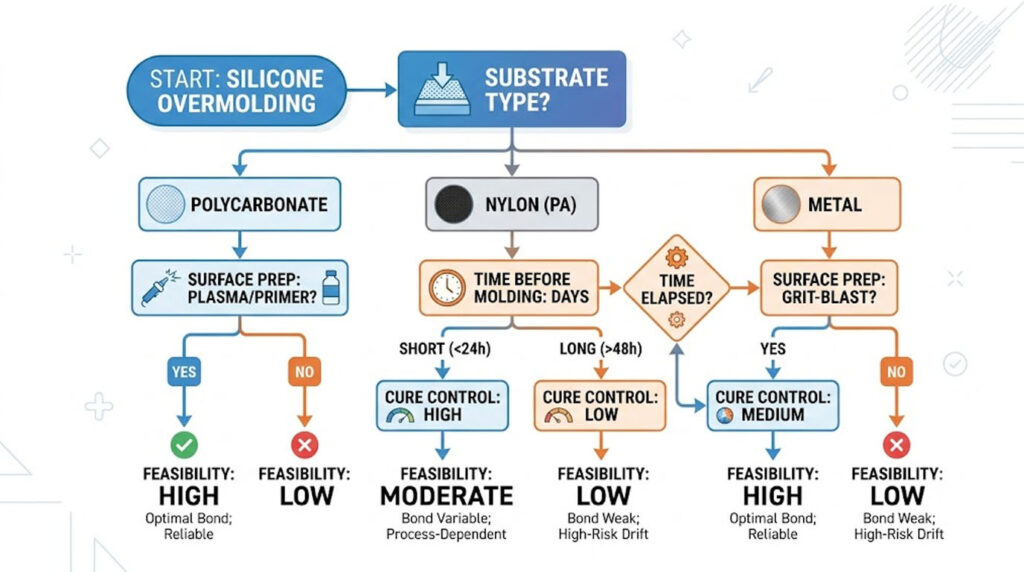
Осуществимость — это вопрос управления процессом.
Можно ли наносить силиконовый герметик методом литья под давлением на поликарбонат, полиамид или металл? Да, на все три материала. Возможность применения зависит от того, может ли программа контролировать переменные, которые никогда не отображаются в CAD-модели:
- Состояние поверхности в момент формования.
- Время, прошедшее между подготовкой/активацией и формованием.
- Обеспечение стабильности профиля полимеризации в разных полостях и при смещениях.
- Укажите дисциплину обращения.
В большинстве технико-экономических обоснований эти моменты игнорируются, поскольку они не заложены в геометрию. Именно здесь начинается ошибка в оценке ситуации — и именно здесь она проявляется. инструмент блокируется слишком рано.
Что нам нужно, прежде чем принимать решение об использовании инструментов
Здесь начинается, а не заканчивается полезная дискуссия. Чтобы судить о том, выдержит ли соединение в процессе производства, а не в тестовом образце, нам необходимо:
- Класс подложки, а не только семейство (например, PA6 против PA6-GF30, класс ПК и любые разделительные добавки).
- Целевая система отверждения силикона и твердость (диапазон по Шору А, платина против пероксида).
- Условия эксплуатации — диапазон температур, сжатие, воздействие химических веществ, ожидаемый срок службы.
- Область соответствия, если применимо (FDA 21 CFR 177.2600, ЛФГБ, или ИСО 10993 (для медицинских целей), поскольку они ограничивают действие грунтовок и систем отверждения.
- Реалистичные временные рамки между подготовкой основания и установкой молдинга.
Без этих факторов любые обещания адгезии — это всего лишь лабораторный результат, ожидающий своего часа. Силикон не выходит из строя внезапно. Он ждет — и когда он выходит из строя, он отслаивается медленно, тихо и дорого.