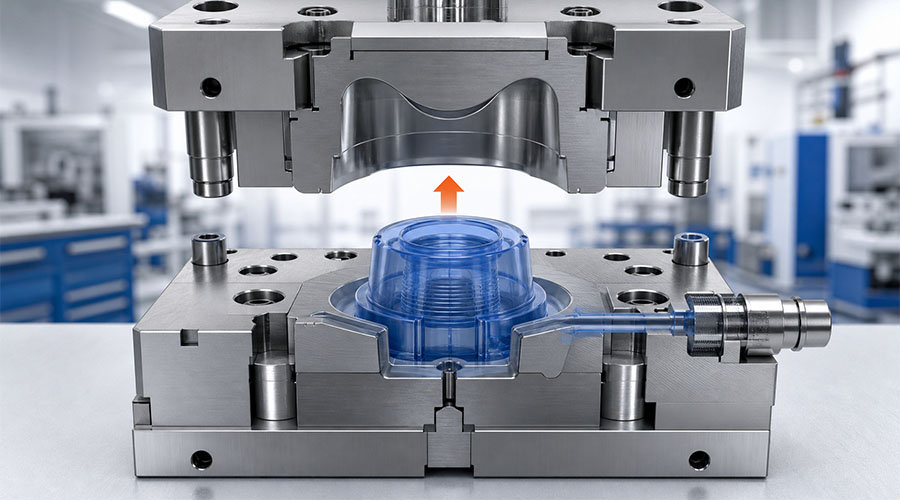
Проектирование силиконовых форм — это не просто превращение 3D-модели в стальную. Углы уклона, толщина стенок, вентиляция, линии разъема, поведение материала и условия процесса — все это взаимодействует. Небольшая ошибка в одной области может привести к образованию воздушных ловушк, облою, разрывам, смещению размеров, увеличению времени цикла или преждевременному износу инструмента.
Надежная силиконовая форма создается на основе четких требований к изделию и совершенствуется за счет сбалансированной геометрии, контролируемой вентиляции, компенсации усадки и физической проверки.
В этом руководстве изложены наиболее важные принципы проектирования деталей из жидкого силиконового каучука (LSR) и других формованных силиконовых изделий. Приведенные ниже значения являются практическими отправными точками, а не универсальными спецификациями. Окончательные размеры всегда следует сверять с данными поставщика силикона, процессом формования, геометрией детали и результатами испытаний.
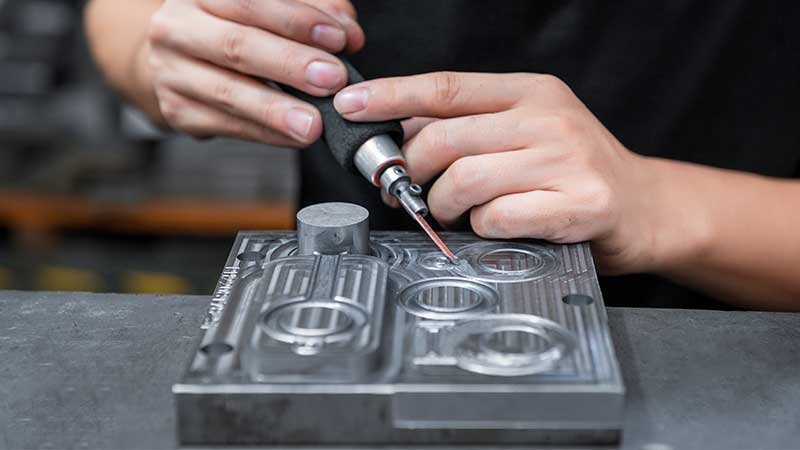
1. Определите область применения перед проектированием силиконовой формы.
Любая удачная конструкция пресс-формы начинается с фактического использования изделия. Для изготовления изделий для кормления младенцев, медицинских компонентов, промышленных уплотнений и электронных деталей с литой оболочкой может использоваться силикон, но приоритеты проектирования у них разные.
Перед началом работы над оснасткой подтвердите следующее:
- Приложение: контакт с пищевыми продуктами, уход за детьми, медицинское, потребительское, автомобильное или промышленное применение.
- Материал: LSR или высококонсистентная резина, твердость, система отверждения, цвет и требуемые физические свойства.
- Операционная среда: температура, химические вещества, воздействие УФ-излучения, многократное сгибание и условия стерилизации.
- Согласие: применимый требования к силикону, контактирующему с пищевыми продуктами или используемому в медицине, включая FDA, LFGB, биосовместимость, или в соответствии с требованиями заказчика.
- Критерии качества: критические размеры, уплотнительные поверхности, видимые области, допустимый заусенец и текстура поверхности.
- Производственный план: Прототипирование, мелкосерийное или крупносерийное автоматизированное производство.
| Входные данные для проектирования | Почему это важно | Влияние на конструкцию пресс-формы |
|---|---|---|
| твердость силикона | Влияет на гибкость, текучесть и расслабление. | Факторы, влияющие на тягу, вентиляцию, конструкцию затвора и выброс воздуха. |
| Критические измерения | Определяет функциональную пригодность | Требуется допуск на усадку и стабильный контроль технологического процесса. |
| Требования к поверхности | Контроль внешнего вида и гигиены. | Влияет на полировку, текстуру, расположение линии разъема и извлечение изделия из формы. |
| Объём производства | Определяет себестоимость детали и потребности в автоматизации. | Влияет на количество полостей, систему направляющих и долговечность инструмента. |
Без этих исходных данных пресс-форма может производить детали, которые выглядят приемлемо, но выходят из строя при сборке, не соответствуют стандартам или при длительной эксплуатации.
2. Углы уклона: проектирование для надежного извлечения изделия из формы.
Угол уклона — это небольшое сужение вертикальных поверхностей пресс-формы. Он уменьшает трение при извлечении затвердевшей силиконовой детали из полости или сердечника.
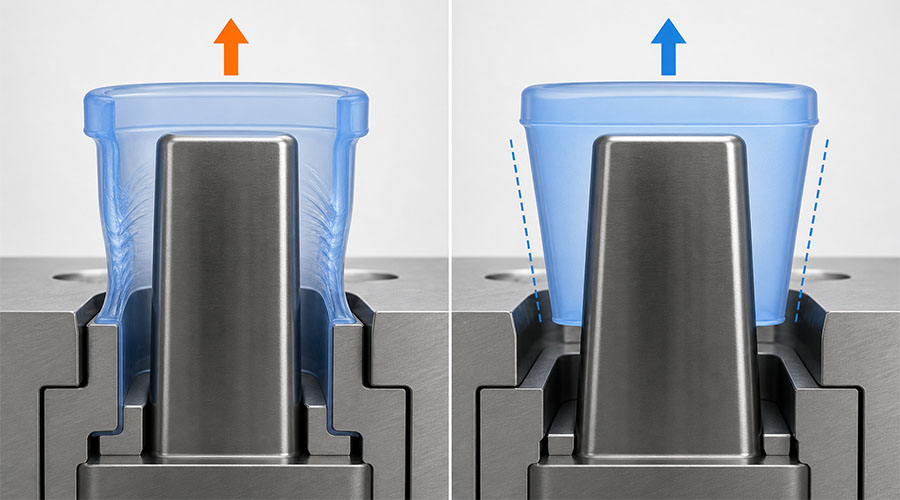
Хотя силикон и обладает гибкостью, она не исключает необходимости в уклоне. Деталь, которая многократно перемещается по сердечнику, может растянуться, порваться, деформироваться или замедлить автоматизированный цикл.
Рекомендуемые отправные точки
| Геометрия или поверхность | Типичный стартовый драфт | Примечание к проекту |
|---|---|---|
| Простая полированная поверхность | 1°–2° | Возможно, этого будет достаточно для неглубокой, несложной геометрии. |
| Глубокая полость | 2°–5° | Более сильный воздушный поток снижает трение на большом расстоянии при броске. |
| Текстурированная поверхность | Требуется дополнительный черновик | Глубина и направление текстуры влияют на сопротивление высвобождению. |
| Тонкий или хрупкий признак | Подтвердить путем испытаний | Геометрия может деформироваться перед тем, как отпустить. |
Эти диапазоны следует скорректировать с учетом глубины детали, твердости, качества поверхности, подрезов и выбранного метода извлечения из формы.
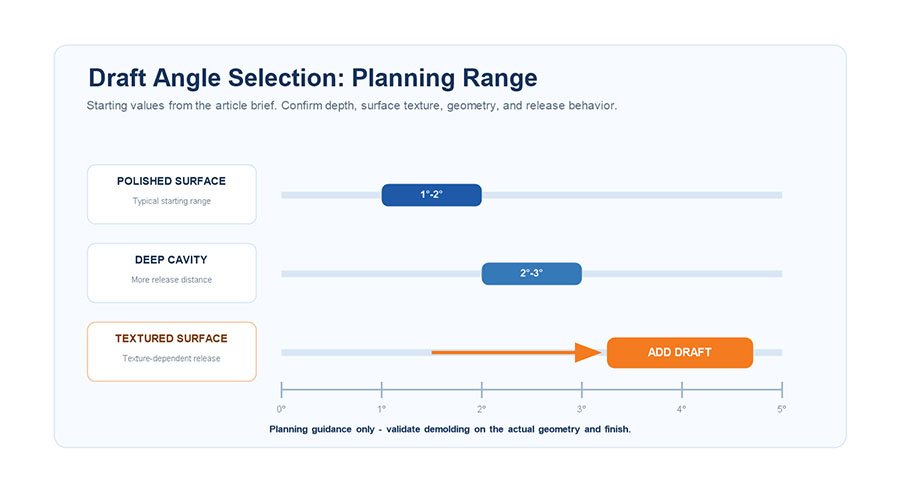
Практические правила определения угла наклона осадки
- Направьте тягу в сторону отверстия формы.
- Увеличьте тягу в глубоких несущих конструкциях и текстурированных стенках.
- Избегайте резких изменений геометрии, которые могут привести к механической блокировке.
- Проверьте, останется ли деталь на предназначенной для нее половине формы после вскрытия.
- В тех случаях, когда геометрические формы не могут распрямиться естественным образом, следует использовать системы выброса воздуха, системы снятия материала или складные сердечники.
Распространенная ошибка — это создание чрезмерного уклона на внешней стенке, оставляя при этом ребра, отверстия, логотипы или внутренние сердечники почти вертикальными. Каждая контактная поверхность должна быть проверена в рамках процесса отвода.
3. Толщина стенки: баланс текучести, отверждения и прочности.
Толщина стенок влияет на заполнение, отверждение, стабильность размеров, тактильные ощущения от изделия и время цикла. Тонкие участки могут быть сложны для заполнения, в то время как излишне толстые участки могут увеличить расход материала и время отверждения.
Для многих формованных силиконовых изделий, В качестве полезного начального ориентира можно использовать расстояние приблизительно 2–5 мм., Однако это не универсальное правило. Для уплотнений, мембран, клавиатур, толстых защитных деталей и компонентов, изготовленных методом литья под давлением, могут потребоваться совершенно разные размеры.

Почему важна равномерная толщина стенки
Сбалансированная толщина стенок способствует достижению следующих результатов:
- Более предсказуемое пломбирование кариеса.
- Более равномерное отверждение и термическое поведение.
- Снижен риск локальной усадки и деформации.
- Постоянная твердость и приятные тактильные ощущения.
- Более короткие и стабильные циклы формования.
Рекомендации по проектированию толщины стен
- Номинальную толщину стенки следует поддерживать в пределах возможностей, допускаемых функциональными настройками.
- Используйте плавные переходы между толстыми и тонкими участками.
- Избегайте отдельных массивных участков, которые затвердевают иначе, чем остальная часть детали.
- Вместо простого увеличения жесткости всей стены, следует добавлять ребра или изменять геометрию.
- Проверьте тонкие торцы, узкие пути потока, острые углы и участки, наиболее удаленные от затвора.
- При формовании силикона методом литья под давлением необходимо поддерживать достаточную толщину силикона для стабильного растекания и равномерного покрытия; 1,0 мм или более Часто используется в качестве отправной точки, но требуемое значение зависит от материала и геометрии.
Если образование неоднородных стенок неизбежно, то размещение затвора, вентиляция, балансировка полости и условия отверждения должны быть спроектированы с учетом ожидаемого поведения потока.
4. Вентиляция: удаление воздуха без образования вспышки.
Воздух внутри полости должен выходить по мере попадания силикона внутрь. Если этого не происходит, результатом могут быть пузырьки, неполное заполнение, следы пригорания, слабые места соединения или неполные детали. Если вентиляционные отверстия слишком глубокие, силикон может проникнуть в них и образовать облой.
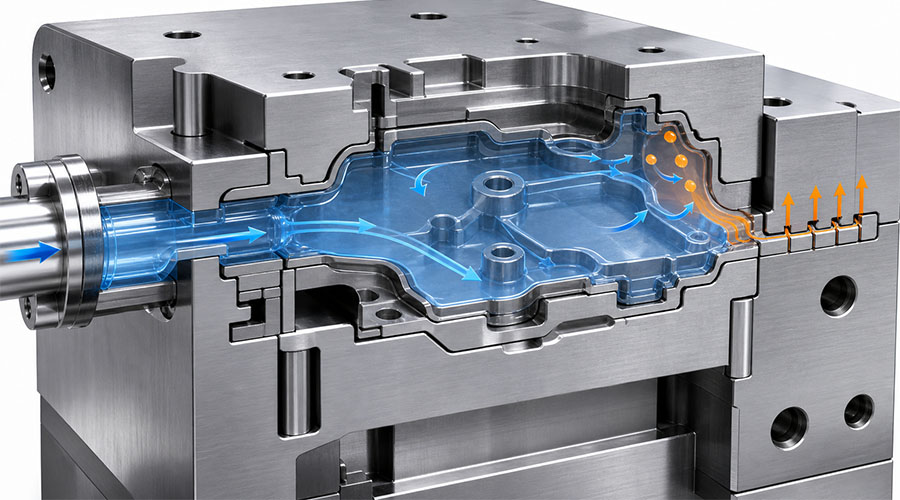
Цель состоит не в том, чтобы добавить как можно больше вентиляционных отверстий. Задача состоит в том, чтобы разместить контролируемые вентиляционные отверстия там, где фактически задерживается воздух.
Где следует размещать вентиляционные отверстия?
Приоритизация:
- Прогнозируемые места, которые заполнятся последними.
- Высокие точки и замкнутые воздушные полости.
- Концы ребер и узкие каналы для потока.
- Участки, расположенные напротив или дальше всего от ворот.
- Тонкие участки, где фронт потока может задерживаться.
- В местах литья под давлением могут скапливаться воздух вокруг вставки.
Моделирование потока может помочь спрогнозировать эти места, но краткосрочные испытания по-прежнему имеют большое значение, поскольку реальное поведение при заполнении зависит от температуры, давления, состояния материала и настроек машины.
Типичная справочная информация по вентиляции
| Параметр | Типичный начальный диапазон | Риск для контроля |
|---|---|---|
| Глубина вентиляционного отверстия | Приблизительно 0,005–0,02 мм | Слишком мелкая глубина задерживает воздух; слишком большая глубина может вызвать вспышку. |
| Ширина вентиляционного отверстия | Приблизительно 3–6 мм | Необходимо обеспечить приток воздуха, не ослабляя при этом уплотнительную зону. |
| положение вентиляционного отверстия | Зоны, заполняемые последними, и зоны, в которых находится воздух. | Неправильное размещение приводит к дефектам, даже если размеры вентиляционного отверстия соответствуют требуемым. |
Фактические размеры вентиляционных отверстий зависят от вязкости, давления, конструкции пресс-формы, требований к поверхности и допустимого предела облоя. Для прецизионных деталей могут потребоваться более мелкие вентиляционные отверстия, вакуумная поддержка или специальные устройства для перелива.
Когда вакуумная помощь полезна
Вакуумные системы могут улучшить результаты в следующих случаях:
- Сложные многогнездные формы.
- Оптические или имеющие ярко выраженный косметический характер компоненты.
- Медицинские и детские товары, требующие соблюдения строгих требований к качеству поверхности.
- Длинные, узкие пути потока.
- Детали со вставками или закрытыми зонами сопряжения.
Вакуум не заменяет грамотную конструкцию затворов и вентиляционных отверстий, но может уменьшить количество остаточного воздуха, когда пассивной вентиляции недостаточно.
5. Линии разъема и контроль вспышки
Линия разъема — это место соединения секций пресс-формы. Ее расположение влияет на внешний вид, герметичность, стоимость обрезки, контроль размеров и возможность извлечения изделия из формы.
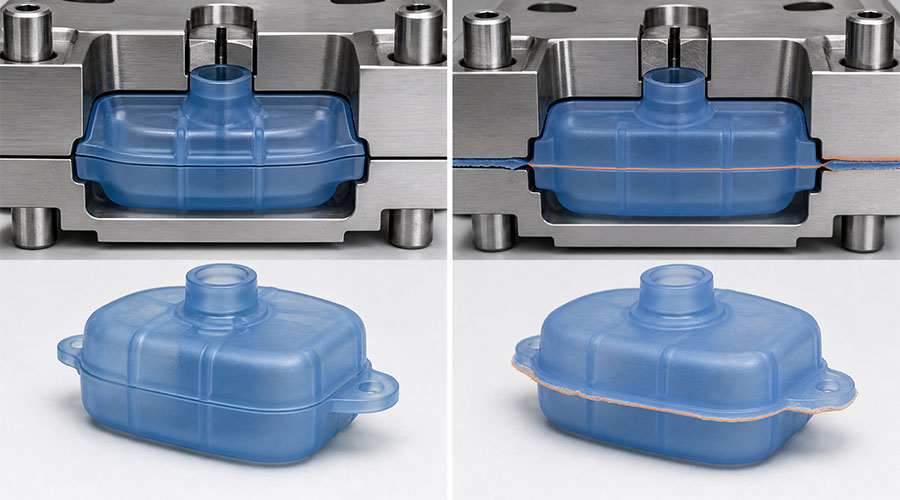
Хорошая стратегия завершения разговора должна:
- По возможности следуйте естественным граням или геометрическим переходам.
- Избегайте герметизации поверхностей и важных косметических зон.
- Обеспечивает стабильное выравнивание пресс-формы.
- Позвольте выполнить механическую обработку, полировку и техническое обслуживание полости и стержня.
- Избегайте зон высокого давления, в которых трудно контролировать вспышку пламени.
Распространенные проблемы с флешкой
| Симптом | Возможная причина | Корректирующие указания |
|---|---|---|
| Вспышка с одной стороны | Смещение пресс-формы или неравномерный зажим | Проверьте направляющие, соосность и балансировку зажима. |
| Тонкая вспышка в вентиляционных отверстиях | Чрезмерная глубина или давление вентиляционного отверстия | Оптимизируйте размеры вентиляционного отверстия и параметры процесса. |
| Вспышка вокруг видимого края | Неудачное положение линии разъема | Переместите линию или перепроектируйте локальную геометрию. |
| Вспышка, которая со временем усиливается | Износ, повреждение или загрязнение | Ремонт и техническое обслуживание уплотнительных поверхностей. |
Облой — это не только проблема технологического процесса. Он может возникать из-за геометрии пресс-формы, ее выравнивания, конструкции вентиляционных отверстий, износа инструмента, загрязнения или недостаточной поддержки зажима.
6. Ворота, направляющие и баланс наполнения
Система подачи определяет, как силикон попадает в каждую полость. Ее конструкция влияет на давление, расход материала, время цикла, баланс заполнения и автоматизацию.
Для производство LSR, контролируемый системы холодного канала и клапанные затворы Обычно рассматриваются варианты, поскольку неотвержденный материал можно поддерживать в контролируемом температурном диапазоне, пока полость нагревается для отверждения. Выбор правильной системы зависит от бюджета на оснастку, объема производства, количества полостей, веса детали и требований к качеству.
Вопросы, которые следует задать
- Все ли кариесные полости заживают с одинаковой скоростью?
- Ворота расположены таким образом, чтобы избежать видимых следов и критически важных зон герметизации?
- Направление потока воздуха приведет к его задержке или перемещению в сторону вентиляционного отверстия?
- Обеспечивает ли затвор достаточный поток без чрезмерного сдвига или давления?
- Можно ли поддерживать работоспособность беговой дорожки и ворот в исправном состоянии без длительных простоев?
- Оправдывает ли ожидаемый объем производства внедрение более автоматизированной системы?
При мелкосерийном производстве или разработке простота и легкость модификации могут быть важнее максимальной эффективности цикла. При крупносерийном производстве более важными становятся балансировка полости, управление клапанами, автоматизация, повторяемость и техническое обслуживание инструмента.
7. Допуски при литье под давлением и позиционирование вставок.
В силиконовое литье, Вставка должна оставаться стабильной, пока силикон растекается вокруг нее. Даже небольшое смещение может привести к неравномерному покрытию, обнажению подложки, нарушению размеров или ослаблению сцепления.
Критические факторы литья под давлением
| Фактор | Цель проектирования | Риск при отсутствии контроля |
|---|---|---|
| Вставьте местоположение | Повторяемое механическое позиционирование | Неравномерная толщина силикона или открытая вставка |
| геометрия интерфейса | Механический замок там, где это необходимо. | Отслоение или расслоение |
| Состояние поверхности | Чистая и совместимая поверхность для склеивания | Замедление отверждения или плохая адгезия |
| Вентиляция интерфейса | Чистый путь для выхода воздуха | Пузырьки и неполное покрытие |
Подрезы, отверстия, ребра и механические защелки могут улучшить фиксацию, когда одной лишь химической адгезии недостаточно. Однако они также должны быть спроектированы таким образом, чтобы их можно было заполнять и извлекать из формы.
8. Текстура поверхности и метод извлечения из формы
Качество обработки поверхности влияет на внешний вид, трение, гигиеничность и свойства отделения. Зеркальная полировка может быть предпочтительна для некоторых применений, связанных с пищевыми продуктами, детской одеждой, медициной или оптикой, в то время как матовая или электроэрозионная текстура может обеспечить контролируемое эстетическое качество.
Текстуру необходимо учитывать вместе с уклоном. Более глубокая текстура увеличивает механическое сопротивление при извлечении и может потребовать большего уклона или другого направления раскрытия пресс-формы.
Варианты демонтажа включают:
- Ручное удаление для прототипов или мелкосерийного производства.
- Выброс воздуха для гибких деталей, которые имеют тенденцию прилипать к сердцевине.
- Механические системы снятия обрыва для обеспечения повторяемого автоматизированного высвобождения.
- Складные или съемные сердечники для необходимых подрезов.
- Роботизированное извлечение деталей из многогнездных пресс-форм большого объема.
Наилучший метод позволяет извлечь деталь без разрывов, необратимых деформаций, следов на поверхности или чрезмерного времени цикла.
9. Усадка: прогнозирование, компенсация и измерение
Силикон изменяет свои размеры в процессе отверждения и последующей обработки. Окончательная усадка зависит от марки силикона, химического состава отверждения, температуры, давления, геометрии детали, условий последующей обработки и времени измерения.
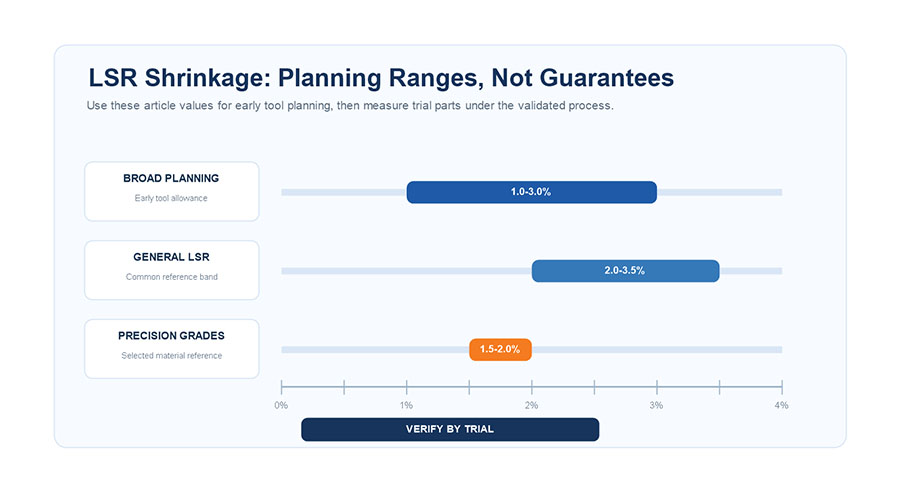
Широкий приблизительный диапазон 1%–4% Иногда используется на ранних этапах планирования, в то время как многие общие приложения LSR могут относиться к другим методам. 2.0%–3.5%. Некоторые марки стали и оптимизированные процессы могут быть ближе к 1.5%–2.0%. Эти цифры ни в коем случае не должны заменять данные поставщиков и результаты фактических испытаний.
Почему использование одного единственного процента усадки опасно
Усадка может быть не идеально равномерной во всех направлениях. На нее могут влиять следующие факторы:
- Направление потока и расположение затвора.
- Толстые и тонкие участки.
- Местная температура плесени.
- Условия отверждения и последующей обработки.
- Вставки, ограничивающие движения.
- Температура извлечения детали и время измерения.

Улучшенная система вознаграждения
- Начните с данных о усадке, предоставленных поставщиком материалов.
- Предусмотрите первоначальный зачет на проектирование в САПР и разработку оснастки.
- Используйте моделирование процесса текучести и отверждения для сложных или высокорискованных деталей.
- Изготовление опытных образцов деталей в контролируемых технологических условиях.
- Проведите измерение критических размеров после истечения указанного периода кондиционирования.
- Сравните фактические результаты с номинальными размерами, указанными в САПР.
- Перед началом серийного производства необходимо скорректировать размеры стали или условия процесса.
По возможности оставляйте безопасные участки для регулировки стальных конструкций. Как правило, удалить сталь проще, чем восстановить ее после того, как полость была вырезана слишком большой.
10. Создание прототипа и его проверка перед массовым производством.

Анализ и моделирование с использованием САПР позволяют выявить риски, но они не могут в полной мере воспроизвести реальные условия формования. Изготовление прототипов оснастки и пробные отливки. показать, как деталь фактически заполняется, затвердевает, обугливается, освобождается и сжимается.
Рекомендуемая последовательность проверки
- Исследование с коротким выстрелом: Обратите внимание на порядок заполнения и определите зоны, которые заполняются последними.
- Обзор процесса вентиляции: Проверьте наличие пузырьков, следов пригорания, застрявшего воздуха и неполных деталей.
- Экспресс-проверка: Оцените состояние вентиляционных отверстий, линий разъема, зажимов и давления.
- Испытание на извлечение из формы: Обратите внимание на разрывы, растяжения, деформации и повреждения поверхности.
- Контроль размеров: Измерьте усадку и критические допуски.
- Испытание на литье под давлением: Проверьте положение вставки, степень покрытия, качество склеивания и наличие воздушных ловушек на границе раздела.
- Пилотный запуск: Подтвердите время цикла, балансировку полости, повторяемость и автоматизированную обработку.
Современная 3D-печать позволяет проводить проверку соответствия размеров, создавать эталонные модели и проводить предварительные исследования проекта. Однако напечатанный прототип не всегда точно воспроизводит тепловые характеристики, давление, качество поверхности или усадку производственной оснастки.
Контрольный список DFM перед обработкой инструмента
- [ ] Применение продукта и условия эксплуатации подтверждены
- [ ] Выбраны марка силикона, твердость, цвет и система отверждения.
- [ ] Определены требования к соответствию и тестированию
- [ ] Определены критические размеры и допустимые допуски
- [ ] Номинальная толщина стенки и переходы рассмотрены
- [ ] Углы тяги проверены на всех поверхностях выпуска
- [ ] Положение затвора и последовательность заполнения оцениваются
- [ ] Определены последние участки, которые необходимо заполнить, и места расположения вентиляционных отверстий.
- [ ] Линия разъема по возможности располагается вдали от критически важных поверхностей
- [ ] Отделка и текстура поверхности подобраны с учетом соответствующего чертежа
- [ ] Выбран метод извлечения из формы
- [ ] Вставки точно расположены, а вентиляция интерфейса проверена.
- [ ] Допуск на усадку, рассчитанный на основе данных о материале и процессе
- [ ] Подготовлен план пробных измерений и проверки размеров.
- [ ] Ожидаемый объем производства и план технического обслуживания подтверждены
Часто задаваемые вопросы
Какой угол уклона должна иметь силиконовая деталь?
Для простых полированных поверхностей в качестве отправной точки можно использовать угол примерно 1°–2°. Для глубоких полостей, текстурированных поверхностей и сложных условий извлечения из формы может потребоваться угол 2°–5° или более. Окончательный угол следует проверить с учетом глубины детали, твердости, текстуры поверхности и метода извлечения из формы.
Какова рекомендуемая толщина стенок для силиконовых деталей?
Для многих стандартных изделий толщина материала начинается с 2–5 мм, но универсального минимума или максимума не существует. Для мембран, уплотнений, формованных слоев и конструкционных деталей требуются другие значения. Однородность и плавные переходы часто важнее, чем выбор одного фиксированного значения.
Где следует располагать вентиляционные отверстия для защиты от плесени?
Разместите вентиляционные отверстия в предполагаемых зонах, которые заполняются последними, в выступающих частях, в местах скопления воздуха, на концах ребер и в местах, удаленных от затвора. Моделирование потока и испытания на кратковременное увеличение мощности могут подтвердить фактическое расположение воздушных ловушек.
Насколько уменьшается LSR?
Предварительная приблизительная оценка может составлять 11–41 ТТ3Т, при этом для многих материалов LSR этот показатель находится в диапазоне 2,01–3,51 ТТ3Т. Фактическая усадка должна зависеть от конкретного материала, процесса отверждения, геометрии, условий после отверждения и пробных измерений.
Может ли моделирование заменить испытания плесени?
Нет. Моделирование полезно для сравнения конструкций и прогнозирования рисков деформации или усадки, но для проверки размеров, образования облоя, вентиляции, качества поверхности и поведения при извлечении из формы по-прежнему необходимы физические испытания.
Заключение
Успешное проектирование силиконовых форм зависит от управления всей системой, а не от оптимизации какой-либо одной характеристики в отрыве от основы. Углы уклона должны соответствовать текстуре поверхности и способу извлечения готового изделия. Толщина стенок должна обеспечивать заполнение и равномерное отверждение. Вентиляционные отверстия должны удалять воздух, не создавая недопустимого облоя. Усадку необходимо прогнозировать, компенсировать и измерять в реальных условиях процесса.
Принятие таких решений на ранних этапах и их проверка посредством анализа технологичности производства и пробного литья позволяют производителям сократить количество модификаций оснастки, брак, нестабильность циклов и проблемы с качеством.
Готовы проверить качество вашей силиконовой продукции перед изготовлением оснастки?
Отправьте ваши 3D-файлы, требования к материалам, ожидаемый объем производства и критически важные размеры по адресу: Силикон Ry для Обзор DFM-проектирования силиконовых форм на заказ.