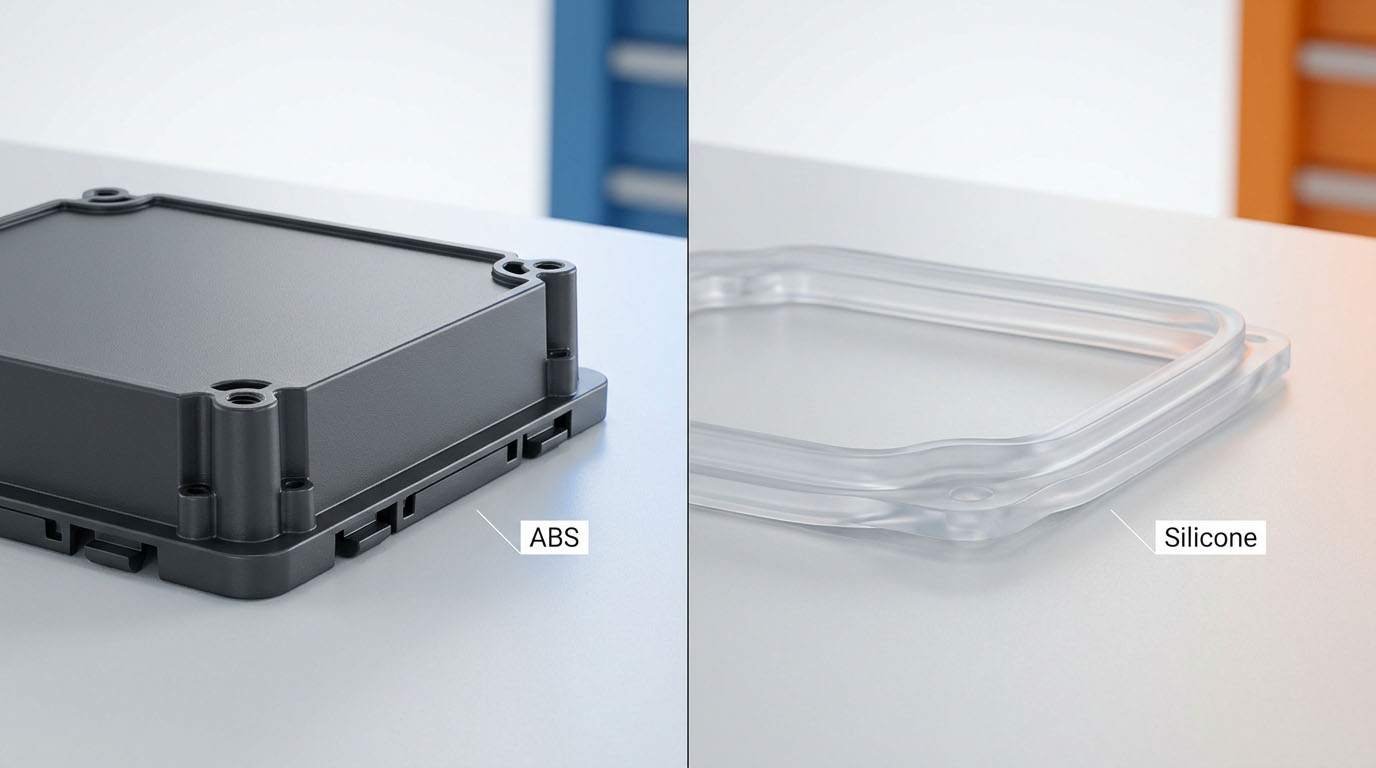
Выбор между силиконом и АБС-пластиком часто воспринимается как соревнование по качеству. Это не так. Один материал — это жесткая термопластичная смола для корпусов. Другой — это сшитый эластомер. Если деталь должна удерживать винт, защелкиваться или оставаться ровной, то следует выбирать АБС-пластик. Если же она должна герметизировать, изгибаться или выдерживать воздействие тепла и ультрафиолета, то следует использовать силикон.
ABS следует использовать для жестких деталей, подверженных ударным нагрузкам, температура которых не превышает температурный диапазон деформации смолы. Силикон следует использовать, если деталь должна оставаться эластичной при нагревании, сжатии или воздействии внешних факторов. Не следует рассматривать литье под давлением LSR на стандартный ABS как гибрид по умолчанию — температура пресс-формы обычно выше той, которую может выдержать ABS.
Управляющее резюме
- ABS-пластик является исходным материалом для изготовления жестких корпусов, рамок и зажимов, которым необходима ударопрочность и жесткость при комнатной температуре.
- Силикон является исходным материалом для уплотнений, перемычек клавиатуры, гибких деталей, контактирующих с кожей младенцев/ртом, а также любых геометрических форм, которые должны восстанавливать свою форму после многократных деформаций или воздействия тепла.
- Стандартный ABS-пластик плохо подходит для литья под давлением с использованием LSR-пластика. Типичная температура гидротермальной деформации по стандарту ASTM D648 составляет около 88–100 °C при давлении 1,8 МПа, в то время как для литья под давлением LSR-пластика обычно требуется температура 120–180 °C. Лучше спланировать сборку детали из силикона или заменить пластик.
В чём реальная разница между силиконом и АБС-пластиком?
АБС (акрилонитрилбутадиенстирол) — это термопластик. Он плавится, заполняет охлажденную форму и застывает, образуя жесткую деталь. Именно поэтому из него изготавливают корпуса, крышки и защелкивающиеся элементы.
Силиконовая резина Это термореактивный эластомер. После отверждения он не плавится повторно. HCR Обычно это прессовое или трансферное формование. LSR изготавливается методом литья под давлением. в нагретый инструмент. Оба способа изготовления силиконовых деталей позволяют получить эластичные элементы. Ни один из способов не позволяет изготовить структурную оболочку.
Команды недооценивают это, потому что оба материала можно “формовать”. На экскурсии по заводу машины выглядят похожими. Но физика процесса разная. ABS-пластик воспринимает нагрузку при изгибе. Силикон накапливает и возвращает энергию. Показатель прочности на растяжение в техническом описании не указывает на функцию детали.
Для более широкого семейства пластиков используйте силикон против пластика. Для изнашиваемых деталей, подверженных нагрузке, используйте нейлон против силикона. Эта страница остаётся на сайте ABS.
Сравнение силикона и АБС-пластика: краткий обзор
| Фактор принятия решения | АБС | Силикон (HCR / LSR) | Практический вердикт |
|---|---|---|---|
| Класс материала | Жесткий термопластик | Сшитый эластомер | Начинайте с требуемой функции, а не с названия смолы. |
| Нагрузка и жесткость | Высокий; корпуса, защелки, рамки. | Низкий; предназначен для деформации и восстановления. | АБС для конструкции |
| Нагрев под нагрузкой | Температура гидротермической деформации по стандарту ASTM D648 обычно составляет ~88–100 °C при давлении 1,8 МПа. | Многие марки сохраняют эластичность в диапазоне температур от −50°C до 200–250°C. | Силикон, когда температура и гибкость совпадают. |
| УФ-излучение / старение на открытом воздухе | Желтеет и становится хрупким, если не стабилизирован или не окрашен. | В целом устойчив к УФ-излучению и озону. | Не отправляйте нестабилизированную АБС-пластик на улицу. |
| Еда / рот / пар | Возможно только в пределах зоны, имеющей разрешение на контакт с пищевыми продуктами. | Используется для гибкого контакта с пищевыми продуктами и детскими изделиями, если компаунд соответствует требованиям. | Не заменяйте сосок или поверхность для выпечки на АБС-пластик. |
| Формование LSR | Стандартные марки деформируются в нагретом силиконовом инструменте. | Требуется подложка с более высокой температурой прозрачности (ПК, ПА, ПБТ, металл). | Нанесите силиконовый герметик на АБС-пластик или замените пластик. |
| Маршрут по утилизации металлолома | Переработка термопластов возможна при контролируемом режиме работы. | Затвердевший силикон нельзя расплавить повторно. | У ABS более простой путь утилизации. |
Таблица — это всего лишь экран, а не спецификация. Огнестойкий АБС-пластик, ПК/АБС-пластик и УФ-стабилизированный АБС-пластик — это разные смолы. Уплотнение LSR с твердостью 30 по Шору А и бампер HCR с твердостью 70 по Шору А также являются разными материалами.
Какой материал лучше выдерживает высокие температуры?
Силикон используется, когда деталь должна сохранять эластичность после того, как тепло спадет.
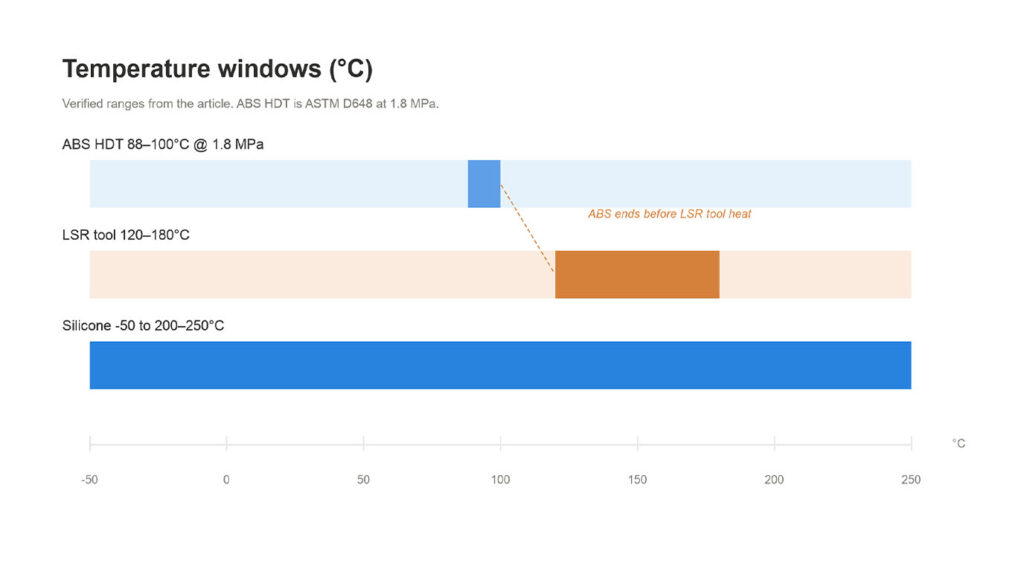
Силиконы общего назначения обычно сохраняют гибкость в диапазоне температур от −50°C до 200–250°C, в зависимости от марки. Уточните предельное значение в техническом описании состава. ABS не работает на этой кривой. ASTM D648, Ненаполненный АБС-пластик обычно деформируется при температуре около 88–100 °C при давлении 1,8 МПа (264 psi) и несколько выше при 0,45 МПа. HDT — это краткосрочный сравнительный показатель. Он не является показателем для непрерывного использования и не дает права размещать деталь рядом с нагревателем.
Неисправности, которые мы наблюдаем, возникают позже, а не в первый день. Крышка по-прежнему закрывается после однократной проверки на нагрев. После циклической работы уплотнительная площадка деформируется, или крышка перестает прилегать к пазу. Специалисты читают в брошюре “термостойкий ABS” и игнорируют условия нагрузки. Если рабочая температура приближается к 80°C под нагрузкой, перестаньте рассматривать ABS как жесткий материал по умолчанию.
Когда следует выбирать ABS?
Выбирайте ABS, если важна жесткость конструкции.
Подходит:
- Корпуса для портативных устройств и крышки батарейных отсеков
- Рамки и декоративные накладки, для которых необходима твердая поверхность, готовая к покраске.
- Защелки и фиксаторы, которые должны щелкать, а не прогибаться.
- Детали, предназначенные для использования внутри помещений, подвержены ударным нагрузкам и не предназначены для контакта с пищевыми продуктами, кожей или паром.
ABS-пластик проще печатать, покрывать защитным слоем и сохранять глянцевым, чем силикон. Это важно для корпуса бытовой электроники. Но это не имеет значения для прокладки.
Проблема воздействия ультрафиолета на ABS остается незаметной. Нестабилизированный ABS желтеет и становится хрупким на открытом воздухе. Декоративные корпуса выцветают под воздействием солнца в течение нескольких месяцев. Если деталь находится на открытом воздухе, ABS требует защиты от ультрафиолета, системы окраски или использования другой смолы. Не стоит платить за силиконовую гибкую деталь для решения проблемы защиты корпуса от ультрафиолета — и не следует отправлять необработанный ABS в такую среду.
В каких случаях следует выбирать силикон?
Выбирайте силиконовый герметик, если деталь должна двигаться и возвращаться в исходное положение.
Подходит:
- Прокладки, клапаны и компрессионные уплотнения
- Клавиатурные полотна и мембраны
- Края кухонного оборудования для выпечки и горячего контакта
- Соски-пустышки, насадки на соски и другие гибкие детали, контактирующие с ротовой полостью, изготовленные в соответствии с указанными техническими требованиями.
- Уличные покрытия, подверженные воздействию ультрафиолета и озона.
Силикон не предназначен для контакта с пищевыми продуктами по названию полимера. Для многократного контакта с пищевыми продуктами в США используется обозначение «резина». FDA 21 CFR 177.2600. В проектах ЕС или Германии необходимо добавить применимую рамочную программу по вопросам контакта пищевых продуктов с продуктами питания. Рекомендация XV Банка Ирландии Что касается силиконов, некоторые марки АБС-пластика имеют разрешение на контакт с пищевыми продуктами для определенных целей. Но это все равно не делает АБС-пластик заменой поверхности для выпечки при температуре 200°C или детской соски.
Связанный контекст продукта: силиконовые детские товары.
Можно ли наносить силиконовый герметик на АБС-пластик методом литья под давлением?
Обычно это не относится к стандартному ABS. Это ошибка в расчетах, из-за которой расходуются значительные средства на оснастку.
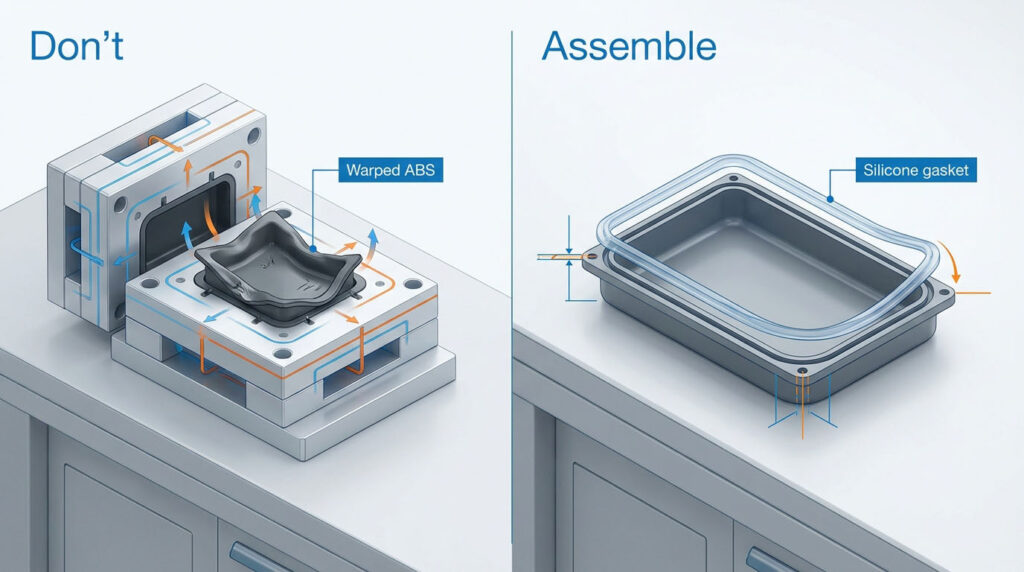
Для литья под давлением LSR необходима подложка, способная выдерживать нагрев силиконового инструмента. В нашей мастерской LSR обычно затвердевает в инструменте при температуре около 120–180 °C. Стандартный ABS уже превысил свою температуру гидротермической обработки при этой температуре. Опубликованные работы по литью медицинского АБС-LSR. Это подтверждает и другую точку зрения: стандартный АБС-пластик нельзя соединить с силиконом при традиционном литье под давлением, поскольку температура деформации при нагреве слишком низкая. В ходе исследований были разработаны специальные марки АБС-пластика в сочетании с динамическим нагревом пресс-формы. Это не является стандартной производственной практикой.
Таким образом, гибридный продукт, который фактически поставляется на рынок, почти никогда не представляет собой “химическое соединение LSR с ABS”. Это:
- Корпус из АБС-пластика с отдельно отлитой силиконовой прокладкой, клавиатурой или уплотнением, удерживаемый за счет сжатия, канавки или крепежа.
- Или замена подложки на ПК, ПА, ПБТ или металл, если это так. адгезия силиконового литья требуется
Если на чертеже указано “ABS + силиконовый герметик, нанесенный методом литья под давлением”, но отсутствует проверка температуры подложки (HDT), остановитесь до того, как будет вырезана форма. Параметры процесса склеивания поликарбоната, полиамида и металла следует рассматривать на странице, посвященной адгезии, а не здесь.
Как соотносятся затраты на оснастку и себестоимость единицы продукции?
Не сравнивайте цены за килограмм.
При литье АБС-пластика используется охлаждаемый инструмент, короткие циклы и переработка термопластичных отходов с контролируемым количеством отходов. При литье силикона используется нагреваемый инструмент, циклы отверждения ограничены, а отходы термореактивных пластмасс не подлежат повторному расплавлению. Часто используется удаление облоя. Постотверждение требуется в соответствии со спецификациями для экстракции в пищевой или медицинской промышленности.
ABS-пластик обычно выигрывает, когда деталь жесткая, объем производства большой, а окружающая среда умеренная. Силикон выигрывает, когда замена детали в дальнейшем обходится дороже, чем замена смолы — из-за нарушения герметичности, деформации от нагрева, растрескивания под воздействием ультрафиолета или несоответствия стандартам.
Объём не меняет свою функцию. Прокладка, используемая 200 000 раз в год, всё равно остаётся прокладкой. Формование из АБС-пластика не создаёт эластичности.
Что нам нужно знать, прежде чем выбирать между силиконом и АБС-пластиком?
Отправьте название функции, а не название материала:
- Эта деталь несет нагрузку или выполняет функцию герметизации и изгиба?
- Постоянная и пиковая температура, включая циклические режимы.
- УФ-излучение в помещении и на открытом воздухе
- Контакт с пищевыми продуктами, кожей или стерилизацией, а также целевой рынок (США/ЕС)
- Годовой объем и приемлемость сборки из двух частей.
- Если требуется литье под давлением: марка подложки и измеренная температура стеклования (HDT), а не просто “ABS”.”
Если этих данных нет, любая рекомендация по выбору силикона или АБС-пластика будет лишь предположением. Мы не будем гадать, какой инструмент использовать.
Чтобы просмотреть остальную часть карты материалов, начните с силикон против других материалов.