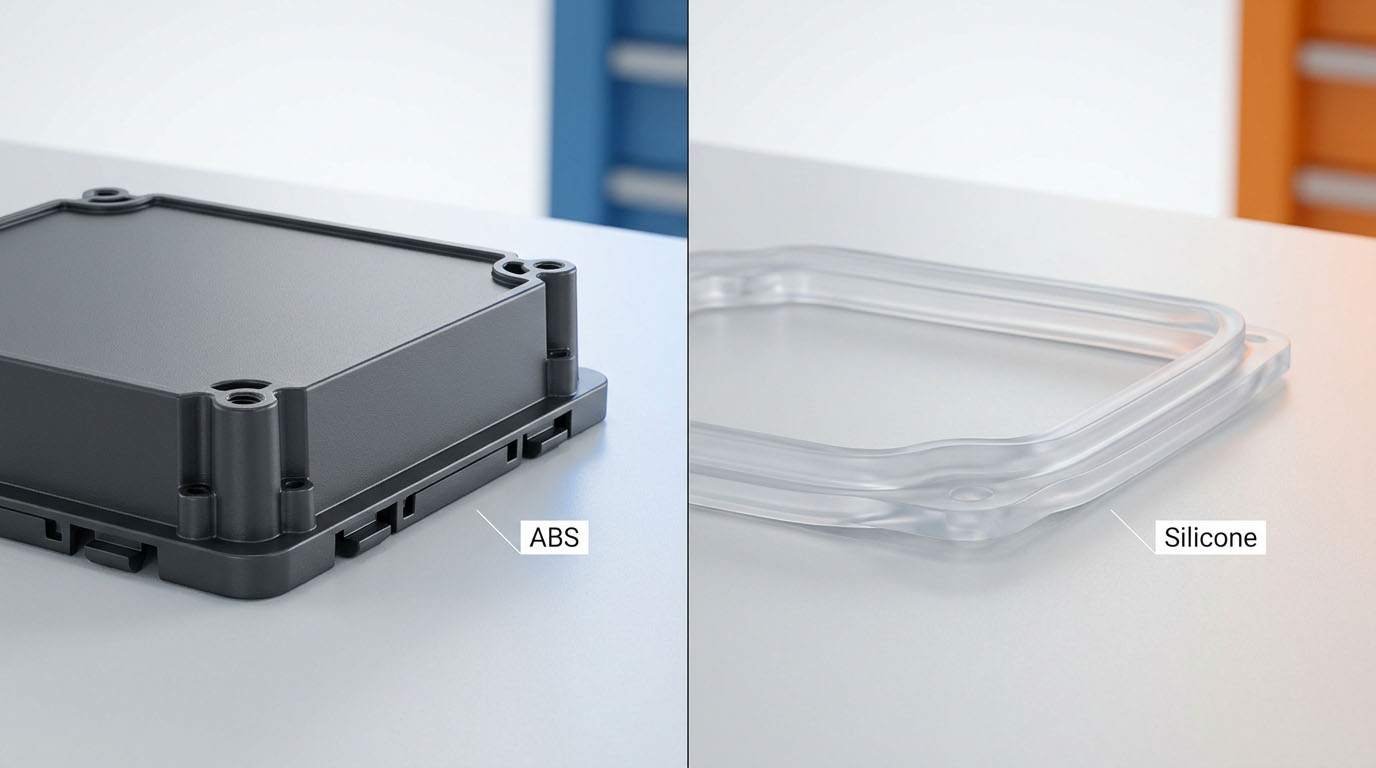
Silikon ve ABS seçimi, kalite yarışması gibi ele alınıyor. Oysa öyle değil. Bir malzeme sert bir termoplastik gövde reçinesi, diğeri ise çapraz bağlı bir elastomer. Parçanın vida tutması, çıtçıt takması veya kare kalması gerekiyorsa, ABS değerlendirmeye alınır. Sızdırmazlık sağlaması, esnemesi veya ısıya ve UV ışınlarına dayanması gerekiyorsa, silikon tercih edilir.
Sert, darbelere maruz kalan ve reçinenin ısıya dayanıklılık aralığının altında kalan parçalar için ABS belirtin. Parçanın ısıya, sıkıştırmaya veya dış mekan yaşlanmasına karşı elastik kalması gerektiğinde silikon belirtin. LSR'yi standart ABS üzerine kalıplama işleminde varsayılan hibrit malzeme olarak değerlendirmeyin; kalıp sıcaklığı genellikle ABS'nin dayanabileceği sıcaklığın üzerindedir.
Yönetici Özeti
- ABS, oda sıcaklığında darbe dayanımı ve boyutsal sertlik gerektiren rijit gövdeler, çerçeveler ve klipsler için başlangıç noktasıdır.
- Silikon, contalar, tuş takımı şeritleri, bebek/ağız temasına uygun esnek parçalar ve tekrarlanan deformasyon veya ısıdan sonra eski haline dönmesi gereken her türlü geometrik yapı için başlangıç noktasıdır.
- Standart ABS, LSR kalıplama için uygun bir alt tabaka değildir. Tipik ASTM D648 HDT, 1,8 MPa basınçta 88-100°C civarındayken, LSR aletleri genellikle 120-180°C'de çalışır. Birleştirilmiş silikon bir parça planlayın veya plastiği değiştirin.
Silikon ve ABS Arasındaki Gerçek Fark Nedir?
ABS (akrilonitril bütadien stiren) bir termoplastiktir. Erir, soğutulmuş bir kalıbı doldurur ve sert bir parça haline gelmek üzere donar. Bu nedenle gövdeler, kapaklar ve geçmeli bağlantı elemanları yapımında kullanılır.
Silikon kauçuk Isıya dayanıklı bir elastomerdir. Sertleştikten sonra tekrar erimez. HCR Genellikle sıkıştırma veya transfer kalıplama yöntemiyle üretilir. LSR enjeksiyon kalıplama yöntemiyle üretilir. Isıtılmış bir aletin içine. Her iki silikon yöntemi de elastik parçalar üretir. Hiçbir yöntem yapısal bir kabuk oluşturmaz.
Takımlar bunu hafife alıyor çünkü her iki malzeme de "şekillendirilebiliyor". Fabrika turunda makineler benzer görünüyor. Ancak fiziksel prensipler farklı. ABS bükülme sırasında yük taşıyor. Silikon ise enerjiyi depoluyor ve geri veriyor. Bir veri sayfasındaki çekme dayanımı değeri, parçanın hangi fonksiyona sahip olduğunu size söylemez.
Daha geniş plastik ailesi için şunu kullanın: silikon vs plastik. Yük taşıyan aşınma parçaları için şunu kullanın: naylon ve silikon karşılaştırması. Bu sayfa ABS'de kalacak.
Silikon ve ABS Karşılaştırması (Bir Bakışta)
| Karar faktörü | ABS | Silikon (HCR / LSR) | Pratik değerlendirme |
|---|---|---|---|
| Malzeme sınıfı | Sert termoplastik | Çapraz bağlı elastomer | Reçine adından değil, gerekli fonksiyondan başlayın. |
| Yük ve rijitlik | Yüksek; gövdeler, çıtçıtlar, çerçeveler | Düşük; deforme olup eski haline dönmek üzere tasarlanmıştır. | ABS yapısal amaçlı |
| Yük altında ısı | ASTM D648 HDT, 1,8 MPa basınçta tipik olarak ~88–100°C'dir. | Birçok kalite yaklaşık -50°C ile 200-250°C arasında elastikiyetini korur. | Silikon, ısı ve esneklik bir araya geldiğinde |
| UV / dış mekan yaşlanması | Stabilize edilmediği veya boyanmadığı takdirde sararır ve kırılganlaşır. | UV ve ozon ışınlarına karşı genellikle dayanıklıdır. | Dengesiz ABS malzemesini dış mekanlara göndermeyin. |
| Yiyecek / ağız yoluyla / buhar | Yalnızca tanımlanmış gıda teması yetki belgesi kapsamında mümkündür. | Bileşiğin onaylanması durumunda, esnek gıda teması ve bebek parçaları için kullanılır. | Meme ucunu veya pişirme yüzeyini ABS ile değiştirmeyin. |
| LSR kalıp üstü kaplama | Standart kalitedeki malzemeler ısıtılmış silikon aletle deforme olur. | Daha yüksek HDT değerine sahip bir alt tabakaya ihtiyaç duyar (PC, PA, PBT, metal). | ABS üzerine silikon uygulayın veya plastiği değiştirin. |
| Hurda rotası | Termoplastik geri dönüşüm, kontrol altında mümkündür. | Sertleşmiş silikon tekrar eritilemez. | ABS'nin hurdaya çıkarma süreci daha basittir. |
Bu tablo bir ekran, bir teknik özellik tablosu değil. Alev geciktirici ABS, PC/ABS ve UV stabilize ABS farklı reçinelerdir. 30 Shore A LSR conta ve 70 Shore A HCR tampon da aynı şekilde farklıdır.
Hangi malzeme ısıya daha iyi dayanır?
Silikon, ısının etkisi geçtikten sonra parçanın elastikiyetini koruması gerektiğinde kullanılır.
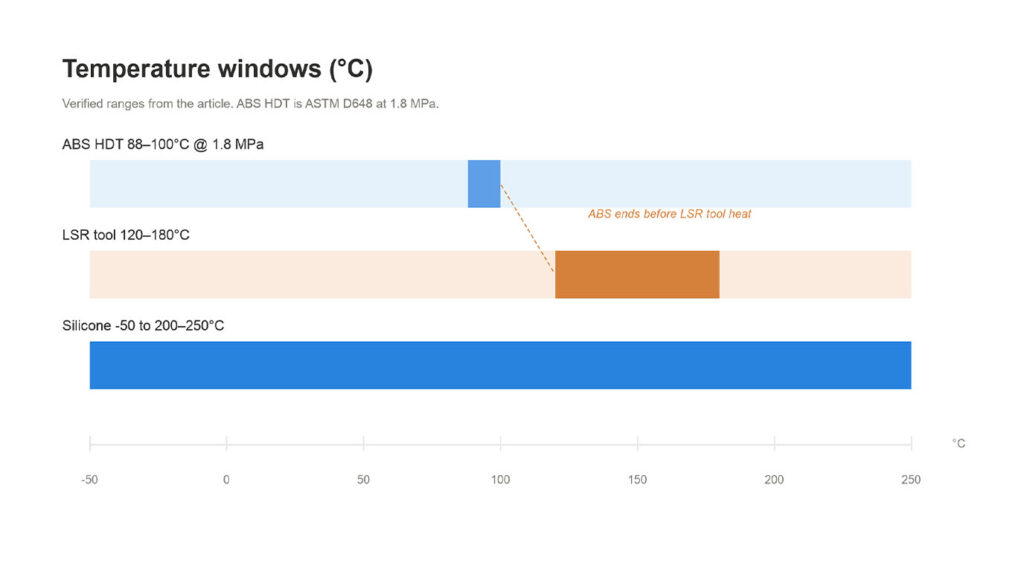
Genel amaçlı silikon türleri, türe bağlı olarak genellikle yaklaşık -50°C ile 200-250°C arasında esnekliğini korur. Bileşiğin teknik veri sayfasındaki limiti doğrulayın. ABS bu eğride çalışmaz. ASTM D648, Doldurulmamış ABS, tipik olarak 1,8 MPa (264 psi) basınçta 88–100°C civarında, 0,45 MPa basınçta ise biraz daha yüksek bir sıcaklıkta deformasyona uğrar. HDT, kısa vadeli karşılaştırmalı bir değerdir. Sürekli kullanım için bir değer değildir ve parçayı bir ısıtıcının yanına park etme izni vermez.
Gördüğümüz arıza daha sonra ortaya çıkıyor, ilk gün değil. Tek bir ısı kontrolünden sonra kapak hala kapanıyor. Döngüden sonra, conta yüzeyi kaymış veya kapak artık olukla temas etmiyor. Ekipler broşürde "ısıya dayanıklı ABS" yazısını okuyor ve yük koşulunu göz ardı ediyor. Eğer yük altında çalışma sıcaklığı 80°C'ye yaklaşıyorsa, ABS'yi varsayılan sert malzeme olarak ele almayı bırakın.
ABS'yi Ne Zaman Seçmelisiniz?
Ürün sertliğinin önemli olduğu durumlarda ABS'yi tercih edin.
Uygun:
- El tipi gövdeler ve pil kapakları
- Boyanmaya hazır sert bir yüzeye ihtiyaç duyan çerçeveler ve kozmetik kaplamalar.
- Tık diye yerine oturması gereken, esnememesi gereken klipsler ve çıtçıtlar.
- İç mekanlarda kullanılan, darbelere maruz kalmış ve yiyecek, cilt veya buharla temas etmemiş parçalar.
ABS, silikona göre baskı, kaplama ve parlaklığını koruma açısından daha kolaydır. Bu, tüketici elektroniği ürünlerinin gövdesi için önemlidir. Ancak conta için önemli değildir.
UV ışınları, ABS'nin sessiz bir problemidir. Stabilize edilmemiş ABS, dış mekanlarda sararır ve kırılganlaşır. Kozmetik gövdeler, aylarca güneş altında kaldığında tebeşirlenir. Parça dış mekanda kullanılacaksa, ABS'nin UV koruma paketi, boya sistemi veya farklı bir reçineye ihtiyacı vardır. UV gövde sorununu çözmek için silikon esnek bir parça için para ödemeyin ve ham ABS'yi de bu ortama göndermeyin.
Silikonu Ne Zaman Tercih Etmelisiniz?
Parçanın hareket etmesi ve tekrar yerine oturması gerektiğinde silikon tercih edin.
Uygun:
- Contalar, valfler ve sıkıştırma keçeleri
- Tuş takımı ağları ve zarları
- Pişirme ve sıcak temaslı mutfak kenarları
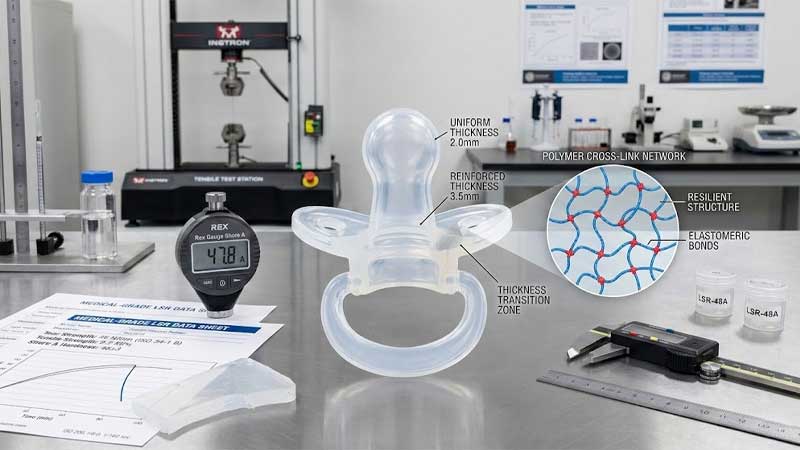
- Belirli bir uyumluluk standardına göre üretilmiş emzikler, biberon uçları ve diğer ağızla temas eden esnek parçalar.
- UV ışınlarına ve ozona maruz kalan dış mekan örtüleri
Silikon, polimer adı bakımından gıda ile temas eden bir malzeme değildir. ABD'de tekrarlanan gıda teması için kauçuk sınıflandırması geçerlidir. FDA 21 CFR 177.2600. AB veya Alman projeleri, geçerli gıda teması çerçevesini ekler ve BfR Önerisi XV Silikonlar için geçerlidir. Bazı ABS kaliteleri, belirli kullanımlar için gıda teması onayına sahiptir. Ancak bu, ABS'yi 200°C'lik bir fırın yüzeyinin veya bebek emziğinin yerine geçecek bir malzeme yapmaz.
İlgili ürün bağlamı: silikon bebek ürünleri.
ABS üzerine silikon kalıplama yapılabilir mi?
Genellikle standart ABS ile olmaz. Bu, kalıp maliyetini artıran bir fiyatlandırma hatasıdır.
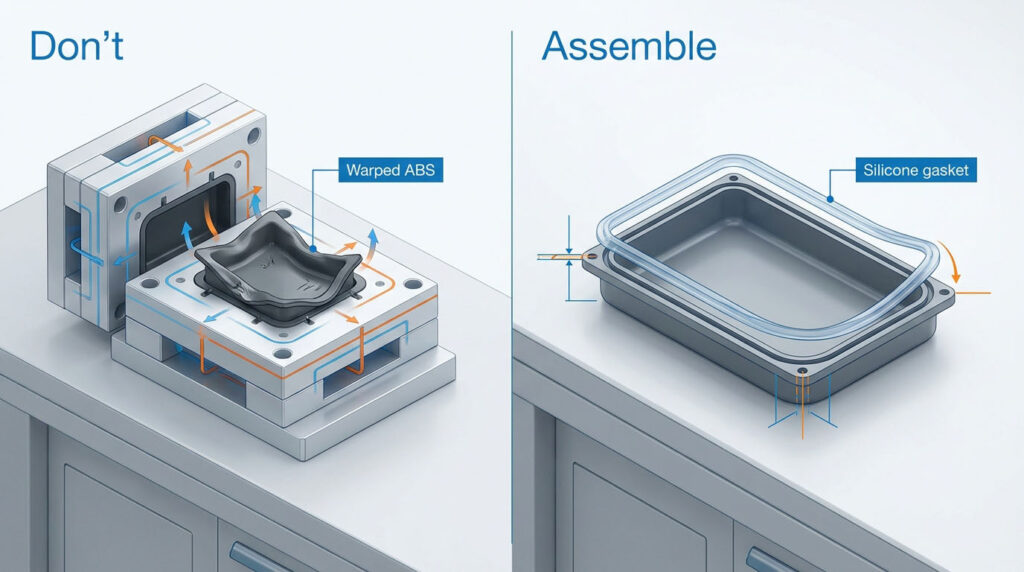
LSR kalıplama işlemi, ısıtılmış silikon kalıbına dayanabilen bir alt tabaka gerektirir. Atölyemizde, LSR genellikle kalıp içinde 120-180°C civarında kürleşir. Standart ABS ise bu sıcaklıkta zaten HDT (ısıya dayanıklı kürleşme) sınırını aşmış durumdadır. Tıbbi amaçlı ABS-LSR kalıplama üzerine yayınlanmış çalışmalar Aynı noktayı vurguluyor: Standart ABS, geleneksel enjeksiyon kalıplama yönteminde silikonla birleştirilemez çünkü ısı sapma sıcaklığı çok düşüktür. Araştırmalarda özel ABS kaliteleri ve dinamik kalıp ısıtma yöntemleri ortaya çıkmaktadır. Bu, üretimde varsayılan bir durum değildir.
Dolayısıyla, gerçekte sevk edilen hibrit malzeme neredeyse hiçbir zaman "LSR'nin ABS'ye kimyasal olarak bağlanması" şeklinde olmaz. Gerçekte şu şekildedir:
- Ayrı olarak kalıplanmış silikon conta, tuş takımı veya sızdırmazlık elemanı içeren, sıkıştırma, oluk veya bağlantı elemanı ile sabitlenmiş ABS gövde.
- Veya doğruysa, alt tabakanın PC, PA, PBT veya metal ile değiştirilmesi. silikon kalıplama yapışması gereklidir
Çizimde "ABS + kalıplanmış silikon" yazıyorsa ve alt tabaka HDT kontrolü yoksa, kalıp kesilmeden önce durun. PC, PA ve metal için yapıştırma işlemi pencereleri burada değil, yapışma sayfasında yer almalıdır.
Kalıp ve birim maliyetleri nasıl karşılaştırılır?
Kilogram fiyatlarını karşılaştırmayın.
ABS enjeksiyonunda soğutmalı bir kalıp, kısa çevrimler ve kontrollü hurda üzerinde termoplastik geri kazanım kullanılır. Silikon enjeksiyonunda ise ısıtmalı bir kalıp, kürleme sınırlı çevrimler ve yeniden eritilemeyen termoset hurda kullanılır. Çapak alma işlemi yaygındır. Kürleme sonrası işlem, gıda veya tıbbi ekstraksiyon spesifikasyonları gerektirdiğinde ortaya çıkar.
ABS genellikle parçanın sert, hacminin yüksek ve ortamın ılıman olduğu durumlarda tercih edilir. Silikon ise parçanın daha sonra değiştirilmesinin reçineden daha pahalıya mal olduğu durumlarda (sızdırmazlık arızası, ısı deformasyonu, UV çatlaması veya uyumluluk hatası gibi) tercih edilir.
Hacim, işlevi değiştirmez. Yılda 200.000 adet kullanılan bir conta yine de bir contadır. ABS'den kalıplanması esneklik yaratmaz.
Silikon mu yoksa ABS mi tercih edeceğimizi belirlemeden önce nelere ihtiyacımız var?
Malzeme adını değil, fonksiyonu gönderin:
- Bu parça yük taşıyor mu, yoksa sızdırmazlık ve esneme işlevi mi görüyor?
- Sürekli ve en yüksek sıcaklık, döngüsel kullanım dahil
- İç mekan ve dış mekan UV ışınlarına karşı
- Gıda, cilt veya sterilizasyon teması ve hedef pazar (ABD / AB)
- Yıllık hacim ve iki parçalı montajın kabul edilebilir olup olmadığı
- Eğer kalıp üstü kaplama isteniyorsa: sadece "ABS" değil, alt tabaka kalitesi ve ölçülen HDT değeri de belirtilmelidir.“
Eğer bunlar eksikse, silikon mu yoksa ABS mi önerileceği tamamen bir tahminden ibarettir. Bu duruma göre bir alet önermeyeceğiz.
Malzeme haritasının geri kalanı için şuradan başlayın: silikon ve diğer malzemeler.