Hầu hết các vấn đề in ấn trên silicone không bắt đầu từ máy in. Chúng bắt đầu khi người mua gửi bản thiết kế đã được phê duyệt cho sản phẩm làm từ ABS hoặc PP và cho rằng quy trình trang trí tương tự cũng áp dụng được. Điều đó không đúng. Để in trên silicone, bạn cần loại mực có khả năng liên kết chéo với chất nền, bề mặt cần được làm sạch hoặc kích hoạt, và bước xử lý nhiệt cần đủ lâu để mực phản ứng hoàn toàn.
Lỗi hiếm khi dễ nhận thấy ngay từ sản phẩm mẫu đầu tiên. Mẫu đạt yêu cầu, đơn đặt hàng được gửi đi, và bản in trông có vẻ chính xác khi ra khỏi lò. Điều xuất hiện sau tám đến mười hai tuần là sự sai lệch: các cạnh bị bong tróc ở phần cong, màu bị nhòe sau khi rửa bằng máy rửa chén, logo bị nứt ở những chỗ chi tiết bị kéo giãn. Đến lúc đó, khuôn mẫu, bản thiết kế và giá cả đã được chốt.
Đây là cách chúng ta thiết lập ranh giới trên tuyến đường của mình và vị trí thực tế của các điểm kiểm soát.
Tóm tắt
- Chỉ có mực silicone hai thành phần (được xúc tác bằng bạch kim hoặc peroxide) mới tạo được liên kết bền vững trên silicone đã đóng rắn — mực dung môi, mực UV và mực in lụa thông thường chỉ nằm trên bề mặt và bị bong tróc.
- Việc chuẩn bị bề mặt là bắt buộc: cặn chất tách khuôn và hiện tượng loang màu siloxan trọng lượng phân tử thấp là hai nguyên nhân phổ biến nhất gây ra hiện tượng “mực tốt, độ bám dính kém”.”
- Độ bền của bản in được quyết định trong lò sấy, chứ không phải ở máy in — mực chưa được sấy khô hoàn toàn sẽ vẫn dính, bám bụi và không vượt qua được bài kiểm tra độ bám dính sau nhiều tuần kể từ khi xuất xưởng.
Tại sao mực in thông thường không bám dính vào silicon?
Vì năng lượng bề mặt của silicone quá thấp nên mực không thể thấm ướt. Cao su silicone đã đóng rắn có năng lượng bề mặt khoảng 20–24 mN/m. Mực gốc dung môi và mực UV được pha chế để thấm ướt các chất nền ở mức năng lượng bề mặt thấp hơn. 38–44 dyne phạm vi. Các hạt mực nằm ở phía trên và chỉ được giữ bằng lực bám cơ học — phần linh hoạt sẽ bị phá hủy ngay lần đầu tiên bị kéo giãn hoặc gấp lại.
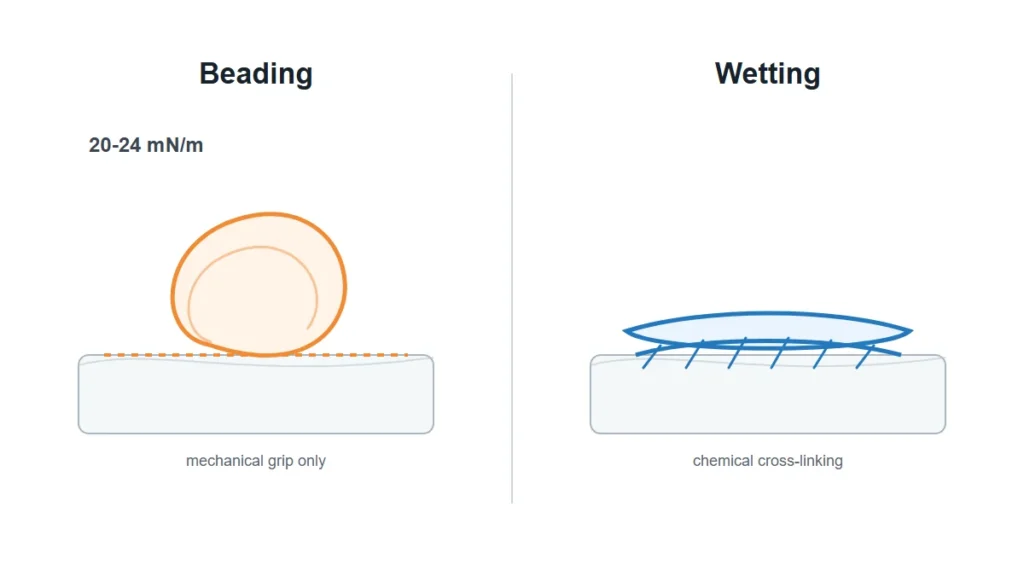
Mực silicone hai thành phần (hệ thống loại SE và SI mà hầu hết các nhà trang trí sử dụng) giải quyết vấn đề này bằng phương pháp hóa học. Mực là một polyme silicone có chứa chất tạo màu; chất xúc tác thúc đẩy quá trình liên kết chéo trên bề mặt chất nền trong quá trình xử lý nhiệt. Liên kết này là liên kết cộng hóa trị, không phải liên kết dính. Đó là lý do tại sao quy tắc trong ngành vẫn đúng: không có gì dính vào silicone ngoài chính silicone.
Có một lý do thứ hai khiến các kỹ sư đánh giá thấp điều này. Độ bám dính của mực thường được coi là vấn đề của đường trang trí, vì vậy nó được chỉ định sau khi chi tiết được thiết kế. Nhưng hệ thống xử lý của chính chi tiết đó — LSR xử lý bằng bạch kim so với HCR xử lý bằng peroxide — làm thay đổi hình dạng bề mặt khi nó đến máy in. Các chi tiết được xử lý bằng peroxide mang theo các sản phẩm phụ của quá trình xử lý; các chi tiết được xử lý bằng bạch kim mang theo các chất ức chế từ các vị trí chưa phản ứng. Cả hai đều không phải là khuyết điểm. Cả hai đều làm thay đổi hành vi của mực. Đọc thêm về cách pha chế hóa học mực cho các chất nền này trong công thức mực in silicon.
Quá trình chuẩn bị bề mặt nào thực sự làm thay đổi độ bám dính?
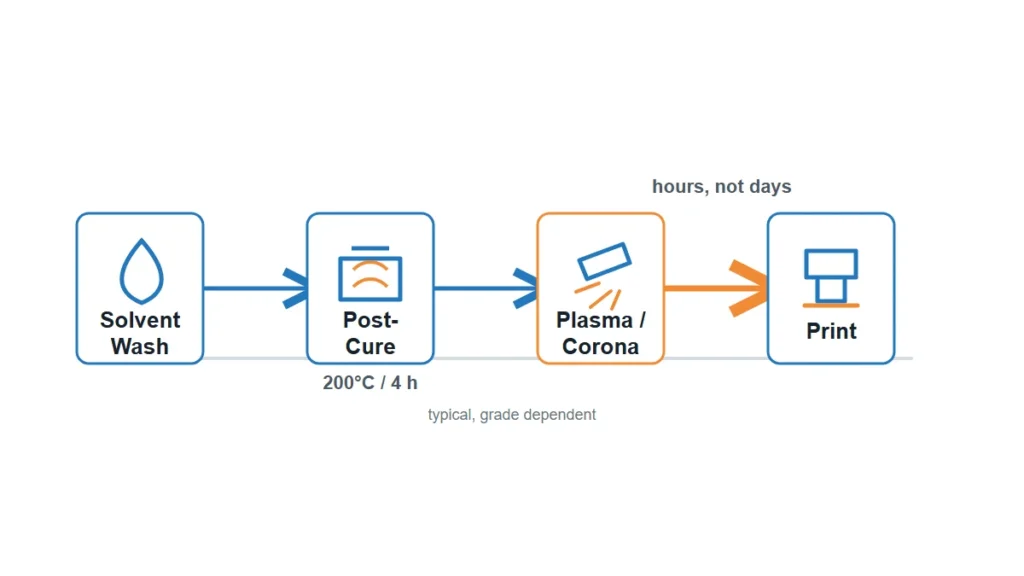
Trong hầu hết các trường hợp, chúng ta thấy rằng quá trình làm sạch thay đổi nhiều hơn quá trình kích hoạt. Toàn bộ quy trình — rửa bằng dung môi, xử lý sau, kích hoạt và lựa chọn lớp sơn lót — được đề cập chi tiết trong tài liệu. xử lý bề mặt silicon.
Chất tách khuôn và cặn sau khi tháo khuôn
Các chi tiết được tháo khuôn bằng chất tách khuôn thường có một lớp màng chuyển mà mực in không thể bám dính xuyên qua. Lau bằng IPA hoặc cồn có thể loại bỏ dầu mỡ do thao tác nhưng không loại bỏ được chất tách khuôn gốc silicone. Nếu chi tiết được sản xuất bằng chất tách khuôn, bước trang trí cần được rửa bằng dung môi và làm khô hoàn toàn trước khi in, và bước này cần được ghi vào quy trình sản xuất — không được để người vận hành tự làm.
Sau khi đóng rắn và rò rỉ dầu
Siloxan trọng lượng phân tử thấp chưa đóng rắn sẽ di chuyển lên bề mặt theo thời gian. Khi in lên một chi tiết có lớp siloxan này, mực sẽ đóng rắn trên một lớp vẫn đang di chuyển. Quá trình xử lý sau in (thường ở 200°C trong 4 giờ, tùy thuộc vào loại và độ dày thành) sẽ loại bỏ các chất dễ bay hơi đó. Đối với các chi tiết tiếp xúc với thực phẩm và thiết bị y tế, quá trình xử lý sau in là bắt buộc; đối với các chi tiết công nghiệp, bước này thường bị bỏ qua để tiết kiệm thời gian sấy, và quyết định đó âm thầm trở thành vấn đề về độ bám dính của bản in.
Sự hoạt hóa plasma hoặc corona
Kích hoạt Việc này làm tăng năng lượng bề mặt để mực thấm đều. Nó có hiệu quả, nhưng tác dụng có hạn – hiệu quả giảm dần trong vòng vài giờ, đôi khi chỉ vài phút trên các phần mỏng. Nếu các bộ phận đã được xử lý nằm qua đêm trong thùng trước khi in, bạn đã trả tiền cho việc xử lý mà lại mất đi hiệu quả đó. Trình tự thực hiện quan trọng hơn chính bản thân quá trình xử lý.
Mồi
Lớp sơn lót tạo ra một lớp liên kết trong trường hợp việc kích hoạt bằng sơn phủ là không khả thi — các hốc sâu, hình dạng phức tạp, các cụm vật liệu hỗn hợp. Nhược điểm là cần thêm một bước làm khô bằng khí và thêm một biến số cần kiểm soát trong sản xuất hàng loạt.
Phương pháp in nào phù hợp với hình dạng hình học của chi tiết?
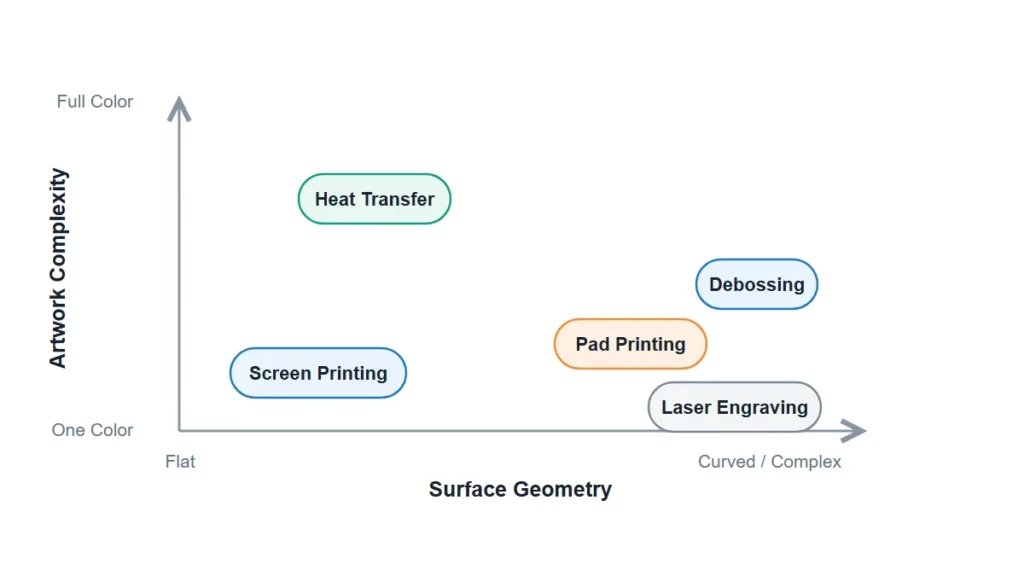
Việc lựa chọn phương pháp được quyết định bởi hình học và chi tiết tác phẩm nghệ thuật, chứ không phải bởi sở thích cá nhân.
| Phương pháp | Phù hợp nhất | Giới hạn chi tiết | Màu sắc | Ràng buộc chính |
|---|---|---|---|---|
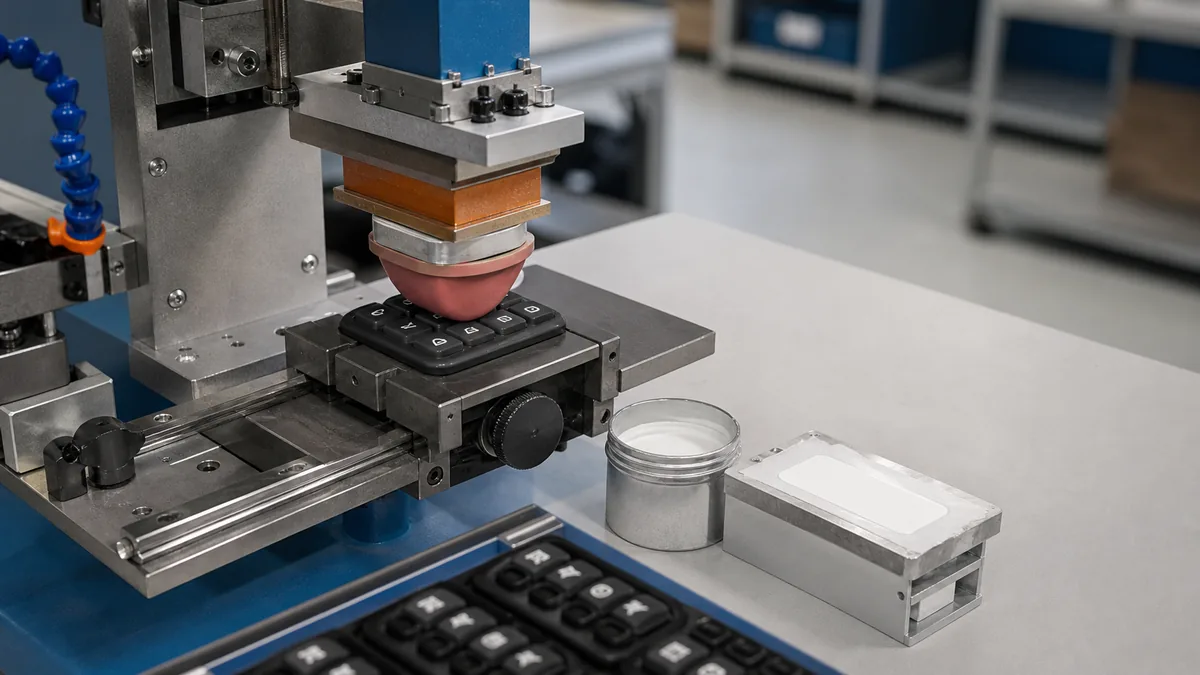
| In pad | Các bề mặt cong, lõm, không đều; logo nhỏ trên bàn phím, mũ, vòng đeo tay. | Tuyệt vời — các tấm khắc laser với độ sâu khắc 35–50 µm cho độ mờ tốt nhất mà không bị lem mực. | Một vết mỗi lượt; có thể in chồng lên nhau khi giấy còn ướt. | Mực silicone có xu hướng bám dính vào miếng đệm; cần phải vệ sinh miếng đệm thường xuyên. |
| In lụa | Các khu vực bằng phẳng hoặc hơi cong; các khối đặc lớn hơn, thảm, tấm. | Môi trường — mật độ mắt lưới quyết định độ dày màng phim | Một thẻ được cấp một lần, tùy thuộc vào việc đăng ký. | Lớp phủ dày dễ bị nứt khi kéo giãn; việc lựa chọn lưới phải đánh đổi độ che phủ lấy tính linh hoạt. |
| Truyền nhiệt / truyền silicon | Hình ảnh minh họa đầy đủ màu sắc, hiệu ứng chuyển màu, logo nhiều màu. | Cao | Màu sắc đầy đủ trong một ứng dụng | Chi phí đơn vị cao hơn; phim và khuôn ép làm tăng thời gian sản xuất. |
| Khắc laser | Dấu hiệu cố định, số sê-ri, mã ngày tháng | Rất tốt | Không có gì — chỉ có sự tương phản về tông màu | Không có màu; độ tương phản phụ thuộc vào hàm lượng sắc tố của hợp chất cơ bản. |
| Dập nổi / đúc liền | Những logo cần tồn tại lâu hơn cả bản in. | Thô — độ sâu và bán kính bị hạn chế | Không có | Đã khóa ở giai đoạn gia công; không thể thay đổi thiết kế sau khi cắt khuôn. |
Để biết thông tin chi tiết về quy trình trên các đường dẫn phổ biến nhất, hãy xem in tampon, in lưới silicon Và in chuyển silicon. Để đánh dấu vĩnh viễn mà không cần mực, xem... khắc laser silicon.
Một nhận định cần nêu rõ: nếu bản in nằm trên bề mặt thường xuyên bị uốn cong – như nếp gấp của yếm ăn, vòng đeo tay, hoặc bề mặt bàn phím – thì chi tiết được đúc hoặc dập nổi sẽ bền hơn bất kỳ chi tiết in nào. Chúng tôi vẫn khuyến khích sử dụng phương pháp này ngay cả khi nó làm mất đi một đường trang trí trong báo giá.
Làm thế nào để pha trộn và làm khô mực silicone mà không bị lem?
Mực silicone hai thành phần được pha trộn tại máy in, thường với khoảng 10% chất xúc tác theo trọng lượng mực, sau đó thêm chất pha loãng để đạt được độ nhớt in – từ 10% đến 70% tùy thuộc vào màu sắc và phương pháp. Khoảng giá trị này là nơi đầu tiên xuất hiện sự khác biệt giữa các lô sản phẩm. Việc người vận hành điều chỉnh chất pha loãng bằng mắt thường để khắc phục sự cố với gạt mực cũng làm thay đổi độ dày màng, độ mờ và đặc tính đóng rắn của mực.
Sau khi được xúc tác, mực in có một thời gian sử dụng nhất định. Mực còn lại trong cốc sau thời điểm đó vẫn in được và trông vẫn đúng – chỉ là màu sắc sẽ yếu đi. Đây là nguyên nhân phổ biến nhất khiến các bản in trông ổn khi kiểm tra bằng mắt thường nhưng lại không đạt yêu cầu khi kiểm tra bằng băng dính một tuần sau đó.
Quá trình đóng rắn diễn ra nhờ nhiệt, không phải bằng cách sấy khô trong không khí. Nhiệt độ trong lò nung thường dao động khoảng 135–200°C, với thời gian giữ nhiệt được điều chỉnh theo khối lượng chi tiết và mật độ chất nền. Các chi tiết có thành dày hoặc chứa nhiều chất độn sẽ hấp thụ nhiệt chậm; bề mặt mực in đạt đến nhiệt độ cao trước khi quá trình liên kết hoàn tất.
| Điểm kiểm soát | Cần sửa gì trong bảng quy trình? | Điều gì sẽ xảy ra nếu nó trôi dạt? |
|---|---|---|
| Tỷ lệ chất xúc tác | Được cân đo chính xác, không phải ước lượng bằng mắt thường; ghi chép theo từng lô hàng. | Mực không được xúc tác đầy đủ sẽ mềm và dễ bị mài mòn. |
| Mỏng hơn % | Phạm vi được giới hạn theo màu sắc và theo phương pháp. | Độ dày và độ mờ của màng phim thay đổi giữa các ca làm việc. |
| Cuộc sống cần sa | Cốc mực có ghi thời gian, quy tắc loại bỏ mực thừa | Bản in trông ổn, nhưng sau đó lại bị lỗi bám dính. |
| Nhiệt độ lò nướng / thời gian giữ | Đã được kiểm tra bằng đầu dò trên bộ phận cần kiểm tra, chứ không phải bằng điểm đặt nhiệt độ của lò nướng. | Chỉ đóng rắn bề mặt; liên kết không bao giờ hoàn toàn được hình thành. |
| Làm mát và xếp chồng | Làm nguội hoàn toàn trước khi làm tổ. | Chặn, chuyển in, nâng mép |
Tại sao bản in lại bị lỗi vài tuần sau khi giao hàng, chứ không phải ngay từ bản in đầu tiên?
Vì các cơ chế phá hủy bản in trên silicon diễn ra tích lũy, và việc kiểm tra sản phẩm đầu tiên chỉ là một hình ảnh chụp nhanh.
Ba mô hình sau đây chiếm phần lớn các phản hồi mà chúng ta nhận được:
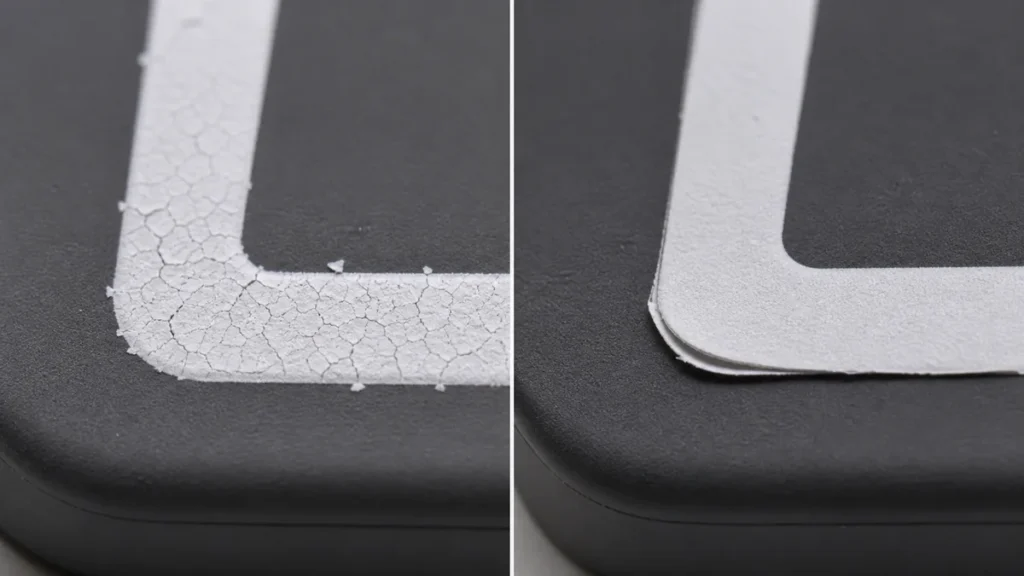
Dầu loang dưới lớp mực. Lượng siloxan trọng lượng phân tử thấp còn sót lại tiếp tục di chuyển sau khi sản phẩm được vận chuyển. Nó len lỏi đến bề mặt tiếp xúc và làm bong tróc lớp in từ bên dưới — thường bắt đầu từ các cạnh và bán kính nơi lớp màng mỏng nhất.
Nứt do kéo giãn. Lớp mực đã khô sẽ cứng hơn lớp nền bên dưới. Ở những nơi độ giãn dài cao và lặp đi lặp lại, lớp mực sẽ nứt theo hình mạng nhện trước, sau đó bong tróc. Lớp mực dày hơn sẽ nứt sớm hơn, đó là lý do tại sao thói quen "in dày hơn để có độ phủ tốt hơn" lại phản tác dụng.
Chu trình giặt và mài mòn. Việc tiếp xúc với máy rửa bát là sự kết hợp giữa nhiệt độ cao, chất tẩy rửa kiềm và ma sát cơ học. Một bản in có thể chịu được 50 chu kỳ có thể bị hỏng ở 200 chu kỳ. Người mua sản phẩm nhà bếp và đồ dùng cho trẻ em hiếm khi yêu cầu số chu kỳ cụ thể, và nhà cung cấp cũng hiếm khi tự nguyện cung cấp thông tin này.
Các nhóm đánh giá sai điều này vì thời điểm chấp nhận sản phẩm không phù hợp. Rủi ro không nằm ở mẫu thử; mà là ở giai đoạn 90 ngày. Đối với những sản phẩm mà điều này quan trọng, chúng tôi chỉ rõ bản in phải đáp ứng những yêu cầu nào trước khi báo giá, chứ không phải sau đó. Liên quan: Làm thế nào để đảm bảo logo in trên silicon không bị bong tróc?.
Kiểm tra độ bám dính và tiêu chí chấp nhận
Bản đặc tả in mà không có phương pháp thử nghiệm thì không phải là bản đặc tả. Đây là những bước kiểm tra giúp phân biệt tiêu chí chấp nhận thực sự với ý kiến chủ quan.
| Bài kiểm tra | Nó bắt được gì? | Ghi chú thực hành |
|---|---|---|
| Kiểm tra băng dính kẻ ô chéo (Tiêu chuẩn ASTM D3359) | Quá trình đóng rắn chưa hoàn toàn, bề mặt bị nhiễm bẩn | Nhanh, phá hủy, chạy theo từng mẻ trên các mặt phẳng. |
| Kiểm tra bằng cách chà xát/mài mòn | Màng phim chưa đông cứng hoàn toàn, yếu. | Xác định rõ chu kỳ và tải trọng, nếu không kết quả sẽ không thể so sánh được. |
| Dung môi tẩy rửa (IPA) | Bề mặt mực chưa khô hoàn toàn | Mực bị mềm cho thấy sự liên kết chéo chưa hoàn chỉnh. |
| Kiểm tra chu kỳ kéo giãn | Độ cứng của màng phim so với độ giãn dài của chất nền | Cần thiết cho vòng đeo tay, yếm, lưới bàn phím. |
| Chu trình giặt/tiệt trùng | Lỗi dịch vụ dài hạn | Vui lòng chỉ định số chu kỳ và nhiệt độ ngay từ đầu. |
Tiến hành thử nghiệm sau khi sản phẩm đã đông cứng hoàn toàn và nguội hẳn, không phải ngay khi vừa lấy ra khỏi lò. Một sản phẩm còn nóng sẽ vượt qua các bài kiểm tra trong khi nó sẽ thất bại hai giờ sau đó.
Những chi tiết thiết kế và hình ảnh nào ảnh hưởng đến hiệu suất in ấn?
Tác phẩm nghệ thuật tạo ra nhiều phế phẩm trên chất liệu silicon hơn hầu hết người mua dự đoán, bởi vì chất liệu này thực hiện những chức năng mà giấy và nhựa không làm được.
Việc in các đường nét mảnh bị hạn chế bởi đặc tính của màng mực và độ uốn cong của chất nền, chứ không phải bởi độ phân giải của bản in. Các nét vẽ rất mảnh và văn bản nhỏ in ngược sẽ bị đầy mực hoặc đứt đoạn sau vài nghìn lần in. Trên silicon tối màu hoặc có màu, việc phủ kín thường yêu cầu một lớp nền trắng, điều này làm tăng thêm một lần in, rủi ro lệch vị trí và độ dày của màng mực — chính độ dày đó sẽ bị nứt khi kéo giãn.
Việc phối màu là một vấn đề khác thường xuyên gặp phải. Màu Pantone được phê duyệt trên mẫu trắng không thể cho ra kết quả giống hệt trên chất nền có màu; màu nền làm thay đổi kết quả. Cần phối màu dựa trên hợp chất sản xuất thực tế và độ cứng thực tế, chứ không phải dựa trên mẫu tham khảo. Những thay đổi nhỏ về độ cứng của chi tiết cũng đủ làm thay đổi độ bám dính của mực, dẫn đến màu sắc cảm nhận bị sai lệch.
Kết cấu bề mặt cũng rất quan trọng. Bề mặt mờ hoặc có hoa văn giữ mực khác với bề mặt bóng, và chính kết cấu đó có thể thay thế cho việc in ấn khi cần tạo thương hiệu bền vững — xem thêm xử lý hoa văn bề mặt sản phẩm silicon Và xử lý bề mặt và độ bền kết cấu.
Để biết các ràng buộc trang trí dành riêng cho ứng dụng, vui lòng xem kỹ thuật in và dán nhãn bàn phím silicon Và Thảm silicon có in logo.
Nơi ranh giới nằm
Việc in trên silicon có thể kiểm soát được, nhưng các điểm kiểm soát nằm ở phía trước máy in: hệ thống xử lý hợp chất, xử lý sau in, chính sách chất tách khuôn, khoảng thời gian kích hoạt đến in, kiểm soát chất xúc tác và kiểm tra lò nung. Khắc phục được những vấn đề này và việc lựa chọn phương pháp sẽ trở thành một quyết định đơn giản về hình dạng. Nếu để chúng không được kiểm soát, thì không có loại mực nào có thể cứu vãn được công việc.
Điều chúng ta không thể trả lời một cách chung chung là độ bền, bởi vì độ bền được định nghĩa bởi điều kiện sử dụng, chứ không phải bởi mực in. Logo trên vòng đeo tay, dấu hiệu y tế được khử trùng bằng nồi hấp và yếm ăn được giặt bằng máy rửa chén là ba thông số kỹ thuật khác nhau nhưng trông giống hệt nhau trên bản vẽ.
Để báo giá hoặc thiết kế quy trình trang trí, chúng tôi cần năm yếu tố: hợp chất nền và hệ thống đóng rắn (LSR/HCR, bạch kim hoặc peroxit), độ cứng của chi tiết và màu sắc chất nền, bản vẽ ở định dạng vector với độ rộng đường kẻ nhỏ nhất được chỉ định, điều kiện sử dụng mà bản in phải chịu đựng (chu kỳ giặt, khử trùng, mài mòn, tia UV) và bất kỳ quy định tiếp xúc nào trong phạm vi áp dụng.FDA 21 CFR 177.2600, (LFGB, USP Class VI). Nếu không có điều kiện sử dụng, mọi cam kết về độ bám dính đều chỉ là phỏng đoán.
Người giới thiệu
- Sự sai lệch so với mối quan hệ tuyến tính giữa độ bền bám dính và năng lượng tự do bề mặt trên bề mặt năng lượng thấp — Kết quả trong Surfaces and Interfaces, Elsevier, 2023. https://www.sciencedirect.com/science/article/pii/S2452321623003220
- Phản ứng hydrosilylation xúc tác bởi bạch kim trong hóa học polyme — Polyme (bài đánh giá), được lưu trữ trên PubMed Central / NIH, 2020. https://pmc.ncbi.nlm.nih.gov/articles/PMC7598247/
- Xử lý sơ bộ cao su silicon lỏng để loại bỏ siloxan dễ bay hơi — Nghiên cứu Hóa học Công nghiệp & Kỹ thuật, Hiệp hội Hóa học Hoa Kỳ. https://pubs.acs.org/doi/10.1021/ie061666q
- Lebensmittel- und Futtermittelgesetzbuch (LFGB), văn bản luật định đầy đủ — Bộ Tư pháp Liên bang Đức, Gesetze im Internet. https://www.gesetze-im-internet.de/lfgb/
- 〈88〉 Các thử nghiệm phản ứng sinh học, In Vivo (cơ sở của USP Loại VI) — Dược điển Hoa Kỳ. https://doi.usp.org/USPNF/USPNF_M98834_01_01.html
- Phương pháp thử nghiệm tiêu chuẩn về sức căng thấm ướt của màng polyetylen và polypropylen, D2578-23 — ASTM International, phiên bản hiện hành. https://store.astm.org/d2578-23.html
- Phương pháp thử nghiệm tiêu chuẩn để đánh giá độ bám dính bằng thử nghiệm băng dính, D3359-23 — ASTM International, phiên bản hiện hành. https://www.astm.org/d3359-23.html
- 21 CFR 177.2600 Các sản phẩm cao su dùng nhiều lần — Bộ luật Quy định Liên bang Hoa Kỳ, Tiêu đề 21, sửa đổi ngày 23/07/2026. https://www.ecfr.gov/current/title-21/chapter-I/subchapter-B/part-177/subpart-C/section-177.2600