Nhà cung cấp có thể xuất trình xưởng sạch sẽ, giấy chứng nhận hợp lệ và một mẫu đã được phê duyệt. Không có điều nào trong số này chứng minh rằng các biện pháp kiểm soát tương tự sẽ được duy trì trong sản xuất hàng loạt. Rủi ro thực sự xuất hiện sau đó: các lô vật liệu khác nhau, quá trình đóng rắn không được kiểm soát, sự khác biệt giữa các khoang, việc làm lại không được ghi chép lại hoặc các bước được thuê ngoài.
MỘT Kiểm tra nhà máy sản xuất silicon tại Trung Quốc Do đó, cần phải theo dõi một lô sản xuất duy nhất từ nguyên liệu đầu vào đến hàng hóa đóng gói. Mục tiêu không phải là đánh giá mức độ chuyên nghiệp của nhà máy, mà là để xác minh xem quy trình của nhà máy có thể sản xuất sản phẩm đáp ứng bản vẽ, thông số kỹ thuật và các yêu cầu tuân thủ của bạn một cách nhất quán hay không.
Tóm tắt
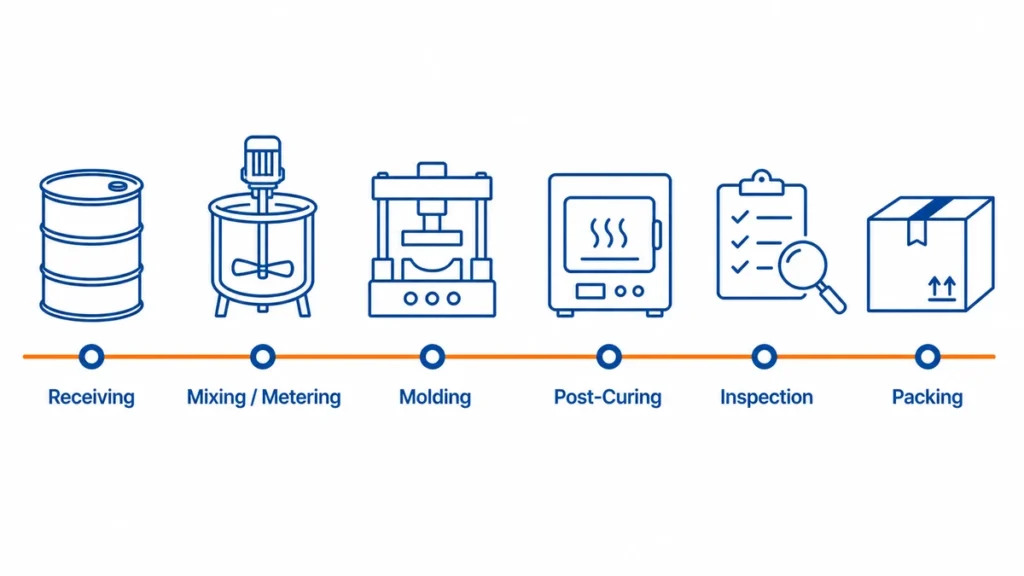
- Kiểm toán quy trình, chứ không phải chỉ riêng phòng trưng bày. Theo dõi toàn bộ quy trình sản xuất một mẻ hàng thực tế, từ khâu tiếp nhận nguyên liệu, trộn hoặc định lượng, tạo hình, xử lý sau tạo hình, kiểm tra và đóng gói.
- Hãy đối chiếu quy trình kiểm toán với quy trình sản xuất silicon. Các phương pháp ép khuôn HCR, ép phun LSR, ép đùn và ép khuôn silicon có thiết bị, điểm kiểm soát và chế độ hỏng hóc khác nhau.
- Xem các chứng chỉ và mẫu vật như bằng chứng hỗ trợ. Chỉ cho phép sản xuất khi hồ sơ, thiết bị, người vận hành và khả năng truy xuất nguồn gốc lô hàng phù hợp với thông số kỹ thuật đã được phê duyệt.
Một cuộc kiểm tra nhà máy sản xuất silicon tại Trung Quốc cần xác minh những gì?
Việc kiểm tra nhà máy cần trả lời sáu câu hỏi sau: Nhà cung cấp có được xác định danh tính hợp pháp không? Họ có sở hữu hoặc kiểm soát quy trình cần thiết không? Họ có thể truy xuất nguồn gốc nguyên vật liệu không? Các thông số quan trọng có được ghi lại không? Họ có thể phát hiện các bộ phận không đạt tiêu chuẩn không? Họ có kiểm soát công việc thuê ngoài không?
| Khu vực kiểm toán | Bằng chứng để yêu cầu | Bằng chứng cần chứng minh điều gì? |
|---|---|---|
| Vai trò nhận dạng doanh nghiệp và giao dịch | Giấy phép kinh doanh, địa chỉ trang web và sơ đồ pháp nhân. | Người bán theo hợp đồng, người nhận thanh toán, người xuất khẩu và nhà sản xuất thực tế được xác định và mối quan hệ giữa họ được công khai. |
| Quyền sở hữu quy trình | Danh sách thiết bị, hướng dẫn sử dụng xưởng, hồ sơ bảo trì. | Quy trình được đề cập được thực hiện tại địa điểm kiểm toán hoặc được công bố là do bên thứ ba thuê ngoài. |
| Kiểm soát vật liệu | Danh sách nhà cung cấp, TDS/SDS, biên nhận hàng nhập, nhãn lô, thẻ lô hàng | Hợp chất được sử dụng trong sản xuất có nguồn gốc từ nguyên liệu và lô hàng đã được phê duyệt. |
| Kiểm soát quy trình | Hướng dẫn công việc, bảng thông số, biên bản sản phẩm đầu tiên, kiểm tra tuần tra | Các kỹ thuật viên làm việc trong một khung thời gian quy trình được xác định sẵn chứ không phải dựa vào trí nhớ. |
| Kiểm chứng sản phẩm | Bản vẽ, kế hoạch kiểm soát, danh sách dụng cụ đo, báo cáo kiểm tra, tiêu chuẩn khuyết tật | Các phương pháp kiểm tra phải phù hợp với yêu cầu sản phẩm và rủi ro đo lường. |
| Biện pháp khắc phục | Báo cáo sự không phù hợp, phân tích nguyên nhân gốc, bằng chứng hoàn tất CAPA | Nhà máy này có những lỗi và thay đổi quy trình sản xuất thay vì chỉ phân loại linh kiện. |
Đừng bắt đầu với danh sách kiểm tra chung chung. Hãy bắt đầu với bản vẽ sản phẩm, ứng dụng, sản lượng hàng năm, thị trường mục tiêu và các rủi ro hỏng hóc đã biết. thìa ăn dặm bằng silicon cho bé và một bàn phím silicon công nghiệp Không nên áp dụng cùng một kế hoạch kiểm toán.
Làm thế nào để xác minh tư cách pháp nhân của một nhà máy Trung Quốc?
Hãy bắt đầu bằng tên pháp lý tiếng Trung và mã số tín dụng xã hội thống nhất 18 chữ số của nhà cung cấp. Tìm kiếm cả hai thông tin này trên trang web chính thức của Trung Quốc. Hệ thống công khai thông tin tín dụng doanh nghiệp quốc gia, Sau đó, hãy so sánh kết quả với giấy phép kinh doanh và các giấy tờ thương mại đã được cung cấp cho bạn.
Mục tiêu không phải là chứng minh năng lực sản xuất dựa trên hồ sơ đăng ký. Mục tiêu là xác định pháp nhân nào chịu trách nhiệm về hợp đồng, thanh toán, sản xuất, hồ sơ chất lượng và tờ khai xuất khẩu.
| Kiểm tra | Bằng chứng để so sánh | Điều gì cần được làm rõ? |
|---|---|---|
| pháp nhân | Tên công ty Trung Quốc và Mã số tín dụng xã hội thống nhất | Tên thương mại tiếng Anh không được liên kết với thực thể đã đăng ký tại Trung Quốc. |
| Trạng thái đăng ký | Tình trạng hiện tại trong hệ thống công khai chính thức | Công ty bị hủy đăng ký, thu hồi, đình chỉ hoặc bị liệt kê bất thường. |
| Địa chỉ đăng ký | Giấy phép kinh doanh, hồ sơ công khai, báo giá và hợp đồng | Địa chỉ đăng ký khác với địa điểm được giới thiệu là nhà máy. |
| Phạm vi kinh doanh | Hồ sơ đăng ký công khai | Phạm vi hoạt động chỉ thể hiện lĩnh vực thương mại hoặc tư vấn, trong khi nhà cung cấp lại tự nhận là nhà sản xuất. |
| Các bên chịu trách nhiệm | Bên phát hành báo giá, bên bán theo hợp đồng, bên thụ hưởng ngân hàng, bên xuất khẩu và chủ nhà máy. | Có nhiều tổ chức liên quan nhưng vai trò của họ chưa được tiết lộ. |
| Người sở hữu chứng chỉ | Báo cáo ISO và báo cáo thử nghiệm sản phẩm | Tên hoặc địa điểm chứng nhận không khớp với đơn vị sản xuất hoặc địa điểm được kiểm toán. |
| Con dấu công ty | Tên pháp lý tiếng Trung trên hợp đồng và con dấu công ty. | Tên con dấu khác với tên đơn vị ký hợp đồng hoặc chỉ sử dụng con dấu cá nhân. |
| Hồ sơ tín dụng công khai | Các báo cáo thường niên, thông báo hoạt động bất thường và danh sách vi phạm nghiêm trọng. | Hồ sơ bị thiếu, các bất thường chưa được giải quyết hoặc tình trạng pháp lý không phù hợp với lời giải thích của nhà cung cấp. |
Đối chiếu giấy phép kinh doanh với thông tin địa điểm.
Yêu cầu xem giấy phép kinh doanh gốc hoặc giấy phép điện tử có thể xác minh. So sánh tên công ty tiếng Trung, mã số tín dụng xã hội thống nhất, người đại diện pháp lý, tình trạng đăng ký, địa chỉ đăng ký và phạm vi kinh doanh với hồ sơ chính thức.
Địa chỉ đăng ký có thể khác với địa chỉ sản xuất một cách hợp pháp. Nhà cung cấp có thể hoạt động tại cơ sở thuê hoặc sử dụng một đơn vị xuất khẩu riêng biệt. Không nên từ chối nhà cung cấp chỉ vì địa chỉ hoặc đơn vị khác nhau. Yêu cầu mối quan hệ này được tiết lộ và được chứng minh bằng hợp đồng thuê nhà, hồ sơ công ty con, hợp đồng thầu phụ hoặc các tài liệu có thể kiểm chứng khác.
Sau đó, hãy xác nhận rằng địa điểm sản xuất thực tế trùng khớp với địa điểm được kiểm toán. Giấy phép kinh doanh hợp lệ cho một văn phòng không chứng minh được rằng việc đúc khuôn, xử lý sau gia công, in ấn hoặc kiểm tra diễn ra tại địa điểm được chỉ ra trong chuyến thăm.
Ánh xạ mọi thực thể trong giao dịch
Ghi rõ đơn vị pháp lý chịu trách nhiệm cho từng bước:
- Phát hành báo giá.
- Ký kết hợp đồng bán hàng hoặc hợp đồng cung cấp dụng cụ.
- Đã nhận thanh toán.
- Sở hữu hoặc điều hành nhà máy.
- Mua vật liệu silicon.
- Đạt chứng chỉ ISO.
- Cấp giấy chứng nhận chất lượng và giấy chứng nhận hợp quy.
- Xuất khẩu lô hàng.
Các vai trò này không nhất thiết phải thuộc về một công ty duy nhất. Một công ty thương mại, nhà máy liên kết và đơn vị xuất khẩu có thể hình thành một thỏa thuận cung ứng hợp pháp. Rủi ro bắt đầu khi thỏa thuận bị che giấu, nhà sản xuất không thể được xác định hoặc hợp đồng không cho phép kiểm soát nguyên vật liệu, quy trình, việc thuê gia công và các biện pháp khắc phục.
Xem dữ liệu đăng ký như một công cụ sàng lọc.
Phạm vi kinh doanh liên quan đến sản xuất không chứng minh nhà máy sở hữu thiết bị cần thiết. Hồ sơ công khai trong sạch không chứng minh chất lượng sản phẩm. Ngược lại, thông báo về hoạt động bất thường trong quá khứ không tự động loại bỏ nhà cung cấp nếu vấn đề đã được giải quyết và lời giải thích được ghi lại.
Sử dụng việc kiểm tra pháp nhân để thiết lập trách nhiệm giải trình. Sau đó, xác minh khả năng sản xuất thông qua thiết bị, sản xuất thực tế, truy xuất nguồn gốc nguyên vật liệu, hồ sơ quy trình và thử nghiệm sản phẩm.
Kiểm toán nhà máy có giống với kiểm tra sản phẩm không?
Không. Kiểm toán nhà máy đánh giá xem hệ thống sản xuất có đủ năng lực hay không. Kiểm tra sản phẩm kiểm tra xem một lô hàng cụ thể có đạt tiêu chuẩn hay không. Người mua thường kết hợp cả hai và nhận được một phiên bản kém chất lượng của cả hai.
| Hoạt động | Câu hỏi chính | Thời điểm tốt nhất | Đầu ra điển hình |
|---|---|---|---|
| Kiểm tra đánh giá năng lực nhà cung cấp | Nhà máy này có thể thực hiện quy trình cần thiết không? | Trước khi lập kế hoạch hoặc đề cử | Khoảng cách năng lực và quyết định phê duyệt |
| Kiểm toán quy trình | Các hệ thống điều khiển quan trọng trên dây chuyền sản xuất có hoạt động tốt không? | Chạy thử nghiệm hoặc sản xuất hàng loạt ban đầu | Kết quả theo từng bước quy trình |
| Kiểm tra trước khi giao hàng | Lô sản phẩm này có đáp ứng các thông số kỹ thuật đã công bố không? | Sau khi sản xuất xong và trước khi vận chuyển | Chấp nhận hoặc từ chối lô hàng |
| Kiểm toán xã hội hoặc môi trường | Địa điểm này có đáp ứng các yêu cầu về lao động, an toàn hoặc môi trường không? | Dựa trên chính sách của người mua và rủi ro chuỗi cung ứng. | Báo cáo tuân thủ riêng biệt |
Việc kiểm tra trước khi giao hàng thành công không thể khắc phục được quy trình đúc yếu kém. Nó chỉ kiểm tra những gì quy trình đã sản xuất ra. Ngược lại, chứng chỉ ISO 9001 không chứng minh được rằng lô hàng trước mặt bạn đáp ứng đúng bản vẽ.
Bạn nên xem xét những tài liệu nào trước khi đến thăm?
Hãy yêu cầu cung cấp tài liệu trước khi đặt vé máy bay hoặc chỉ định người kiểm định bên thứ ba. Hồ sơ bị thiếu hoặc không nhất quán là dấu hiệu cảnh báo sớm cho thấy các biện pháp kiểm soát tương tự có thể không hoạt động đáng tin cậy trong xưởng sản xuất.
Yêu cầu:
- Gói pháp nhân: giấy phép kinh doanh, địa chỉ sản xuất và mối quan hệ giữa người bán theo hợp đồng, người nhận thanh toán, người xuất khẩu và nhà máy.
- Gói sản phẩm đã phát hành: Chỉnh sửa bản vẽ, các đặc tính quan trọng đối với chất lượng, bảng kê vật liệu và loại silicone được phê duyệt.
- Gói vật liệu: TDS, SDS, giấy chứng nhận phân tích, nhà cung cấp được phê duyệt và định dạng nhận dạng lô hàng.
- Gói điều khiển quy trình: Quy trình vận hành, kế hoạch kiểm soát, hướng dẫn công việc, tiêu chuẩn kiểm tra, danh sách thiết bị đo và trạng thái hiệu chuẩn.
- Gói quy trình bên ngoài và hệ thống quản lý chất lượng (QMS): Thông tin về các nhà thầu phụ đã được công bố, các chứng chỉ liên quan và các ví dụ về sự không phù hợp gần đây cũng như các biện pháp khắc phục (CAPA).
- Gói dung lượng: Máy móc, khoang hoạt động, thời gian chu kỳ đã được xác thực, ca làm việc, thời gian hoạt động, tỷ lệ sản phẩm đạt chất lượng ngay lần đầu và dữ liệu về điểm nghẽn ở khâu tiếp theo.
Xem xét kỹ phạm vi kiểm định. Giấy chứng nhận "kinh doanh và bán sản phẩm silicon" không tương đương với chứng nhận về quá trình đúc silicon tại địa điểm kiểm định. ISO 9001 Nó định nghĩa một khuôn khổ quản lý chất lượng; nó không phê duyệt một vật liệu, quy trình hoặc sản phẩm hoàn thiện cụ thể nào.
Nhà máy đó có thực sự đáp ứng được quy trình sản xuất silicon của bạn không?
Cuộc kiểm toán phải phù hợp với quy trình được nêu trong báo giá. "Khuôn silicon" là thuật ngữ quá chung chung nên không hữu ích.
| Quá trình | Thiết bị và hệ thống điều khiển để xác minh | Bằng chứng thích hợp | Khoảng trống kiểm toán phổ biến |
|---|---|---|---|
| Ép khuôn HCR/HTV | Máy cán hai trục hoặc khu vực phối trộn được kiểm soát, cân vật liệu, máy ép thủy lực, kiểm soát nhiệt độ khuôn. | Thẻ lô hàng, hồ sơ pha trộn, công thức ép, phê duyệt sản phẩm đầu tiên | Việc bổ sung chất phụ gia hoặc chất đóng rắn phụ thuộc vào trí nhớ của người vận hành. |
| ép phun LSR | Bơm thùng A/B, hệ thống định lượng, máy trộn, hệ thống dẫn nguội, khuôn gia nhiệt, cấp liệu điều khiển | Hồ sơ lô vật liệu, lịch sử cảnh báo đo lường, công thức máy, báo cáo khoang máy | Nhà máy sở hữu máy ép phun nhưng không có hệ thống định lượng LSR đã được kiểm định. |
| Ép đùn silicon | Máy đùn, điều khiển khuôn, dây chuyền sấy liên tục, máy kéo và giám sát kích thước | Ghi tốc độ dây chuyền, cài đặt sấy, nhật ký kích thước trong quá trình sản xuất | Kích thước chỉ được kiểm tra sau khi cuộn dây dài được hoàn thành. |
| Khuôn đúc silicon | Chuẩn bị bề mặt nền, lắp đặt phụ kiện, kiểm soát độ bám dính, phòng ngừa ô nhiễm. | Lô vật liệu nền đã được phê duyệt, hồ sơ xử lý sơ bộ, thử nghiệm độ bám dính | Việc xử lý bằng dung dịch lót hoặc huyết tương được thuê ngoài hoặc không được kiểm soát về thời gian. |
| Các hoạt động thứ cấp | Cắt tỉa, in ấn, phủ lớp, dán keo, lắp ráp, xử lý sau in. | Hướng dẫn công việc, giới hạn mẫu, hồ sơ lô | Quá trình tạo hình chính được kiểm soát, nhưng các khuyết tật về hình thức phát sinh ở khâu sau. |
Hãy đi theo trình tự sản xuất trên tuyến đường. Đừng để người phụ trách chỉ chọn máy sạch nhất. So sánh số máy, số khuôn, mã nhận dạng khoang và lô vật liệu trên dây chuyền với các ghi chép được hiển thị trong phòng họp.
Làm thế nào để xác minh năng lực sản xuất và các điểm nghẽn?
Không nên chấp nhận con số công suất hàng tháng mà không tính toán kỹ lưỡng. Hãy xây dựng lại ước tính dựa trên thời gian vận hành theo kế hoạch, thời gian chu kỳ đã được xác thực, số khoang hoạt động, khả năng sẵn có của thiết bị, tỷ lệ sản phẩm đạt chất lượng ngay lần đầu và công suất của từng công đoạn tiếp theo.
Sử dụng hai phép tính cơ bản:
Tổng sản lượng khuôn đúc = thời gian vận hành theo kế hoạch ÷ thời gian chu kỳ đã được xác nhận × số lượng khoang hoạt động
Sản lượng bán được = sản lượng khuôn thô × hệ số thời gian hoạt động thực tế × tỷ lệ sản phẩm đạt chất lượng ngay lần đầu
Kết quả này không phải là công suất cuối cùng của nhà máy. Công suất hệ thống hiệu quả là công suất bán được thấp nhất trong các công đoạn đúc, xử lý sau đúc, cắt gọt, gia công thứ cấp, kiểm tra và đóng gói.
Ví dụ về tính toán dung lượng
Ví dụ sau đây minh họa phương pháp; nó không phải là tiêu chuẩn để đánh giá sản xuất silicon.
| Đầu vào | Ví dụ giá trị |
|---|---|
| Thời gian đúc theo lịch trình | 8 giờ, hay 28.800 giây |
| Thời gian chu kỳ đã được xác thực | 60 giây |
| các khoang hoạt động | 2 |
| Tổng sản lượng | 960 chi tiết mỗi ca làm việc |
| Hệ số thời gian hoạt động được chứng minh | 85% |
| Năng suất lần đầu | 95% |
| Sản lượng có thể bán được ước tính | Khoảng 775 chi tiết mỗi ca làm việc |
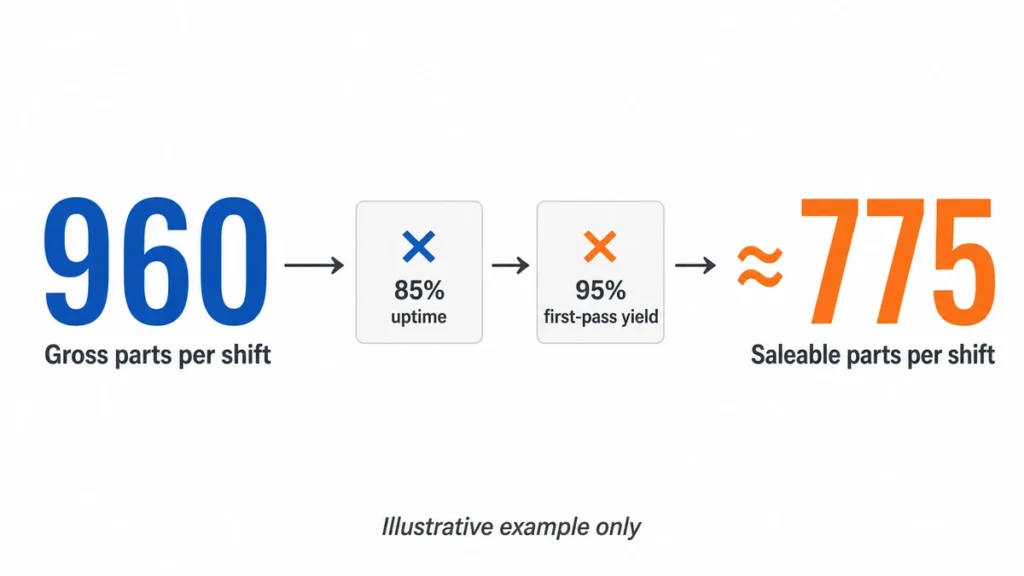
Báo giá chỉ dựa trên 960 chi tiết mỗi ca làm việc đã bỏ qua thời gian ngừng hoạt động và các chi tiết bị lỗi. Ước tính 775 chi tiết vẫn chưa đầy đủ cho đến khi nhà máy chứng minh được rằng các công đoạn xử lý sau đóng rắn, cắt tỉa, kiểm tra và đóng gói có thể xử lý ít nhất cùng một khối lượng.
Không nên sao chép các yếu tố ví dụ vào bản đánh giá nhà cung cấp. Hãy sử dụng hồ sơ của nhà máy về các sản phẩm, khuôn mẫu, máy móc và điều kiện sản xuất tương đương.
Kiểm tra kỹ lưỡng mọi dữ liệu đầu vào tại xưởng sản xuất
| Công suất đầu vào | Bằng chứng xác minh | Sự phóng đại thường gặp |
|---|---|---|
| Thời gian hoạt động theo lịch trình | Kế hoạch ca làm việc, phân công nhân sự, lịch vận hành máy móc, lịch bảo trì. | Tất cả giờ theo lịch đều được tính là thời gian sản xuất. |
| Thời gian chu kỳ | Đã công bố công thức máy móc và nghiên cứu thời gian trong quá trình sản xuất ổn định. | Chu kỳ quan sát tốt nhất được sử dụng thay vì chu kỳ sản xuất lặp lại. |
| các khoang hoạt động | Bản vẽ khuôn, mã số khoang, ghi nhận khoang bị tắc, năng suất cấp độ khoang | Số lượng khoang rỗng danh nghĩa vẫn được sử dụng ngay cả khi một khoang rỗng bị vô hiệu hóa. |
| Tính sẵn có của thiết bị | Nhật ký thời gian ngừng hoạt động, hồ sơ bảo trì, lịch sử chuyển đổi. | Phép tính giả định thời gian hoạt động là 100%. |
| Năng suất lần đầu | Báo cáo lô hàng thể hiện các bộ phận đạt chất lượng trước khi gia công lại hoặc phân loại. | Khối lượng đóng gói cuối cùng được trình bày dưới dạng năng suất lần đầu. |
| Nguồn nhân lực sẵn có | Bảng phân công kỹ năng, kế hoạch bố trí nhân sự, số lượng người tham dự thực tế theo ca. | Công việc cắt tỉa hoặc kiểm tra thủ công được giả định là không giới hạn. |
| Tài nguyên dùng chung | Lịch trình sản xuất cho máy ép, lò nung, thiết bị kiểm tra và người vận hành. | Cùng một công suất máy móc hoặc lò nướng được cam kết cho nhiều chương trình khác nhau. |
| Các hoạt động được thuê ngoài | Năng lực nhà cung cấp, thời gian chờ đợi, thời gian vận chuyển, kiểm tra hàng nhập | Thời gian xử lý bên ngoài không được tính vào phép tính. |
Hãy quan sát chu kỳ sau khi quy trình đạt đến trạng thái sản xuất ổn định. Một chu kỳ nhanh duy nhất trong quá trình kiểm toán không phải là cơ sở đánh giá năng lực hợp lệ. Hãy so sánh kết quả quan sát với một vài lô sản phẩm gần đây và điều tra bất kỳ sự khác biệt lớn nào.
Tìm ràng buộc nằm ngoài máy ép khuôn
Các dự án sản xuất silicon thường có vẻ như công suất máy ép đủ dùng, trong khi công đoạn tiếp theo lại kiểm soát sản lượng thực tế.
| Bước quy trình | Đơn vị dung tích để tính toán | Bằng chứng về điểm nghẽn |
|---|---|---|
| Chuẩn bị vật liệu | Số kilôgam hoặc lô hàng mỗi ca làm việc | Thời gian trộn hạn chế, trạm cân, thời gian giữ nguyên liệu hoặc thời gian thay đổi màu sắc. |
| đúc | Sản phẩm đạt chất lượng tốt trên mỗi máy và khuôn mỗi ca làm việc. | Chu kỳ dài, khoang bị hỏng, vệ sinh nấm mốc, sự cố đột ngột hoặc thời gian ngừng hoạt động ngoài kế hoạch. |
| Sau khi bảo dưỡng | Số lượng linh kiện đạt tiêu chuẩn trên mỗi mẻ nướng và số mẻ nướng mỗi ngày. | Thể tích lò nướng có thể sử dụng, kiểu xếp hàng, thời gian làm nóng và làm nguội, thông gió hoặc phân tách mẻ sản xuất. |
| Cắt tỉa hoặc loại bỏ bavia | Số lượng linh kiện được chấp nhận cho mỗi người vận hành hoặc mỗi máy trong mỗi ca làm việc. | Công việc thủ công, đường phân khuôn phức tạp, lỗi thứ cấp hoặc hàng chờ làm lại. |
| In ấn, phủ hoặc liên kết | Số lượng linh kiện được chấp nhận mỗi dây chuyền hoặc mỗi nhà thầu phụ mỗi ngày. | Số lượng thiết bị, thời gian sấy hoặc đóng rắn, tỷ lệ lỗi do bám dính, hoặc thời gian chờ bên ngoài. |
| Điều tra | Số lượng linh kiện hoặc lô hàng được xuất kho mỗi ca làm việc | Các bài kiểm tra chức năng kéo dài, thiết bị hiệu chuẩn hạn chế, kiểm tra 100% hoặc thời gian lưu giữ trong phòng thí nghiệm |
| đóng gói | Số lượng sản phẩm hoàn thiện trên mỗi dây chuyền mỗi ca làm việc | Lắp ráp nhiều thành phần, dán nhãn, kiểm tra số lượng hoặc đóng gói theo yêu cầu. |
Tính toán từng giai đoạn theo cùng một đơn vị và khoảng thời gian. Nếu công đoạn đúc có thể sản xuất 10.000 chi tiết đạt yêu cầu mỗi tuần, nhưng quy trình xử lý sau đúc và cắt tỉa đã được kiểm định chỉ có thể cho ra 7.000 chi tiết, thì công suất hàng tuần đã được kiểm chứng là 7.000 chứ không phải 10.000.
Kiểm tra năng lực sản xuất so với kế hoạch đặt hàng thực tế.
Phê duyệt năng lực sản xuất cần gắn liền với mã sản phẩm (SKU), khuôn mẫu, số lượng, thời gian giao hàng cụ thể và tải trọng máy móc cạnh tranh. Yêu cầu nhà máy cung cấp:
- Nhu cầu theo tuần hoặc theo tháng đối với sản phẩm đã được kiểm định.
- Phân bổ máy móc và khuôn mẫu.
- Lượng điện hiện đang được cam kết từ các khách hàng khác.
- Các ca làm việc đã lên kế hoạch, người vận hành và các giả định về làm thêm giờ.
- Thời gian chuyển đổi và bảo trì phòng ngừa.
- Tỷ lệ sản phẩm đạt chất lượng ngay lần đầu và tỷ lệ sản phẩm phải làm lại dự kiến.
- Khả năng xử lý sau đóng rắn và tất cả các quy trình phụ trợ.
- Các ràng buộc về ngày lễ, nhân công, nhà thầu phụ và vật tư.
- Máy dự phòng, kế hoạch sửa chữa khuôn mẫu và kế hoạch ứng phó sự cố.
Hãy sử dụng bảng so sánh nhu cầu và năng lực sản xuất thay vì chỉ một tỷ lệ phần trăm duy nhất. Đơn đặt hàng đã cam kết phải phù hợp với năng lực sản xuất có thể bán được sau khi đã tính đến khoản dự phòng cho sự biến động và thời gian ngừng hoạt động đã được thỏa thuận. Khoản dự phòng này phải phản ánh rủi ro sản phẩm, mức độ hoàn thiện của quy trình và khả năng chấp nhận giao hàng; nó không nên được thay thế bằng một tỷ lệ phần trăm chung chung.
Các dấu hiệu cảnh báo về năng lực
- Công suất được nêu chỉ là ước tính doanh số bán hàng hàng tháng.
- Phép tính này dựa trên giả định rằng mọi máy móc đều hoạt động đúng giờ theo lịch trình.
- Số lượng khoang rỗng theo định mức được tính mà không kiểm tra các khoang bị tắc nghẽn hoặc không ổn định.
- Không bao gồm phế liệu, phân loại và làm lại.
- Cùng một máy ép, lò nướng, thiết bị hoặc người vận hành được phân bổ cho các đơn đặt hàng trùng lặp.
- Công suất cho các công đoạn xử lý sau đóng rắn, cắt tỉa, in ấn, kiểm tra hoặc đóng gói không được tính toán.
- Thời gian làm thêm giờ được tính vào năng lực làm việc cơ bản thường trực.
- Một khuôn mẫu mới được gán năng suất và thời gian chu kỳ của một sản phẩm không liên quan.
- Nhà cung cấp có thể cho xem thiết bị nhưng không thể cung cấp hồ sơ sản xuất gần đây.
- Điểm nghẽn nằm ở một nhà thầu phụ giấu tên.
Thiếu hụt năng lực sản xuất không phải lúc nào cũng đòi hỏi phải từ chối nhà cung cấp. Điều đó đòi hỏi phải có kế hoạch khắc phục cụ thể, xác định rõ thiết bị và nhân lực cần thiết, một thử nghiệm đã được kiểm chứng và bằng chứng cho thấy việc tăng thêm năng lực sản xuất không làm suy yếu khả năng kiểm soát quy trình.
Các điểm cần kiểm tra trong quy trình đúc khuôn silicon, từ khâu tiếp nhận nguyên liệu đến khi đóng gói thành phẩm.
Làm thế nào để xác minh nguồn gốc xuất xứ của vật liệu silicone?
Chọn một thùng carton đã đóng gói hoặc thùng chứa sản phẩm đang trong quá trình sản xuất và truy ngược lại chuỗi cung ứng. Chuỗi này nên bắt đầu từ lô thành phẩm đến lô nguyên liệu đúc, máy móc, khuôn, khoang khuôn (nếu có), người vận hành, lô nguyên liệu thô, lô chất tạo màu hoặc hạt màu tổng hợp, và hệ thống sấy khô.
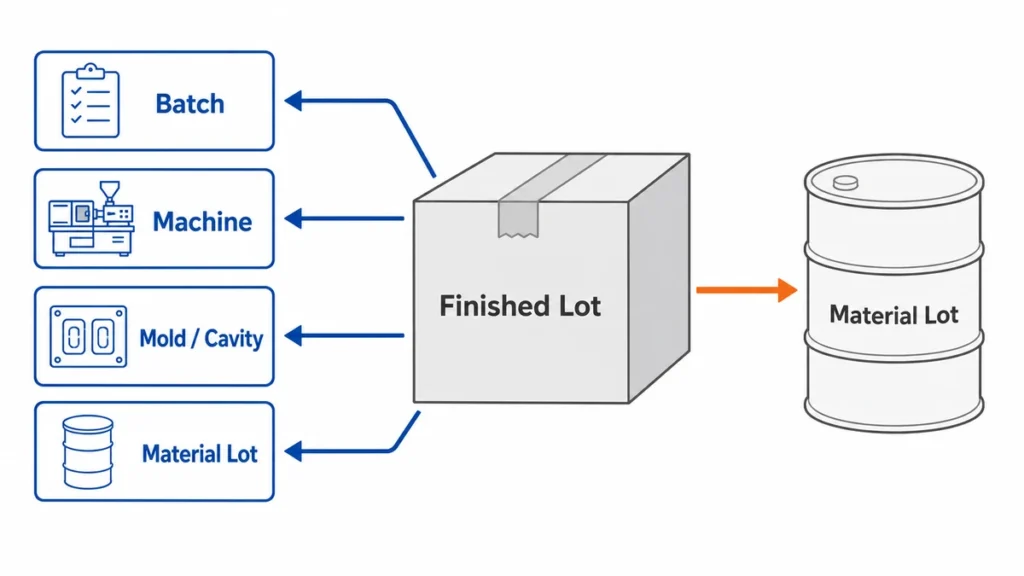
Sau đó, hãy đảo ngược quy trình kiểm tra. Chọn một lô nguyên liệu thô từ kho và hỏi xem nó đã được tiêu thụ ở đâu. Một hệ thống truy xuất nguồn gốc chỉ hoạt động theo một chiều là không hoàn chỉnh.
Kiểm tra các điều khiển sau:
- Các nhãn đến vẫn được giữ nguyên hoặc được chuyển sang các nhãn nội bộ được kiểm soát.
- Các vật liệu được phép lưu hành, cách ly và bị từ chối được tách biệt về mặt vật lý.
- Thời hạn sử dụng và điều kiện bảo quản tuân theo hướng dẫn của nhà cung cấp nguyên liệu.
- Thiết bị cân đo được nhận dạng và hiệu chuẩn.
- Hợp chất HCR hỗn hợp có mã lô và thời gian lưu giữ được kiểm soát.
- Các thành phần LSR A/B vẫn được ghép nối và bảo vệ khỏi sự nhiễm bẩn.
- Thành phần gồm chất tạo màu, chất phụ gia và chất kết dính được ghi trong hồ sơ lô sản xuất.
- Phế liệu silicon đã đóng rắn không được xử lý giống như phế liệu nhựa nhiệt dẻo tái chế. Silicon là một loại nhựa nhiệt rắn và không thể đơn giản được nấu chảy lại theo cùng một quy trình.
Đối với các ứng dụng được quy định chặt chẽ, truy xuất nguồn gốc vật liệu chỉ là một trong những bước phê duyệt. Giới hạn tuân thủ cụ thể cho từng sản phẩm được xác định bên dưới.
Cuộc kiểm tra nhà máy đối với các sản phẩm thuộc diện quản lý sẽ dừng lại ở đâu?
Cuộc kiểm toán này có thể xác định liệu nhà cung cấp có kiểm soát được quy trình sản xuất silicon của mình hay không. Tuy nhiên, bản thân nó không thể chứng minh rằng thiết bị y tế, sản phẩm tiếp xúc với thực phẩm, sản phẩm dành cho trẻ em, linh kiện ô tô hoặc các sản phẩm chịu sự quản lý khác có tuân thủ pháp luật hay không.
Các yêu cầu áp dụng phụ thuộc vào sản phẩm hoàn thiện, mục đích sử dụng, điều kiện tiếp xúc, nhóm người sử dụng, phân loại rủi ro, thị trường đích đến và vai trò của nhà cung cấp trong chuỗi cung ứng theo quy định. Các nhãn vật liệu như “đạt tiêu chuẩn y tế”, “đạt tiêu chuẩn thực phẩm” hoặc “được FDA phê duyệt” không xác định phạm vi đó.
| Danh mục sản phẩm | Cuộc kiểm toán nhà máy này bao gồm những gì? | Lớp bổ sung dành riêng cho sản phẩm |
|---|---|---|
| Các sản phẩm silicon dùng chung cho người tiêu dùng | Pháp nhân, nhận dạng vật liệu, kiểm soát quy trình, truy xuất nguồn gốc, kiểm tra, đóng gói và kiểm soát thay đổi. | Các hạn chế về hóa chất tại thị trường đích, ghi nhãn, an toàn cơ khí và tiêu chuẩn cụ thể của sản phẩm |
| Các vật dụng tiếp xúc với thực phẩm | Kiểm soát công thức, ngăn ngừa ô nhiễm, xử lý sau đóng rắn (nếu có), truy xuất nguồn gốc lô hàng và đối chiếu báo cáo với vật liệu. | Loại thực phẩm dự định sử dụng, thời gian và nhiệt độ tiếp xúc, sự di chuyển hoặc chất chiết xuất của thành phẩm, yêu cầu khai báo và các quy tắc tiếp xúc thực phẩm cụ thể của từng thị trường. |
| Sản phẩm dành cho trẻ sơ sinh và trẻ em | Kiểm soát nguyên vật liệu, độ ổn định khuôn đúc, kiểm soát chi tiết nhỏ hoặc cụm lắp ráp, độ sạch và khả năng truy xuất nguồn gốc. | Các yêu cầu dựa trên chức năng thực tế của sản phẩm, nhóm tuổi, mục đích sử dụng dự kiến, các mối nguy hiểm cơ học, giới hạn hóa chất, sự di chuyển, nhãn mác và thị trường. |
| Thiết bị y tế hoặc linh kiện thiết bị y tế | Vật liệu được kiểm soát, quy trình sản xuất được xác thực, khả năng truy xuất nguồn gốc, kiểm soát độ sạch, sự không phù hợp, CAPA và thông báo thay đổi. | Phân loại thiết bị, hệ thống quản lý chất lượng theo quy định, quản lý rủi ro, đánh giá sinh học, thẩm định quy trình, phòng sạch hoặc kiểm soát tải lượng sinh học, thẩm định khử trùng và tài liệu kỹ thuật (nếu có). |
| Các thành phần của ô tô | Khả năng xử lý, kiểm soát khoang, đo lường, truy xuất nguồn gốc, công suất, bảo trì và kiểm soát thay đổi kỹ thuật | Các yêu cầu cụ thể của khách hàng, tiêu chuẩn IATF 16949 (nếu có), APQP/PPAP, đặc tính đặc biệt, MSA, SPC và phê duyệt linh kiện sản xuất. |
| Các thành phần dược phẩm hoặc công nghệ sinh học | Kiểm soát nguyên vật liệu và lô hàng, vệ sinh, xử lý sau sản xuất, kiểm tra, đóng gói và kiểm soát thay đổi. | Chiến lược về chất chiết xuất và chất rò rỉ, thử nghiệm theo tiêu chuẩn hoặc ứng dụng cụ thể, xác nhận quy trình làm sạch, xác nhận quy trình và đánh giá chất lượng khách hàng. |
| Linh kiện điện hoặc điện tử | Nhận dạng vật liệu, kích thước, độ ổn định khuôn đúc, kiểm soát ô nhiễm và kiểm soát thay đổi nhà cung cấp | Các yêu cầu cụ thể về an toàn điện, khả năng cháy, chất bị hạn chế, tiếp xúc với môi trường và chứng nhận đối với từng sản phẩm. |
Mục đích sử dụng xác định phạm vi tuân thủ.
Trước khi xây dựng kế hoạch kiểm toán, cần lập tài liệu về:
- Cho dù sản phẩm silicon đó là nguyên liệu thô, linh kiện đúc khuôn, phụ kiện hay sản phẩm hoàn chỉnh.
- Chức năng và cách sử dụng có thể dự đoán được một cách hợp lý của sản phẩm.
- Các quốc gia hoặc khu vực điểm đến.
- Nhóm tuổi người dùng và các yếu tố liên quan đến người dùng dễ bị tổn thương.
- Tiếp xúc với thực phẩm, da, mô, dịch cơ thể, thuốc hoặc môi trường chế biến.
- Thời gian tiếp xúc, nhiệt độ, áp suất và điều kiện sử dụng lặp lại.
- Cho dù sản phẩm được cung cấp ở dạng vô trùng hay sẽ được khử trùng sau đó.
- Thời hạn sử dụng và số chu kỳ tái sử dụng cần thiết.
- Nhà sản xuất hợp pháp, chủ sở hữu thông số kỹ thuật và bên chịu trách nhiệm về việc phê duyệt theo quy định.
Nhà cung cấp không nên lựa chọn chương trình thử nghiệm chỉ dựa trên tên sản phẩm. Một ống silicon dùng trong máy pha chế đồ uống, một đường dẫn truyền trong phòng thí nghiệm và một đường dẫn dịch y tế có thể trông giống nhau nhưng lại có các yêu cầu về bằng chứng và xác nhận khác nhau.
Ranh giới tiếp xúc thực phẩm
Đối với các sản phẩm cao su sử dụng nhiều lần tại Hoa Kỳ, 21 CFR 177.2600 có thể là một phần của đánh giá áp dụng. Đối với các sản phẩm được đưa ra thị trường EU, khung đánh giá có thể bao gồm Quy định (EC) số 1935/2004 và GMP tiếp xúc với thực phẩm theo Quy định (EC) số 2023/2006, cùng với bất kỳ yêu cầu cụ thể nào về vật liệu hoặc yêu cầu quốc gia có thể áp dụng.
Việc kiểm tra tại nhà máy cần xác minh rằng công thức đã thử nghiệm phù hợp với quy trình hiện tại về silicone, chất tạo màu, phụ gia, in ấn, phủ và xử lý sau in. Nó không thay thế việc đánh giá thành phẩm về điều kiện sử dụng với thực phẩm, nhiệt độ, thời gian và khả năng sử dụng nhiều lần.
Ranh giới thiết bị y tế
Danh sách kiểm tra này không phải là cuộc kiểm toán chứng nhận thiết bị y tế. Tùy thuộc vào vai trò và thị trường mục tiêu của nhà cung cấp, việc đủ điều kiện có thể yêu cầu một hệ thống quản lý chất lượng thiết bị y tế như... ISO 13485, quản lý rủi ro theo ISO 14971, bao gồm đánh giá sinh học, các quy trình đặc biệt đã được xác nhận, môi trường được kiểm soát, hồ sơ thiết bị hoặc lô sản phẩm, xử lý khiếu nại và các biện pháp kiểm soát quy định cụ thể theo từng thị trường.
Giấy chứng nhận nhựa hoặc ISO 10993 Báo cáo thử nghiệm không tự động biến sản phẩm hoàn thiện thành “sản phẩm đạt tiêu chuẩn y tế”. Báo cáo phải liên quan đến công thức cuối cùng, chất tạo màu, chất phụ gia, quy trình sản xuất, làm sạch, khử trùng, loại tiếp xúc, thời gian tiếp xúc và đánh giá rủi ro của thiết bị.
Nếu nhà cung cấp silicon chỉ sản xuất một linh kiện, nhà sản xuất hợp pháp vẫn cần xác định các yêu cầu quan trọng và tích hợp các biện pháp kiểm soát của nhà cung cấp vào hệ thống quản lý chất lượng và rủi ro của thiết bị.
Ứng dụng trong ngành ô tô và các lĩnh vực khác đã được kiểm chứng.
Đối với các chương trình trong ngành ô tô, việc kiểm toán ISO 9001 tổng quát có thể là không đủ. Khách hàng có thể yêu cầu IATF 16949, Bằng chứng APQP/PPAP, kiểm soát đặc tính đặc biệt, phân tích hệ thống đo lường, kiểm soát quy trình thống kê, công suất được phê duyệt và thông báo thay đổi chính thức.
Các ứng dụng trong lĩnh vực dược phẩm, công nghệ sinh học, hàng không vũ trụ, an toàn điện và các ứng dụng đã được kiểm định khác cần có kế hoạch thẩm định riêng. Không nên mở rộng sự phê duyệt từ ứng dụng này sang ứng dụng khác chỉ vì loại silicon cơ bản hoặc quy trình đúc có vẻ tương tự.
Hãy tách biệt ba quyết định.
Ghi lại ba kết luận độc lập:
- Năng lực sản xuất của nhà máy: Trang web đó có thể lặp lại quy trình xử lý silicon đã chỉ định không?
- Kiểm định sản phẩm: Sản phẩm được xác định có đáp ứng bản vẽ, chức năng và kế hoạch thử nghiệm đã được phê duyệt hay không?
- Thông cáo báo chí của cơ quan quản lý: Liệu bằng chứng có đủ cho mục đích sử dụng và thị trường đích đến hay không?
Một nhà máy có thể hoạt động hiệu quả ngay cả khi hồ sơ pháp lý chưa hoàn chỉnh. Một mẫu thử nghiệm có thể đáp ứng tiêu chuẩn ngay cả khi quy trình sản xuất chưa được kiểm soát. Không có kết quả nào tự động chứng minh cho kết quả còn lại.
Bạn cần kiểm tra những gì trong quá trình trộn, tạo hình và sau khi đóng rắn?
Vấn đề cốt yếu không phải là nhà máy có bảng thông số hay không. Mà là liệu các giá trị được công bố có hiển thị, được ghi lại, được bảo vệ khỏi những thay đổi tùy tiện và được liên kết với lô sản xuất hay không.
Phối hợp HCR và HTV
Đối với cao su có độ đặc cao, hãy kiểm tra việc cân đo, trình tự trộn, tình trạng trục lăn, sự phân tán sắc tố, kiểm soát chất đóng rắn và nhận dạng lô hàng. Hãy hỏi nhà máy về cách họ ngăn ngừa sự nhiễm chéo giữa các màu sắc, công thức và hệ thống đóng rắn bằng peroxide hoặc bạch kim.
Các đội thường đánh giá thấp giai đoạn này vì hỗn hợp trông có vẻ đồng nhất. Sự khác biệt có thể xuất hiện sau đó dưới dạng thay đổi màu sắc, mùi, sự không nhất quán trong quá trình đóng rắn, các khuyết tật bề mặt hoặc các đặc tính vật lý không ổn định giữa các lô sản phẩm.
Định lượng và tiêm LSR
Đối với cao su silicone lỏng, hãy kiểm tra nguồn cung cấp nguyên liệu A/B, hệ thống bơm và định lượng, máy trộn, bộ phận phun, hệ thống dẫn nguội, khuôn gia nhiệt và lịch sử cảnh báo. Xác nhận rằng công thức máy xác định áp suất phun, tốc độ, nhiệt độ khuôn, thời gian đóng rắn và các thông số khác liên quan đến quy trình đã được kiểm định.
Không nên chấp nhận ảnh chụp màn hình của một công thức duy nhất làm bằng chứng về việc kiểm soát chất lượng. Hãy so sánh cài đặt máy hiện tại với công thức đã được phê duyệt và hồ sơ sản xuất. Hỏi xem ai có thể thay đổi thông số và cách thức xem xét các sai lệch.
Hậu xử lý
Quá trình xử lý sau đóng rắn cần phải phù hợp với công thức vật liệu, ứng dụng sản phẩm, hình dạng chi tiết và yêu cầu kiểm định hoặc thử nghiệm. Nó không tự động cần thiết cho mọi chi tiết silicon, và một công thức nhiệt độ và thời gian chung cho tất cả các loại chi tiết là không đáng tin cậy.
Kiểm tra thông tin nhận dạng lò, độ đồng đều nhiệt độ hoặc hồ sơ xác minh, cách bố trí tải, kích thước mẻ, điều khiển hẹn giờ, hệ thống thông gió và hồ sơ lô sau khi sấy. Việc quá tải lò có thể làm thay đổi luồng không khí và đặc tính gia nhiệt ngay cả khi điểm đặt không thay đổi.
Làm thế nào để kiểm tra chất lượng khuôn mẫu và kiểm soát khoang khuôn?
Mẫu đã được phê duyệt có thể che giấu sự biến đổi trong khoang khuôn. Khuôn nhiều khoang có thể tạo ra các chi tiết đạt yêu cầu từ một khoang nhưng lại xuất hiện bavia, thiếu chi tiết hoặc sai lệch kích thước từ các khoang khác.
Xác minh:
- Nhận dạng khuôn và dụng cụ độc đáo.
- Xác định vị trí lỗ hổng trên các bộ phận hoặc hồ sơ kiểm tra nếu có thể.
- Tần suất bảo trì định kỳ dựa trên chu kỳ hoạt động hoặc tình trạng của thiết bị.
- Lịch sử bảo trì đối với các lỗ thông hơi, đường phân khuôn, rãnh dẫn, bộ phận đẩy và bề mặt có vân.
- Phê duyệt sản phẩm đầu tiên sau khi thiết lập, sửa chữa hoặc thay đổi thông số.
- Dữ liệu về kích thước hoặc khuyết tật cụ thể của khoang đối với các đặc điểm quan trọng.
- Quản lý kho lưu trữ và hồ sơ quyền sở hữu đối với các công cụ do khách hàng tài trợ.
Hãy yêu cầu xem báo cáo sửa chữa khuôn mới nhất, sau đó kiểm tra khu vực bị ảnh hưởng trên dụng cụ hoặc chi tiết. Điều này giúp liên kết hồ sơ với bằng chứng thực tế. Nhật ký bảo trì với nhiều mục ghi "đã làm sạch khuôn" nhưng không có lỗi, hành động hoặc xác minh nào chỉ là bằng chứng hành chính, chứ không phải bằng chứng về quy trình.
Bạn nên chứng kiến những cuộc thử nghiệm sản phẩm nào?
Các phương pháp thử nghiệm phải xuất phát từ bản vẽ, đánh giá rủi ro, quy định hiện hành hoặc kế hoạch kiểm soát đã được thống nhất. Việc tiến hành nhiều thử nghiệm hơn không tự động đồng nghĩa với việc kiểm soát tốt hơn.
| Yêu cầu | Phương pháp hoặc thiết bị khả thi | Trọng tâm kiểm toán |
|---|---|---|
| Kích thước | Thước kẹp, thước đo micromet, thước đo đường kính lỗ, máy chiếu biên dạng, máy đo tọa độ (CMM), đồ gá tùy chỉnh | Cần có dữ liệu chính xác, giá đỡ, lực tiếp xúc, điều kiện mẫu và độ phân giải của thiết bị đo. |
| Độ cứng bờ | ASTM D2240 hoặc ISO 48-4 phương pháp với máy đo độ cứng phù hợp | Độ dày mẫu, bề mặt đỡ, thời gian giữ mẫu, vị trí thử nghiệm và hiệu chuẩn |
| Độ bền kéo và độ giãn dài | ASTM D412 hoặc ISO 37 | Chuẩn bị mẫu thử, đo độ dày, tốc độ và liên kết lô hàng |
| Bộ nén | ASTM D395 hoặc ISO 815-1 | Nén, nhiệt độ, thời gian, thời gian phục hồi và hình dạng mẫu vật |
| Màu sắc | Mẫu giới hạn đã được phê duyệt hoặc máy đo quang phổ | Điều kiện ánh sáng, cài đặt thiết bị, tiêu chí ΔE (nếu được chỉ định) và lịch sử mẫu. |
| Vẻ bề ngoài | Bảng lỗi và tiêu chuẩn trực quan | Khoảng cách quan sát, ánh sáng, vùng lỗi và phân loại Nghiêm trọng/Quan trọng/Nhẹ. |
| Các chất tiếp xúc với thực phẩm hoặc chất bị hạn chế | Phòng thí nghiệm bên ngoài đạt tiêu chuẩn sử dụng phương pháp đặc thù của thị trường. | Thông tin nhận dạng mẫu, phạm vi báo cáo, sự phù hợp về công thức, ngày tháng và tính xác thực của báo cáo. |
| Hiệu suất chức năng | Kiểm tra thiết bị hoặc cụm lắp ráp dành riêng cho sản phẩm | Tải trọng, số chu kỳ, rò rỉ, lực kéo, tình trạng niêm phong hoặc nhiệt độ sử dụng (nếu có). |
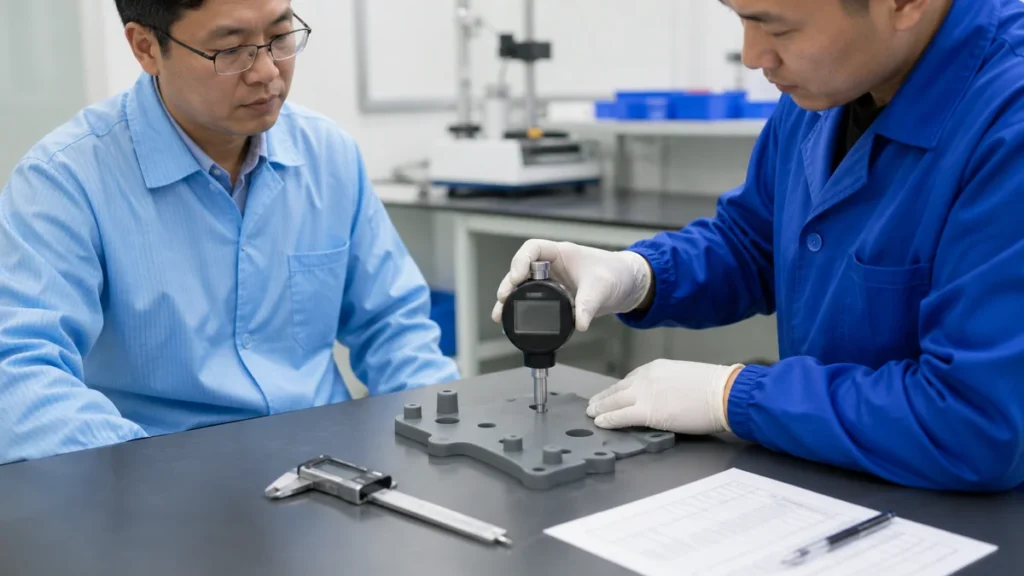
Các chi tiết silicon mềm rất dễ bị đo sai. Lực kẹp quá mạnh có thể làm biến dạng chi tiết và tạo ra kết quả sai lệch. Các chi tiết thành mỏng có thể cần đến đồ gá, phương pháp quang học hoặc lực đo được xác định rõ ràng. Nếu người kiểm tra không thể thu được cùng một kết quả đo, giới hạn chấp nhận sẽ không hoạt động.
Hãy chứng kiến ít nhất một lần thử nghiệm từ khâu thiết lập đến khi có kết quả. Sau đó, tự chọn một mẫu thứ hai. Các mẫu được đặt sẵn chỉ cho thấy thiết bị có thể tạo ra một số lượng nhất định; chúng không chứng minh rằng việc kiểm tra định kỳ được kiểm soát.
Nên sử dụng phương pháp lấy mẫu AQL như thế nào?
Chỉ sử dụng phương pháp lấy mẫu theo lô sau khi đã thống nhất về định nghĩa khuyết tật, mức độ kiểm tra, kế hoạch lấy mẫu và tiêu chí chấp nhận. ISO 2859-1:2026 Nó cung cấp các lược đồ lấy mẫu được lập chỉ mục theo AQL để kiểm tra theo thuộc tính. Nó không quyết định giới hạn Quan trọng, Chính và Phụ của bạn nên là bao nhiêu.
Không nên để AQL thay thế việc kiểm soát quy trình. Việc lấy mẫu có thể bỏ sót các khuyết tật tần suất thấp, các lô hàng lẫn lộn và các vấn đề cụ thể của từng khoang. Các tính năng quan trọng về an toàn, quy định hoặc chức năng có thể yêu cầu kiểm soát chặt chẽ hơn, xác nhận quy trình, chống sai sót hoặc kiểm tra 100% bằng phương pháp đã được xác nhận.
Trong quá trình kiểm toán, hãy kiểm tra xem nhà máy có:
- Xác định lô hàng trước khi lấy mẫu.
- Chọn mẫu ngẫu nhiên từ các thùng carton, thời gian sản xuất và khoang chứa hàng khi cần thiết.
- Phân loại các lỗi nghiêm trọng, lỗi lớn và lỗi nhỏ.
- Ghi lại số lượng lỗi thực tế thay vì chỉ hiển thị "Đạt".“
- Áp dụng số lượng chấp nhận/từ chối đã được thỏa thuận.
- Có kế hoạch xử lý đối với các lô hàng bị từ chối.
Một nhà máy phân loại lô hàng lỗi mà không điều tra nguyên nhân do quá trình đúc hoặc xử lý thì đã giữ lại lô hàng đó, chứ không phải khắc phục quy trình.
Làm thế nào để nhận biết việc thuê ngoài ngầm?
Hãy so sánh khả năng được nêu trong báo giá với thiết bị, nhân lực, sản phẩm dở dang, kết nối tiện ích và hồ sơ sản xuất. Nếu nhà cung cấp tuyên bố thực hiện in ấn, phủ lớp, chế tạo khuôn mẫu, thử nghiệm trong phòng thí nghiệm và đóng gói nội bộ, mỗi quy trình phải có bằng chứng vật lý và tài liệu.
Hãy đặt những câu hỏi này một cách trực tiếp:
- Những hoạt động nào rời khỏi địa điểm này?
- Ai là người phê duyệt nhà thầu phụ?
- Vật liệu và lô hàng được xác định như thế nào trong quá trình chuyển giao?
- Những thông số kỹ thuật và mẫu sản phẩm nào được gửi cho nhà thầu phụ?
- Các bộ phận gia công từ bên ngoài được kiểm tra như thế nào?
- Nhà thầu phụ có được phép thay đổi vật liệu, mực in, lớp sơn lót, chất kết dính hoặc các thông số quy trình không?
- Người mua có được thông báo trước khi có sự thay đổi về quy trình hoặc trang web không?
Việc thuê ngoài không tự động đồng nghĩa với việc bị từ chối. Rủi ro nằm ở việc thuê ngoài không được tiết lộ hoặc kiểm soát. Các quy trình phụ thường gây ra lỗi sau khi sản phẩm đúc đạt yêu cầu đã được kiểm tra tại xưởng chính.
Việc thay đổi kỹ thuật nên được kiểm soát như thế nào?
Cố định cấu hình sản xuất đã được phê duyệt trước khi sản xuất hàng loạt. Cấu hình cơ bản cần xác định địa điểm sản xuất hợp pháp, phiên bản bản vẽ, công thức silicone, nhà cung cấp vật liệu, hệ màu, khuôn và khoang khuôn, loại máy móc hoặc quy trình, cửa sổ quy trình chính, xử lý sau in, các công đoạn phụ trợ, phương pháp kiểm tra, đóng gói và các nhà thầu phụ được phê duyệt.
Việc thay đổi không được chấp nhận chỉ vì sản phẩm hoàn thiện vẫn trông giống mẫu đã được phê duyệt. Nhà cung cấp cần đánh giá, ghi chép, xác nhận và xin phê duyệt cần thiết trước khi thực hiện bất kỳ thay đổi nào có thể ảnh hưởng đến hình dạng, kích thước, chức năng, sự tuân thủ, khả năng truy xuất nguồn gốc, công suất hoặc độ bền.
Xác định những thay đổi nào cần được thông báo.
| Đề xuất thay đổi | Đánh giá tác động tối thiểu | Các bằng chứng điển hình trước khi phát hành |
|---|---|---|
| Loại silicone, nhà cung cấp, công thức hoặc hệ thống đóng rắn | Các đặc tính vật lý, độ đàn hồi, màu sắc, mùi, đặc tính đóng rắn, khả năng kết dính và hiệu suất lâu dài. | Cập nhật TDS/SDS/CoA, dữ liệu thử nghiệm so sánh, thử nghiệm tuân thủ mới (nếu có) và các mẫu đã được phê duyệt. |
| Chất tạo màu, hạt màu tổng hợp, chất phụ gia, mực in, lớp sơn lót, chất kết dính hoặc lớp phủ | Màu sắc, sự di chuyển hoặc các chất bị hạn chế, độ bám dính, ức chế quá trình đóng rắn, hình thức và sự lão hóa | Thông tin nhận dạng vật liệu, báo cáo thử nghiệm, kết quả độ bám dính hoặc độ bền, và bảng kê vật liệu được cập nhật. |
| Sửa chữa khuôn, tạo khoang mới, thay thế chi tiết chèn hoặc chuyển đổi dụng cụ | Kích thước, độ sáng, khả năng thoát khí, kết cấu, độ cân bằng khoang và khả năng thay thế | Hồ sơ sửa chữa, báo cáo kích thước theo từng khoang bị ảnh hưởng, mẫu sản phẩm đầu tiên và bằng chứng về khả năng sản xuất (nếu cần). |
| Máy móc, dây chuyền, quy trình sản xuất hoặc địa điểm sản xuất | Khoảng thời gian xử lý, sự tương đương của thiết bị, công suất, rủi ro ô nhiễm và khả năng truy xuất nguồn gốc. | Ghi chép quá trình chạy thử, so sánh thông số, kiểm tra sản phẩm mẫu đầu tiên và tái thẩm định địa điểm hoặc quy trình. |
| Chu kỳ đóng rắn hoặc điều kiện sau đóng rắn | Các đặc tính vật lý, mùi hoặc chất dễ bay hơi, kích thước, hình thức và sự phù hợp. | Nghiên cứu thông số đã được phê duyệt, hồ sơ lò nung hoặc thiết bị, kiểm tra vật lý hoặc kiểm tra tuân thủ lặp lại nếu có. |
| Quy trình thứ cấp hoặc nhà thầu phụ | Nhận dạng vật liệu, kiểm soát quy trình, hậu cần, kiểm tra đầu vào và trách nhiệm giải trình | Đánh giá năng lực nhà thầu phụ, thử nghiệm quy trình, mẫu được phê duyệt, kế hoạch kiểm soát và quy trình truy xuất nguồn gốc. |
| Phương pháp kiểm tra, thiết bị cố định, phần mềm hoặc giới hạn chấp nhận | Tương quan phép đo, độ lặp lại, sai số chấp nhận và khả năng so sánh lịch sử. | Đối chiếu phương pháp, nghiên cứu thiết bị đo (nếu cần), hướng dẫn kiểm tra được sửa đổi và phê duyệt các giới hạn mới. |
| Vật liệu đóng gói hoặc phương pháp đóng gói | Biến dạng, nhiễm bẩn, dán nhãn, độ chính xác khi đếm, hư hỏng trong quá trình vận chuyển và bảo quản trên kệ | Thử nghiệm đóng gói, bằng chứng vận chuyển hoặc nén (nếu cần), nhãn đã được phê duyệt và thông số kỹ thuật đóng gói được cập nhật. |
Yêu cầu thông báo cần được ghi rõ trong thỏa thuận chất lượng, điều khoản mua bán, ghi chú bản vẽ hoặc hướng dẫn của nhà cung cấp. Sự chấp thuận bằng lời nói từ người mua hoặc kỹ sư không thể thay thế cho văn bản phê duyệt chính thức.
Sử dụng quy trình thay đổi có kiểm soát
- Gửi yêu cầu thay đổi. Ghi lại tình trạng hiện tại, tình trạng đề xuất, lý do, các sản phẩm, địa điểm, công cụ, vật liệu bị ảnh hưởng và ngày dự kiến thực hiện.
- Đánh giá rủi ro. Xem xét hình thức, sự phù hợp, chức năng, sự tuân thủ, khả năng truy xuất nguồn gốc vật liệu, tính ổn định của quy trình, công suất, chi phí, thời gian giao hàng, phụ tùng thay thế và hàng tồn kho hiện có.
- Xác định kế hoạch xác thực. Hãy nêu rõ những mẫu thử, khuôn đúc, số lượng sản xuất, các bài kiểm tra, tài liệu và tiêu chí chấp nhận nào là cần thiết.
- Tiến hành thử nghiệm trong điều kiện sản xuất. Hãy sử dụng vật liệu, máy móc, khuôn mẫu, người vận hành, quy trình phụ trợ và phương pháp kiểm tra theo đúng mục đích ban đầu — chứ không phải chỉ dựa vào mẫu thử nghiệm trong phòng thí nghiệm.
- Xem xét các bằng chứng khách quan. Tùy thuộc vào mức độ rủi ro, quá trình này có thể bao gồm kiểm tra sản phẩm mẫu đầu tiên, bố trí kích thước, kiểm tra tính chất vật lý, kiểm tra chức năng, kiểm tra tuân thủ, dữ liệu về khả năng hoạt động hoặc thử nghiệm sản xuất của khách hàng.
- Cần có sự chấp thuận bằng văn bản. Không nên thực hiện thay đổi chỉ dựa trên hình thức mẫu hoặc áp lực tiến độ.
- Cập nhật các tài liệu được kiểm soát. Sửa đổi bản vẽ, bảng kê vật tư, quy trình sản xuất, kế hoạch kiểm soát, hướng dẫn công việc, tiêu chuẩn kiểm tra, quy cách đóng gói và hồ sơ nhà cung cấp được phê duyệt nếu có.
- Xác định điểm hiệu quả. Xác định lô vật liệu bị ảnh hưởng đầu tiên, lô sản xuất, ngày tháng, máy móc, khuôn, khoang và lô hàng. Phân loại cấu hình cũ và mới.
- Theo dõi các lô sản xuất đầu tiên. Áp dụng quy trình kiểm tra nâng cao hoặc các bước kiểm tra tiếp theo đã được xác định cho đến khi sự thay đổi chứng minh được hiệu suất ổn định.
Phân biệt những thay đổi vĩnh viễn với những sai lệch tạm thời.
Một sự sai lệch tạm thời cần nêu rõ:
- Yêu cầu cụ thể nào đang được miễn trừ?.
- Nguyên nhân kỹ thuật và đánh giá rủi ro.
- Số lượng, lô hàng, đơn đặt hàng và lô vận chuyển bị ảnh hưởng.
- Cần tiến hành biện pháp ngăn chặn và kiểm tra bổ sung.
- Cơ quan phê duyệt.
- Ngày bắt đầu và ngày hết hạn.
- Kế hoạch quay trở lại quy trình đã được công bố.
Không được phép để một sai lệch đã hết hạn trở thành tiêu chuẩn sản xuất mới. Các sai lệch lặp đi lặp lại đối với cùng một vấn đề cho thấy quy trình hoặc thông số kỹ thuật cơ bản cần được điều chỉnh chính thức.
Xác minh việc kiểm soát thay đổi trong quá trình kiểm toán
Không chỉ xem xét quy trình kiểm soát thay đổi. Hãy chọn một trường hợp sửa chữa khuôn mẫu gần đây, thay thế vật liệu, điều chỉnh quy trình hoặc thay đổi nhà thầu phụ và theo dõi nó xuyên suốt toàn bộ quy trình làm việc.
So sánh:
- Nhãn vật liệu hiện hành kèm theo bảng kê vật liệu đã được phê duyệt.
- Công thức chế tạo máy với các bản ghi thông số đã được phát hành.
- Lịch sử bảo trì khuôn mẫu kèm dữ liệu kiểm tra khoang rỗng.
- Hồ sơ mua hàng kèm theo danh sách nguyên vật liệu và nhà thầu phụ đã được phê duyệt.
- Các bản vẽ và hướng dẫn công việc hiện hành trên dây chuyền sản xuất cùng với bản sửa đổi chính.
- Báo cáo tuân thủ theo đúng chất liệu, màu sắc, lớp phủ và địa điểm sản xuất thực tế.
- Hồ sơ vận chuyển trước và sau ngày thay đổi có hiệu lực.
Việc thiếu chữ ký là một lỗ hổng trong hồ sơ. Bất kỳ sự thay đổi nào về vật liệu, địa điểm, công cụ hoặc quy trình được đưa vào sản xuất mà không qua xem xét rủi ro và phê duyệt có thể truy vết đều là một thất bại trong kiểm soát ở cấp hệ thống.
Những dấu hiệu cảnh báo chính là gì?
Dấu hiệu đáng báo động nhất là sự mâu thuẫn giữa hồ sơ ghi âm và thực tế sản xuất.
- Tên hoặc địa chỉ công ty cấp chứng chỉ không khớp với địa điểm được kiểm toán.
- Loại silicone đạt tiêu chuẩn hiện không có trong kho vật liệu.
- Các bao hoặc thùng chứa vật liệu có nhãn lô hàng bị thiếu, hư hỏng hoặc đã được thay thế.
- Người vận hành không thể xác định phiên bản bản vẽ hoặc hướng dẫn công việc hiện tại.
- Các thiết lập máy khác với công thức đã được công bố mà không có sự chấp thuận thay đổi.
- Báo cáo kiểm tra thường chứa các giá trị giống hệt nhau hoặc chỉ có đánh dấu đạt/không đạt.
- Nhãn hiệu chuẩn đã hết hạn hoặc đồng hồ đo không có mã định danh duy nhất.
- Vật liệu bị loại bỏ được lưu trữ bên cạnh vật liệu được chấp nhận mà không có sự kiểm soát vật lý.
- Khuôn nhiều khoang không có khuyết tật hoặc dữ liệu đo lường ở cấp độ khoang.
- Các bản ghi sau quá trình sấy chỉ hiển thị điểm đặt nhưng không ghi rõ lô hàng, mẻ sấy, thời gian hoặc lò sấy cụ thể.
- Khối lượng sản xuất vượt quá khả năng hỗ trợ của máy móc, thời gian chu kỳ, số khuôn, ca làm việc và năng suất.
- Nhà cung cấp từ chối cho phép tiếp cận khu vực sản xuất liên quan đến quy trình đã được báo giá.
Một dấu hiệu cảnh báo có thể có lời giải thích hợp lý. Tuy nhiên, nhiều dấu hiệu cảnh báo liên quan đến nhau cần dẫn đến một cuộc điều tra sâu hơn ở cấp độ hệ thống thay vì các hành động khắc phục riêng lẻ. Ví dụ, việc thiếu mã số khoang, các bản ghi đo lường giống hệt nhau và các khiếu nại lặp đi lặp lại về lỗi đúc cho thấy việc kiểm soát khoang yếu kém chứ không phải là một lỗi kiểm tra riêng lẻ.
Kế hoạch kiểm toán thực tiễn trong một ngày
| Thời gian | Hoạt động | Đầu ra yêu cầu |
|---|---|---|
| 09:00–09:20 | Cuộc họp khai mạc và kiểm tra tư cách pháp nhân | Tên pháp lý tiếng Trung, Mã số tín dụng xã hội thống nhất, trang web và vai trò giao dịch đã được xác nhận. |
| 09:20–10:10 | Xem xét tài liệu | Việc sửa đổi bản vẽ, vật liệu, kế hoạch kiểm soát, chứng chỉ và các vấn đề chưa được giải quyết đã được xác định. |
| 10:10–11:20 | Nguồn gốc nguyên vật liệu và quy trình sản xuất | Một lô hàng thực tế được theo dõi xuyên suốt các giai đoạn lưu trữ, pha trộn hoặc định lượng, tạo khuôn và sản xuất dở dang. |
| 11:20–12:00 | Kiểm tra năng lực và điểm nghẽn | Sản lượng bán được được tính toán lại dựa trên thời gian chu kỳ, số khoang hoạt động, năng suất và các ràng buộc ở khâu tiếp theo. |
| 13:00–13:40 | Đánh giá công cụ và bảo trì | Đã kiểm tra mã khuôn, kiểm soát khoang khuôn, lịch sử sửa chữa và bảo trì máy móc. |
| 13:40–14:10 | Lấy mẫu thay đổi kỹ thuật | Một thay đổi gần đây về vật liệu, khuôn mẫu, quy trình hoặc nhà thầu phụ có liên quan đến quá trình phê duyệt và lô hàng đầu tiên bị ảnh hưởng. |
| 14:10–14:55 | nhân chứng phòng thí nghiệm và kiểm tra | Các bài kiểm tra được lựa chọn và lặp lại trên các mẫu do kiểm toán viên chọn. |
| 14:55–15:30 | Khả năng truy xuất nguồn gốc hàng hóa, bao bì, kho bãi và vận chuyển. | Đã xác minh danh tính lô hàng thành phẩm, kiểm soát tình trạng và thông số kỹ thuật đóng gói. |
| 15:30–16:15 | Xem xét sự không phù hợp và hành động khắc phục (CAPA). | Một lỗi thực sự đã được theo dõi từ khi phát hiện đến khi xác minh được biện pháp khắc phục. |
| 16:15–17:00 | Cuộc họp bế mạc | Kết quả được phân loại theo mức độ rủi ro, chủ sở hữu, bằng chứng và ngày đến hạn. |
Lịch trình này chỉ là điểm khởi đầu. Các sản phẩm thuộc lĩnh vực y tế, ô tô, sản xuất số lượng lớn với nhiều khoang hoặc các sản phẩm chịu sự quản lý chặt chẽ cần được kiểm toán sâu hơn, cụ thể theo từng sản phẩm và quy trình.
Nhân viên kiểm tra đang truy tìm lô silicon đúc khuôn từ nhãn thùng carton đến lô nguyên liệu thô.
Nhân viên kiểm tra đang truy tìm lô silicon đúc khuôn từ nhãn thùng carton đến lô nguyên liệu thô.
Điều gì nên xảy ra sau khi cuộc kiểm toán kết thúc?
Đưa ra các phát hiện dựa trên mức độ rủi ro, chứ không phải dựa trên mức độ dễ giải quyết.
Một phát hiện hữu ích bao gồm bốn phần:
- Yêu cầu: bản vẽ, thông số kỹ thuật, quy trình, quy định hoặc tiêu chí kiểm toán đã thỏa thuận.
- Bằng chứng khách quan: số hiệu hồ sơ, máy móc, lô hàng, khoang chứa, mẫu vật hoặc tình trạng quan sát được.
- Rủi ro: sản phẩm, tuân thủ quy định, truy xuất nguồn gốc, giao hàng hoặc hậu quả về kiểm soát thay đổi.
- Thông tin cần cung cấp bao gồm: biện pháp ngăn chặn, nguyên nhân gốc rễ, hành động khắc phục, người chịu trách nhiệm, thời hạn hoàn thành và phương pháp xác minh.
Không nên đóng một lỗi chỉ vì nhà máy tải lên quy trình mới. Hãy xác minh rằng thao tác đã được thực hiện trên dây chuyền sản xuất. Kiểm tra lô hàng sau, hồ sơ đã sửa đổi, quy trình vận hành của người vận hành hoặc thử nghiệm lại.
Quy trình phê duyệt nhà cung cấp cần sử dụng các giai đoạn phê duyệt rõ ràng. Không nên để điểm số kiểm toán tổng thể cao làm vô hiệu hóa một lỗi nghiêm trọng.
Nên phân loại nhà cung cấp như thế nào sau khi kiểm toán?
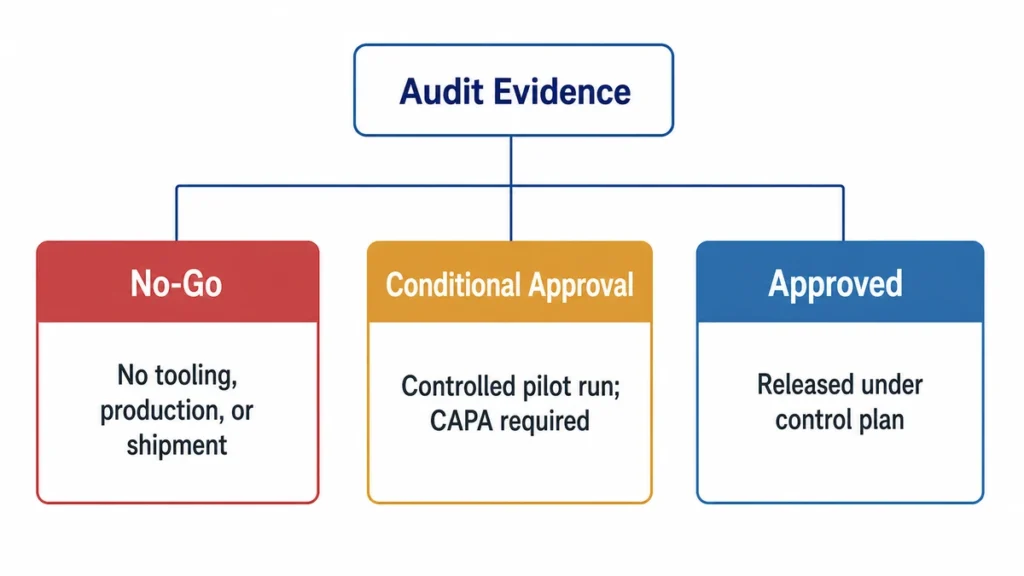
Phân loại nhà cung cấp là Không được phép, Phê duyệt có điều kiện, hoặc Tán thành. Hãy đưa ra quyết định dựa trên rủi ro và bằng chứng khách quan, chứ không phải số lượng các phát hiện nhỏ. Sử dụng lại bằng chứng đó sau này khi bạn... Chọn nhà sản xuất silicon Dùng cho chế tạo khuôn mẫu hoặc sản xuất hàng loạt.
| Phán quyết | Điều kiện điển hình | Bước tiếp theo được cho phép | Cần có bằng chứng |
|---|---|---|---|
| Không được phép | Không thể xác định nhà sản xuất hợp pháp hoặc địa điểm sản xuất; quy trình cần thiết không khả dụng; không thể truy xuất nguồn gốc vật liệu; hồ sơ hoặc báo cáo có vẻ bị làm giả; quy trình quan trọng bị che giấu hoặc không được kiểm soát; yêu cầu về quy định hoặc an toàn quan trọng không được đáp ứng. | Không được phép đưa khuôn mẫu, sản xuất hàng loạt hoặc vận chuyển. Cần phải tái thẩm định trước khi cam kết thương mại. | Các hồ sơ pháp lý và hiện trường đã được xác minh, khả năng truy xuất nguồn gốc được cải thiện, quá trình sản xuất được chứng kiến, việc kiểm tra lại hoặc kiểm toán tiếp theo tùy thuộc vào nguyên nhân gây ra lỗi. |
| Phê duyệt có điều kiện | Quy trình cốt lõi đã có sẵn, nhưng vẫn còn những thiếu sót cần khắc phục trong khâu tài liệu, hiệu chuẩn, tiêu chuẩn lỗi, đào tạo, bằng chứng về năng lực, bảo trì hoặc hoàn tất CAPA. | Việc chế tạo khuôn mẫu hoặc chạy thử nghiệm có kiểm soát chỉ được tiến hành nếu các rủi ro tiềm ẩn được quy định bằng văn bản. Sản xuất hàng loạt không hạn chế không được phép thực hiện. | Việc xác định chủ sở hữu, hành động ngăn chặn, nguyên nhân gốc rễ, hành động khắc phục, thời hạn và bằng chứng kết thúc đã được xem xét trước khi cho phép xả thải. |
| Tán thành | Thông tin về pháp nhân và địa điểm sản xuất được công bố; công tác truy xuất nguồn gốc nguyên liệu đến thành phẩm được thực hiện đầy đủ; các thông số quy trình, dụng cụ, kiểm tra, gia công, kiểm soát thay đổi và năng lực sản xuất được hỗ trợ bởi hồ sơ hiện hành. | Tiếp tục đến giai đoạn đã được phê duyệt theo kế hoạch kiểm soát và tần suất giám sát đã được thống nhất. | Báo cáo kiểm toán đã ký, đặc tả kỹ thuật đã được phê duyệt, kế hoạch kiểm soát đã ban hành, hồ sơ hỗ trợ hiện hành và các yêu cầu thông báo thay đổi đã được ghi chép. |
Các điều kiện cấm sẽ ghi đè lên điểm kiểm toán.
Nhà cung cấp nên bị loại trừ nếu một trong những điều kiện quan trọng có thể ảnh hưởng đến an toàn sản phẩm, tuân thủ quy định, nhận dạng vật liệu, quyền sở hữu quy trình hoặc trách nhiệm giải trình. Điểm số trong danh sách kiểm tra 95% không thể bù đắp cho lô silicon không thể truy xuất nguồn gốc, báo cáo phòng thí nghiệm bị làm giả hoặc địa điểm đúc không được tiết lộ.
Việc bị từ chối không có nghĩa là hủy bỏ vĩnh viễn. Điều đó có nghĩa là người mua không thể tiếp tục giai đoạn thương mại hoặc sản xuất tiếp theo cho đến khi vấn đề quan trọng được khắc phục và được xác minh độc lập.
Phê duyệt có điều kiện phải cụ thể theo từng giai đoạn.
Không nên sử dụng cụm từ “được chấp thuận có điều kiện” như một trạng thái không xác định. Hãy nêu rõ chính xác những gì được cho phép:
- Chỉ được phép báo giá.
- Được phép sản xuất dụng cụ.
- Đã được phê duyệt cho một đợt chạy thử nghiệm giới hạn.
- Được phê duyệt sản xuất hàng loạt với quy trình kiểm tra tăng cường.
- Đã được phê duyệt để vận chuyển một lô hàng nhất định.
Mỗi điều kiện cần có người chịu trách nhiệm, thời hạn hoàn thành, biện pháp ngăn chặn và phương pháp khắc phục. Nếu thời hạn hoàn thành quá hạn hoặc nhà cung cấp thay đổi vật liệu, quy trình, địa điểm hoặc nhà thầu phụ, thì cần phải xem xét lại việc phê duyệt.
Được chấp thuận không có nghĩa là được phép phát hành không kiểm soát.
Phê duyệt áp dụng cho một tổ hợp xác định gồm pháp nhân, địa điểm sản xuất, vật liệu, bản sửa đổi bản vẽ, dụng cụ, quy trình, nhà thầu phụ và ứng dụng mục tiêu. Bất kỳ thay đổi nào đối với yếu tố quan trọng đều có thể yêu cầu thông báo, xem xét, lấy mẫu mới, thử nghiệm lại hoặc kiểm toán lại.
Cần tách biệt việc phê duyệt nhà cung cấp khỏi việc xuất kho. Một nhà máy đã được phê duyệt vẫn có thể sản xuất lô hàng bị từ chối, và một mẫu đạt tiêu chuẩn tự nó không đủ để chứng nhận một nhà máy chưa được kiểm soát đạt tiêu chuẩn.
Giới hạn phát hành cuối cùng
Trước mỗi đợt sản xuất tiếp theo, hãy tổng hợp các bằng chứng kiểm toán vào một hồ sơ phê duyệt được kiểm soát. Hồ sơ này cần xác định:
- Pháp nhân và địa điểm sản xuất đã được phê duyệt.
- Bản vẽ đã được công bố, bảng kê vật liệu, loại silicone, màu sắc và hệ thống đóng rắn.
- Các công cụ đã được phê duyệt, các khoang hoạt động, quy trình sản xuất, các biện pháp kiểm soát chính và phương pháp kiểm tra.
- Công suất đã được xác minh, các nhà thầu phụ đã được công bố, bao bì và lộ trình truy xuất nguồn gốc.
- Cơ sở tuân thủ áp dụng, mẫu được phê duyệt, CAPA đang mở và các yêu cầu thông báo thay đổi.
Không được phép đưa vào sản xuất khi các yếu tố này chỉ tồn tại dưới dạng các báo giá, mẫu, chứng chỉ và hồ sơ xưởng riêng lẻ, không thể liên kết với cùng một cấu hình sản phẩm. Việc phê duyệt của nhà máy, sản phẩm và cơ quan quản lý phải là những quyết định riêng biệt, nhưng cả ba đều phải đề cập đến cùng một phiên bản được kiểm soát.