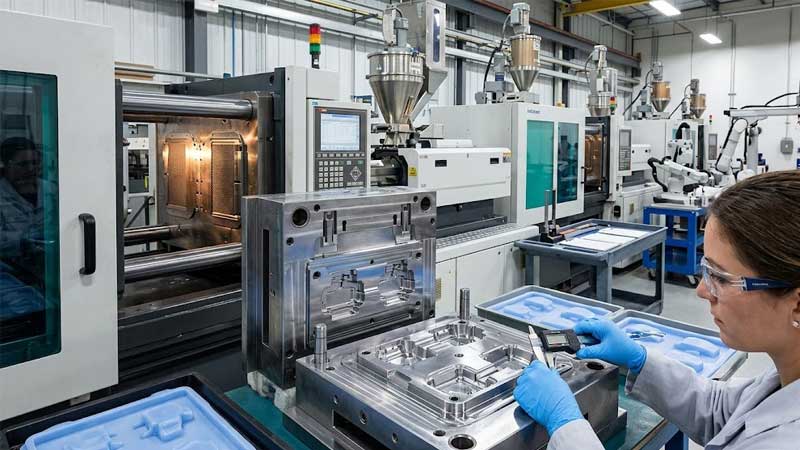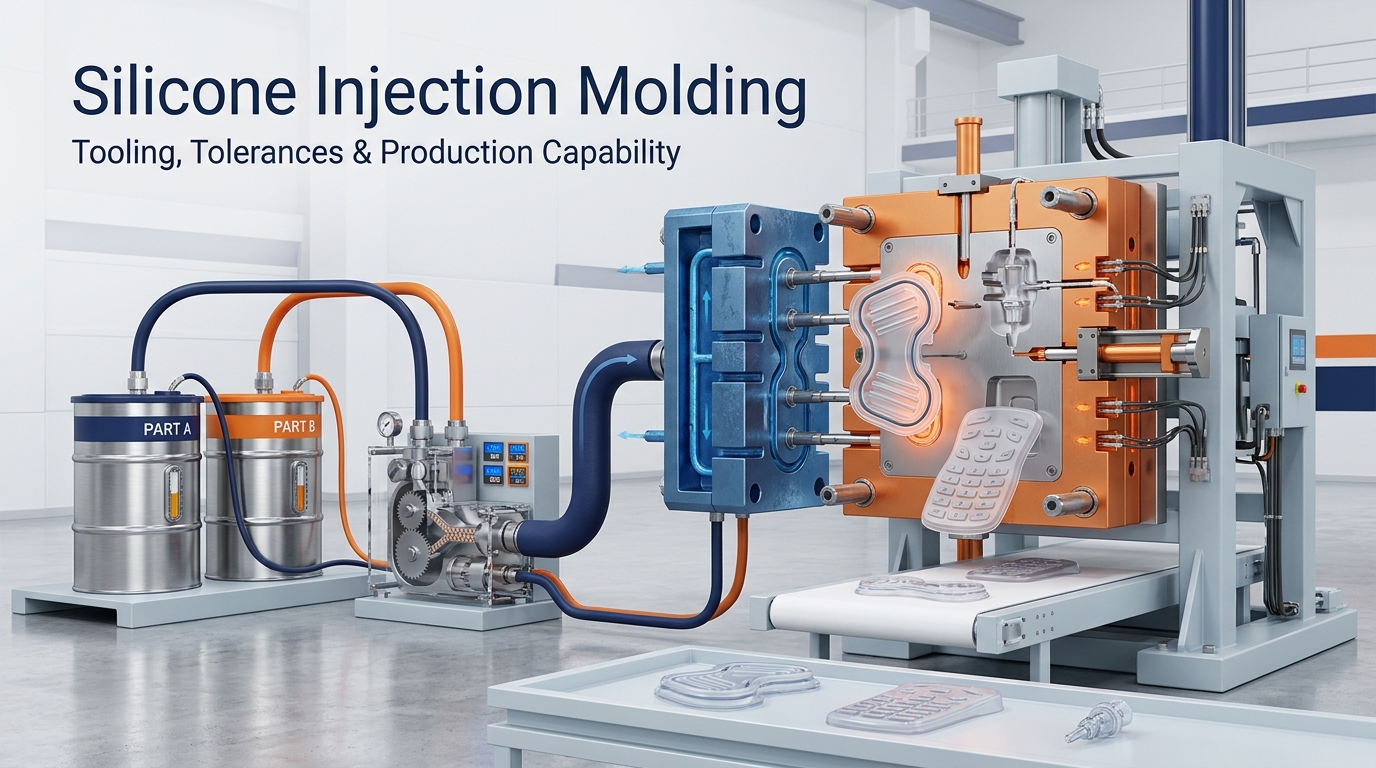
Hầu hết các bộ phận silicon cần hình dạng lặp lại chính xác ở quy mô lớn đều được sản xuất bằng khuôn thép nung nóng với hệ thống dẫn nguội. Chúng tôi tự thực hiện ép phun silicon cho các bộ phận LSR, từ các sản phẩm cho người tiêu dùng đến các bộ phận niêm phong và bàn phím, và chúng tôi báo giá khuôn, số khoang và thời gian chu kỳ dựa trên tệp 3D chứ không phải dựa trên bảng giá trong catalog.
Quy trình sản xuất khuôn ép phun silicone của chúng tôi
Sử dụng bốn nhóm dưới đây để sàng lọc nhà cung cấp ban đầu. "Đã được xác minh" có nghĩa là năng lực của công ty đã được chứng minh; "phụ thuộc vào dự án" có nghĩa là giá trị cuối cùng chỉ được xác định sau khi xem xét bản vẽ, vật liệu, khối lượng hàng năm và các yêu cầu thẩm định.
Thiết bị và quy trình
| Câu hỏi về mua sắm | Khả năng của Silicone RY | Trạng thái xác nhận |
|---|---|---|
| Khả năng in ấn hiện có là bao nhiêu? | Máy ép phun LSR từ 50–200 T; lên đến 300 T đối với các khuôn nhiều khoang lớn. | Đã xác minh phạm vi thiết bị; máy in được chọn sau khi xem xét khu vực dự kiến. |
| Dây chuyền này có thể xử lý các chi tiết lắp ghép hoặc các công việc tự động tạo ra nhiều bọt khí không? | Máy ép nằm ngang dùng cho quá trình tạo bọt khí; máy ép thẳng đứng dùng cho quá trình nạp phôi. | Cấu hình đã được xác minh; phạm vi tự động hóa phụ thuộc vào dự án. |
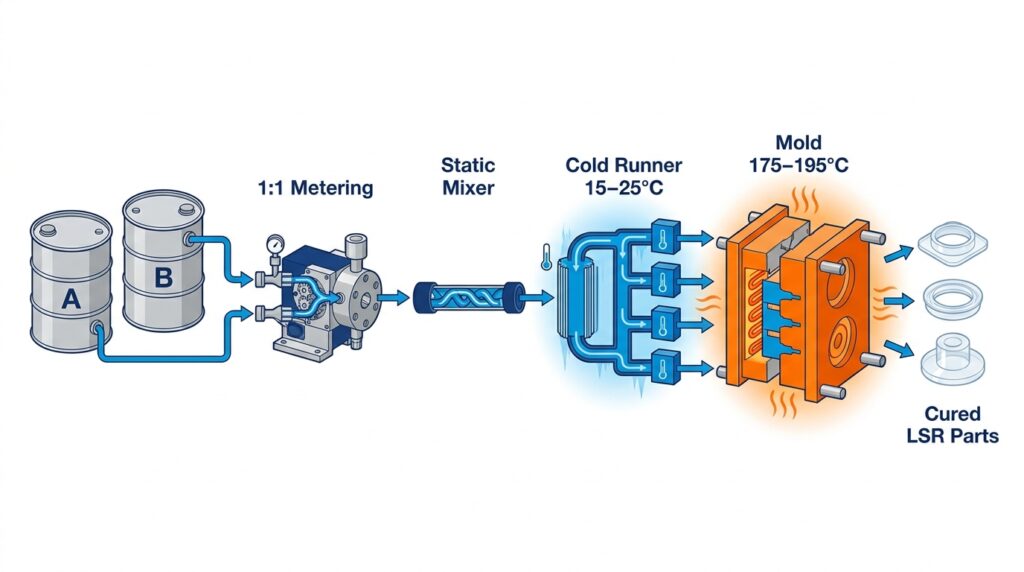
| Hai thành phần LSR và chất màu được định lượng như thế nào? | Bơm A/B tỷ lệ 1:1, bộ trộn tĩnh và chất màu được dẫn qua dòng thứ ba có kiểm soát. | Đã xác minh thiết lập tiêu chuẩn |
| Những hệ thống dụng cụ và cấp liệu nào được hỗ trợ? | Thép P20, H13 hoặc S136; ống dẫn mở, hệ thống dẫn nguội và sàn dẫn nguội có van điều tiết | Thép dụng cụ và hệ thống cấp liệu được lựa chọn sau khi xem xét số lượng mũi phun và chi phí. |
Bao bì chi tiết và dụng cụ
| Câu hỏi về mua sắm | Khả năng làm việc | Trạng thái xác nhận |
|---|---|---|
| Kích thước và trọng lượng của linh kiện có thể được báo giá không? | 0,5–300 g mỗi phần trong một ô tiêu chuẩn | Tùy thuộc vào dự án; hình học và số lượng khung hình sẽ quyết định loại máy in. |
| Sản phẩm hỗ trợ phạm vi độ cứng nào? | Độ cứng Shore A 5–80; độ cứng Shore A 30–70 phù hợp với hầu hết các sản phẩm thông thường. | Cấp độ và hệ thống xử lý chính xác sẽ được xác nhận trước khi báo giá. |
| Số lượng răng sâu bao nhiêu là hợp lý? | 1–32 khoang; 2–8 khoang bao gồm hầu hết các bộ phận sản xuất. | Giá được báo sau khi xem xét lưu lượng, cân bằng, khối lượng hàng năm và bảo trì. |
| Cửa sổ xử lý nào được sử dụng? | Nhiệt độ khuôn 160–210°C, thông thường 175–195°C; áp suất phun 200–1.200 psi | Chỉ áp dụng cho cửa sổ khởi động; được xác thực dựa trên cấp vật liệu và hình dạng chi tiết. |
| Chu kỳ mua hàng nên kéo dài bao lâu? | 15–60 giây đối với các bức tường có độ dày dưới 3 mm; các phần dày hơn có tỷ lệ không tuyến tính. | Chỉ ước tính cho đến khi quá trình xác thực T1 hoàn tất. |
| Có thể ép khuôn LSR lên nhựa không? | Cấu hình đúc phủ chèn và đúc hai lớp tấm chỉ mục | Cần phải xác nhận lại loại vật liệu nền, hệ thống liên kết và kế hoạch thử nghiệm bóc tách. |
Chất lượng và Tài liệu
| Câu hỏi về mua sắm | Khả năng của Silicone RY | Trạng thái xác nhận |
|---|---|---|
| Khung dung sai kích thước nào được sử dụng? | Tiêu chuẩn ISO 3302-1 M2 / M3 áp dụng cho kích thước chung; các yêu cầu chất lượng nghiêm ngặt hơn sẽ được xem xét riêng. | Phải thống nhất phương pháp đo và đồ gá cụ thể theo bản vẽ; phương pháp đo và đồ gá phải được thống nhất. |
| Có thể sản xuất trong môi trường được kiểm soát không? | Tiêu chuẩn ISO loại 7 / Loại 8 cho các chương trình y tế và tiếp xúc thực phẩm cụ thể | Phạm vi công việc của phòng sạch đã được xác nhận trong báo giá và kế hoạch chất lượng. |
| Những hệ thống quản lý chất lượng nào có thể hỗ trợ dự án này? | Tiêu chuẩn cơ bản ISO 9001; ISO 13485 cho các chương trình y tế; IATF 16949 cho các chương trình ô tô. | Chứng chỉ áp dụng và phạm vi công việc được cung cấp trong quá trình thẩm định. |
| Hồ sơ kiểm tra nào được cung cấp tại T1? | Báo cáo kích thước bao gồm bản vẽ kích thước trên 3-5 mẫu cho mỗi khoang. | Mức độ lấy mẫu và các thông số chất lượng quan trọng (CTQ) được thống nhất trước khi phát hành công cụ. |
| Liệu hồ sơ vật tư và hồ sơ tuân thủ có thể được truy xuất nguồn gốc không? | Khai báo nguyên vật liệu, truy xuất nguồn gốc lô hàng của nhà cung cấp và các báo cáo của bên thứ ba có liên quan. | Phạm vi báo cáo cụ thể phụ thuộc vào chất liệu, màu sắc, sản phẩm hoàn thiện và thị trường. |
Chiếu phim thương mại
| Câu hỏi về mua sắm | Thuật ngữ điển hình | Trạng thái xác nhận |
|---|---|---|
| Số lượng đặt hàng tối thiểu (MOQ) cho mỗi sản phẩm là bao nhiêu? | Số lượng đặt hàng: 3.000–5.000 chiếc/đơn hàng sau khi công cụ được hoàn thiện. | Số lượng đặt hàng tối thiểu (MOQ) có thể thay đổi do kích thước linh kiện, thay đổi màu sắc, bao bì và nhu cầu hàng năm. |
| Việc chế tạo khuôn mẫu mất bao lâu? | 20–35 ngày làm việc (4–6 tuần) kể từ khi DFM được phê duyệt đến T1 | Lịch trình cuối cùng được ban hành sau khi xem xét thiết kế công cụ và tính sẵn có của vật liệu. |
| Một khóa ôn tập T1 kéo dài bao lâu? | 7–10 ngày làm việc cho mỗi vòng chỉnh sửa | Thời gian phụ thuộc vào việc thay thép, thử nghiệm và thời gian phản hồi của khách hàng. |
| Lô sản xuất đầu tiên mất bao lâu? | 20–30 ngày sau khi mẫu được phê duyệt | Số lượng đặt hàng, các công đoạn phụ trợ và chứng từ có thể làm thay đổi lịch trình. |
Chúng tôi xử lý những loại LSR và hệ thống xử lý nào?
Chúng tôi sử dụng nhựa LSR đóng rắn bằng bạch kim làm tiêu chuẩn cho ép phun. Nhựa HCR đóng rắn bằng peroxide không hoạt động trong buồng ép phun nếu không có hệ thống cấp liệu khác, vì vậy nó chỉ được sử dụng trên các dây chuyền nén và chuyển tải.
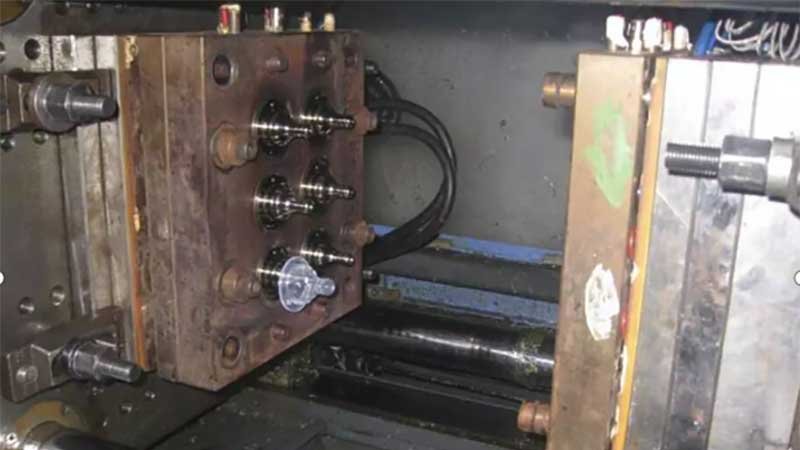
Các loại vải được sản xuất thường xuyên:
- Cao su tổng hợp LSR đa dụng, độ cứng Shore A 30–70, dùng cho các bộ phận nhà bếp, đồ dùng cho thú cưng và quà tặng.
- LSR tiếp xúc với thực phẩm được lựa chọn và kiểm tra dựa trên các yêu cầu về chất chiết xuất hiện hành của FDA 21 CFR 177.2600 Đối với các sản phẩm cao su sử dụng nhiều lần, và tuân thủ các yêu cầu LFGB có liên quan và Khuyến nghị XV của BfR khi được quy định.
- LSR đạt tiêu chuẩn y tế với kiểm tra chất lượng vật liệu. ISO 10993-5 / -10 hoặc USP Loại VI nếu cần; đánh giá sinh học cuối cùng vẫn phụ thuộc vào thiết bị hoàn chỉnh, quy trình sản xuất, loại tiếp xúc và thời gian tiếp xúc.
- Các loại cao su tự bôi trơn, thoát dầu và ma sát thấp dùng cho gioăng và nắp đậy.
- Keo LSR tự dính dùng để liên kết với các chất nền PC, PA, PBT và PEEK.
- Có các loại dẫn điện và chống cháy theo yêu cầu.
Bột màu được thêm vào như một dòng thứ ba tại máy trộn, chứ không phải được trộn sẵn bằng tay. Sự khác biệt về màu sắc giữa các lô hàng là do liều lượng bột màu, chứ không phải do polyme cơ bản, đó là lý do tại sao chúng tôi giữ một mẫu màu đã được ký xác nhận cho mỗi SKU. Các gói phụ gia cũng làm thay đổi đặc tính chảy và đóng rắn, không chỉ các số liệu trong bảng dữ liệu — xem chất phụ gia cao su silicon lỏng.
Dụng cụ: Hệ thống dẫn nguội, mặt đế nguội và bộ phận xử lý phế thải
Các thiết bị của chúng tôi sử dụng dòng nguyên liệu được làm lạnh ở nhiệt độ 15–25°C trong khi khoang khuôn có nhiệt độ 175–195°C. Sự chênh lệch nhiệt độ này giúp cho đường dẫn nhựa không bị đông cứng và đó là điều giúp cho việc đúc không cần đường dẫn trở nên khả thi.
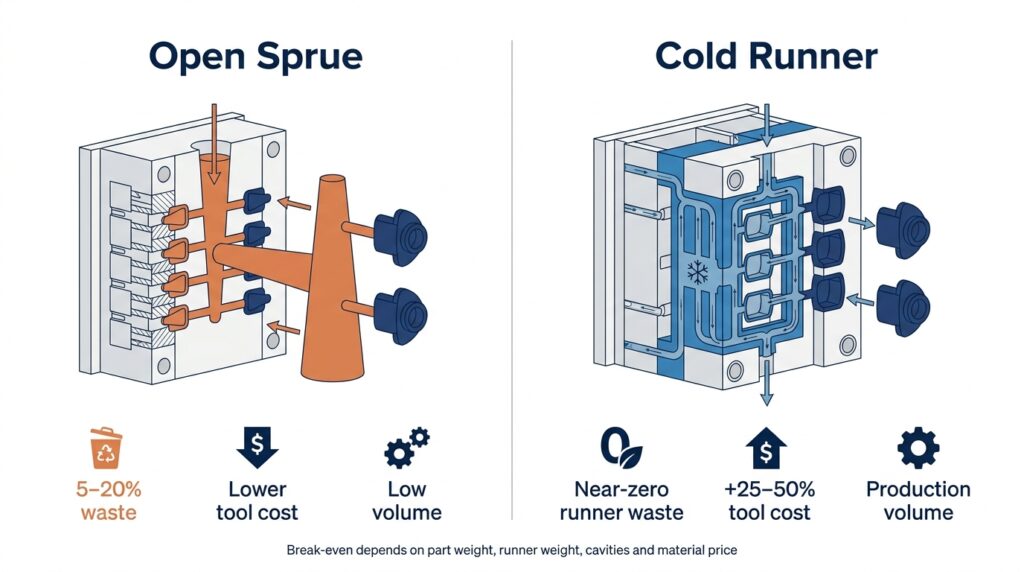
| Hệ thống cấp liệu | Lượng vật liệu lãng phí cho mỗi lần chụp | Chi phí dụng cụ | Chúng tôi sử dụng nó ở đâu? |
|---|---|---|---|
| Đường dẫn nhựa hở / đường dẫn nhựa nguội | 5–20% | Thấp nhất | Công cụ nguyên mẫu và sản xuất số lượng nhỏ |
| Khối dẫn lạnh | Gần bằng không | +25–50% trên cuống mở | Công cụ sản xuất trên 50.000 chiếc/năm |
| Sàn lạnh có van điều khiển | Gần bằng không, dấu tích cổng được điều khiển | Cao nhất | Các bộ phận thẩm mỹ, cân bằng nhiều khoang |
Hệ thống dẫn nhựa nguội tự hoàn vốn chỉ riêng về vật liệu khi sản lượng hàng năm vượt quá khoảng 50.000 chiếc với giá nhựa LSR hiện tại là 8-20 USD/kg và lượng phế thải cuống nhựa là 5-20%. Dưới mức đó, phế thải cuống nhựa còn rẻ hơn cả việc tạo khối dẫn nhựa. Chúng tôi hiển thị cả hai con số trong báo giá thay vì chỉ tập trung vào công cụ đắt tiền hơn. So sánh hệ thống dẫn nhựa nguội hoàn toàn với hệ thống dẫn nhựa hở. so sánh chi phí ngồi ở đây.
Việc lựa chọn thép dụng cụ tuân theo số lần bắn dự kiến: P20 cho đến khoảng 250.000 lần bắn, H13 hoặc S136 từ 500.000 lần bắn trở lên và đối với các loại thép có chất độn mạnh. Độ dốc, chuyển tiếp thành, thông gió và dung sai co ngót được thiết lập tại DFM, không phải sau T1 — các quy tắc làm việc được nêu trong tài liệu của chúng tôi. hướng dẫn thiết kế khuôn silicon.
Dung sai và kiểm soát chớp cháy
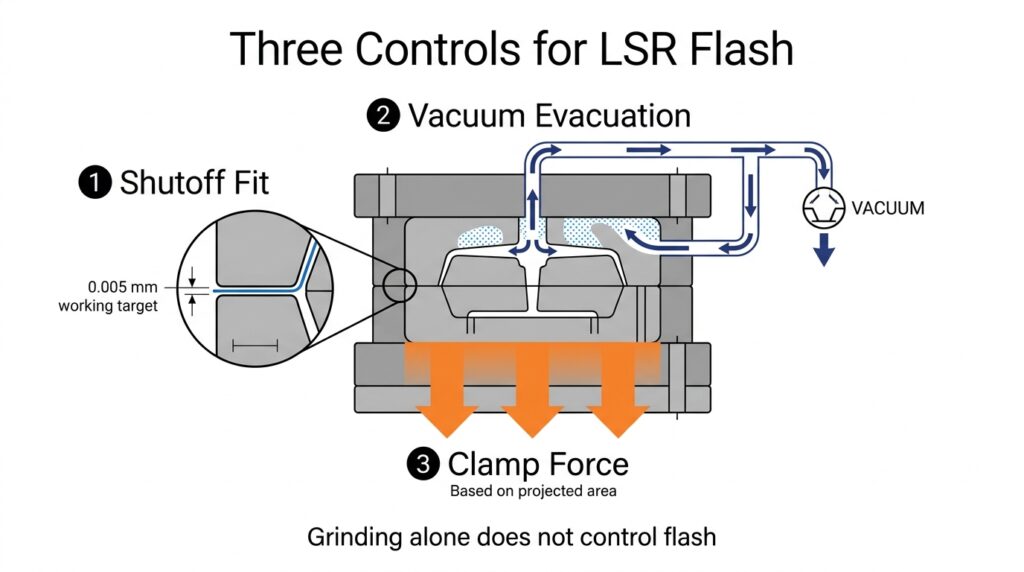
Dưới áp lực sản xuất, LSR có thể lọt vào các khe hở đường phân khuôn cực nhỏ; 0,002 mm là ngưỡng rủi ro làm việc mà chúng tôi sử dụng trong quá trình kiểm tra dụng cụ, chứ không phải là thông số kỹ thuật bavia chung. Không có đường phân khuôn nào giữ nguyên một khe hở danh nghĩa trong mọi chu kỳ, vì vậy việc kiểm soát bavia không bao giờ chỉ là một con số trên bản vẽ. Nó đòi hỏi điều kiện đóng ngắt, chân không và lực kẹp phải hoạt động cùng nhau, và chỉ mài thôi sẽ không kiểm soát được nó.
Những gì chúng ta có thể kiểm soát:
- Van chặn đường phân khuôn được lắp đặt với mục tiêu làm việc là 0,005 mm trước T1, sau đó được kiểm tra lại so với giới hạn bavia đã thỏa thuận trong bản vẽ và kiểm tra lại độ mài mòn thép sau lô sản xuất đầu tiên.
- Hút chân không khoang trước khi bơm, loại bỏ không khí bị kẹt, nếu không áp suất ngược của không khí sẽ đẩy silicon vào đường phân khuôn thay vì thoát ra ngoài qua các lỗ thông hơi.
- Lực kẹp được tính toán dựa trên diện tích chiếu, không phải kích thước máy; dụng cụ bị kẹp không đủ sẽ bị hở dưới áp suất phun và tạo ra các vết thừa ngay cả khi đường phân khuôn hoàn hảo.
- Dung sai co ngót từ 1,5–3,5% tùy thuộc vào mác thép, độ cứng và độ dày tiết diện, được xác nhận dựa trên báo cáo T1 CMM.
Chấp nhận kích thước tiếp theo ISO 3302-1. M2 có thể đạt được trên hầu hết các hình dạng hình học; M1 là một vấn đề cần thảo luận tùy từng trường hợp, phụ thuộc vào vị trí cổng và số lượng khoang. Độ chính xác cao hơn thường có nghĩa là bản vẽ yêu cầu vật liệu mềm phải hoạt động như một chi tiết được gia công. Cơ chế tạo bavia được đề cập trong phần tiếp theo. Đạt được khả năng không có bavia trong quá trình đúc LSR, và hình dạng rãnh lõm — mà LSR chịu được tốt hơn nhiều so với nhựa nhiệt dẻo — trong Các quy tắc thiết kế rãnh cắt cho các bộ phận LSR.
Sau điều trị, kiểm tra và lập hồ sơ
Các chi tiết sau khi ép được xử lý nhiệt nhưng vẫn còn chứa các chất dễ bay hơi và siloxan dư. Quá trình xử lý nhiệt sau ép tiêu chuẩn trong lò của chúng tôi là 200°C trong 4 giờ, được điều chỉnh theo loại và độ dày thành. Các chi tiết tiếp xúc với thực phẩm và thiết bị y tế được xử lý nhiệt sau ép như một bước cố định; các gioăng công nghiệp có thể không cần bước này. Chi tiết trong sản phẩm silicone sau khi xử lý.
Các loại giấy tờ chúng tôi có thể cấp kèm theo lô hàng:
- Khai báo nguyên vật liệu và truy xuất nguồn gốc lô hàng đến nhà cung cấp LSR.
- Báo cáo thử nghiệm của bên thứ ba được lập theo đúng vật liệu, màu sắc, sản phẩm hoàn thiện và thị trường mục tiêu: FDA 21 CFR 177.2600, các yêu cầu liên quan của LFGB / BfR XV, RoHS và REACH SVHC.
- Báo cáo kích thước bao gồm mọi kích thước bản vẽ, 3-5 mẫu cho mỗi khoang.
- Độ cứng, độ bền kéo, độ bền xé và độ biến dạng nén theo tiêu chuẩn ASTM D2240 / D412 / D624 / D395
Phạm vi của phương pháp thử nghiệm và những gì mỗi báo cáo bao gồm và không bao gồm được nêu rõ trong các phương pháp kiểm tra silicon.
Khả năng ép phun hai lớp và ép khuôn phủ
Keo LSR liên kết với các loại nhựa kỹ thuật bằng cách sử dụng chất kết dính tự dính hoặc liên kết cơ học. Việc lựa chọn chất nền và loại vật liệu cụ thể sẽ quyết định phương pháp nào. Một số loại PC, PA66, PBT và PEEK có thể liên kết với hệ thống keo LSR tự dính tương thích, nhưng độ bám dính phải được kiểm chứng trên loại nhựa cụ thể. PP và PE thường yêu cầu xử lý bằng plasma, lớp sơn lót hoặc liên kết cơ học.
Chúng tôi thực hiện ép khuôn phủ bằng cách nạp nhựa nhiệt dẻo đã được đúc khuôn dưới dạng lớp chèn, hoặc ép hai lớp trên một tấm định vị. Độ bền liên kết được kiểm chứng bằng thử nghiệm bóc tách 180° do dự án quy định trên các mẫu T1. Đối với các tổ hợp LSR tự dính và PC hoặc PA66 đạt tiêu chuẩn, mức 3–8 N/mm với sự đứt gãy liên kết là tiêu chuẩn làm việc của chúng tôi; bản vẽ và kế hoạch kiểm định sẽ thiết lập giá trị chấp nhận cuối cùng. Việc tách giao diện sạch sẽ kích hoạt việc xem xét lại loại vật liệu nền, chuẩn bị bề mặt và điều kiện đúc trước khi tháo khuôn.
Các gia đình thành viên mà chúng tôi hỗ trợ
Bốn nhóm sản phẩm này minh họa các yêu cầu về sản phẩm và tài liệu mà chúng tôi hỗ trợ trong các chương trình đúc khuôn silicon. Quy trình sản xuất được lựa chọn—ép phun LSR, nén, chuyển hoặc phương pháp khác—được xác nhận dựa trên hình dạng, vật liệu và thể tích thực tế chứ không phải suy luận từ loại sản phẩm.
| Một phần gia đình | Điều gì thúc đẩy công cụ này? | Kinh nghiệm sản phẩm liên quan |
|---|---|---|
| Gioăng, vòng đệm, đầu nối | Bộ nén được thiết lập theo Tiêu chuẩn ASTM D395 và đường rẽ ngôi không bị chói; mỹ phẩm chỉ là thứ yếu. | Vòng chữ O, tấm cao su, khuỷu nối và đầu nối ống |
| Bàn phím và bảng điều khiển | Lực tác động được duy trì trong phạm vi ±20 gf trên toàn bộ tấm panel, và độ ổn định lực được đảm bảo sau 1 triệu chu kỳ. | bàn phím chống nước, bàn phím có độ nhạy cao |
| Sản phẩm tiếp xúc với thực phẩm và sản phẩm dành cho trẻ em | Tuân thủ FDA 21 CFR 177.2600 và tài liệu LFGB, xử lý sau đóng rắn là một bước cố định, không để lại mùi khó chịu. | bộ dụng cụ cho ăn, đồ gặm nướu, đĩa ăn dặm cho trẻ em |
| Chăm sóc y tế và cá nhân | Hồ sơ vật liệu ISO 10993 / USP Loại VI, đúc trong phòng sạch, truy xuất nguồn gốc theo lô. | cốc nguyệt san |
Các chi tiết nhỏ có nhiều khoang rỗng sẽ kéo khuôn về phía mặt bàn làm việc lạnh; các chi tiết lớn đơn lẻ vẫn giữ nguyên thiết kế một khoang rỗng với đường dẫn phôi mở bất kể sản lượng hàng năm là bao nhiêu.
Số lượng, số lượng đặt hàng tối thiểu và thời gian giao hàng
Ép phun là một quy trình cần chuẩn bị khuôn trước. Giá thành đơn vị giảm khi số lượng khoang tăng, vì vậy quyết định quyết định chi phí cuối cùng là số lượng khoang ngay từ đầu, chứ không phải là việc thương lượng khi đặt hàng.
Hai con số khác nhau bị nhầm lẫn ở đây. MOQ là số lượng tối thiểu của một đơn hàng khi thép đã có sẵn. Bảng bên dưới thể hiện khối lượng hàng năm, yếu tố quyết định việc cắt thép đó có hợp lý hay không.
| Khối lượng hàng năm (không phải quy mô đơn hàng) | Công cụ điển hình | Bình luận |
|---|---|---|
| Dưới 10.000 chiếc | Khuôn đơn, đường dẫn nhựa hở. | Ép khuôn thường có giá thành rẻ hơn. |
| 10.000 – 100.000 chiếc | 2–8 khoang, dẫn nguội | Cửa sổ tiêm tiêu chuẩn |
| Trên 100.000 chiếc | 8+ khoang, van cổng | Chu kỳ và tự động hóa chiếm phần lớn chi phí. |
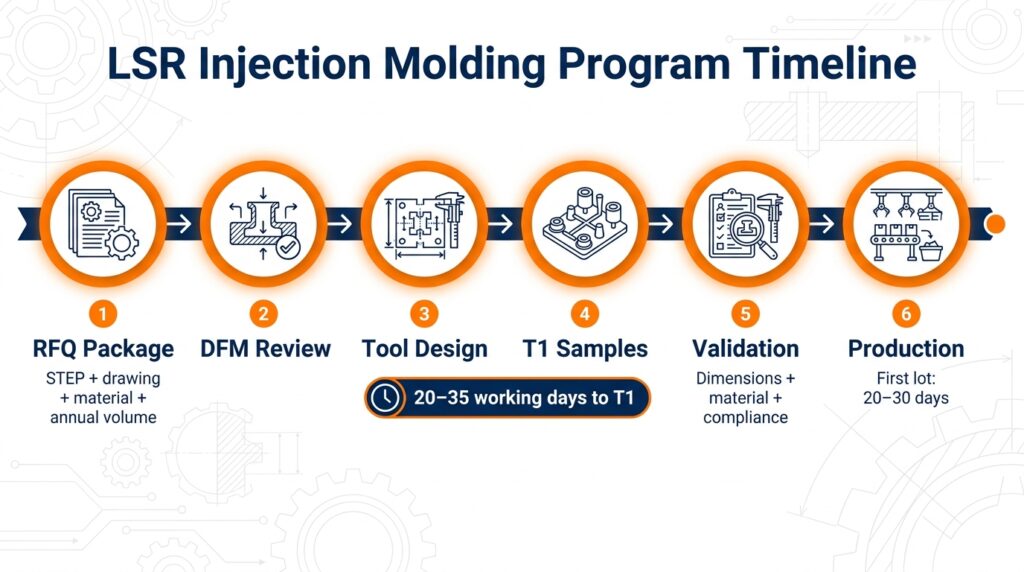
Số lượng đặt hàng tối thiểu (MOQ) của chúng tôi đối với nhựa LSR đúc phun là 3.000–5.000 chiếc mỗi đơn hàng. Điều đó không giống với câu hỏi liệu bạn có nên mua khuôn ép phun hay không: đối với sản lượng dưới khoảng 10.000 chiếc mỗi năm, ép khuôn thường tiết kiệm chi phí hơn về tổng thể mặc dù giá thành đơn vị cao hơn, vì chi phí khuôn chỉ bằng một phần nhỏ và có thể bù đắp những thay đổi về thiết kế. Thời gian chế tạo khuôn là 20–35 ngày làm việc đến T1, với 7–10 ngày làm việc cho mỗi vòng chỉnh sửa. Sản xuất hàng loạt sau khi mẫu được phê duyệt là 20–30 ngày cho lô đầu tiên. Cơ cấu chi phí theo từng quy trình được chia nhỏ như sau: Chi phí đúc khuôn silicon là bao nhiêu?.
Khi nào chúng tôi khuyên không nên sử dụng phương pháp ép khuôn silicon
Chúng tôi báo giá theo quy trình phù hợp với chi tiết, chứ không phải quy trình có giá trị dụng cụ cao nhất.
- Sản lượng hàng năm dưới mức hòa vốn chi phí dụng cụ: đúc nén silicon Sử dụng các công cụ rẻ hơn và thích ứng với những thay đổi thiết kế mà không cần khối thép mới.
- Các phần đặc dày trên khoảng 10–12 mm: thời gian đóng rắn tỷ lệ thuận với bình phương độ dày và chu trình này không còn hiệu quả về mặt kinh tế nữa.
- Các bộ phận có chèn kim loại với số lượng sản xuất thấp: chuyển khuôn thường là sự lựa chọn phù hợp hơn.
- Các cấu hình liên tục, dây và ống: ép đùn, không phải ép phun
- Quá trình thiết kế vẫn đang tiếp diễn: mỗi thay đổi về hình dạng sau khi cắt thép đều tốn chi phí làm lại dụng cụ, vì vậy chúng tôi tạm dừng dự án ở giai đoạn in 3D hoặc tạo mẫu thử bằng phương pháp nén cho đến khi bản vẽ được hoàn thiện.
Một bản đồ chi tiết hơn về các lựa chọn thay thế nằm trong phần tiếp theo. hướng dẫn quy trình sản xuất sản phẩm silicon.
Những giấy tờ cần gửi kèm theo yêu cầu báo giá (RFQ)
Chúng tôi có thể báo giá dựa trên ảnh, nhưng con số đó sẽ có một biên độ rủi ro. Để có giá chính xác:
- Tệp 3D (STEP hoặc IGES) kèm theo bản vẽ 2D với kích thước quan trọng và cấp dung sai.
- Độ cứng và màu sắc mục tiêu, mã màu Pantone nếu cần phối màu — xem Cách chuẩn bị bản vẽ CAD cho nhà sản xuất của bạn
- Mục tiêu tuân thủ: tiếp xúc với thực phẩm, y tế, RoHS, hoặc không có mục tiêu nào.
- Khối lượng hàng năm và tần suất đặt hàng, không chỉ đơn hàng đầu tiên.
- Yêu cầu về hình thức: đường phân khuôn đạt yêu cầu, vị trí vết tích cổng phun, độ hoàn thiện bề mặt (SPI hoặc VDI)
Nếu chi tiết của bạn nằm gần một trong bốn nhóm sản phẩm nêu trên, chúng tôi có thể tái sử dụng các vật liệu, dụng cụ và kinh nghiệm lập kế hoạch chất lượng liên quan; quy trình cuối cùng và thiết kế khuôn vẫn được xác nhận trong giai đoạn DFM (Thiết kế cho sản xuất).
Câu hỏi thường gặp
Chi phí dụng cụ có được khấu trừ vào sản xuất không?
Chi phí dụng cụ được báo giá riêng và lập hóa đơn trước khi cắt thép. Việc có được hoàn trả một phần chi phí hay không, và tổng khối lượng hoàn trả là bao nhiêu, cần được ghi rõ trong báo giá bằng văn bản. Hãy yêu cầu bảng kê chi tiết bằng văn bản trước khi đặt hàng, từ chúng tôi hoặc từ bất kỳ nhà cung cấp nào.
Bạn có thể chịu đựng đến mức nào?
Tiêu chuẩn ISO 3302-1 M2 hoặc M3 áp dụng cho hầu hết các hình dạng. M1 phụ thuộc vào vị trí cổng, số lượng khoang và độ đồng nhất của thành, và được xác nhận trong báo cáo T1.
Bạn có yêu cầu số lượng đặt hàng tối thiểu không?
Vâng — 3.000–5.000 chiếc mỗi đơn hàng sau khi chế tạo xong khuôn. Sản lượng hàng năm là một thử nghiệm riêng: dưới khoảng 10.000 chiếc mỗi năm, chúng tôi sẽ báo giá phương pháp ép khuôn.
Bạn có thể cung cấp tài liệu của FDA và LFGB không?
Vâng. Báo giá này xác định phạm vi thử nghiệm theo tiêu chuẩn FDA 21 CFR 177.2600 và tiêu chuẩn LFGB / BfR XV của Đức áp dụng cho vật liệu, màu sắc và mục đích sử dụng cụ thể. Giấy chứng nhận vật liệu và các báo cáo của bên thứ ba hiện có được liên kết với lô sản xuất tương ứng; báo giá thử nghiệm sản phẩm hoàn thiện mới sẽ được cung cấp khi dự án yêu cầu.
Trước khi bạn khóa công cụ
Hai quyết định tốn kém để đảo ngược là số lượng khoang và vị trí cổng in. Số lượng khoang quyết định giá thành đơn vị của dụng cụ trong suốt vòng đời của nó; vị trí cổng in quyết định vị trí vết thừa thẩm mỹ và mặt nào của chi tiết có thể là mặt A. Cả hai đều dễ thay đổi trong phần mềm CAD nhưng lại tốn kém khi gia công trên thép.
Hãy gửi file 3D, cấp dung sai, mục tiêu tuân thủ và sản lượng hàng năm thực tế, chúng tôi sẽ đưa ra chi phí dụng cụ, các tùy chọn khoang khuôn và điểm hòa vốn so với ép khuôn. Nếu sản lượng không đủ để sử dụng khuôn ép phun, chúng tôi sẽ nêu rõ điều đó trong báo giá. Các tiêu chí đánh giá mẫu trước khi bạn bắt đầu sản xuất hàng loạt được liệt kê trong... Cách đánh giá chất lượng mẫu trước khi sản xuất hàng loạt.
Yêu cầu báo giá
Gửi tệp 3D và khối lượng hàng năm của bạn qua... Mẫu yêu cầu báo giá (RFQ).
Trong email đầu tiên, vui lòng bao gồm: tệp STEP, cấp dung sai, độ cứng mục tiêu, yêu cầu tuân thủ, sản lượng hàng năm. Chúng tôi sẽ phản hồi lại với chi phí dụng cụ, các tùy chọn tạo khoang, giá đơn vị ở hai mức sản lượng khác nhau và điểm hòa vốn so với phương pháp ép khuôn.
Người giới thiệu
- LFGB § 31, Chuyển các chất vào thực phẩm - Bundesministerium der Justiz, văn bản tổng hợp hiện tại: gesetze-im-internet.de/lfgb/__31.html
- Chương chung USP 〈 88 〉 Thử nghiệm phản ứng sinh học, In Vivo (cơ sở phân loại nhựa Loại I–VI) — Dược điển Hoa Kỳ: doi.usp.org/USPNF/USPNF_M98834_01_01.html