Hầu hết các chương trình ép khuôn silicon không thất bại vì silicon “không bám dính”. Chúng thất bại vì nhóm kỹ thuật đã xử lý chất nền như một công việc ép khuôn chèn thông thường và cho rằng mối liên kết đã được khóa chặt ngay khi sản phẩm rời khỏi khuôn.
Không phải vậy. Độ bám dính của lớp phủ silicone là một trạng thái của quá trình, không phải là đặc tính vật liệu. Vào ngày đầu tiên, thử nghiệm kéo bằng tay cho kết quả tốt. Ba mươi ngày sau—sau khi trải qua chu kỳ nhiệt, độ ẩm và nén lặp đi lặp lại—mép bị bong ra.
Khoảng chênh lệch này hầu như luôn xuất hiện sau khi chi phí dụng cụ đã được thanh toán.
Tóm tắt
- Độ bám dính là kết quả của một quy trình, chứ không phải là đặc tính kỹ thuật của vật liệu. Cùng một chất nền có thể liên kết hoặc bong tróc tùy thuộc vào trạng thái bề mặt, thời gian và khả năng kiểm soát quá trình đóng rắn.
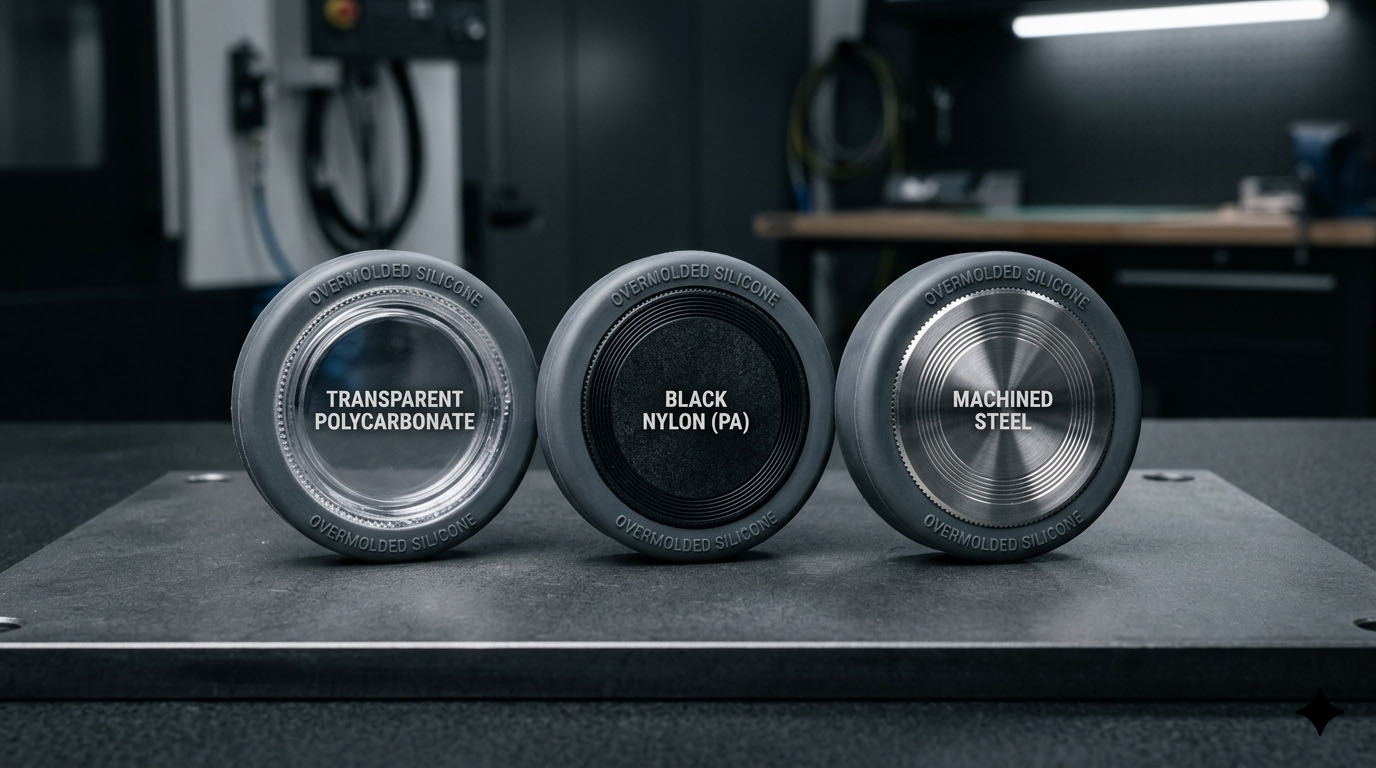
- Mỗi chất nền đều có cách hư hỏng riêng. PC bị trôi màu do lão hóa bề mặt, PA bị hỏng do hấp thụ lại độ ẩm, kim loại chỉ bị hỏng khi quá trình chuẩn bị diễn ra quá vội vàng.
- Kiểm tra độ bám dính theo thời gian sản xuất thực tế—không phải thời gian lý tưởng trong phòng thí nghiệm—trước khi cố định khuôn mẫu. Các mối nối chỉ giữ được khi các chi tiết được đúc ngay lập tức sẽ không giữ được trong ca làm việc thứ hai thực tế.
Sự bám dính của lớp phủ silicone đúc khuôn là ba vấn đề, chứ không phải một.
Khi mọi người nói Silicone không dính, Họ gộp ba cơ chế riêng biệt thành một lời phàn nàn duy nhất:
- Khả năng tương thích hóa học giữa hệ thống làm cứng silicone và chất nền.
- Năng lượng bề mặt và độ sạch tại thời điểm đúc khuôn.
- Ràng buộc cơ học trong khi silicon đông cứng và co lại.
Thiếu sót bất kỳ bước nào cũng có thể khiến mối hàn trông ổn vào ngày đầu tiên nhưng lại bong tróc vào ngày thứ ba mươi. Đó là lý do tại sao các nguyên mẫu ban đầu đạt yêu cầu còn các bộ phận sử dụng thực tế thì không. Silicone đóng rắn bằng phản ứng cộng (bạch kim), loại được hầu hết các hệ thống ép khuôn sử dụng, đặc biệt nhạy cảm ở bước này: nó ức chế sự hình thành các chất gây ô nhiễm bề mặt mà các hệ thống peroxide có thể chịu được.
Liên kết silicon với PC: Một quy trình có phạm vi hẹp
Điều gì hiệu quả?
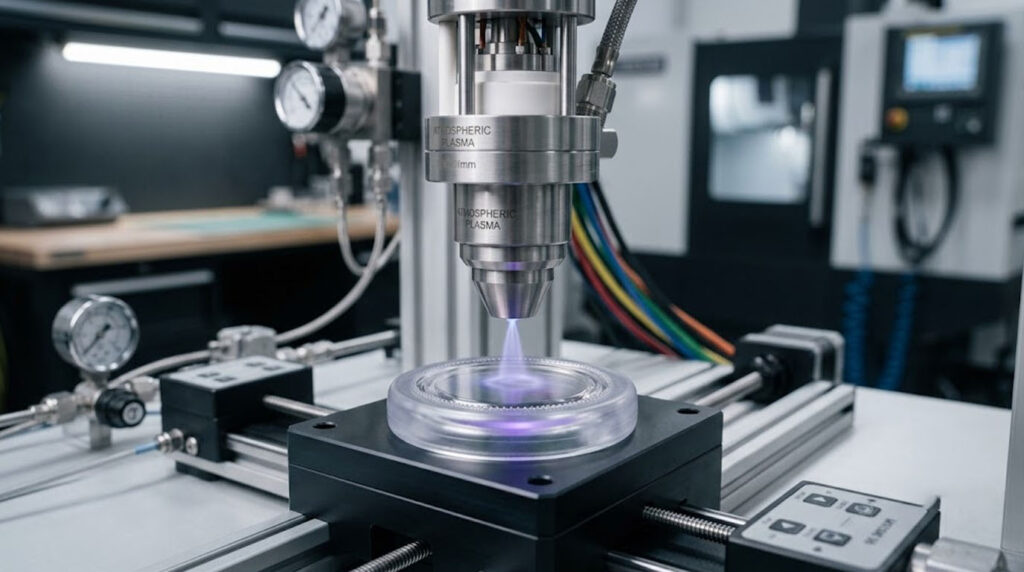
Silicone liên kết với polycarbonate, nhưng chỉ trong một phạm vi hẹp. PC có năng lượng bề mặt trung bình và phản ứng với... Sự kích hoạt plasma khí quyển hoặc hào quang. Sau khi được kích hoạt, silicone đóng rắn bằng phản ứng cộng hoặc chất sơn lót gốc silan sẽ liên kết hóa học với nó.
Trong quá trình sản xuất, liên kết này phụ thuộc vào quy trình chứ không phụ thuộc vào vật liệu.
Điều gì trôi dạt
Có ba điều khiến cửa sổ di chuyển mà không ai nhận ra:
- Nhiệt độ khuôn tăng dần vượt quá điểm đặt (LSR thường đông cứng ở nhiệt độ khoảng 120–180°C trong khuôn).
- Quá trình lão hóa do kích hoạt — bề mặt PC được xử lý bằng plasma sẽ bị oxy hóa trở lại trong vòng vài giờ đến vài ngày, vì vậy các bộ phận để lâu sẽ mất năng lượng bề mặt.
- Hơi chất tách khuôn lan từ các dụng cụ liền kề và tái nhiễm bẩn bề mặt.
Khi bề mặt bị oxy hóa trở lại, độ bám dính giảm nhanh và không theo tuyến tính. Các nhóm thường đánh giá thấp điều này vì PC được coi là "dễ" trong ngành nhựa, nên họ kỳ vọng vào sự ổn định. Silicone chứng minh điều ngược lại.
Liên kết silicone với PA (Nylon): Độ ẩm là yếu tố tiềm ẩn
Trên lý thuyết, PA có vẻ đầy hứa hẹn — độ phân cực cao hơn PC, khả năng thấm ướt ban đầu tốt hơn, kết quả thử nghiệm độ bền kéo trong phòng thí nghiệm mạnh hơn. Nhưng rồi nó lại đưa vào một yếu tố mà silicone rất ghét: nước.
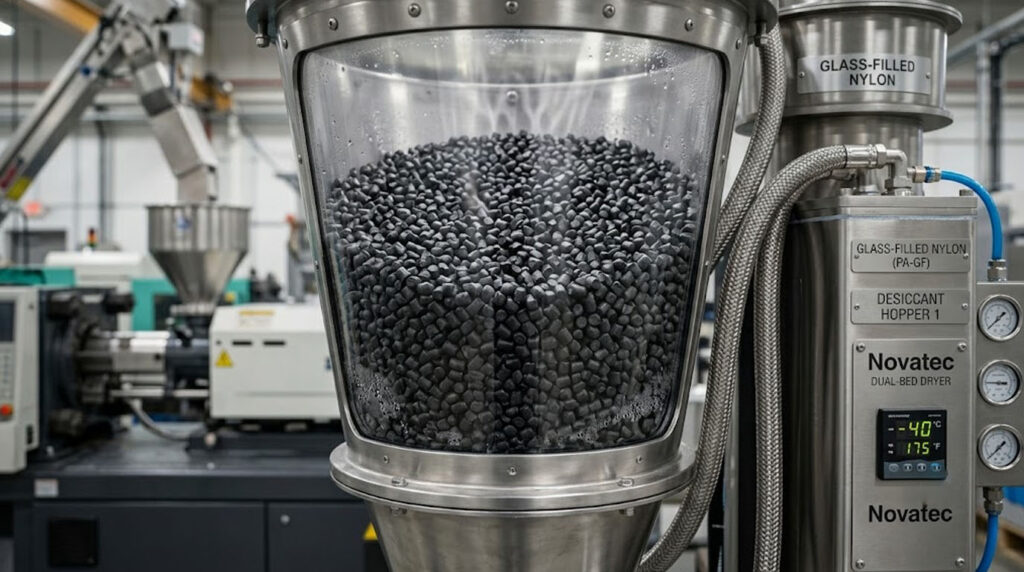
Ngay cả nylon "khô" cũng hấp thụ lại hơi ẩm từ không khí xung quanh. PA6 không chứa chất độn có thể giữ độ ẩm từ 1–3%+ ở trạng thái cân bằng, và các nhà sản xuất khuôn thường cần làm khô nó xuống dưới ~0,2% trước khi ép khuôn. Lượng hơi ẩm được hấp thụ lại đó:
- Gây cản trở quá trình liên kết giữa các lớp vật liệu.
- Gây ra hiện tượng tạo các lỗ rỗng nhỏ li ti tại đường liên kết trong quá trình đóng rắn.
- Độ bền liên kết thay đổi giữa các lô sản phẩm.
Các loại nhựa có chứa sợi thủy tinh (ví dụ như PA6-GF30) làm cho vấn đề trở nên tồi tệ hơn: sự tiếp xúc của nhựa trên bề mặt không đồng đều, hiện tượng in sợi và sự tập trung ứng suất cục bộ dọc theo đường liên kết.
Vấn đề nằm ở khâu thời gian. Các mẫu được đúc ngay sau khi lấy ra khỏi máy sấy hoạt động tốt. Các chi tiết sản xuất để yên trong 24-72 giờ trước khi đúc thì không. Đây là một lỗi về lập kế hoạch được ngụy trang thành lỗi vật liệu.
Liên kết silicon với kim loại: Có thể dự đoán được nếu bạn chuẩn bị bề mặt cẩn thận.
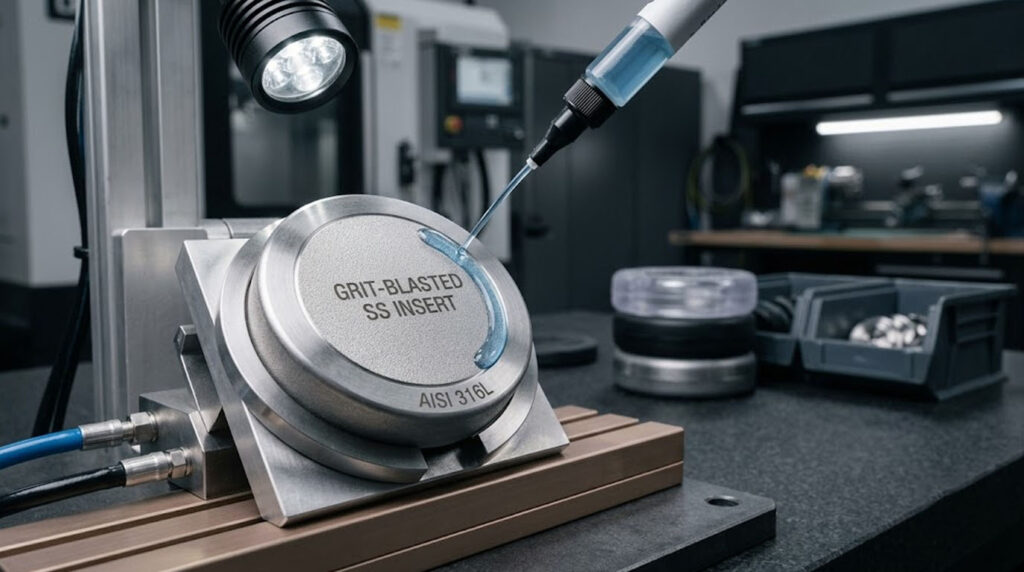
Kim loại—thép, nhôm, thép không gỉ—là những vật liệu mà keo silicone cho kết quả dễ dự đoán nhất, với điều kiện nhất định. chuẩn bị bề mặt Nó được coi là một quy trình được kiểm soát chứ không phải là một bước đơn lẻ.
Các liên kết bền vững thường đòi hỏi:
- Phun cát để đạt được độ nhám xác định (thường là Ra ~2–5 µm) hoặc khắc hóa học có kiểm soát.
- Một lớp oxit được kiểm soát.
- Lớp sơn lót phù hợp với thành phần hóa học của silicon, được thi công với độ dày được kiểm soát.
Một khi đã được hình thành, các liên kết này sẽ tồn tại qua chu kỳ nhiệt trong thời gian dài. bộ nén, và tải trọng cơ học lặp đi lặp lại. Không giống như PC hoặc PA, các mối nối kim loại không bị biến dạng theo thời gian khi được kiểm soát.
Nhưng những cách làm tắt sẽ dẫn đến thất bại âm thầm: việc phun cát nhẹ để tiết kiệm thời gian chu kỳ, dầu từ tay sau khi làm sạch, và sự không đồng đều về độ dày lớp sơn lót giữa các khoang. Kim loại không dung thứ cho sự không nhất quán—nó chỉ hỏng muộn hơn thay vì gây ra tiếng động lớn.
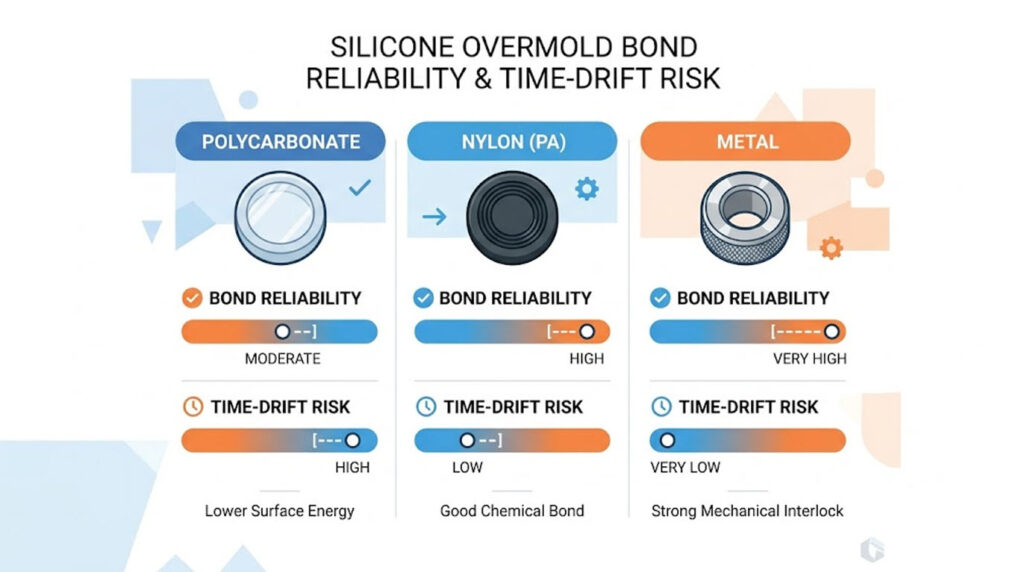
PC, PA và kim loại: Tổng quan về liên kết ép khuôn silicon.
| Chất nền | Cơ chế liên kết chính | Chuẩn bị bề mặt điển hình | Độ tin cậy | Chế độ hỏng hóc chủ yếu | Rủi ro trôi dạt thời gian |
|---|---|---|---|---|---|
| PC (Polycarbonate) | Hóa chất (bề mặt hoạt hóa + silicone đóng rắn bằng phản ứng cộng) | Plasma/vầng hào quang khí quyển; nấm mốc trong cửa sổ kích hoạt | Mức độ khó: Trung bình, nhạy cảm với quy trình | Tái oxy hóa bề mặt, nhiễm bẩn chất tách khuôn | Cao nếu các bộ phận chờ sau khi kích hoạt |
| PA / Nylon (bao gồm GF) | Hóa học + một phần cơ học | Khô dưới độ ẩm ~0,2%; lớp lót; plasma | Không ổn định giữa các lô sản xuất. | Hiện tượng rỗng nhỏ do hơi ẩm, in xuyên qua sợi vải. | Cao với sự tái hấp thụ môi trường xung quanh |
| Kim loại (thép / nhôm / thép không gỉ) | Hóa chất (lớp sơn lót) + cơ học | Phun cát đến độ nhám Ra ~2–5 µm hoặc khắc axit; sử dụng lớp sơn lót phù hợp. | Cao nhất khi quá trình chuẩn bị được kiểm soát. | Phun cát không đều, dầu từ ngón tay, sự khác biệt về chất mồi | Giá thấp sau khi bị khóa |
Khóa cơ học không thể thay thế cho sự bám dính.
Các nhóm thiết kế thường cho rằng hình dạng hình học sẽ giữ được silicon nếu phản ứng hóa học thất bại. Đó là một nhận định lạc quan.
Sự giữ chặt bằng cơ học hoạt động cùng với liên kết hóa học, chứ không phải thay thế nó. Nếu không có sự bám dính, silicone sẽ chảy dẻo dưới áp lực, các cạnh sẽ bị bong ra trước, và sự dịch chuyển vi mô sẽ tăng lên theo từng chu kỳ—trong nhiều tháng, chứ không phải vài tuần. Thiết kế ép khuôn tốt cần cả hai: liên kết hóa học để bịt kín, và các đặc điểm cơ học (các rãnh cắt, lỗ xuyên, hình dạng có rãnh then) để phân bổ tải trọng. Những thiết kế kém chất lượng chỉ dựa vào hình dạng để giải quyết vấn đề hóa học.
Vị trí mà độ bám dính thực sự bị hỏng trên sàn nhà.
Từ góc độ sản xuất, các vấn đề về liên kết thường xuất hiện ở những điểm có thể dự đoán được, và hầu như không bao giờ xảy ra trong quá trình phê duyệt sản phẩm mẫu đầu tiên:
- Sự khác biệt giữa các khoang trong một dụng cụ nhiều khoang.
- Thời điểm giao ca ca hai, khi việc chuẩn bị và kỷ luật xử lý công việc bị lơ là.
- Bao gồm thao tác xử lý bên ngoài khuôn – tay trần, thùng chứa trung gian, thời gian chờ đợi.
Quá trình đóng rắn bằng silicone che giấu những khuyết điểm này. Bạn sẽ không thấy hiện tượng tách lớp cho đến khi sự lão hóa do môi trường, ứng suất trong quá trình lắp ráp hoặc sự nén lặp đi lặp lại làm lộ ra. Đến lúc đó, mâu thuẫn giữa thiết kế, khuôn đúc và chất lượng đã bắt đầu xuất hiện.
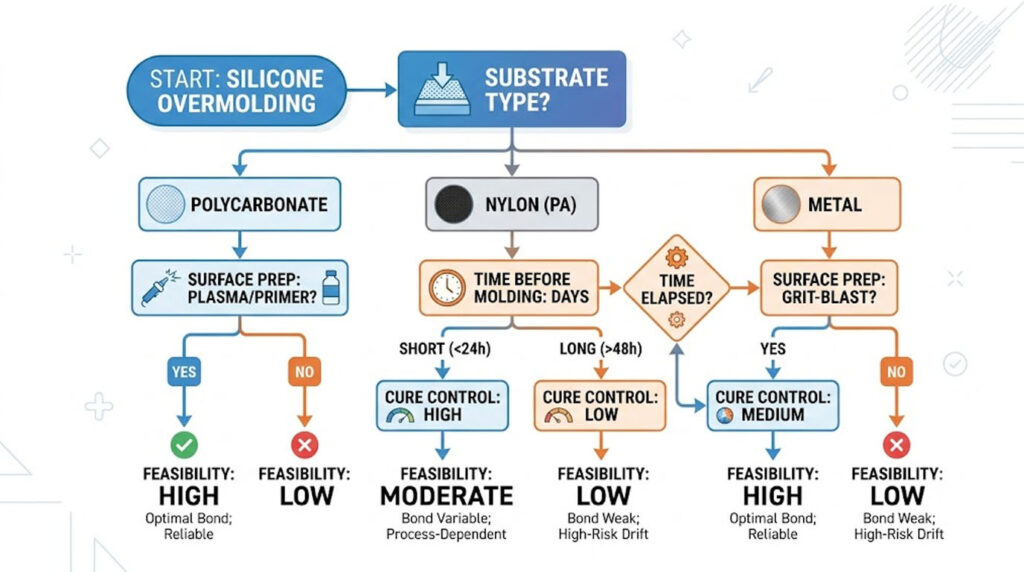
Tính khả thi là một vấn đề kiểm soát quy trình.
Có thể đúc khuôn silicone lên PC, PA hoặc kim loại không? Có – cả ba. Tính khả thi phụ thuộc vào việc chương trình có thể kiểm soát các biến số không bao giờ xuất hiện trong mô hình CAD hay không:
- Trạng thái bề mặt tại thời điểm đúc.
- Thời gian trôi qua giữa giai đoạn chuẩn bị/kích hoạt và giai đoạn tạo hình.
- Tính nhất quán của hồ sơ đông cứng giữa các khoang và các ca làm việc.
- Áp dụng kỷ luật xử lý.
Hầu hết các nghiên cứu khả thi đều bỏ qua những yếu tố này vì chúng không nằm trong hình học. Đó là nơi bắt đầu sự đánh giá sai lầm—và nơi mà sự sai lầm dẫn đến thất bại. công cụ Bị khóa quá sớm.
Những điều cần biết trước khi đầu tư công cụ
Đây là nơi cuộc thảo luận hữu ích bắt đầu, chứ không phải kết thúc. Để đánh giá xem một loại keo dán có bền trong quá trình sản xuất hay không, thay vì chỉ thử nghiệm trên khay mẫu, chúng ta cần:
- Cấp độ vật liệu, không chỉ là cùng loại (ví dụ: PA6 so với PA6-GF30, cấp độ PC và bất kỳ chất phụ gia tách khuôn nào).
- Hệ thống đóng rắn silicone mục tiêu và độ cứng (phạm vi Shore A, bạch kim so với peroxide).
- Môi trường vận hành—phạm vi nhiệt độ, áp suất nén, tiếp xúc với hóa chất, tuổi thọ dự kiến.
- Phạm vi tuân thủ nếu có liên quan (FDA 21 CFR 177.2600, LFGB, hoặc ISO 10993 (trong lĩnh vực y tế), vì chúng hạn chế các mồi và hệ thống chữa trị.
- Thời gian thi công sàn thực tế, bao gồm cả khâu chuẩn bị mặt bằng và đổ khuôn.
Nếu thiếu những yếu tố đó, bất kỳ lời hứa nào về độ bám dính cũng chỉ là kết quả thí nghiệm trong phòng thí nghiệm và có thể thay đổi bất cứ lúc nào. Silicone không hỏng đột ngột. Nó chờ đợi – và khi hỏng, nó sẽ bong tróc từ từ, lặng lẽ và tốn kém.