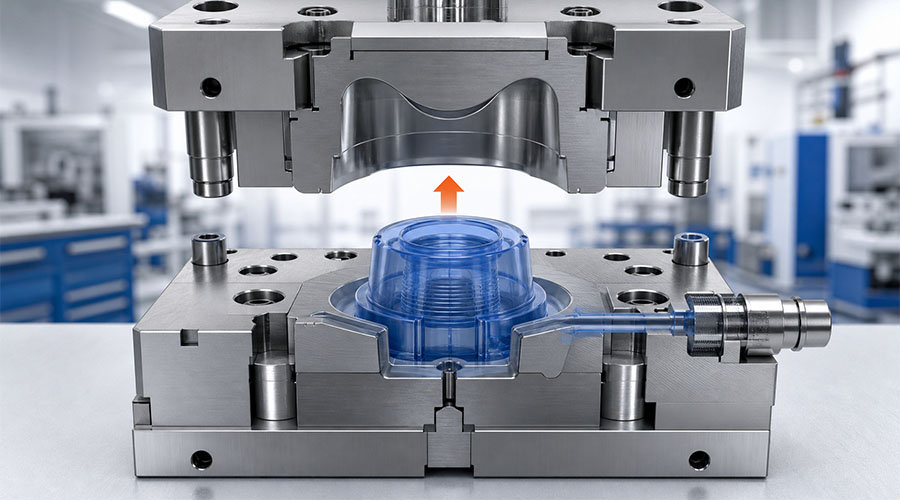
Thiết kế khuôn silicon không chỉ đơn thuần là chuyển đổi mô hình 3D thành thép. Góc thoát phôi, độ dày thành khuôn, lỗ thông hơi, đường phân khuôn, đặc tính vật liệu và điều kiện gia công đều tương tác với nhau. Một sai sót nhỏ ở một khâu nào đó cũng có thể gây ra hiện tượng bẫy khí, bavia, rách, sai lệch kích thước, thời gian chu kỳ kéo dài hoặc mòn khuôn sớm.
Một khuôn silicon đáng tin cậy bắt đầu từ việc xác định rõ yêu cầu sản phẩm và được hoàn thiện thông qua hình dạng cân bằng, kiểm soát thông gió, bù co ngót và kiểm định vật lý.
Hướng dẫn này giải thích các nguyên tắc thiết kế quan trọng nhất cho cao su silicon lỏng (LSR) và các bộ phận silicon đúc khác. Các giá trị dưới đây là điểm khởi đầu thực tế—không phải là thông số kỹ thuật chung. Kích thước cuối cùng luôn cần được xác nhận lại dựa trên dữ liệu của nhà cung cấp silicon, quy trình đúc, hình dạng của bộ phận và kết quả thử nghiệm.
1. Xác định mục đích ứng dụng trước khi thiết kế khuôn silicon
Mọi thiết kế khuôn mẫu tốt đều bắt đầu từ việc xác định mục đích sử dụng thực tế của sản phẩm. Sản phẩm cho trẻ ăn, linh kiện y tế, gioăng công nghiệp và linh kiện điện tử đúc khuôn đều có thể sử dụng silicone, nhưng chúng không có cùng những ưu tiên thiết kế.
Trước khi bắt đầu gia công, hãy xác nhận:
- Ứng dụng: Tiếp xúc với thực phẩm, chăm sóc trẻ em, y tế, hàng tiêu dùng, ô tô hoặc sử dụng trong công nghiệp.
- Vật liệu: Cao su LSR hoặc cao su có độ nhớt cao, Độ cứng, hệ thống đóng rắn, màu sắc và các đặc tính vật lý cần thiết.
- Môi trường hoạt động: nhiệt độ, hóa chất, tiếp xúc với tia cực tím, uốn cong lặp đi lặp lại và điều kiện khử trùng.
- Sự tuân thủ: áp dụng yêu cầu về silicon tiếp xúc với thực phẩm hoặc silicon y tế, bao gồm FDA, LFGB, khả năng tương thích sinh học, hoặc các yêu cầu cụ thể của khách hàng.
- Tiêu chí chất lượng: Các kích thước quan trọng, bề mặt bịt kín, khu vực quan sát, độ dày bavia cho phép và kết cấu bề mặt.
- Kế hoạch sản xuất: Nguyên mẫu, sản xuất theo lô nhỏ hoặc sản xuất tự động quy mô lớn.
| Đầu vào thiết kế | Tại sao nó quan trọng | Ảnh hưởng đến thiết kế khuôn |
|---|---|---|
| Độ cứng của silicon | Ảnh hưởng đến tính linh hoạt, sự lưu thông và khả năng giải phóng. | Ảnh hưởng đến luồng khí, thông gió, thiết kế cửa van và sự đẩy ra. |
| Kích thước quan trọng | Xác định sự phù hợp về mặt chức năng | Cần có dung sai hao hụt và kiểm soát quy trình ổn định. |
| Yêu cầu bề mặt | Kiểm soát vẻ ngoài và vệ sinh | Ảnh hưởng đến độ bóng, kết cấu, vị trí đường phân khuôn và việc tháo khuôn. |
| Khối lượng sản xuất | Chi phí mỗi bộ phận và nhu cầu tự động hóa | Ảnh hưởng đến số lượng khoang, hệ thống dẫn phôi và độ bền của dụng cụ. |
Nếu thiếu các yếu tố đầu vào này, khuôn có thể tạo ra các bộ phận trông có vẻ chấp nhận được nhưng lại gặp trục trặc trong quá trình lắp ráp, đáp ứng các tiêu chuẩn hoặc sử dụng lâu dài.
2. Góc nghiêng khuôn: Thiết kế để tháo khuôn đáng tin cậy
Góc nghiêng khuôn là độ dốc nhẹ được tạo ra trên các bề mặt thẳng đứng của khuôn. Nó giúp giảm ma sát khi phần silicon đã đông cứng được lấy ra khỏi khoang hoặc lõi.
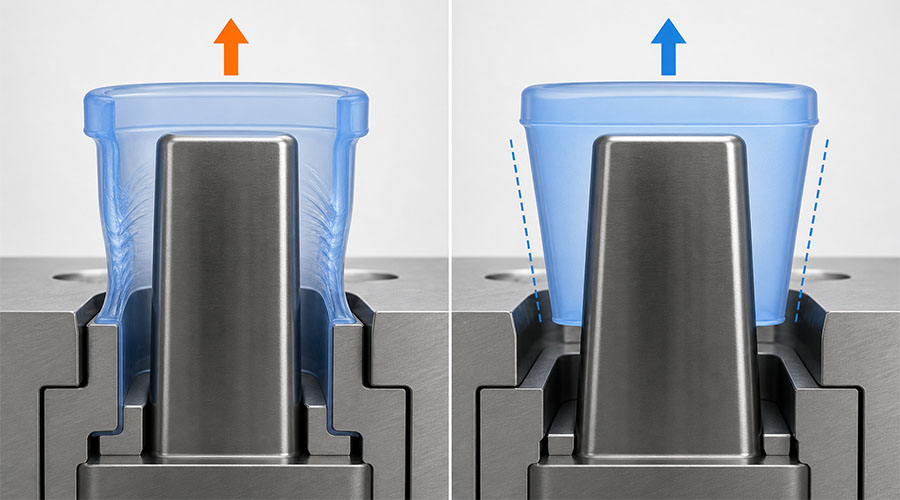
Mặc dù silicone có tính dẻo, nhưng tính dẻo đó không loại bỏ được nhu cầu về luồng khí. Một bộ phận liên tục ma sát với lõi có thể bị giãn, rách, biến dạng hoặc làm chậm chu trình tự động.
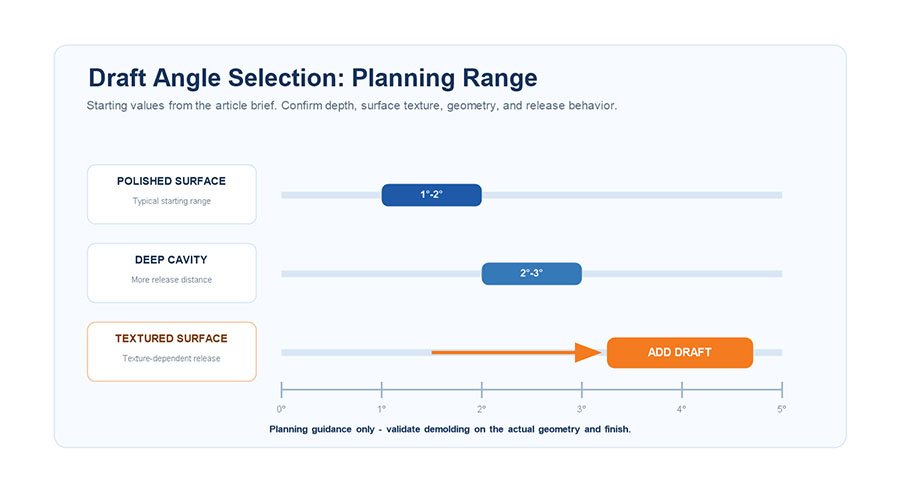
Điểm khởi đầu được đề xuất
| Hình học hoặc bề mặt | Bản nháp khởi đầu điển hình | Ghi chú thiết kế |
|---|---|---|
| Bề mặt được đánh bóng đơn giản | 1°–2° | Có thể đủ dùng cho hình học đơn giản, không phức tạp. |
| Khoang sâu | 2°–5° | Luồng khí mạnh hơn giúp giảm ma sát trên quãng đường thả dài. |
| Bề mặt có kết cấu | Cần thêm bản thảo | Độ sâu và hướng của kết cấu ảnh hưởng đến khả năng chống bong tróc. |
| Đặc điểm mỏng manh hoặc nhỏ nhắn | Xác thực bằng thử nghiệm | Hình học có thể bị biến dạng trước khi được giải phóng. |
Các phạm vi này cần được điều chỉnh tùy thuộc vào độ sâu, độ cứng, độ nhẵn bề mặt, các phần lồi lõm và phương pháp tháo khuôn đã chọn.
Các quy tắc góc nghiêng thực tế
- Hướng luồng gió về phía miệng khuôn.
- Tăng cường lưu lượng gió ở các lõi sâu và tường có bề mặt gồ ghề.
- Tránh những thay đổi hình học đột ngột gây ra hiện tượng kẹt cơ học.
- Kiểm tra xem chi tiết có giữ nguyên trên nửa khuôn dự định sau khi mở hay không.
- Sử dụng hệ thống đẩy khí, hệ thống tách lõi hoặc lõi có thể thu gọn khi hình dạng không thể tự giải phóng một cách tự nhiên.
Một lỗi thường gặp là tạo độ dốc quá mức cho thành ngoài trong khi vẫn để các gờ, lỗ, logo hoặc lõi bên trong gần như thẳng đứng. Mọi bề mặt tiếp xúc đều phải được xem xét kỹ lưỡng trong quá trình kiểm tra.
3. Độ dày thành: Cân bằng giữa khả năng chảy, quá trình đông cứng và độ bền.
Độ dày thành ảnh hưởng đến quá trình đổ khuôn, đóng rắn, độ ổn định kích thước, cảm giác sản phẩm và thời gian chu kỳ. Các phần mỏng có thể khó đổ khuôn, trong khi các phần quá dày có thể làm tăng lượng vật liệu sử dụng và thời gian đóng rắn.
Đối với nhiều sản phẩm silicon đúc khuôn, Khoảng 2–5 mm có thể là một mốc tham khảo ban đầu hữu ích., Tuy nhiên, đây không phải là quy tắc chung. Các loại gioăng, màng, bàn phím, các bộ phận bảo vệ dày và các bộ phận đúc khuôn có thể yêu cầu kích thước rất khác nhau.

Tại sao độ dày thành đồng nhất lại quan trọng
Độ dày thành tường cân bằng giúp đạt được:
- Việc trám răng sẽ dễ dự đoán hơn.
- Quá trình đóng rắn và đặc tính nhiệt đồng đều hơn.
- Giảm nguy cơ co ngót và biến dạng cục bộ.
- Độ cứng và cảm giác sản phẩm đồng nhất.
- Chu kỳ đúc ngắn hơn và ổn định hơn.
Hướng dẫn thiết kế độ dày thành
- Giữ độ dày thành danh nghĩa càng nhất quán càng tốt trong phạm vi cho phép của chức năng.
- Sử dụng các chuyển tiếp dần dần giữa các vùng dày và mỏng.
- Tránh các phần riêng biệt có khối lượng lớn, vì quá trình đông cứng diễn ra khác biệt so với phần còn lại của chi tiết.
- Thay vì chỉ đơn giản là tăng chiều cao toàn bộ bức tường khi cần độ cứng, hãy thêm các gân hoặc hình dạng hình học khác.
- Kiểm tra kỹ các đầu mỏng, đường dẫn dòng chảy hẹp, các góc nhọn và các khu vực xa cửa van nhất.
- Đối với phương pháp ép khuôn phủ, cần duy trì độ dày silicon đủ để đảm bảo dòng chảy ổn định và độ phủ đều; 1,0 mm trở lên Thông số này thường được dùng làm điểm khởi đầu, nhưng giá trị cần thiết phụ thuộc vào vật liệu và hình dạng hình học.
Khi không thể tránh khỏi việc thành tường không đồng nhất, việc bố trí cửa rót, thông gió, cân bằng khoang rỗng và điều kiện đóng rắn cần được thiết kế dựa trên đặc tính dòng chảy dự kiến.
4. Thông gió: Loại bỏ không khí mà không tạo ra tia lửa
Khi silicon được bơm vào, không khí bên trong khoang phải thoát ra ngoài. Nếu không, kết quả có thể là bọt khí, các vết hàn nhỏ, vết cháy, các vùng hàn yếu hoặc chi tiết không hoàn chỉnh. Nếu các lỗ thông hơi quá sâu, silicon có thể lọt vào lỗ thông hơi và tạo ra bavia.
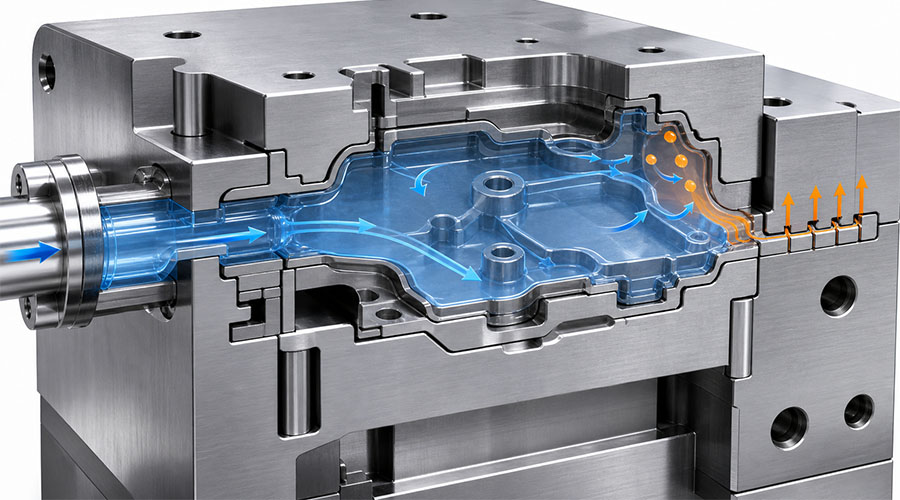
Mục tiêu không phải là thêm càng nhiều lỗ thông hơi càng tốt. Mục tiêu là đặt các lỗ thông hơi được kiểm soát ở những nơi không khí thực sự bị giữ lại.
Nên đặt lỗ thông gió ở đâu?
Ưu tiên:
- Các vị trí dự kiến sẽ được lấp đầy cuối cùng.
- Các điểm cao và các khoang khí khép kín.
- Đầu các gờ và đường dẫn dòng chảy hẹp.
- Các khu vực đối diện hoặc xa nhất so với cổng.
- Các đoạn mỏng nơi dòng chảy có thể bị chững lại.
- Các giao diện ép khuôn là nơi không khí có thể bị kẹt xung quanh chi tiết chèn.
Mô phỏng dòng chảy có thể giúp dự đoán các vị trí này, nhưng thử nghiệm ngắn hạn vẫn rất có giá trị vì hành vi chiết rót thực tế phụ thuộc vào nhiệt độ, áp suất, điều kiện vật liệu và cài đặt máy móc.
Thông số tham chiếu thông gió điển hình
| Tham số | Phạm vi khởi đầu điển hình | Rủi ro cần kiểm soát |
|---|---|---|
| Độ sâu lỗ thông hơi | Khoảng 0,005–0,02 mm | Nông quá sẽ giữ lại không khí; quá sâu có thể tạo ra tia lửa điện. |
| Chiều rộng lỗ thông hơi | Khoảng 3–6 mm | Phải đảm bảo luồng không khí lưu thông mà không làm suy yếu khu vực bịt kín. |
| Vị trí lỗ thông hơi | Vùng đổ đầy cuối cùng và vùng không khí bị kẹt | Việc đặt sai vị trí sẽ dẫn đến các khuyết điểm ngay cả khi kích thước lỗ thông hơi chính xác. |
Kích thước lỗ thoát khí thực tế phụ thuộc vào độ nhớt, áp suất, cấu trúc khuôn, yêu cầu bề mặt và giới hạn bavia cho phép. Các chi tiết chính xác có thể yêu cầu lỗ thoát khí nông hơn, hỗ trợ hút chân không hoặc các tính năng tràn chuyên dụng.
Khi nào việc hỗ trợ bằng máy hút bụi là hữu ích
Hệ thống hút chân không có thể cải thiện kết quả trong các trường hợp sau:
- Khuôn đúc nhiều khoang phức tạp.
- Các thành phần quang học hoặc có tính thẩm mỹ cao.
- Các sản phẩm y tế và đồ dùng cho trẻ em có yêu cầu nghiêm ngặt về bề mặt.
- Các đường dẫn dòng chảy dài và hẹp.
- Các bộ phận có chi tiết chèn hoặc vùng giao diện khép kín.
Hút chân không không thể thay thế thiết kế cửa và lỗ thông hơi tốt, nhưng nó có thể giảm lượng không khí còn sót lại khi việc thông hơi thụ động không đủ hiệu quả.
5. Đường phân khuôn và kiểm soát hiện tượng cháy lan
Đường phân khuôn là nơi các phần khuôn gặp nhau. Vị trí của nó ảnh hưởng đến hình thức, hiệu suất làm kín, chi phí cắt gọt, kiểm soát kích thước và khả năng tháo khuôn.
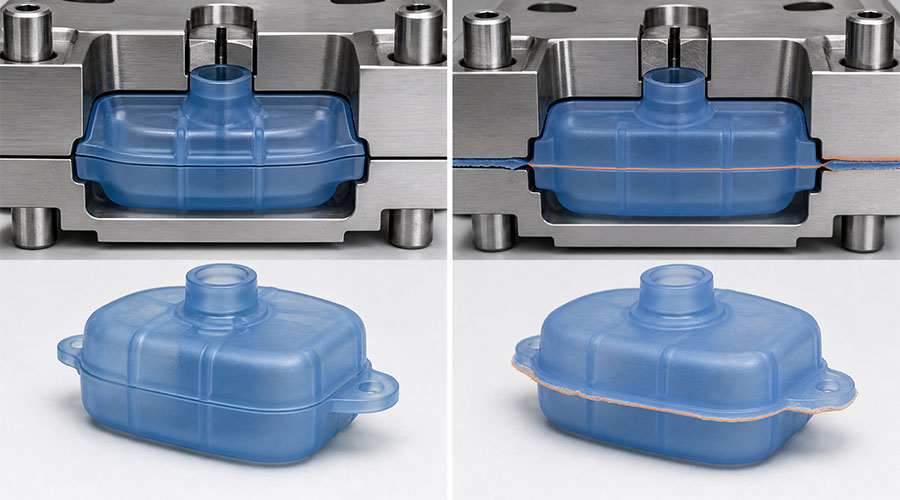
Một chiến lược phân chia ranh giới tốt nên bao gồm:
- Hãy tuân theo các cạnh tự nhiên hoặc các đường chuyển tiếp hình học khi có thể.
- Tránh tiếp xúc với các bề mặt cần niêm phong và các khu vực trang trí quan trọng.
- Hỗ trợ căn chỉnh khuôn ổn định.
- Cho phép gia công, đánh bóng và bảo dưỡng phần khoang và lõi.
- Tránh các vùng áp suất cao khiến việc kiểm soát tia lửa trở nên khó khăn.
Các sự cố thường gặp khi sử dụng Flash
| Triệu chứng | Nguyên nhân có thể | Hướng điều chỉnh |
|---|---|---|
| Đèn flash ở một bên | Khuôn bị lệch hoặc kẹp không đều | Kiểm tra các thanh dẫn hướng, sự thẳng hàng và cân bằng kẹp. |
| Tia lửa mỏng ở các lỗ thông hơi | Độ sâu hoặc áp suất lỗ thông hơi quá mức | Tối ưu hóa kích thước lỗ thông hơi và cài đặt quy trình. |
| Ánh sáng lóe lên xung quanh cạnh có thể nhìn thấy | Vị trí đường phân chia kém | Di dời đường dây hoặc thiết kế lại hình dạng hình học cục bộ. |
| Hiện tượng chớp sáng ngày càng trầm trọng hơn theo thời gian. | Sự hao mòn, hư hỏng hoặc ô nhiễm | Sửa chữa và bảo trì các bề mặt bịt kín. |
Flash không chỉ là vấn đề của quy trình. Nó có thể bắt nguồn từ hình dạng khuôn, sự căn chỉnh, thiết kế lỗ thông hơi, sự mài mòn của dụng cụ, sự nhiễm bẩn hoặc lực kẹp không đủ.
6. Cổng, Người chạy và Cân bằng tải
Hệ thống phân phối quyết định cách silicone đến từng khoang. Thiết kế của nó ảnh hưởng đến áp suất, lượng vật liệu sử dụng, thời gian chu kỳ, độ cân bằng khi đổ đầy và khả năng tự động hóa.
Vì Sản xuất LSR, được kiểm soát hệ thống dẫn nguội và van cổng Các hệ thống này thường được xem xét vì vật liệu chưa đóng rắn có thể được giữ trong phạm vi nhiệt độ được kiểm soát trong khi khoang được gia nhiệt để đóng rắn. Hệ thống phù hợp phụ thuộc vào ngân sách dụng cụ, khối lượng sản xuất, số lượng khoang, trọng lượng chi tiết và yêu cầu chất lượng.
Những câu hỏi cần đặt ra
- Liệu tất cả các lỗ sâu răng có thể được lấp đầy với tốc độ như nhau không?
- Cổng có được bố trí sao cho tránh để lại dấu vết rõ ràng và các khu vực cần niêm phong quan trọng không?
- Hướng dòng chảy sẽ giữ không khí lại hay đẩy nó về phía lỗ thông hơi?
- Van điều tiết có cung cấp đủ lưu lượng mà không gây ra lực cắt hoặc áp suất quá mức không?
- Có thể bảo trì đường ray và cổng mà không cần thời gian ngừng hoạt động quá lâu không?
- Liệu khối lượng sản xuất dự kiến có đủ để biện minh cho việc đầu tư vào một hệ thống tự động hóa cao hơn?
Đối với sản xuất số lượng nhỏ hoặc công việc phát triển, sự đơn giản và dễ dàng điều chỉnh có thể quan trọng hơn hiệu suất chu kỳ tối đa. Đối với sản xuất số lượng lớn, sự cân bằng khoang, điều khiển van, tự động hóa, tính lặp lại và bảo trì dụng cụ trở nên quan trọng hơn.
7. Dung sai ép khuôn và định vị chi tiết chèn
TRONG đúc khuôn silicon, Trong quá trình lắp đặt, phần chèn phải giữ ổn định trong khi silicone chảy xung quanh nó. Ngay cả một sự dịch chuyển nhỏ cũng có thể gây ra hiện tượng phủ không đều, lộ chất nền, sai lệch kích thước hoặc liên kết yếu.
Các yếu tố quan trọng của quá trình ép khuôn
| Nhân tố | Mục tiêu thiết kế | Rủi ro nếu không được kiểm soát |
|---|---|---|
| Chèn vị trí | Định vị cơ học lặp lại | Độ dày silicon không đồng đều hoặc phần chèn bị lộ ra ngoài |
| Hình học giao diện | Khóa cơ khí (nếu có) | bong tróc hoặc tách rời |
| Tình trạng bề mặt | Bề mặt liên kết sạch và tương thích | Ức chế điều trị hoặc độ bám dính kém |
| Thông gió giao diện | Đường thoát khí thông thoáng | Bong bóng và phạm vi phủ sóng không đầy đủ |
Các rãnh, lỗ, gờ và khóa cơ học có thể cải thiện khả năng giữ vật liệu khi chỉ riêng độ bám dính hóa học không đủ. Tuy nhiên, chúng cũng phải được thiết kế để dễ dàng đổ đầy và tháo khuôn.
8. Kết cấu bề mặt và phương pháp tháo khuôn
Bề mặt hoàn thiện ảnh hưởng đến hình thức, độ ma sát, vệ sinh và khả năng tách khuôn. Bề mặt được đánh bóng như gương có thể được ưa chuộng cho một số ứng dụng tiếp xúc với thực phẩm, sản phẩm cho trẻ em, thiết bị y tế hoặc quang học, trong khi bề mặt mờ hoặc được xử lý bằng tia lửa điện có thể mang lại lớp hoàn thiện thẩm mỹ được kiểm soát.
Cần xem xét cả độ nhám bề mặt và độ nghiêng của khuôn. Độ nhám sâu hơn sẽ làm tăng sức cản cơ học trong quá trình tách khuôn và có thể yêu cầu độ nghiêng lớn hơn hoặc hướng mở khuôn khác.
Các lựa chọn tháo dỡ khuôn bao gồm:
- Tháo gỡ thủ công đối với các mẫu thử nghiệm hoặc sản xuất số lượng nhỏ.
- Hệ thống thổi khí cho các bộ phận mềm dẻo có xu hướng bám vào lõi.
- Hệ thống bóc tách cơ khí cho phép tự động giải phóng sản phẩm lặp lại.
- Lõi có thể gập lại hoặc tháo rời để tạo các đường cắt cần thiết.
- Gỡ bỏ vật liệu bằng robot cho các khuôn nhiều khoang, sản xuất số lượng lớn.
Phương pháp tốt nhất là tách chi tiết mà không gây rách, biến dạng vĩnh viễn, vết xước trên bề mặt hoặc tốn quá nhiều thời gian chu kỳ.
9. Hao hụt: Dự đoán, bù đắp và đo lường
Silicone thay đổi kích thước trong quá trình đóng rắn và sau khi đóng rắn. Độ co ngót cuối cùng phụ thuộc vào loại silicone, thành phần hóa học của quá trình đóng rắn, nhiệt độ, áp suất, hình dạng của chi tiết, điều kiện sau khi đóng rắn và thời điểm đo.
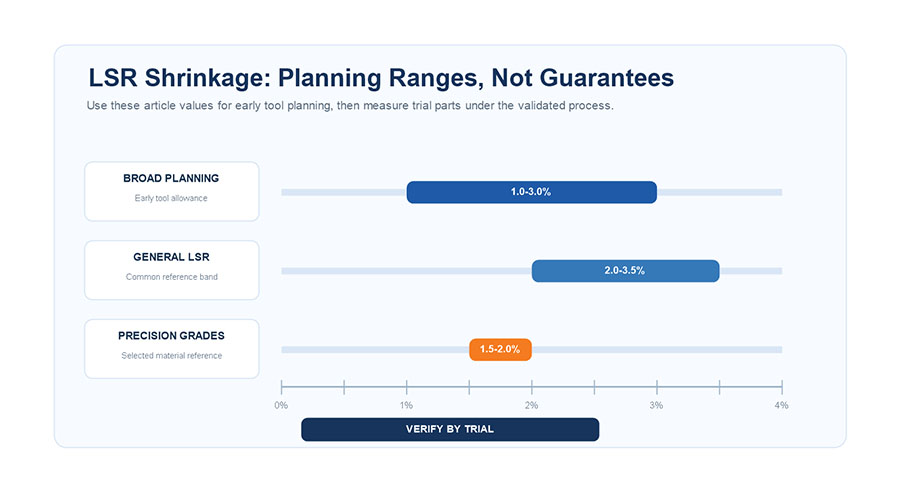
Một phạm vi xấp xỉ rộng 1%–4% đôi khi được sử dụng trong giai đoạn lập kế hoạch ban đầu, trong khi nhiều ứng dụng LSR nói chung có thể rơi vào khoảng thời gian đó. 2,0%–3,5%. Một số loại có độ chính xác cao và quy trình tối ưu hóa có thể gần với... 1,5%–2,0%. Những số liệu này không bao giờ được dùng để thay thế dữ liệu từ nhà cung cấp và kết quả thử nghiệm thực tế.
Vì sao việc sử dụng một tỷ lệ hao hụt duy nhất lại tiềm ẩn rủi ro
Sự co ngót có thể không hoàn toàn đồng đều theo mọi hướng. Nó có thể bị ảnh hưởng bởi:
- Hướng dòng chảy và vị trí cửa van.
- Các vùng dày và mỏng.
- Nhiệt độ khuôn đúc tại chỗ.
- Điều kiện đóng rắn và sau đóng rắn.
- Các miếng lót hạn chế chuyển động.
- Nhiệt độ tháo chi tiết và thời gian đo.

Một quy trình trả lương tốt hơn
- Hãy bắt đầu với dữ liệu về độ co ngót của vật liệu từ nhà cung cấp.
- Áp dụng một khoản dự trù ban đầu cho thiết kế CAD và thiết kế công cụ.
- Sử dụng mô phỏng dòng chảy và quá trình đóng rắn cho các bộ phận phức tạp hoặc có rủi ro cao.
- Sản xuất các bộ phận thử nghiệm trong điều kiện quy trình được kiểm soát.
- Đo các kích thước quan trọng sau thời gian xử lý quy định.
- So sánh kết quả thực tế với kích thước danh nghĩa trong bản vẽ CAD.
- Điều chỉnh kích thước thép hoặc điều kiện quy trình trước khi sản xuất hàng loạt.
Khi có thể, hãy chừa lại những khu vực an toàn để điều chỉnh thép. Nói chung, việc loại bỏ thép dễ hơn việc phục hồi nó sau khi đã khoét một lỗ quá lớn.
10. Xây dựng nguyên mẫu và kiểm định trước khi sản xuất hàng loạt

Việc xem xét và mô phỏng bằng phần mềm CAD có thể giúp xác định rủi ro, nhưng chúng không thể tái tạo hoàn toàn các điều kiện đúc thực tế. Công cụ tạo mẫu và ảnh chụp thử Tiết lộ cách thức bộ phận đó thực sự được lấp đầy, đông cứng, phát sáng, giải phóng và co lại.
Trình tự xác thực được đề xuất
- Nghiên cứu cự ly ngắn: Quan sát thứ tự sắp xếp hàng hóa và xác định các khu vực được sắp xếp cuối cùng.
- Đánh giá về việc xả khí: Kiểm tra xem có bọt khí, vết cháy, không khí bị kẹt và các chi tiết bị thiếu hay không.
- Kiểm tra nhanh: Đánh giá các lỗ thông hơi, đường phân khuôn, kẹp giữ và áp suất.
- Thử nghiệm tháo khuôn: Kiểm tra xem có bị rách, giãn, biến dạng và hư hỏng bề mặt không.
- Kiểm tra kích thước: Đo độ co ngót và dung sai quan trọng.
- Thử nghiệm ép khuôn: Kiểm tra vị trí lắp đặt, độ phủ, độ bám dính và các lỗ thoát khí tại giao diện.
- Chạy thử nghiệm: Xác nhận thời gian chu kỳ, độ cân bằng khoang, độ lặp lại và khả năng xử lý tự động.
Công nghệ in 3D hiện đại có thể hỗ trợ kiểm tra độ vừa vặn, tạo mẫu chuẩn và xem xét thiết kế ban đầu. Tuy nhiên, nguyên mẫu được in không phải lúc nào cũng tái tạo được đặc tính nhiệt, áp suất, độ hoàn thiện bề mặt hoặc độ co ngót của dụng cụ sản xuất.
Danh sách kiểm tra DFM trước khi chế tạo khuôn
- [ ] Ứng dụng sản phẩm và môi trường hoạt động đã được xác nhận
- [ ] Loại silicone, độ cứng, màu sắc và hệ thống đóng rắn được lựa chọn
- [ ] Các yêu cầu về tuân thủ và kiểm tra đã được xác định
- [ ] Kích thước quan trọng và dung sai cho phép được xác định
- [ ] Độ dày thành danh nghĩa và các mối nối được xem xét lại
- [ ] Góc nghiêng của bản nháp đã được kiểm tra trên tất cả các bề mặt phóng
- [ ] Vị trí cổng và trình tự điền đầy được đánh giá
- [ ] Các khu vực được lấp đầy cuối cùng và vị trí lỗ thông hơi đã được xác định
- [ ] Đường phân khuôn được giữ cách xa các bề mặt quan trọng nếu có thể
- [ ] Độ hoàn thiện bề mặt và kết cấu phù hợp với bản vẽ thích hợp
- [ ] Phương pháp tháo khuôn đã chọn
- [ ] Chèn vị trí tích cực và thông gió giao diện đã được xem xét
- [ ] Dung sai hao hụt dựa trên dữ liệu vật liệu và quy trình
- [ ] Kế hoạch thử nghiệm và xác nhận kích thước đã được chuẩn bị
- [ ] Khối lượng sản xuất dự kiến và kế hoạch bảo trì đã được xác nhận
Các câu hỏi thường gặp
Góc nghiêng của rãnh thoát nước cho chi tiết làm từ silicon nên là bao nhiêu?
Góc bắt đầu có thể là khoảng 1°–2° đối với hình dạng được đánh bóng đơn giản. Các hốc sâu, bề mặt gồ ghề và điều kiện tháo khuôn khó khăn có thể yêu cầu góc 2°–5° hoặc hơn. Góc cuối cùng cần được kiểm tra lại dựa trên độ sâu, độ cứng, kết cấu bề mặt và phương pháp tháo khuôn của chi tiết.
Độ dày thành được khuyến nghị cho các bộ phận bằng silicone là bao nhiêu?
Nhiều sản phẩm thông dụng bắt đầu với độ dày khoảng 2–5 mm, nhưng không có mức tối thiểu hoặc tối đa chung nào. Màng, gioăng, lớp phủ đúc và các bộ phận cấu trúc yêu cầu các giá trị khác nhau. Tính đồng nhất và sự chuyển tiếp dần dần thường quan trọng hơn việc chọn một con số cố định.
Nên đặt lỗ thông hơi chống nấm mốc ở vị trí nào?
Đặt các lỗ thông hơi tại những khu vực dự đoán sẽ được lấp đầy cuối cùng, các điểm cao, các túi khí bị kẹt, các đầu của gờ và các vị trí cách xa cửa van. Mô phỏng dòng chảy và các thử nghiệm ngắn có thể xác nhận vị trí bẫy khí thực tế.
LSR bị co lại bao nhiêu?
Ước tính ban đầu có thể nằm trong khoảng 1%–4%, với nhiều vật liệu LSR thông thường có giá trị khoảng 2,0%–3,5%. Độ co ngót thực tế phải dựa trên vật liệu cụ thể, quy trình đóng rắn, hình dạng, điều kiện sau đóng rắn và các phép đo thử nghiệm.
Liệu mô phỏng có thể thay thế thử nghiệm khuôn mẫu?
Không. Mô phỏng rất hữu ích để so sánh các thiết kế và dự đoán rủi ro về dòng chảy hoặc co ngót, nhưng vẫn cần tiến hành các thử nghiệm thực tế để xác minh kích thước, hiện tượng bavia, thoát khí, chất lượng bề mặt và hành vi tháo khuôn.
Phần kết luận
Thiết kế khuôn silicon thành công phụ thuộc vào việc quản lý toàn bộ hệ thống—chứ không phải tối ưu hóa một đặc điểm riêng lẻ. Góc thoát khuôn phải phù hợp với kết cấu bề mặt và phương pháp tách khuôn. Độ dày thành khuôn phải hỗ trợ quá trình đổ khuôn và đóng rắn đồng đều. Lỗ thông hơi phải loại bỏ không khí mà không tạo ra bavia không thể chấp nhận được. Độ co ngót phải được dự đoán, bù trừ và đo lường trong điều kiện quy trình thực tế.
Khi các quyết định này được đưa ra sớm và được xác minh thông qua đánh giá DFM và thử nghiệm khuôn mẫu, các nhà sản xuất có thể giảm thiểu việc sửa đổi khuôn, phế phẩm, sự không ổn định của chu kỳ sản xuất và các vấn đề về chất lượng.
Bạn đã sẵn sàng kiểm định sản phẩm silicone của mình trước khi chế tạo khuôn chưa?
Hãy gửi file 3D, yêu cầu vật liệu, khối lượng sản xuất dự kiến và kích thước quan trọng đến địa chỉ sau: Ry Silicone cho một Đánh giá khuôn silicon tùy chỉnh DFM.