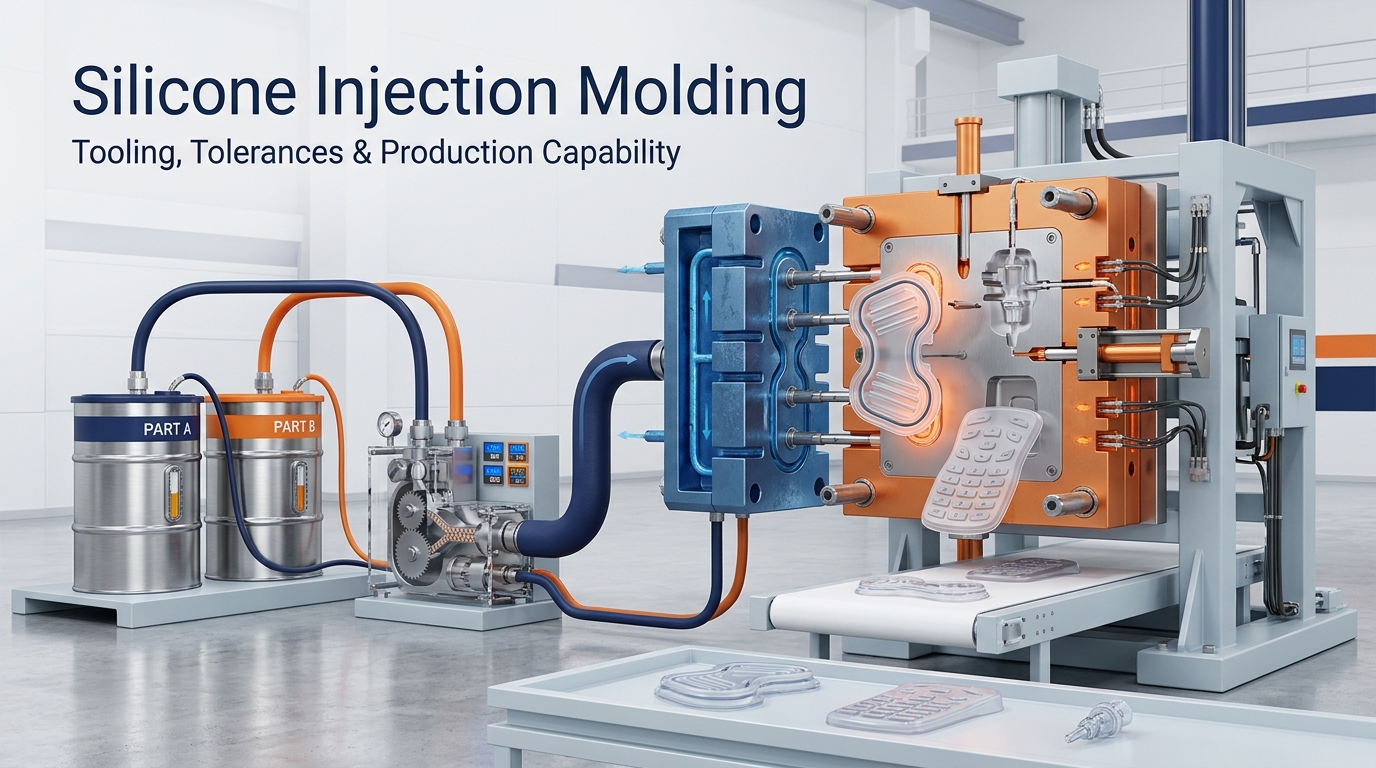
Die meisten Silikonteile, die in großen Stückzahlen eine wiederholbare Geometrie erfordern, werden in einem beheizten Stahlwerkzeug mit Kaltkanal gefertigt. Wir führen die Silikonspritzgussfertigung für LSR-Teile – von Konsumgütern bis hin zu Dichtungs- und Tastaturkomponenten – im eigenen Haus durch und berechnen Werkzeugkosten, Kavitation und Zykluszeit anhand der 3D-Datei anstatt anhand einer Katalogpreisliste.
Was wir für Silikon-Spritzguss verwenden
Nutzen Sie die vier unten aufgeführten Gruppen für die erste Lieferantenauswahl. „Verifiziert“ bedeutet, dass das Unternehmen über etablierte Kompetenzen verfügt; „projektabhängig“ bedeutet, dass der endgültige Preis erst nach Prüfung der Zeichnung, des Materials, des Jahresvolumens und der Validierungsanforderungen festgelegt wird.
Ausrüstung und Prozess
| Beschaffungsfrage | RY Silikonfähigkeit | Bestätigungsstatus |
|---|---|---|
| Welche Druckkapazität steht zur Verfügung? | LSR-Spritzgießmaschinen von 50–200 T; bis zu 300 T für große Mehrkavitätenwerkzeuge | Geprüfte Geräteauswahl; Auswahl der Presse nach Überprüfung des Projektionsbereichs |
| Kann die Anlage Einsätze verarbeiten oder mit automatisierter Hochkavitation arbeiten? | Horizontale Pressen für Kavitation; vertikale Pressen für die Einlegeplattenbeladung | Verifizierte Konfigurationen; der Automatisierungsumfang ist projektabhängig |
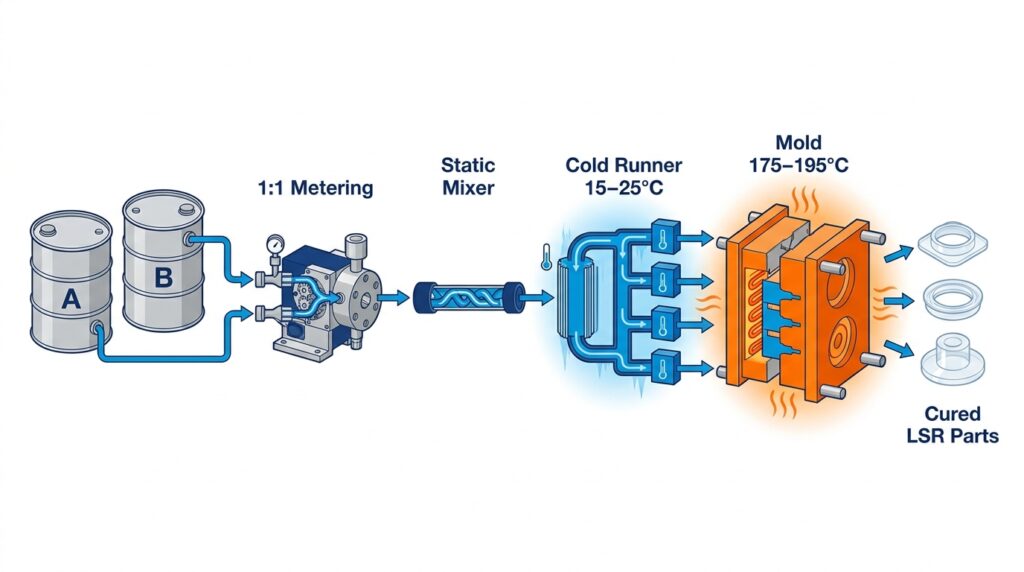
| Wie werden die beiden LSR-Komponenten und das Pigment dosiert? | 1:1 A/B-Pumpe, statischer Mischer und Pigment durch einen kontrollierten dritten Strom | Standardkonfiguration verifiziert |
| Welche Werkzeug- und Zuführsysteme werden unterstützt? | Stahl P20, H13 oder S136; offener Anguss, Kaltkanal und ventilgesteuerter Kaltkanal | Werkzeugstahl und Vorschubsystem nach Schusszahl- und Kostenprüfung ausgewählt |
Teile- und Werkzeugbereich
| Beschaffungsfrage | Funktionsfähigkeit | Bestätigungsstatus |
|---|---|---|
| Welche Teilegröße und welches Gewicht können angegeben werden? | 0,5–300 g pro Teil in einer Standardzelle | Projektabhängig; Geometrie und Schussvolumen bestimmen die Presse |
| Welcher Härtebereich wird unterstützt? | Shore A 5–80; Shore A 30–70 deckt den größten Teil der regulären Produktion ab | Genaue Sorte und Aushärtungssystem werden vor Angebotserstellung bestätigt. |
| Wie viele Kavitäten sind praktikabel? | 1–32 Kavitäten; 2–8 deckt die meisten Serienteile ab | Angebot nach Überprüfung von Durchfluss, Bilanz, Jahresvolumen und Wartung |
| Welches Verarbeitungsfenster wird verwendet? | Formtemperatur 160–210 °C, typischerweise 175–195 °C; Einspritzdruck 200–1200 psi | Nur Startfenster; Validierung anhand der Materialgüte und der Teilegeometrie |
| Welche Zykluszeit sollte beim Einkauf angenommen werden? | 15–60 s für Wände unter 3 mm; dickere Querschnitte skalieren nichtlinear. | Schätzung nur bis zur Validierung des T1-Prozesses |
| Ist eine Umspritzung von LSR auf Kunststoff möglich? | Einlegeteil-Umspritzung und Indexplatten-Zweikomponenten-Konfigurationen | Substratqualität, Haftsystem und Schältestplan müssen validiert werden |
Qualität und Dokumentation
| Beschaffungsfrage | RY Silikonfähigkeit | Bestätigungsstatus |
|---|---|---|
| Welches Toleranzrahmenwerk wird verwendet? | ISO 3302-1 M2 / M3 für allgemeine Abmessungen; engere CTQs werden separat geprüft. | Zeichnungsspezifisch; Messmethode und Vorrichtung müssen vereinbart werden. |
| Ist eine Produktion unter kontrollierten Umgebungsbedingungen möglich? | ISO-Klasse 7 / Klasse 8 für bestimmte medizinische und lebensmittelbezogene Programme | Reinraumumfang im Angebot und Qualitätsplan bestätigt |
| Welche Qualitätssicherungssysteme können das Projekt unterstützen? | ISO 9001-Basisstandard; ISO 13485 für medizinische Programme; IATF 16949 für Automobilprogramme | Anwendbares Zertifikat und Baustellenumfang wurden während der Qualifizierung bereitgestellt. |
| Welcher Prüfbericht wird bei T1 vorgelegt? | Maßbericht mit Zeichnungsmaßen für 3–5 Proben pro Kavität | Probenahmeniveau und CTQs wurden vor der Werkzeugfreigabe vereinbart |
| Sind Material- und Konformitätsaufzeichnungen nachverfolgbar? | Materialdeklaration, Chargenrückverfolgbarkeit des Lieferanten und relevante Berichte Dritter | Der genaue Umfang des Berichts hängt vom Material, der Farbe, dem Fertigprodukt und dem Markt ab. |
Kommerzielle Vorführung
| Beschaffungsfrage | Typischer Begriff | Bestätigungsstatus |
|---|---|---|
| Wie hoch ist die Mindestbestellmenge für die Produktion? | 3.000–5.000 Stück pro Bestellung, sobald das Werkzeug existiert | Teilegröße, Farbänderungen, Verpackung und Jahresbedarf können die Mindestbestellmenge beeinflussen. |
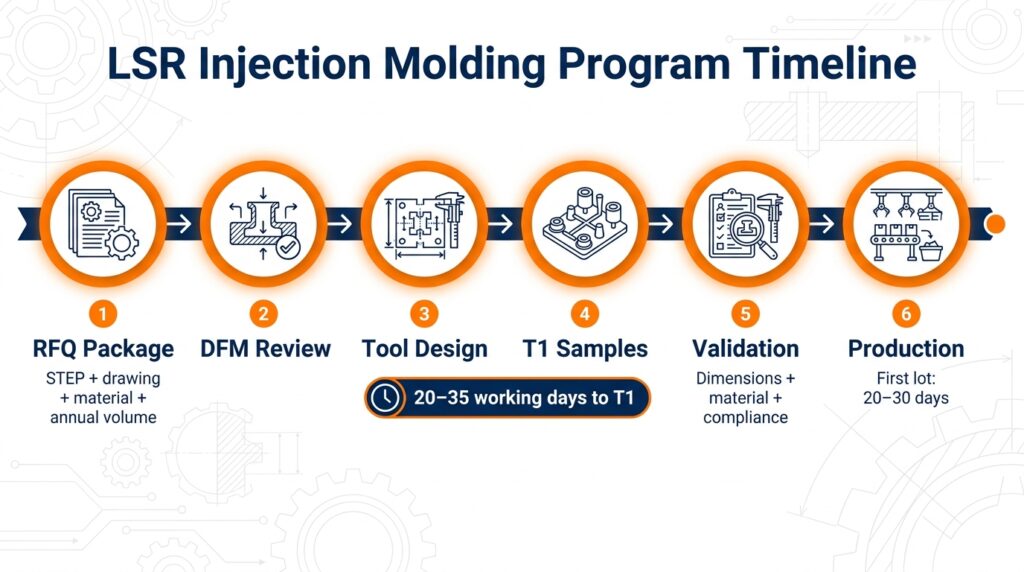
| Wie lange dauert die Werkzeugherstellung? | 20–35 Arbeitstage (4–6 Wochen) von der Genehmigung des DFM bis T1 | Der endgültige Zeitplan wird nach Überprüfung der Werkzeugkonstruktion und der Materialverfügbarkeit veröffentlicht. |
| Wie lange dauert eine T1-Revision? | 7–10 Werktage pro Korrekturrunde | Abhängig von Stahländerungen, Tests und Kundenfeedback. |
| Wie lange dauert die Produktion der ersten Charge? | 20–30 Tage nach Musterfreigabe | Auftragsmenge, Folgevorgänge und Dokumentation können den Zeitplan ändern. |
Welche LSR-Qualitäten und Aushärtungssysteme verarbeiten wir?
Wir verwenden platinvernetztes LSR als Standard für das Spritzgießen. Peroxidvernetztes HCR kann ohne ein anderes Zuführungssystem nicht in einer Spritzgießzelle verarbeitet werden und verbleibt daher auf den Kompressions- und Transferleitungen.
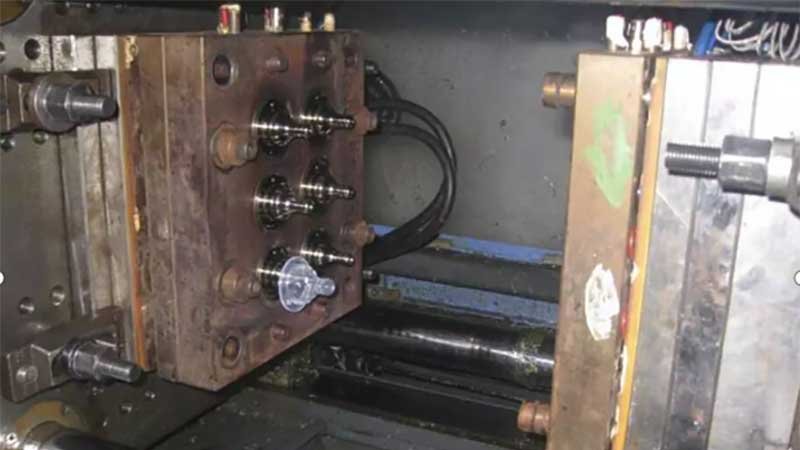
Qualitäten in regulärer Produktion:
- Universal-LSR, Shore A 30–70, für Küchen-, Haustier- und Geschenkartikel
- LSR für Lebensmittelkontakt ausgewählt und auf die Einhaltung der geltenden Rohstoffanforderungen geprüft FDA 21 CFR 177.2600 für wiederverwendbare Gummiartikel und gemäß den einschlägigen LFGB-Anforderungen und der BfR-Empfehlung XV, sofern angegeben.
- Medizinische LSR mit Materialprüfung bis ISO 10993-5 / -10 oder USP Klasse VI, sofern erforderlich; die abschließende biologische Bewertung bleibt spezifisch für das fertige Produkt, den Herstellungsprozess, die Art und Dauer des Kontakts.
- Selbstschmierende, ölableitende und reibungsarme Sorten für Dichtungen und Verschlüsse
- Selbstklebendes LSR zur Verklebung mit PC-, PA-, PBT- und PEEK-Substraten
- Elektrisch leitfähige und flammhemmende Ausführungen auf Anfrage
Das Pigment wird als dritter Strom im Mischer zugegeben und nicht von Hand vorgemischt. Farbabweichungen zwischen verschiedenen Chargen resultieren aus der Pigmentdosierung und nicht aus dem Basispolymer. Deshalb bewahren wir für jede Artikelnummer einen signierten Farbchip auf. Additive beeinflussen zudem das Fließ- und Aushärtungsverhalten, nicht nur die Werte im Datenblatt – siehe [Link einfügen]. Flüssigsilikonkautschuk-Zusätze.
Werkzeugausstattung: Kaltkanal, Kaltdeck und Abfall
Unsere Werkzeuge führen ein gekühltes Material mit einer Temperatur von 15–25 °C gegen einen Formhohlraum mit einer Temperatur von 175–195 °C. Dieser Temperaturunterschied verhindert das Aushärten des Angusskanals und ermöglicht so das angusskanallose Formen.
| Fütterungssystem | Materialverschwendung pro Schuss | Werkzeugkosten | Wo wir es verwenden |
|---|---|---|---|
| Offener Anguss / kalter Anguss | 5–20% | Niedrigster | Prototypen- und Kleinserienwerkzeuge |
| Kaltläuferblock | Nahezu Null | +25–50% über offenem Anguss | Produktionswerkzeuge mit einer Stückzahl von über 50.000 pro Jahr |
| Ventilgesteuerte Kaltdeck | Nahezu null, Torreste kontrolliert | Höchste | Kosmetische Teile, Mehrkavitätenbalance |
Ein Kaltkanalsystem amortisiert sich allein durch die Materialkosten bei einem Jahresvolumen von ca. 50.000 Stück (bei aktuellen LSR-Preisen von 8–20 USD/kg und 5–201 TP3 t Angussabfall). Darunter ist der Angussabfall günstiger als der Block. Wir zeigen im Angebot beide Werte an, anstatt das teurere Werkzeug zu empfehlen. Vergleich: Vollkaltkanalsystem versus offener Angusskanal Kostenvergleich sitzt hier.
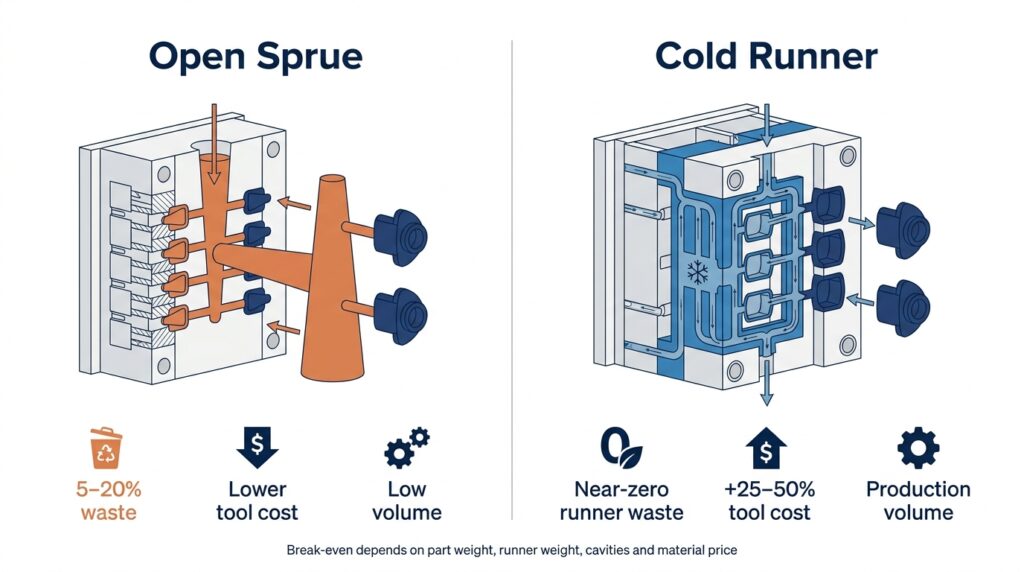
Die Werkzeugstahlauswahl richtet sich nach der erwarteten Schusszahl: P20 bis ca. 250.000 Schüsse, H13 oder S136 ab 500.000 Schüssen und für Sorten mit aggressiven Füllstoffen. Entformungsschräge, Wandübergänge, Entlüftung und Schwindzugabe werden bei DFM (Defined Fabrication) festgelegt, nicht erst nach T1 – die Arbeitsregeln finden Sie in unserem Dokument. Leitfaden zur Konstruktion von Silikonformen.
Toleranz- und Blitzkontrolle
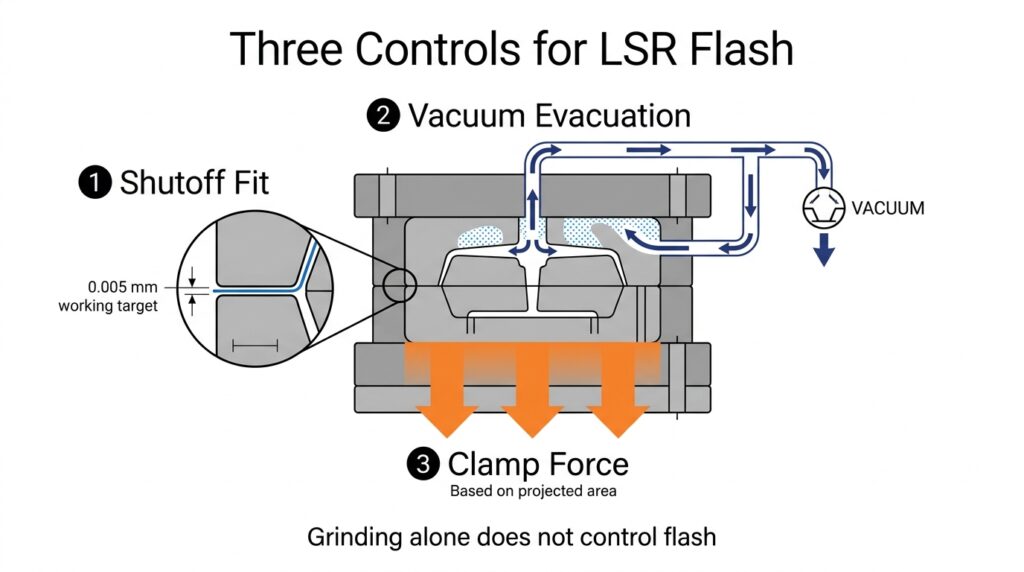
Unter Produktionsdruck kann LSR in extrem kleine Trennfugenspalte eindringen; 0,002 mm ist die von uns bei der Werkzeugprüfung verwendete Risikoschwelle, keine universelle Gratvorgabe. Keine Trennfuge weist über jeden Zyklus hinweg einen gleichbleibenden Spalt auf, daher lässt sich die Gratkontrolle nie durch einen einzelnen Wert in der Zeichnung bestimmen. Sie erfordert das Zusammenwirken von Abschaltzustand, Vakuum und Spannkraft; Schleifen allein reicht nicht aus.
Was wir kontrollieren:
- Die Trennlinienabsperrung wurde vor T1 auf ein Arbeitsziel von 0,005 mm eingestellt, anschließend anhand des in der Zeichnung vereinbarten Gratgrenzwerts überprüft und nach der ersten Produktionscharge erneut auf Stahlverschleiß kontrolliert.
- Vakuumevakuierung des Hohlraums vor der Injektion, wodurch die eingeschlossene Luft entfernt wird, deren Gegendruck andernfalls das Silikon in die Trennfuge statt durch die Entlüftungsöffnungen drücken würde.
- Die Schließkraft wird anhand der projizierten Fläche und nicht anhand der Maschinengröße berechnet; ein unterspanntes Werkzeug öffnet sich unter Einspritzdruck und verursacht selbst bei einer perfekten Trennlinie Gratbildung.
- Die Schwindzugabe beträgt 1,5–3,5%, abhängig von Güteklasse, Härtegrad und Wandstärke, bestätigt durch den T1-Koordinatenmessgerätebericht.
Die Maßabnahme folgt ISO 3302-1. M2 ist bei den meisten Geometrien erreichbar; M1 ist eine Einzelfallentscheidung, die von der Angusslage und der Anzahl der Kavitäten abhängt. Engere Werte bedeuten in der Regel, dass die Zeichnung von einem weichen Werkstoff verlangt, sich wie ein bearbeitetes Teil zu verhalten. Die Gratmechanik wird in [Referenz einfügen] behandelt. Erreichen von Gratfreiheit beim LSR-Formen, und Hinterschnittgeometrie – die LSR weitaus besser verträgt als Thermoplaste – in Hinterschnitt-Designregeln für LSR-Teile.
Nachbehandlung, Tests und Dokumentation
Die aus der Presse kommenden Teile sind ausgehärtet, enthalten aber noch flüchtige Bestandteile und Siloxanreste. Die Standard-Nachhärtung in unseren Öfen erfolgt bei 200 °C für 4 Stunden, angepasst an Güteklasse und Wandstärke. Teile mit Lebensmittelkontakt und Medizinprodukte werden standardmäßig nachgehärtet; industrielle Dichtungen benötigen dies unter Umständen nicht. Details finden Sie in [Referenz einfügen]. Silikonprodukte nach der Aushärtung.
Dokumentation, die wir mit einer Sendung ausstellen können:
- Materialdeklaration und Chargenrückverfolgbarkeit bis zur LSR-Lieferantencharge
- Prüfberichte von Drittanbietern, die sich auf das genaue Material, die Farbe, das Fertigprodukt und den Zielmarkt beziehen: FDA 21 CFR 177.2600, relevante LFGB/BfR XV-Anforderungen, RoHS und REACH SVHC
- Maßbericht mit allen Zeichnungsmaßen, 3–5 Proben pro Kavität
- Härte, Zugfestigkeit, Reißfestigkeit und Druckverformungsrest gemäß ASTM D2240 / D412 / D624 / D395
Der Umfang der Testmethoden und was die einzelnen Berichte abdecken und was nicht, wird in folgendem Dokument dargelegt: Silikonprüfmethoden.
Zweikomponenten- und Umspritzfähigkeit
LSR verbindet sich mit technischen Thermoplasten entweder durch Selbstklebetechnik oder durch mechanische Verzahnung. Die Wahl des Substrats und der genauen Materialgüte ist entscheidend. Ausgewählte PC-, PA66-, PBT- und PEEK-Typen können mit einem kompatiblen selbstklebenden LSR-System verbunden werden, die Haftung muss jedoch am jeweiligen Harz nachgewiesen werden. PP und PE erfordern in der Regel eine Plasma- oder Primerbehandlung oder eine mechanische Verzahnung.
Wir führen das Umspritzen entweder durch Einlegen des thermoplastischen Formteils als Insert oder als Zweikomponenten-Verfahren auf einer Indexplatte durch. Die Haftfestigkeit wird mittels eines projektspezifischen 180°-Schältests an T1-Proben überprüft. Für qualifizierte selbstklebende LSR- und PC- oder PA66-Kombinationen gilt ein Wert von 3–8 N/mm² mit Kohäsionsbruch als Arbeitsrichtwert; der endgültige Abnahmewert wird durch die Zeichnung und den Validierungsplan festgelegt. Eine saubere Trennschicht führt vor der Werkzeugentnahme zu einer Überprüfung der Substratqualität, der Oberflächenvorbereitung und der Formgebungsbedingungen.
Teil der Familien, die wir unterstützen
Diese vier Produktfamilien veranschaulichen die Anforderungen an Produkt und Dokumentation, die wir im Rahmen von Silikonformprogrammen erfüllen. Das gewählte Fertigungsverfahren – LSR-Spritzgießen, Kompression, Transferverfahren oder ein anderes Verfahren – wird anhand der tatsächlichen Geometrie, des Materials und des Volumens bestimmt und nicht aus der Produktkategorie abgeleitet.
| Teilfamilie | Was treibt das Werkzeug an? | Ähnliche Produkterfahrung |
|---|---|---|
| Dichtungen, Dichtungsringe, Verbinder | Kompressionssatz pro ASTM D395 und ein gratfreier Scheitel; Kosmetik ist zweitrangig. | O-Ringe, Gummifolie, Winkelstücke und Schlauchverbinder |
| Tastaturen und Bedienfelder | Die Betätigungskraft wurde über die gesamte Fläche innerhalb von ±20 gf gehalten, und die Kraftstabilität wurde nach 1 Million Zyklen gewährleistet. | wasserdichte Tastaturen, Tasten mit hohem Tastgefühl |
| Lebensmittelkontakt- und Babyprodukte | FDA 21 CFR 177.2600 und LFGB-Dokumentation, Nachhärtung als fester Schritt, keine Geruchsübertragung | Fütterungssets, Beißringe, Babyteller |
| Medizinische und persönliche Betreuung | ISO 10993 / USP Klasse VI Materialdokumentation, Reinraumformung, Chargenrückverfolgbarkeit | Menstruationstassen |
Kleine Teile mit hohem Kavitationsanteil ziehen das Werkzeug in Richtung einer kalten Deckfläche; große Einzelteile bleiben unabhängig vom Jahresvolumen einkavitätsbehaftet mit offenem Anguss.
Volumen, Mindestbestellmenge und Lieferzeit
Spritzgießen ist ein werkzeugintensives Verfahren. Der Stückpreis sinkt mit zunehmender Kavitätenanzahl; daher bestimmt die Kavitätenanzahl zu Projektbeginn die endgültigen Kosten, nicht die Verhandlung bei der Bestellung.
Hier werden zwei unterschiedliche Kennzahlen verwechselt. Die Mindestbestellmenge (MOQ) gibt an, wie klein eine Einzelbestellung sein muss, sobald der Stahl verfügbar ist. Die folgende Tabelle zeigt das Jahresvolumen, das darüber entscheidet, ob sich das Schneiden dieses Stahls überhaupt lohnt.
| Jahresvolumen (nicht Auftragsgröße) | Typisches Werkzeug | Kommentar |
|---|---|---|
| Unter 10.000 Stück | Einzelkavität, offener Anguss | Kompressionsformen ist oft günstiger |
| 10.000 – 100.000 Stück | 2–8 Kavitäten, Kaltkanal | Standard-Einspritzfenster |
| Über 100.000 Stück | 8+ Hohlräume, Ventilschieber | Zyklus und Automatisierung dominieren die Kosten |
Unsere Mindestbestellmenge für spritzgegossene LSR-Teile beträgt 3.000–5.000 Stück pro Bestellung. Dies ist nicht gleichzusetzen mit der Frage, ob Sie ein Spritzgusswerkzeug anschaffen sollten: Bei Stückzahlen unter ca. 10.000 pro Jahr ist das Formpressen in der Regel insgesamt günstiger, obwohl der Stückpreis höher ist, da die Werkzeugkosten nur einen Bruchteil betragen und Designänderungen leichter zu verkraften sind. Die Werkzeugerstellung dauert 20–35 Werktage bis zum ersten Fertigungsschritt (T1), mit 7–10 Werktagen pro Korrekturrunde. Die Serienproduktion nach Musterfreigabe dauert 20–30 Tage für die erste Charge. Die Kostenstruktur der einzelnen Prozesse ist wie folgt aufgeschlüsselt: Was kostet Silikonformen?.
Wann wir von Silikon-Spritzguss abraten
Wir nennen den Prozess, der zum Bauteil passt, nicht den Prozess mit dem höchsten Werkzeugwert.
- Jährliches Volumen unterhalb der Werkzeugkosten-Gewinnschwelle: Silikon-Kompressionsformung Verwendet günstigere Werkzeuge und gleicht Konstruktionsänderungen ohne einen neuen Stahlblock aus.
- Bei dicken, massiven Abschnitten ab etwa 10–12 mm: Die Aushärtungszeit skaliert mit dem Quadrat der Dicke, und der Zyklus wird unwirtschaftlich.
- Teile mit Metalleinsätzen in geringen Stückzahlen: Spritzpressen ist in der Regel die bessere Passform
- Endlosprofile, Schnüre und Schläuche: Extrusion, nicht Spritzguss
- Der Entwurf ist noch in der Entwicklung: Jede Geometrieänderung nach dem Stahlzuschnitt erfordert Nachbearbeitung der Werkzeuge. Daher halten wir das Projekt bis zur endgültigen Fertigstellung der Zeichnung auf 3D-Druck oder Kompressionsprototypen fest.
Eine umfassendere Übersicht der Alternativen finden Sie in unserem Leitfaden zum Herstellungsprozess von Silikonprodukten.
Was einer Angebotsanfrage beigefügt werden sollte
Wir können Ihnen anhand eines Fotos ein Angebot erstellen, allerdings ist der Betrag mit einem Risiko behaftet. Um einen verbindlichen Preis zu erhalten:
- 3D-Datei (STEP oder IGES) plus 2D-Zeichnung mit kritischen Maßen und Toleranzklasse
- Zielhärtegrad und -farbe, Pantone-Referenz, falls eine Farbanpassung erforderlich ist – siehe Wie Sie CAD-Zeichnungen für Ihren Hersteller vorbereiten
- Konformitätsziel: Lebensmittelkontakt, Medizinprodukte, RoHS oder keine
- Jährliches Volumen und Bestellhäufigkeit, nicht nur die Erstbestellung
- Kosmetische Anforderungen: akzeptable Trennlinie, Lage von Angussresten, Oberflächenbeschaffenheit (SPI oder VDI)
Wenn Ihr Teil einer der vier oben genannten Familien ähnelt, können wir relevante Material-, Werkzeug- und Qualitätsplanungserfahrungen wiederverwenden; der endgültige Prozess und das Werkzeugdesign werden während des DFM dennoch bestätigt.
Häufig gestellte Fragen
Werden die Werkzeugkosten mit der Produktion verrechnet?
Die Werkzeugkosten werden separat angeboten und vor dem Zuschnitt des Stahls in Rechnung gestellt. Ob und in welcher Höhe eine Gutschrift erfolgt, ist im schriftlichen Angebot enthalten. Bitte fordern Sie diese Aufstellung vor der Bestellung schriftlich von uns oder einem anderen Lieferanten an.
Welche Toleranzgrenze haben Sie?
ISO 3302-1 M2 oder M3 für die meisten Geometrien. M1 hängt von der Angussposition, der Kavitätenanzahl und der Wandgleichmäßigkeit ab und wird im T1-Bericht bestätigt.
Gibt es bei Ihnen eine Mindestbestellmenge?
Ja – 3.000–5.000 Stück pro Auftrag, sobald das Werkzeug gefertigt ist. Das Jahresvolumen ist ein separater Test: Bei weniger als ca. 10.000 Stück pro Jahr bieten wir stattdessen das Formpressverfahren an.
Können Sie die FDA- und LFGB-Dokumentation vorlegen?
Ja. Das Angebot legt den anwendbaren Prüfumfang gemäß FDA 21 CFR 177.2600 und LFGB/BfR XV für das jeweilige Material, die Farbe und den Verwendungszweck fest. Materialzertifikate und verfügbare Gutachten Dritter sind der entsprechenden Produktionscharge zugeordnet; Prüfungen neuer Fertigprodukte werden bei Bedarf separat angeboten.
Bevor Sie das Werkzeug sperren
Die beiden Entscheidungen, deren Rückgängigmachung kostspielig ist, betreffen die Anzahl der Kavitäten und die Angusslage. Die Anzahl der Kavitäten bestimmt den Stückpreis über die gesamte Lebensdauer des Werkzeugs; die Angusslage legt fest, wo die kosmetischen Rückstände liegen und welche Seite des Werkstücks als A-Fläche dienen kann. Beide lassen sich in der CAD-Planung kostengünstig ändern, in der Fertigung mit Stahl jedoch kostspielig.
Senden Sie uns die 3D-Datei, die Toleranzklasse, das Konformitätsziel und ein realistisches Jahresvolumen. Wir erstellen Ihnen dann ein Angebot mit Werkzeugkosten, Kavitationsoptionen und der Gewinnschwelle im Vergleich zum Formpressen. Sollte das Volumen den Einsatz eines Spritzgießwerkzeugs nicht rechtfertigen, weisen wir Sie im Angebot darauf hin. Die Kriterien für die Musterbewertung vor der Freigabe der Serienproduktion finden Sie in [Link einfügen]. wie man die Musterqualität vor der Massenproduktion beurteilt.
Angebot anfordern
Senden Sie Ihre 3D-Datei und Ihr Jahresvolumen über die Angebotsanfrageformular.
Bitte geben Sie in der ersten E-Mail Folgendes an: STEP-Datei, Toleranzklasse, Ziel-Durometer, Konformitätsanforderungen und Jahresvolumen. Wir senden Ihnen anschließend eine Liste mit Werkzeugkosten, Kavitationsoptionen, Stückpreisen bei zwei Volumenstufen und der Gewinnschwelle im Vergleich zum Formpressen.
Verweise
- LFGB § 31, Übergang von Stoffen auf Lebensmittel – Bundesministerium der Justiz, aktueller konsolidierter Text: gesetze-im-internet.de/lfgb/__31.html
- USP Allgemeines Kapitel 〈 88 〉 Biologische Reaktivitätstests, In Vivo (Grundlage der Klassifizierung von Kunststoffen der Klassen I–VI) — United States Pharmacopeia: doi.usp.org/USPNF/USPNF_M98834_01_01.html