Die meisten Teams, die einen Silikonhersteller auswählen, beginnen mit einem Vergleich der Stückpreise. Das ist jedoch der falsche erste Schritt. Ein günstiges Angebot ist erst dann aussagekräftig, wenn man weiß, welches Verfahren für das Bauteil erforderlich ist, wer die Werkzeuge kontrolliert und ob die Angaben auf das jeweilige Produkt zutreffen.
Der häufigste Fehler liegt nicht an einem schlechten ersten Muster. Vielmehr sind es ein blockiertes Werkzeug, eine blockierte Verbindung oder ein blockierter Lieferant – dazu kommen noch Grate, Geruch, Farbabweichungen oder ein Zertifikat, das nicht mit dem tatsächlich versendeten Teil übereinstimmt.
Wählen Sie die Fabrik passend zum benötigten Prozess für Ihr Bauteil aus und fordern Sie anschließend einen Nachweis an, der die Produktionsrezeptur, den Aushärtungsprozess und den Verwendungszweck hinreichend abdeckt. Vergeben Sie keine Werkzeugaufträge, bevor im Angebot der Formgebungsprozess, der Testumfang sowie der Werkzeugstandort und die Transferbedingungen aufgeführt sind.
Zusammenfassung
- Ein Silikonhersteller ist ein Werk, das die Produktionsprozesse selbst kontrolliert. Ein Händler mit einem Katalogfoto ist eine andere Sache.
- HCR, LSR und Extrusion sind unterschiedliche Fertigungssysteme. Kann der Betrieb die für Ihre Geometrie erforderliche Fertigungsroute nicht realisieren, ist der Rest des Angebots irrelevant.
- Die Einhaltung der Vorschriften beginnt mit dem Zielmarkt, dem Verwendungszweck und dem Nachweisumfang. Ein Zertifikat ist nur dann sinnvoll, wenn es die geltende Anforderung, die Produktionsrezeptur, den Prozess, den Artikel und die versandte Charge miteinander verknüpft.
Was bedeutet “Silikonhersteller” eigentlich?
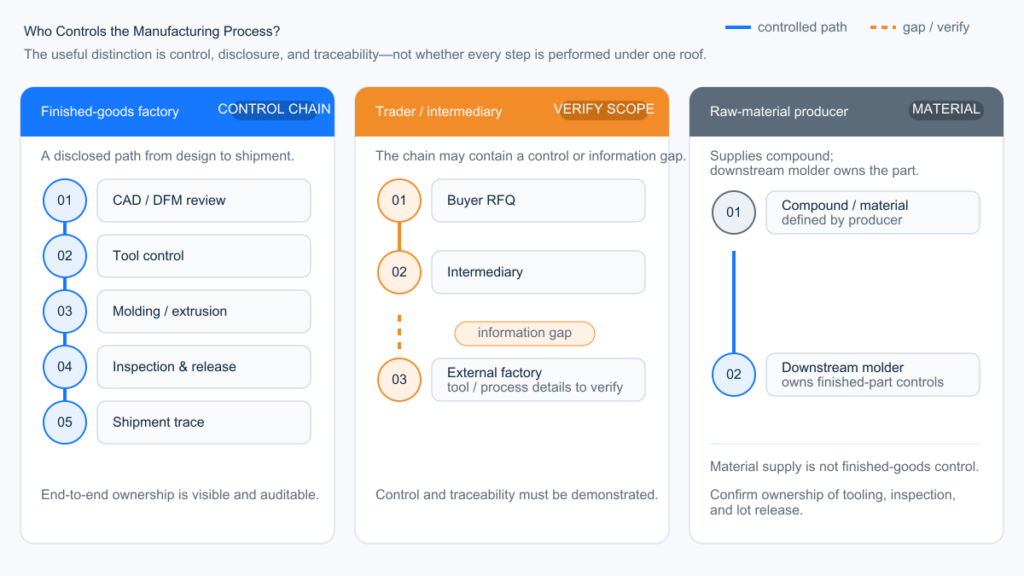
Bei einem kundenspezifischen OEM-Projekt bedeutet dies einen Lieferanten, der den relevanten Produktionsprozess kontrolliert, offenlegt, wo sich die Werkzeuge und die Produktionszelle befinden, und die Charge bis zur ausgelieferten Charge zurückverfolgen kann. Einige qualifizierte Hersteller nutzen zugelassene Werkzeugmacher oder vergeben Nachbearbeitungsschritte an Subunternehmer; entscheidend sind Transparenz und Kontrolle, nicht die Frage, ob alle Schritte unter einem Dach stattfinden.
Drei verschiedene Unternehmen verbergen sich unter demselben Suchbegriff:
| Juristische Person | Was sie tatsächlich verkaufen | Wenn sie passen | Weggehsignal |
|---|---|---|---|
| Fertigwarenfabrik | Formteile, extrudierte oder umspritzte Teile; besitzt oder bedient das Werkzeug | Kundenspezifische OEM-/ODM-Arbeiten | Kann weder Pressentyp, Prozess noch Formstandort angeben |
| Händler / Katalogwiederverkäufer | Beschaffung und Logistik; die Produktion findet woanders statt. | Standard-SKUs, kleine Testkäufe | Der Produktionsstandort weicht von der genehmigten Probenquelle ab, und es liegt kein kontrollierter Transfer- oder Requalifizierungsplan vor. |
| Rohstoffproduzent | Gummi, LSR, Flüssigkeiten, Additive | Sie haben bereits eine Formmaschine | Sie können weder ein fertiges Verbraucher- noch ein Industrieteil anbieten. |
Die Mehrdeutigkeit bleibt verborgen, weil sich der Begriff “Hersteller” leicht in eine Bezeichnung einfügen lässt. Sie wird erst sichtbar, wenn eine Änderung der Formkavität, eine Anpassung der Härte oder eine zweite Farbe benötigt wird und der Kontakt zum Werkzeugbau nicht erreichbar ist. Dann repräsentiert das freigegebene Erstmuster möglicherweise nicht mehr die Fertigungszelle.
Fragen Sie, mit welchem Verfahren und welcher Pressenfamilie das Teil gefertigt wird, wo die Form gelagert wird, wem sie gehört und wer sie instand hält, und was bei einer Produktionsverlagerung geschieht. Falls Werkzeugbau oder Nachbearbeitung ausgelagert werden, fordern Sie vom Lieferanten die Offenlegung des Standorts und die Verantwortung für Validierung, Änderungsmanagement und Rückverfolgbarkeit. Fragen zur Werksprüfung gehören auf wie man Silikonproduktfabriken inspiziert.
Wie man einen Silikonhersteller anhand der Prozesspassung auswählt
Wählen Sie die Fabrik anhand des Prozesses, der für Ihr Bauteil tatsächlich durchgeführt werden kann – und nicht anhand der Materialbezeichnung im Angebot.
Bei der Prüfung einer Angebotsanfrage beginnen wir mit der 3D-Geometrie, den kritischen Toleranzen, den Details zu Einlegearbeiten oder Verklebungen, dem Jahresvolumen und den Validierungsanforderungen. Wir wählen HCR oder LSR nicht allein anhand der Produktkategorie aus und betrachten den automatisierten Prozess nicht als Standard.
Das Haupt Silikonherstellungsprozesse HCR und LSR sind nicht austauschbar. Es handelt sich nicht um zwei Leistungsstufen derselben Werkstatt. Sie erfordern unterschiedliche Ausrüstung, Werkzeugkonstruktionen und Arbeitsaufwand. Extrusion ist ein drittes System. Ein Angebot einer Druckerei für eine LSR-Dünnwanddichtung ist nicht ausreichend.“
| Zustand des Teils | Startvorgang | Die Fabrik muss haben | Falscher-Shop-Fehler |
|---|---|---|---|
| Einfache Formteile für Küche, Babyartikel oder Werbeartikel; unbestimmte Menge | HCR-Kompression | Kompressionspressen, Ladekontrolle, Beschnittdisziplin | LSR-Werkzeuge für ein Teil zu bezahlen, das die Automatisierung nie nutzen wird. |
| Dünne Wände, feine Dichtungen, kleine Merkmale, stabiles Volumen | LSR-Einspritzung / LIM | A/B-Messung, Präzisionswerkzeuge, Blitzsteuerung | Blitzlicht bei jeder Aufnahme; Bediener schneiden nach, was das Werkzeug eigentlich hätte stoppen sollen. |
| Kunststoff- oder Metallumspritzung | LSR-Injektion, nach Definition des Bondverfahrens | Einlegen des Werkzeugs, Formtemperaturregelung, Verbindungs- oder Verriegelungsmethode | Eine Handprobe, die zunächst verklebt aussieht und sich später durch Hitze oder Biegung ablöst. |
| Rohre, Streifen, Schnüre, Profile, Platten | HCR-Extrusion oder Kalanderung | Stanzen, kontinuierliches Aushärten, Schneiden/Verbinden | Ein Spritzgießer unterbreitet ein Angebot für eine provisorische Spritzgusslösung für ein durchgehendes Profil |
| Große, einfache Industriedichtung oder -auflage | HCR-Kompression | Kontrolle der Ladungsplatzierung, akzeptabler Trennlinienplan | Ein LSR-Angebot, dessen Werkzeugkosten sich nie amortisieren |
LSR wird oft als Qualitätsverbesserung betrachtet, obwohl es sich eigentlich um ein Produktionssystem handelt. Die Kosten rechtfertigen sich durch dünne Wandstärken, präzise Dosierung von Kavität zu Kavität und hohe Produktionsmengen – nicht etwa durch eine sicherere Spachteltechnik oder eine “medizinischere” Dichtung. Solange die Zeichnung noch in der Entwicklung ist, kann ein kostengünstigeres HCR-Kompressionswerkzeug hilfreich sein, um die Gesamtgeometrie, die Passgenauigkeit, die Handhabung und grundlegende Funktionsannahmen zu überprüfen, bevor die Produktion von LSR-Stahl abgeschlossen wird. Dokumentieren Sie die Material- und Prozessunterschiede: Ein HCR-Prototyp validiert weder die LSR-Füllung, die Angusslage, den Kaltkanal- oder Kavitätenausgleich, das Gratverhalten, die automatische Entformung, die Zykluszeit noch die endgültige LSR-Schrumpfung. Diese Bedingungen müssen mit dem für die Produktion vorgesehenen LSR-Werkzeug und -Prozess bestätigt werden. Wenn die Geometrie den Fluss von flüssigem Silikonkautschuk erfordert und die Jahresproduktion stabil ist, sollte die Kompression nicht erzwungen werden, nur um die Werkzeugkosten zu senken.
Bitten Sie das Werk, die einzelnen Arbeitsschritte im Angebot anzugeben: Kompression, Transfer, HCR-Spritzguss, LIM, Extrusion. Wenn diese Zeile fehlt, handelt es sich nicht um ein Prozessangebot, sondern um eine Schätzung.

Welche Nachweise sollten Sie vor der Werkzeugerstellung verlangen?
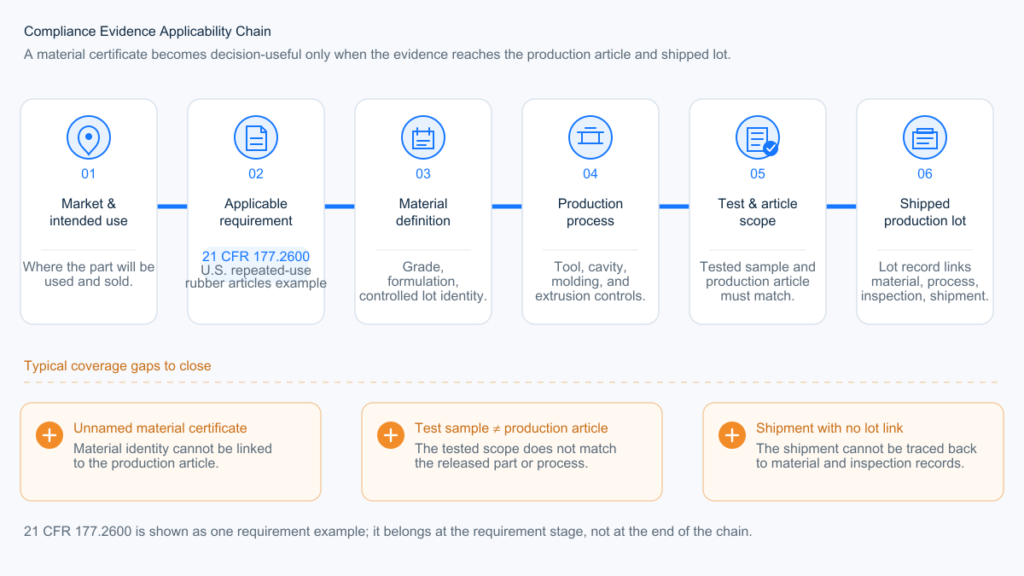
Beginnen Sie mit dem Zielmarkt, der Produktverwendung und dem Ausfallrisiko. Erstellen Sie anschließend eine Nachweiskette, die die jeweilige Anforderung mit dem Produktionsartikel und der ausgelieferten Charge verknüpft. Gehen Sie nicht von einem Lieferantenzertifikat aus und erfinden Sie die Abdeckung rückwärts.
In unseren LSR-Programmen führen wir die Materialdeklaration, die Chargenrückverfolgbarkeit des Lieferanten und den Umfang der relevanten Berichte von Drittanbietern als separate Aufzeichnungen. Ein Materialanalysezertifikat (CoA) kann die Lieferkette unterstützen, wird aber nicht zur Freigabe von Fertigprodukten verwendet.
Derselbe Rahmen gilt für Teile mit Lebensmittelkontakt, Kinderartikel, Medizinprodukte, Elektrotechnik, Automobilindustrie und allgemeine Industrieteile. Die Vorschriften oder Kundenspezifikationen ändern sich; die Beweisführung bleibt dieselbe.
| Beweisschicht | Was ist zu überprüfen? | Verwendbare Beweise | Abdeckungslücke |
|---|---|---|---|
| 1. Anwendbare Anforderung | Zielmarkt, Produktkategorie, beabsichtigter Kontakt bzw. beabsichtigte Exposition und Kundenspezifikation | Benannte Vorschrift, Norm, Zeichnungsnotiz oder vertragliche Anforderung mit ihrem Anwendungsbereich | “Die Bezeichnungen ”FDA“, ”medizinische Qualität“, ”RoHS“ oder ”lebensmittelsicher“ werden ohne Angabe von Anforderungen oder Verwendungsbedingungen verwendet. |
| 2. Materialdefinition | Lieferant, Güteklasse, Aushärtungssystem, Härte, Pigment, Additive und jegliche Grundierung, Tinte, Einlage oder Beschichtung, die im Produkt verbleiben | Spezifikation des kontrollierten Materials, Lieferantenerklärung, gegebenenfalls technisches Datenblatt (TDS) / Sicherheitsdatenblatt (SDS) und Rezeptur- oder Farbreferenz | Ein Bericht über eine nicht näher bezeichnete Basisverbindung, die in verschiedenen Farben, Additiven oder Verbundsystemen ohne Bewertung wiederverwendet wurde. |
| 3. Prozessumfang | Formgebung oder Extrusionsverfahren, Aushärtung und Nachhärtung, Waschen, Bedrucken, Kleben, Umspritzen und ausgelagerte Arbeiten | Freigegebener Prozessablauf und Aufzeichnungen, aus denen hervorgeht, welche Vorgänge die Beweise umfassen. | Das Prüfmaterial und das Produktionsprodukt durchlaufen wesentlich unterschiedliche Verarbeitungswege. |
| 4. Test- und Artikelumfang | Prüfmuster oder Fertigprodukt, Prüfverfahren, Bedingungen, Labor, Berichtsdatum und Akzeptanzkriterien | Bericht oder dokumentierte Begründung, aus der hervorgeht, warum die getestete Konfiguration für den Produktionsartikel gilt. | Der Titel des Zertifikats ist relevant, aber die Probe, die Methode, die Belichtung oder die Konfiguration stimmen nicht mit dem Anspruch überein. |
| 5. Rückverfolgbarkeit und Änderungskontrolle | Verbindung von der Materialcharge über den Arbeitsauftrag, das Werkzeug, den Prozess, die Prüfung, die Verpackung bis hin zum Versand | Chargenaufzeichnungen plus ein definierter Prüfpfad bei Änderungen von Material, Farbe, Prozess, Standort, Werkzeug oder Unterlieferanten | Der Lieferant kann den Bericht und die Materialdeklaration nicht mit der versandten Produktionscharge in Verbindung bringen. |
Kein einzelnes Dokument belegt alle Ebenen. ISO 9001 beschreibt ein Qualitätsmanagementsystem. BSCI befasst sich mit sozialer Verantwortung. Ein Materialanalysezertifikat (CoA) beschreibt eine gelieferte Charge. Ein Produktprüfbericht deckt die Probe und die darin genannten Bedingungen ab. Die Annahme, dass eines dieser Dokumente eine universelle Produktzulassung darstellt, führt zu einer Lücke im Geltungsbereich.
Beispiel für Lebensmittelkontakt in den USA
Für einen in den USA verkauften, wiederverwendbaren Silikonkautschukartikel, der für den Kontakt mit Lebensmitteln zugelassen ist., 21 CFR 177.2600 ist ein geeigneter Ausgangspunkt. Er behandelt zulässige Bestandteile und Extraktionsbedingungen für Gummiprodukte. Es handelt sich nicht um eine FDA-Zulassung für einen Hersteller, und er macht nicht jedes als lebensmittelkonformes Silikonprodukt bezeichnete Produkt automatisch konform.
Wenden Sie das fünfstufige Rahmenkonzept an: Ermitteln Sie die vorgesehenen Lebensmittelkontakt- und Verwendungsbedingungen; definieren Sie die Verbindung, das Pigment und das Aushärtungssystem; dokumentieren Sie die Aushärtung und Nachhärtung; bestätigen Sie, welches Produkt und welche Bedingungen der Bericht abdeckt; und verknüpfen Sie diese Nachweise anschließend mit der Produktionscharge. Fertigprodukt- oder ergänzende Prüfungen sind erforderlich, wenn dies durch Vorschriften, Kundenanforderungen, den bestehenden Berichtsumfang oder die Risikobewertung vorgeschrieben ist.
Eine separate vollständige Prüfung für jede Farbe ist keine universelle FDA-Vorschrift. Überprüfen Sie die Pigmentchemie, die Konzentration, den Umfang bestehender Berichte und das Ausmaß der Änderung. Das Ergebnis kann eine Dokumentenprüfung, eine Lieferantenerklärung, gezielte ergänzende Prüfungen oder eine neue Prüfung des Endprodukts sein. Wie man überprüft, ob ein Silikonlieferant tatsächlich lebensmittelechtes Material verwendet für den detaillierten Lieferantenverifizierungsprozess. Die Auswahl des Aushärtungssystems ist als separate Material- und Prozessentscheidung zu behandeln.
Wie wählt man einen Silikonhersteller aus?
Verwenden Sie eine gewichtete Bewertungsmatrix erst, nachdem die Projektanforderungen festgelegt wurden. Sie hilft beim Vergleich qualifizierter Kandidaten; sie kann jedoch eine Prozessabweichung oder das Fehlen rechtlicher Anforderungen nicht in einen akzeptablen Lieferanten umwandeln.
Bewerten Sie jedes Kriterium von 0 bis 5 anhand desselben Nachweisstandards für jeden Lieferanten:
- 5 — Vorgeführt: Die projektspezifische Leistungsfähigkeit wird vollständig durch entsprechende Aufzeichnungen, Berichte, Zeichnungen oder einen freigegebenen Kontrollplan belegt; es sind keine wesentlichen Abschlussmaßnahmen mehr erforderlich.
- 4 — Im Wesentlichen nachgewiesen: Die projektspezifischen Nachweise sind größtenteils vollständig; es fehlt lediglich noch ein kleiner, risikoarmer Punkt mit Verantwortlichem und Fälligkeitsdatum.
- 3 — Bedingt akzeptabel: Die Fähigkeiten scheinen geeignet, jedoch muss vor der Auftragsvergabe eine wichtige Lücke in der Dokumentation, Validierung oder der Kontrolle/Verantwortlichkeit geschlossen werden.
- 2 — Teilweise unterstützt: Der vorgeschlagene Weg mag funktionieren, doch verhindern mehrere inhaltliche Lücken oder unbestätigte Annahmen die Qualifizierung.
- 1 — Nur beansprucht: Der Lieferant liefert eine allgemeine Leistungsbeschreibung mit wenigen projektspezifischen Nachweisen.
- 0 — Nicht akzeptabel: Fähigkeitsdiskrepanz, Verweigerung der Offenlegung einer erforderlichen Kontrollmaßnahme, nicht erfüllte Sicherheitsprüfung oder fehlende verwertbare Beweise
Gewichtete Punkte berechnen als (Bewertung ÷ 5) × Gewicht. Verwenden Sie ganzzahlige Bewertungen und dokumentieren Sie die Nachweise oder laufenden Maßnahmen, die jeder Bewertung zugrunde liegen. Dies ist ein empfohlener Beschaffungsrahmen, kein Branchenzertifizierungsstandard; passen Sie die Gewichtungen und Schwellenwerte vor der Bewertung an, falls das Projektrisiko dies erfordert.
| Qualifikationskriterium | Gewicht | Nachweise, die angefordert werden sollen | 0-Punkt-Zustand |
|---|---|---|---|
| Prozessanpassung und DFM | 25 | Benannter Spritzgießweg; Pressenfamilie; DFM-Hinweise zu Trennlinie, Anguss, Entlüftung, Grat, Schwindung, Nachhärtung und kritischen Toleranzen | Das vorgeschlagene Verfahren kann die Anforderungen an Geometrie, Toleranz, Volumen oder Umspritzung nicht erfüllen. |
| Qualitäts- und Messkontrolle | 20 | Erstmusterprüfverfahren; Messmethode; Kontrollplan; Fehlergrenzen; Ablauf bei Abweichungen und Korrekturmaßnahmen | Es gibt keine festgelegte Methode, um die kritischen Maße oder funktionalen Merkmale der Zeichnung zu überprüfen. |
| Konformität und Rückverfolgbarkeit | 15 | Geltungsbereich des Berichts; Deklarationen zu Verbindungen und Pigmenten; Aushärtungsbedingungen; Chargenrückverfolgbarkeit; Bewertung dokumentierter Änderungen | Eine geltende rechtliche oder kundenspezifische Anforderung wird nicht erfüllt, oder die Produktionslosnummer kann nicht mit dem Materiallos verknüpft werden. |
| Werkzeugsteuerung und Änderungsmanagement | 15 | Werkzeugbesitz; Lagerort; Hohlraumkennzeichnung; Wartungsaufzeichnungen; Genehmigung von technischen Änderungen; Übertragungs- und Requalifizierungsbedingungen | Der Lieferant gibt weder den Standort des Werkzeugs oder der Produktionszelle noch die Person, die einen Transfer kontrolliert, preis. |
| Kommerzielle Vollständigkeit | 10 | Separate Annahmen für Werkzeuge, Material, Formgebung, Beschnitt, Nachhärtung, Inspektion, Verpackung und Fracht; Begründung für die Mindestbestellmenge | Einzeiliger Preis ohne Angabe von Material, Prozess, Inspektion und sekundären Arbeitsgängen |
| Kapazitäts- und Versorgungssicherheit | 10 | Geplante Pressen und Kavitäten; realistische Auslastung; Engpassbetrieb; Ersatzausrüstung oder Notfallplan; Annahmen zur Lieferzeit | Der Lieferant kann nicht erklären, wie das prognostizierte Volumen in die vorgesehene Produktionszelle passt. |
| Projektkommunikation und Revisionskontrolle | 5 | Benannter Projektverantwortlicher; Zeichnungsrevisionskontrolle; Reaktions- und Eskalationswege; schriftliche Genehmigungsdokumente | Angebote, Zeichnungen und Muster werden ohne kontrollierte Revisionsreferenz herausgegeben. |
| Gesamtpunktzahl | Entscheidung | Nächster erforderlicher Schritt |
|---|---|---|
| 80–100 | Qualifizierte Auswahlliste | Fahren Sie mit der Audit-, Stichproben- oder Pilotchargenvalidierung fort. |
| 65–79 | Bedingte Auswahlliste | Schließen Sie benannte Dokumentations- oder Kontrolllücken vor der Werkzeugerstellung. |
| Unter 65 | Werkzeuge nicht vergeben | Lieferanten wechseln oder technische Qualifizierung neu starten |

Ein hoher Gesamtbetrag kann eine harte Prüfung nicht aufheben. Die Auftragsvergabe ist abzulehnen oder auszusetzen, wenn der Prozessablauf ungeeignet ist, eine geltende Compliance-Anforderung nicht erfüllt wird, die Materialrückverfolgbarkeit fehlt oder Produktions- und Werkzeugkontrollbedingungen nicht eingehalten werden. Kommunikation, ein niedriger Preis oder eine professionelle Werkspräsentation dürfen diese Mängel nicht kompensieren.
Was muss vor der Massenproduktion genehmigt werden?
Ein freigegebenes Muster ist nicht dasselbe wie ein freigegebener Produktionsprozess. Vor der Freigabe müssen Zeichnungsrevision, Ergebnisse der Erstmusterprüfung, Messmethode, Materialchargen, Produktionszelle und Verpackungsdokumentation in einem kontrollierten Freigabepaket zusammengefasst werden.
Hierbei handelt es sich um vertragliche Produktionskontrollen, nicht um allgemeine gesetzliche Vorgaben. Ihr Umfang sollte der Funktion, dem Markt und dem Ausfallrisiko des Bauteils entsprechen.
Separate T1-, FAI- und Pilot-Los-Zulassung
Es handelt sich um drei verschiedene Tore. Verwenden Sie nicht für alle drei dasselbe Etikett.
| Bühne | Was es beweist | Erforderliche Ausgabe | Was es nicht beweist |
|---|---|---|---|
| T1-Werkzeugversuch | Ob das identifizierte Werkzeug füllen, entlüften, aushärten, entformen und brauchbare Teile herstellen kann; es deckt Gratbildung, Schrumpfung, Kavitätenbalance und Werkzeugprobleme auf. | Probemuster, Werkzeug- und Prozessdokumentation, vorläufige Maßergebnisse pro Kavität und eine Korrekturliste | Routinemäßige Produktionsfreigabe. T1-Teile können noch von angepassten Einstellungen oder einem Werkzeug stammen, das korrigiert werden muss. |
| Erstmusterprüfung (FAI) | Ob die Teile des identifizierten Werkzeugs, Materials, Prozesses und Hohlraums den freigegebenen Zeichnungs- und vereinbarten funktionalen und kosmetischen Anforderungen entsprechen | Zeichnung mit Ballonierung, Maß- und Funktionsergebnisse, Hohlraumbezeichnung, Material- und Prozessangaben, Messmethode und schriftliche Abweichungsbehandlung | Stabile Produktionsmenge, validierte Kapazität oder Verpackungsleistung |
| Genehmigung der Pilotcharge | Ob die nominierte Produktionszelle das genehmigte Ergebnis mit produktionsgerechtem Material, Bedienpersonal, Zyklusbedingungen, Nachhärtung, Inspektion und Verpackung reproduzieren kann | Chargendokumentation, Ausbeute- und Fehlerdaten, Nacharbeit, Kavitätenbilanz, Prüfergebnisse, Rückverfolgbarkeit und Verpackungsleistung | Erlaubnis, offene Abweichungen zu ignorieren oder nach der Veröffentlichung unkontrollierte Änderungen vorzunehmen. |
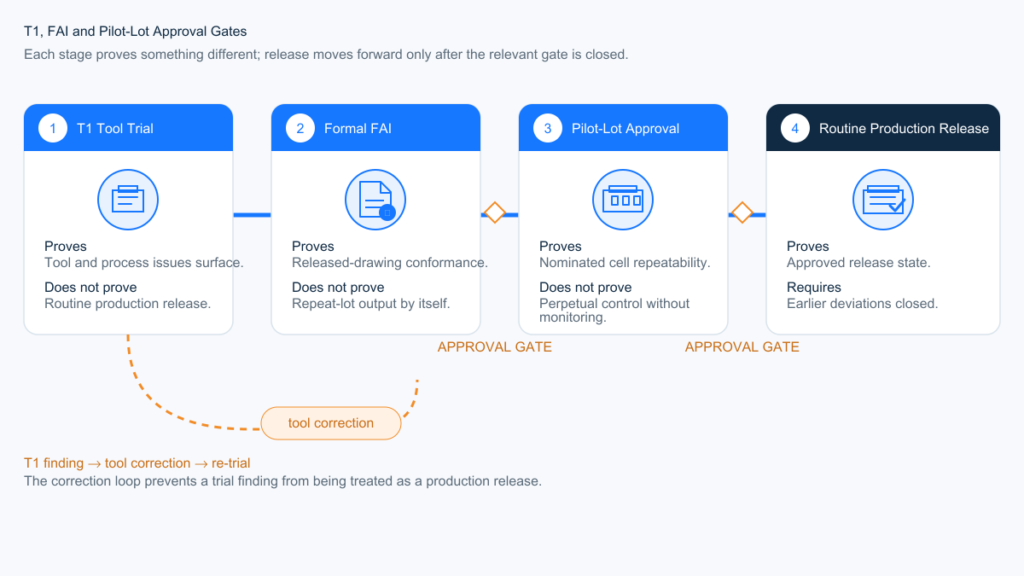
T1-Muster dürfen für die Erstmusterprüfung (FAI) nur dann verwendet werden, wenn das für die Serienfertigung vorgesehene Werkzeug, die freigegebene Zeichnung, das Material, der Prozess, die Kavitätenkennzeichnung, die Konditionierung, der Stichprobenplan und das Messverfahren die FAI-Anforderungen bereits erfüllen. Andernfalls sind zunächst die Werkzeugkorrekturen durchzuführen und die formale Erstmusterprüfung anschließend durchzuführen.
| Kontrolle | Mindestaufzeichnung | Genehmigungsbedingung | Was löst eine erneute Genehmigung aus? |
|---|---|---|---|
| Änderungskontrolle | Freigegebene Zeichnung, Spezifikation, Stückliste, Materialgüte, Farbreferenz, Prozessablauf, Produktionsstandort, Werkzeug- und Kavitätenliste sowie ein schriftlicher Workflow für Änderungsanträge von Lieferanten. | Eine definierte Änderung wird erst dann umgesetzt, wenn ihre Auswirkungen auf Funktion, Abmessungen, Konformität, Kosten und Lieferzeit schriftlich geprüft und bewertet wurden. | Materialquelle oder -qualität, Pigmentsystem, Aushärtungschemie, Werkzeug oder Kavität, Presse oder Prozessablauf, Produktionsstandort, Unterauftragnehmer, Nachhärtung, Reinigung, Inspektion oder Verpackungsänderung, sofern relevant |
| Erstmusterprüfung (FAI) | Bericht zur freigegebenen Zeichnungsrevision; vereinbarte Muster aus jedem Produktionshohlraum; aufgeblasene Eigenschaften; funktionelle und kosmetische Ergebnisse; Material- und Prozessaufzeichnungen | Die Ergebnisse entsprechen den Zeichnungs- und genehmigten Fehlergrenzen, oder für jede Abweichung wird vor der Produktionsfreigabe eine schriftliche Genehmigung erteilt. | Neues oder modifiziertes Werkzeug, zusätzliche Kavität, größere Reparatur, Produktionsverlagerung, Material- oder Prozessänderung oder eine Korrekturmaßnahme, die Passung, Form oder Funktion beeinträchtigen kann. |
| Messsystem | Bezugssystem, Vorrichtung, gegebenenfalls Kontaktkraft, Konditionierungszeit, Messtemperatur, Messgerät, Kalibrierstatus und Analyse des Messsystems für kritische Merkmale, sofern gerechtfertigt | Käufer und Lieferant vereinbaren vor der Musterfreigabe, wie jedes kritische Merkmal gemessen wird; die Ergebnisse werden nach der festgelegten Aushärtungs-, Nachhärtungs- und Konditionierungsphase ermittelt. | Änderungen an Messgeräten, Vorrichtungen, Software, Bezugspunkten, Bedienermethoden, Prüfstellen oder Konditionierungsmethoden |
| Chargenrückverfolgbarkeit | Rohmaterial- und Pigmentchargen, Misch- oder Dosiercharge, Arbeitsauftrag, Presse und Werkzeug, Kavität (falls erforderlich), Aushärtungs- und Nachhärtungsprotokoll, Prüfergebnis, Verpackungscharge und Versandreferenz | Ein versandter Karton kann bis zu seinen Produktions- und Materialaufzeichnungen zurückverfolgt werden, und eine betroffene Material- oder Prozesscharge kann bis zu den versandten Kartons vorverfolgt werden. | Änderungen bei Material, Etikettierung, Chargenzuordnung, Produktionsstandort, Subunternehmer, ERP-System oder Verpackungsdatensätzen |
| Zulassung zur Massenproduktion | Freigegebene Zeichnung und Spezifikationen, genehmigte Erstmusterprüfung (FAI), entsprechende Konformitätsdokumentation, unterzeichnetes Muster oder Sichtstandard, Kontrollplan, Fehlerkriterien, Verpackungsfreigabe und Pilotchargenprotokoll der benannten Produktionszelle | Die Pilotcharge verwendet produktionsgerechtes Material, Werkzeug, Verfahren, Nachhärtung, Inspektion und Verpackung; alle offenen Abweichungen haben einen Verantwortlichen und eine schriftliche Verfügung. | Jede genehmigte Änderung, die sich auf Passform, Form, Funktion, Konformität, Aussehen, Rückverfolgbarkeit oder validierte Kapazität auswirken kann |
FAI muss den Produktionsprozess repräsentieren
Die Erstmusterprüfung (FAI) sollte nicht auf einem manuell justierten Prüfverfahren basieren, das nach der Freigabe nicht mehr anwendbar ist. Bei einem Mehrkavitätenwerkzeug muss die Kavitätenidentität erhalten bleiben. Bei einem nachgehärteten Bauteil müssen Maß- und Funktionsprüfungen im vereinbarten Stadium nach der Nachhärtung und Konditionierung durchgeführt werden. Silikon kann sich unter Prüfkraft verformen; daher ist der Prüfbericht unvollständig, wenn er zwar Zahlenwerte, aber nicht die Vorrichtung, die Bezugspunkte und das Messverfahren auflistet.
Bei unseren LSR-Werkzeugen legen wir vor der Werkzeugfreigabe das T1-Abtastniveau und die kritischen Merkmale fest und erstellen anschließend den Maßbericht pro Kavität gemäß der freigegebenen Zeichnungsrevision. Hierbei zeigt sich ein nicht spezifiziertes Messverfahren: Zwei akzeptable Teile können unter verschiedenen Vorrichtungen oder mit unterschiedlichen Tastkräften unterschiedliche Messwerte liefern.
Ein Goldmuster ist weiterhin nützlich, um Farbe, Textur, Glanz, Angussreste und andere visuelle Grenzen zu beurteilen. Es ersetzt jedoch weder die Erstmusterprüfung (FAI) noch Funktionstests oder einen Standard für kontrollierte Fehler. Eine separate Checkliste für die Freigabe finden Sie hier: wie man die Musterqualität vor der Massenproduktion beurteilt.
Definieren Sie, welche Änderungen eine Benachrichtigung erfordern.
Verwenden Sie nicht die Formulierung “keine Prozessänderungen” als vage Formulierung in Bestellungen. Benennen Sie die kontrollierten Inputfaktoren. Überprüfen Sie mindestens Änderungen an der Mischung, dem Pigment, dem Härtungssystem, dem Formgebungsprozess, dem Werkzeug oder der Kavität, der ausgewählten Presse, dem Produktionsstandort, der Nachhärtung, dem Prüfverfahren und allen ausgelagerten Arbeitsgängen.
Nicht jede Änderung erfordert eine vollständige Wiederholung aller Tests. Die Änderungsbewertung sollte entscheiden, ob die Reaktion eine reine Dokumentenprüfung, eine teilweise Nachprüfung, eine neue Erstzulassungsprüfung (FAI), ergänzende Konformitätsprüfungen, die Freigabe einer Pilotcharge oder eine vollständige Requalifizierung ist.
Freigabe einer Pilotcharge vor der Serienproduktion
Die Pilotcharge bildet die Brücke zwischen einem erfolgreichen Muster und der Serienproduktion. Sie sollte in der vorgesehenen Produktionszelle mit seriengerechtem Material, Bedienpersonal, Zyklusbedingungen, Nachhärtung, Inspektion und Verpackung durchgeführt werden. Erfassen Sie die tatsächliche Ausbeute, Fehler, Nacharbeit, Kavitätenbilanz, Inspektionsergebnisse und Verpackungsleistung, anstatt vom ersten Muster zu extrapolieren.
Die Serienproduktion darf nicht freigegeben werden, solange die Zeichnungsrevision, die Abweichungen bei der Erstmusterprüfung, die Messmethode, der Konformitätsbereich oder der Verpackungsstandard noch nicht geklärt sind. Ein unterzeichnetes Muster allein kann diese Lücken nicht schließen.
Kosten-, Mindestbestellmengen- und Lieferzeitschwellenwerte
Wählen Sie eine Fabrik nicht anhand des niedrigsten Stückpreises in einem einzeiligen Angebot. Entscheiden Sie sich dafür, nach welchen Kosten die Fertigung des Werkzeugs unwiderruflich wird.
Bei der Angebotserstellung für ein LSR-Projekt basieren die Annahmen zu Werkzeugen, Kavitation und Zykluszeit auf der 3D-Datei und dem Jahresvolumen. Wenn das Volumen oder die Stabilität des Designs den Einsatz von Spritzgusswerkzeugen nicht rechtfertigt, vergleichen wir Kompressionsverfahren, anstatt das Projekt in die teurere Werkzeugvariante zu zwingen.
| Entscheidung | Was es verschließt | Schwelle |
|---|---|---|
| Prozessroute | Presse, Arbeit, Blitzlicht, Automatisierung | Nennen Sie die Route, bevor Sie die Preise vergleichen. |
| Werkzeugarchitektur | Kavitätenanzahl, Kaltkanal, Einbauteile | Aufteilung der Werkzeugkosten vom Stückpreis im Angebot |
| Jahresvolumen | Ob sich die Automatisierung der Landmaschinen oder die Flexibilität der Human-CR-Maschine durchsetzt | Angebot auf Basis eines realistischen Jahresvolumens, nicht einer einmaligen Testbestellung. |
| Farbanzahl | Umstellung, Säuberung, zusätzliche Beweise | Jede neue Farbe erfordert eine Umstellungsplanung und eine dokumentierte Überprüfung, ob die bestehenden Konformitätsnachweise noch gültig sind. |
| Nachhärtung / Waschen / 100% Trimmen | Tage und Arbeitsstunden, die in der “Zykluszeit” nie vorkommen” | Wenn diese Zeilen fehlen, ist die Lieferzeit unvollständig. |
| Mindestbestellmenge | Wie die Fabrik die Einrichtung und den Farbwechsel wiederherstellt | Die Mindestbestellmenge muss Ihrem tatsächlichen Nachschubbedarf entsprechen, nicht einem Standardwert aus dem Katalog. |
Ein Hersteller kann einen niedrigen Stückpreis angeben, indem er Stahl, Einsätze, Nachbearbeitung, Nachhärtung oder die Erstmusterprüfung verschweigt. Das macht ihn nicht günstiger, sondern ist ein unvollständiges Angebot. Die Differenz zeigt sich erst nach der Musterfreigabe, wenn die erste Produktionscharge mehr Arbeitsaufwand erfordert als die Musterzelle.
Legen Sie keine “Standard-Mindestbestellmenge” fest. Kompressions- und LIM-Maschinen benötigen unterschiedliche Einrichtungskosten. Eine HCR-Maschine mit einer Kavität und eine LSR-Maschine mit acht Kavitäten haben nicht dieselbe wirtschaftliche Mindestbestellmenge. Kann der Hersteller nicht erklären, wofür die Mindestbestellmenge verwendet wird – Materialkosten, Farbwechselkosten, Presszeit oder Verpackungskosten –, ist diese Zahl eine Standardeinstellung für den Vertrieb.
Die Lieferzeit ist ein Prozess, kein Slogan. DFM und die Qualität der Konstruktionsdateien bestimmen, wann die Werkzeugkonstruktion beginnen kann. Die Fertigung des serienreifen Werkzeugs erfolgt vor T1. In T1 werden dann Werkzeug- und Prozessänderungen identifiziert. Die formale Erstmusterprüfung (FAI) anhand der freigegebenen Zeichnung sollte nach der erforderlichen Aushärtung, Nachhärtung und Konditionierung abgeschlossen sein. Sobald alle offenen Abweichungen behoben sind, folgt eine Pilotcharge aus der vorgesehenen Fertigungszelle. Die Serienproduktion wird erst nach dieser Freigabe freigegeben. Wird zunächst ein Prototyp oder ein weiches Werkzeug verwendet, muss dies im Angebot und im Validierungsplan separat aufgeführt werden, da dessen Muster die Erstmusterprüfung des serienreifen Werkzeugs nicht ersetzen. Die genaue Lieferzeit hängt von der Anzahl der Kavitäten, der Stahlsorte und dem Vollständigkeitsgrad der Konstruktionsdateien ab. Ein Werk, das “15 Tage” ohne Zeichnungsprüfung angibt, verkauft einen Kalender, keinen Plan.
Wann sollte man ein Angebot ablehnen?
Verlassen Sie das Unternehmen, wenn die Fabrik den Prozess, die Beweise oder die Eigentumsverhältnisse der Werkzeuge nicht eindeutig darlegen kann.
Diese Punkte sind als absolute Stopps zu behandeln, sofern sie nicht vor der Werkzeugfertigung schriftlich geklärt werden:
- Im Zitat werden weder Kompression, LIM, Extrusion noch ein anderer spezifischer Weg genannt.
- Der Lieferant kann nicht nachweisen, warum eine entsprechende Konformitäts- oder Kundenspezifikationsdatei die Produktionsrezeptur, den Prozess, den Artikel und den Verwendungszweck abdeckt.
- Der Lieferant wird weder den Standort der Form, die Eigentumsverhältnisse, die Wartungsverantwortung noch die Übertragungsrechte offenlegen.
- Der Produktionsstandort weicht von der genehmigten Probenquelle ab, und es gibt keinen kontrollierten Transfer-, Validierungs- oder Requalifizierungsplan.
- Kritische Toleranzen sehen aus wie starre Kunststoffzahlen ohne Messmethode.
- Der Preis liegt weit unter den anderen Angeboten mit Verfahrensbezeichnung, und die Fabrik kann nicht erklären, welche Kosten eingespart wurden.
Ein akzeptables Muster verzögert oft die Entscheidung, das Projekt abzubrechen, obwohl es lediglich beweist, dass eine bestimmte Musterbedingung funktioniert hat. Es zeigt nicht, dass dieselben Kontrollen auch bei unbeaufsichtigter Produktion, Werkzeugverschleiß, Pigmentchargenwechseln und wiederholten Rüstvorgängen Bestand haben. Grat, Geruch, Farbe und Maßabweichungen müssen dokumentiert und nach Genehmigungskriterien geprüft werden; das Aussehen allein reicht nicht aus, um sie zu kontrollieren.
Wenn die Erstmusterprüfung bereits abgeschlossen ist und die Qualität nachlässt, sollten Sie den Lieferantenqualifizierungsnachweis erneut einholen und anhand der freigegebenen Prozesse und Genehmigungskriterien Nachweise verlangen. Verwickeln Sie diesen Vorgang nicht in eine Detektivarbeit.
Sollten Sie sich für eine Fabrik in den USA oder eine Fabrik im Ausland entscheiden?
Wählen Sie nach dem Programmrisiko, nicht nach einem Länderslogan.
Ein Werk in den USA kann Zeitzonenkonflikte, Transportzeiten und die Kosten häufiger Vor-Ort-Anpassungen reduzieren. Falls eine Vorauswahl an US-amerikanischen Standorten erforderlich ist, nutzen Sie diese Möglichkeit. Verzeichnis der Silikonhersteller und -lieferanten Um geeignete Kandidaten zu identifizieren, wenden Sie anschließend die gleichen Prozesse, Nachweise und Kontrollmechanismen an, die oben beschrieben wurden. Ein kundenspezifisches Werk im Ausland kann auch die wirtschaftlich sinnvolle Wahl sein für kundenspezifische industrielle Silikonteile und anderen definierten OEM-Programmen. Keiner der Standorte bietet automatisch einen Kosten- oder Qualitätsvorteil. Vergleichen Sie die Gesamtkosten, Werkzeugkosten, Zölle, Validierungsaufwand, Änderungsgeschwindigkeit, Kapazität und das Risiko der Lieferkontinuität.
Herkunftslandkennzeichnungen werden oft als Qualitätsmerkmal verwendet, doch die Herkunft ersetzt nicht die Passgenauigkeit des Produktionsprozesses. Ein US-amerikanischer Händler bleibt ein Händler. Ein ausländisches Werk, das den Produktionsprozess kontrolliert, Produktions- und Werkzeugstandorte offenlegt und die entsprechenden Nachweise erbringt, kann dennoch der richtige Hersteller sein. Herkunftsvertrauen, Importabwicklung und die erforderlichen Dokumente für die Markteinführung in den USA sind separate Entscheidungen von der Werksqualifizierung.
Bei kurzen, änderungsintensiven Entwicklungsprojekten mit häufigen Anpassungen vor Ort kann sich die lokale Fertigung trotz des höheren Preises lohnen. Handelt es sich hingegen um ein stabiles OEM-Teil für Endverbraucher oder die Industrie mit einer definierten Zeichnung, ist die wichtigere Frage: Wer steuert den Prozess und welche Datei deckt das Bauteil ab?
Welche Informationen werden vor der Angebotserstellung benötigt?
Eine Fabrik kann anhand eines Produktfotos weder ein Verfahren noch ein Werkzeug oder einen tatsächlichen Preis festlegen. Senden Sie dies, bevor Sie jemanden zur Angebotsabgabe auffordern:
- STEP-Modell plus eine 2D-Zeichnung mit kritischen Bemaßungen, kosmetischen Bereichen und Trennlinienpräferenzen
- Jahresvolumen, Menge der ersten Bestellung und erwartete Programmlaufzeit
- Härte, Farbanzahl, Transparenz und jegliches Einlege- oder Umspritzmaterial
- Einsatzbedingungen: Temperatur, Kontakt mit Lebensmitteln/Haut/Flüssigkeiten, Kompression, zu erwartende Zyklen
- Anforderungen des Zielmarktes und der Kunden; beispielsweise 21 CFR 177.2600 für einen anwendbaren US-amerikanischen Artikel mit wiederholtem Lebensmittelkontakt.
- Ob die Abmessungen vor oder nach der Nachhärtung geprüft werden
- Anforderungen an Verpackung, Etikettierung und Chargenrückverfolgbarkeit
Fehlen diese Angaben, entwickelt jeder Hersteller ein anderes Bauteil, und Sie vergleichen erfundene Angebote. Nutzen Sie die obige Checkliste, um die Angebotsanfrage zu strukturieren. Die Zeichnungsnorm bleibt bestehen. Konstruktionsdateien für kundenspezifische Silikonteile.
Der Entscheidungsspielraum ist eng. Nutzen Sie diese Seite, um das Werk vorab zu prüfen. Wählen Sie auf den Prozessseiten HCR oder LSR aus. Definieren Sie auf den Compliance-Seiten den Nachweisplan. Vergeben Sie keine Werkzeuge, bevor Route, Nachweisumfang, Produktionsstandort sowie Werkzeugstandort und -transferbedingungen im Angebot oder Liefervertrag festgehalten sind.
Haben Sie ein definiertes Projekt? Senden Sie die STEP-Datei, die 2D-Zeichnung, das Jahresvolumen, die Materialanforderungen und den Zielmarkt über unser Angebotsanfrageformular. Wir werden den vorgeschlagenen Prozessablauf, offene technische Fragen und die Annahmen hinter der Werkzeugauswahl und der Stückpreisgestaltung ermitteln, bevor Sie sich festlegen.