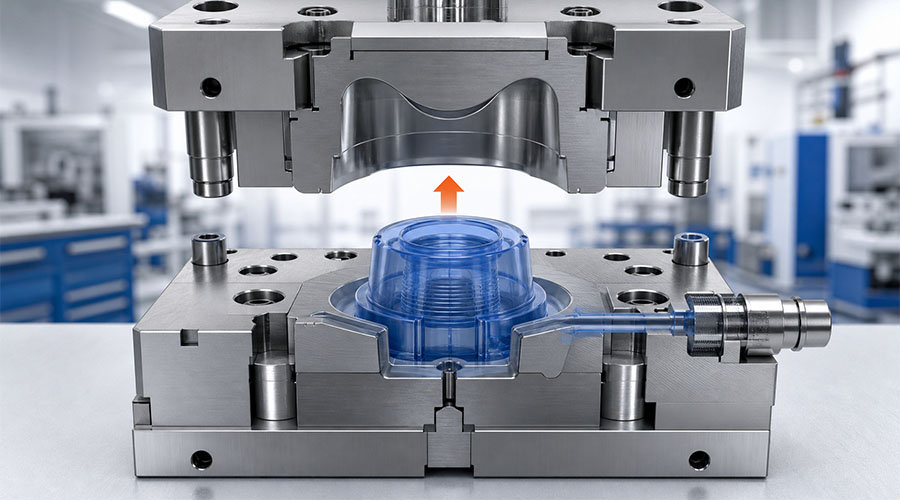
طراحی قالب سیلیکونی صرفاً تبدیل یک مدل سهبعدی به فولاد نیست. زوایای برش، ضخامت دیواره، تهویه، خطوط جدایش، رفتار مواد و شرایط فرآیند، همگی بر هم تأثیر میگذارند. یک اشتباه کوچک در یک ناحیه میتواند باعث ایجاد تله هوا، پلیسه، پارگی، رانش ابعادی، زمان چرخه طولانی یا سایش زودرس ابزار شود.
یک قالب سیلیکونی قابل اعتماد با الزامات مشخص محصول شروع میشود و از طریق هندسه متعادل، تهویه کنترلشده، جبران انقباض و اعتبارسنجی فیزیکی اصلاح میشود.
این راهنما مهمترین اصول طراحی برای لاستیک سیلیکون مایع (LSR) و سایر قطعات سیلیکونی قالبگیری شده را توضیح میدهد. مقادیر زیر نقاط شروع عملی هستند - نه مشخصات جهانی. ابعاد نهایی همیشه باید با دادههای تأمینکننده سیلیکون، فرآیند قالبگیری، هندسه قطعه و نتایج آزمایش تأیید شوند.
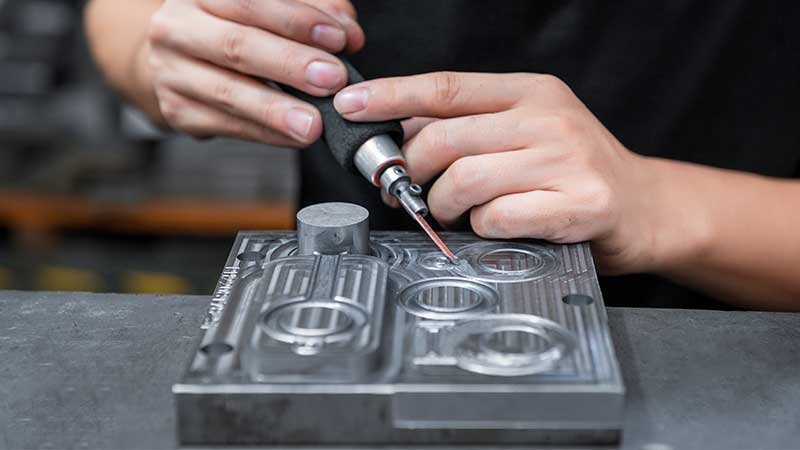
۱. قبل از طراحی قالب سیلیکونی، کاربرد را تعریف کنید
هر طراحی قالب خوبی با کاربرد واقعی محصول آغاز میشود. یک محصول تغذیه کودک، قطعه پزشکی، آببند صنعتی و قطعه الکترونیکی قالبگیری شده ممکن است همگی از سیلیکون استفاده کنند، اما اولویتهای طراحی یکسانی ندارند.
قبل از شروع ابزار، موارد زیر را تأیید کنید:
- کاربرد: تماس با غذا، مراقبت از کودک، پزشکی، مصرفی، خودرو یا مصارف صنعتی.
- مواد: LSR یا لاستیک با مقاومت بالا, ، سختی، سیستم پخت، رنگ و خواص فیزیکی مورد نیاز.
- محیط عملیاتی: دما، مواد شیمیایی، قرار گرفتن در معرض اشعه ماوراء بنفش، خم شدن مکرر و شرایط استریلیزاسیون.
- انطباق: قابل اجرا الزامات سیلیکونهای تماس با مواد غذایی یا سیلیکونهای پزشکی, ، از جمله FDA, ، ال اف جی بی،, زیست سازگاری, یا الزامات خاص مشتری.
- معیارهای کیفیت: ابعاد بحرانی، سطوح آببندی، نواحی بصری، برق قابل قبول و بافت سطح.
- طرح تولید: نمونه اولیه، تولید دستهای کوچک یا تولید خودکار با حجم بالا.
| ورودی طراحی | چرا اهمیت دارد | تأثیر بر طراحی قالب |
|---|---|---|
| سختی سیلیکون | بر انعطافپذیری، جریان و رهاسازی تأثیر میگذارد | بر میزان مکش، تهویه، طراحی دریچه و تخلیه هوا تأثیر میگذارد |
| ابعاد بحرانی | تناسب عملکردی را تعیین میکند | نیاز به مقدار انقباض مجاز و کنترل فرآیند پایدار |
| الزامات سطح | ظاهر و بهداشت را کنترل میکند | بر جلا، بافت، محل قرارگیری خط جدایش و از قالب خارج کردن تأثیر میگذارد |
| حجم تولید | هزینه هر قطعه و نیازهای اتوماسیون را هدایت میکند | بر تعداد حفرهها، سیستم راهگاه و دوام ابزار تأثیر میگذارد |
بدون این ورودیها، یک قالب ممکن است قطعاتی تولید کند که از نظر ظاهری قابل قبول باشند اما در مونتاژ، انطباق یا استفاده طولانی مدت با شکست مواجه شوند.
۲. زاویههای پیشنویس: طراحی برای دمولدینگ قابل اعتماد
زاویه کشش، شیب ملایمی است که روی سطوح عمودی قالب اعمال میشود. این زاویه اصطکاک را هنگام خارج کردن قطعه سیلیکونی پخت شده از حفره یا هسته قالب کاهش میدهد.
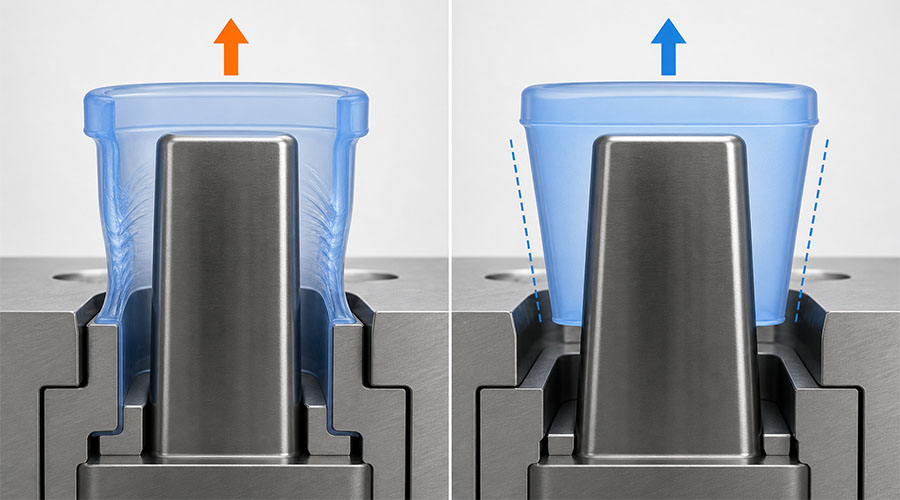
اگرچه سیلیکون انعطافپذیر است، اما انعطافپذیری نیاز به کشش را از بین نمیبرد. قطعهای که به طور مکرر روی یک هسته کشیده میشود، میتواند کشیده شود، پاره شود، تغییر شکل دهد یا چرخه خودکار را کند کند.
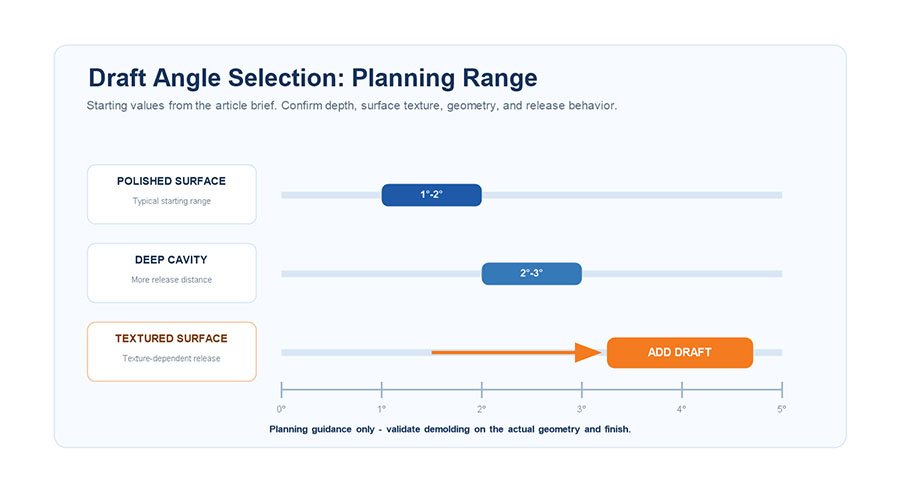
نقاط شروع توصیه شده
| هندسه یا سطح | پیش نویس شروع معمولی | یادداشت طراحی |
|---|---|---|
| سطح صیقلی ساده | ۱ تا ۲ درجه | ممکن است برای هندسههای کمعمق و ساده کافی باشد |
| حفره عمیق | ۲ تا ۵ درجه | کشش بیشتر، اصطکاک را در مسافت رهاسازی طولانی کاهش میدهد |
| سطح بافتدار | پیش نویس اضافی مورد نیاز است | عمق و جهت بافت بر مقاومت در برابر رهاسازی تأثیر میگذارد |
| ویژگی ظریف یا نازک | اعتبارسنجی با آزمایش | هندسه ممکن است قبل از رها شدن تغییر شکل دهد |
این محدودهها باید بر اساس عمق قطعه، سختی، پرداخت سطح، بریدگیهای زیرین و روش انتخاب شده برای جداسازی از قالب تنظیم شوند.
قوانین کاربردی زاویه پیش نویس
- در جهت دهانه قالب، جریان هوا را اعمال کنید.
- افزایش نفوذپذیری در هستههای عمیق و دیوارهای بافتدار.
- از تغییرات ناگهانی هندسه که باعث قفل شدن مکانیکی میشوند، خودداری کنید.
- بررسی کنید که آیا قطعه پس از باز شدن، روی نیمه قالب مورد نظر باقی خواهد ماند یا خیر.
- وقتی هندسه نمیتواند به طور طبیعی آزاد شود، از تخلیه هوا، سیستمهای جداکننده یا هستههای تاشو استفاده کنید.
یک اشتباه رایج، اضافه کردن نیروی پیشران زیاد به دیوار بیرونی و در عین حال رها کردن دندهها، سوراخها، آرمها یا هستههای داخلی تقریباً عمودی است. هر سطح تماس باید به عنوان بخشی از مسیر رهاسازی بررسی شود.
۳. ضخامت دیواره: تعادل جریان، پخت و مقاومت
ضخامت دیواره بر پر شدن، پخت، پایداری ابعادی، حس محصول و زمان چرخه تأثیر میگذارد. پر کردن مقاطع نازک ممکن است دشوار باشد، در حالی که مقاطع ضخیم غیرضروری میتوانند مصرف مواد و زمان پخت را افزایش دهند.
برای بسیاری از محصولات سیلیکونی قالبگیری شده،, تقریباً ۲ تا ۵ میلیمتر میتواند یک مرجع اولیه مفید باشد, اما این یک قانون جهانی نیست. آببندها، غشاها، صفحهکلیدها، قطعات محافظ ضخیم و اجزای قالبگیریشده میتوانند به ابعاد بسیار متفاوتی نیاز داشته باشند.

چرا ضخامت یکنواخت دیواره اهمیت دارد؟
ضخامت دیواره متعادل به دستیابی به موارد زیر کمک میکند:
- پر کردن حفره با قابلیت پیشبینی بیشتر.
- پخت یکنواختتر و رفتار حرارتی.
- خطر انقباض و تغییر شکل موضعی کمتر است.
- سختی و حس یکنواخت محصول.
- چرخههای قالبگیری کوتاهتر و پایدارتر.
دستورالعملهای طراحی ضخامت دیواره
- ضخامت اسمی دیواره را تا جایی که عملکرد اجازه میدهد، ثابت نگه دارید.
- از انتقال تدریجی بین نواحی ضخیم و نازک استفاده کنید.
- از برشهای سنگین و مجزا که پخت متفاوتی نسبت به بقیه قطعه دارند، خودداری کنید.
- در صورت نیاز به استحکام، به جای افزایش سادهی کل دیوار، تیرک یا هندسه اضافه کنید.
- انتهای نازک، مسیرهای باریک جریان، گوشههای تیز و نواحی دورتر از دریچه را بررسی کنید.
- برای قالبگیری رویی، ضخامت سیلیکون را به اندازه کافی حفظ کنید تا جریان و پوشش پایدار باشد.; ۱.۰ میلیمتر یا بیشتر اغلب به عنوان نقطه شروع استفاده میشود، اما مقدار مورد نیاز به جنس و هندسه بستگی دارد.
وقتی دیواره غیریکنواخت اجتنابناپذیر باشد، محل قرارگیری دریچهها، تهویه، تعادل حفره و شرایط عملآوری باید حول رفتار جریان مورد انتظار طراحی شوند.
۴. تهویه: بدون ایجاد جرقه، هوا را خارج کنید
هوای داخل حفره باید با ورود سیلیکون خارج شود. اگر این اتفاق نیفتد، ممکن است حباب، برشهای کوتاه، جای سوختگی، نواحی بافت ضعیف یا جزئیات ناقص ایجاد شود. اگر منافذ خیلی عمیق باشند، سیلیکون میتواند وارد منافذ شده و ایجاد برق کند.
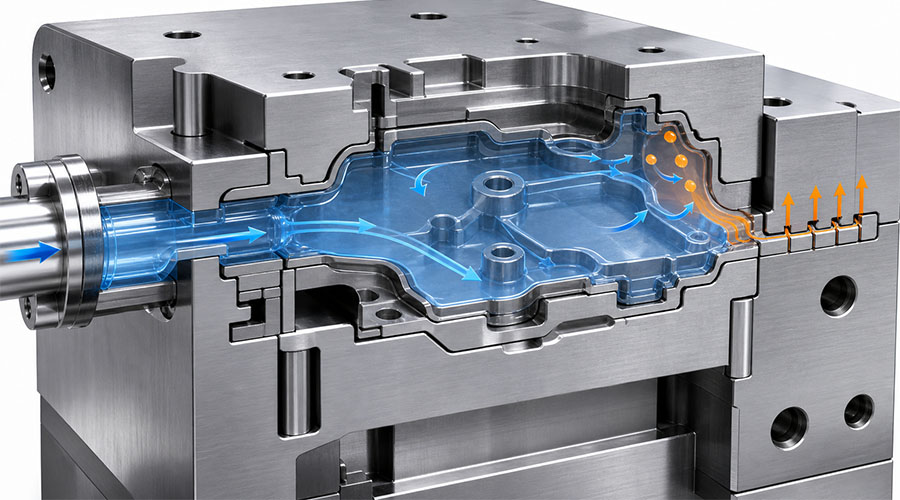
هدف این نیست که تا حد امکان دریچههای هوا اضافه کنیم، بلکه هدف این است که دریچههای کنترلشده را در جایی قرار دهیم که هوا واقعاً به دام افتاده است.
دریچههای تهویه باید کجا قرار داده شوند؟
اولویت بندی کنید:
- مکانهای پیشبینیشده برای آخرین ظرفیت.
- نقاط مرتفع و حفرههای هوای محصور.
- انتهای دندهها و مسیرهای جریان باریک.
- مناطقی که در مقابل یا دورترین نقطه از دروازه قرار دارند.
- مقاطع نازک که در آنها جبهه جریان ممکن است دچار تردید شود.
- قالبگیری روی سطوح مشترک که در آنها هوا میتواند در اطراف قطعه گیر کند.
شبیهسازی جریان میتواند به پیشبینی این مکانها کمک کند، اما آزمایشهای کوتاهمدت همچنان ارزشمند هستند زیرا رفتار واقعی پر شدن به دما، فشار، شرایط ماده و تنظیمات دستگاه بستگی دارد.
مرجع معمول تهویه
| پارامتر | محدوده شروع معمول | ریسک برای کنترل |
|---|---|---|
| عمق دریچه | تقریباً 0.005–0.02 میلیمتر | خیلی کم عمق هوا را به دام میاندازد؛ خیلی عمیق میتواند باعث ایجاد جرقه شود |
| عرض دریچه | تقریباً ۳ تا ۶ میلیمتر | باید جریان هوا را بدون تضعیف ناحیه آببندی فراهم کند |
| موقعیت دریچه | مناطق آخرین پرشونده و هوای محبوس | حتی در صورت صحیح بودن ابعاد دریچه، جایگذاری نامناسب آن باعث ایجاد نقص میشود |
ابعاد واقعی دریچه به ویسکوزیته، فشار، ساختار قالب، الزامات سطح و حد قابل قبول اشتعال بستگی دارد. قطعات دقیق ممکن است به دریچههای کمعمقتر، کمک خلاء یا ویژگیهای سرریز تخصصی نیاز داشته باشند.
چه زمانی استفاده از وکیوم مفید است؟
سیستمهای خلاء ممکن است نتایج را برای موارد زیر بهبود بخشند:
- قالبهای پیچیده چند حفرهای.
- اجزای نوری یا بسیار زیبایی.
- محصولات پزشکی و کودک با الزامات سختگیرانه در مورد سطح.
- مسیرهای جریان طولانی و نازک.
- قطعاتی با اینسرت یا نواحی رابط محصور.
خلأ جایگزین طراحی خوب دریچه و هواکش نمیشود، اما میتواند هوای باقیمانده را در مواقعی که تهویه غیرفعال کافی نیست، کاهش دهد.
۵. خطوط جدایش و کنترل فلاش
خط جدایش جایی است که بخشهای قالب به هم میرسند. محل قرارگیری آن بر ظاهر، عملکرد آببندی، هزینه برش، کنترل ابعادی و امکانسنجی جداسازی از قالب تأثیر میگذارد.
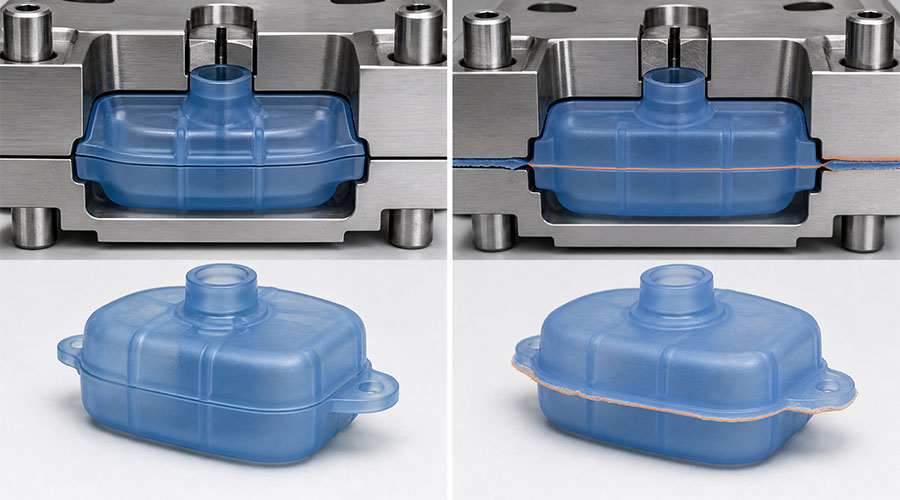
یک استراتژی خوب برای شروع همکاری باید:
- در صورت امکان، از لبههای طبیعی یا انتقالهای هندسی پیروی کنید.
- از سطوح درزگیر و نواحی حساس آرایشی دوری کنید.
- از ترازبندی پایدار قالب پشتیبانی کنید.
- اجازه دهید حفره و هسته ماشینکاری، صیقل داده شده و نگهداری شوند.
- از مناطق پرفشار که کنترل فلاش را دشوار میکنند، دوری کنید.
مشکلات رایج فلش
| علامت | علت احتمالی | جهت اصلاحی |
|---|---|---|
| فلش از یک طرف | ناهمترازی قالب یا گیرهبندی ناهموار | راهنماها، ترازبندی و تعادل گیرهها را بررسی کنید |
| جرقه نازک در دریچهها | عمق یا فشار بیش از حد دریچه | ابعاد دریچه و تنظیمات فرآیند را بهینه کنید |
| فلش در اطراف لبه قابل مشاهده | موقعیت نامناسب خط جدایش | خط را جابجا کنید یا هندسه محلی را دوباره طراحی کنید |
| فلاشی که به مرور زمان بدتر میشود | فرسودگی، آسیب یا آلودگی | تعمیر و نگهداری سطوح آببندی |
پلیسه فقط یک مشکل فرآیندی نیست، بلکه میتواند از هندسه قالب، همترازی، طراحی دریچه، سایش ابزار، آلودگی یا پشتیبانی ناکافی از گیرهها ناشی شود.
۶. دروازهها، دوندهها و تعادل پرکننده
سیستم تحویل، نحوه رسیدن سیلیکون به هر حفره را تعیین میکند. طراحی آن بر فشار، استفاده از مواد، زمان چرخه، تعادل پر شدن و اتوماسیون تأثیر میگذارد.
برای تولید LSR, ، کنترل شده سیستمهای راهگاه سرد و دریچه-دروازه معمولاً در نظر گرفته میشوند زیرا مواد پخت نشده را میتوان در یک محدوده دمایی کنترلشده نگه داشت در حالی که حفره برای پخت گرم میشود. سیستم صحیح به بودجه ابزار، حجم تولید، تعداد حفره، وزن قطعه و الزامات کیفیت بستگی دارد.
سوالاتی برای پرسیدن
- آیا همه حفرهها میتوانند با سرعت یکسانی پر شوند؟
- آیا دریچه طوری قرار گرفته است که از علائم قابل مشاهده و نواحی آببندی بحرانی جلوگیری شود؟
- آیا جهت جریان هوا را به دام میاندازد یا آن را به سمت دریچه هدایت میکند؟
- آیا دریچه جریان کافی را بدون برش یا فشار بیش از حد فراهم میکند؟
- آیا میتوان راهگاه و دروازه را بدون خرابی طولانی مدت تعمیر و نگهداری کرد؟
- آیا حجم تولید مورد انتظار، یک سیستم خودکارتر را توجیه میکند؟
برای کارهای کم حجم یا کارهای توسعهای، سادگی و سهولت اصلاح ممکن است از حداکثر راندمان چرخه مهمتر باشد. برای تولید با حجم بالا، تعادل حفره، کنترل شیر، اتوماسیون، تکرارپذیری و نگهداری ابزار اهمیت بیشتری پیدا میکنند.
۷. تلرانسهای قالبگیری روی هم و موقعیتیابی قطعه
که در قالبگیری سیلیکونی, ، اینسرت باید در حین جریان سیلیکون در اطراف آن پایدار بماند. حتی یک تغییر کوچک میتواند باعث پوشش ناهموار، نمایان شدن زیرلایه، شکست ابعادی یا اتصال ضعیف شود.
عوامل بحرانی قالبگیری رویی
| عامل | هدف طراحی | ریسک در صورت عدم کنترل |
|---|---|---|
| مکان را وارد کنید | موقعیتیابی مکانیکی قابل تکرار | ضخامت ناهموار سیلیکون یا قطعه داخلی نمایان |
| هندسه رابط | قفل مکانیکی در صورت لزوم | لایه برداری یا جداسازی |
| شرایط سطح | سطح اتصال تمیز و سازگار | مهار پخت یا چسبندگی ضعیف |
| تهویه رابط | مسیر فرار هوا را پاک کنید | حبابها و پوشش ناقص |
برشهای زیرین، سوراخها، دندهها و قفلهای مکانیکی میتوانند در مواقعی که چسبندگی شیمیایی به تنهایی کافی نیست، احتباس را بهبود بخشند. با این حال، آنها باید برای پر کردن و برداشتن قالب نیز طراحی شوند.
۸. بافت سطح و روش از قالب خارج کردن
پرداخت سطح بر ظاهر، اصطکاک، بهداشت و رفتار رهایش تأثیر میگذارد. یک سطح صیقلی آینهای ممکن است برای کاربردهای خاص در تماس با مواد غذایی، کودک، پزشکی یا نوری ترجیح داده شود، در حالی که یک بافت مات یا EDM میتواند یک پرداخت زیبایی کنترلشده را فراهم کند.
بافت باید همراه با میزان کشش در نظر گرفته شود. بافت عمیقتر، مقاومت مکانیکی را در حین رهاسازی افزایش میدهد و ممکن است به کشش بیشتر یا جهت باز شدن قالب متفاوتی نیاز داشته باشد.
گزینههای دمولدینگ عبارتند از:
- حذف دستی برای نمونههای اولیه یا تولید با حجم کم.
- تخلیه هوا برای قطعات انعطافپذیر که تمایل به چسبیدن به هسته دارند.
- سیستمهای جداکننده مکانیکی برای آزادسازی خودکار و قابل تکرار.
- هستههای تاشو یا قابل جابجایی برای برشهای زیرین لازم.
- حذف به کمک ربات برای قالبهای چند حفرهای با حجم بالا.
بهترین روش، قطعه را بدون پارگی، تغییر شکل دائمی، علائم سطحی یا زمان چرخه بیش از حد آزاد میکند.
۹. انقباض: پیشبینی، جبران و اندازهگیری
سیلیکون در طول پخت و پس از پخت، ابعادش تغییر میکند. انقباض نهایی به گرید سیلیکون، شیمی پخت، دما، فشار، هندسه قطعه، شرایط پس از پخت و زمان اندازهگیری بستگی دارد.
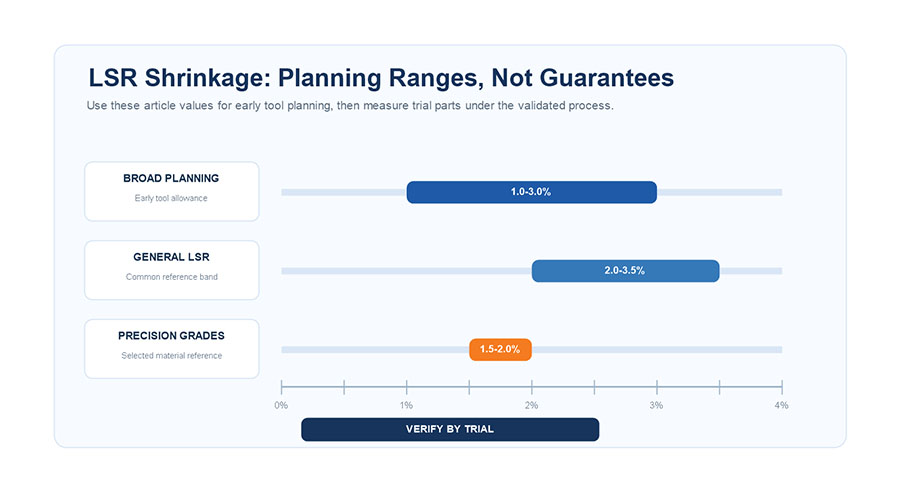
طیف تقریبی گستردهای از 1%–4% گاهی اوقات در طول برنامهریزی اولیه استفاده میشود، در حالی که بسیاری از کاربردهای عمومی LSR ممکن است در این محدوده قرار نگیرند. ۲.۰۱TP3T–۳.۵۱TP3T. برخی از گریدهای دقیق و فرآیندهای بهینه شده ممکن است به ... نزدیکتر باشند. ۱.۵۱TP3T–۲.۰۱TP3T. این ارقام هرگز نباید جایگزین دادههای تأمینکننده و آزمایشهای واقعی شوند.
چرا یک درصد انقباض واحد خطرناک است؟
انقباض ممکن است در هر جهت کاملاً یکنواخت نباشد. این امر میتواند تحت تأثیر موارد زیر باشد:
- جهت جریان و محل قرارگیری دریچه.
- نواحی ضخیم و نازک.
- دمای محلی کپک.
- شرایط عمل آوری و پس از عمل آوری.
- وسایلی که حرکت را محدود میکنند.
- دمای جداسازی قطعه و زمان اندازهگیری.

فرآیند جبران خسارت بهتر
- با دادههای انقباض تأمینکننده مواد شروع کنید.
- یک مقدار اولیه برای طراحی CAD و ابزار در نظر بگیرید.
- برای قطعات پیچیده یا پرخطر از شبیهسازی جریان و پخت استفاده کنید.
- قطعات آزمایشی را تحت شرایط فرآیندی کنترلشده تولید کنید.
- ابعاد بحرانی را پس از دوره آمادهسازی مشخص شده اندازهگیری کنید.
- نتایج واقعی را با ابعاد اسمی CAD مقایسه کنید.
- ابعاد فولاد یا شرایط فرآیند را قبل از تولید انبوه تنظیم کنید.
هر زمان که امکان دارد، مناطق امنی را برای تنظیم فولاد باقی بگذارید. معمولاً برداشتن فولاد آسانتر از بازگرداندن آن پس از ایجاد حفرهای بسیار بزرگ است.
۱۰. نمونه اولیه و اعتبارسنجی قبل از تولید انبوه

بررسی و شبیهسازی CAD میتواند ریسک را شناسایی کند، اما نمیتواند شرایط قالبگیری واقعی را به طور کامل بازتولید کند. ابزار نمونه اولیه و عکسهای آزمایشی نشان دهید که چگونه قطعه واقعاً پر میشود، سفت میشود، برق میزند، رها میشود و کوچک میشود.
توالی اعتبارسنجی توصیه شده
- مطالعهی کوتاهمدت: ترتیب پر کردن را رعایت کنید و مناطق آخر پر شدن را پیدا کنید.
- بررسی تهویه: حباب، سوختگی، هوای محبوس شده و جزئیات ناقص را بررسی کنید.
- بازرسی فوری: دریچهها، خطوط جدایش، بست و فشار را ارزیابی کنید.
- تست دمولدینگ: به دنبال پارگی، کشش، تغییر شکل و آسیب سطحی باشید.
- بازرسی ابعادی: انقباض و تلرانسهای بحرانی را اندازهگیری کنید.
- آزمایش قالبگیری بیش از حد: موقعیت درج، پوشش، اتصال و تلههای هوای رابط را بررسی کنید.
- اجرای آزمایشی: زمان چرخه، تعادل حفره، تکرارپذیری و مدیریت خودکار را تأیید کنید.
چاپ سهبعدی مدرن میتواند از بررسیهای تناسب، الگوهای اصلی و بررسیهای اولیه طراحی پشتیبانی کند. با این حال، یک نمونه اولیه چاپشده همیشه رفتار حرارتی، فشار، پرداخت سطح یا انقباض ابزار تولید را بازتولید نمیکند.
چک لیست DFM قبل از ابزارسازی
- [] کاربرد محصول و محیط عملیاتی تأیید شد
- [] درجه سیلیکون، سختی، رنگ و سیستم پخت انتخاب شده
- [] الزامات انطباق و آزمایش شناسایی شده است
- [] ابعاد بحرانی و تلرانسهای قابل قبول تعریف شدهاند
- [] ضخامت اسمی دیواره و انتقالها بررسی شد
- [] زوایای کشش روی تمام سطوح رهاسازی بررسی شده است
- [] موقعیت دروازه و توالی پر شدن ارزیابی شد
- [ ] مناطق و محلهای تخلیه که آخرین مرحله پر شدن هستند، شناسایی شدند
- [] خط جدایش تا حد امکان از سطوح بحرانی دور نگه داشته شود
- [] پرداخت و بافت سطح با طرح مناسب مطابقت دارد
- [] روش دمولت انتخاب شده است
- [] درجها به طور مثبت قرار داده شده و دریچه رابط بررسی شده است
- [] انقباض مجاز بر اساس دادههای مواد و فرآیند
- [ ] طرح آزمایش و اعتبارسنجی ابعادی تهیه شد
- [ ] حجم تولید مورد انتظار و برنامه تعمیر و نگهداری تأیید شد
سوالات متداول
زاویهی پیشروی یک قطعه سیلیکونی باید چقدر باشد؟
یک هندسه ساده صیقل داده شده ممکن است تقریباً از ۱ تا ۲ درجه به عنوان نقطه شروع استفاده کند. حفرههای عمیق، سطوح بافتدار و شرایط دشوار رهاسازی ممکن است به ۲ تا ۵ درجه یا بیشتر نیاز داشته باشند. زاویه نهایی باید با توجه به عمق قطعه، سختی، بافت سطح و روش جداسازی از قالب، اعتبارسنجی شود.
ضخامت دیواره توصیه شده برای قطعات سیلیکونی چقدر است؟
بسیاری از محصولات عمومی از حدود ۲ تا ۵ میلیمتر شروع میشوند، اما هیچ حداقل یا حداکثر جهانی وجود ندارد. غشاها، آببندها، لایههای قالبگیری شده و قطعات سازهای به مقادیر متفاوتی نیاز دارند. یکنواختی و انتقال تدریجی اغلب مهمتر از انتخاب یک عدد ثابت است.
دریچههای تهویه کپک کجا باید قرار بگیرند؟
دریچهها را در نواحی پیشبینیشده برای آخرین پر شدن، نقاط مرتفع، محفظههای هوای محبوس، انتهای دندهها و مکانهای دور از دریچه قرار دهید. شبیهسازی جریان و آزمایشهای کوتاهمدت میتوانند موقعیت واقعی تلههای هوا را تأیید کنند.
LSR چقدر کوچک میشود؟
یک تخمین اولیه کلی میتواند بین 1% تا 4% باشد، و بسیاری از مواد LSR عمومی حدود 2.0% تا 3.5% جمعشدگی واقعی را نشان میدهند. جمعشدگی واقعی باید بر اساس ماده خاص، فرآیند پخت، هندسه، شرایط پس از پخت و اندازهگیریهای آزمایشی باشد.
آیا شبیهسازی میتواند جایگزین آزمایشهای کپک شود؟
خیر. شبیهسازی برای مقایسه طرحها و پیشبینی خطرات جریان یا انقباض ارزشمند است، اما آزمایشهای فیزیکی هنوز برای تأیید ابعاد، پلیسه، تهویه، کیفیت سطح و رفتار خروج از قالب مورد نیاز است.
نتیجه
طراحی موفق قالب سیلیکونی به مدیریت کل سیستم بستگی دارد - نه بهینهسازی یک ویژگی به صورت جداگانه. زوایای کشش باید با بافت سطح و روش رهاسازی هماهنگ باشند. ضخامت دیواره باید از پر شدن و پخت یکنواخت پشتیبانی کند. دریچهها باید هوا را بدون ایجاد فلاش غیرقابل قبول خارج کنند. انقباض باید در شرایط واقعی فرآیند پیشبینی، جبران و اندازهگیری شود.
وقتی این تصمیمات از قبل گرفته شوند و از طریق بررسی DFM و قالبگیری آزمایشی تأیید شوند، تولیدکنندگان میتوانند تغییرات ابزار، ضایعات، بیثباتی چرخه و مشکلات کیفی را کاهش دهند.
آمادهاید تا محصول سیلیکونی خود را قبل از ابزارسازی اعتبارسنجی کنید؟
فایلهای سهبعدی، مواد مورد نیاز، حجم تولید مورد انتظار و ابعاد حیاتی خود را به آدرس زیر ارسال کنید. سیلیکون رای برای یک بررسی قالب سیلیکونی سفارشی DFM.