ما هر هفته هم سیلیکون و هم TPE را قیمتگذاری میکنیم و اکثر خریداران با سوال اشتباهی میآیند. آنها میپرسند کدام ماده “بهتر” است. این مقایسه هیچ پاسخی ندارد. سوال واقعی در سیلیکون در مقابل TPE این است که کدام یک در دما، انطباق و حجم قطعه شما دوام میآورد - و این پاسخ معمولاً قبل از ارسال نقشه، مشخص است.
مشکل این است که توصیههای کلیشهای “بستگی دارد” تصمیمگیری را به مراحل بعدی سوق میدهد، جایی که هزینهها بالا میرود. برای قطعهای که دمای ۱۶۰ درجه سانتیگراد را تجربه میکند، TPE را انتخاب کنید و این موضوع را پس از برش ابزار متوجه میشوید. برای یک قطعه مصرفی کمحاشیه، سیلیکون را انتخاب کنید و هزینه واحد، برنامه را از بین میبرد. هیچ اشتباهی در روز اول خود را نشان نمیدهد.
در واقع، ما در عمل اینگونه تصمیم میگیریم.
خلاصه اجرایی
- دما و انطباق، سیلیکون را تعیین میکنند؛ هزینه و حجم، TPE را. اگر دمای سرویس مداوم از حدود ۱۵۰ درجه سانتیگراد عبور کند، یا قطعه به LFGB / USP Class VI / ISO 10993 نیاز داشته باشد، قبل از اینکه هزینه مطرح شود، جنس قطعه سیلیکون است.
- TPE از نظر صرفه اقتصادی واحد و زمان چرخه برنده است. این دستگاه با تزریق ترموپلاستیک استاندارد کار میکند، ضایعات را میتوان دوباره آسیاب کرد و چرخهها ثانیهای هستند، نه دقیقهای.
- هزینه برگشتناپذیر، ابزارسازی است. سیلیکون LSR به یک قالب گرم شده، اغلب با سیستم راهگاه سرد، نیاز دارد؛ تغییر مواد در آینده تقریباً همیشه به معنای بریدن یک ابزار جدید است.
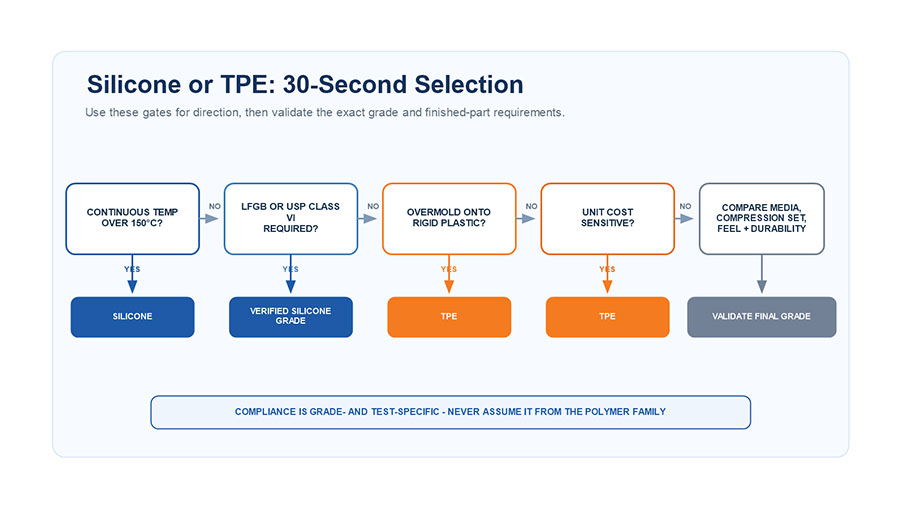
آیا باید سیلیکون یا TPE را انتخاب کنید؟ پاسخ 30 ثانیهای
انتخاب کنید سیلیکون وقتی قطعه باید در برابر گرما، استریلیزاسیون مکرر یا رعایت دقیق الزامات غذایی/پزشکی مقاومت کند. انتخاب کنید TPE وقتی هزینه واحد، قابلیت بازیافت و قالبگیری سریع، مهمتر از محدودیتهای حرارتی باشند.
| محرک تصمیم | نکاتی در مورد سیلیکون | امتیاز به TPE |
|---|---|---|
| دمای مداوم > 150 درجه سانتیگراد | بله | خیر |
| تماس با مواد غذایی در سطح LFGB | بله | وابسته به پایه تحصیلی |
| پزشکی / کلاس ششم USP / ایمپلنت | بله | خیر |
| حساس به هزینه واحد (بیش از ۵۰ هزار دلار در سال) | خیر | بله |
| قابل بازیافت / نیاز به آسیاب مجدد دارد | خیر | بله |
| روی PP / PC / ABS قالبگیری مجدد کنید | سخت تر | بله |
| قطعه مصرفی نرم و کمدما | آثار | بله (ارزانتر) |
سیلیکون در مقابل TPE: ترموست در مقابل ترموپلاستیک، تصمیم واقعی است
همه چیز به یک واقعیت ساختاری برمیگردد: سیلیکون یک ترموست است، TPE یک ترموپلاستیک. سیلیکون از طریق اتصال عرضی به صورت برگشتناپذیر سخت میشود - پس از ولکانیزه شدن، دوباره ذوب نمیشود. TPE هر بار که آن را گرم میکنید، نرم میشود، به همین دلیل است که میتوان آن را دوباره آسیاب و تزریق کرد.
این ویژگی واحد، مقاومت در برابر حرارت، قابلیت بازیافت، زمان چرخه و هزینه را تعیین میکند. تیمها آن را دست کم میگیرند زیرا هر دو ماده در دست احساس مشابهی دارند - نرم، لاستیکی، انعطافپذیر. این رفتار تنها تحت حرارت و تکرار، مدتها پس از تأیید نمونه، متفاوت میشود.
هر ماده چقدر میتواند داغ شود؟
سیلیکون میتواند در محدوده دمایی تقریباً بین ۴۰- تا ۲۳۰ درجه سانتیگراد کار کند، و انواع دمابالای آن میتوانند تا ۲۵۰ تا ۳۰۰ درجه سانتیگراد نیز گرم شوند. TPE استاندارد برای استفاده مداوم حداکثر دمایی حدود ۹۰ تا ۱۲۰ درجه سانتیگراد دارد؛ انواع سختتر TPV به حدود ۱۳۵ درجه سانتیگراد میرسد.
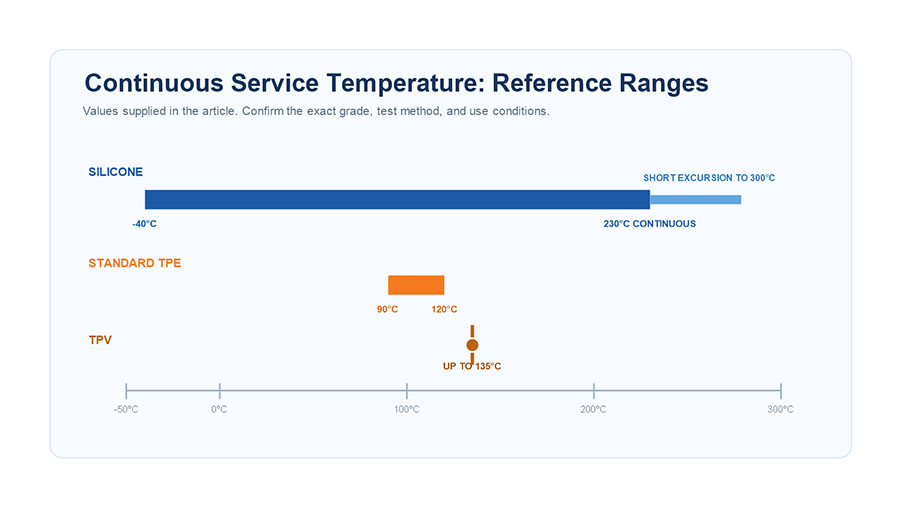
این واضحترین مرز تقسیمبندی است که داریم. هر چیزی که نزدیک محفظه موتور، دستگاه استریل بخار یا فر باشد، بهطور پیشفرض سیلیکونی است. چیزی که خریداران را میسوزد، گرمای متناوب است: قطعهای که برای دمای محیط ۱۰۰ درجه سانتیگراد طراحی شده است، اگر چرخههای شستشوی مکرر ۱۳۰ درجه سانتیگراد را ببیند، هنوز هم میتواند تغییر شکل دهد، زیرا TPE در دماهای بسیار پایینتر از نقطه ذوب خود، تحت بار میخزد.
کدام ماده الزامات انطباق شما را برآورده میکند؟
برای مواد غذایی و دارویی، سیلیکون راحتتر از میلههای بالاتر عبور میکند. سیلیکون سخت شده با پلاتین ملاقات میکند FDA 21 CFR 177.2600 و سختگیرانهتر اروپایی LFGB, ، از جمله آزمایش کلی مهاجرت. برای پزشکی، سیلیکون به سطوح میرسد کلاس ششم USP و ISO 10993 زیستسازگاری - به همین دلیل است که ایمپلنتها،, فنجان قاعدگی, و اجزای IV سیلیکونی هستند، نه TPE. TPE نیز دارای گریدهای غذایی و پزشکی است، اما صلاحیت آن به گرید خاص بستگی دارد و نشت نرمکننده سوال مکرر حسابرسی است.
شکاف قضاوت: خریداران فرض میکنند “درجه غذایی”یک مرحلهی قبولی/ردی است. اینطور نیست. سیلیکونهای سازگار با LFGB معمولاً 20 تا 30% بیشتر از گرید پایهی FDA دوام میآورند، زیرا به پلیمر پایهی تمیزتر و زمان پخت طولانیتری (اغلب 200 درجه سانتیگراد به مدت 4 ساعت) نیاز دارند. اگر در مشخصات محصول شما فقط نوشته شده “مناسب برای مواد غذایی”، به اندازهی کافی مشخصات را ذکر نکردهاید تا بتوانیم قیمت آن را اعلام کنیم.
چه زمانی TPE از نظر هزینه و زمان تولید برنده میشود؟
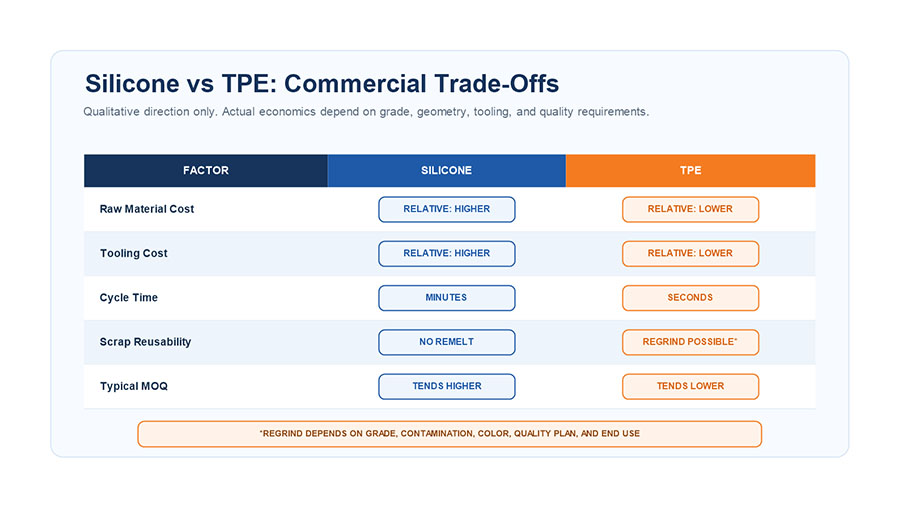
TPE هر زمان که محدودیتهای حرارتی و انطباق الزامآور نباشند، برنده میشود - و در این صورت قاطعانه برنده میشود. این ماده روی دستگاههای تزریق ترموپلاستیک استاندارد قالبگیری میشود، ضایعات دوباره به فرآیند آسیاب میشوند و مانند سیلیکون، جریمه چرخه پخت را ندارد.
| عامل هزینه | سیلیکون (LSR / HTV) | TPE |
|---|---|---|
| مواد اولیه | بالاتر؛ عیارهای پلاتین گرانترین هستند | خوراک دام ارزانتر |
| ابزار سازی | قالب گرم شونده، اغلب با سیستم راهگاه سرد | ابزار ترموپلاستیک استاندارد |
| زمان چرخه | ۳۰ ثانیه تا چند دقیقه (درمان) | حدود ۱۵ تا ۴۰ سالگی |
| ضایعات / آسیاب مجدد | قابل ذوب مجدد نیست؛ قراضه آن زباله است | قابل استفاده مجدد |
| MOQ معمولی | بالاتر، برای توجیه ابزارسازی | پایینتر، انعطافپذیرتر |
برای یک قطعه مصرفی با حجم تولید بالا که هیچ محدودیت حرارتی یا پزشکی ندارد، برنامه TPE معمولاً در هر خط تولید به جز مقاومت پارگی و دما ارزانتر است.
ابزار سیلیکونی و MOQ: بخش برگشتناپذیر
ابزار سیلیکونی جایی است که این تصمیم دائمی میشود. LSR به ابزار گرم شونده و اغلب یک سیستم راهگاه سرد نیاز دارد تا از هدر رفتن مواد پخت شده در اسپرو جلوگیری شود.; ابزار فشردهسازی HTV سادهتر اما کندتر و پرزحمتتر است، با تلرانسهای وسیعتر و پلیسهگیری برای برش. LSR تلرانسهای دقیقی (تا حدود ±0.02 میلیمتر) و پلیسهگیری نزدیک به صفر دارد، اما قالب گران است و برای یک ماده ساخته شده است.
به همین دلیل است که ما خریداران را ترغیب میکنیم که ابتدا دما و انطباق را تعیین کنند. برش ابزار برای LSR به برنامه TPE منتقل نمیشود و برعکس. وقتی فولاد برش داده میشود، “اگر خیلی گران باشد، تغییر میدهیم” گزینه واقعی نیست.
چه زمانی TPE انتخاب مهندسی مناسبی است؟
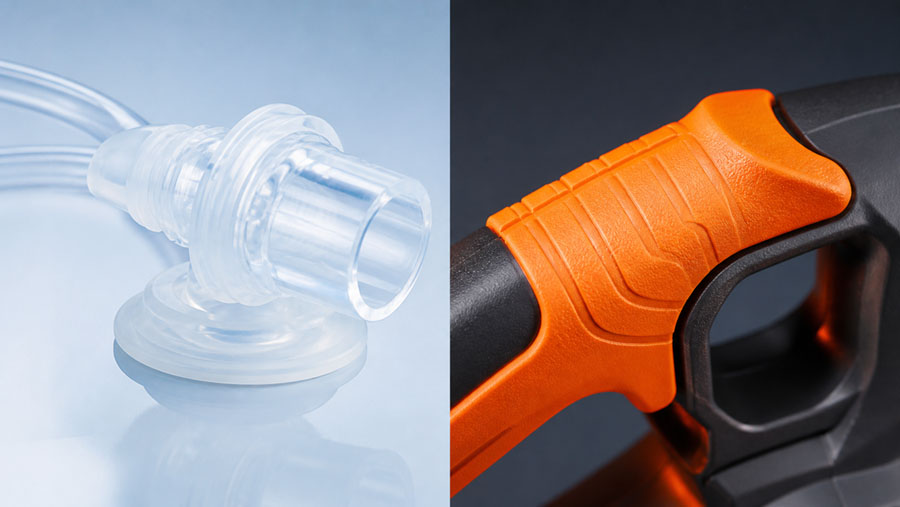
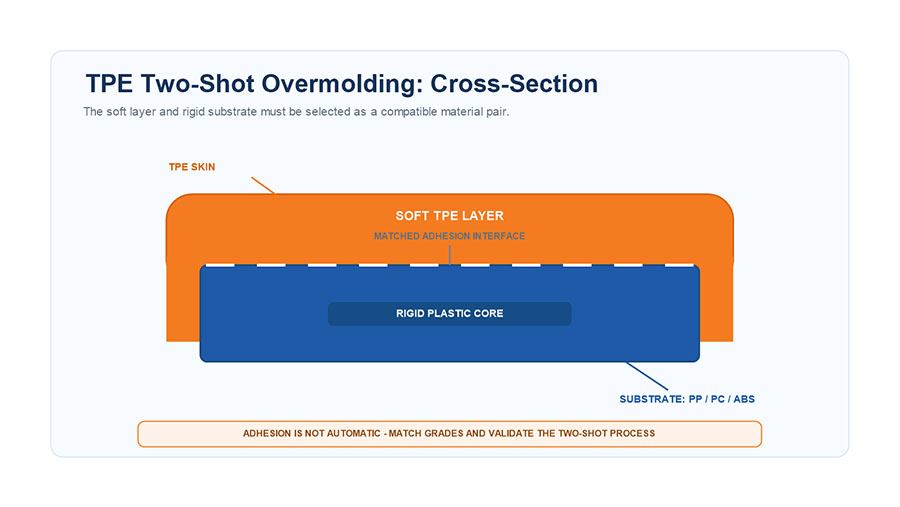
وقتی طرح یک لایه نرم روی یک ترموپلاستیک سفت و سخت باشد، TPE انتخاب صحیح است - نه یک مصالحه -. TPE از طریق قالبگیری دو مرحلهای استاندارد به PP، PC و ABS میچسبد: دستههای نرم ابزارها، دسته مسواک، قاب گوشی، روکش کابل. اتصال سیلیکون به پلاستیک به گریدهای LSR خودچسبنده یا پرایمر به علاوه یک زیرلایه سازگار نیاز دارد که محدودکنندهتر و گرانتر است.
بنابراین اگر قطعه شما روی یک محفظه قالبگیری میشود و هرگز گرمای زیاد یا الزامات پزشکی را نمیبیند، استفاده از سیلیکون معمولاً هزینه و ریسک ابزار را افزایش میدهد و هیچ مزیت عملکردی ندارد.
قضاوتهای غلط رایج که در مرحله نقل قول اصلاح میکنیم
- “TPE اساساً سیلیکون ارزانقیمتی است.” شیمی متفاوت، محدودیتهای متفاوت - نه تنزل کیفیت یک چیز.
- “استاندارد مواد غذایی یک استاندارد است.” FDA 21 CFR 177.2600 و LFGB بارهای متفاوتی با هزینههای متفاوت هستند.
- “اگر هزینه بالا برود، مواد را عوض میکنیم.” ابزار به ندرت منتقل میشود؛ قبل از بریدن قالب تصمیم بگیرید.
- “سیلیکون قابل بازیافت است.” این ماده یک ترموست است و دوباره ذوب نمیشود؛; بازیافت، خاص و پرهزینه است, برخلاف آسیاب مجدد TPE.
برای نقل قول از بخش شما به چه چیزهایی نیاز داریم؟
ما نمیتوانیم سیلیکون در مقابل TPE را صرفاً از روی شکل نهایی کنیم. برای مشخص کردن جنس و ارائه قیمت قطعی، موارد زیر را برای ما ارسال کنید: دمای کارکرد مداوم و اوج، گواهینامههای مورد نیاز (FDA / LFGB / USP Class VI / RoHS) ، هدف سختی شور A (محدوده قابل استفاده ما 10A تا 80A است)، حجم سالانه، و اینکه آیا قطعه روی یک زیرلایه سفت قالبگیری میشود یا خیر.
دو ورودی که در صورت عدم وجود، قیمتگذاری مجدد را الزامی میکنند، دما و انطباق هستند. اگر این دو را به ما بدهید، انتخاب جنس معمولاً در یک مرحله انجام میشود.