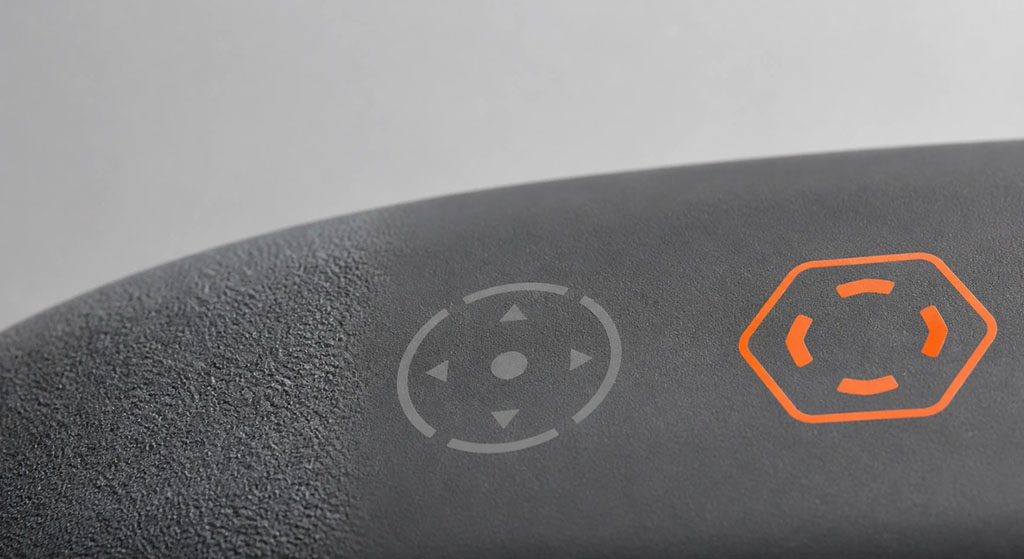
الگوی سطح محصول سیلیکونی میتواند در قطعه قالبگیری شود، پس از قالبگیری علامتگذاری شود، یا به عنوان پوشش یا ... اضافه شود. لایه چاپ شده. این مسیرها ممکن است در یک نمونه جدید مشابه به نظر برسند، اما به یک شکل کهنه نمیشوند. انتخاب عملی به این بستگی دارد که آیا سطح باید چسبندگی لازم را داشته باشد، علامت تجاری را حفظ کند، در برابر تمیز کردن مقاوم باشد، الزامات تماس با مواد غذایی را برآورده کند یا یک استاندارد آرایشی کنترلشده را در بین دستههای تولید حفظ کند.
بادوامترین الگوها معمولاً درون قالب ساخته میشوند. پرداختهای چاپشده و روکششده، آزادی رنگ و بصری بیشتری را فراهم میکنند، اما عمر مفید آنها به آمادهسازی سطح، عملآوری و سایش واقعی، مواد شیمیایی، گرما و قرار گرفتن در معرض اشعه ماوراء بنفش بستگی دارد.
خلاصه اجرایی
- وقتی مقاومت در برابر سایش و ثبات دستهای مهمتر از جزئیات رنگ است، از بافت قالبگیری شده، برجستگیدار یا برجستگیدار استفاده کنید. طرح، بخشی از هندسه سیلیکون است، نه یک لایه سطحی جداگانه.
- برای گرافیکهای ظریف و طرحهای متغیر، از علامتگذاری لیزری، چاپ پد یا چاپ سیلک اسکرین استفاده کنید، اما کنتراست، چسبندگی و سایش را روی فرمولاسیون سیلیکون واقعی تأیید کنید - نه فقط روی یک پلاک تست مسطح.
- فعالسازی پلاسما یا شیمیایی را به عنوان آمادهسازی چسبندگی در نظر بگیرید، نه به عنوان یک پوشش تزئینی دائمی. اثر آن میتواند قبل از چاپ یا پوششدهی از بین برود، بنابراین زمان بین عملیات و عملیات بعدی باید کنترل شود.
چگونه یک الگوی سطحی محصول سیلیکونی ایجاد میشود؟
سه مسیر اساسی وجود دارد: ایجاد الگو در ابزار، اصلاح سطح سیلیکونی پخته شده یا اضافه کردن مواد به سطح.
| مسیر | فرآیندهای رایج | چه چیزی اثر قابل مشاهده یا لمسی را ایجاد میکند؟ | مرز دوام اصلی |
|---|---|---|---|
| الگوی قالبگیری شده | پرداخت قالب، سندبلاست، بافتدهی EDM، حکاکی CNC، ابزار برجستهکاری یا گودبرداری | سطح قالب، هندسه را به سیلیکون منتقل میکند. | سایش ابزار، آلودگی، آسیب ناشی از جدا شدن از قالب و تکرار بافت |
| اصلاح مستقیم سطح | علامتگذاری لیزری یا حکاکی کنترلشده | سطح عملآوریشده بهصورت موضعی اصلاح میشود | کنتراست، اثر گرما، عمق کم اثر و حساسیت به فرمولاسیون |
| لایه سطحی اضافه شده | چاپ پد، چاپ سیلک، پوشش اسپری، پوشش لمسی نرم | جوهر یا پوشش به سیلیکون متصل میشود | چسبندگی، پخت، سایش، حلالها، گرما، رطوبت و اشعه ماوراء بنفش |
| پیش تصفیه چسبندگی | پلاسما، کرونا، پرایمر یا عملیات شیمیایی واجد شرایط | قبل از چاپ، اتصال یا پوشش، انرژی سطح را افزایش میدهد | پوسیدگی، آلودگی، جابجایی و تأخیر قبل از فرآیند بعدی در عملیات تصفیه |
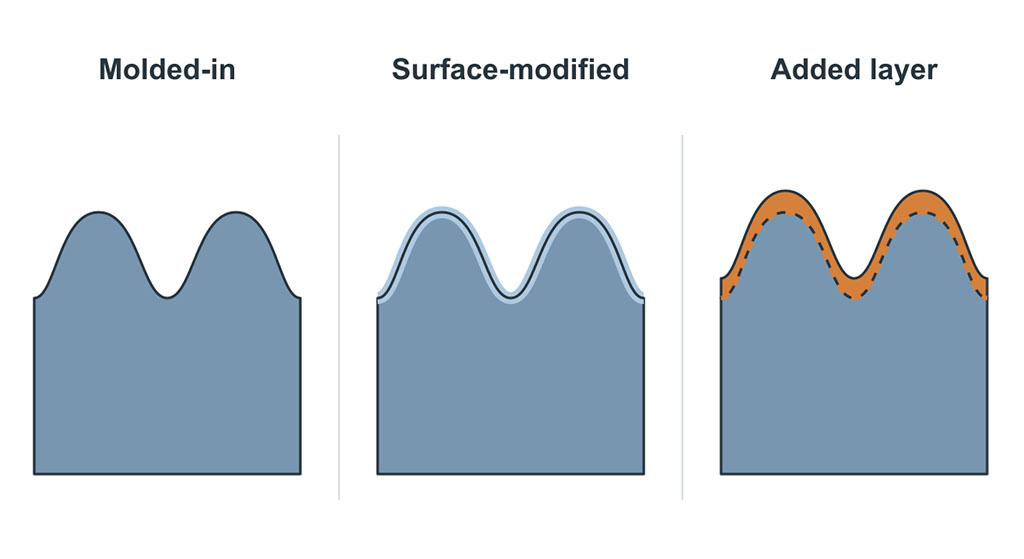
این طبقهبندی اهمیت دارد زیرا “الگوی سطح” اغلب به عنوان یکی از مشخصات استفاده میشود، حتی اگر مکانیسمهای شکست مختلفی را پوشش دهد. بافت مات قالبگیری شده نمیتواند پوسته پوسته شود. یک پوشش نرم لمسی میتواند. یک لوگوی چاپ شده میتواند بدون تغییر بافت پایه، کنتراست خود را از دست بدهد. اینها نباید یک معیار پذیرش مشترک داشته باشند.
چه زمانی باید الگو را در قالب قرار داد؟
بافت قالبگیری شده، انتخاب پیشفرض برای چسبندگی بادوام، ظاهر مات، نواحی ضد لغزش و برند برجسته یا حکشده دائمی است. این پرداخت در طول ... تکرار میشود. قالب گیری فشاری یا قالبگیری تزریقی لاستیک سیلیکون مایع، بنابراین هیچ لایه تزئینی ثانویهای لازم نیست.
حکاکی و بافت قالب
ماشینکاری CNC، EDM، بافتدهی لیزری، پرداخت و سندبلاست کنترلشده، همگی میتوانند روی سطح قالب استفاده شوند. روش صحیح به اندازه قطعه، هندسه بافت، فولاد قالب، جهت کشش و کلاس ظاهری مورد نیاز بستگی دارد.
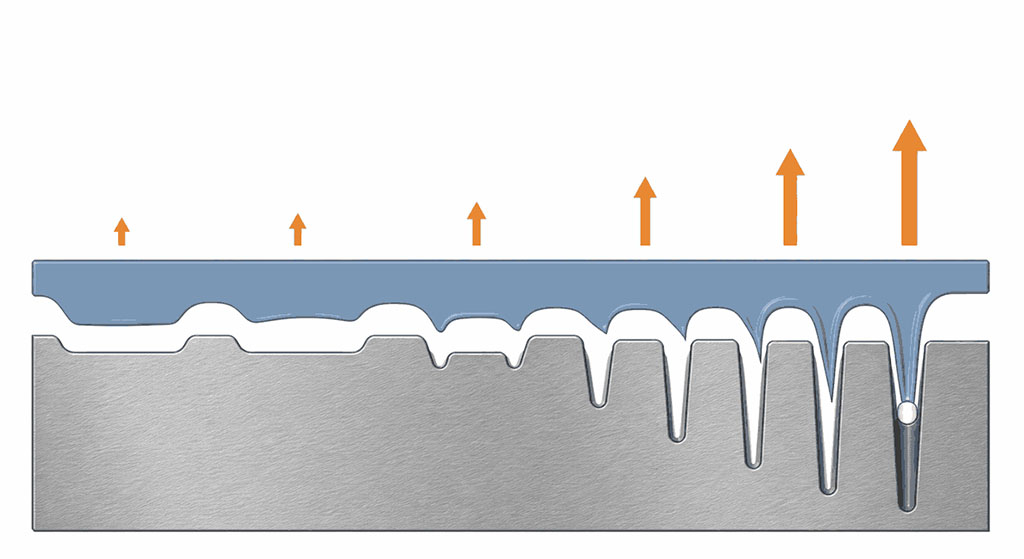
بافتهای عمیق به طور خودکار بهتر نیستند. با افزایش عمق بافت، سیلیکون باید فرورفتگیهای کوچکتر را پر کند و از ویژگیهای تهاجمیتر رها شود. این میتواند رفتار تهویه، نیروی تخلیه، براقیت و خطر پارگی در اطراف دیوارههای نازک را تغییر دهد.
ویژگیهای برجسته و منبتکاری شده
یک طرح برجسته بالای سطح سیلیکونی اطراف قرار میگیرد. یک طرح برجسته فرورفته است. هر دو بادوام هستند زیرا علامت بخشی از هندسه قالبگیری شده است.
برای متنها و لوگوهای کوچک، بررسی ابزار باید موارد زیر را بررسی کند:
- حداقل عرض و فاصله خطوط؛;
- عمق ویژگی و شعاع گوشه؛;
- جهت پیش نویس و رهاسازی؛;
- فاصله از خطوط جداکننده و دروازهها؛;
- خطر گیر افتادن هوا در فرورفتگیهای ریز؛;
- دسترسی برای تمیز کردن قطعات در تماس با مواد غذایی یا قطعات پزشکی.
تیمها اغلب یک لوگو را از یک نقشه دوبعدی بدون بررسی نحوه جدا شدن آن از ابزار، تأیید میکنند. هندسه ممکن است قابل ماشینکاری باشد اما همچنان در تولید، پر شدن ناقص، هوای محبوس یا لبههای تحریف شده ایجاد میکند.
بافت قالب و سختی سیلیکون چگونه بر حس لامسه تأثیر میگذارند؟
حس لامسه از ترکیب هندسه سطح و رفتار مواد حجیم ناشی میشود. بافت قالب یکسان میتواند روی سیلیکون نرم و سیلیکون سفت متفاوت باشد زیرا سطح تحت فشار انگشت به طور متفاوتی تغییر شکل میدهد.
| انتخاب سطح | حس معمولی | کاربرد مناسب | نگرانی تولید |
|---|---|---|---|
| سطح قالب صیقلی | صاف و براقیت بالاتر | نواحی آببندی، سطوح آرایشی تمیز | خطوط جریان، اثر انگشت و نقصهای جزئی ممکن است بیشتر قابل مشاهده باشند |
| بافت مات ظریف | لمس خشک و کم براق | محفظههای مصرفی، محصولات کودک، دستگیرهها | براقیت باید در طول حفرهها و چرخههای نگهداری قالب کنترل شود. |
| بافت درشت | چسبندگی قویتر و پوشش بصری | دستگیرهها، زیراندازها، قطعات محافظ | نیروی تخلیه بالاتر و تمیز کردن دشوارتر |
| ریزالگو | نشانه لمسی موضعی یا تماس عملکردی | صفحه کلیدها، دکمهها، مناطق رابط | هندسه ظریف ممکن است در فشار پرکننده کم به طور مداوم تولید نشود. |
| پوشش نرم و لطیف | اصطکاک کم یا اثر لمسی ممتاز | سطوح مصرفی منتخب | سایش پوشش، آلودگی، پخت و مقاومت شیمیایی |
بنابراین، بافت باید بر اساس جنس و سختی مورد نظر برای تولید تأیید شود. یک پلاک بافت که در قالبی متفاوت قالبگیری شده است سختی شور A برای غربالگری بصری مفید است، اما نمونه قابل اعتمادی برای تأیید نهایی نیست.
چه زمانی علامت گذاری لیزری بهتر از قالب هندسی است؟
علامت گذاری با لیزر زمانی مفید است که طراحی خوب باشد، علامت باید بعد از قالبگیری اضافه شود، یا تغییرات ابزار خیلی کند یا پرهزینه باشد. میتواند از اطلاعات سریال، علائم تراز، آیکونها و جزئیات برند انتخابی پشتیبانی کند.
محدودیت، حساسیت فرمولاسیون است. رنگ سیلیکون، پرکنندهها، رنگدانهها و افزودنیها بر کنتراست قابل دستیابی و سطح تحت تأثیر گرما تأثیر میگذارند. تنظیم لیزری که روی سیلیکون سیاه کار میکند، ممکن است روی مواد شفاف یا رنگ روشن، نتیجه قابل خواندن یا از نظر زیبایی قابل قبولی ایجاد نکند.
آزمایشهای لیزری باید تأیید کنند
- کنتراست تحت شرایط روشنایی مشخص شده
- تعریف لبه در سطوح منحنی
- ثبات را در بین دستههای رنگدانه علامتگذاری کنید
- باقی مانده سطحی یا تغییر رویه
- خوانایی پس از مالش، تمیز کردن و قرار گرفتن در معرض اشعه ماوراء بنفش
- اینکه آیا ناحیه علامتگذاری شده با غذا، پوست یا یک رابط آببندی تماس پیدا میکند یا خیر.
علامتگذاری لیزری غیرتماسی است، اما این به معنای بیخطر بودن آن نیست. انرژی اضافی میتواند براقیت را تغییر دهد، باقیمانده ایجاد کند یا به یک مقطع نازک آسیب برساند. پنجره فرآیند باید روی هندسه قطعه نهایی ایجاد شود.
چه زمانی باید از چاپ پد یا چاپ سیلک اسکرین استفاده کرد؟
وقتی طرح به رنگ، گرافیک زیبا یا آثار هنری نیاز دارد که نمیتوان آنها را به صورت هندسه قالب تولید کرد، از چاپ استفاده کنید. چاپ پد معمولاً برای سطوح منحنی، فرورفته یا نامنظم مناسبتر است. چاپ صفحه نمایش در مناطق مسطحتر کارآمد است و میتواند زمینههای گرافیکی بزرگتری را اعمال کند.
| روند | قویترین مورد استفاده | مزیت اصلی | محدودیت اصلی |
|---|---|---|---|
| چاپ پد | تصاویر کوچک روی قطعات منحنی یا نامنظم | آثار هنری ظریف را به سطوح غیر مسطح منتقل میکند | ضخامت و موقعیت جوهر میتواند با توجه به شرایط پد و نحوهی قرارگیری قطعه تغییر کند |
| چاپ صفحه نمایش | گرافیکهای بزرگتر روی سطوح صاف یا با انحنای ملایم | پوشش رنگی خوب و تکرارپذیری در حجم | اعوجاج و ثبت در هندسههای پیچیده سختتر میشود |
| اسپری یا روکش نهایی | رنگ تمام سطح، براقیت، اصطکاک کم یا اثر لمسی | ظاهر و حس کلی سطح را تغییر میدهد | لایهای اضافه میکند که میتواند پس از تمیز کردن مکرر، خراشیده، پوسته پوسته، متورم یا تغییر کند |
سیلیکون انرژی سطحی پایینی دارد، بنابراین نمیتوان چسبندگی جوهر را فرض کرد. چاپ اغلب به پلاسما، کرونا، پرایمر یا یک فرآیند فعالسازی واجد شرایط دیگر نیاز دارد. تمیزی نیز به همان اندازه مهم است. بقایای کپک، گرد و غبار، روغن دست و شکوفه سیلیکون میتوانند چسبندگی را حتی زمانی که جوهر و برنامه پخت بدون تغییر هستند، کاهش دهند.
شکاف قضاوت رایج، تأیید ظاهر بلافاصله پس از چاپ است. چسبندگی اولیه میتواند قابل قبول به نظر برسد، در حالی که خم شدن مکرر، پاک کردن با IPA، شستن ظرفها، قرار گرفتن در معرض چربی پوست یا اشعه ماوراء بنفش، رابط ضعیف را بعداً آشکار میکند.
پلاسما تراپی در واقع چه کاری انجام میدهد؟
درمان پلاسما سطح سیلیکون را فعال میکند تا خیس شدن و اتصال را بهبود بخشد. معمولاً قبل از چاپ، پوشش یا مونتاژ چسبی استفاده میشود. معمولاً به خودی خود بافت قابل مشاهدهی معناداری ایجاد نمیکند.
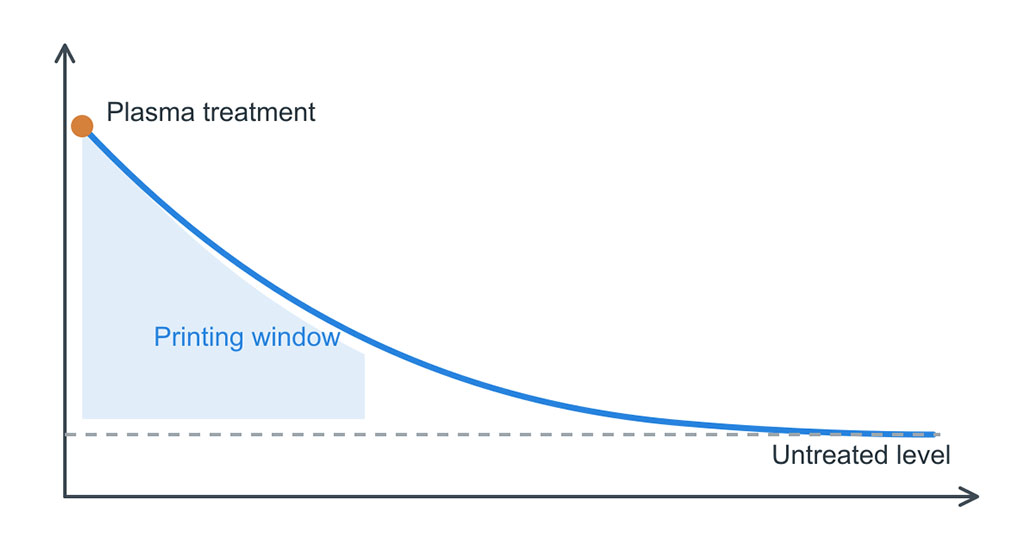
این اثر به زمان حساس است. پس از درمان، سطح فعال شده به تدریج به سمت انرژی سطحی پایینتر بازیابی میشود. آلودگی و جابجایی میتواند از دست رفتن عملکرد چسبندگی مفید را تسریع کند. برای تولید، مشخصات باید حداکثر تأخیر بین عملیات پلاسما و چاپ یا پوششدهی، همراه با شرایط نگهداری و جابجایی قطعه را کنترل کند.
تنظیمات پلاسما نیز نیاز به کنترل دارند. توان، زمان نوردهی، فاصله نازل، سرعت خط و جهت قرارگیری فیکسچر بر یکنواختی عملیات تأثیر میگذارند. عبارت “قبول/رد” مانند «عملیات پلاسما» برای تولید تکرارپذیر کافی نیست.
چگونه باید دوام الگوی سطح سیلیکونی را آزمایش کرد؟
این آزمایش باید با ساختار سطح مطابقت داشته باشد و استفاده واقعی. بافت قالبگیری شده، گرافیک چاپ شده و پوشش به معیارهای پذیرش متفاوتی نیاز دارند.
| تست | مناسب برای | چه چیزی میتواند آشکار کند | مرز مهم |
|---|---|---|---|
| مقایسه بصری و براقیت | بافت قالب، علائم لیزری، پوششها | عدم تطابق دستهای، رانش پولیش، رفتار ناهموار | روشنایی، زاویه دید و استاندارد مرجع باید ثابت باشند |
| چسبندگی متقاطع، مانند ASTM D3359 در صورت لزوم | پوششها و برخی از لایههای چاپ شده | از دست دادن چسبندگی در سطح مشترک | مناسب بودن به ضخامت پوشش، انعطافپذیری و هندسه زیرلایه بستگی دارد |
| آزمایش سایش یا سایش کنترلشده | چاپ، پوششها، کنتراست لیزری | ساییدگی، رنگپریدگی، جلا یا شکستگی لبهها | بار، جنس ساینده، تعداد ضربات و تعداد چرخهها باید منعکسکنندهی میزان استفاده باشند. |
| پاک کننده حلال | جوهرها و پوششها | نرم شدن، تغییر رنگ، تورم یا از بین رفتن چسبندگی | نوع حلال، غلظت، فشار و زمان ماند باید مشخص شود |
| چرخه گرما و رطوبت | پوششها، چاپ، دکوراسیون پیوندی | درمان ضعف، تاول، از بین رفتن چسبندگی | قرار گرفتن در معرض نور باید منعکس کننده شرایط نگهداری و سرویس باشد |
| ماشین ظرفشویی یا چرخه جوشاندن | محصولات آشپزخانه و کودک | گرما، رطوبت، مواد شوینده و سایش مکانیکی ترکیبی | یک بار خیساندن در آب گرم به معنای شستشوی مکرر نیست |
| قرار گرفتن در معرض اشعه ماوراء بنفش | قطعات فضای باز یا قطعاتی که در نور زیاد استفاده میشوند | تغییر رنگ، گچی شدن، از بین رفتن براقیت یا شکنندگی | نوع لامپ، تابش، دما و مدت زمان بر قابلیت مقایسه تأثیر میگذارند |
| چرخههای خمشی و فشاری | صفحه کلیدها، دستگیرهها، محفظههای انعطافپذیر | ترک خوردگی یا لایه لایه شدن در نواحی تغییر شکل دهنده | محل کرنش واقعی را آزمایش کنید، نه فقط یک کوپن مسطح |
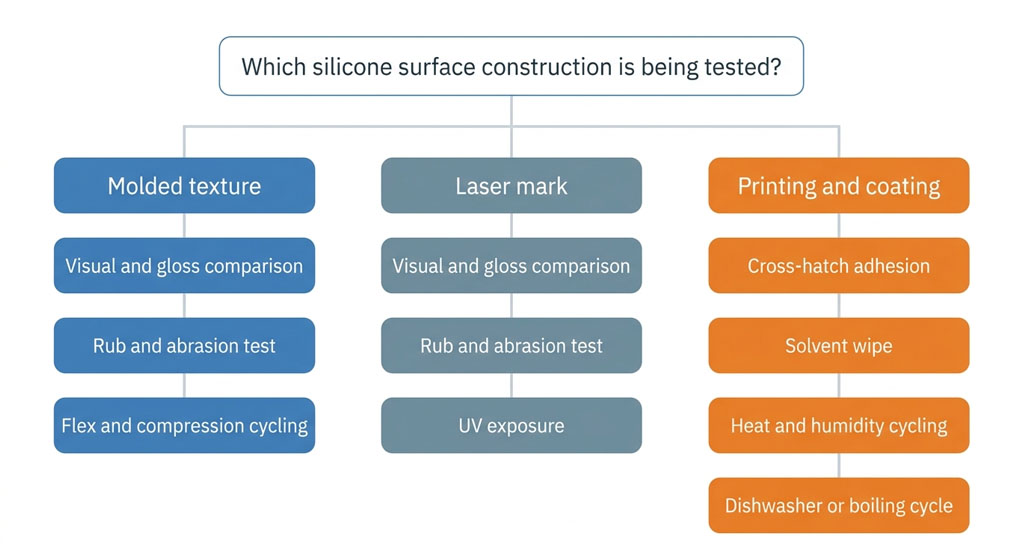
هدف چرخه را از محصول دیگری کپی نکنید و آن را جهانی در نظر نگیرید. یک کفگیر آشپزخانه، نوار پوشیدنی، صفحه کلید صنعتی و قاشق کودک، ترکیبات مختلفی از سایش، مواد شوینده، گرما، چربی پوست، خم شدن و اشعه ماوراء بنفش را مشاهده میکنند. طرح آزمایش باید با مشخصات سرویس مرتبط باشد و قبل از تأیید نهایی سطح، مورد توافق قرار گیرد.
آیا پوشش روی ظروف در ماشین ظرفشویی با دمای بالا کنده میشود؟
میتواند. خطرات اصلی عبارتند از آمادهسازی ضعیف سطح، پخت ناقص، شیمی ناسازگار پوشش، قرار گرفتن در معرض لبهها، خم شدن مکرر و اثر ترکیبی گرما، شوینده قلیایی، رطوبت و تماس مکانیکی.
پوششی که آزمایش سایش خشک را با موفقیت پشت سر میگذارد، ممکن است همچنان در ماشین ظرفشویی خراب شود، زیرا آب و مواد شوینده به سطح مشترک پوشش میرسند. خرابی اغلب از لبهها، نقاط نازک، دروازهها، نواحی خط جدایش براق یا مناطقی که مکرراً خم میشوند، شروع میشود. تیمها معمولاً مرکز یک پلاک روکشدار مسطح را آزمایش میکنند و این نقاط تنش قطعه تولیدی را از دست میدهند.
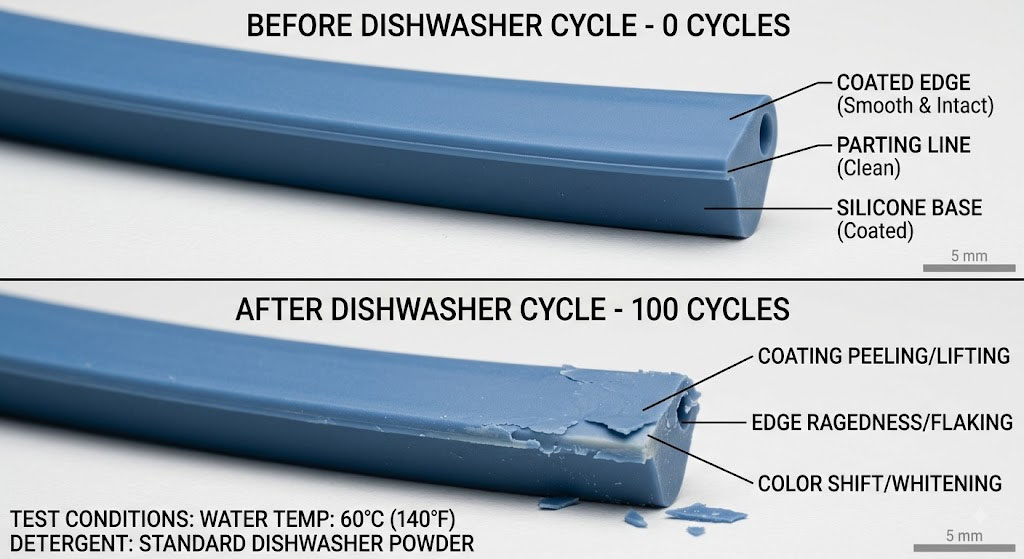
برای قطعاتی که در معرض ماشین ظرفشویی قرار میگیرند، اعتبارسنجی باید از اجزای نهایی فرآیند مورد نظر استفاده کند. چسبندگی، انتقال رنگ، تغییر براقیت، چسبندگی سطحی، تاول زدن و بلند شدن لبه را در فواصل زمانی مشخص بررسی کنید، نه فقط در چرخه نهایی.
چه تغییراتی برای محصولات سیلیکونی در تماس با غذا و کودک اعمال میشود؟
یک ترکیب سیلیکونی مطابق با استاندارد، به طور خودکار هر پوشش چاپ شده یا روکش شده را برای تماس با مواد غذایی مناسب نمیکند. ساختار نهایی باید بررسی شود، از جمله رنگدانهها، جوهرها، آسترها، پوششها، عوامل پخت و هرگونه باقیمانده از آمادهسازی سطح.
FDA 21 CFR 177.2600 و آزمایش LFGB معمولاً برای موارد زیر ارجاع داده میشوند کاربردهای سیلیکونی در تماس با مواد غذایی, ، اما الزامات قابل اجرا به بازار هدف، نوع تماس، دما، مدت زمان و محصول نهایی بستگی دارد. بیانیه تأمینکننده برای الاستومر پایه نباید به عنوان مدرکی برای پوشش اضافه شدهای که ارزیابی نشده است، استفاده شود.
برای طرحهای در تماس با غذا یا برای استفاده کودک، مسیر کمخطرتر اغلب یک بافت قالبگیری شده بدون لایه تزئینی اضافه شده در ناحیه تماس است. اگر چاپ یا پوشش لازم است، موارد زیر را تعریف کنید:
- اینکه آیا ناحیه تزئین شده با غذا یا دهان تماس پیدا میکند یا خیر؛;
- قرار گرفتن در معرض آب جوش، بخار یا ماشین ظرفشویی؛;
- تماس با بزاق، مواد شوینده، روغن، اسید و الکل؛;
- الزامات مهاجرت یا استخراج برای بازار مقصد؛;
- اعتبارسنجی تمیزکاری و پذیرش بصری پس از چرخههای مکرر.
اچینگ شیمیایی همچنین نیاز به کنترل باقیمانده و سازگاری مستند دارد. در مواردی که خطر انتقال مواد اهمیت دارد، عبارت “شستشو پس از عملیات” به عنوان یک عبارت اعتبارسنجی کافی نیست.
چگونه عملیات سطحی بر ثبات و هزینه تولید انبوه تأثیر میگذارد؟
بافت قالبگیری شده معمولاً کار ابزارسازی را افزایش میدهد اما یک عملیات ثانویه تکراری را حذف میکند. چاپ و پوششدهی برخی از محدودیتهای ابزارسازی را کاهش میدهد اما خطرات مربوط به فیکسچرها، عملیات آمادهسازی، پخت، بازرسی، جابجایی و ضایعات را به هر قطعه تولیدی اضافه میکند.
| عامل هزینه یا کنترل | بافت قالبگیری شده | علامت گذاری با لیزر | چاپ | پوشش |
|---|---|---|---|---|
| راه اندازی اولیه | توسعه و تأیید بافت ابزار | آزمایشها و تجهیزات لیزر | اثر هنری، بشقاب یا صفحه نمایش، پد و فیکسچر | ماسک، اسپری یا تنظیمات کاربردی، توسعهی عملیات حرارتی |
| عملیات تکرارشونده | کم پس از قالب گیری پایدار است | چرخه ماشین و بازرسی | عملیات، مخلوط کردن جوهر، چاپ، پخت، بازرسی | آمادهسازی، اجرا، عملآوری، جابجایی، بازرسی |
| انعطافپذیری را تغییر دهید | کم؛ ممکن است نیاز به اصلاح ابزار باشد | بالا برای تغییرات علامت دیجیتال | متوسط؛ تغییرات ابزار هنری مورد نیاز است | واسطه برای تغییر رنگ یا پوشش |
| راننده اصلی ضایعات | پر کردن، رهاسازی، آلودگی، عدم تطابق حفره | کنتراست یا رانش موقعیت | چسبندگی، ثبت، آلودگی، درمان | گرد و غبار، تغییر ضخامت، چسبندگی، ردپاها، عیوب لبه |
| پتانسیل دوام | زیاد است زیرا هندسه انتگرال است | متوسط تا زیاد، زمانی که فرمولاسیون و تنظیمات پایدار باشند | وابسته به برنامه | وابسته به کاربرد و معمولاً بیشترین حساسیت به نوردهی |
کنترلهای کلیدی فرآیند ممکن است شامل نمونههای مرجع سطح قالب، بررسی براقیت سطح حفره، وضعیت محیط سندبلاست، اصلاح برنامه لیزر، زمان پلاسما به چاپ، نسبت اختلاط جوهر، عمر مفید، دمای پخت، ضخامت پوشش، موقعیت فیکسچر و نورپردازی بازرسی تعریف شده باشد.
این کنترلها قابل تعویض نیستند. به عنوان مثال، اندازهگیری ضخامت پوشش، چسبندگی را اثبات نمیکند و چسبندگی عبوری، پایداری رنگ پس از قرار گرفتن در معرض اشعه ماوراء بنفش یا مواد شوینده را اثبات نمیکند.
چگونه باید فرآیند سطح سیلیکونی مناسب را انتخاب کنید؟
با عملکرد سطح شروع کنید، نه با فایل اثر هنری.
بافت قالبگیری شده یا هندسه برجسته/برجسته را در موارد زیر انتخاب کنید:
- چنگش یا عملکرد لمسی، نیاز اصلی است؛;
- قطعه بارها شسته، ساییده، خم یا جابجا خواهد شد؛;
- رنگ در الگو الزامی نیست؛;
- ثبات دستهای بلندمدت اهمیت دارد؛;
- سطح در ناحیه تماس با غذا یا دهان قرار دارد که در آن لایههای اضافه شده، کار اعتبارسنجی قابل اجتنابی را ایجاد میکنند.
علامت گذاری لیزری را زمانی انتخاب کنید که:
- گرافیک خوب یا متغیر است؛;
- تغییرات ابزار نامطلوب است؛;
- کنتراست تک رنگ قابل قبول است.;
- فرمولاسیون سیلیکونی میتواند کنتراست پایداری ایجاد کند؛;
- ناحیه علامتگذاری شده را میتوان از نظر شرایط تماس و سایش اعتبارسنجی کرد.
چاپ پد یا سیلک اسکرین را زمانی انتخاب کنید که:
- طرح به یک یا چند رنگ نیاز دارد؛;
- گرافیک را نمیتوان به طور تمیز در ابزار شکل داد؛;
- هندسه سطح با روش انتقال مطابقت دارد؛;
- پلاسما یا پرایمر، پخت و آزمایش دوام میتوانند به عنوان عملیات تولید کنترل شوند.
یک پوشش را زمانی انتخاب کنید که:
- کل سطح به براقیت، رنگ، اصطکاک یا رفتار لمسی خاصی نیاز دارد؛;
- عملکرد اضافه شده، بار اعتبارسنجی و کنترل فرآیند بالاتر را توجیه میکند؛;
- سایش، مواد شیمیایی، گرما، رطوبت، اشعه ماوراء بنفش و قرار گرفتن در معرض خمش، معیارهای پذیرش تعریف شدهای دارند.
قبل از ابزارسازی و نمونهبرداری چه مواردی باید مشخص شود؟
مشخصات سطح قابل استفاده باید شامل مواردی بیش از “مات”، “لوگوی لیزری” یا “لمس نرم” باشد. ناحیه سطح مورد نظر، مرجع بصری، بافت یا براقیت مورد نیاز، جنس و سختی سیلیکون، رنگ، طبقهبندی تماس، روش تمیز کردن، محیط سرویس، انعطافپذیری مورد انتظار و آزمایش دوام را ارائه دهید.
سپس میتوان مسیر تولید را در اطراف مرز واقعی انتخاب کرد:
- اگر الگو باید تا آخر عمر قطعه باقی بماند، در صورت امکان آن را به بخشی از هندسه تبدیل کنید.
- اگر الگو باید رنگ یا اطلاعات متغیری را در خود داشته باشد، بپذیرید که چسبندگی و سایش به ویژگیهای کنترلشده تبدیل میشوند.
- اگر پوششی در یک منطقه تماس دشوار استفاده شود، زمان اعتبارسنجی و کنترل فرآیند مکرر در هزینه لحاظ میشوند - نه فقط جنس پوشش.
برای بررسی تولید، حداقل ورودیهای مفید عبارتند از یک مدل سهبعدی، مناطق مشخصشده سطح، طرح هنری، درجه و سختی سیلیکون، بازار هدف، شرایط تماس، چرخه تمیزکاری، استاندارد بصری و حجم سالانه مورد انتظار. بدون این ورودیها، توصیه فرآیند سطح فقط یک حدس ظاهری است.
منابع
- ASTM G154، روش استاندارد برای کار با لامپ فلورسنت فرابنفش (UV) برای نوردهی مواد غیرفلزی — ASTM بینالمللی
- ASTM D2240، روش آزمون استاندارد برای خواص لاستیک - سختی سنج دورومتری — ASTM بینالمللی، 15(2021)
- ماشینکاری تخلیه الکتریکی (زمینه بافت قالب) — ویکیپدیا